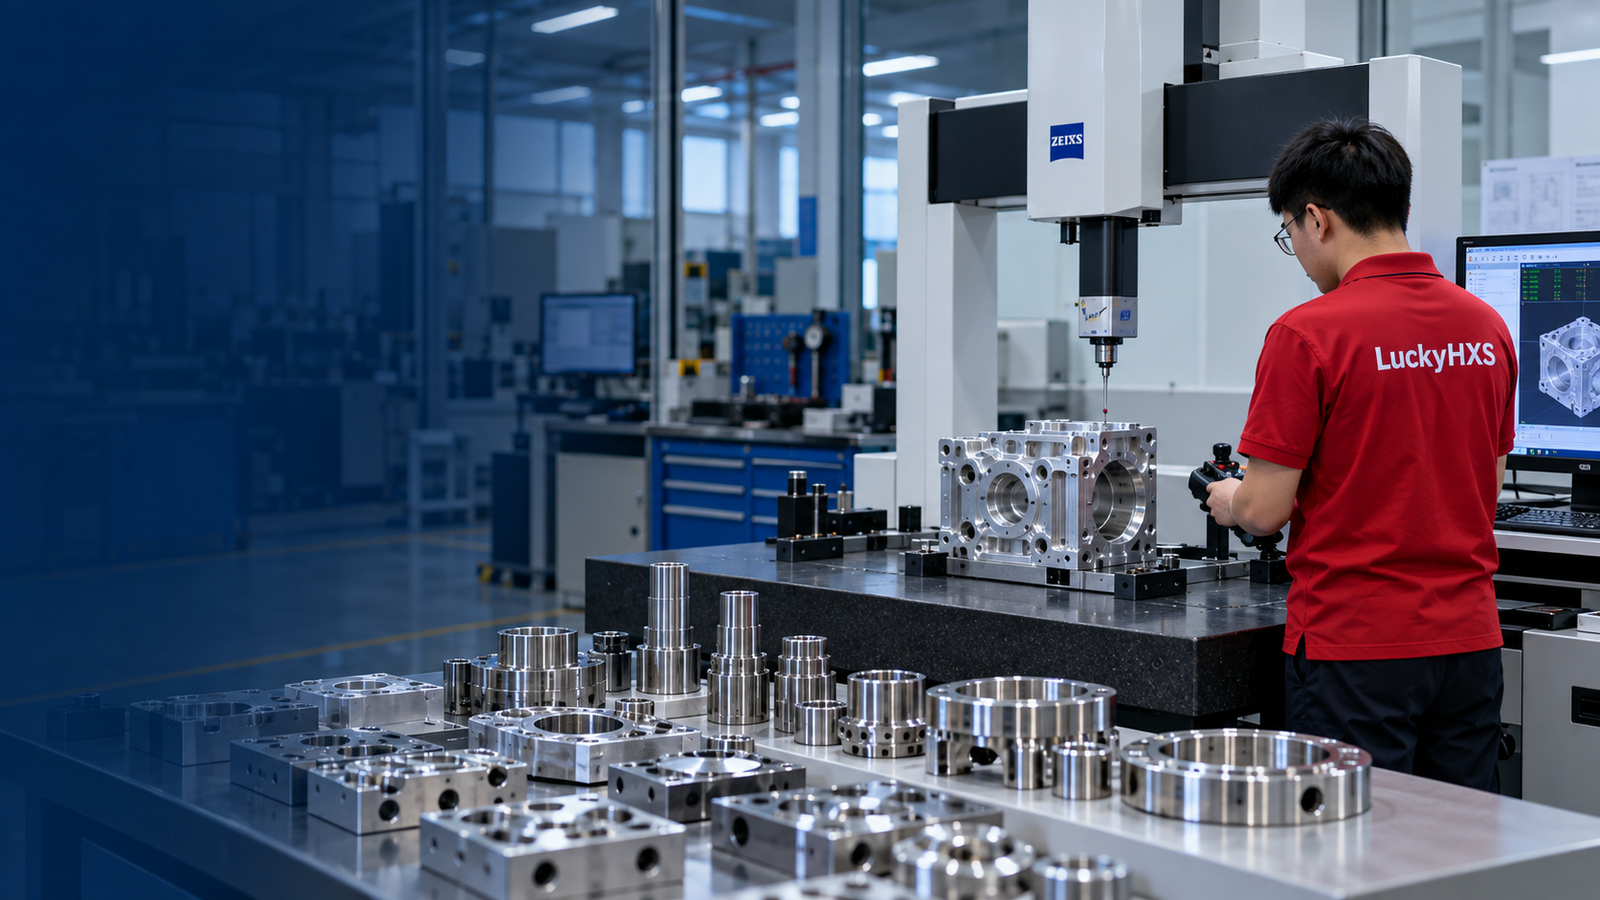
Fabricante de piezas de fresado CNC para componentes personalizados
LuckyHXS fabrica carcasas, soportes, placas de montaje, placas adaptadoras, bloques de colectores, disipadores de calor, utillajes y componentes complejos fresados por CNC personalizados a partir de los planos del cliente. Revisamos las referencias funcionales, el material, las tolerancias, el acabado superficial y los requisitos de inspección antes de seleccionar la ruta de mecanizado.
Piezas de metal y plásticos de ingeniería para prototipos, validación de muestras y producción en serie.
Podemos revisar archivos PDF, STEP, DWG e IGES con sus requisitos de material, cantidad y características críticas.
Piezas de fresado CNC personalizadas fabricadas en torno a la geometría funcional
Una pieza fresada por CNC no se define únicamente por sus dimensiones exteriores. Las cavidades, caras de montaje, superficies de sellado, patrones de orificios, roscas internas y las relaciones entre múltiples referencias determinan cómo debe sujetarse, mecanizarse e inspeccionarse la pieza.
Tipo de suministro
Componentes fresados por CNC según plano
Geometría típica
Cavidades, ranuras, escalones, orificios roscados, perforaciones, caras de sellado y características en múltiples lados
Alcance de materiales
Aluminio, acero inoxidable, latón, cobre, acero de fácil mecanizado y plásticos de ingeniería seleccionados
Fase del proyecto
Piezas prototipo, validación de muestras, requisitos de bajo volumen y pedidos recurrentes
Formatos de entrada de planos
Planos 2D y modelos CAD 3D
Enfoque de ingeniería
Referencias funcionales, interfaces de acoplamiento, dimensiones posteriores al acabado y acceso para inspección
El plan de fabricación se desarrolla en torno a la función de la pieza y los requisitos del plano, en lugar de un tamaño de catálogo estándar.
¿Qué son las piezas de fresado CNC personalizadas?
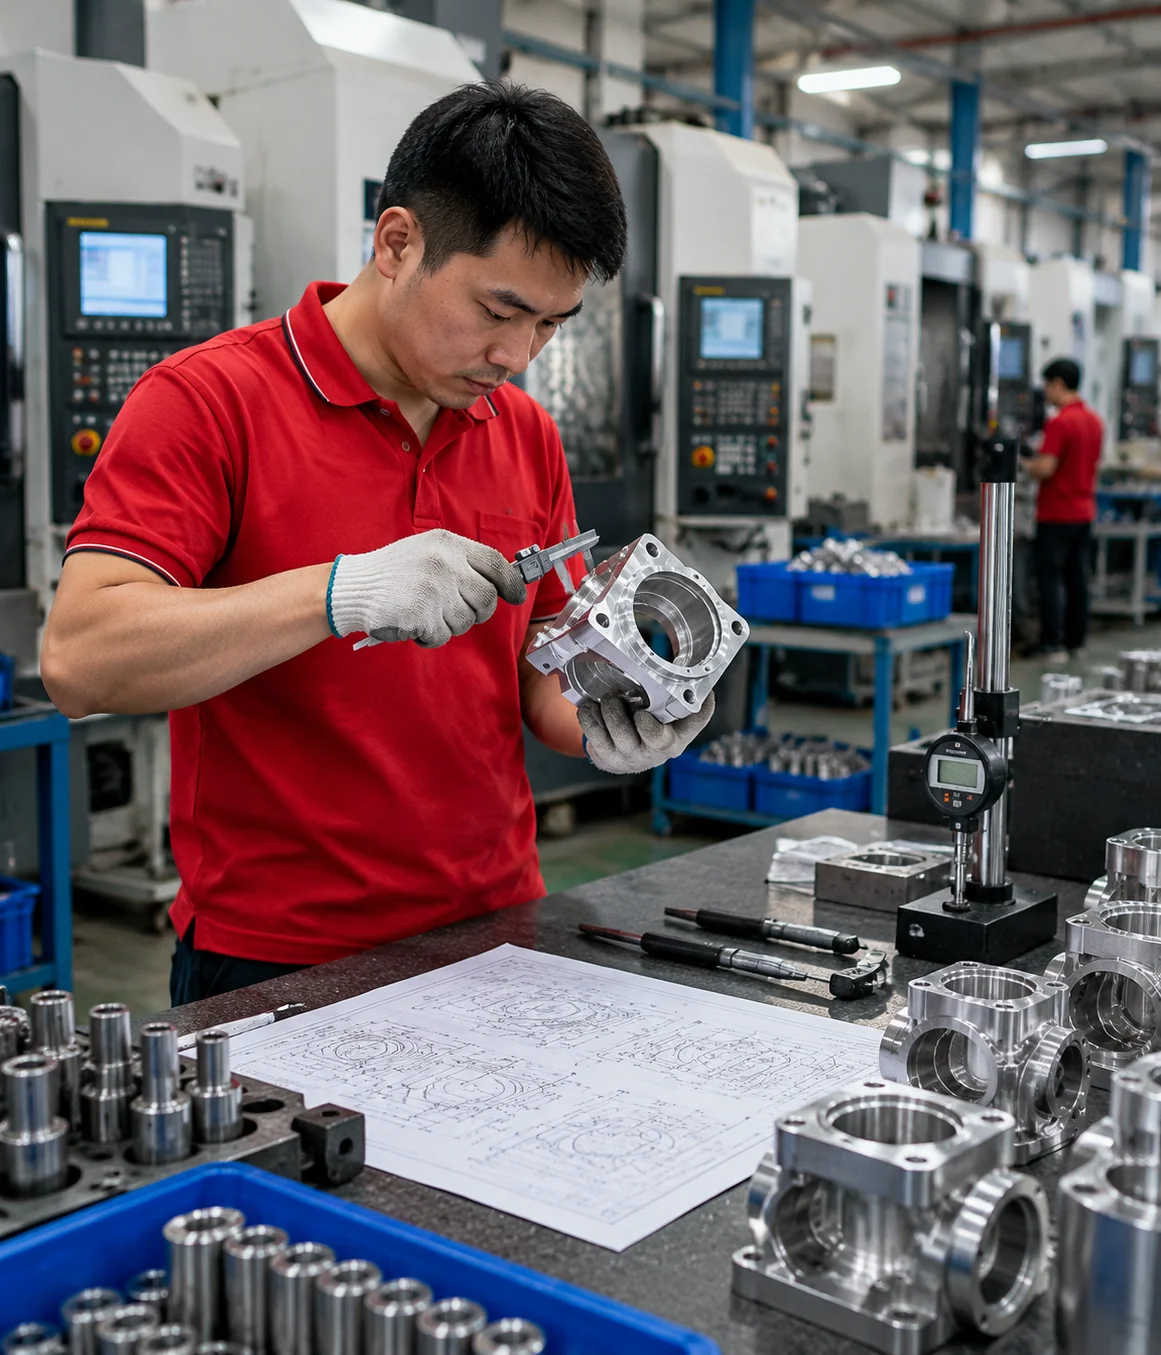
Las piezas de fresado CNC personalizadas son componentes producidos mediante la eliminación de material de una pieza de trabajo de metal o plástico utilizando herramientas de corte rotativas. El fresado se selecciona comúnmente para piezas prismáticas con caras planas, cavidades, ranuras, patrones de orificios, características roscadas y superficies que deben relacionarse con precisión entre sí.
Un fabricante de piezas de fresado CNC debe hacer más que reproducir dimensiones por separado. El proveedor debe comprender qué superficies ubican la pieza, qué orificios controlan el ensamblaje, qué características se verán afectadas por el acabado y cómo se verificarán las relaciones críticas.
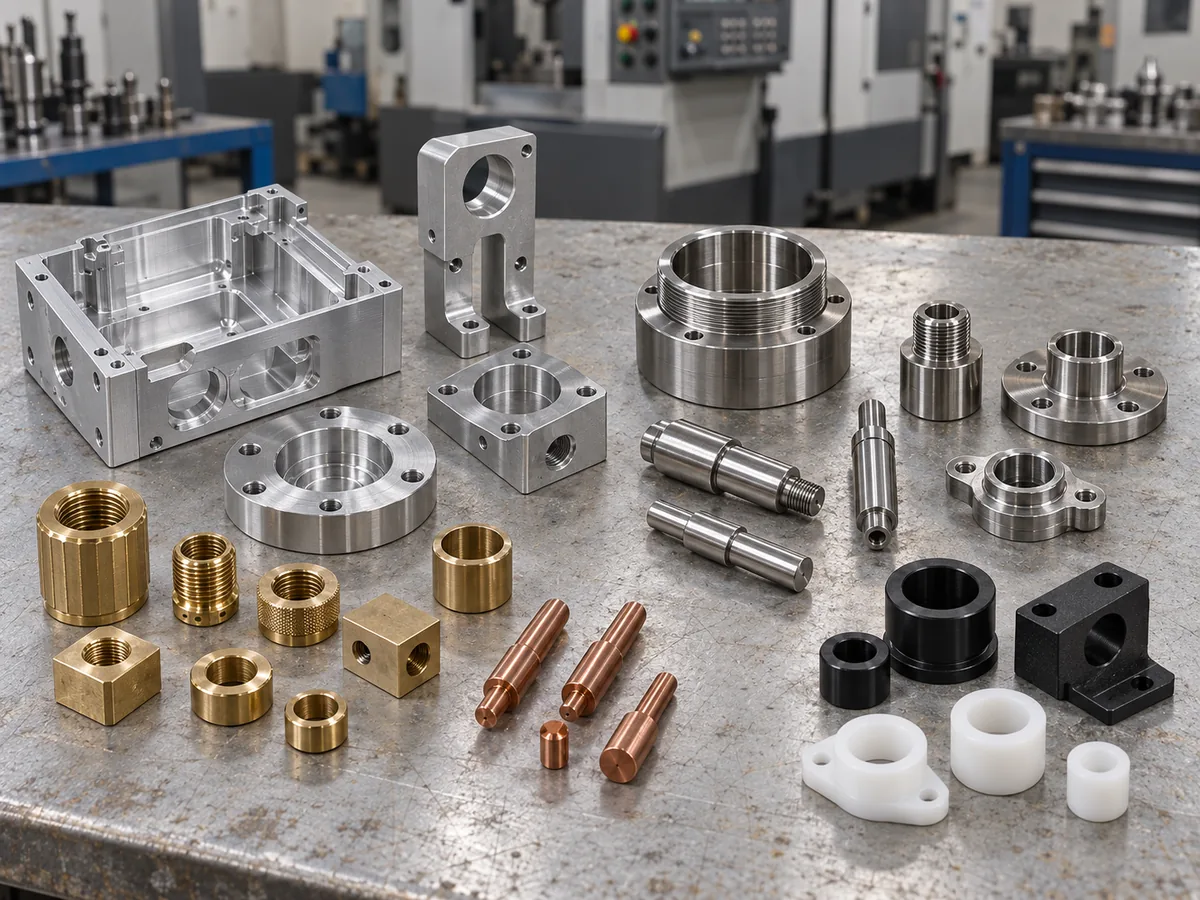
Las piezas típicas incluyen:
- Carcasas de equipos y envolventes electrónicos
- Soportes, monturas y componentes estructurales
- Placas de montaje, placas adaptadoras y bases de precisión
- Colectores de control de fluidos y bloques de válvulas
- Disipadores de calor y componentes de gestión térmica
- Plantillas, utillajes y componentes de herramientas
- Soportes para sensores, cámaras y ópticas
- Piezas personalizadas complejas y de múltiples lados
Esta página cubre los componentes fabricados a partir de planos del cliente, no piezas de repuesto para máquinas de fresado CNC.
Piezas de fresado CNC personalizadas que fabricamos
Cada familia de productos se fabrica según los planos, materiales, dimensiones y requisitos funcionales específicos del proyecto.
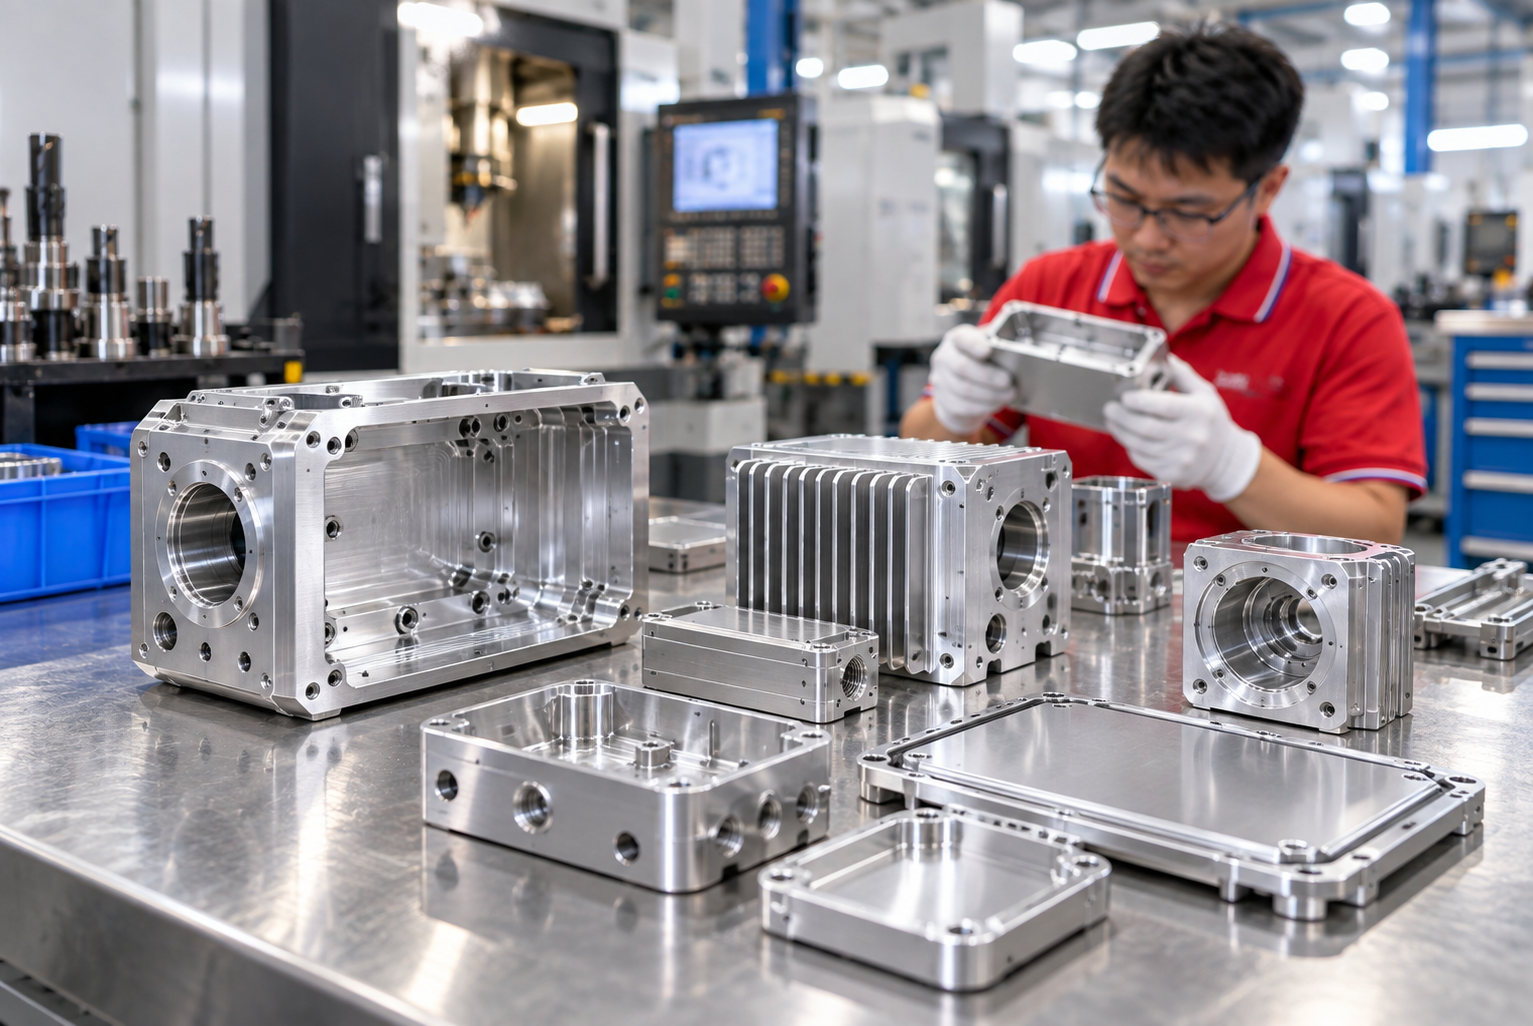
Carcasas y envolventes mecanizados por CNC
Para sensores, motores, equipos electrónicos y de control que requieren cavidades internas, aberturas para conectores, puntos de montaje y superficies estables de sellado o ensamblaje.
Enfoque de selección: profundidad de cavidad, espesor de pared, posición de la interfaz y ajuste posterior al acabado.
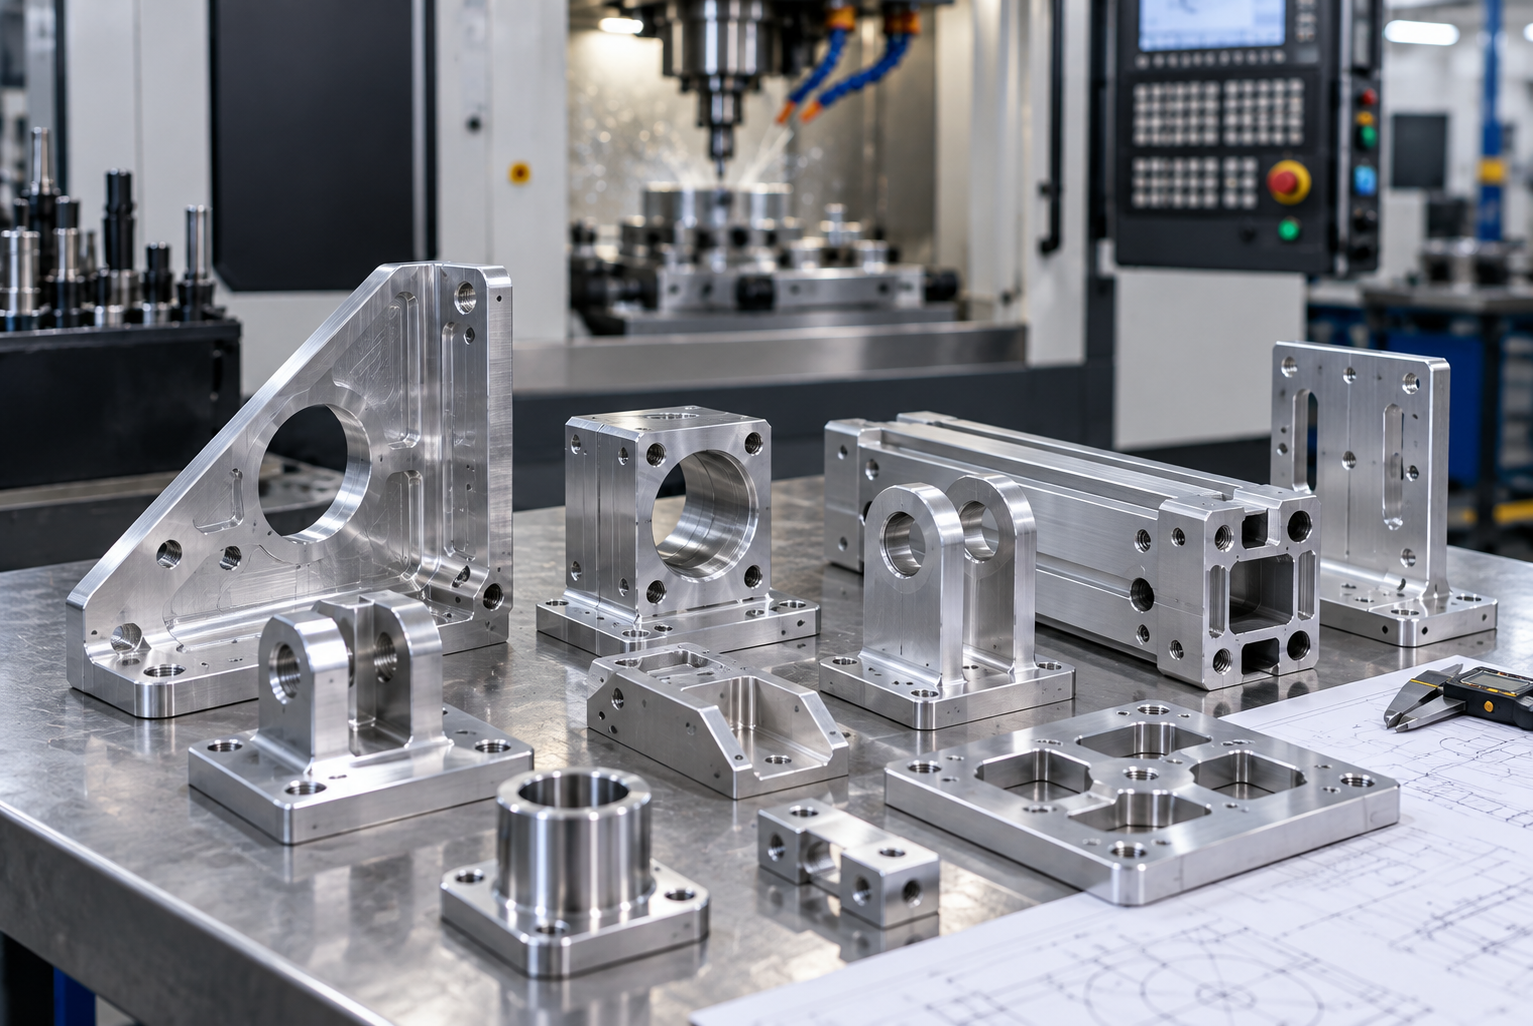
Soportes, monturas y piezas estructurales CNC
Para ensamblajes de automatización, robótica, automoción, óptica e industriales que requieren superficies de montaje rígidas y relaciones controladas entre patrones de orificios.
Enfoque de selección: estructura de referencia, posición de orificios, paralelismo y perpendicularidad.
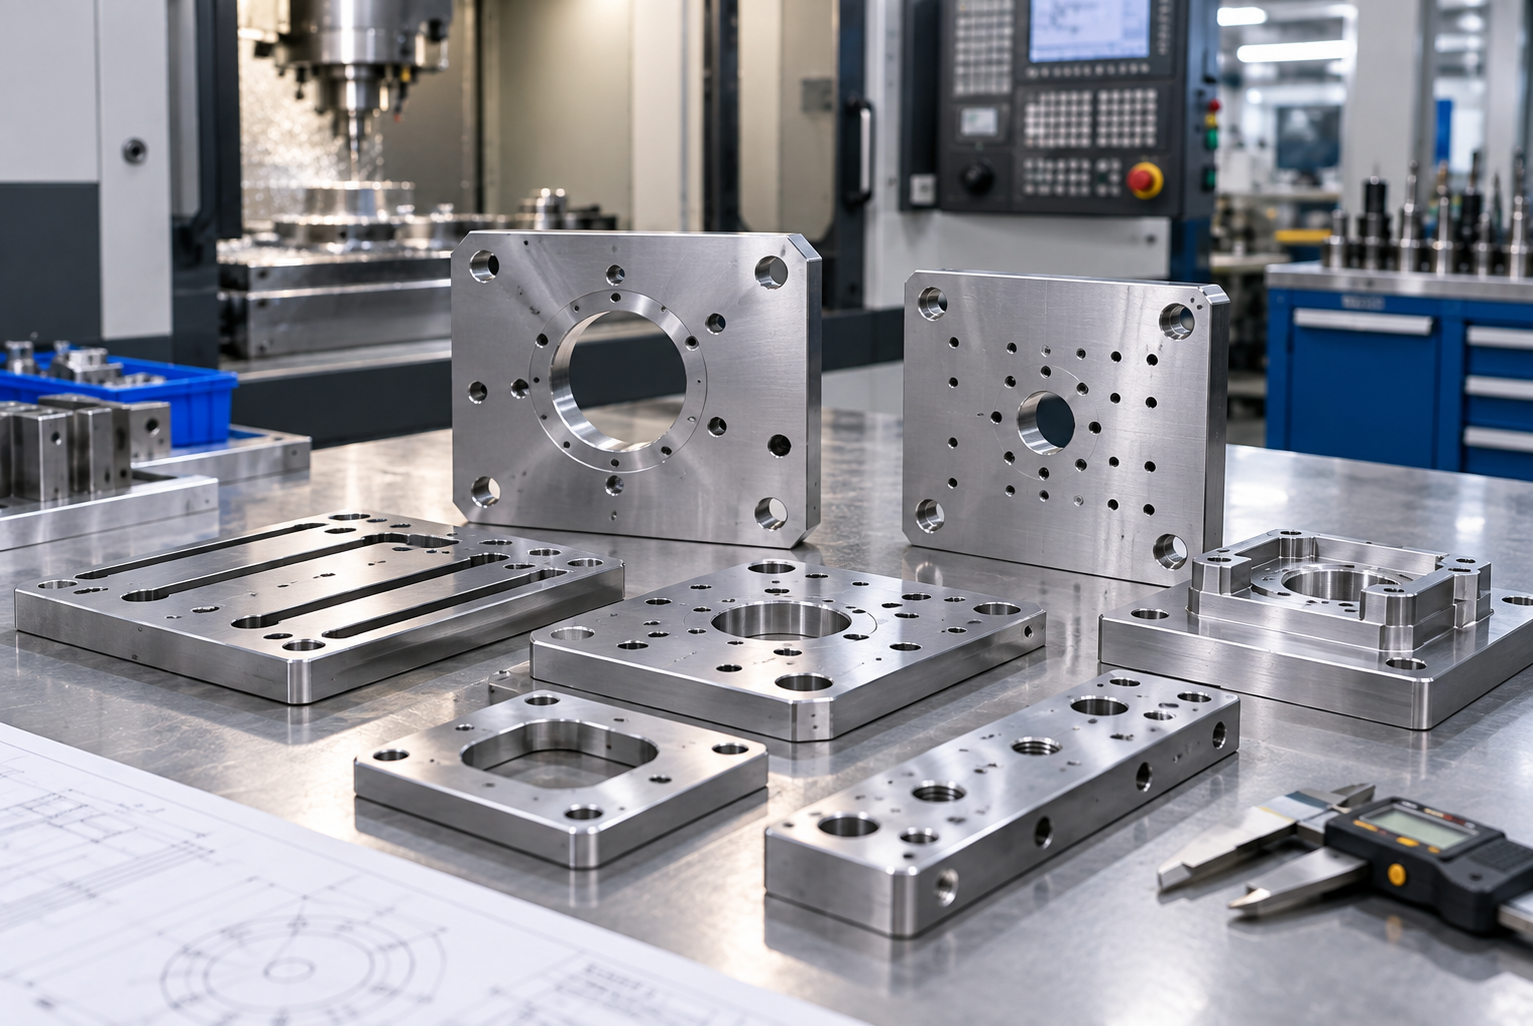
Placas de montaje, placas adaptadoras y bases de precisión
Para conectar equipos, motores, sensores y sistemas de movimiento con diferentes patrones de montaje o posiciones centrales.
Enfoque de selección: planitud, espesor de placa, ubicaciones de pasadores, alineación de interfaces y acabado superficial.
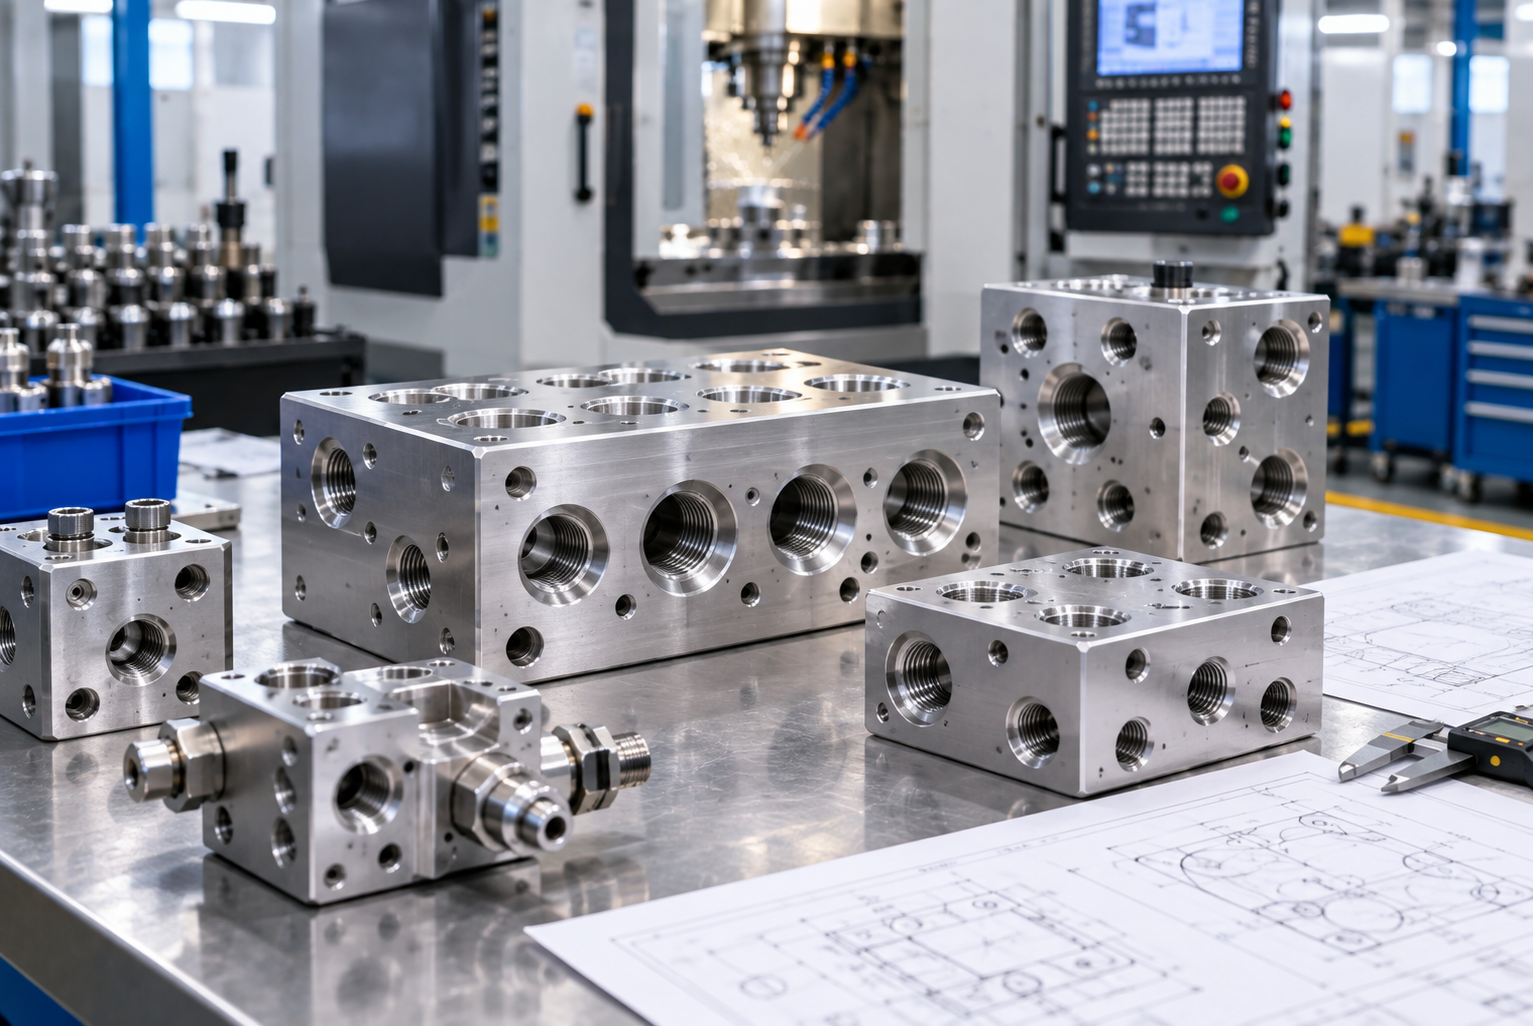
Colectores y bloques de control de fluidos
Para sistemas hidráulicos, neumáticos, de gas y de refrigeración que contienen conductos perforados transversalmente, puertos roscados y caras de sellado.
Enfoque de selección: tipo de puerto, intersección de conductos, desbarbado interno, limpieza y superficies de sellado.
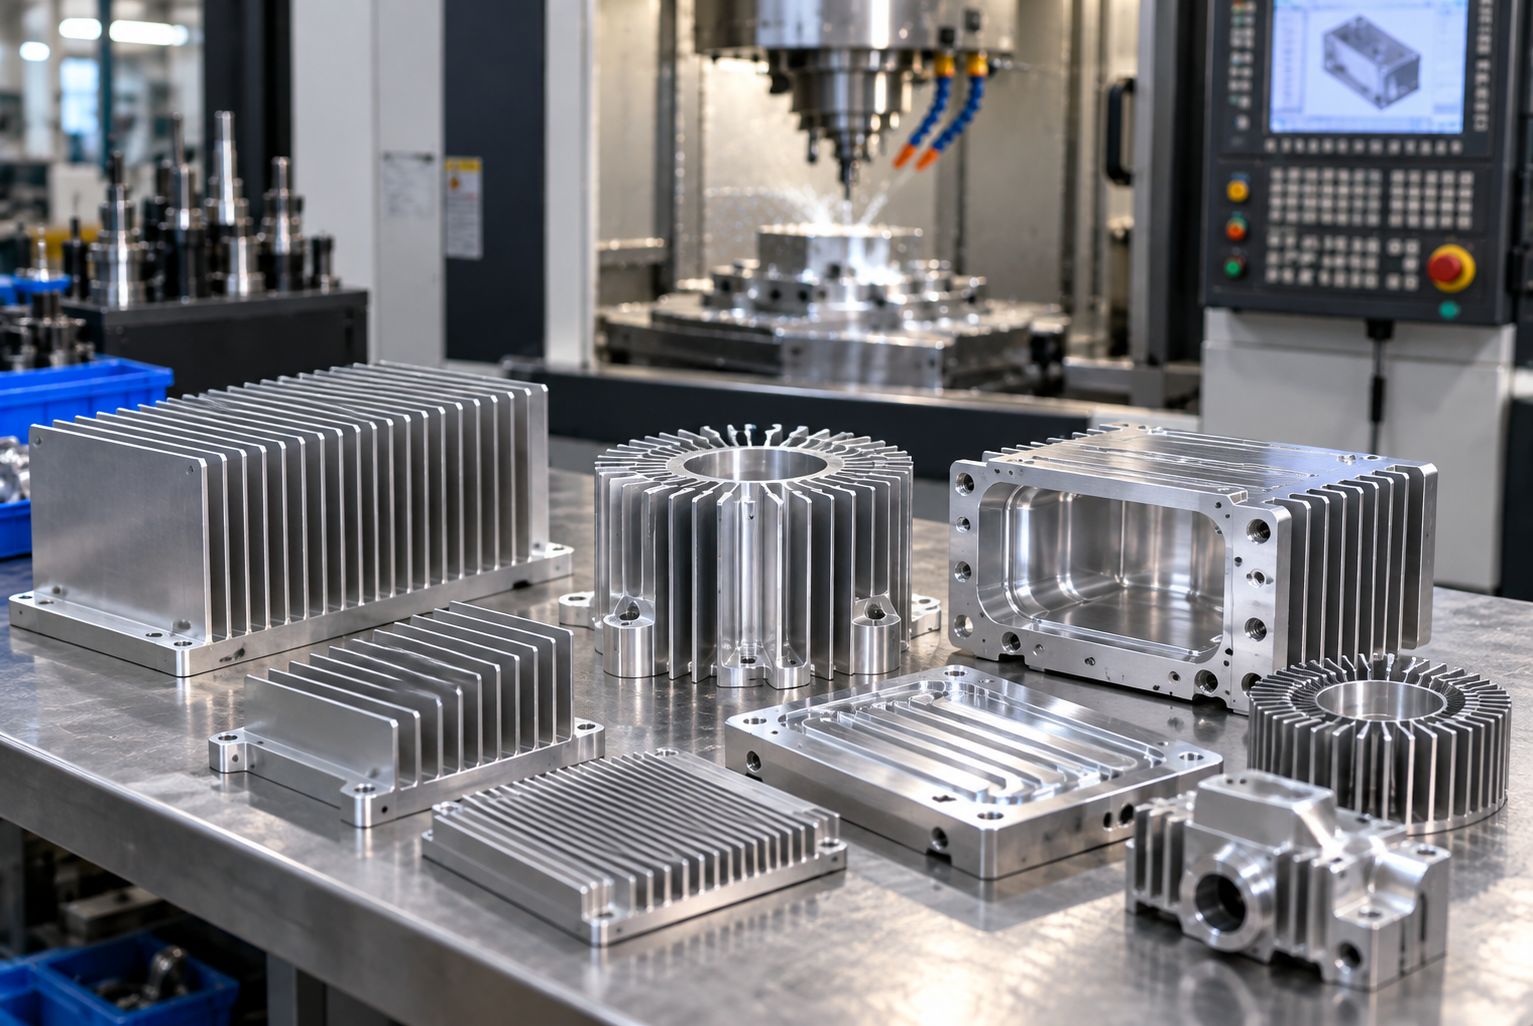
Disipadores de calor CNC y piezas de gestión térmica
Para electrónica de potencia, sistemas LED, controladores y equipos de comunicación que requieren caras de montaje mecanizadas y características de disipación de calor.
Enfoque de selección: planitud de la base, geometría de las aletas, interfaz de montaje y tratamiento superficial.
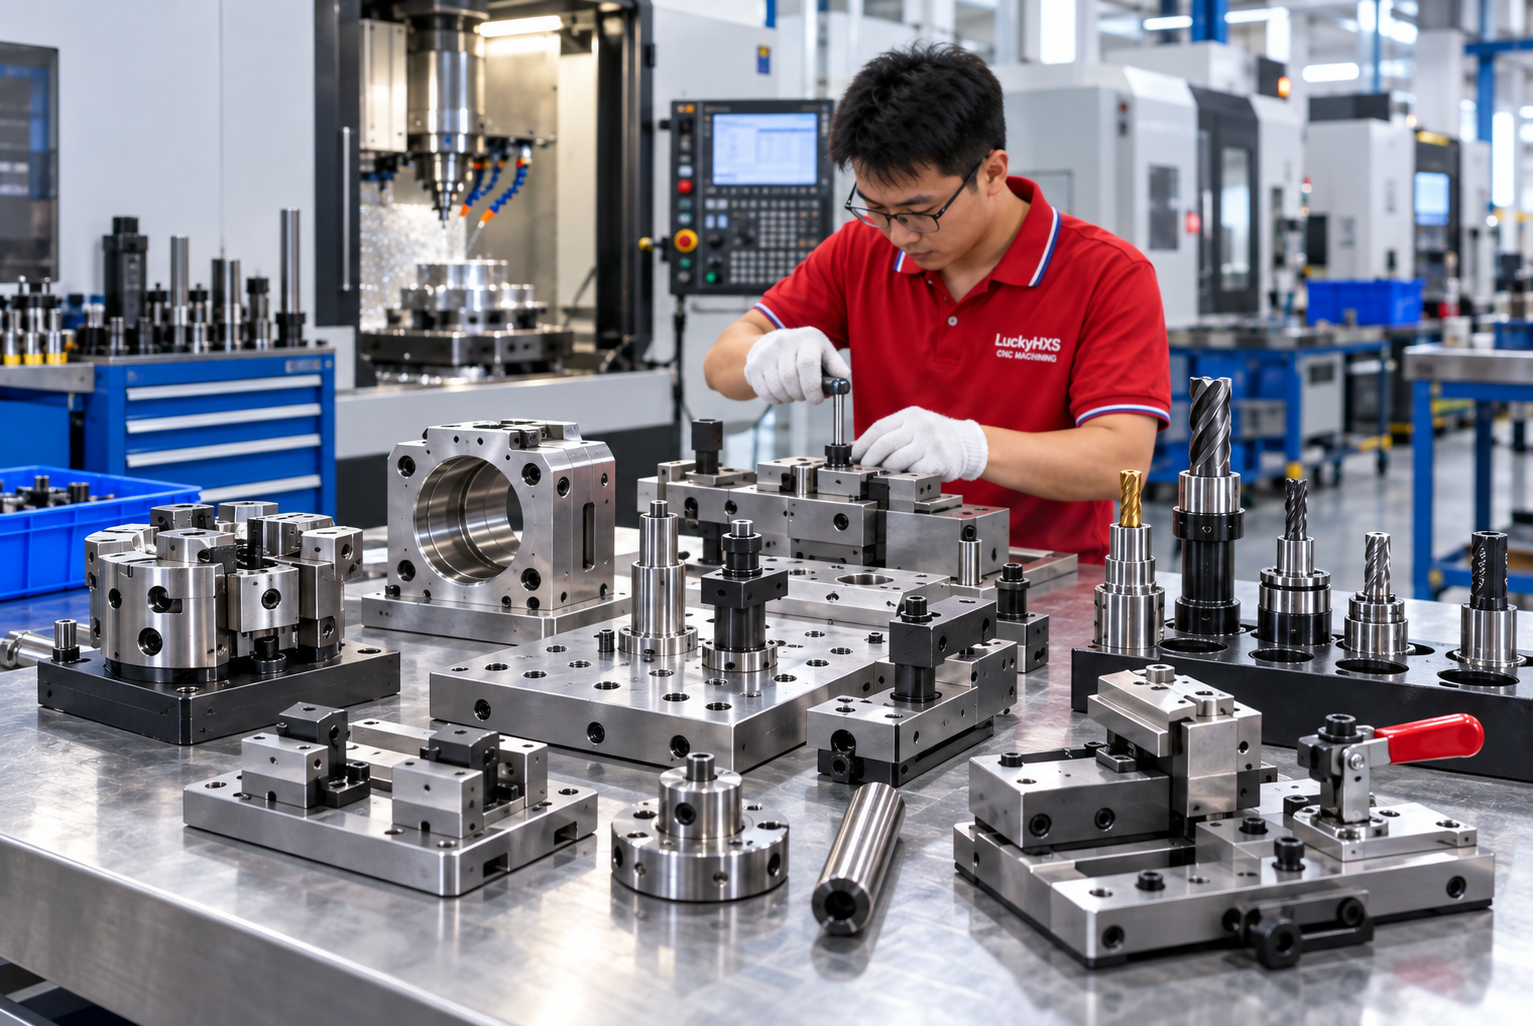
Plantillas, utillajes y componentes de herramientas CNC
Para procesos de ensamblaje, inspección y automatización que requieren puntos de ubicación repetibles, características de sujeción y componentes de desgaste reemplazables.
Enfoque de selección: referencia de ubicación, repetibilidad, acceso de sujeción y componentes reparables.
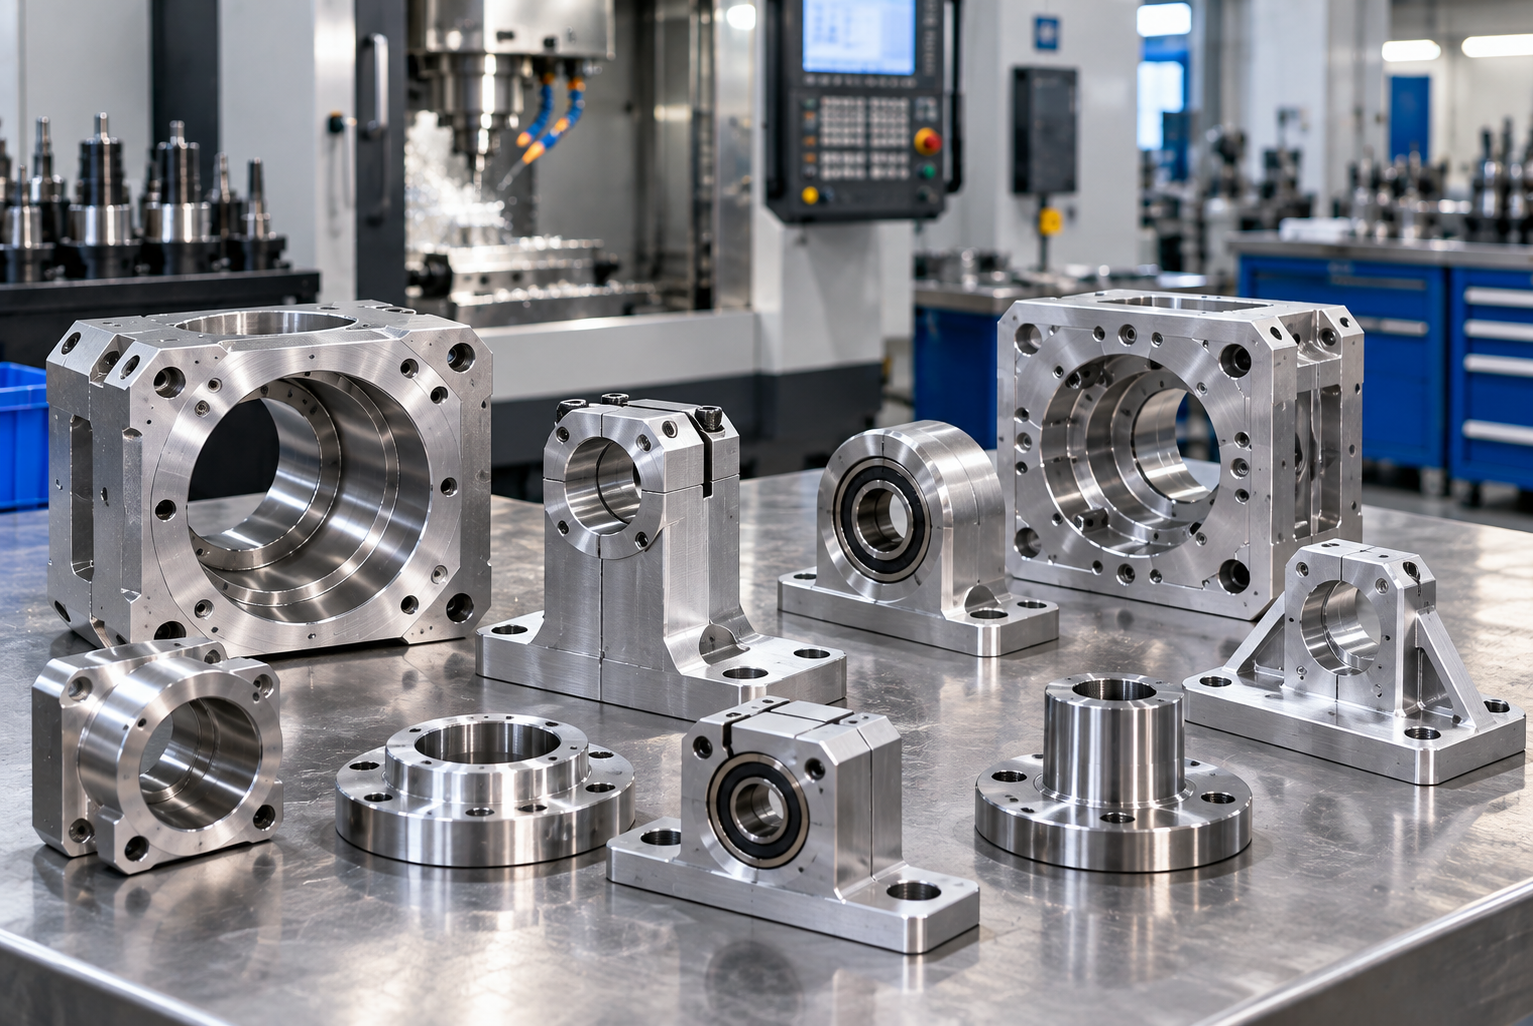
Soportes de motor, rodamientos y transmisiones
Para servomotores, accionamientos eléctricos y equipos rotativos que requieren perforaciones alineadas, ajustes de rodamientos y caras de montaje controladas.
Enfoque de selección: ajuste de perforación, eje común, relación de caras y posición de orificios de montaje.
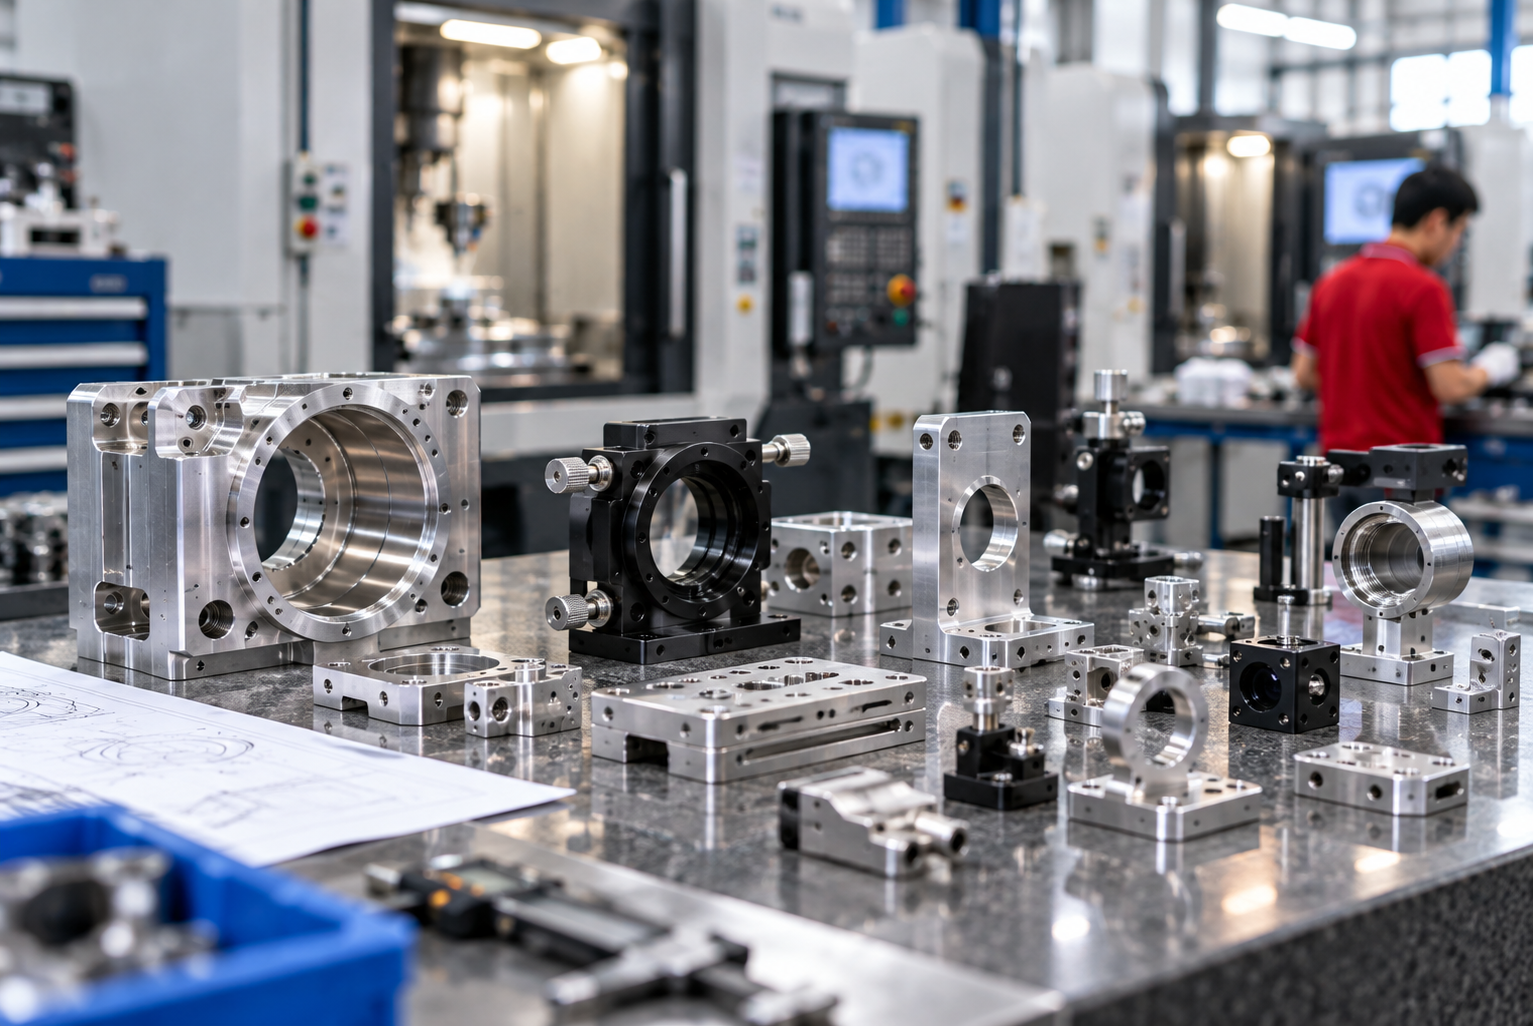
Soportes para sensores, cámaras y ópticas
Para visión artificial, medición, automatización y ensamblajes ópticos que requieren un posicionamiento estable y relaciones angulares controladas.
Enfoque de selección: eje óptico, posición del sensor, precisión angular y características de ajuste.
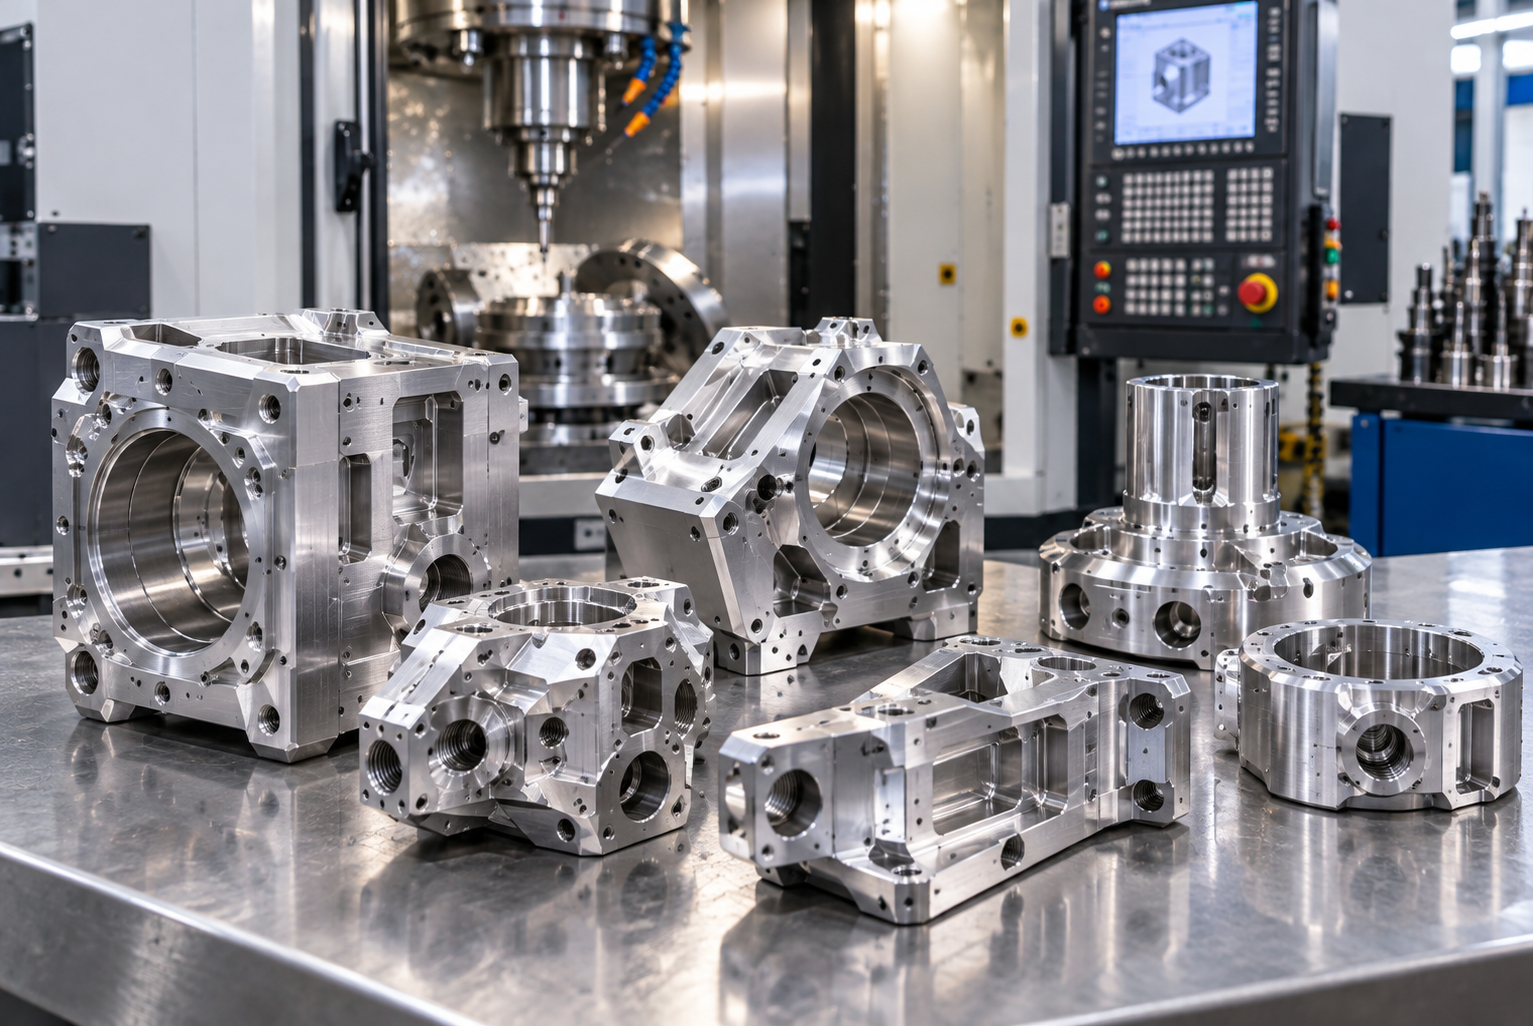
Piezas complejas fresadas por CNC en múltiples lados
Para componentes no estándar que contienen cavidades, ángulos compuestos, ranuras, orificios roscados y características relacionadas en múltiples caras.
Enfoque de selección: acceso a la herramienta, número de configuraciones, transferencia de referencias y viabilidad multieje.
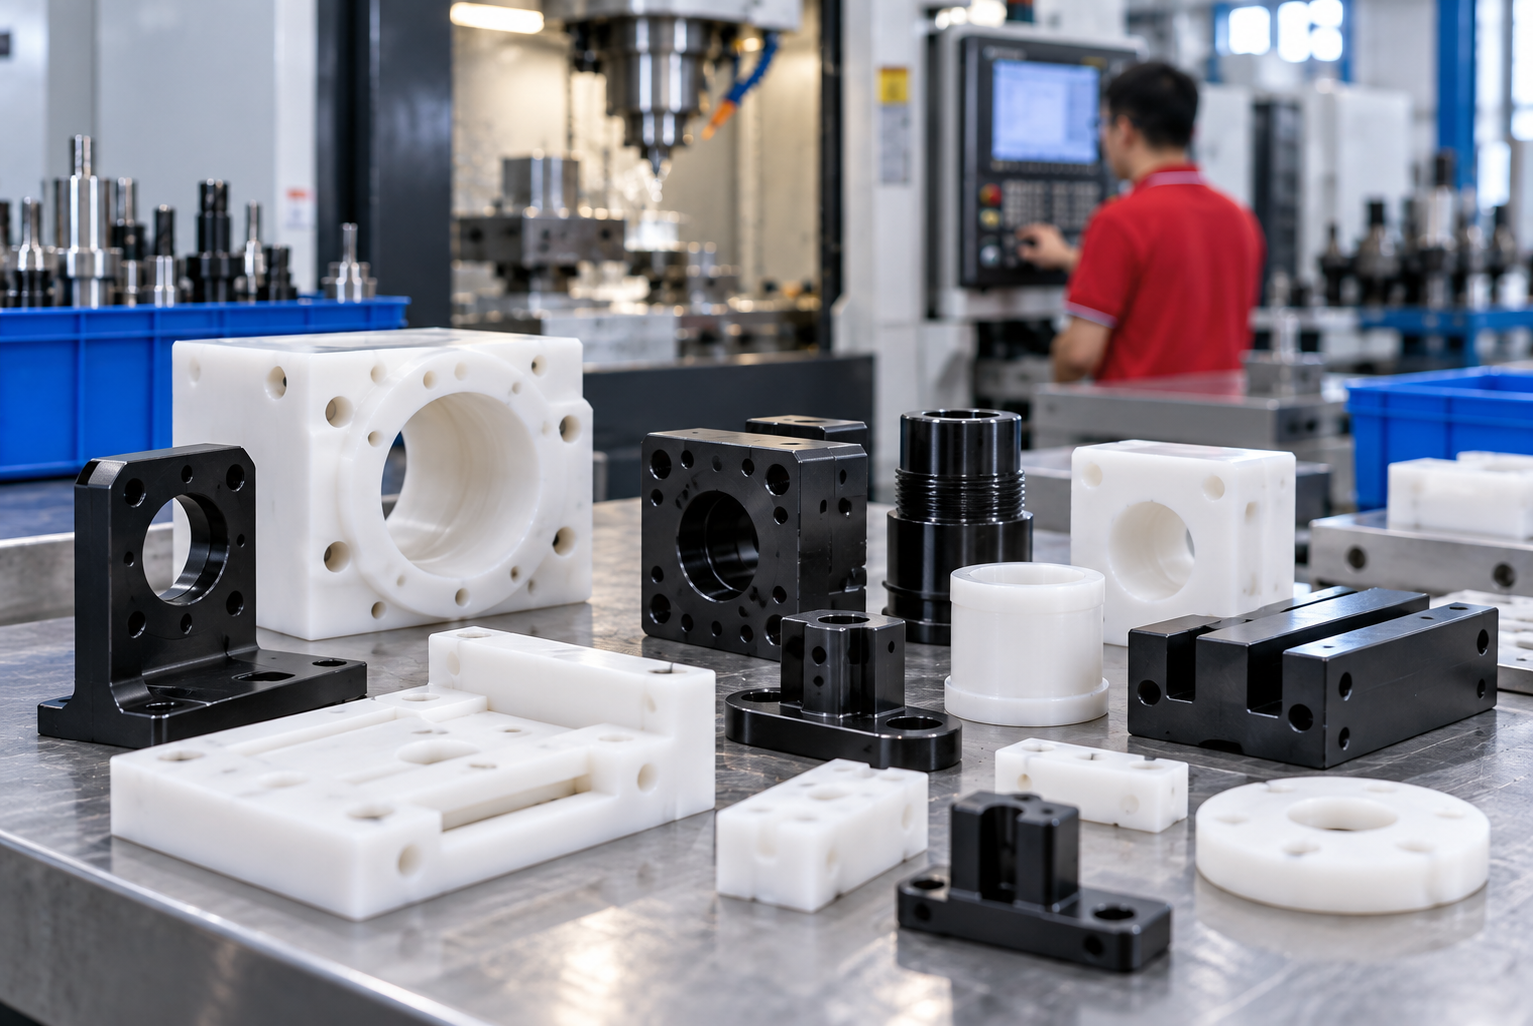
Piezas fresadas por CNC en plásticos de ingeniería
Para componentes de POM, PTFE, nailon y otros plásticos de ingeniería seleccionados utilizados para aislamiento, baja fricción, control de desgaste o reducción de peso.
Enfoque de selección: estabilidad del material, espesor de pared, diseño de roscas y entorno operativo.
Problemas de fresado que suelen aparecer durante el ensamblaje
Una pieza puede cumplir con varias dimensiones aisladas y aun así fallar en el ensamblaje final. El plan de fabricación e inspección debe proteger las relaciones que hacen que el componente funcione.
Las dimensiones son correctas, pero el ensamblaje no
Las características individuales pueden estar dentro de la tolerancia de tamaño, mientras que la relación completa de orificio a cavidad, de perforación a cara o de patrón a referencia es incorrecta.
Las paredes delgadas se mueven después de soltarlas
Eliminar una gran cantidad de material puede reducir la rigidez y liberar tensiones internas, afectando la planitud y el ajuste final.
Los orificios de montaje no se alinean
Un diámetro de orificio correcto no garantiza que el patrón completo coincida con el marco, soporte o dispositivo de acoplamiento.
Quedan rebabas dentro de los orificios transversales
Las rebabas ocultas en las intersecciones de los conductos pueden obstruir el flujo, dañar los sellos o contaminar un ensamblaje.
El acabado superficial cambia los ajustes críticos
El anodizado, el revestimiento y otros tratamientos pueden afectar a los orificios roscados, ajustes de rodamientos, orificios para pasadores e interfaces de sellado.
La muestra aprobada no se repite
El desgaste de las herramientas, los cambios en los utillajes, la variación del material y las revisiones no controladas de los planos pueden crear diferencias entre una muestra y la producción posterior.
LuckyHXS revisa las referencias funcionales, las interfaces críticas, las tolerancias de acabado y el acceso para inspección antes de la planificación de la producción.
Las decisiones de fabricación comienzan con el plano
Identificar la referencia funcional
La superficie de ubicación principal y las interfaces relacionadas deben comprenderse antes de seleccionar las referencias de mecanizado e inspección.
Agrupar características críticas relacionadas
Los orificios de acoplamiento, perforaciones, caras de sellado y características de alineación deben controlarse como relaciones funcionales, no como dimensiones no relacionadas.
Planificar la sujeción de la pieza y el acceso a la herramienta
La configuración debe proporcionar suficiente rigidez y acceso, limitando al mismo tiempo las transferencias innecesarias de referencias entre operaciones.
Tener en cuenta el acabado secundario
El enmascaramiento, el espesor del recubrimiento y la inspección posterior al acabado deben considerarse siempre que el ajuste final pueda cambiar.
Adaptar la inspección a la función
El método de medición debe verificar la relación de características que importa para el ensamblaje, como la posición del orificio, la planitud, la alineación de la perforación o la limpieza del orificio transversal.
Elegir la ruta de mecanizado a partir de la geometría de la pieza
Más ejes no hacen que un proceso sea mejor automáticamente. La ruta adecuada depende del acceso a la herramienta, las relaciones de las características, la cantidad de configuraciones, el material, las tolerancias y los requisitos de inspección.
| Ruta del proceso | Geometría adecuada | Motivo principal de selección | Piezas típicas |
|---|---|---|---|
| Fresado CNC de 3 ejes | Placas, cavidades, ranuras, orificios y características accesibles desde la parte superior | Eficiente cuando se puede acceder a las características requeridas desde direcciones estándar | Placas de montaje, soportes simples y bases |
| Posicionamiento de 4 ejes o rotativo | Orificios laterales, características alrededor de un cuerpo y posiciones angulares repetidas | Puede reducir el reposicionamiento manual para geometrías adecuadas de múltiples caras | Soportes de motor, componentes indexados y piezas con puertos |
| Evaluación de 5 ejes | Ángulos compuestos, superficies complejas y características relacionadas en varias caras | Puede reducir las configuraciones y proteger las relaciones de múltiples caras cuando la geometría lo justifica | Carcasas complejas, soportes ópticos y piezas estructurales |
| Taladrado, roscado y mandrinado | Orificios roscados, ubicaciones de pasadores, puertos y perforaciones controladas | Completa las características de conexión y ubicación requeridas por el ensamblaje | Colectores, placas y soportes de rodamientos |
| Coordinación de torneado y fresado | Geometría cilíndrica combinada con zonas planas, ranuras, orificios transversales o caras de montaje | Mantiene las características rotacionales y fresadas dentro de un plan de proceso coordinado | Componentes de transmisión y piezas personalizadas híbridas |
| Soporte de electroerosión por hilo (EDM) | Perfiles internos afilados o características a las que es difícil llegar con una fresa rotativa | Se considera solo cuando la geometría requiere un proceso alternativo | Utillajes seleccionados y perfiles especiales |
La ruta final se confirma después de revisar el plano, el material, la cantidad y las relaciones de las características críticas.
Detalles de diseño que cambian la dificultad del fresado CNC
Cavidades profundas y estrechas
El gran alcance de la herramienta puede aumentar la deflexión, la vibración y el tiempo de mecanizado. Un radio de esquina más grande o una profundidad reducida pueden mejorar el acceso donde el diseño lo permita.
Paredes altas o delgadas
La baja rigidez puede causar movimiento durante el corte y distorsión después de soltar la pieza. El espesor de la pared, la secuencia de eliminación de material y la sujeción deben revisarse en conjunto.
Esquinas internas afiladas
Las fresas rotativas dejan un radio interno. Puede requerirse un radio de esquina realista, una característica de alivio o un proceso alternativo.
Características en múltiples caras
Cada nueva configuración puede introducir riesgos adicionales de manipulación y transferencia de referencias. Las características relacionadas deben agruparse siempre que la geometría lo permita.
Tolerancias estrictas en todas partes
Aplicar la misma tolerancia estricta a dimensiones no funcionales aumenta el esfuerzo de mecanizado e inspección sin mejorar necesariamente el ensamblaje.
Nota de precaución: Cualquier cambio de diseño o tolerancia requiere la aprobación del cliente antes de la producción.
Materiales para piezas de fresado CNC personalizadas
La selección del material afecta el comportamiento de corte, la estabilidad de la pared, la resistencia a la corrosión, el peso, el acabado superficial y el costo final del componente. Confirme el grado y la condición en lugar de especificar solo una familia de materiales general.
| Material | Grados o tipos disponibles | Usos comunes | Puntos a vigilar en la fabricación |
|---|---|---|---|
| Aluminio | 6061, 6063, 7075, 2024 y 5052 donde sea adecuado | Carcasas, soportes, placas, disipadores de calor y componentes estructurales | Distorsión de paredes delgadas, superficies cosméticas y tolerancia para anodizado |
| Acero inoxidable | 303, 304, 316L y 316F donde sea adecuado | Piezas de instrumentos, componentes de control de fluidos, soportes y carcasas resistentes a la corrosión | Desgaste de herramientas, calor, rebabas internas y calidad de la rosca |
| Latón y cobre | H59, H62, H65, C3602, C3604 y cobre específico del proyecto | Conectores, componentes conductores, insertos y piezas seleccionadas de control de fluidos | Grado del material, marcado superficial, control de rebabas y requisitos de revestimiento |
| Acero de fácil mecanizado | 1214 y 1215 | Bases, utillajes y componentes mecanizados repetitivos donde sea adecuado | Protección contra la corrosión, tolerancia para revestimiento y entorno de aplicación final |
| Plásticos de ingeniería | POM, PTFE, nailon y materiales específicos del proyecto seleccionados | Componentes aislantes, de baja fricción, resistentes al desgaste y livianos | Estabilidad dimensional, presión de sujeción, diseño de roscas y condiciones de temperatura |
La disponibilidad del material y la idoneidad del grado se confirman con el plano y la aplicación antes de la cotización.
Planificar el ajuste final antes del acabado superficial
La finalización del mecanizado no siempre significa que la pieza funcional esté completa. El anodizado, el revestimiento, el óxido negro, el arenado y el pulido pueden cambiar las dimensiones, la textura de la superficie o la condición de las interfaces críticas.
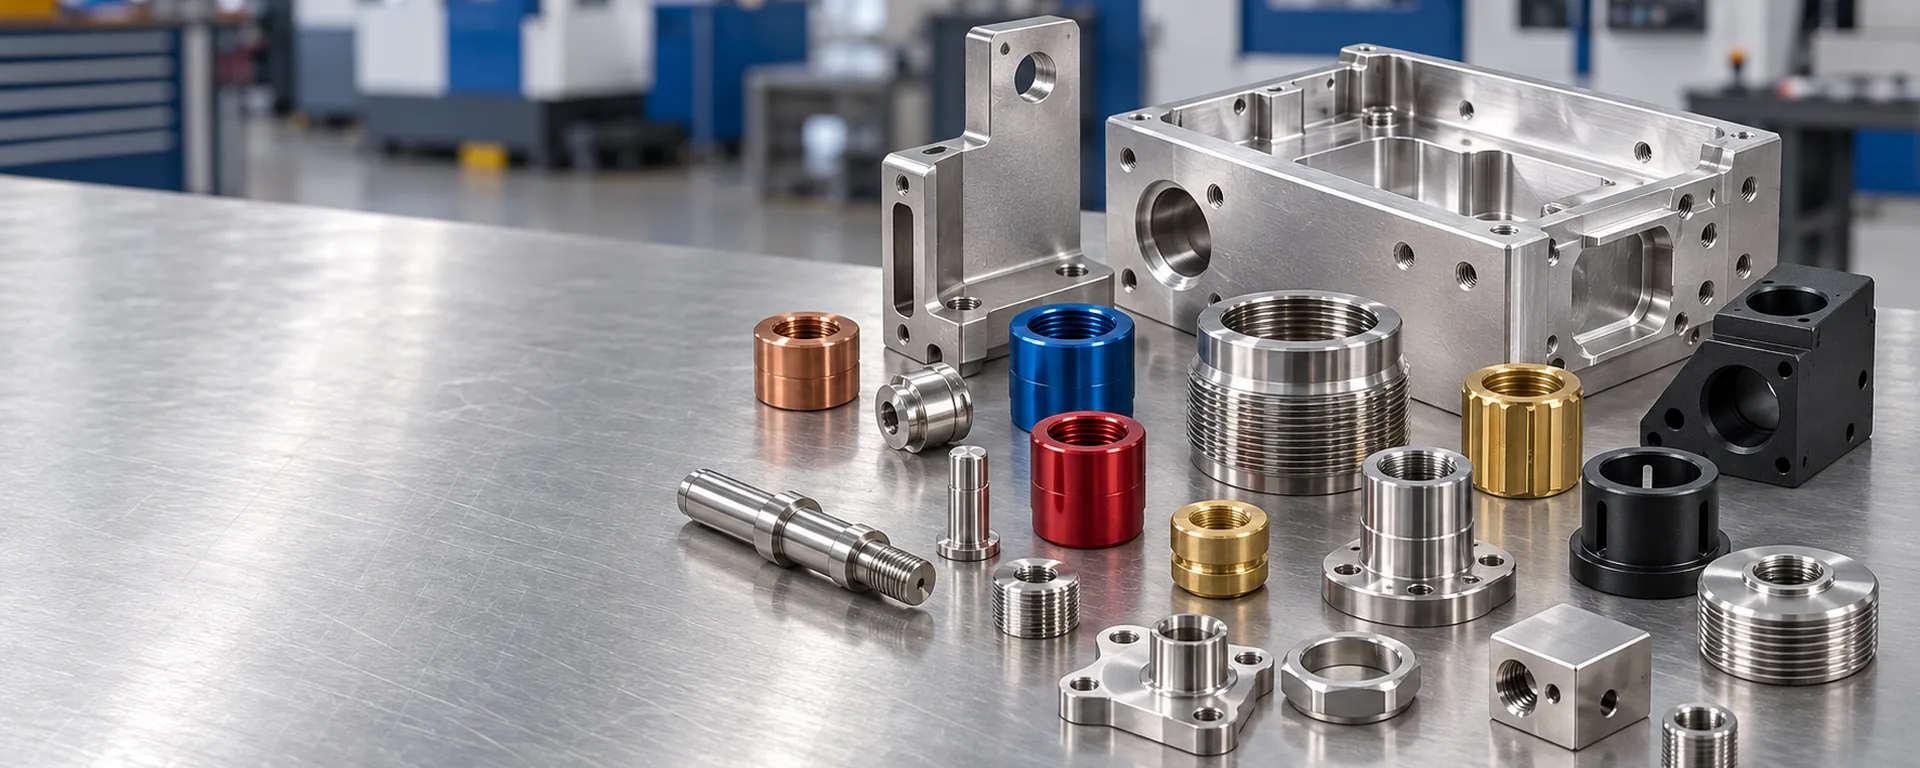
Anodizado
Se utiliza en piezas de aluminio adecuadas para la protección y apariencia de la superficie. Los ajustes críticos, las roscas y las áreas conductoras pueden requerir tolerancias o enmascaramiento.
Arenado
Crea una apariencia mate más uniforme, pero debe revisarse alrededor de las caras de sellado y las superficies dimensionalmente sensibles.
Niquelado
Considere el espesor del recubrimiento en perforaciones, roscas y características de acoplamiento antes de definir la dimensión final.
Cincado
Se utiliza en componentes de acero adecuados donde se requiere protección contra la corrosión.
Óxido negro
Una opción de acabado para piezas de acero adecuadas donde los requisitos de aplicación y corrosión lo permitan.
Pulido
Se utiliza donde se necesitan superficies más suaves o requisitos de apariencia específicos.
Confirme si las dimensiones del plano se aplican antes o después del acabado, especialmente para perforaciones, roscas, orificios para pasadores, caras de montaje y superficies de sellado.
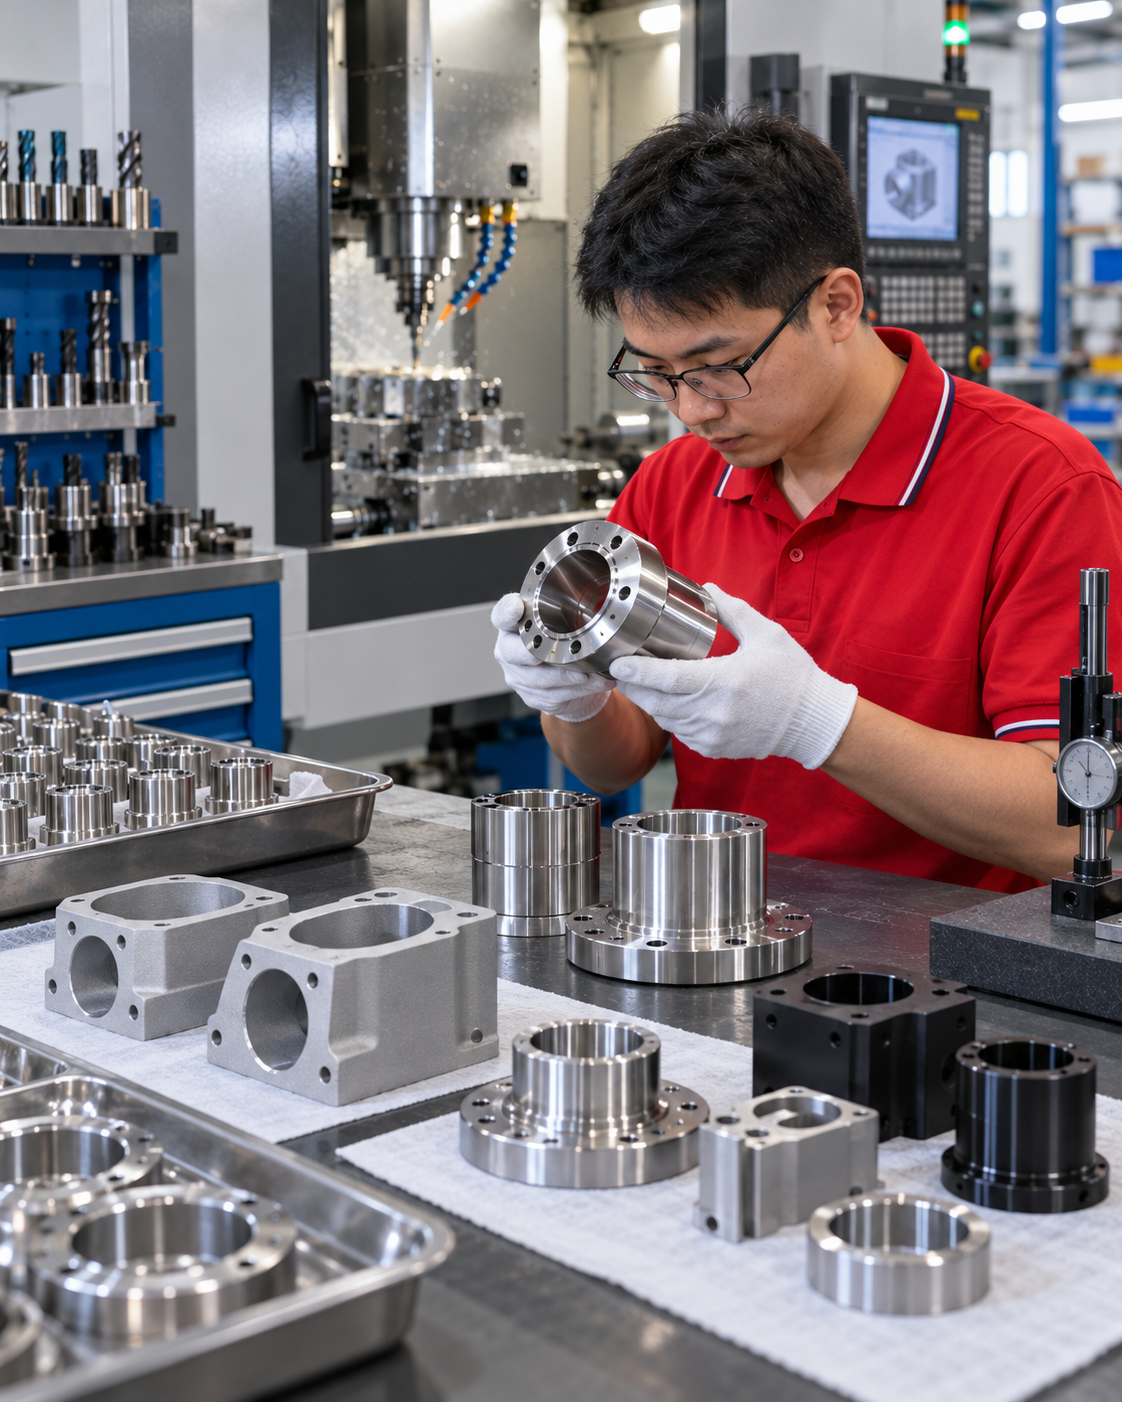
La tolerancia solo es útil cuando protege la función
Una tolerancia de mecanizado estándar de alrededor de ±0.01 mm puede revisarse para las características adecuadas, pero el resultado alcanzable depende de la geometría de la pieza, el material, el espesor de la pared, la configuración, el acabado y el método de inspección. Los requisitos más estrictos deben identificarse solo en las características que controlan la función.
El plan de inspección debe acordarse en torno a las características críticas para la calidad del plano, en lugar de aplicar el mismo método a todas las dimensiones.
Desde el primer artículo hasta la producción CNC repetitiva
Una muestra aprobada solo es valiosa cuando la revisión de su plano, programa, configuración, herramientas y requisitos de inspección pueden transferirse a la producción repetitiva.
Revisión de solicitud de cotización (RFQ) y planos
Confirme la última revisión del plano, el modelo CAD, el material, la cantidad, el acabado y los requisitos funcionales.
Planificación de procesos y referencias (datums)
Seleccione la ruta de mecanizado, las referencias de sujeción y las relaciones de las características críticas.
Confirmación de material
Confirme el grado requerido y la condición del material relevante antes del mecanizado.
Programación y configuración
Prepare las trayectorias de las herramientas y la sujeción en función del acceso, la rigidez y las características relacionadas.
Verificación del primer artículo
Mida las dimensiones críticas acordadas y las relaciones funcionales antes de continuar.
Control en proceso
Supervise las características afectadas por el desgaste de la herramienta, las condiciones de configuración, la formación de rebabas o el comportamiento del material.
Acabado y verificación final
Revise las dimensiones posteriores al acabado, la apariencia y las interfaces protegidas cuando sea necesario.
Control de pedidos repetitivos
Utilice la revisión aprobada y los requisitos de producción conservados como referencia para futuros pedidos.
La aprobación de un prototipo no genera repetibilidad automáticamente. La ruta de producción y el método de inspección deben preservar el requisito aprobado.
¿Por qué adquirir piezas de fresado CNC personalizadas de LuckyHXS?
Selección de procesos basada en la geometría
La ruta de mecanizado se evalúa a partir de la geometría real de la pieza, el acceso de la herramienta y las relaciones críticas, en lugar de forzar cada plano en la misma configuración.
Revisión de referencias (datums) funcionales
Los agujeros, perforaciones, cavidades, caras e interfaces relacionados se consideran en conjunto cuando controlan el ensamblaje.
Opciones de metales y plásticos de ingeniería
Las opciones de materiales disponibles incluyen aluminio, acero inoxidable, latón, cobre, acero de fácil mecanizado y plásticos de ingeniería seleccionados.
Coordinación de acabados
Las dimensiones de mecanizado se pueden revisar junto con los requisitos de anodizado, enchapado, pulido con chorro de arena, pulido y otros acabados adecuados.
Inspección basada en características
Los métodos de medición se seleccionan en función de la característica que se verifica, incluyendo tamaño, posición, planitud, ajuste de rosca, excentricidad y control de rebabas internas.
Soporte desde el prototipo hasta el pedido repetitivo
LuckyHXS respalda el desarrollo de muestras basado en planos y la fabricación repetitiva, manteniendo visibles la revisión y los requisitos de las características críticas en el plan de producción.
Una cotización útil debe reflejar cómo se fabricará y verificará la pieza, no solo una tarifa de máquina.
Ejemplos seleccionados de proyectos de fresado CNC
Estos ejemplos anonimizados muestran cómo los requisitos de material, geometría y ensamblaje pueden cambiar el plan de fabricación. Las identidades de los clientes y los detalles confidenciales de los planos no se divulgan.
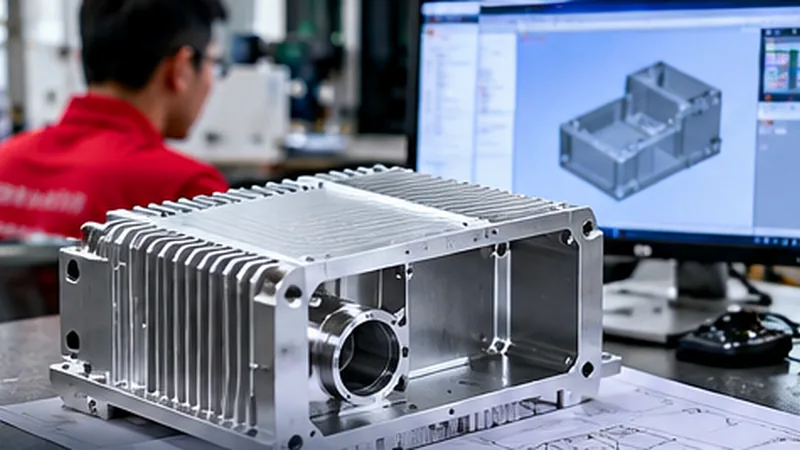
Carcasa de sensor de aluminio 7075
Enfoque del proyecto: cavidad interna, características de montaje en múltiples caras y relaciones controladas entre la referencia de la carcasa y la interfaz del sensor.
Respuesta de fabricación: revisar el acceso de la herramienta, la secuencia de sujeción y las características relacionadas antes de seleccionar la ruta de mecanizado de múltiples caras.
Valor para el comprador: el plan de proceso se construye en torno a la alineación final en lugar de tratar cada superficie como una dimensión aislada.
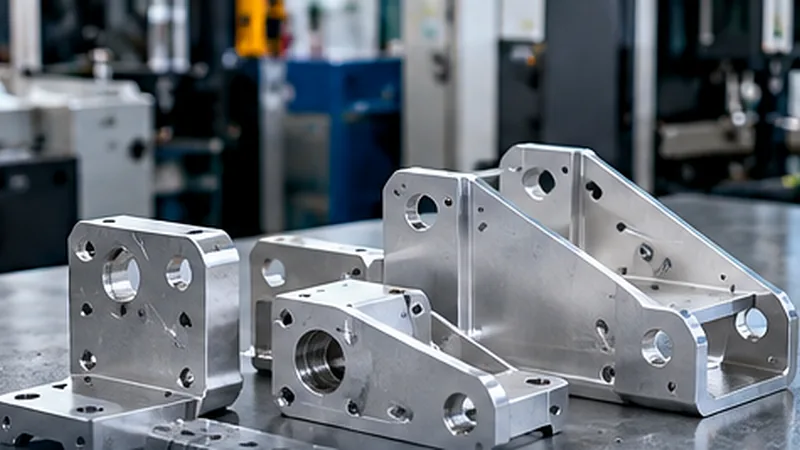
Soporte de control de vehículos eléctricos (EV) de aluminio 6061
Enfoque del proyecto: patrón de agujeros de montaje, rigidez estructural y ajuste final después del tratamiento superficial.
Respuesta de fabricación: usar la referencia de instalación principal para controlar los agujeros relacionados y revisar las tolerancias de acabado en las características de acoplamiento.
Valor para el comprador: la posición de los agujeros, las superficies de montaje y las condiciones de ensamblaje posteriores al acabado se evalúan en conjunto.
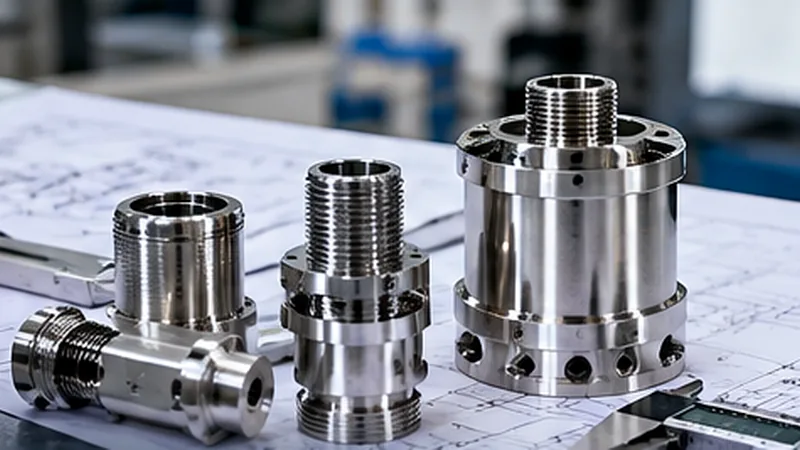
Carcasa de sensor de acero inoxidable 316L
Enfoque del proyecto: características internas, calidad de la rosca, material resistente a la corrosión y superficies funcionales limpias.
Respuesta de fabricación: coordinar el acceso de la herramienta, el control de rebabas, la inspección de roscas y los requisitos de la aplicación final.
Valor para el comprador: la elección del material y la planificación de la inspección se mantienen conectadas a las interfaces funcionales de la carcasa.
Componentes fresados por CNC para ensamblajes de precisión
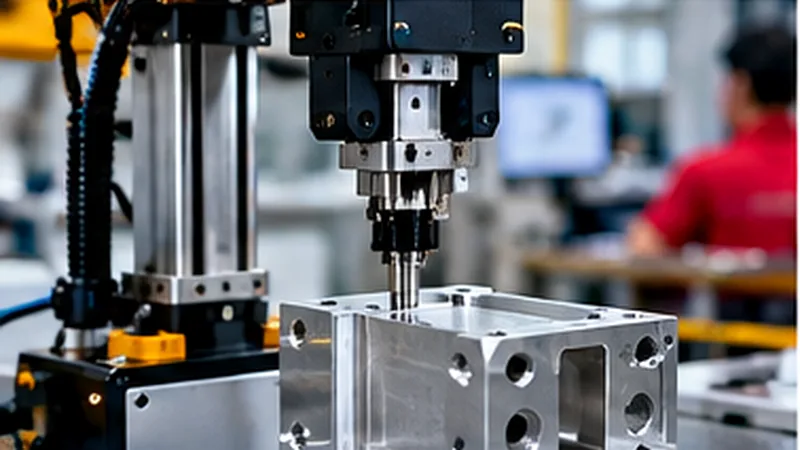
Robótica y automatización
Piezas típicas: soportes, bloques de agarre, monturas de sensores, accesorios y componentes estructurales.
Preocupaciones clave: repetibilidad de las referencias, posición de agujeros y acceso para el ensamblaje.
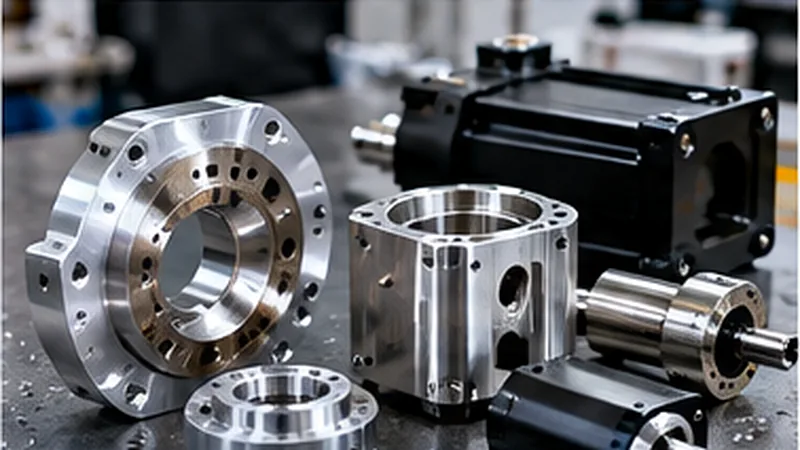
Motores y sistemas de movimiento
Piezas típicas: soportes de motor, soportes de cojinetes, placas adaptadoras y bases de precisión.
Preocupaciones clave: alineación de perforaciones, relación entre caras de montaje y ajuste sensible a la vibración.
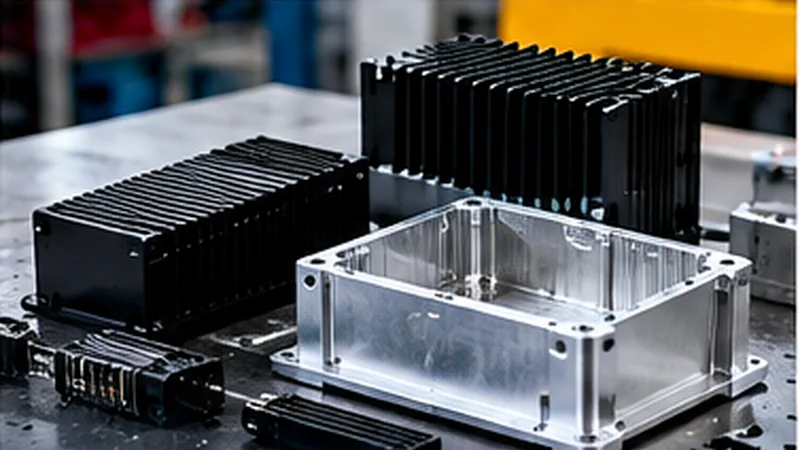
Equipos de electrónica y comunicación
Piezas típicas: carcasas, disipadores de calor, carcasas de control y paneles de conectores.
Preocupaciones clave: geometría de la cavidad, posición del conector, contacto térmico y acabado.
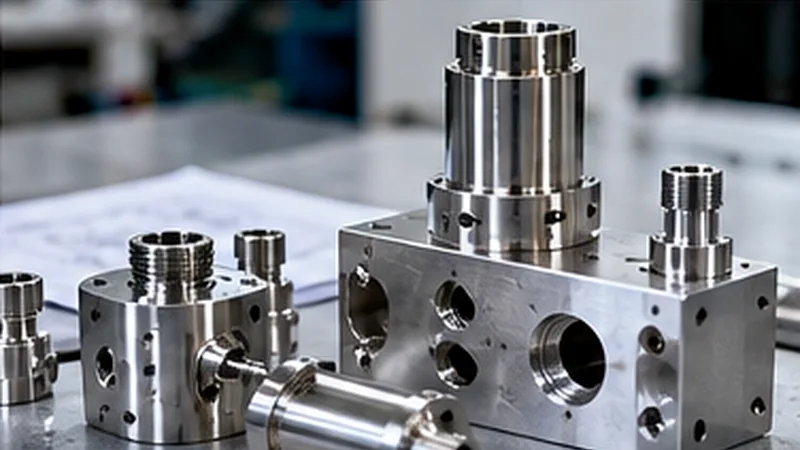
Equipos de control de fluidos
Piezas típicas: colectores, bloques de válvulas, placas con puertos y componentes de refrigeración.
Preocupaciones clave: caras de sellado, intersecciones de puertos, roscas, rebabas y limpieza.
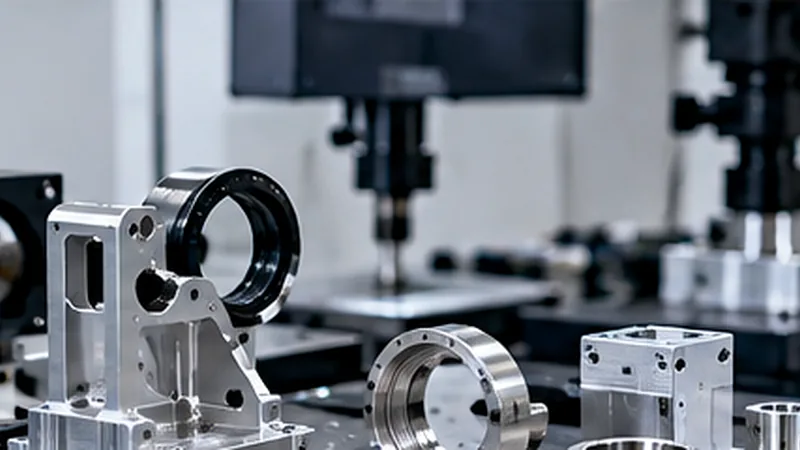
Sensores e instrumentos de precisión
Piezas típicas: carcasas de sensores, monturas de cámaras, soportes ópticos y soportes de instrumentos.
Preocupaciones clave: alineación, relación angular e interfaces de montaje estables.
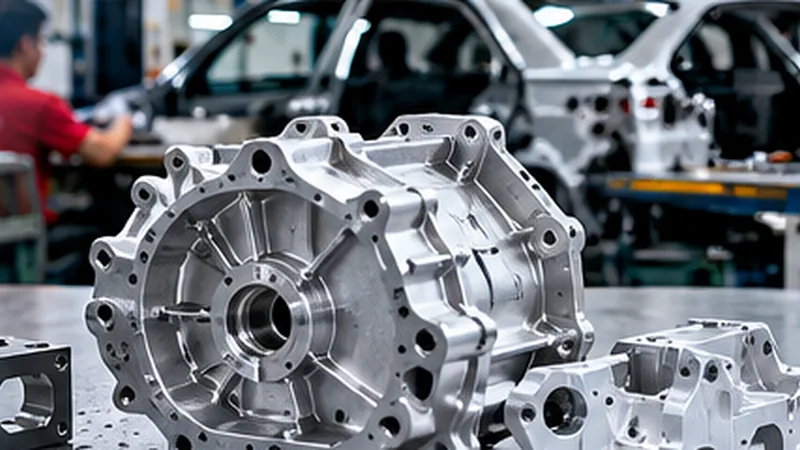
Equipos de automoción y vehículos eléctricos
Piezas típicas: soportes de control, placas de montaje, piezas térmicas y carcasas de equipos.
Preocupaciones clave: repetibilidad de ensamblaje, acabado y consistencia de producción.
Componentes de equipos médicos
Piezas típicas: carcasas de instrumentos, monturas de sensores e interfaces de equipos.
Preocupaciones clave: características definidas en el plano, requisitos del material, condición de la superficie y necesidades de documentación. La idoneidad regulatoria final sigue siendo responsabilidad del cliente.
Maquinaria industrial
Piezas típicas: bases, accesorios, componentes de herramientas, cubiertas y soportes estructurales.
Preocupaciones clave: rigidez, acceso para mantenimiento, patrones de agujeros y superficies de acoplamiento.
¿Qué determina el costo de una pieza fresada por CNC?
No existe un precio universal para un componente fabricado a partir de un plano. Una cotización refleja el esfuerzo de fabricación y verificación requerido para la pieza específica.
Material
El costo de la materia prima, el grado, la condición, la disponibilidad y la maquinabilidad afectan el costo inicial.
Geometría
Las cavidades profundas, las paredes delgadas, los radios internos pequeños y las superficies complejas pueden aumentar el alcance de la herramienta y el tiempo de mecanizado.
Cantidad de configuraciones (Setups)
Las características en varias caras pueden requerir sujeciones adicionales, programación y transferencia de referencias.
Tolerancia
Los requisitos más estrictos pueden requerir un mecanizado más lento, entornos controlados o una inspección más detallada.
Cantidad
Los costos de programación y accesorios se distribuyen de manera diferente entre prototipos y producción repetitiva.
Acabado superficial
El anodizado, enchapado, pulido con chorro de arena, pulido, enmascaramiento y la inspección posterior al acabado agregan requisitos de procesos separados.
Inspección y embalaje
Las estructuras de referencias complejas, los programas CMM, los calibres dedicados, la documentación detallada y la preparación para el envío afectan el plan final del proyecto.
La reducción de costos debe eliminar el esfuerzo de fabricación innecesario sin debilitar las características que controlan la función.
Cómo comparar fabricantes de piezas de fresado CNC
Una comparación útil de proveedores debe examinar cómo cada fabricante convierte el plano en un plan de mecanizado e inspección repetible. Las listas de máquinas y las tarifas por hora bajas no proporcionan la respuesta completa.
-
1
Pregunte cómo interpreta el proveedor las referencias funcionales El proveedor debe poder explicar qué superficies ubican la pieza y cómo se controlarán las características relacionadas.
-
2
Revise la ruta de mecanizado propuesta Compruebe si el plan de configuración se adapta a la geometría, el acceso de la herramienta y las relaciones críticas en lugar de depender de una etiqueta de proceso genérica.
-
3
Confirme la coordinación del material y el acabado El grado del material, la condición, la tolerancia de recubrimiento, el enmascaramiento y el estado de inspección final deben estar claros.
-
4
Adapte la inspección a la característica Pregunte cómo se verificarán la posición de los agujeros, la planitud, el ajuste de la rosca, la excentricidad, las caras de sellado y las rebabas internas.
-
5
Verifique el control de revisión de planos La cotización, el modelo CAD, los criterios de inspección y el programa de producción deben hacer referencia a la misma revisión aprobada.
-
6
Evalúe la planificación de producción repetitiva Un proveedor debe explicar cómo se transferirá el requisito de la muestra aprobada a los lotes posteriores.
-
7
Compare el riesgo total del proyecto, no solo el precio unitario Las configuraciones adicionales, los ensamblajes rechazados, el reproceso, los daños en el acabado y la validación retrasada pueden costar más que una pequeña diferencia en el precio de mecanizado.
El fabricante adecuado debe hacer que la lógica de producción sea comprensible antes de que avance el pedido.
Qué incluir en una solicitud de cotización (RFQ) de fresado CNC
Una RFQ completa reduce las suposiciones y ayuda al fabricante a evaluar los requisitos de proceso, costo e inspección con mayor precisión.
Plano y modelo
- Último plano 2D con revisión
- Modelo CAD 3D cuando esté disponible
- Unidades, tolerancias generales y GD&T (Tolerancias geométricas y de dimensionamiento)
- Roscas, ajustes y características críticas para la calidad
Material y acabado
- Familia de material y grado exacto
- Condición del material requerida cuando corresponda
- Acabado superficial, color y requisitos de enmascaramiento
- Dimensiones que se aplican después del acabado
Cantidad y etapa de producción
- Cantidad de prototipos o muestras
- Cantidad esperada de pedidos repetitivos
- Cualquier cambio de volumen planificado
- Cronograma objetivo para la revisión
Inspección y aplicación
- Referencias funcionales y características de acoplamiento
- Registros de inspección requeridos
- Condiciones de ensamblaje o funcionamiento que afectan a la pieza
- Requisitos de embalaje para superficies protegidas
Si un requisito aún no está decidido, identifíquelo claramente para que pueda ser revisado antes de la cotización en lugar de ser asumido durante la producción.
Guía del comprador de piezas de fresado CNC
¿Qué tipos de piezas de fresado CNC puede fabricar LuckyHXS?
LuckyHXS fabrica según plano carcasas, envolventes, soportes, placas de montaje, placas adaptadoras, bases de precisión, bloques colectores, disipadores de calor, accesorios, soportes de motor, soportes de sensores y componentes complejos de múltiples caras. El proceso final depende de la geometría, el material, la tolerancia, la cantidad y los requisitos de inspección.
¿Cuál es la diferencia entre el fresado de 3, 4 y 5 ejes?
El fresado de tres ejes es adecuado cuando se puede acceder a las características principales desde direcciones estándar. El posicionamiento rotativo o de cuatro ejes puede ayudar con las características alrededor de una pieza. El mecanizado de cinco ejes se puede evaluar para ángulos compuestos y características relacionadas en varias caras. Más ejes solo son útiles cuando reducen el riesgo de configuración o mejoran el acceso para la geometría específica.
¿Qué tolerancias se pueden lograr en las piezas fresadas por CNC?
Se puede revisar una tolerancia de mecanizado estándar de alrededor de ±0.01 mm para características adecuadas. La capacidad real depende del material, la geometría, el grosor de la pared, el tamaño de la característica, la configuración, el acabado y el método de inspección. Las características críticas más estrictas requieren la revisión del plano antes de ser aceptadas.
¿Qué materiales son adecuados para el fresado CNC?
Las opciones comunes incluyen aluminio, acero inoxidable, latón, cobre, acero de fácil mecanizado y plásticos de ingeniería como POM, PTFE y Nylon. Seleccione el material según la resistencia, el peso, la resistencia a la corrosión, el comportamiento térmico, las propiedades eléctricas, las condiciones de desgaste y el acabado superficial requeridos.
¿Cómo se manejan las piezas de paredes delgadas y las cavidades profundas?
Las paredes delgadas requieren una sujeción cuidadosa, una secuencia de corte y una planificación de la eliminación de material. Las cavidades profundas requieren un alcance de herramienta realista y radios de esquinas internas. Cuando el diseño lo permite, aumentar el grosor de la pared, reducir la profundidad de la cavidad o agregar un radio interno más grande puede reducir el riesgo de fabricación.
¿Cómo se deben especificar los patrones de agujeros críticos?
Identifique la referencia funcional, el componente de acoplamiento y la relación de posición en lugar de especificar solo los diámetros de los agujeros individuales. Los agujeros para pasadores, los agujeros de montaje y los patrones de caras cruzadas pueden requerir una inspección por coordenadas o funcional.
¿Puede un proveedor respaldar tanto los prototipos como la producción repetitiva?
Sí, cuando la revisión del plano aprobado, la ruta del proceso, la configuración, las herramientas y los criterios de inspección se transfieren al plan de producción. Un prototipo exitoso por sí solo no garantiza que los lotes posteriores repitan el mismo requisito funcional.
¿Qué información se necesita para una cotización de fresado CNC?
Proporcione el último plano, el modelo 3D cuando esté disponible, el material y el grado, las cantidades, las tolerancias críticas, las roscas y los ajustes, el acabado superficial, los requisitos de inspección y el cronograma esperado. Resalte cualquier característica de acoplamiento o dimensión posterior al acabado que controle el ensamblaje.
Calidad y fabricación que puede revisar
LuckyHXS fabrica componentes personalizados a partir de planos de clientes en Shenzhen. La confianza en el proveedor comienza con una conexión clara entre el plano aprobado, el material, la ruta de mecanizado, las características críticas y el método de inspección.
Revisión de fabricación
La geometría de la pieza, la sujeción, el acceso de la herramienta y las relaciones críticas se consideran antes de confirmar la ruta de producción.
Atención durante el proceso
Las características afectadas por el desgaste de la herramienta, la distorsión, la formación de rebabas o la condición de configuración se pueden verificar durante la fabricación en lugar de solo después del acabado.
Inspección funcional
El método de medición se selecciona de acuerdo con la característica que se verifica, incluyendo tamaño, posición, planitud, ajuste de rosca, excentricidad y limpieza interna.
Comunicación del proyecto
La revisión del plano, los requisitos de acabado, la cantidad y las expectativas de inspección deben permanecer visibles desde la cotización hasta la producción.
Solicite una discusión sobre producción e inspección basada en su plano real en lugar de depender de declaraciones de capacidad genéricas.
Capacidades de mecanizado CNC relacionadas
Explore los servicios de fresado CNC
Revise los procesos de fresado, las consideraciones de ingeniería y el alcance del servicio para piezas basadas en planos.
Compare los servicios de mecanizado CNC personalizados
Compare las rutas de fresado, torneado, mecanizado tipo suizo y torneado-fresado para diferentes geometrías de componentes.
Ver piezas de torneado CNC
Para ejes, bujes, pasadores y otros componentes dominados por la geometría rotacional.
Explore las piezas CNC de acero inoxidable
Revise las opciones de materiales de acero inoxidable y las consideraciones de mecanizado para componentes personalizados.
Explore las piezas de plástico mecanizadas por CNC
Revise el POM, el PTFE, el nailon (nylon) y otras opciones de mecanizado de plásticos de ingeniería seleccionados.
Acerca de LuckyHXS
Conozca más sobre la empresa, el enfoque de fabricación y el soporte de proyectos disponible.
Solicite una revisión de piezas de fresado CNC
Envíe su último plano, material, cantidades, requisitos de acabado y características críticas. Utilizaremos la información para discutir la ruta de mecanizado adecuada, el enfoque de inspección y el alcance de la cotización para su componente personalizado.
Háblenos de su pieza