Personalizado Servicios de mecanizado CNC médico de un fabricante de piezas de precisión
LuckyHXS fabrica componentes definidos por planos para equipos médicos, instrumentos de diagnóstico y ensamblajes de precisión. Revisamos la geometría de la pieza, el material, las características críticas, las expectativas de limpieza y los requisitos de inspección antes de seleccionar el torneado CNC, el fresado, el mecanizado tipo suizo o el procesamiento de torneado-fresado.
- Carcasas, ejes, manguitos, accesorios, piezas de sensores y componentes de equipos personalizados
- Rutas de mecanizado seleccionadas en torno a la geometría y las referencias funcionales
- Requisitos de rebabas, ajuste, superficie y documentación revisados por proyecto
Qué significa el mecanizado CNC médico en esta página
El mecanizado CNC médico en esta página significa producir componentes personalizados para equipos médicos y ensamblajes de instrumentos a partir de planos del cliente. LuckyHXS es un fabricante de componentes de precisión. No nos presentamos como un fabricante completo de dispositivos médicos ni como la parte responsable de aprobar el producto médico terminado.
Cada componente debe evaluarse de acuerdo con su propia función. Una carcasa puede depender de la posición del orificio de montaje y las ranuras de sellado. Un eje puede depender de la desviación (runout) y el ajuste del rodamiento. Un componente de válvula puede depender de los bordes internos y la limpieza del conducto. Estos requisitos determinan el plan de mecanizado e inspección.
Alcance del suministro
Componentes personalizados de metal y plásticos de ingeniería seleccionados, fabricados a partir de planos o muestras del cliente.
Procesos principales
Torneado CNC, fresado CNC, mecanizado tipo suizo, mecanizado en torno automático y procesamiento de torneado-fresado.
Enfoque del proyecto
Referencias funcionales, ajustes de ensamblaje, roscas, orificios pequeños, características sensibles a rebabas, condición de la superficie y requisitos de pedidos repetidos.
Límite de aprobación
El cliente sigue siendo responsable de la clasificación del dispositivo terminado, la validación, la presentación reglamentaria y la aprobación del uso previsto.
Componentes de equipos médicos que revisamos por plano
Elija la categoría más cercana a su componente. Cada pieza sigue siendo un proyecto de fabricación personalizado, y la viabilidad final depende del plano, el material, el método de inspección y el entorno previsto del equipo.
Carcasas, paneles y piezas de montaje para equipos médicos
Carcasas personalizadas, paneles, bases, soportes y bloques de posicionamiento con cavidades, patrones de montaje, superficies de referencia (datums) e interfaces definidas por planos.
Señales de selección: estructura de referencia y relación de los orificios de montaje.
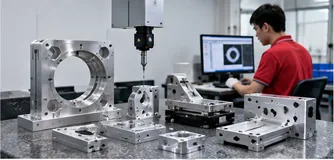
Componentes de equipos de diagnóstico, laboratorio e imagen
Componentes estructurales y de posicionamiento para ensamblajes de diagnóstico, laboratorio e imagen, incluyendo bases de equipos, soportes ópticos, piezas de localización y estructuras de instrumentos.
Señales de selección: relación de posicionamiento y planitud del ensamblaje.
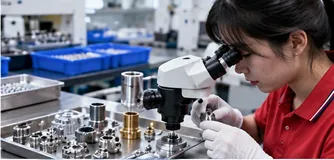
Componentes para sensores, sondas y monitores médicos
Carcasas de sondas, soportes de sensores, cajas pequeñas e interfaces de precisión con orificios controlados, diámetros exteriores, escalones y características de montaje.
Señales de selección: alineación de sensores y geometría de la interfaz.
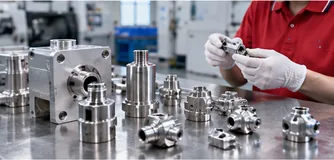
Componentes de control de fluidos, válvulas y bombas médicas
Cuerpos de válvulas, núcleos de válvulas, boquillas, componentes de bombas y manguitos con conductos internos, roscas, caras de sellado e intersecciones sensibles a rebabas.
Señales de selección: geometría del conducto y requisito de sellado.
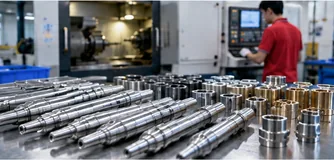
Ejes, pasadores, bujes y manguitos de precisión médica
Ejes giratorios, pasadores guía, pasadores de posicionamiento, bujes y manguitos con diámetros sensibles al ajuste, ranuras, roscas y relaciones de eje común.
Señales de selección: condición de ajuste y desviación (runout) o concentricidad.
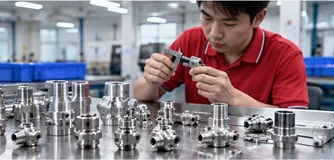
Conectores, accesorios y adaptadores médicos
Conectores definidos por planos, accesorios roscados y adaptadores con interfaces de acoplamiento, orificios internos, chaflanes y características de sellado o posicionamiento.
Señales de selección: estándar de interfaz y ajuste de acoplamiento.
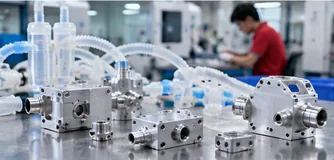
Componentes de equipos respiratorios y ventiladores
Bloques de válvulas personalizados, conectores de flujo, carcasas pequeñas y componentes estructurales revisados para ensamblajes de equipos respiratorios o de ventilación.
Señales de selección: geometría de la ruta de flujo y requisitos de limpieza.
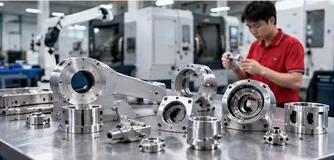
Componentes de robots médicos y equipos de rehabilitación
Piezas de articulación, carcasas de rodamientos, ejes de transmisión, placas de montaje de motores, soportes y bloques de posicionamiento utilizados en estructuras de equipos robóticos o de rehabilitación.
Señales de selección: relación de movimiento y referencia de montaje.
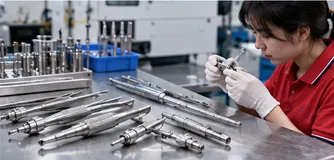
Componentes de instrumentos quirúrgicos y dentales
Mangos de instrumentos no implantables, piezas giratorias, componentes de sujeción, conectores y pequeños componentes mecánicos revisados a partir de planos del cliente.
Señales de selección: requisitos del material y condición de la superficie o limpieza.
Los componentes implantables, las afirmaciones de contacto con el paciente, la biocompatibilidad, el suministro estéril y la certificación de dispositivos médicos no están incluidos por defecto. Estos requisitos necesitan una calificación por separado y una aprobación documentada antes de aceptar un pedido.
Diferente geometría de componentes crea diferentes prioridades de fabricación
Un componente de equipo médico puede combinar varias relaciones funcionales en una sola pieza. Un orificio puede necesitar alinearse con un diámetro exterior. Un patrón de montaje puede necesitar hacer referencia a una cara de sellado. Un pequeño conducto puede necesitar una condición de borde interno definida. Revise estas relaciones en conjunto en lugar de tratar cada dimensión como un valor aislado.
- • Carcasas y piezas de montaje con cavidades y orificios roscados
- • Ejes y pasadores con escalones, ranuras y diámetros de posicionamiento
- • Bujes y manguitos con relaciones controladas de diámetro interior a exterior (Bore-to-OD)
- • Conectores y accesorios con roscas e interfaces de acoplamiento
- • Componentes de válvulas y bombas con pequeños conductos internos
- • Soportes de sensores y carcasas de sondas con características de precisión compactas
- • Mangos de instrumentos y componentes de sujeción mecánica
- • Soportes, bases y bloques de posicionamiento para ensamblajes de equipos
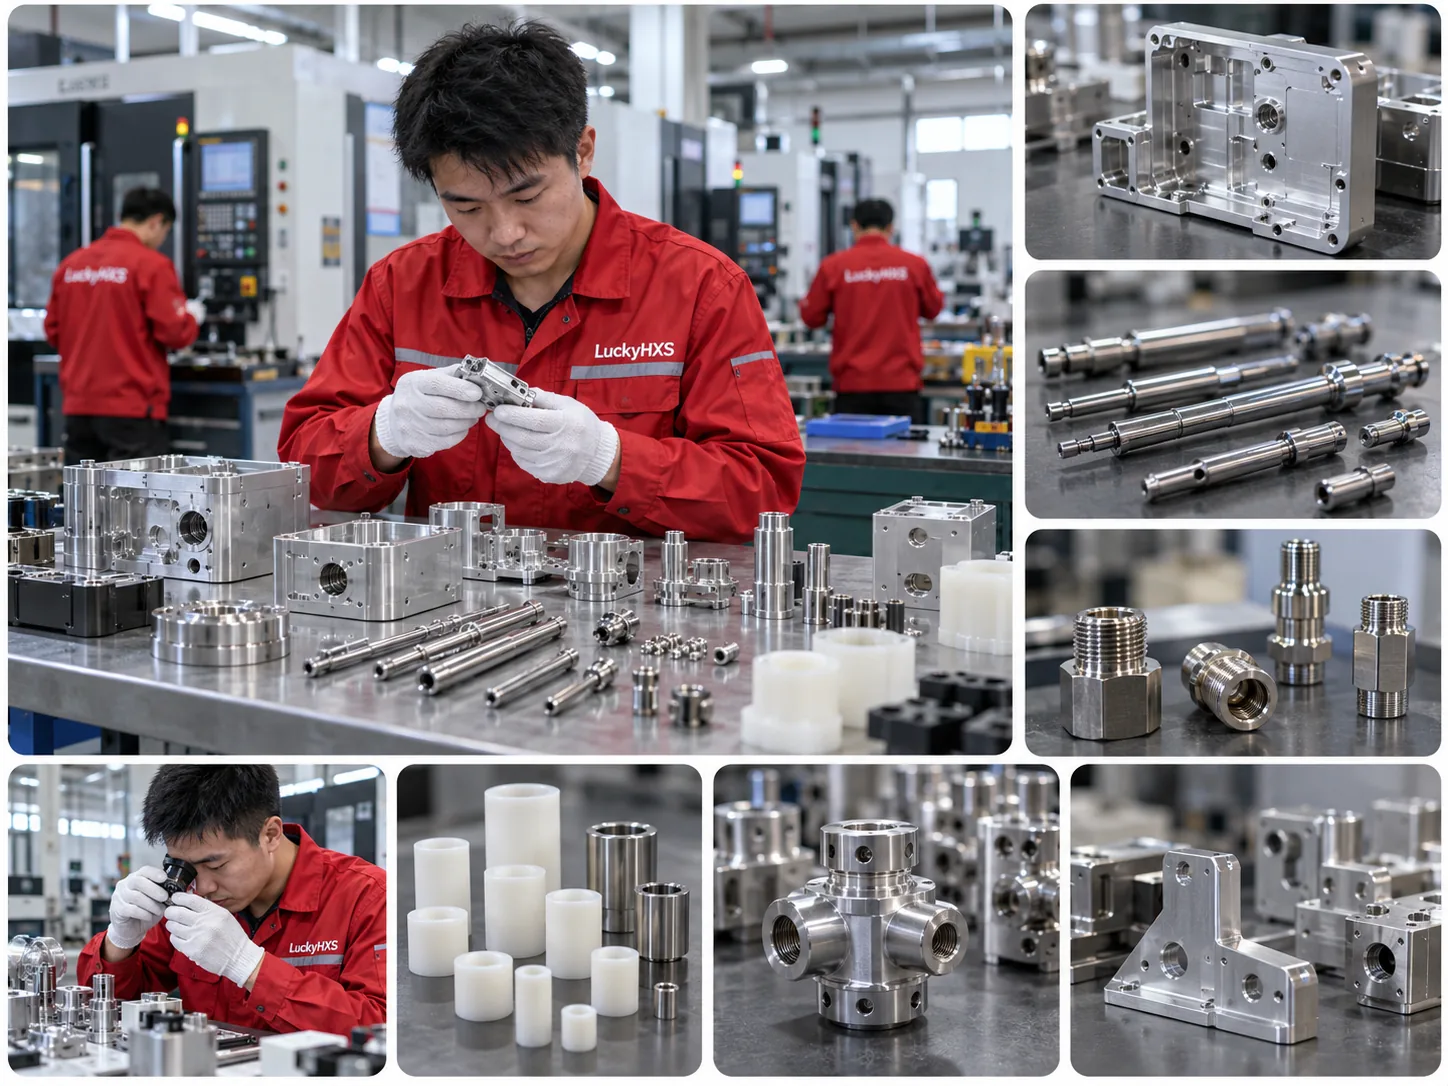
Adapte el proceso CNC a la geometría del componente
El proceso adecuado depende de la forma principal de la pieza, la relación longitud-diámetro, las características secundarias, las relaciones de referencia y las prioridades de inspección.
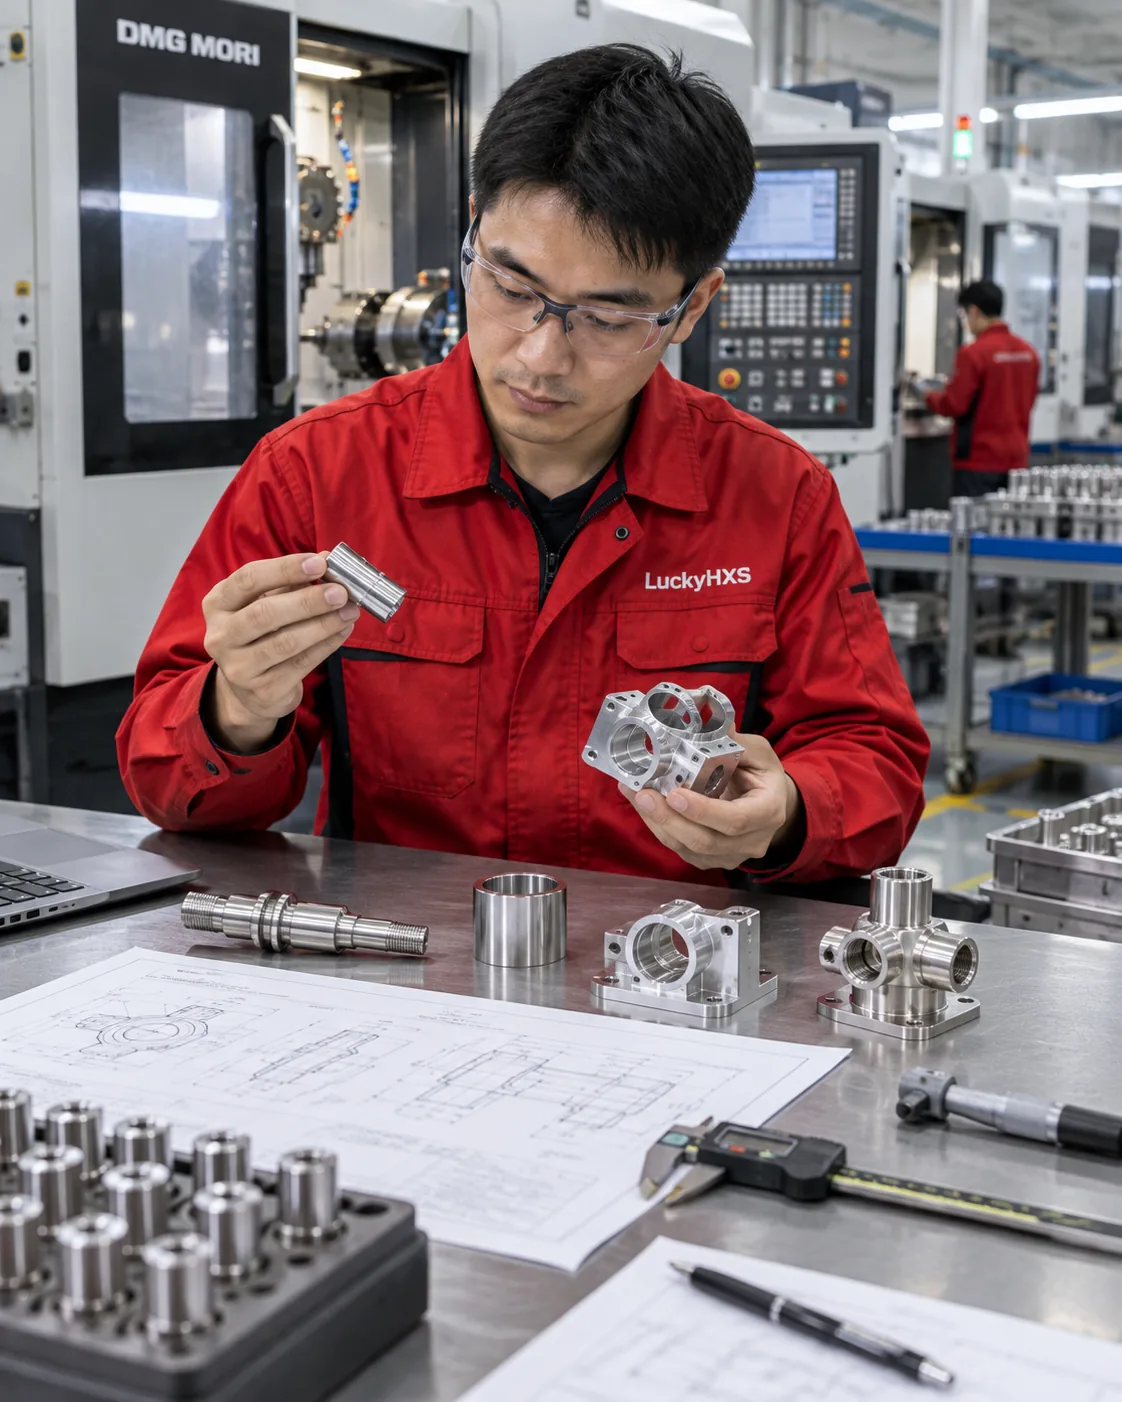
| Proceso | Geometría ideal | Ejemplos de componentes de equipos médicos | Punto de revisión principal |
|---|---|---|---|
| Torneado CNC | Piezas rotacionales con diámetros controlados, rebordes, orificios, ranuras y roscas. | Ejes, bujes, manguitos, accesorios, cuerpos de válvulas y piezas redondas de conectores. | Relación de diámetro interior a exterior, desviación (runout), posición de rosca y condición final de la superficie. |
| Mecanizado tipo suizo | Componentes pequeños o delgados soportados cerca del área de corte. | Ejes pequeños, pasadores, manguitos, cuerpos de sondas y componentes roscados compactos. | Deflexión, rectitud, acceso a características pequeñas y requisitos de operaciones secundarias. |
| Mecanizado en torno automático | Piezas torneadas pequeñas adecuadas con geometría rotacional repetible. | Tuercas, manguitos, pasadores simples, insertos y ferretería torneada compacta. | Plan de herramientas, control de rebabas, método de inspección y cantidad del pedido. |
| Fresado CNC | Piezas prismáticas con cavidades, alojamientos, patrones de montaje, caras y múltiples direcciones de orificios. | Carcasas, paneles, soportes, bases, bloques de posicionamiento y estructuras de instrumentos. | Transferencia de referencias, planitud, ubicación del patrón de orificios y acceso de herramientas. |
| Procesamiento de torneado-fresado | Componentes rotacionales con caras planas, orificios transversales, ranuras o características fuera del eje. | Manguitos con puertos, conectores complejos, componentes de válvulas y ejes con múltiples características. | Mantener las características relacionadas dentro de una referencia controlada y reducir las transferencias innecesarias. |
Una pieza no debe asignarse a un proceso solo por su nombre. El plano completo determina si una ruta o una combinación de procesos es apropiada.
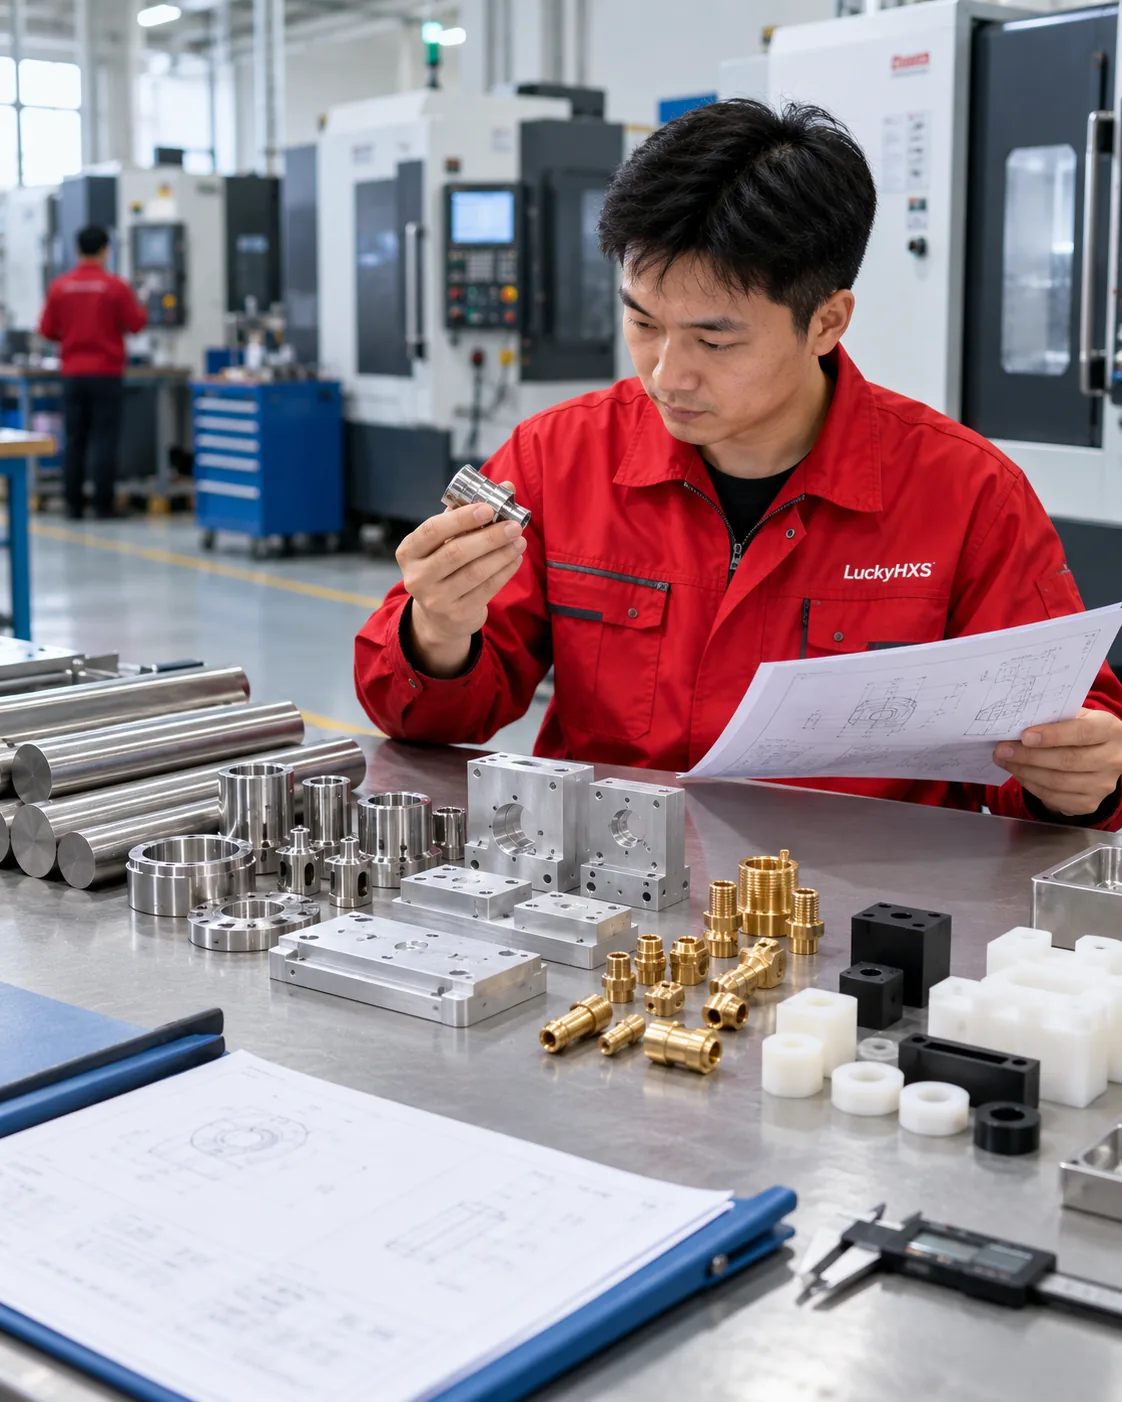
Seleccione el material por función, entorno y documentación
El material debe coincidir con la función mecánica del componente terminado, el entorno de contacto, el método de limpieza, el tratamiento superficial y los requisitos de documentación. Un nombre de aleación familiar por sí solo no establece la idoneidad para una aplicación médica.
| Dirección del material registrado | Dirección típica del componente | Prioridades de revisión del proyecto |
|---|---|---|
| Acero inoxidable 303 / 304 | Componentes torneados y fresados que requieren resistencia definida, condición de superficie y consideraciones de corrosión. | Confirme el grado exacto, el estándar aplicable, el entorno de limpieza, el acabado, las dimensiones críticas y la documentación del material requerida. |
| Aluminio 6061 / 6063 | Carcasas, paneles, soportes, bases, monturas y estructuras de equipos livianos. | Revise el grosor de la pared, la planitud, las superficies estéticas, la tolerancia de anodizado, los productos químicos de limpieza y los materiales de acoplamiento. |
| Latón y cobre | Conectores, accesorios, bujes, manguitos, componentes roscados y piezas conductoras donde la aleación seleccionada soporte la función prevista. | Confirme la aleación exacta, el requisito eléctrico o de fluidos, el revestimiento, el entorno de corrosión y la expectativa de limpieza. |
| POM y PTFE | Componentes de plástico mecanizados seleccionados donde se requiere baja fricción, aislamiento eléctrico o una función específica del equipo. | Confirme el grado exacto de la resina, la estabilidad dimensional, la exposición química, la temperatura, la limpieza y los requisitos de documentación. |
| Otros materiales especificados por el proyecto | Los materiales fuera del rango registrado requieren una revisión separada de abastecimiento y mecanizado. | Proporcione el grado completo, el estándar, el requisito de certificación, el entorno previsto y los procesos secundarios requeridos antes de que se establezca la viabilidad. |
La selección del material y el cumplimiento del dispositivo final siguen siendo responsabilidad del cliente. LuckyHXS solo confirma el alcance de fabricación y los documentos acordados para el pedido del componente.
Defina las características que controlan el ensamblaje final
Los componentes de equipos médicos personalizados deben revisarse en torno a sus relaciones funcionales. No todas las dimensiones del plano necesitan la misma tolerancia, método de inspección o profundidad de documentación.
| Característica | Definición del plano | Por qué es importante |
|---|---|---|
| Referencias funcionales (Datums) | Referencias primarias, secundarias y terciarias para ubicar la pieza durante el mecanizado y la inspección. | Conecta características individuales con la forma en que se ensambla el componente. |
| Orificios y diámetros exteriores | Tamaños críticos de diámetro interior (ID) y exterior (OD), tipo de ajuste, relación de eje común y estado de inspección final. | Controla la rotación, el guiado, la ubicación, el ajuste a presión y la holgura. |
| Roscas e interfaces de acoplamiento | Estándar de rosca, clase o ajuste, profundidad útil, condición de entrada, componente de acoplamiento y método de inspección. | Afecta el ensamblaje, el sellado, la retención y la intercambiabilidad. |
| Orificios y patrones de montaje | Tamaño del orificio, posición real, abocardado, avellanado y relación con la cara de montaje. | Controla la alineación entre el componente mecanizado y el equipo circundante. |
| Orificios pequeños y conductos internos | Diámetro, profundidad, intersección, condición de salida y condición permitida del borde interno. | Afecta el acceso de la herramienta, la formación de rebabas, la eliminación de virutas, el flujo y la visibilidad de la inspección. |
| Paredes delgadas y características finas | Pared mínima, longitud no soportada, ranuras cercanas y superficies sensibles a la sujeción. | Influye en la deformación, la sujeción de la pieza, el orden de corte y la condición de inspección. |
| Superficies de sellado y contacto | Rugosidad de la superficie, planitud, acabado, revestimiento y condición permitida del borde. | Influye en el contacto del sello, el contacto eléctrico y la estabilidad del ensamblaje. |
| Condición de la pieza final | Procesamiento posterior, grosor del revestimiento, limpieza, embalaje y si las dimensiones se aplican antes o después del acabado. | Evita que los criterios de aceptación cambien después de que se complete el mecanizado. |
La capacidad de tolerancia debe confirmarse característica por característica. El tamaño de la pieza, el material, la geometría, el grosor de la pared, la ruta del proceso, la estructura de referencia, el acabado y el método de inspección afectan el resultado final. No aplique una afirmación de tolerancia a todas las características de la página.
Revise los requisitos de superficie y limpieza antes de la producción
Un tratamiento superficial que funciona para el entorno de un equipo puede ser inadecuado para otro. Los productos químicos de limpieza, las condiciones de servicio repetidas, el grosor del revestimiento y los materiales de acoplamiento pueden cambiar el material correcto y la ruta de acabado.
| Requisito | El comprador debe definir | Impacto en la fabricación |
|---|---|---|
| Apariencia de la superficie | Zonas cosméticas, marcas de herramientas permitidas, textura y expectativa de color. | Determina qué caras necesitan un manejo protegido o un proceso de acabado definido. |
| Anodizado o revestimiento | Tipo de acabado, color, grosor, enmascaramiento, áreas de contacto y requisito dimensional final. | La acumulación de revestimiento puede cambiar orificios, roscas, ajustes y superficies de contacto eléctrico. |
| Pulido o rugosidad de la superficie | Valor Ra requerido donde aplique, dirección de medición y área funcional. | Influye en la tolerancia de mecanizado, los pasos de acabado y el método de inspección. |
| Limpieza | Agentes de limpieza permitidos, residuos prohibidos, conductos internos y criterios de aceptación. | Afecta la selección del material, el desbarbado, la ruta de limpieza y la discusión sobre el embalaje. |
| Entorno de esterilización | Método de esterilización, temperatura, productos químicos, recuento de ciclos y exposición del componente. | Requiere que el propietario del dispositivo defina la compatibilidad del material y el acabado. La validación de esterilización no está incluida por defecto. |
| Embalaje | Separación de piezas, protección contra rayones, etiquetado, limpieza y requisitos de trazabilidad. | Debe acordarse antes de que el método de embalaje se presente como parte del alcance del suministro. |
La pasivación, el electropulido, el manejo en sala limpia, el embalaje estéril y la validación de esterilización no deben mostrarse como servicios estándar de LuckyHXS sin una verificación específica del proyecto.
Cinco riesgos a resolver antes de la producción de componentes médicos
Desajuste de ajuste y referencia (Datum)
Las dimensiones individuales pueden aprobarse mientras el componente completo no se alinea en el ensamblaje. Conecte orificios, orificios de montaje, rebordes y caras de sellado a través de un sistema de referencia funcional.
Rebabas en características ocultas
Los orificios transversales, las roscas ciegas y los conductos internos pueden retener rebabas o virutas. Identifique ubicaciones sensibles y defina el borde permitido y la condición de limpieza.
Desajuste de material o acabado
Una aleación o revestimiento familiar puede no soportar la limpieza o el entorno operativo previsto. Confirme la especificación completa del material y la superficie antes de la producción.
Desviación del prototipo a la repetición
El desgaste de la herramienta, los cambios de configuración, los lotes de materiales y la confusión de revisión pueden alterar características críticas en pedidos repetidos. Defina qué características deben permanecer controladas después de la aprobación inicial.
Brechas de documentación
El componente puede cumplir con las dimensiones pero aun así no cumplir con los requisitos de recepción del cliente cuando los registros de material, inspección, revisión o etiquetas están incompletos. Acuerde los documentos requeridos antes de que se libere el pedido.
Una dimensión puede aprobarse mientras la relación de ensamblaje falla
Los componentes de equipos médicos a menudo dependen de las relaciones entre características en lugar de un tamaño aislado.
Carcasa o pieza de montaje
Un alojamiento, una cara de montaje y un patrón de orificios pueden cumplir individualmente con los límites de tamaño mientras su relación con la referencia del ensamblaje sigue siendo incorrecta. Los controles de posición y planitud deben seguir el método de montaje real.
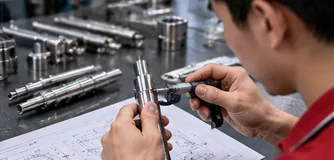
Eje o pasador
Varios diámetros exteriores pueden aprobar revisiones individuales mientras la desviación (runout), la rectitud o la ubicación del reborde impiden un movimiento suave o un posicionamiento preciso.
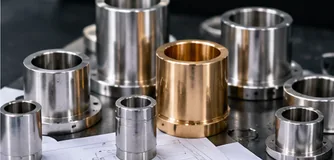
Buje o manguito
El orificio y el diámetro exterior pueden aprobar la inspección de tamaño mientras su relación de eje común causa un ajuste o movimiento irregular.
Guía de selección:
- • Identifique la característica que ubica el componente
- • Defina la pieza de acoplamiento y el ajuste previsto
- • Aplique controles geométricos a las relaciones funcionales
- • Indique si la inspección ocurre antes o después del acabado
- • Evite aplicar tolerancias estrictas a superficies no funcionales sin una razón
El plan de mecanizado e inspección debe seguir la función de ensamblaje, no solo el orden en que aparecen las dimensiones en el plano.
Planifique el control de rebabas y residuos para características ocultas
Los agujeros pequeños, pasajes transversales, roscas ciegas y cavidades profundas pueden retener rebabas, virutas o residuos de mecanizado. Estas áreas pueden ser difíciles de inspeccionar desde una sola dirección de visión y pueden afectar sellos, cables, piezas móviles o conductos de fluidos.
El plano debe distinguir entre un borde que debe suavizarse, un borde que controla el flujo o el sellado, y una característica delicada que podría dañarse con un desbarbado agresivo.
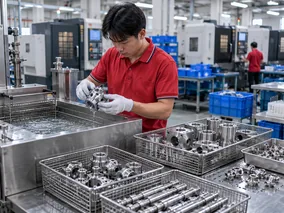
Dependiendo de la geometría y los criterios de aceptación acordados, la ruta posterior al mecanizado puede incluir desbarbado mecánico o rectificado, limpieza ultrasónica y cribado automático. El método exacto y los requisitos de limpieza deben confirmarse para el proyecto.
Prioridades de revisión:
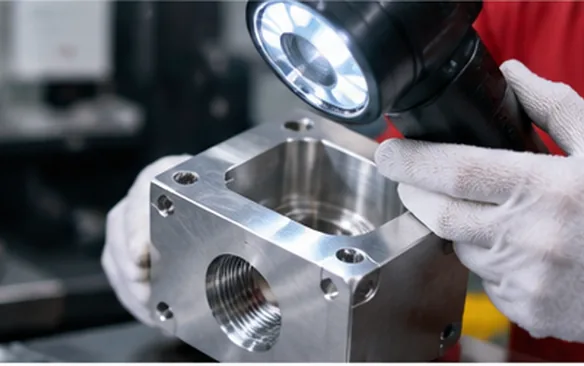
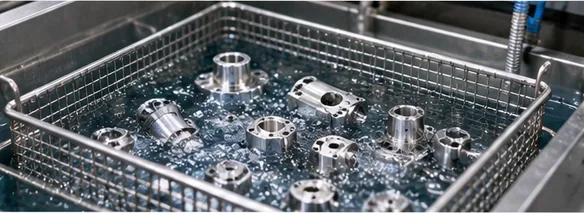
Los requisitos de desbarbado y limpieza deben estar conectados con la geometría del componente y las especificaciones de recepción.
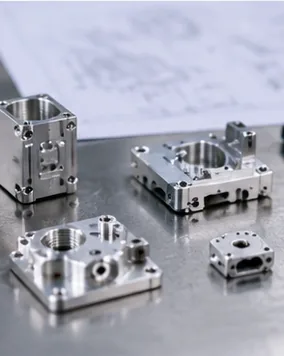
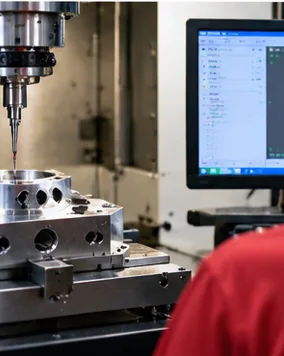
Las características en miniatura cambian el plan de sujeción e inspección
Paredes delgadas, secciones largas y esbeltas, ranuras pequeñas y agujeros en miniatura pueden moverse durante la sujeción o el corte. Un componente también puede cambiar después de ser retirado del dispositivo de sujeción o después de aplicar un acabado secundario.
La revisión debe identificar dónde se puede apoyar la pieza, qué característica controla el ensamblaje final y si la dimensión especificada se aplica en condición libre o instalada.
Consideraciones de diseño:
- • Marcar la pared mínima y la longitud sin soporte
- • Mantener las dimensiones críticas conectadas a un datum claro
- • Definir relaciones realistas de profundidad a diámetro para agujeros pequeños
- • Identificar bordes finos que no pueden aceptar un desbarbado agresivo
- • Separar los requisitos funcionales de la superficie de las expectativas cosméticas generales
- • Confirmar cómo se inspeccionarán las características en miniatura
- • Revisar la acumulación de recubrimiento alrededor de orificios pequeños y roscas
El mecanizado tipo suizo puede admitir componentes pequeños y esbeltos adecuados, pero la elección del proceso sigue dependiendo de la geometría completa, el material y los requisitos de inspección.
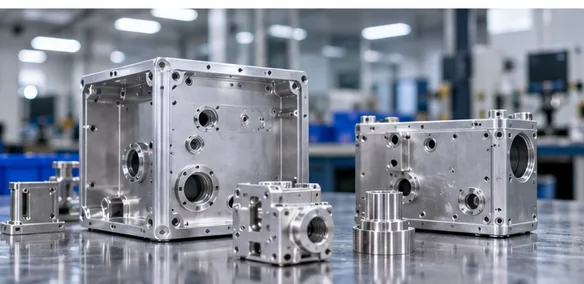
Las carcasas deben controlar el montaje, las interfaces y el espacio interno de manera conjunta
La carcasa de un equipo médico es más que una cubierta externa. Las cavidades internas ubican elementos electrónicos, ópticos, de sensores o mecánicos. Las caras de montaje conectan el componente al equipo. Los agujeros, ranuras e interfaces determinan cómo se ensambla y protege el gabinete.
Prioridades de revisión de carcasas:
Cavidades internas
Confirmar el acceso de la herramienta, los radios de las esquinas, el grosor de la pared y la relación entre los componentes internos y la estructura exterior.
Patrones de montaje
Hacer referencia a la posición del agujero respecto a la cara de montaje real e identificar los agujeros de posicionamiento por separado de los agujeros de paso.
Ranuras de sellado
Definir la geometría de la ranura, la condición de la superficie, el sello de acoplamiento y las dimensiones finales después de cualquier recubrimiento.
Interfaces roscadas
Indicar la profundidad de la rosca, la condición de entrada y si se requieren insertos o roscas directas.
Superficies cosméticas
Identificar solo las áreas visibles o sensibles a la manipulación que necesitan una apariencia controlada.
Un sistema de datum claro para la carcasa reduce la ambigüedad entre el mecanizado, la inspección y el ensamblaje final del equipo.
Definir la documentación antes de liberar el pedido
Los proyectos de equipos médicos pueden requerir más documentación que un pedido de componentes industriales generales. La profundidad requerida debe acordarse antes de la cotización porque afecta el abastecimiento de materiales, la inspección, el etiquetado y el manejo de registros.
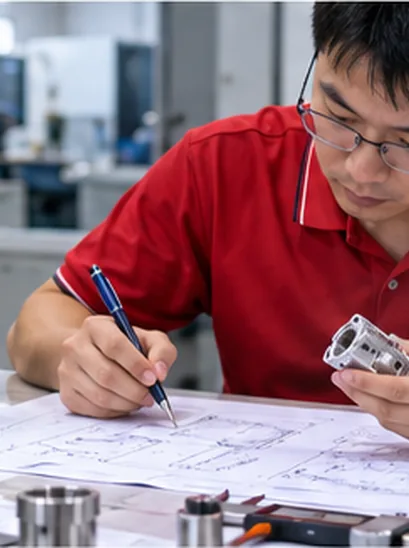
| Documento o registro | Propósito | Confirmación requerida |
|---|---|---|
| Registro de revisión del plano | Identifica la geometría aprobada y evita la producción con un archivo obsoleto. | Confirmar la revisión actual, el estado de aprobación y el proceso de notificación de cambios. |
| Documentación del material | Identifica la aleación, resina o lote de material pedido según el requisito acordado. | Confirmar el grado exacto, el estándar, el tipo de certificado y la profundidad de la trazabilidad. |
| Informe de inspección | Registra las dimensiones o características funcionales acordadas. | Confirmar las características medidas, el formato del informe, la regla de muestreo, las unidades y los criterios de aceptación. |
| Registro del primer artículo | Documenta la configuración inicial o la condición de la muestra cuando sea necesario. | Confirmar si se requiere un primer artículo y qué características debe cubrir. |
| Identificación de lote o partida | Conecta los componentes entregados a un registro de material o producción acordado. | Confirmar la definición del lote, el contenido de la etiqueta, el período de retención y los requisitos de recepción del comprador. |
| Documentación de acabado | Registra el recubrimiento especificado o el proceso secundario cuando corresponda. | Confirmar la especificación del proceso, el alcance del proveedor y el informe requerido. |
LuckyHXS proporciona únicamente los documentos y el nivel de trazabilidad acordados por escrito para el proyecto. No asuma que se incluye un registro de calidad completo del dispositivo médico con cada pedido de componentes.
Un enfoque basado en planos para componentes de equipos médicos
Alcance de fabricación a nivel de componente
LuckyHXS se enfoca en piezas mecanizadas a medida para ensamblajes de equipos e instrumentos. El alcance del componente está separado de la aprobación del dispositivo final, la esterilización y la responsabilidad regulatoria.
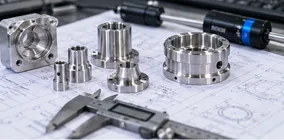
Rutas de mecanizado adaptadas a la geometría
El torneado, el fresado, el mecanizado tipo suizo, el mecanizado en torno automático y el proceso de torneado-fresado proporcionan diferentes rutas para piezas rotacionales, prismáticas, en miniatura y de múltiples características.
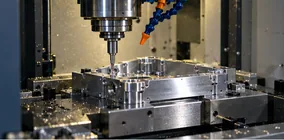
Características funcionales revisadas de manera temprana
Los ajustes, datums, roscas, agujeros pequeños, caras de sellado, paredes delgadas e intersecciones sensibles a las rebabas se pueden identificar antes de finalizar la ruta de mecanizado.
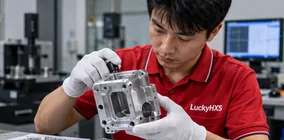
Requisitos del proyecto definidos por escrito
Los requisitos de material, tratamiento de superficie, inspección, documentación, trazabilidad, limpieza y embalaje se pueden discutir como elementos explícitos del proyecto en lugar de asumirse después de la producción.
Este enfoque crea un vínculo más claro entre el plano, la ruta de fabricación y la forma en que el cliente recibirá y evaluará el componente.
Controle los costos sin eliminar los requisitos funcionales
El costo de los componentes médicos personalizados se ve afectado por el abastecimiento de materiales, la geometría, la cantidad de configuraciones, el tiempo de mecanizado, la inspección, la limpieza, el acabado, la documentación y el embalaje. Una revisión de DFM útil separa las necesidades funcionales de la complejidad evitable.
| Decisión | Impacto en la fabricación | Dirección práctica |
|---|---|---|
| Grado de material | Los grados especiales y la documentación pueden afectar el abastecimiento y la trazabilidad. | Especifique el grado exacto y los documentos requeridos. Si se aceptan varios materiales, identifique los límites funcionales para la comparación. |
| Tolerancia | Aplicar tolerancias estrictas a cada característica aumenta el esfuerzo de mecanizado e inspección. | Use tolerancias estrechas en ajustes funcionales, características de alineación, áreas de sellado e interfaces críticas. |
| Estructura de datum | Los datums poco claros crean diferentes interpretaciones entre el mecanizado, la inspección y el ensamblaje. | Haga referencia a las características de acuerdo con la forma en que se ubica el componente en el equipo final. |
| Características profundas o pequeñas | Los agujeros profundos, las roscas ciegas y los pasajes estrechos aumentan los requisitos de herramientas, rebabas y limpieza. | Defina la profundidad utilizable, la condición del borde y el acceso de inspección. |
| Cantidad de configuraciones | Las caras opuestas, los agujeros descentrados y las características transferidas pueden aumentar el riesgo de posicionamiento. | Revise si el proceso de torneado-fresado o un plan de datum revisado pueden mantener juntas las características relacionadas. |
| Superficie y limpieza | Los requisitos poco claros de estética, rugosidad o residuos crean trabajo de acabado evitable. | Separe las superficies funcionales, cosméticas, sensibles a la limpieza y no críticas. |
| Documentación | Las solicitudes tardías de registros de materiales o inspecciones pueden requerir retrabajo o hacer que los registros no estén disponibles. | Defina cada certificado, informe y etiqueta requeridos antes de liberar el pedido. |
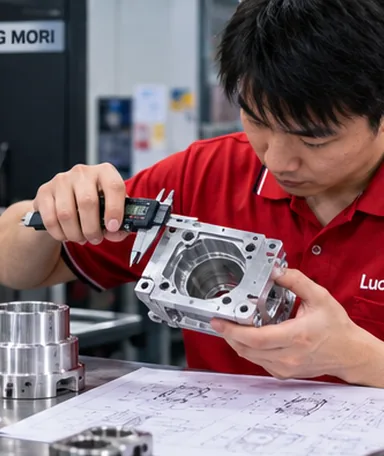
Cualquier cambio de diseño queda sujeto a la aprobación del cliente. El DFM debe hacer que el plano sea más claro y más fácil de fabricar sin cambiar la función prevista.
Desde la revisión del plano hasta los requisitos de producción repetida
Revisión de planos y revisiones
Confirmar los archivos 2D y 3D actuales, el material, la cantidad, la función prevista del componente y el estado de aprobación.
Revisión de factibilidad de fabricación
Evaluar la elección del proceso, el acceso de las herramientas, la sujeción, las paredes delgadas, las características profundas y las operaciones secundarias.
Planificación de inspección y documentación
Identificar características críticas, métodos de inspección, requisitos de muestreo o inspección completa y los formatos de informe requeridos.
Etapa de fabricación inicial
Producir el prototipo, la muestra o la cantidad del primer artículo acordada cuando el proyecto requiera una etapa de aprobación.
Revisión de rebabas, superficie y limpieza
Evaluar la condición del borde acordada, los residuos visibles, el acabado y los requisitos de manipulación.
Liberación de producción
Pasar a la cantidad de producción aprobada solo después de que el plano, la muestra y los requisitos del proyecto aplicables estén alineados.
Control de pedidos repetidos
Utilice la revisión aprobada y los requisitos de características críticas acordados como base para futuros pedidos. Cualquier registro de lote, muestras retenidas o controles de cambio requeridos deben ser definidos por el cliente y confirmados por LuckyHXS.
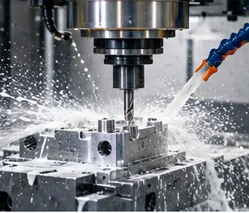
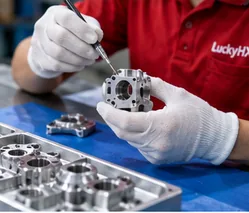
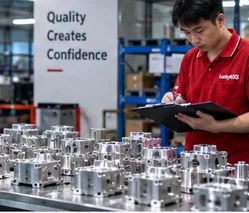
Las condiciones de prototipo, muestra, lote y pedidos repetidos varían según la pieza. Deben confirmarse durante la cotización en lugar de presentarse como una promesa comercial estándar.
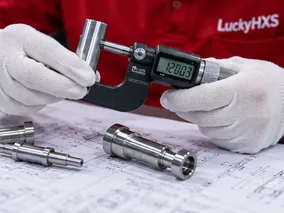
Construya el plan de inspección en torno a las características críticas
Un plan de inspección debe explicar qué características se verifican, cómo se verifican y qué regla de aceptación se aplica. El método debe coincidir con la característica y el estado final del componente.
| Característica | Enfoque de inspección | Decisión del comprador |
|---|---|---|
| Orificios y diámetros exteriores | Tamaño crítico, ajuste, referencia de datum y relación de eje común. | Identificar la pieza de acoplamiento y la condición de ajuste que controla el ensamblaje. |
| Roscas | Estándar de rosca, ajuste, profundidad utilizable, condición de entrada y requisito de calibre. | Confirmar la rosca de acoplamiento y si la inspección ocurre antes o después del acabado. |
| Patrones de montaje | Posición del agujero, características de ubicación, cara de montaje y referencia de datum. | Mostrar qué agujeros ubican el componente y cuáles proporcionan espacio de paso. |
| Ejes y pasadores | Desviación (runout), rectitud, posición del hombro, ranuras y diámetros funcionales. | Identificar la característica rotacional o de ubicación que controla el rendimiento. |
| Agujeros pequeños y pasajes | Diámetro, profundidad, intersección, condición del borde y residuos visibles. | Definir el borde interno permitido y el acceso de inspección requerido. |
| Superficies de sellado o contacto | Rugosidad superficial, planitud, acabado y marcas permitidas. | Indicar el sello de acoplamiento, la función de contacto y la condición final de la superficie. |
| Apariencia | Zonas cosméticas, marcas de herramientas permitidas, recubrimiento y protección de manipulación. | Limitar los requisitos cosméticos a las superficies donde la apariencia es importante. |
Los requisitos del primer artículo, en proceso y de inspección final se pueden discutir por proyecto. El equipo exacto, el estado de calibración, el formato del informe y la regla de muestreo deben confirmarse antes de presentarse como entregables del pedido.
Relacione el componente con la función de su equipo
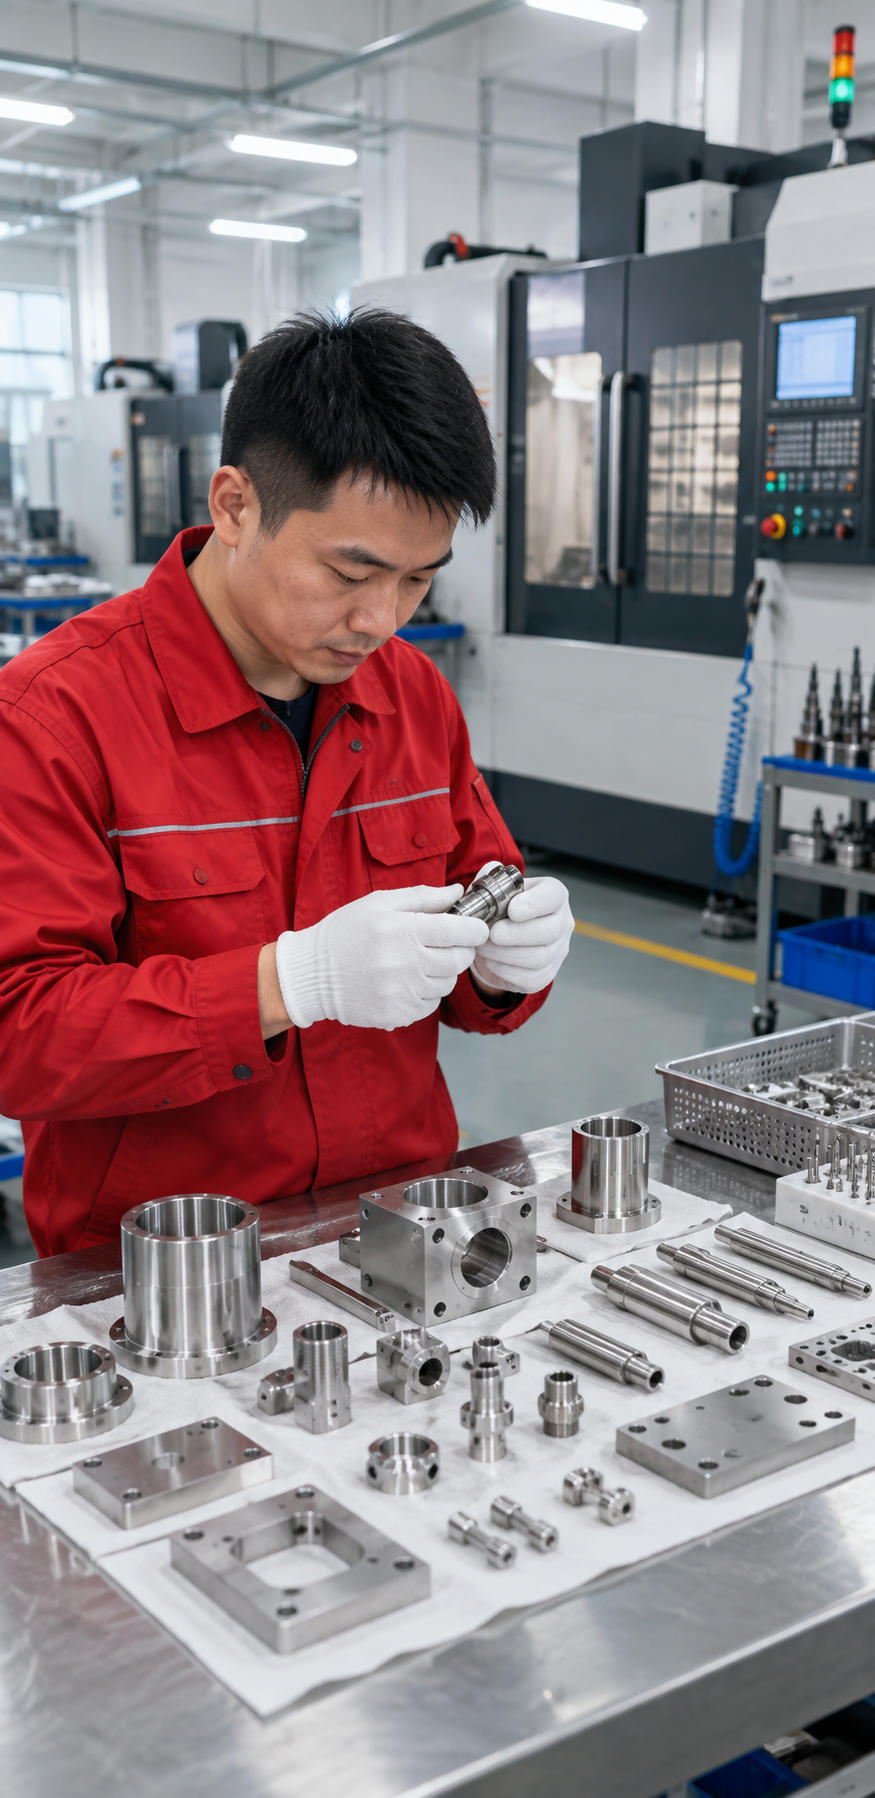
| Contexto del equipo | Formas típicas de componentes | Principales prioridades de selección |
|---|---|---|
| Contexto del equipo Ensamblajes de equipos médicos | Formas típicas de componentes Carcasas, paneles, soportes, bases de montaje, ejes, manguitos y conectores. | Principales prioridades de selección Estructura de datum, interfaces de montaje, material, condición de la superficie y entorno del equipo. |
| Contexto del equipo Equipos de diagnóstico y laboratorio | Formas típicas de componentes Bases de instrumentos, monturas ópticas, pasadores de ubicación, carcasas de sondas y estructuras de analizadores. | Principales prioridades de selección Relaciones de posición de agujeros, planitud, alineación, características finas y documentación. |
| Contexto del equipo Ensamblajes de sensores y monitoreo | Formas típicas de componentes Cuerpos de sondas, carcasas de sensores, montajes pequeños, tapas e interfaces de precisión. | Principales prioridades de selección Geometría compacta, relación entre diámetro interior y exterior (OD), interfaz de cable, alineación y condición de la superficie. |
| Contexto del equipo Sistemas de control de fluidos y bombas | Formas típicas de componentes Cuerpos de válvulas, núcleos de válvulas, boquillas, accesorios, manguitos y componentes de bombas. | Principales prioridades de selección Pasajes internos, superficies de sellado, agujeros pequeños, roscas, rebabas y limpieza. |
| Contexto del equipo Equipos respiratorios y de ventilación | Formas típicas de componentes Bloques de válvulas, conectores de flujo, carcasas y componentes estructurales. | Principales prioridades de selección Ruta de flujo, interfaz de sellado, características sensibles a residuos, material y entorno de limpieza. |
| Contexto del equipo Robots médicos y equipos de rehabilitación | Formas típicas de componentes Piezas de articulaciones, ejes de transmisión, carcasas de rodamientos, montajes de motores, soportes y bloques de ubicación. | Principales prioridades de selección Geometría de movimiento, ajuste de rodamientos, desviación (runout), trayectoria de carga, datum de montaje y acabado. |
| Contexto del equipo Ensamblajes de instrumentos no implantables | Formas típicas de componentes Mangos, ejes, componentes de sujeción, conectores y piezas mecánicas pequeñas. | Principales prioridades de selección Estándar de material, geometría fina, condición de la superficie, entorno de limpieza o esterilización y límite regulatorio. |
Estos ejemplos describen posibles formas de componentes y relaciones de selección. No establecen contacto con el paciente, implante, suministro estéril o aprobación regulatoria para una pieza específica.
Fabricación e inspección en Shenzhen
LuckyHXS produce hardware de precisión fabricado según planos en Shenzhen utilizando torneado CNC, fresado CNC, m
Para los componentes de equipos médicos, la discusión de fabricación se centra en datums funcionales, ajustes, roscas, agujeros pequeños, características sensibles a rebabas, condición de la superficie y los registros de inspección acordados para el pedido.
- • Mecanizado CNC de componentes de precisión definidos por plano
- • Torneado de ejes, manguitos y piezas roscadas
- • Fresado de carcasas, soportes y componentes de montaje
- • Inspección de orificios, diámetros exteriores y características de acoplamiento
- • Revisión con calibre de roscas para piezas roscadas especificadas
- • Desbarbado, limpieza y cribado para una geometría de componente adecuada
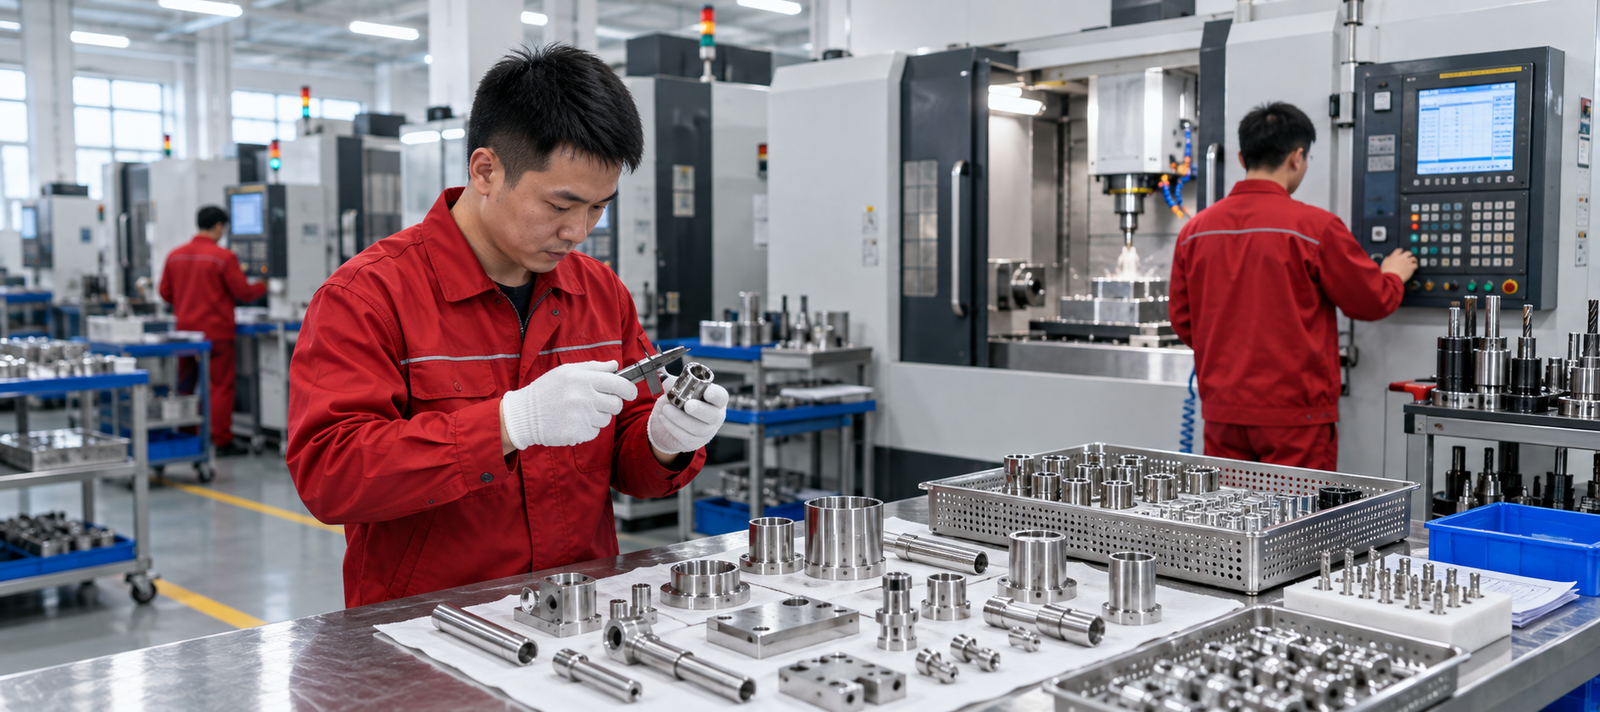
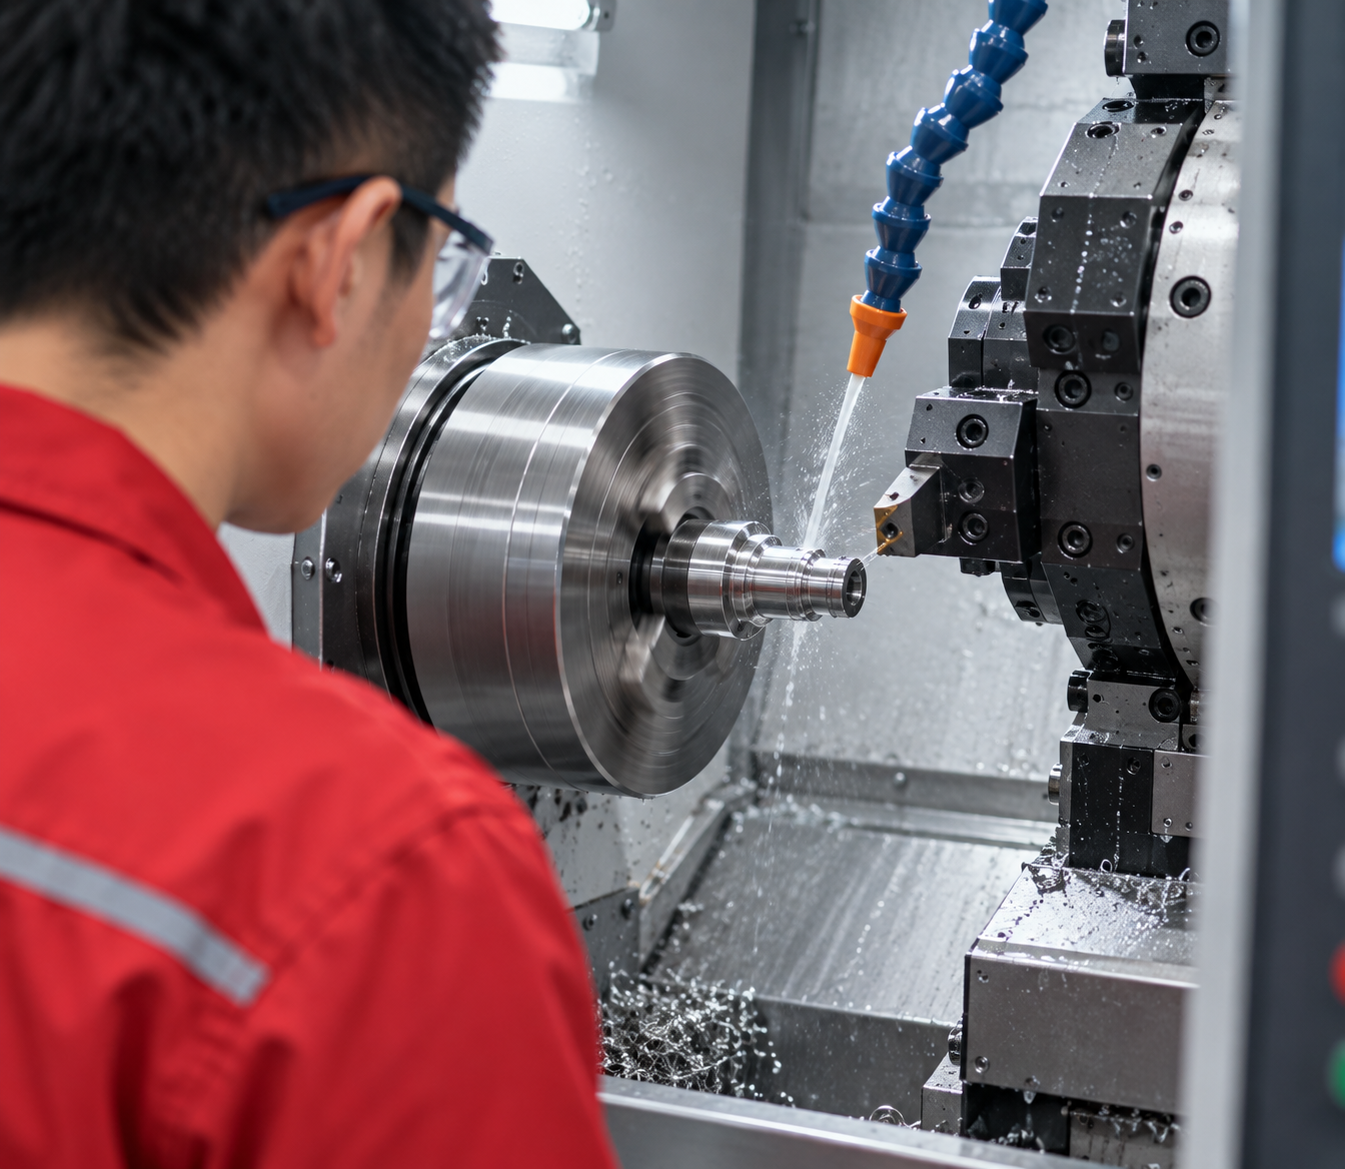
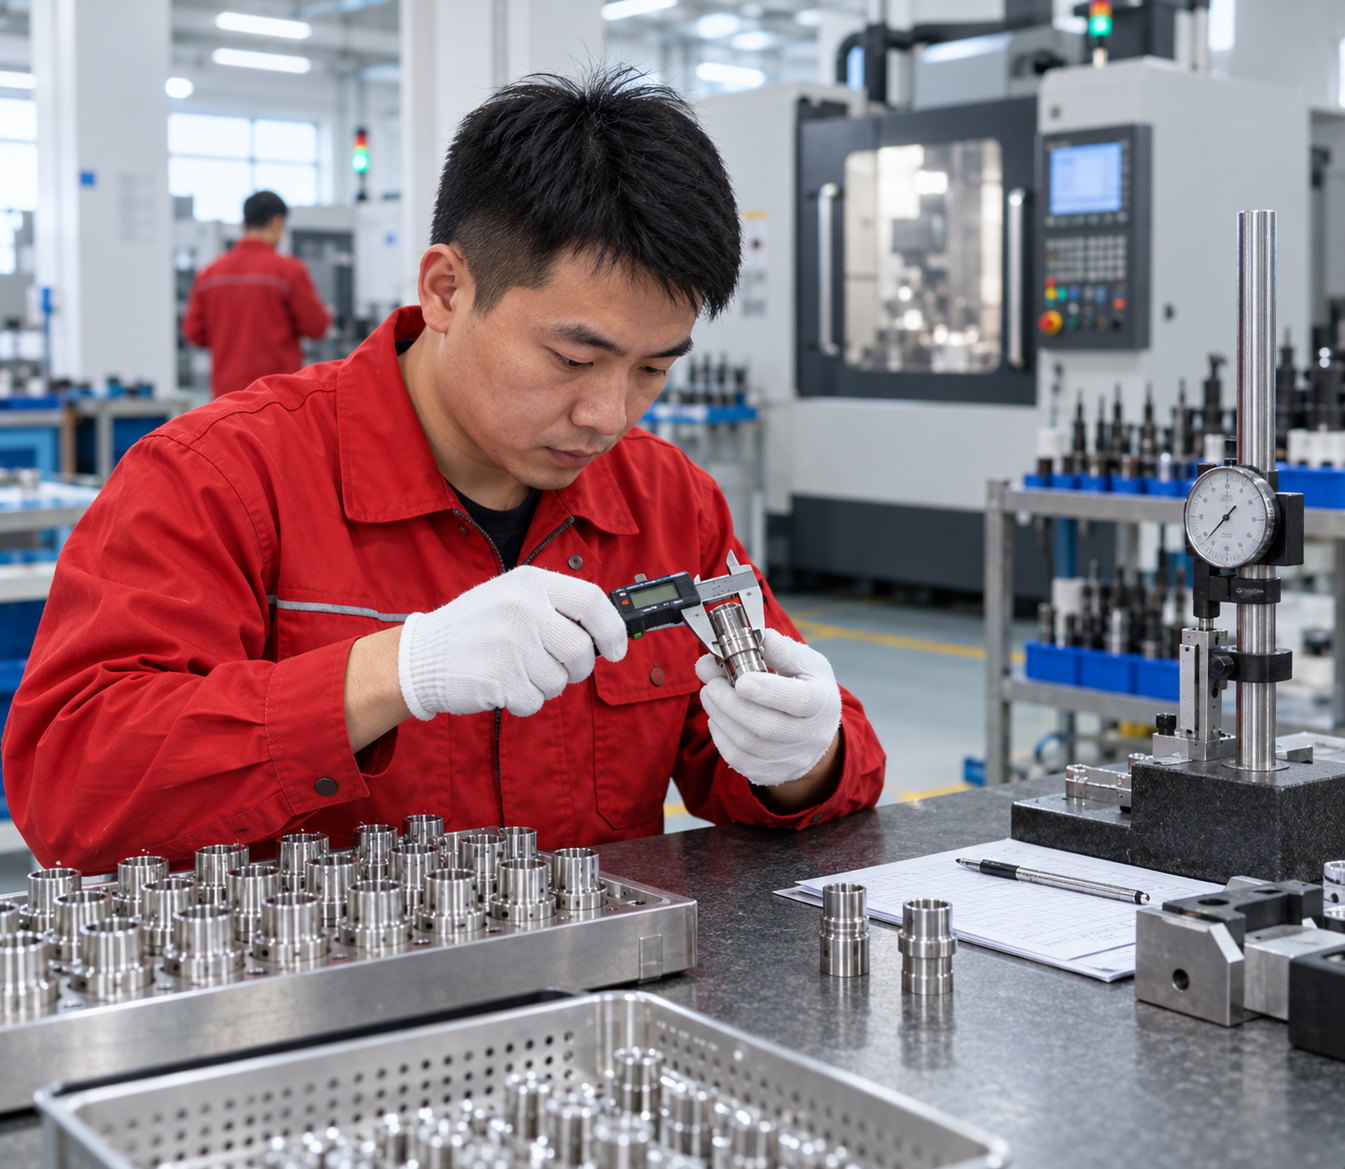
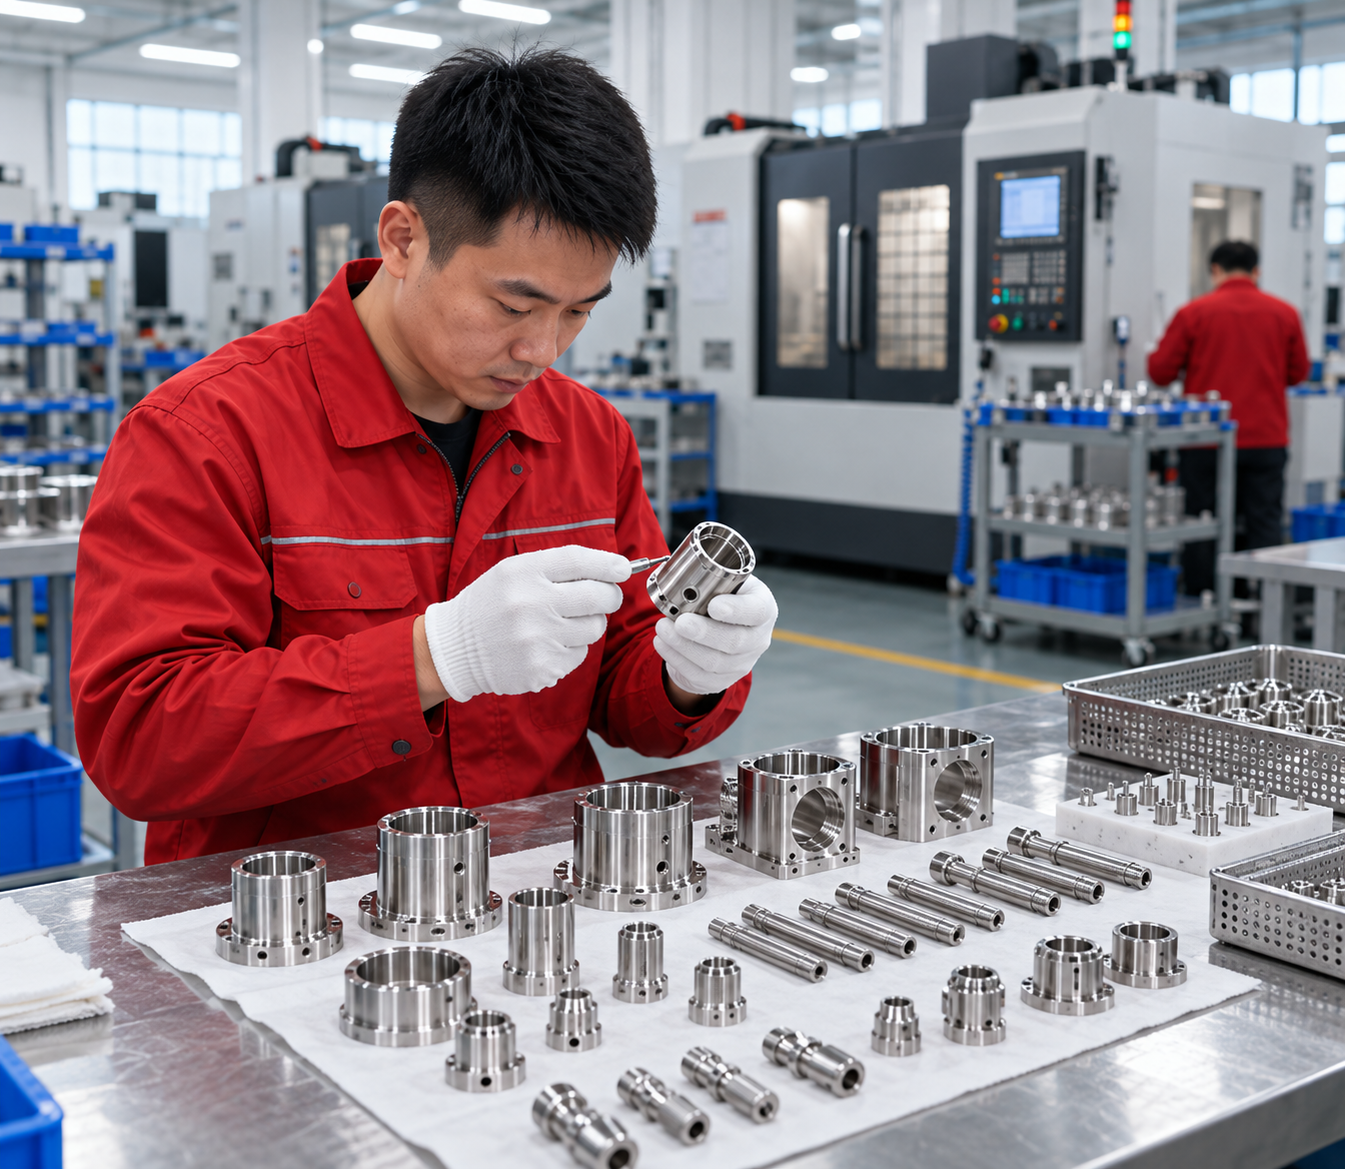
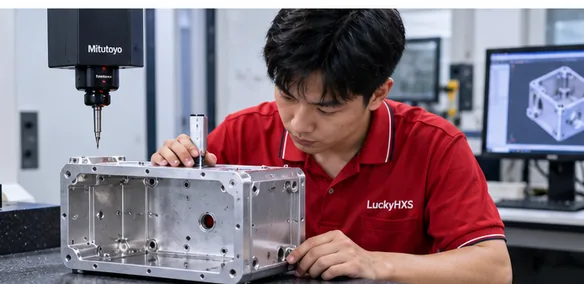
La evaluación del proveedor debe conectar la actividad real de fabricación e inspección con el plano del componente. La certificación médica, la operación en sala limpia, el empaque estéril y la aprobación regulatoria deben verificarse por separado y no deben inferirse de las imágenes del taller.
Guía del comprador de mecanizado CNC médico
Revise preguntas comunes sobre capacidades, selección de materiales, procesos y requisitos de solicitud de cotización (RFQ) para componentes de equipos médicos personalizados.
¿Qué abarca el mecanizado CNC médico?
El mecanizado CNC médico convierte un plano aprobado o modelo CAD en un componente de metal o plástico de ingeniería utilizado dentro de equipos médicos, instrumentos de diagnóstico, sistemas de laboratorio o ensamblajes relacionados.
El proveedor de mecanizado produce el componente definido. El propietario del dispositivo sigue siendo responsable del diseño del sistema, la gestión de riesgos, la validación, el uso previsto y la aprobación regulatoria. Mantener este límite claro evita que un servicio de fabricación de componentes se confunda con la fabricación completa de dispositivos médicos.
¿Qué materiales puede revisar LuckyHXS?
La gama de materiales registrada incluye acero inoxidable 303 y 304, aluminio 6061 y 6063, latón, cobre, POM y PTFE. El grado exacto, el estándar, el acabado y los requisitos de documentación aún deben confirmarse para cada proyecto.
Un material no debe describirse como de grado médico solo por su nombre común. Los agentes de limpieza, las condiciones de esterilización, el contacto con el paciente, el entorno de corrosión, la función mecánica y los requisitos regulatorios pueden cambiar la selección correcta.
¿Qué proceso CNC se adapta a un componente de equipo médico?
El torneado generalmente es adecuado para piezas rotacionales como ejes, bujes, manguitos, accesorios y componentes de válvulas redondas. El mecanizado tipo suizo puede admitir piezas pequeñas o esbeltas adecuadas. El fresado se utiliza para carcasas, paneles, soportes, bases, cavidades y estructuras de múltiples caras.
El proceso de torneado-fresado se vuelve relevante cuando una pieza rotacional también contiene caras planas, agujeros transversales, ranuras o características descentradas. La geometría completa, el sistema de datum y la cantidad determinan el proceso final.
¿Cómo deben especificarse los requisitos de rebabas y limpieza?
Identifique cada intersección sensible a rebabas, incluidos agujeros transversales, roscas ciegas, pasajes internos, bordes de sellado y áreas de contacto de cables. Indique la condición del borde permitida y el acceso de inspección.
También defina los residuos prohibidos, los productos químicos de limpieza, las expectativas de embalaje y si el requisito se aplica a superficies visibles o características internas. No reemplace una condición de aceptación medible con una frase general como “pieza limpia”.
¿Cómo se puede planificar la consistencia de los pedidos repetidos?
Comience con una revisión de plano aprobada e identifique las dimensiones, ajustes, roscas, superficies y documentación que deben permanecer controlados. Si se requiere una muestra inicial o un primer artículo, defina qué cubre la aprobación.
Para pedidos repetidos, aclare el control de revisiones, los lotes de material, los informes de inspección, las reglas de muestreo, la notificación de cambios, las muestras retenidas y los requisitos de etiquetas. Estos elementos deben estar escritos en el plan del proyecto en lugar de asumirse.
¿Fabrica LuckyHXS piezas implantables?
Esta página no presenta a LuckyHXS como un fabricante de implantes y no afirma tener materiales de grado de implante, biocompatibilidad o aprobación para el contacto con el paciente.
Cualquier componente implantable o de contacto directo con el paciente requiere calificación de proveedor por separado, controles verificados de materiales y procesos, evidencia aplicable del sistema de calidad, registros de validación y revisión regulatoria. No envíe un proyecto de este tipo bajo una suposición general de mecanizado de equipos médicos.
¿Qué documentos regulatorios y de calidad se incluyen?
Los documentos se incluyen solo cuando se confirman por escrito para el proyecto. Los posibles requisitos a discutir incluyen documentación del material, informes de inspección dimensional, registros del primer artículo, documentos de acabado, etiquetas de lote y registros de trazabilidad acordados.
El estado de ISO 13485, FDA/QMSR, manejo en sala limpia, envasado estéril, validación de esterilización, pasivación, electropulido y biocompatibilidad no deben declararse a menos que la evidencia actual confirme el alcance exacto.
¿Qué se debe incluir en una solicitud de cotización (RFQ)?
Incluya la última revisión del dibujo 2D y el modelo 3D cuando estén disponibles, el grado y estándar exacto del material, la cantidad, las dimensiones críticas, GD&T, roscas, ajustes, acabado superficial, requisitos de limpieza, documentación, método de inspección, embalaje y cronograma objetivo.
También identifique la función del componente en el equipo y cualquier superficie que entre en contacto con sellos, fluidos, sensores, cables o piezas móviles. Este contexto ayuda a que la revisión de fabricación se centre en las características importantes.
Una solicitud de cotización (RFQ) completa hace visible la relación entre función, material, mecanizado, inspección y documentación antes de que comience la producción.
Continúe con el componente o proceso que necesita
Utilice la página del componente o proceso más cercano para obtener una guía de selección más detallada. Si el dibujo combina varios procesos, envíelo para una revisión de fabricación completa.
Solicitar una revisión de mecanizado de componentes médicos
Comparta el dibujo, el material, la cantidad y los requisitos críticos del componente. Incluya su función en el equipo, las relaciones de acoplamiento, las características sensibles a las rebabas, la condición de la superficie, las expectativas de limpieza y los documentos requeridos para que el proyecto pueda revisarse según el alcance correcto.