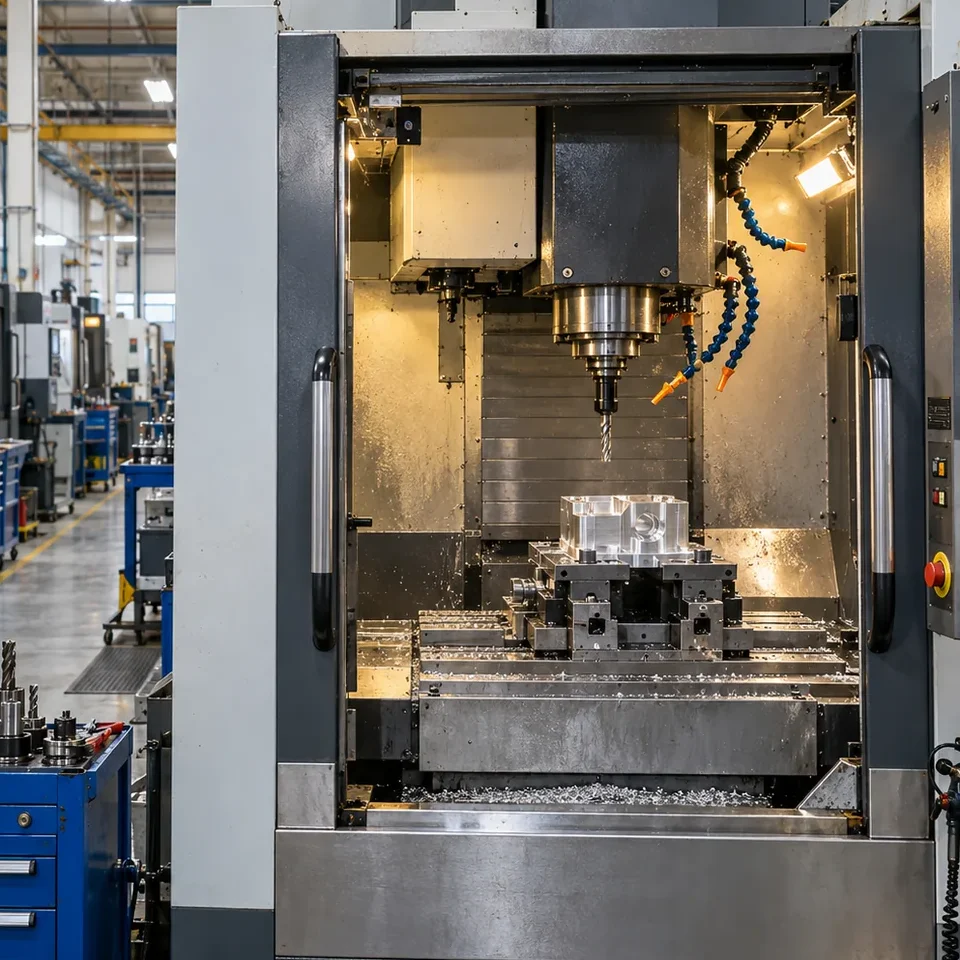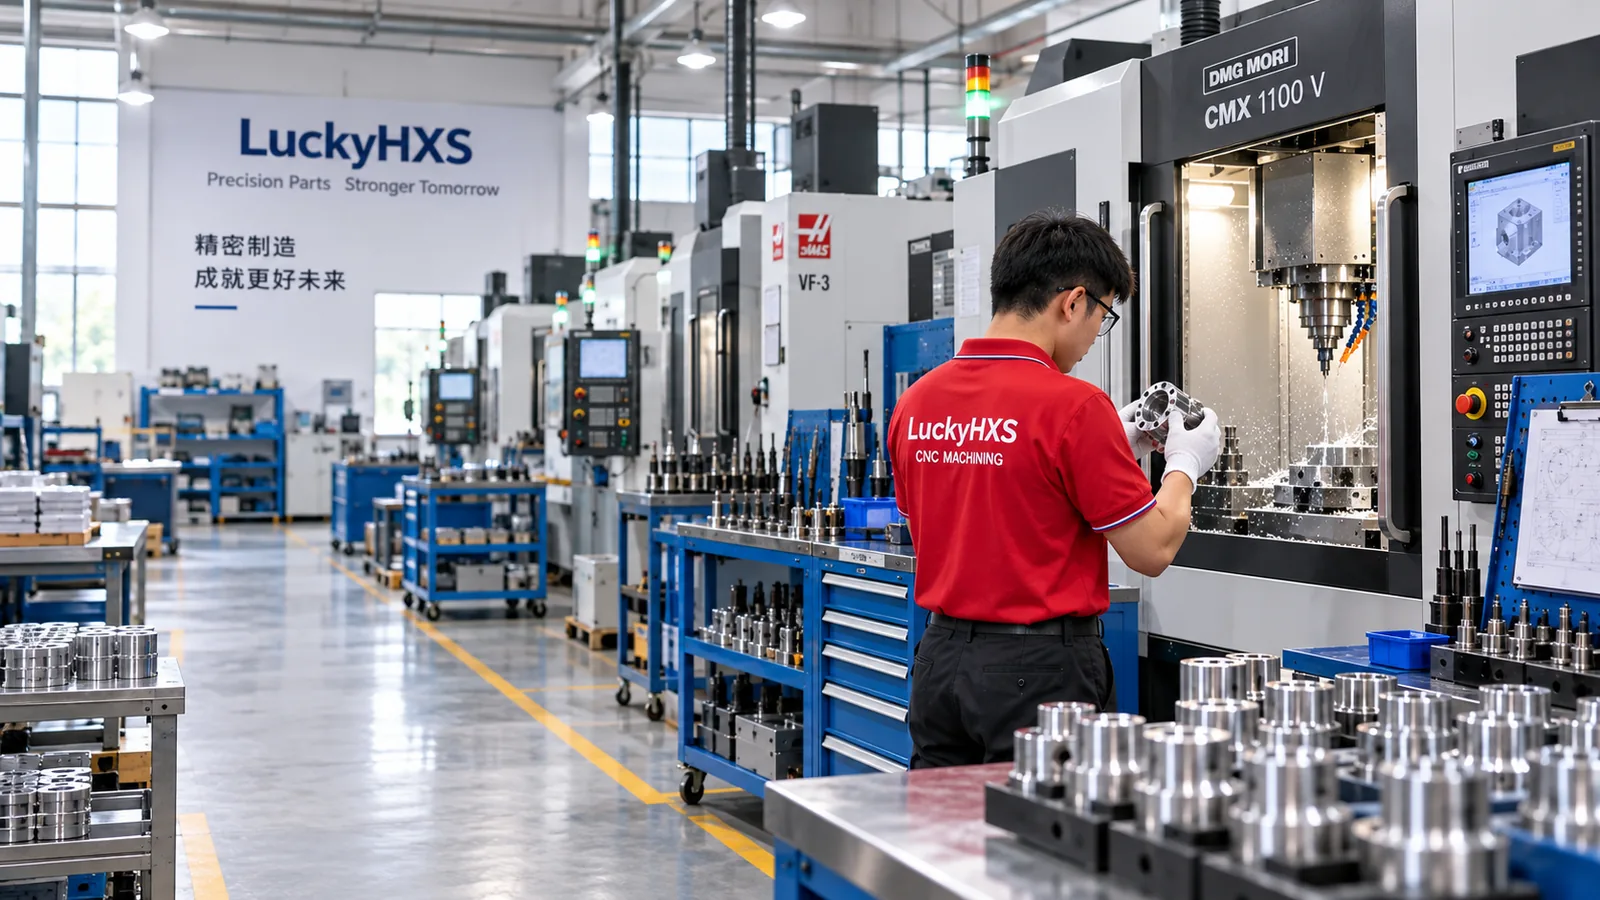
Piezas torneadas por CNC de precisión Fabricante para producción personalizada
LuckyHXS fabrica piezas torneadas por CNC de precisión según sus planos, muestras y requisitos técnicos. Admitimos ejes, manguitos, casquillos, pasadores, componentes roscados, accesorios y otras piezas rotativas personalizadas donde importan los diámetros, orificios, resaltes, roscas y las relaciones entre las características.
Comparta su plano 2D, modelo 3D, muestra, material, cantidad y requisitos críticos. Nuestro equipo evalúa la pieza como un componente funcional, no solo como una lista de dimensiones nominales.
Componentes torneados personalizados fabricados en torno a requisitos funcionales
La precisión no es un número universal. Para un componente torneado, los requisitos importantes pueden ser el diámetro de un rodamiento, el ajuste de un orificio, la ubicación de un resalte, la longitud de rosca útil, la superficie de sellado, el descentramiento, la condición de la superficie o la relación entre varias características.
LuckyHXS revisa el plano junto con la información sobre el material, la cantidad, el acabado, la inspección y el ensamblaje antes de seleccionar una ruta de fabricación práctica. Esto ayuda a los compradores a aclarar qué debe controlarse antes de que comience la producción.
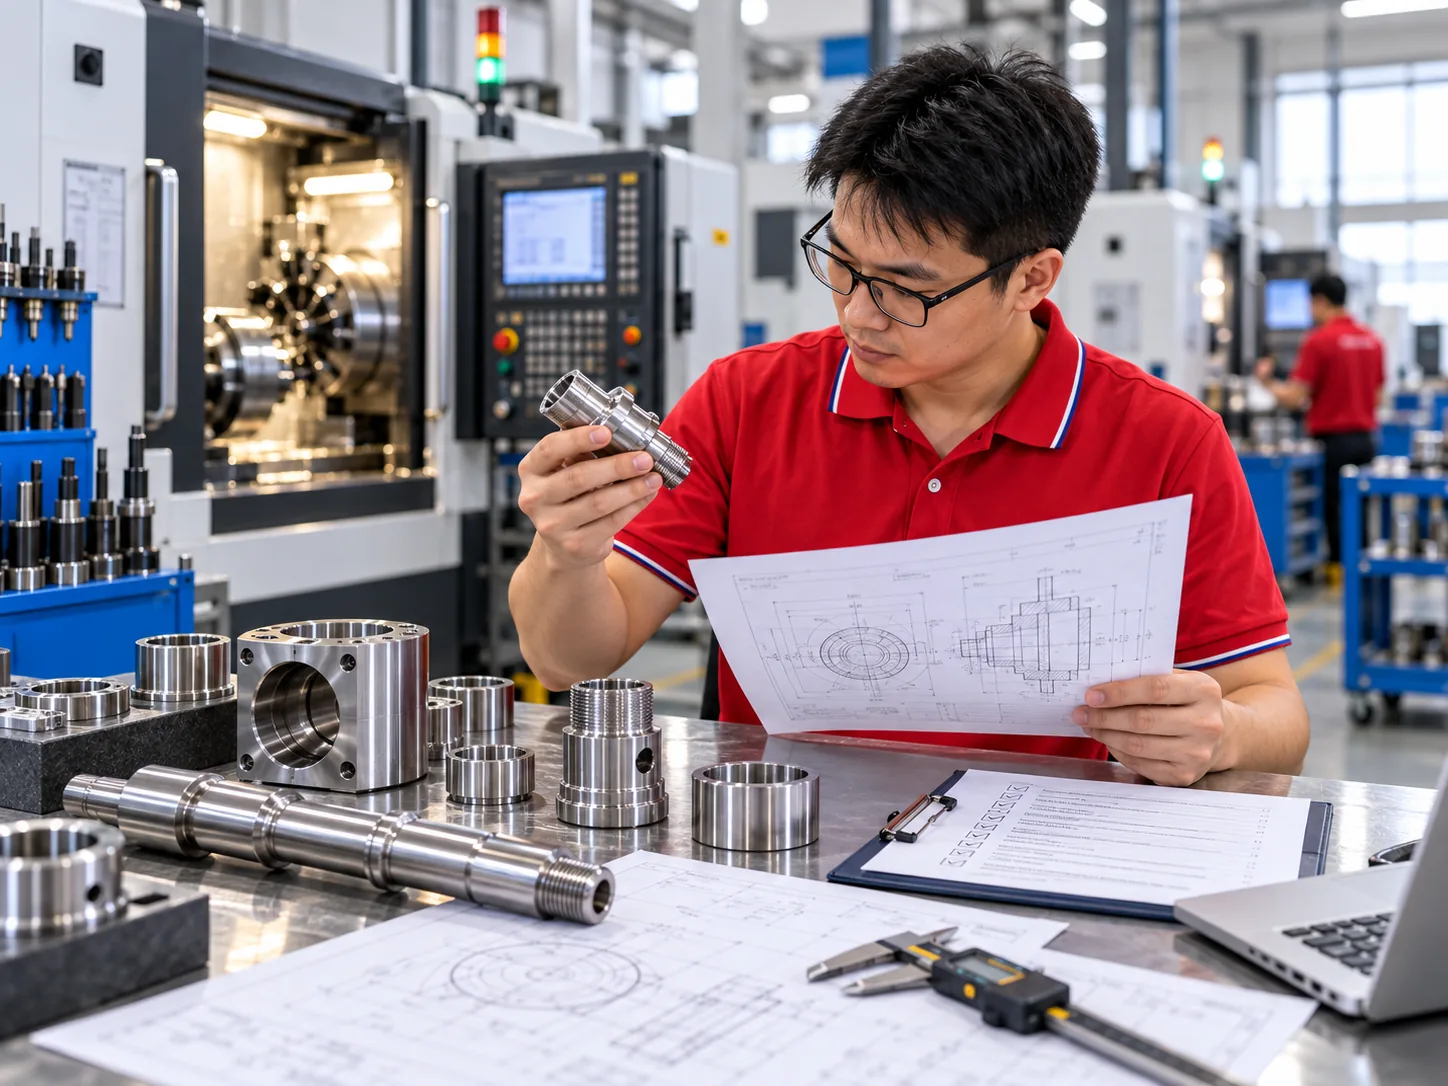
Familias de piezas torneadas de precisión que revisamos
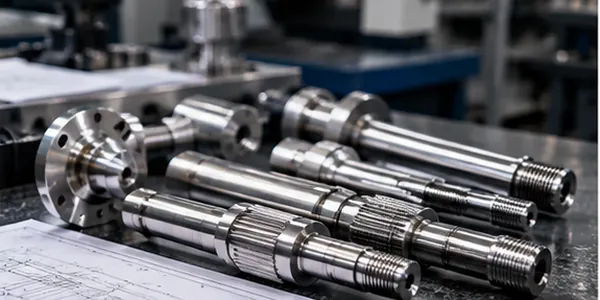
Ejes mecanizados
Ejes escalonados, ejes de motor, ejes de transmisión y ejes de posicionamiento con diámetros controlados, resaltes, ranuras, roscas y características de acoplamiento.
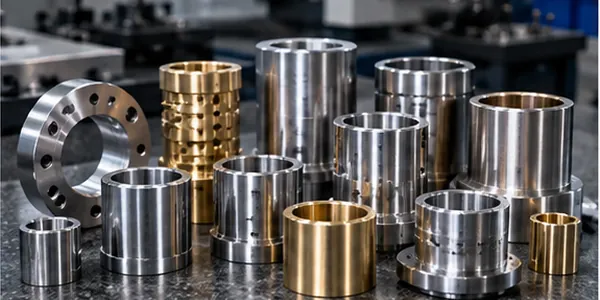
Manguitos y casquillos personalizados
Componentes rotativos donde el tamaño del orificio, el diámetro exterior, la condición de la pared, la ubicación de la cara y el ajuste de ensamblaje deben revisarse en conjunto.
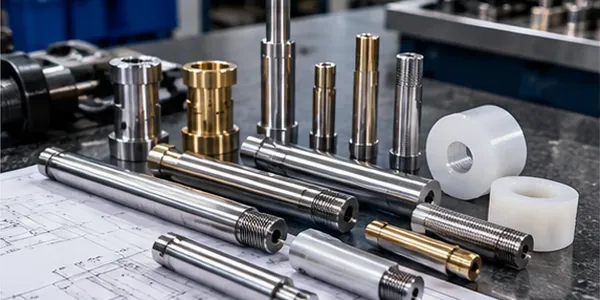
Pasadores y espaciadores mecanizados por CNC
Pasadores de posicionamiento, pasadores guía, collares, espaciadores y piezas redondas compactas donde la longitud, los chaflanes, los resaltes y la condición de los bordes afectan el ensamblaje.
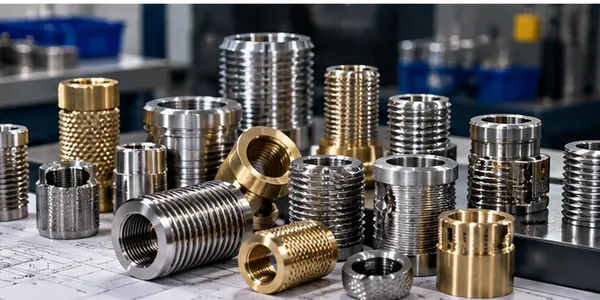
Componentes roscados e insertos
Insertos roscados, accesorios, conectores, adaptadores, espárragos y tornillería torneada personalizados con un tipo de rosca definido, longitud útil, entrada de rosca y requisitos de calibre.
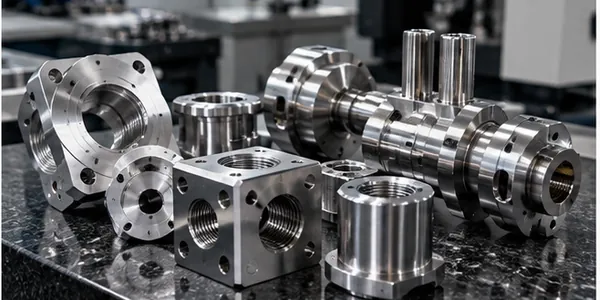
Componentes de torno-fresa
Piezas rotativas que también requieren caras planas, orificios transversales, ranuras, características laterales u otra geometría que necesite torneado y fresado para funcionar en conjunto.
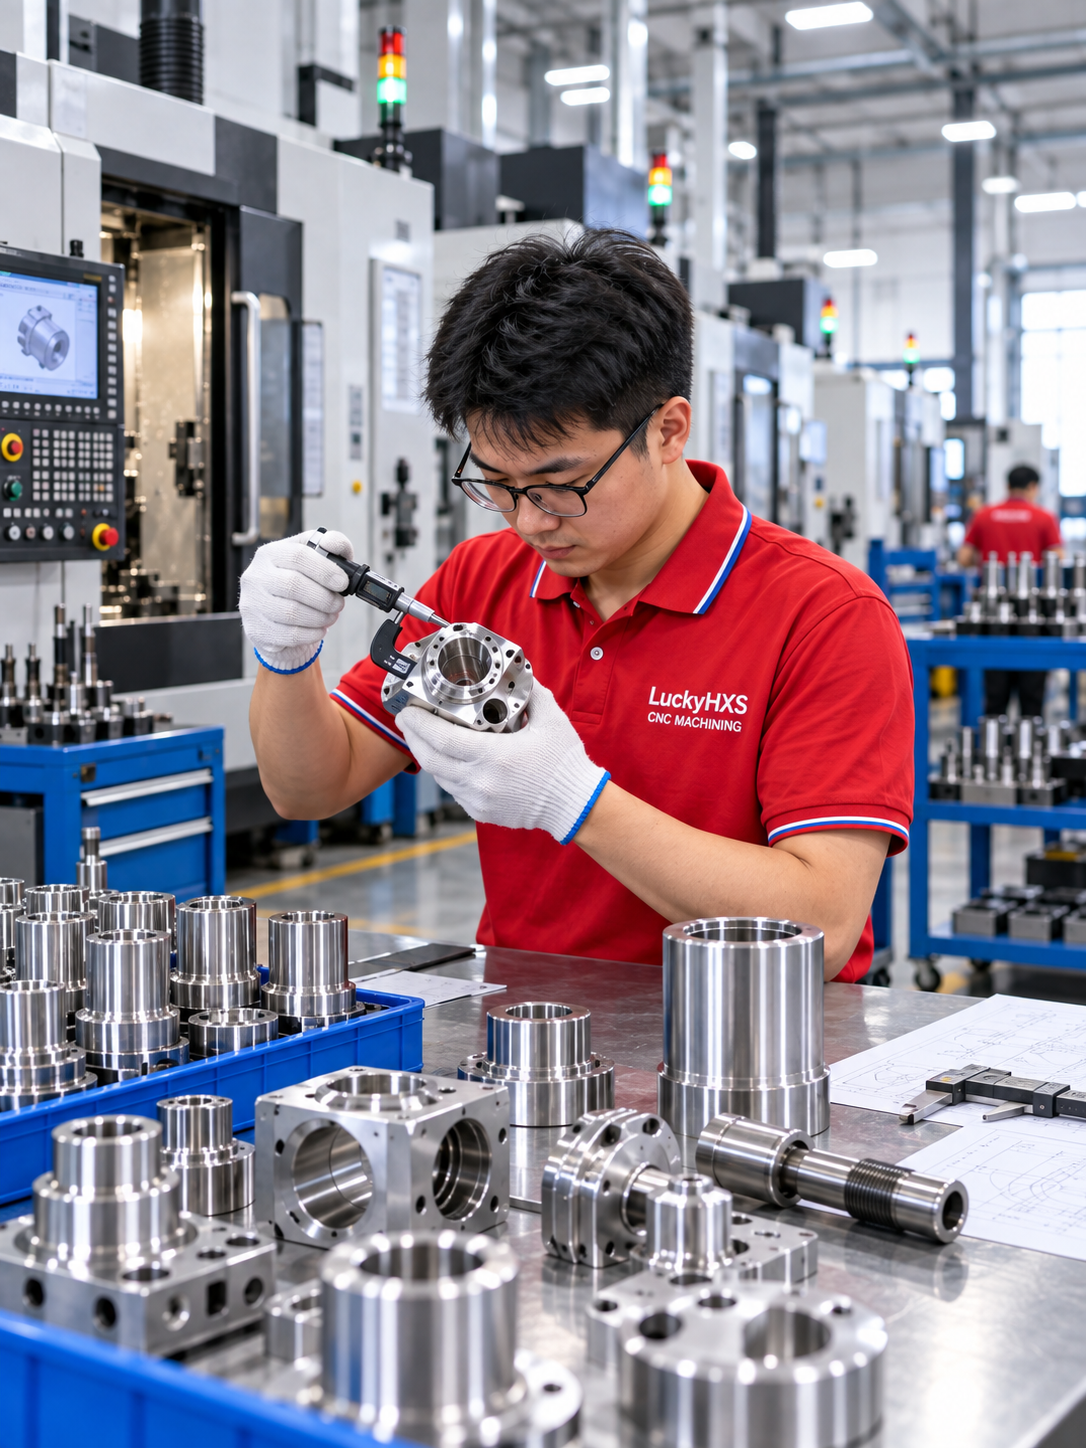
Cuándo el torneado CNC es el proceso inicial adecuado
El torneado CNC suele ser el punto de partida correcto cuando la geometría principal está organizada alrededor de un eje central. Las características típicas incluyen diámetros exteriores, diámetros interiores, caras, resaltes, orificios, roscas, ranuras, conicidades, radios y chaflanes.
El nombre de una pieza por sí solo no determina el proceso. Un "eje", "conector" o "accesorio" puede requerir torneado convencional, mecanizado tipo suizo, torneado más fresado secundario o una ruta de torno-fresa según su geometría, necesidades de soporte, acceso a las características y requisitos del plano.
Geometría principalmente rotativa
Utilice el torneado como punto de partida cuando las características redondas y las relaciones axiales definan la pieza.
Características fuera del eje
Las caras planas, los orificios transversales, las ranuras, los chaveteros y las características radiales pueden requerir herramientas motorizadas, mecanizado de torno-fresa o una operación secundaria.
Relaciones funcionales
El proceso debe proteger las características que deben permanecer alineadas, concéntricas, a escuadra, roscadas, selladas o ensambladas juntas.
Comience con la revisión de un plano, no con una especificación genérica
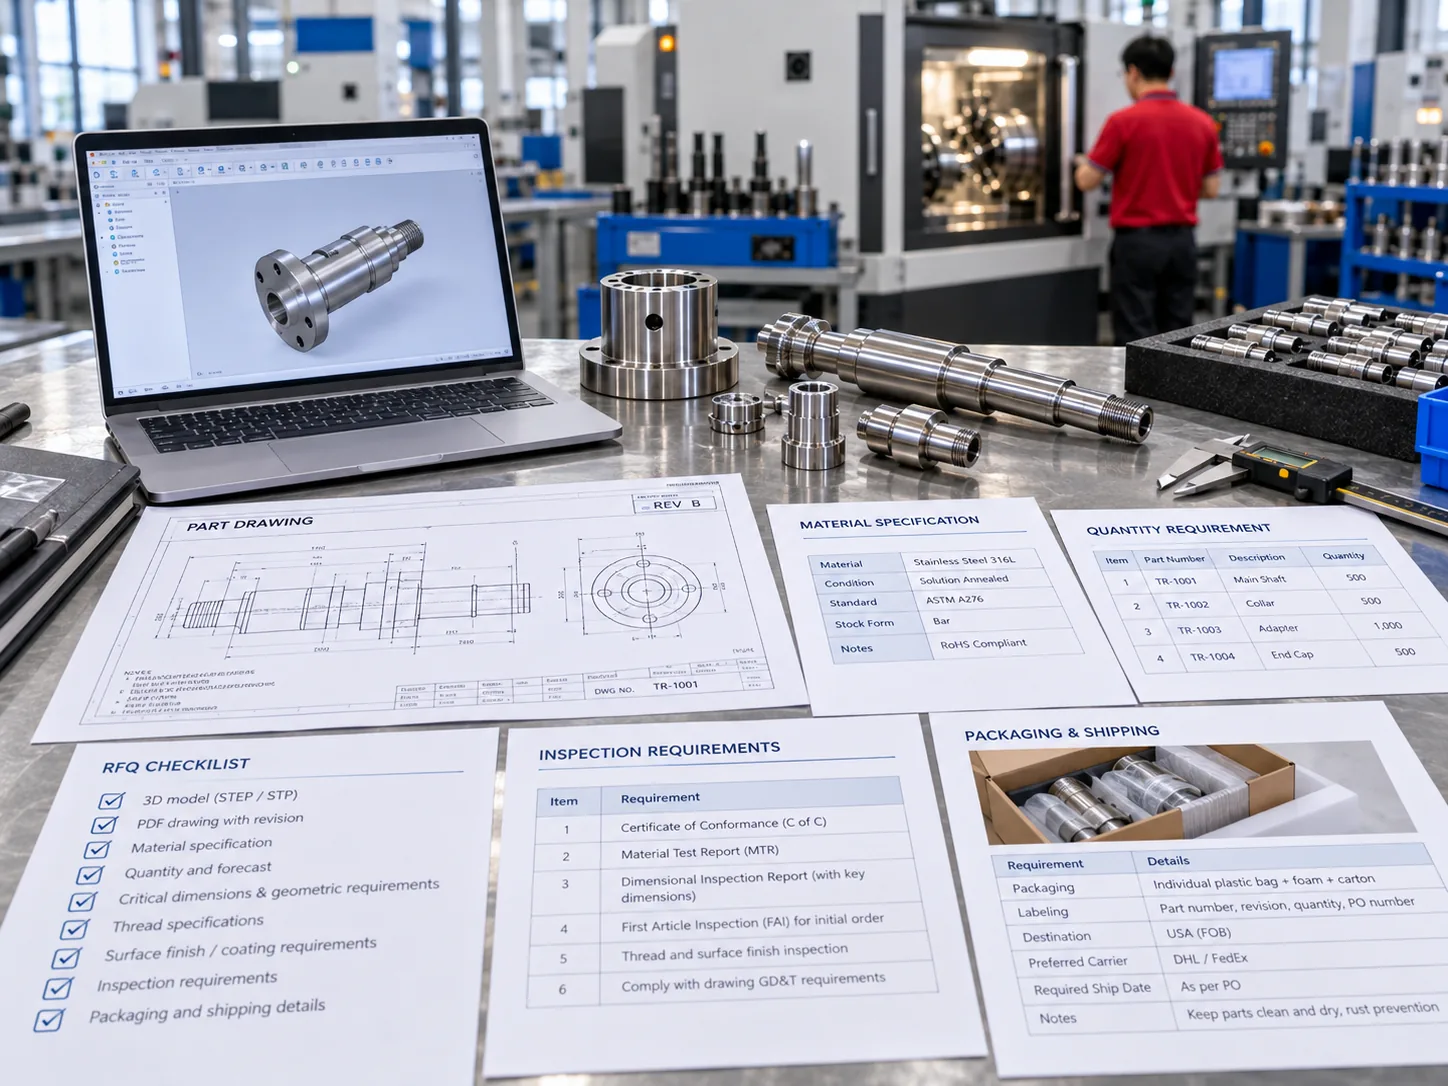
Una cotización útil comienza con la información que afecta la forma en que se fabrica y acepta la pieza. Un modelo 3D muestra la geometría nominal, mientras que un plano 2D controlado comunica las tolerancias, las referencias, las roscas, los requisitos de la superficie, las condiciones de los bordes y las expectativas de inspección.
Información útil para compartir
- Modelo STEP o STP y un plano en PDF con control de revisiones
- Grado del material, condición y alternativas permitidas
- Cantidad para el pedido actual y demanda de repetición esperada
- Requisitos críticos de diámetro exterior (OD), diámetro interior (ID), longitud, rosca, ranura, ajuste o descentramiento
- Acabado requerido, tratamiento térmico, recubrimiento o enmascaramiento
- Documentos de inspección, necesidades de embalaje y requisitos de entrega
- Notas sobre las piezas de acoplamiento, caras de sellado, dirección de ensamblaje o material suministrado por el cliente
Si solo tiene una muestra, foto, boceto o dimensiones básicas, comparta lo que esté disponible para una discusión inicial.
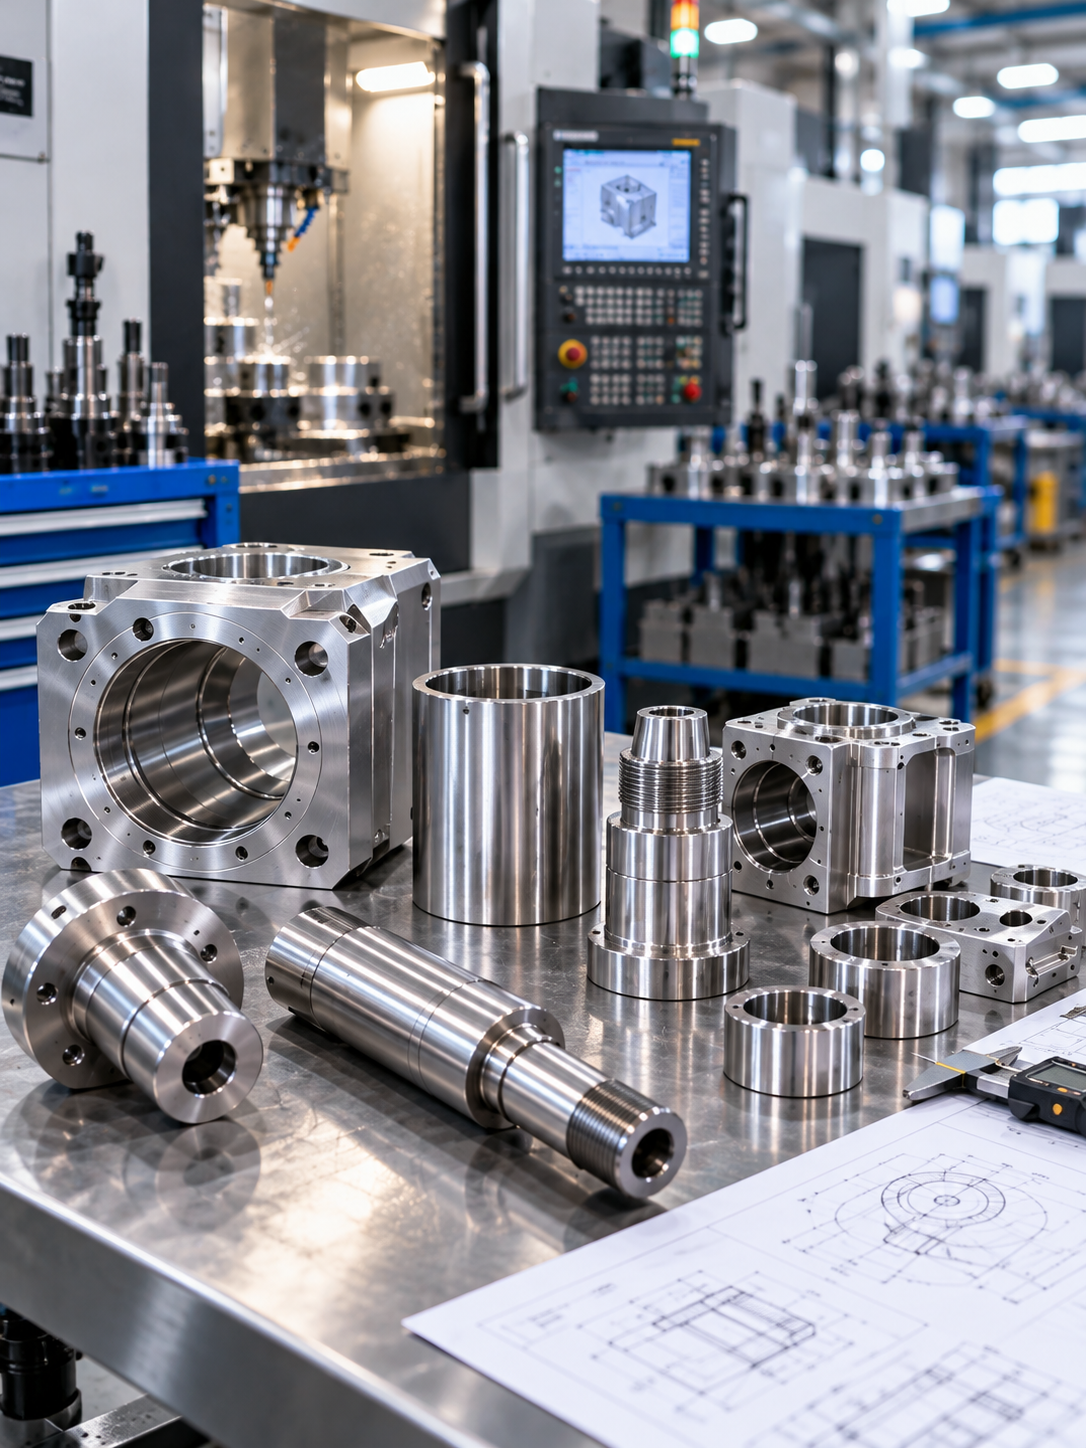
Elija el material por su función, no por una etiqueta general
"Acero inoxidable", "aluminio", "latón" o "plástico" es solo un punto de partida. El grado seleccionado, la condición, la forma del material, el acabado y el entorno funcional pueden afectar la maquinabilidad, la calidad de la rosca, la condición de la superficie, la respuesta térmica, el comportamiento ante la corrosión, la conductividad, el peso y el ajuste final.
Acero inoxidable
A menudo se considera cuando la resistencia a la corrosión, la fuerza, la apariencia o la condición de la superficie son parte del requisito. Confirme el grado, la condición, la secuencia de acabado y la condición dimensional final.
Aluminio
A menudo se selecciona cuando el menor peso, la maquinabilidad o la apariencia anodizada son relevantes. Confirme la aleación, el temple, las superficies cosméticas y si las dimensiones se aplican antes o después del acabado.
Latón, cobre y acero de fácil mecanizado
Útil cuando la conductividad, el rendimiento de la rosca, la maquinabilidad o la función específica del componente impulsan la elección del material. Defina el grado exacto y cualquier requisito de acabado.
Plásticos de ingeniería
Para proyectos que involucren POM, PTFE, nailon, ABS u otros plásticos de ingeniería, aclare el comportamiento térmico, la respuesta a la humedad, la sensibilidad de sujeción, el control de rebabas y las condiciones de medición en estado libre.
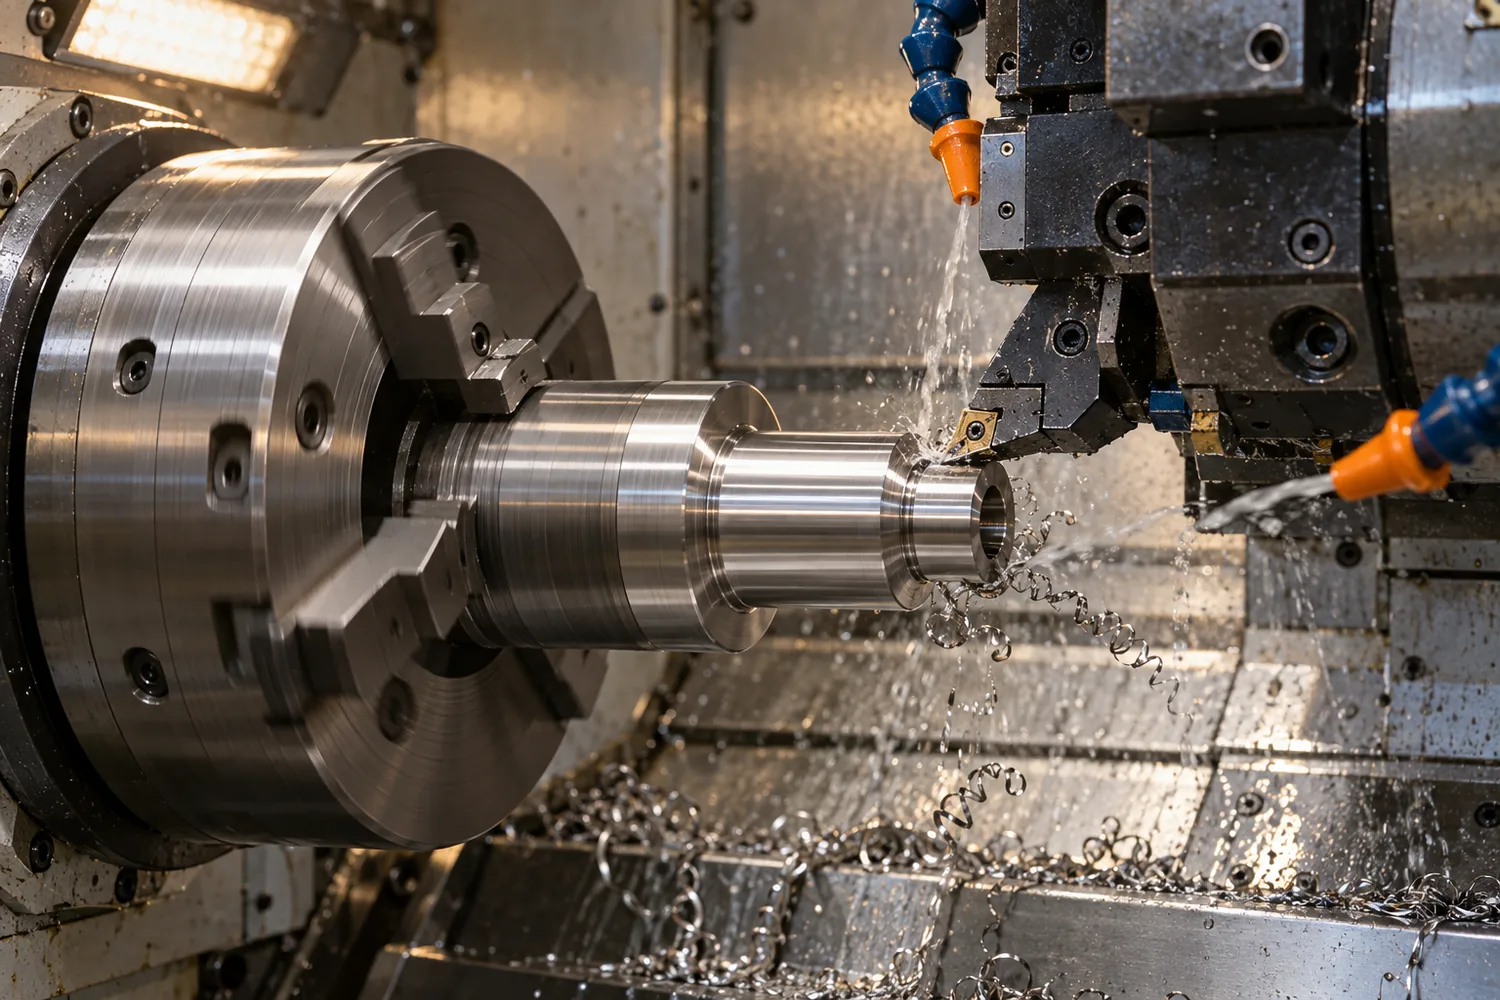
La pieza es más que su diámetro exterior
Una pieza torneada se vuelve más difícil de fabricar cuando varias características deben funcionar juntas después del mecanizado. La revisión de ingeniería debe observar las relaciones entre las características, no solo las tolerancias individuales.
Del orificio al diámetro exterior
Para manguitos, casquillos y carcasas redondas, es posible que el diámetro interior, el diámetro exterior, la condición de la pared, la ubicación de la cara y el ajuste deban considerarse como un sistema funcional.
De la rosca a la cara de asiento
Para los accesorios y conectores roscados, la longitud útil de la rosca, la entrada, el desahogo, la cara de asiento y el margen de acabado pueden afectar el ensamblaje.
Del resalte a la pieza de acoplamiento
Para ejes, espaciadores y collares, la posición del resalte y la condición de la cara pueden determinar la ubicación axial dentro del ensamblaje.
Del orificio transversal al eje principal
Para piezas con orificios radiales, caras planas o ranuras, defina la posición angular, la condición de las rebabas, el acceso para el mecanizado y cómo se inspeccionará la característica.
La precisión significa controlar las características que hacen que la pieza funcione
Una tolerancia más estricta no es automáticamente un plano mejor. El requisito correcto es el que protege la función de la pieza sin hacer que las características no críticas sean innecesariamente difíciles de producir o inspeccionar.
Ajuste
Identifique si la característica es un ajuste con juego, un ajuste deslizante, un ajuste a presión, un ajuste de posicionamiento, un asiento de rodamiento, una característica de sellado o una dimensión no funcional.
Relación de referencia (Datum)
Muestre qué característica establece el eje o la cara funcional, especialmente cuando un orificio, resalte, rosca o diámetro exterior deba relacionarse con otra característica.
Método de medición
Defina cómo se comprobarán las características críticas, incluida la condición requerida de la pieza, la referencia utilizada y si la dimensión se aplica antes o después del acabado.
La resolución de una máquina no es una garantía de la pieza terminada. El plano, el material, la geometría, la ruta de proceso y el método de inspección deben revisarse en conjunto.
Riesgos comunes de las piezas torneadas que deben aclararse antes de la producción
Un diámetro ajustado que no encaja
Un tamaño nominal aún puede fallar en el ensamblaje cuando no se define la característica de acoplamiento, la condición de la superficie, el recubrimiento, la temperatura o la condición de medición.
Una rosca que parece correcta pero no se ensambla
El tipo de rosca, el paso, la clase o el ajuste, la longitud útil, la entrada, el desahogo, el margen de recubrimiento y los requisitos de calibre deben aclararse antes de la producción.
Una pieza esbelta que cambia después de soltarse
Los ejes largos y los manguitos de pared delgada pueden reaccionar a la fuerza de corte, el calor, el método de soporte, la presión de sujeción, el corte y la medición en estado libre.
Una muestra que no se traduce en una producción repetible
Una muestra aprobada debe estar conectada a una revisión de plano acordada, un material, una ruta de proceso, características críticas y expectativas de inspección antes de que comience la producción en serie.
Guía de selección de piezas torneadas
Utilice esta guía para preparar las preguntas correctas antes de solicitar una cotización. La viabilidad de fabricación final siempre debe confirmarse frente al plano y los requisitos reales.
| Familia de piezas | Enfoque funcional típico | Información a definir | Prioridad de revisión |
|---|---|---|---|
| Ejes | Diámetros de rodamiento, sello, transmisión o posicionamiento | Eje de referencia, resaltes, descentramiento, longitud, condición de la superficie | Alineación de características rotativas |
| Manguitos y casquillos | Relación diámetro interior/exterior y ajuste de ensamblaje | Condición de la pared, orificio, diámetro exterior, ubicación de la cara, medición en estado libre | Ajuste y estabilidad de la pared |
| Pasadores y espaciadores | Posicionamiento y control de apilamiento | Diámetro, longitud, chaflanes, ranuras, condición de los bordes | Acoplamiento y posición axial |
| Componentes roscados | Acoplamiento y ensamblaje | Designación de rosca, longitud útil, entrada, desahogo, requisito de calibre | Función de la rosca después del acabado |
| Piezas de torno-fresa | Características rotativas y secundarias | Caras planas, orificios transversales, ranuras, relación angular, condición de rebabas | Estrategia de configuración y transferencia de referencias |
Ejes
Enfoque: Diámetros de rodamiento, sello, transmisión o posicionamiento
Definir: Eje de referencia, resaltes, descentramiento, longitud, condición de la superficie
Prioridad: Alineación de características rotativas
Manguitos y casquillos
Enfoque: Relación diámetro interior/exterior y ajuste de ensamblaje
Definir: Condición de la pared, orificio, diámetro exterior, ubicación de la cara, medición en estado libre
Prioridad: Ajuste y estabilidad de la pared
Pasadores y espaciadores
Enfoque: Posicionamiento y control de apilamiento
Definir: Diámetro, longitud, chaflanes, ranuras, condición de los bordes
Prioridad: Acoplamiento y posición axial
Componentes roscados
Enfoque: Acoplamiento y ensamblaje
Definir: Designación de rosca, longitud útil, entrada, desahogo, requisito de calibre
Prioridad: Función de la rosca después del acabado
Piezas de torno-fresa
Enfoque: Características rotativas y secundarias
Definir: Caras planas, orificios transversales, ranuras, relación angular, condición de rebabas
Prioridad: Estrategia de configuración y transferencia de referencias
Si la pieza combina múltiples funciones, describa el componente de acoplamiento y la secuencia de ensamblaje. Esto puede ser más útil que ajustar cada dimensión de forma independiente.
Revisión especial para piezas esbeltas, de pared delgada y con gran densidad de características
Los ejes largos y esbeltos, los pasadores de diámetro pequeño, los manguitos de pared delgada y las piezas con características que se cruzan pueden requerir una revisión más detallada antes de la producción. Su comportamiento puede cambiar con el método de soporte, la secuencia de corte, la sujeción, la condición del material y la configuración de la inspección.
Para piezas esbeltas
Comparta la longitud total, la longitud sin soporte, las transiciones de diámetro, la condición del material, el requisito de superficie y la característica funcional que debe permanecer estable.
Para piezas de pared delgada
Muestre el grosor de la pared, la profundidad del orificio, las superficies exteriores críticas, los requisitos de estado libre y cualquier característica que pueda verse afectada por la sujeción o el procesamiento posterior.
Para características combinadas de torneado y fresado
Defina la orientación de las caras planas, los orificios, las ranuras y las roscas laterales en relación con el eje principal o una referencia especificada.
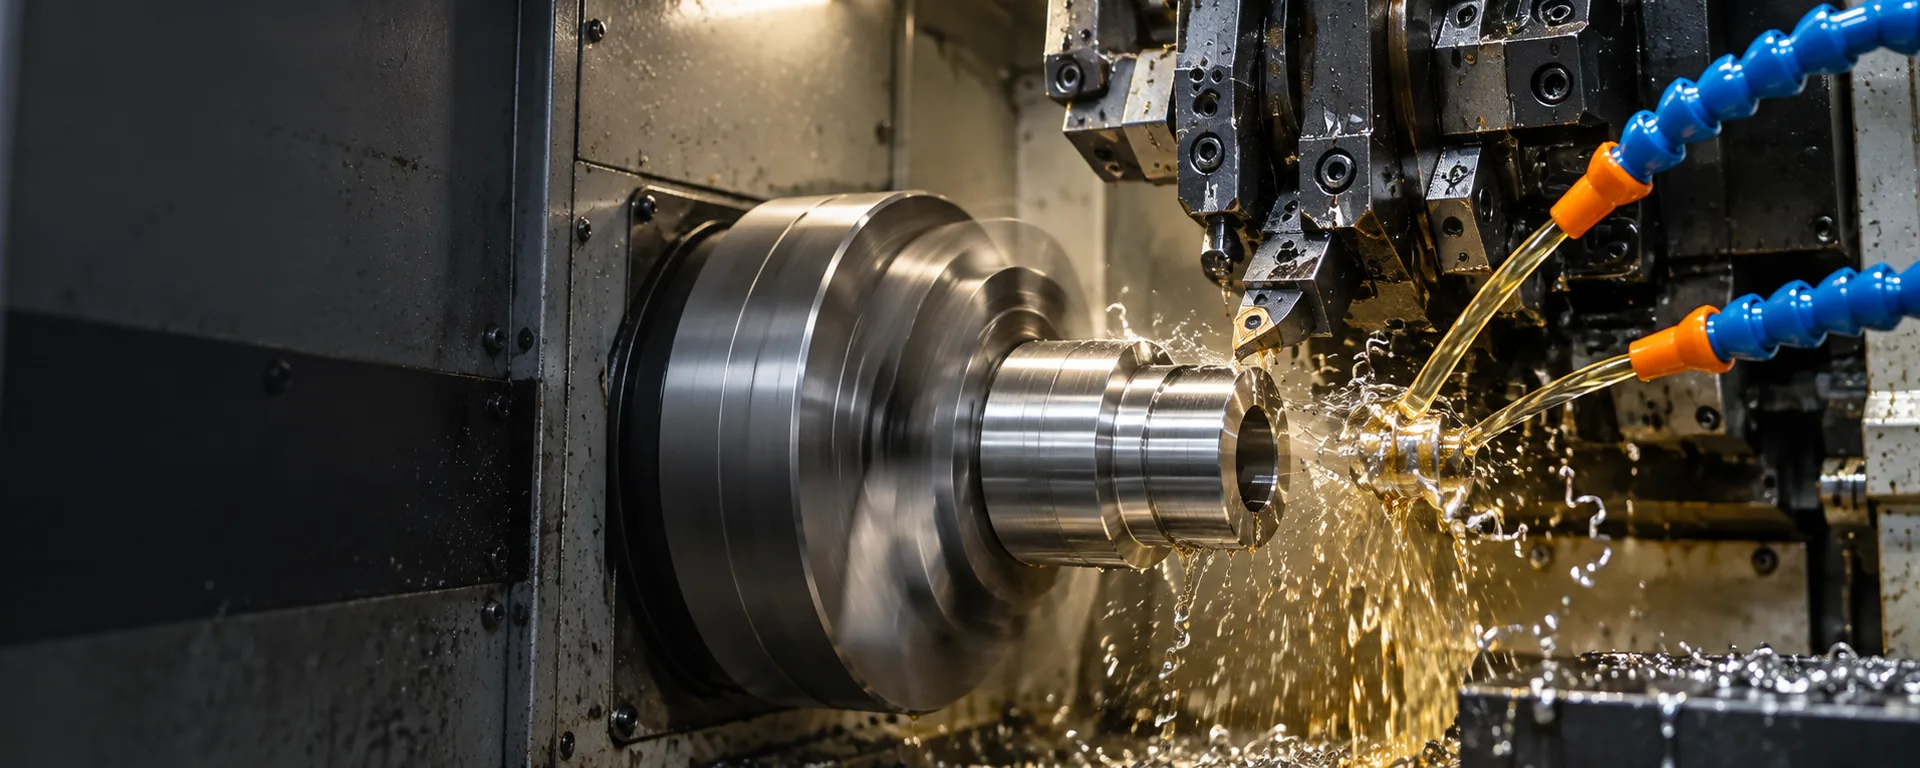
Desde la revisión del prototipo hasta la producción en serie
Confirme los archivos rectores
Alinee el último plano, modelo, material, revisión y requisitos de aceptación.
Revise las características funcionales
Identifique los ajustes, las roscas, las referencias, los requisitos de la superficie, el acabado y las prioridades de inspección.
Confirme la ruta de fabricación
Seleccione la ruta práctica para la geometría de la pieza, las características secundarias y las necesidades de producción esperadas.
Apruebe la condición de referencia
Aclare la revisión del plano aprobado, la condición de la muestra cuando corresponda y cualquier registro de inspección requerido.
Apoye la consistencia de los pedidos repetidos
Mantenga visibles los requisitos del proyecto cuando la producción pase de las muestras iniciales a los pedidos repetidos.
La información técnica clara reduce los cambios evitables entre la cotización, la revisión de muestras, la producción, la inspección y la entrega.
Dónde aparecen comúnmente los componentes torneados de precisión
La misma geometría de pieza torneada puede aparecer en muchos productos. El nombre de la aplicación no reemplaza la necesidad de definir los requisitos del plano, el material, el acabado, la inspección, la limpieza y la documentación para el proyecto individual.
Equipos industriales y automatización
Ejes, manguitos, pasadores, adaptadores, fijaciones y componentes relacionados con el movimiento.
Ensamblajes mecánicos y de fluidos
Accesorios, cuerpos roscados, componentes de conectores, collares y piezas relacionadas con el sellado.
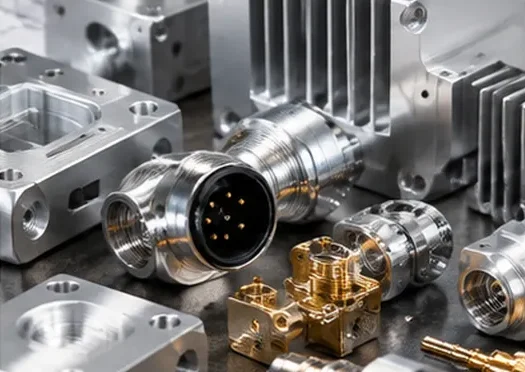
Electrónica y ferretería eléctrica
Componentes conductores, insertos roscados, pasadores de precisión, carcasas pequeñas y piezas relacionadas con conectores.
Equipos personalizados y desarrollo de productos
Componentes de prototipos y producción en serie fabricados según planos, muestras y especificaciones técnicas.
Revise la pieza como parte del ensamblaje
Un proyecto de un cliente involucró un ensamblaje de eje y manguito donde la dirección de la rosca, la ubicación del resalte, el orificio de acoplamiento y la secuencia de ensamblaje debían revisarse juntos. Observar solo un diámetro no habría mostrado el requisito funcional completo.
Qué necesitaba aclaración
La revisión se centró en la revisión del plano, la referencia funcional, la indicación de la rosca, la posición del resalte, la condición de la superficie final y los puntos de inspección que importaban durante el ensamblaje.
Lección práctica
Para las piezas torneadas por CNC de precisión, un plano debe explicar cómo funciona el componente con sus características de acoplamiento, no solo lo que mide cada dimensión individual.
Qué incluir en una solicitud de cotización (RFQ) similar
Proporcione la relación de la pieza de acoplamiento, el ajuste crítico, la información de la rosca, la dirección de ensamblaje relevante y la característica que determina la aceptación final.
Construya el plan de inspección en torno a las características críticas
La inspección debe coincidir con el plano y la función de la pieza. El método de aceptación para el diámetro de un rodamiento puede diferir del método utilizado para una rosca, una ranura, una superficie de sellado, un acabado cosmético o un requisito de descentramiento.
Defina las características críticas
Identifique las características que afectan el ajuste, el movimiento, el sellado, el acoplamiento de la rosca, el contacto eléctrico o el ensamblaje final.
Defina la condición de medición
Indique la referencia funcional, la condición de estado libre o sujeta, la condición de temperatura relevante cuando sea necesario, y si las dimensiones se aplican antes o después del acabado.
Defina los registros requeridos con anticipación
Si el proyecto requiere documentación del material, información del primer artículo, registros dimensionales, verificaciones de calibre o archivos específicos del cliente, enumere el requisito con la RFQ.
Confirme la condición final antes de que comience el acabado
El desbarbado, pulido, enchapado, anodizado, pasivación, óxido negro, tratamiento térmico y otras operaciones de acabado pueden cambiar la condición de la superficie, la apariencia, las dimensiones, el ajuste de la rosca y el juego de ensamblaje.
Dimensiones antes o después del acabado
Indique si un diámetro crítico, orificio, rosca, superficie o ajuste se acepta antes o después del proceso final.
Proteja las características funcionales
Identifique las superficies, roscas, zonas de sellado, caras de contacto o áreas cosméticas que requieren enmascaramiento, protección o reinspección.
Controle la condición de los bordes
Especifique dónde deben eliminarse las rebabas, dónde deben permanecer afilados los bordes y dónde se requiere una rotura de borde controlada para un ensamblaje seguro.
Un camino claro desde la RFQ hasta las piezas entregadas
Comparta planos o muestras
Revise los requisitos funcionales y de materiales
Confirme las prioridades de fabricación e inspección
Produzca y revise la condición de referencia requerida
Coordine el acabado, la inspección, el embalaje y la entrega
Cada proyecto necesita su propia confirmación porque la condición del material, la geometría, la tolerancia, el tratamiento de la superficie, la cantidad y los requisitos de documentación pueden cambiar la ruta práctica.
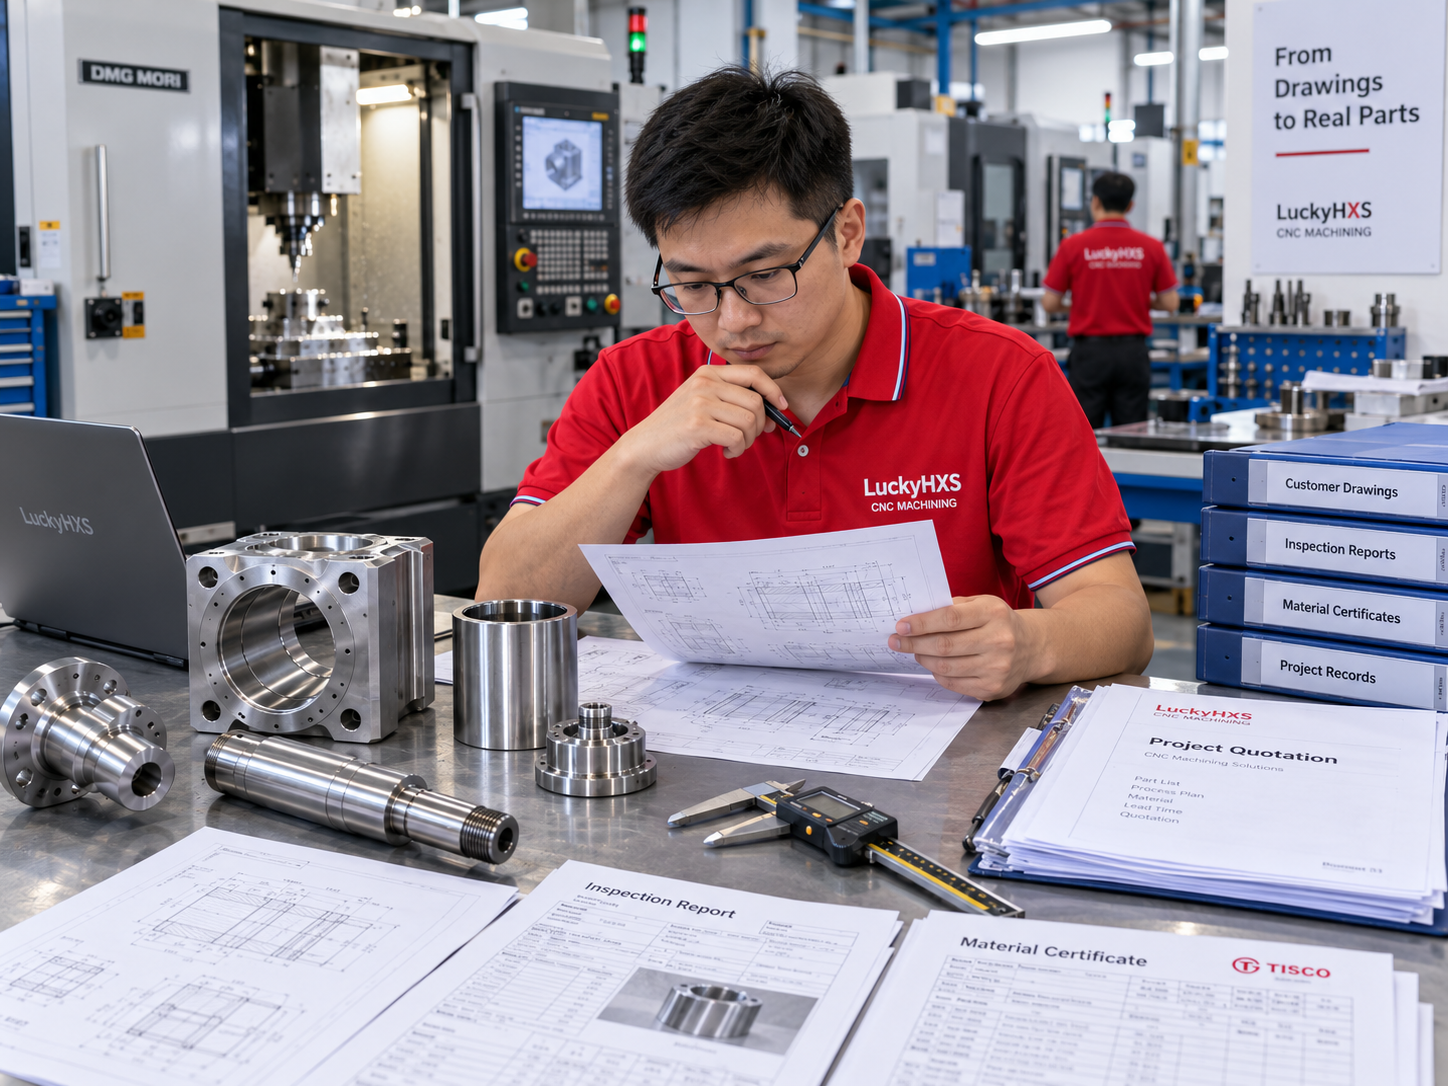
Lo que los compradores pueden discutir con LuckyHXS
Fabricación personalizada basada en planos
Discuta una pieza personalizada a partir de su plano real, muestra, material, cantidad y requisitos técnicos.
Evaluación de torneado, tipo suizo y torno-fresa
Revise la ruta del proceso según la geometría de la pieza, el acceso a las características, las necesidades de soporte y las relaciones funcionales.
Coordinación de materiales y acabados
Alinee el grado del material, la condición del inventario, el acabado, el enmascaramiento, la condición dimensional y los requisitos de apariencia antes de la producción.
Comunicación del proyecto para pedidos repetidos
Mantenga visible la información crítica de los planos, la inspección y la producción a medida que el proyecto se desarrolla desde las muestras iniciales hasta la fabricación repetida.
Las piezas personalizadas necesitan una comunicación técnica clara
Una sólida discusión sobre la fabricación comienza con los detalles que afectan a la pieza: el plano controlado, el material, las dimensiones funcionales, la relación de acoplamiento, el acabado, la necesidad de inspección y el patrón de pedidos esperado.
Ya sea que el proyecto comience con un modelo completo, un plano en PDF, una muestra o un concepto inicial, el objetivo es dejar más claro el requisito de producción antes de que comience el mecanizado.
Preguntas frecuentes sobre piezas torneadas por CNC de precisión
¿Qué son las piezas torneadas por CNC de precisión?
¿Qué información se necesita para una cotización de piezas torneadas?
¿Puede una pieza torneada incluir partes planas, agujeros transversales, ranuras o roscas laterales?
¿Cómo debo especificar la tolerancia para un componente torneado?
¿Cómo afectan las operaciones de acabado a las dimensiones y las roscas?
¿Puede LuckyHXS revisar una muestra cuando no se dispone de un plano completo?
Explore las capacidades de mecanizado CNC relacionadas
Servicio de torneado CNC
Para piezas rotacionales personalizadas fabricadas a partir de planos y requisitos técnicos.
Piezas de torneado CNC
Explore ejes, manguitos, casquillos, pasadores, componentes roscados y otras familias de piezas torneadas.
Servicios de torneado y fresado CNC
Para componentes rotacionales con partes planas, agujeros transversales, ranuras y otras características secundarias.
Ejes mecanizados
Explore configuraciones de ejes personalizados y relaciones de diámetro funcionales.
Manguitos y casquillos personalizados
Revise el diámetro interior (ID), el diámetro exterior (OD), el estado de la pared, la ubicación de la cara y los requisitos de ajuste.
Desbarbado y acabado superficial
Comprenda cómo el estado de los bordes y los procesos de superficie finales afectan la aceptación.
Prepare su solicitud de cotización (RFQ) para una revisión técnica más útil
Antes de enviar su solicitud, compruebe que el paquete del proyecto responda a las siguientes preguntas.
- ¿Qué revisión del plano rige el proyecto?
- ¿Qué grado y estado de material se requieren?
- ¿Qué dimensiones son críticas para el ajuste o la función?
- ¿Existen roscas, ranuras, superficies de sellado o características descentradas?
- ¿La pieza se acopla con otro componente?
- ¿Las dimensiones se aplican antes o después del acabado?
- ¿Qué registros o documentos de inspección se necesitan?
- ¿Qué cantidad se necesita ahora y qué demanda de repetición se espera?
- ¿Existen requisitos de embalaje, manipulación o entrega?
Cuanto más claro sea el paquete del proyecto, más fácil será revisar la capacidad de fabricación y preparar una cotización relevante.
Hable sobre su proyecto de piezas torneadas CNC de precisión
Envíe su plano, modelo, detalles de la muestra, material, cantidad y requisitos críticos. LuckyHXS revisará la geometría de la pieza, la ruta de fabricación, el material, el acabado y las prioridades de inspección para su proyecto.
Sus archivos de proyecto e información técnica se manejarán con cuidado. El soporte de acuerdos de confidencialidad (NDA) está disponible bajo petición.