
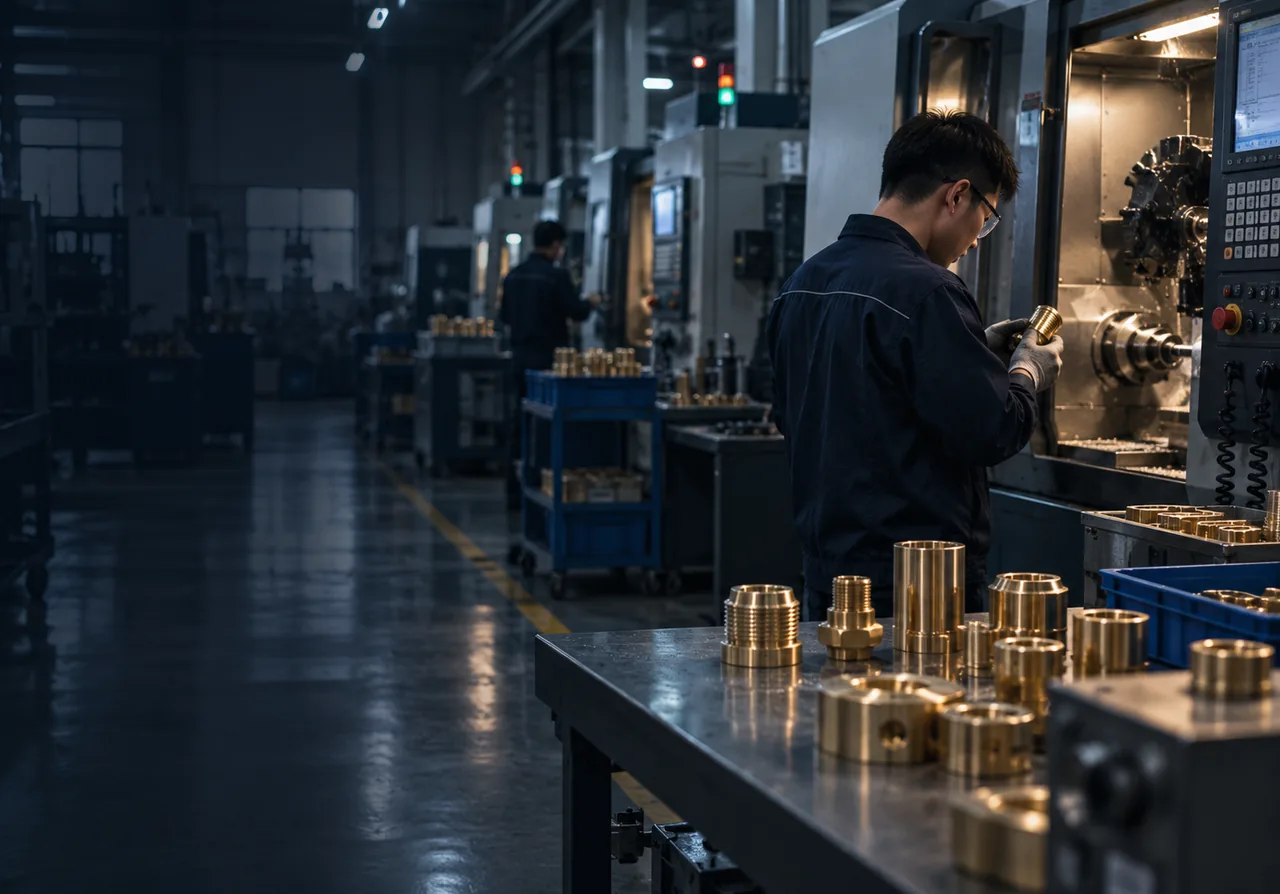
Personalizado Servicios de mecanizado CNC de latón de un fabricante de piezas de precisión
LuckyHXS fabrica componentes de latón a medida a partir de los planos del cliente mediante torneado CNC, torneado tipo suizo, fresado y procesos de torneado-fresado. Centramos el plan de mecanizado e inspección en las características que afectan al ensamblaje: roscas, orificios, diámetros exteriores, concentricidad, agujeros pequeños, bordes y estado de la superficie.
- Insertos, casquillos, pasadores, racores, conectores y componentes fresados a medida
- Grados de latón evaluados en función de la maquinabilidad, la función y los requisitos de acabado
- Inspección específica de características para roscas, ajustes, concentricidad y estado de los bordes
Qué mecanizamos en latón
El latón combina una maquinabilidad útil con resistencia a la corrosión, conductividad eléctrica y un aspecto de acabado limpio, pero el resultado sigue dependiendo de la aleación exacta, la geometría y la ruta del proceso. LuckyHXS produce piezas de latón fabricadas según plano para conjuntos roscados, ajustes giratorios, conexiones eléctricas, equipos de control de fluidos, instrumentos y conjuntos mecánicos en general.
Formas de piezas
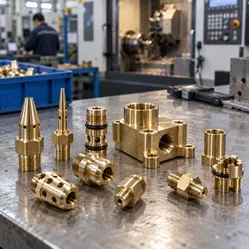
Insertos roscados, tuercas moleteadas, casquillos, manguitos, espaciadores, pasadores, contactos, racores, boquillas, terminales, carcasas y piezas de montaje.
Rutas de mecanizado
Torneado CNC, torneado tipo suizo, torneado en torno automático, fresado CNC y procesos de torneado-fresado.
Orientación de materiales
H57, C3602, H59, C3604, H62, H65 y otros grados de latón especificados en el plano se revisan de acuerdo con la norma aplicable y los requisitos del proyecto.
Características críticas
Roscas, relaciones entre orificio y diámetro exterior (OD), concentricidad, espesor de pared, agujeros pequeños, caras de sellado, estado de los bordes y tolerancia de acabado.
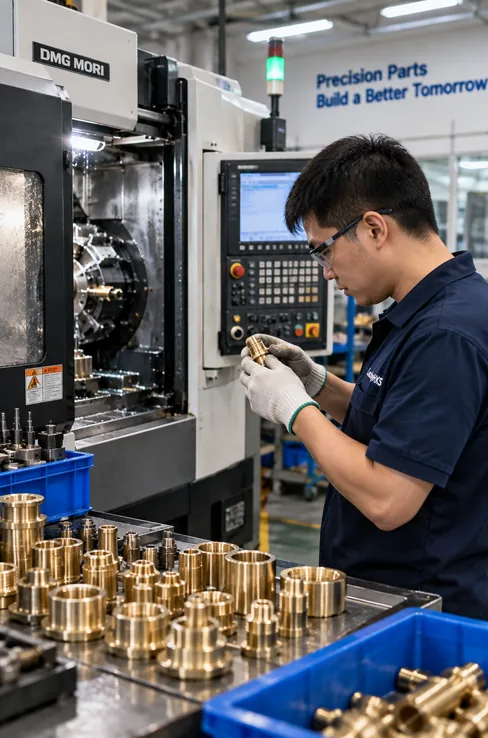
Piezas de latón a medida que mecanizamos según los requisitos del plano
Elija la familia de piezas más cercana a su plano. La ruta de mecanizado final, la aleación, los puntos de inspección y la tolerancia de acabado se revisan en torno a las características funcionales del componente.
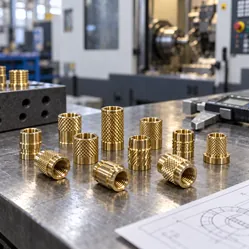
Insertos roscados y tuercas moleteadas de latón
Roscas internas, moleteados externos, bridas, agujeros ciegos y estructuras de agujeros pasantes para componentes moldeados o ensamblados.
Criterios de selección: especificación de la rosca y método de instalación.
Casquillos, manguitos y espaciadores de latón
Orificios sin rosca, paredes delgadas, perfiles con brida y relaciones controladas entre diámetro interior (ID) y diámetro exterior (OD) para conjuntos giratorios o de posicionamiento.
Criterios de selección: tipo de ajuste y relación entre orificio y diámetro exterior.
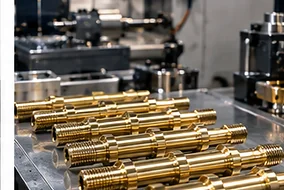
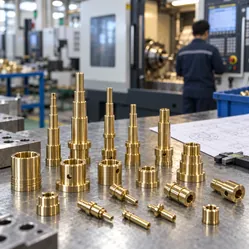
Pasadores, contactos y piezas torneadas de precisión en latón
Piezas rectas, escalonadas, ranuradas, roscadas o con perforación transversal donde el diámetro, la longitud, la rectitud y el estado de los bordes influyen en el ensamblaje.
Criterios de selección: diámetro crítico y geometría de las características en los extremos.
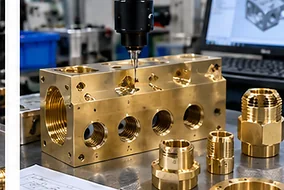
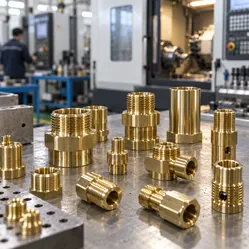
Racores, adaptadores y acoplamientos de latón
Componentes con roscas internas o externas, orificios de conexión, caras de acoplamiento y perfiles compactos de múltiples diámetros.
Criterios de selección: estándar de rosca y referencia de sellado o acoplamiento.
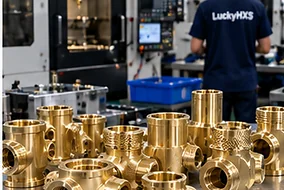
Cuerpos de válvulas, boquillas y componentes de fluidos en latón
Puertos, orificios, conductos y superficies de sellado definidos en el plano para equipos compactos de control de fluidos.
Criterios de selección: geometría del conducto y requisitos de la superficie de sellado.
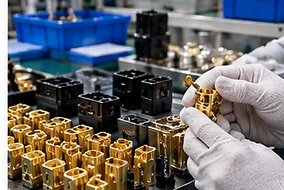
Conectores eléctricos y terminales de latón
Estructuras de contacto y conexión mecanizadas donde la identificación de la aleación, el ajuste, el estado de la superficie y los requisitos de acabado deben coordinarse.
Criterios de selección: geometría de contacto y estándar de material especificado.
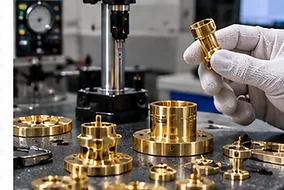
Componentes de instrumentos, sensores y microcomponentes de latón
Pequeños componentes a medida con características finas, ajustes controlados, agujeros pequeños o superficies sensibles al aspecto.
Criterios de selección: tamaño de la característica crítica y relación de ensamblaje.
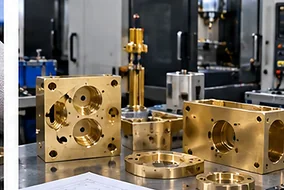
Carcasas, bloques y piezas de montaje de latón a medida
Estructuras fresadas o torneadas-fresadas con cavidades, orificios de montaje, múltiples caras y referencias definidas en el plano.
Criterios de selección: estructura de referencia y requisitos de acceso de fresado.
Diferentes geometrías requieren diferentes decisiones de mecanizado
Una pieza de latón puede parecer sencilla y, al mismo tiempo, combinar varios requisitos funcionales. Es posible que las roscas deban alinearse con un orificio, que una pared delgada necesite protección durante la sujeción o que una superficie chapada altere el ajuste final. Revise la relación de características en su conjunto en lugar de tratar cada dimensión de forma independiente.
- Insertos moleteados y roscados para componentes moldeados o ensamblados
- Manguitos y casquillos con orificio y diámetro exterior controlados
- Pasadores escalonados y pequeñas piezas torneadas con características secundarias
- Racores y adaptadores con roscas, orificios y caras de acoplamiento
- Boquillas y componentes de fluidos con conductos internos
- Soportes, carcasas y piezas de montaje fresadas con múltiples referencias
Seleccione el grado de latón en función del mecanizado y los requisitos de servicio
La designación de la aleación afecta la formación de virutas, el comportamiento de la herramienta, la planificación del ciclo, el aspecto de la superficie y la idoneidad de la pieza terminada para su entorno operativo. Indique el grado completo y el estándar del material siempre que el plano o el uso final requieran una composición específica.
| Orientación de materiales | Consideraciones de mecanizado | Cuándo revisarlo |
|---|---|---|
| H57 o C3602 | Opciones generales de latón representadas en la gama de materiales actual. Confirme la norma exacta, la composición y el requisito funcional en lugar de basarse únicamente en un nombre de grado corto. | Revise cuando el plano ya mencione uno de estos grados o cuando el material deba coincidir con una especificación de componente existente. |
| H59 o C3604 | A menudo se considera cuando la eficiencia del mecanizado y el control estable de virutas son importantes. En comparación con materiales más blandos ricos en cobre, estos grados pueden reducir la tendencia del material a adherirse a la herramienta de corte. | Revise para insertos torneados, casquillos, pasadores, piezas roscadas y otras geometrías donde la maquinabilidad sea una preocupación central. |
| H62 o H65 | Las opciones de latón más blando pueden requerir más atención al estado de la herramienta, la evacuación de virutas, las marcas en la superficie y la planificación del ciclo. | Revise cuando la formabilidad, el aspecto o un requisito de material específico del plano tengan prioridad sobre la máxima eficiencia de mecanizado. |
| Latón sin plomo o resistente a la descincificación (DZR) especificado en el plano | Los requisitos de ausencia de plomo y resistencia a la descincificación son específicos de cada grado y norma. No deben inferirse únicamente de la palabra «latón». | Indique la aleación exacta, la norma, el entorno de servicio y la documentación requerida para la revisión del suministro y mecanizado caso por caso. |
La selección del material también debe tener en cuenta el entorno operativo, la función eléctrica, el desgaste, el material de acoplamiento, el proceso de acabado y cualquier requisito reglamentario que se aplique al conjunto terminado.
Adapte la ruta de mecanizado a la geometría de la pieza
El proceso más adecuado depende de cómo se sujeta la pieza, dónde se ubican las características críticas y cuántas configuraciones se necesitan para completarlas.
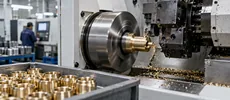
Torneado CNC
Una ruta práctica para piezas rotativas como casquillos, collares, cuerpos roscados, pasadores y racores. El torneado mantiene los diámetros, rebajes, orificios y caras dentro de un único sistema de características rotativas.
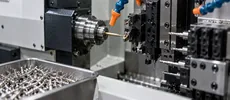
Torneado tipo suizo
Muy adecuado para componentes pequeños o esbeltos que necesitan soporte cerca de la zona de corte. Es especialmente útil cuando una pieza combina varias características torneadas con perforación, ranurado o roscado.
Torneado en torno automático
Aplicable a componentes torneados pequeños adecuados con geometría repetible. Las herramientas, la secuencia de características y los requisitos de inspección aún deben coincidir con el plano.
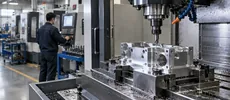
Fresado CNC y procesos de torneado-fresado
Utilizado para partes planas, cavidades, agujeros descentrados, caras de montaje y carcasas no rotativas. El proceso de torneado-fresado puede reducir las transferencias de características cuando la geometría torneada y fresada pertenecen a la misma estructura de referencia.
La selección del proceso no se basa únicamente en el nombre de la pieza. Un racor, conector o carcasa puede requerir una ruta diferente cuando cambian sus referencias, orientación de agujeros o relaciones de tolerancia.
Definir las características que controlan la función y el ensamblaje
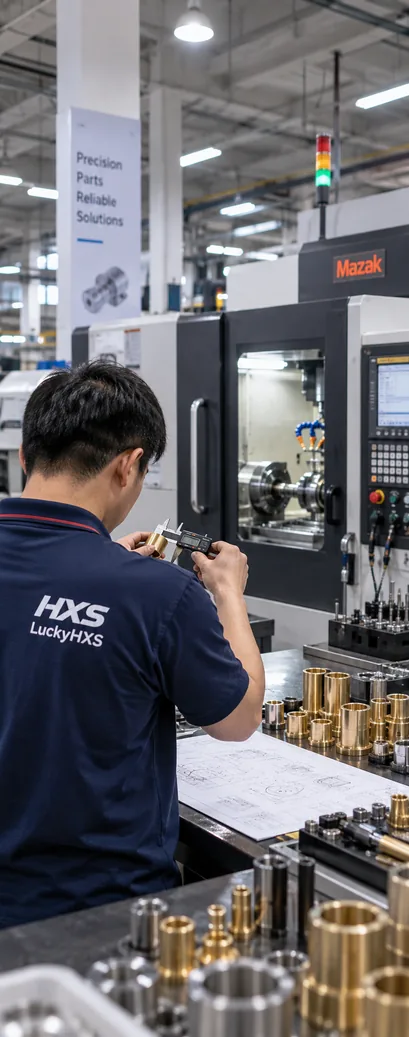
El mecanizado CNC de latón a medida comienza con el plano, pero no todas las dimensiones conllevan el mismo riesgo de fabricación. Identificar las características funcionales ayuda a alinear la ruta de mecanizado y el plan de inspección con la forma en que se ensamblará la pieza.
| Característica | Definición típica en el plano | Por qué es importante |
|---|---|---|
| Geometría general | Relaciones de diámetro, longitud, partes planas, brida, rebaje, cavidad y cara de montaje. | Determina si la pieza se tornea principalmente, se fresa o se produce a través de una ruta combinada. |
| Roscas y moleteados | Estándar de rosca, clase o ajuste, profundidad de rosca, condición de ciego o pasante, perfil de moleteado y dirección de instalación. | Afecta el par de apriete, el comportamiento frente a la extracción, la compatibilidad con la pieza de acoplamiento y el método de inspección. |
| Orificios y diámetros exteriores | Tamaños críticos de ID y OD, condición de ajuste, punto de referencia y requisito de concentricidad. | Controla la rotación, el posicionamiento, el ajuste a presión, la holgura y la alineación en el ensamblaje final. |
| Agujeros pequeños y conductos internos | Diámetro del agujero, profundidad, intersección, condición de salida y condición permitida del borde interno. | Influye en el acceso de la herramienta, la evacuación de virutas, la visibilidad de inspección y la función fluida o eléctrica. |
| Espesor de pared | Pared mínima, longitud sin soporte, ranuras cercanas y superficies sensibles a la sujeción. | Influye en el riesgo de deformación, la estrategia de sujeción de la pieza y la secuencia de corte. |
| Requisito de superficie | Rugosidad de la superficie, zona estética, limitación de marcas de herramientas, área de contacto y cara de sellado. | Determina qué superficies necesitan un control específico del proceso en lugar de un requisito de apariencia general. |
| Tolerancia de acabado | Tipo de revestimiento, áreas funcionales, enmascaramiento, estado de la rosca y requisito de aceptación final. | Ayuda a evitar que el acabado altere inesperadamente un ajuste, rosca o superficie de contacto. |
Relaciones de diámetro, longitud, partes planas, brida, rebaje, cavidad y cara de montaje.
Determina si la pieza se tornea principalmente, se fresa o se produce a través de una ruta combinada.
Estándar de rosca, clase o ajuste, profundidad de rosca, condición de ciego o pasante, perfil de moleteado y dirección de instalación.
Afecta el par de apriete, el comportamiento frente a la extracción, la compatibilidad con la pieza de acoplamiento y el método de inspección.
Tamaños críticos de ID y OD, condición de ajuste, punto de referencia y requisito de concentricidad.
Controla la rotación, el posicionamiento, el ajuste a presión, la holgura y la alineación en el ensamblaje final.
Diámetro del agujero, profundidad, intersección, condición de salida y condición permitida del borde interno.
Influye en el acceso de la herramienta, la evacuación de virutas, la visibilidad de inspección y la función fluida o eléctrica.
Pared mínima, longitud sin soporte, ranuras cercanas y superficies sensibles a la sujeción.
Influye en el riesgo de deformación, la estrategia de sujeción de la pieza y la secuencia de corte.
Rugosidad de la superficie, zona estética, limitación de marcas de herramientas, área de contacto y cara de sellado.
Determina qué superficies necesitan un control específico del proceso en lugar de un requisito de apariencia general.
Tipo de revestimiento, áreas funcionales, enmascaramiento, estado de la rosca y requisito de aceptación final.
Ayuda a evitar que el acabado altere inesperadamente un ajuste, rosca o superficie de contacto.
Para características adecuadas, se puede discutir una referencia de tolerancia de mecanizado de ±0,01 mm. Las tolerancias finales deben confirmarse característica por característica según el material, tamaño, geometría, estructura de referencia, ruta de proceso y método de inspección.
Cuatro problemas que merecen atención antes de la producción
Muchos problemas en las piezas de latón comienzan con una relación de características que no se definió claramente en la etapa de revisión del plano. Los siguientes problemas tienen un efecto directo en el ensamblaje y la inspección.
Ajuste de rosca
Una rosca incompleta, una profundidad incorrecta o una primera rosca dañada pueden detener el ensamblaje o crear un acoplamiento inconsistente. Defina la rosca de acoplamiento y la longitud funcional de la rosca, luego use el método de calibre de rosca adecuado.
Alineación entre orificio y diámetro exterior
Un orificio y un diámetro exterior pueden pasar individualmente una verificación de tamaño, mientras que la pieza ensamblada sigue funcionando descentrada. Las referencias funcionales y los requisitos de concentricidad deben revisarse de forma conjunta.
Rebabas y virutas retenidas
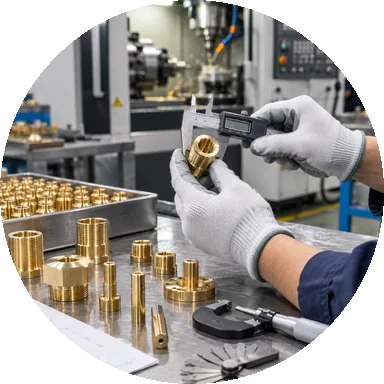
Pequeñas virutas pueden quedar en roscas, agujeros transversales y conductos internos. Los requisitos de los bordes, la limpieza y la inspección deben coincidir con la accesibilidad y la función de la característica.
Tolerancia de acabado
El chapado añade material y puede cambiar las condiciones de la rosca, el orificio o el contacto. Las superficies funcionales, el enmascaramiento y las dimensiones finales deben identificarse antes del acabado.
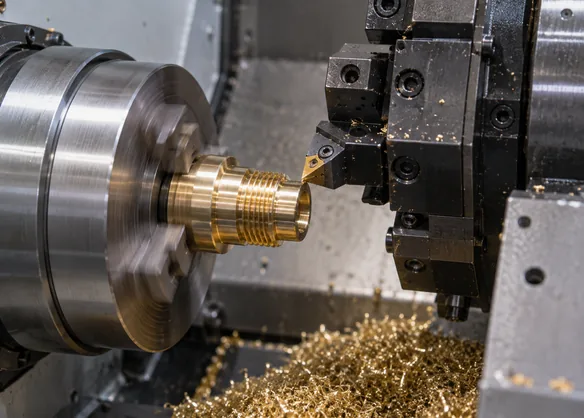
La inspección de roscas debe reflejar cómo se acopla la pieza terminada en el ensamblaje real.
La integridad de la rosca comienza con el requisito de acoplamiento
Los insertos roscados y las tuercas moleteadas de latón a menudo combinan tres funciones: la rosca interna debe aceptar el sujetador de acoplamiento, el perfil exterior debe posicionarse correctamente y el moleteado o la brida deben interactuar con el material anfitrión. Una indicación de rosca nominal por sí sola puede no describir la condición de ensamblaje completa.
Para las características roscadas especificadas, los calibres de rosca PASA/NO PASA proporcionan un método de aceptación directo para el acoplamiento funcional de la rosca. Los agujeros ciegos también requieren atención a la profundidad de rosca utilizable, la holgura de fondo y las virutas retenidas. Cuando se requiere chapado, el plano debe aclarar si la rosca se inspecciona antes o después del acabado.
- Indique el estándar completo de la rosca y el requisito de ajuste
- Distinga la profundidad total del agujero de la profundidad de rosca utilizable
- Defina la entrada permitida y el estado de la primera rosca
- Identifique si la rosca final estará chapada
- Muestre la dirección de instalación y la relación con el material anfitrión para los insertos moleteados
Controle la relación entre el orificio, el diámetro exterior y la referencia
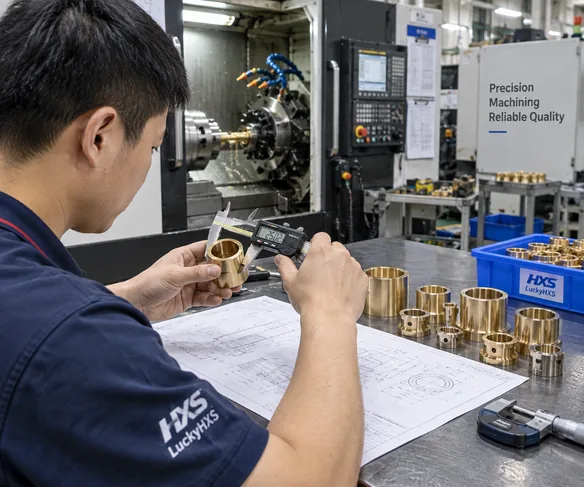
Para un casquillo o manguito de latón, el orificio y el diámetro exterior funcionan como un único sistema funcional. El plano debe mostrar qué superficie posiciona la pieza, qué diámetro controla el movimiento o el ajuste a presión, y si la concentricidad, la desviación o la rectitud son el control correcto para el ensamblaje.
Ajuste a presión
El diámetro exterior y el orificio anfitrión controlan la retención. El espesor de pared y la dirección de presión deben revisarse porque la instalación puede influir en la condición final del orificio.
Ajuste deslizante
La holgura debe definirse en torno a la pieza de acoplamiento real y la condición de funcionamiento, no solo un tamaño nominal.
Ajuste rotativo o guiado
La condición del orificio, la alineación, el requisito de la superficie y el lubricante o el entorno de servicio pueden importar más que una tolerancia muy estricta en una superficie no funcional.
Planifique el control de bordes y virutas para características ocultas
Las virutas de latón pueden acumularse en roscas ciegas, agujeros que se cruzan, conductos estrechos y características empotradas. Estas áreas pueden parecer aceptables desde el exterior y aun así afectar el ensamblaje, el flujo o el contacto eléctrico.
Dependiendo de la geometría y de los criterios de aceptación acordados, la ruta de acabado puede incluir desbarbado mecánico o rectificado, limpieza por ultrasonidos y selección automática. La combinación correcta depende de si un borde es accesible, de si una pequeña rebaba es funcional o cosmética, y de si la pieza contiene características internas que no pueden verificarse desde un solo ángulo de visión.
- ✓ Entradas de rosca que deben comenzar de manera limpia
- ✓ Agujeros transversales donde se cruzan dos bordes perforados
- ✓ Conductos internos que pueden retener virutas
- ✓ Bordes delgados que pueden dañarse por un desbarbado agresivo
- ✓ Superficies de contacto o sellado que deben permanecer libres de partículas sueltas
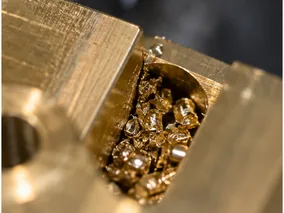
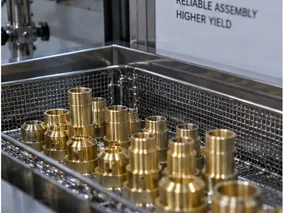
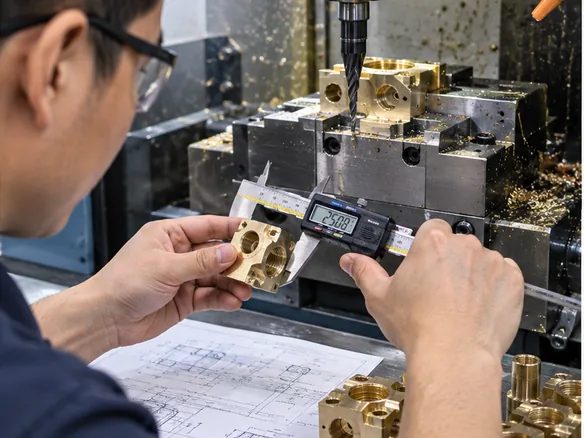
Los requisitos de limpieza y selección deben estar relacionados con la geometría y la función final de la pieza.
Seleccione el acabado sin perder el ajuste funcional
El tratamiento de la superficie puede cambiar la apariencia, el comportamiento frente a la corrosión, el contacto eléctrico y las dimensiones finales. Defina las superficies funcionales antes de añadir el acabado a la ruta.
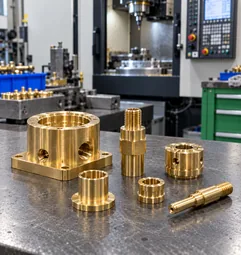
Latón tal como se mecaniza
Mantiene visible la superficie mecanizada y evita la acumulación de revestimiento. El plano aún debe identificar la rugosidad, las zonas estéticas y las marcas de herramientas permitidas donde importe la apariencia o el sellado.
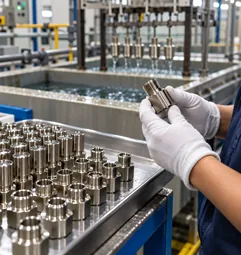
Niquelado
El niquelado se puede coordinar para proyectos adecuados. Especifique el requisito de revestimiento, la expectativa estética, las áreas de contacto, el enmascaramiento y si las dimensiones de rosca u orificio se aplican antes o después del chapado.
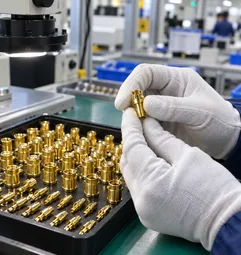
Chapado en oro especificado por el proyecto
El chapado en oro requiere una revisión caso por caso. Indique el tipo de chapado, espesor, capa subyacente, área de contacto funcional, enmascaramiento y criterios de aceptación antes de confirmar la viabilidad.
No seleccione un acabado únicamente por el color. Revise la aleación base, el entorno de servicio, los materiales de acoplamiento, la función eléctrica y la tolerancia dimensional como una única especificación.
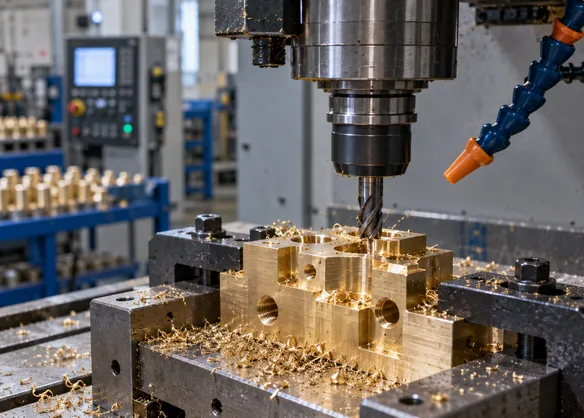
Las paredes delgadas cambian la estrategia de sujeción
Las piezas de latón de pared delgada pueden deformarse durante la sujeción, el corte, el desbarbado o la instalación. El riesgo aumenta cuando una sección delgada se encuentra cerca de una ranura, rosca, agujero transversal o longitud sin soporte.
Un proceso estable comienza identificando dónde se puede sujetar la pieza sin alterar el orificio funcional o el diámetro exterior. La secuencia de corte, el estado de la herramienta, la posición de soporte y el estado de inspección deben coincidir luego con la característica que importa una vez que la pieza se libera del dispositivo de fijación.
- ■ Evite una pared innecesariamente delgada junto a una ranura profunda o una rosca gruesa
- ■ Muestre qué diámetro controla el ensamblaje después de soltar la pieza
- ■ Distinga las dimensiones en estado libre de los requisitos en estado instalado
- ■ Defina las condiciones de los bordes sin requerir un desbarbado agresivo en una sección frágil
- ■ Utilice tolerancias realistas en paredes no funcionales y superficies estéticas
Cuando una pared delgada sea inevitable, márquela claramente en el plano y conéctela con la condición real de ensamblaje.
Un enfoque basado en características para piezas de latón a medida
El beneficio práctico es una conexión más clara entre el plano, la ruta de mecanizado y la forma en que se evaluará la pieza de latón terminada.
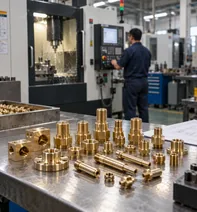
Múltiples formas de piezas de latón a partir de producción basada en planos
LuckyHXS trabaja con insertos roscados, casquillos, pasadores, racores, conectores, componentes de fluidos y piezas fresadas. Cada pieza se revisa como un plano a medida en lugar de forzarla en una especificación estándar.
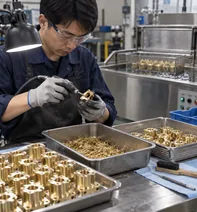
Selección de procesos en torno a la geometría
El torneado, el torneado tipo suizo, el torneado en torno automático, el fresado y los procesos de torneado-fresado proporcionan diferentes formas de gestionar características rotativas, agujeros descentrados, partes planas, cavidades y relaciones de referencia.
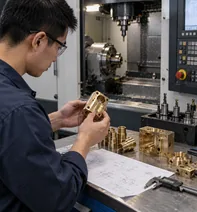
Inspección centrada en características críticas para el ensamblaje
El ajuste de rosca, las relaciones entre orificio y diámetro exterior, la concentricidad, el estado de los bordes y los requisitos de superficie se pueden identificar como prioridades de inspección específicas en lugar de basarse en una declaración de calidad general.
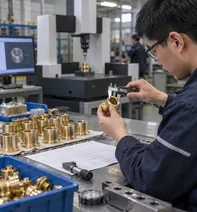
Control posterior al mecanizado para virutas y bordes de latón
El desbarbado mecánico, la limpieza por ultrasonidos y la selección automática se pueden incluir cuando la geometría del componente y los criterios de aceptación lo requieran.
Controle los costes eliminando la complejidad de fabricación evitable
El coste de la pieza está influenciado por la utilización del material, el tiempo de ciclo, las herramientas, el número de configuraciones, el esfuerzo de inspección y el acabado. La discusión de costes de menor riesgo comienza con las características que crean esos requisitos.
| Decisión | Factor de coste | Dirección práctica |
|---|---|---|
| Grado de latón | El mal control de virutas o los requisitos de material innecesarios pueden aumentar el tiempo de mecanizado. | Utilice el grado exacto requerido por la función. Cuando varios grados sean aceptables, compare la maquinabilidad y el suministro antes de la aprobación. |
| Tolerancia | Aplicar la tolerancia más estricta a cada dimensión aumenta el esfuerzo de mecanizado e inspección. | Reserve tolerancias estrechas para las características que controlan el ajuste, la alineación, el sellado o el movimiento. |
| Número de configuraciones | Los agujeros descentrados, las múltiples caras y las características invertidas pueden requerir configuraciones adicionales. | Utilice un sistema de referencia claro y revise si el proceso de torneado-fresado puede mantener juntas las características relacionadas. |
| Roscas y agujeros pequeños | Las roscas ciegas profundas, los agujeros muy pequeños y los conductos que se cruzan aumentan las exigencias de herramientas y limpieza. | Defina de forma explícita la profundidad utilizable, el acceso, el estado de los bordes y el método de inspección. |
| Acabado superficial | Un requisito cosmético general puede generar retrabajo innecesario cuando solo una superficie es visible o funcional. | Marque las zonas cosméticas, de contacto y de sellado por separado. |
| Chapado | El recubrimiento, el enmascaramiento y la inspección posterior al acabado añaden pasos de coordinación. | Especifique el acabado desde el principio e identifique qué dimensiones finales se aplican después del chapado. |
Una revisión de DFM debe preservar la función de la pieza mientras facilita la fabricación e inspección de los requisitos no críticos.
Cómo pasa una pieza de latón del plano a la producción
Revisión de planos y requisitos
Confirme la revisión del plano, el grado y estándar del latón, las dimensiones críticas, la cantidad, los requisitos de acabado y la función de ensamblaje del componente.
Planificación del proceso y fijación de piezas
Elija torneado, torneado tipo suizo, torneado en torno automático, fresado o procesamiento de torneado-fresado según la geometría, las relaciones de referencia y el acceso de la herramienta.
Planificación de características críticas
Identifique roscas, ajustes, concentricidad, orificios pequeños, paredes delgadas, caras de sellado y áreas cosméticas que requieran atención específica en el proceso o la inspección.
Mecanizado y posprocesamiento
Mecanice las características requeridas, luego aplique la ruta acordada de desbarbado, limpieza y acabado adecuada para la pieza.
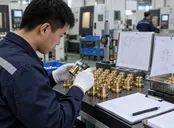
Inspección y revisión de pedidos
Evalúe las dimensiones especificadas y las características funcionales utilizando el enfoque de inspección acordado antes de que las piezas pasen a la siguiente etapa del pedido.
Cuando un proyecto requiera la aprobación de muestras, documentación especial o validación de acabados, incluya esos requisitos en el plan de pedido acordado en lugar de asumir que son estándar para cada pieza.
Inspección basada en características funcionales
La inspección es más útil cuando sigue la forma en que funciona la pieza. Una larga lista de medidas es menos valiosa que un plan claro para las dimensiones y relaciones que controlan el ensamblaje.
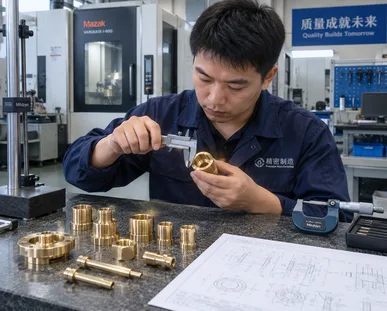
| Característica | Enfoque de inspección | Por qué es importante |
|---|---|---|
| Roscas internas y externas | Ajuste de rosca especificado, profundidad utilizable, condición de entrada y resultado del calibre PASA/NO PASA cuando corresponda. | Admite un acoplamiento constante con el componente de acoplamiento. |
| Bujes y casquillos | Diámetro interior (ID) crítico, diámetro exterior (OD), relación de caras, condición de la pared y concentricidad o desviación definida en el plano. | Admite ajuste, ubicación y alineación rotacional. |
| Pasadores y piezas escalonadas | Diámetros críticos, ubicaciones de los hombros, rectitud y condición de los bordes. | Admite la inserción, el posicionamiento y el movimiento dentro del ensamblaje. |
| Orificios pequeños y conductos | Diámetro, profundidad, condición de salida, bordes de intersección y virutas retenidas visibles. | Admite requisitos de conexión, flujo, ventilación o contacto. |
| Superficie y acabado | Rugosidad definida en el plano, zona de apariencia, superficie de contacto y dimensión relacionada con el recubrimiento. | Mantiene separados los criterios de aceptación funcional y cosmética. |
Utilice el plano para identificar la condición de inspección, la referencia y el estado final de cada característica crítica, especialmente cuando el chapado o la instalación puedan cambiar la medición.
Adapte el componente de latón a su función de ensamblaje
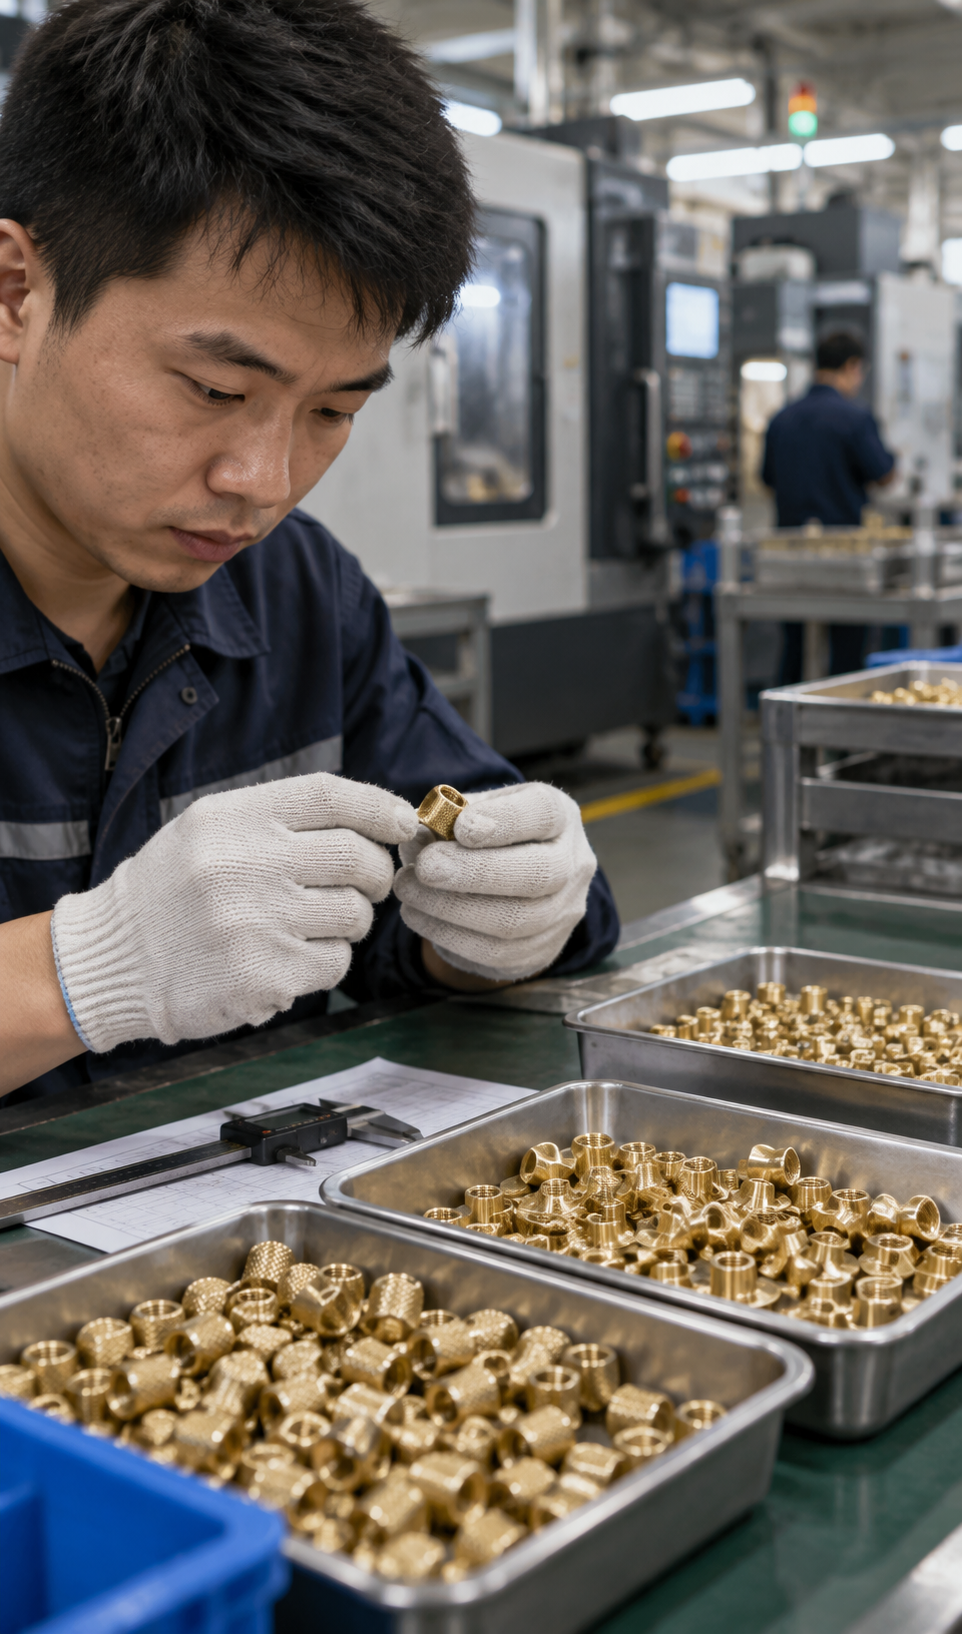
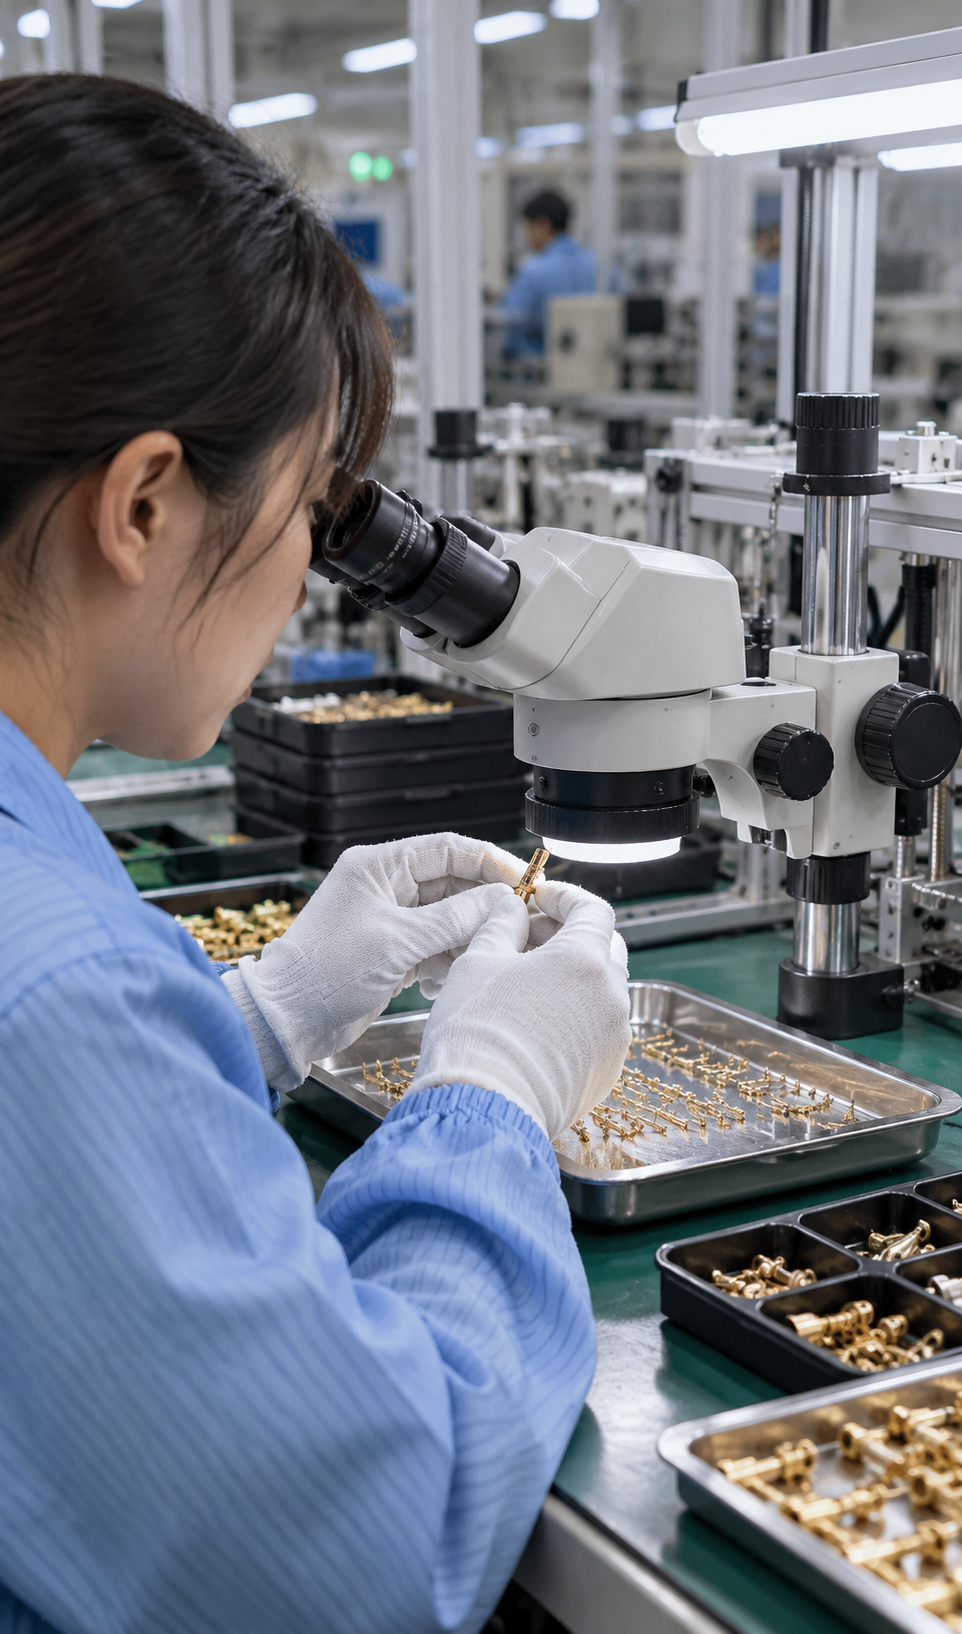
| Contexto de aplicación | Componentes típicos de latón | Principales prioridades de selección |
|---|---|---|
| Componentes moldeados por inyección y ensamblados | Insertos roscados, tuercas moleteadas e insertos bridados. | Acoplamiento de rosca, geometría del moleteado, dirección de instalación, material anfitrión y condición de la brida. |
| Motores y conjuntos rotativos | Bujes, casquillos, espaciadores y collares de ubicación. | Relación entre ID y OD, tipo de ajuste, concentricidad, grosor de pared y condición de la superficie. |
| Ensamblajes eléctricos y electrónicos | Contactos, terminales, cuerpos de conectores, pasadores y piezas de conexión roscadas. | Especificación del material, geometría de contacto, ajuste, condición de la rosca y requisito de acabado. |
| Hardware de control de fluidos | Accesorios, adaptadores, acoplamientos, cuerpos de válvulas y boquillas. | Estándar de rosca, geometría del puerto, limpieza de los conductos, referencia de sellado y entorno de servicio. |
| Instrumentos y sensores | Piezas torneadas pequeñas, casquillos, contactos y carcasas. | Geometría de características finas, orificios pequeños, alineación, zonas de apariencia y relación de ensamblaje. |
| Equipos mecánicos generales | Pasadores, espaciadores, piezas de montaje, bloques y hardware personalizado. | Estructura de referencia, dimensiones de ubicación, ruta de carga, condición de la superficie y compatibilidad con piezas de acoplamiento. |
Insertos roscados, tuercas moleteadas e insertos bridados.
Acoplamiento de rosca, geometría del moleteado, dirección de instalación, material anfitrión y condición de la brida.
Bujes, casquillos, espaciadores y collares de ubicación.
Relación entre ID y OD, tipo de ajuste, concentricidad, grosor de pared y condición de la superficie.
Contactos, terminales, cuerpos de conectores, pasadores y piezas de conexión roscadas.
Especificación del material, geometría de contacto, ajuste, condición de la rosca y requisito de acabado.
Accesorios, adaptadores, acoplamientos, cuerpos de válvulas y boquillas.
Estándar de rosca, geometría del puerto, limpieza de los conductos, referencia de sellado y entorno de servicio.
Piezas torneadas pequeñas, casquillos, contactos y carcasas.
Geometría de características finas, orificios pequeños, alineación, zonas de apariencia y relación de ensamblaje.
Pasadores, espaciadores, piezas de montaje, bloques y hardware personalizado.
Estructura de referencia, dimensiones de ubicación, ruta de carga, condición de la superficie y compatibilidad con piezas de acoplamiento.
Estos ejemplos de aplicación describen relaciones de selección comunes, no el cumplimiento automático con un estándar de la industria. Indique cualquier requisito normativo, de material o de documentación obligatorio en la especificación del proyecto.
¿Es el latón el material adecuado para la pieza?
La selección del material debe seguir los requisitos de características y funcionamiento en lugar de solo el color o el nombre del material.
Latón
A menudo se selecciona por su maquinabilidad, geometría roscada, componentes eléctricos, accesorios y piezas que necesitan una apariencia maquinada limpia. Las propiedades exactas dependen de la aleación y el estándar.
Bronce
Puede considerarse cuando un requisito específico de desgaste, rodamiento o corrosión es más importante que el comportamiento de mecanizado normalmente asociado con el latón de fácil mecanización. Confirme el grado exacto de bronce antes de la comparación.
Cobre puro
Proporciona mayor conductividad eléctrica y térmica que el latón típico, pero su comportamiento de corte más suave y adhesivo puede requerir diferentes herramientas, control de virutas y planificación de ciclos.
Elija el material comparando la maquinabilidad, conductividad, desgaste, entorno de corrosión, resistencia, apariencia, compatibilidad de acabados y requisitos normativos. Si el plano permite más de una aleación, indique qué propiedades son negociables y cuáles son obligatorias.
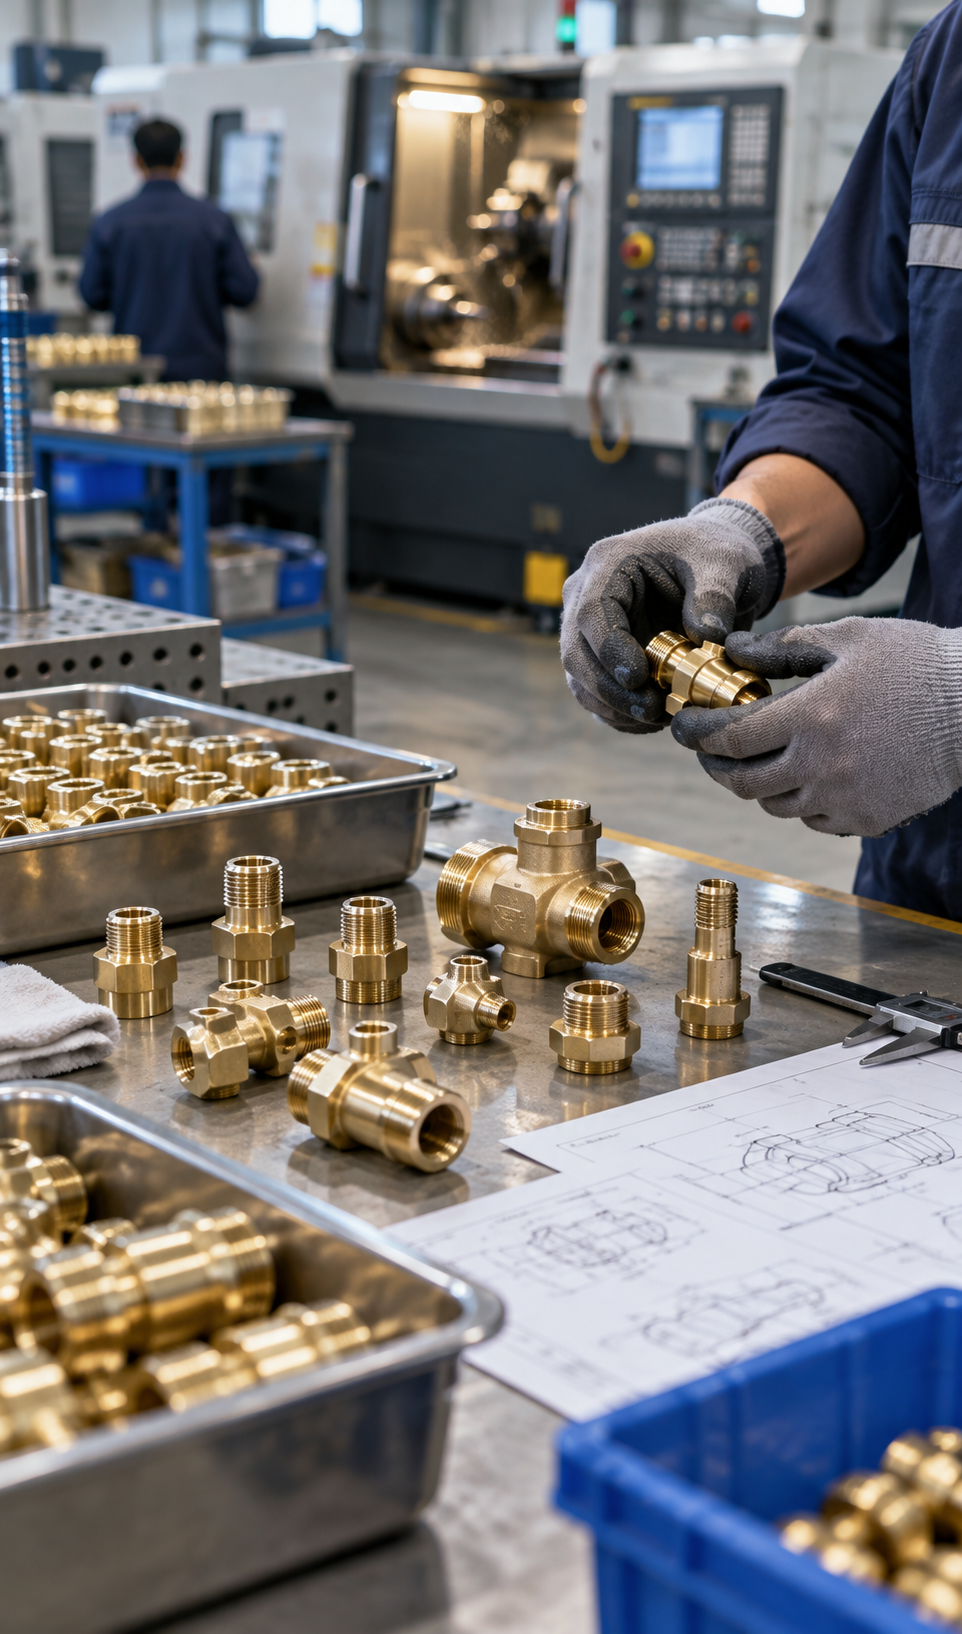
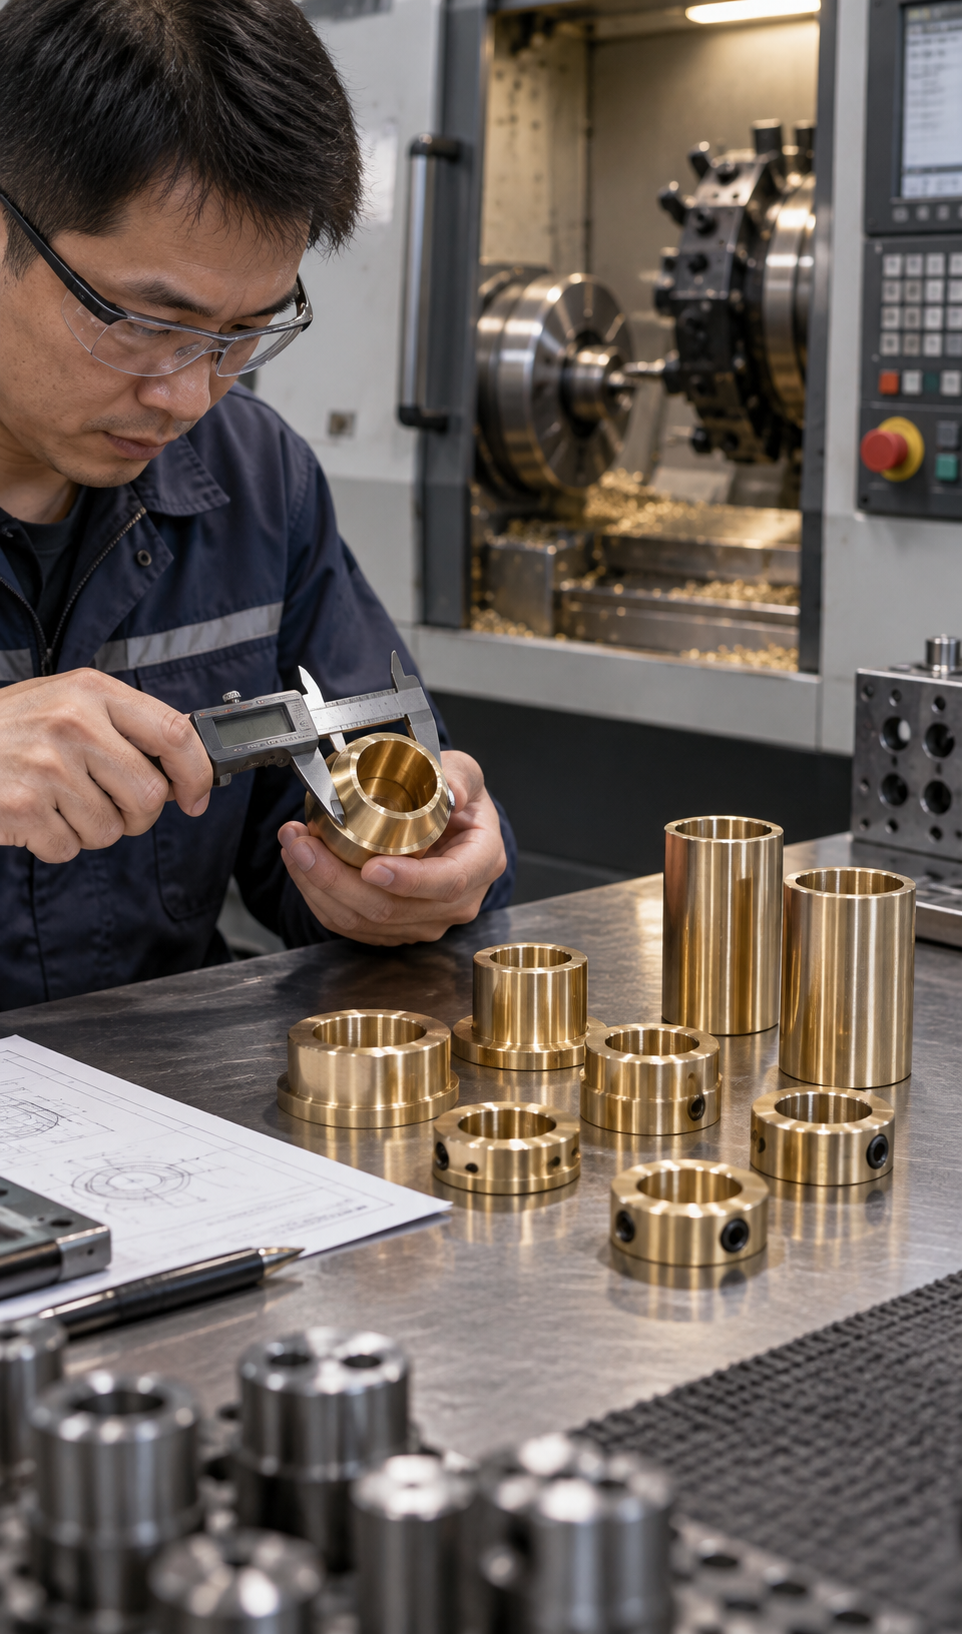
Fabricación e inspección en Shenzhen
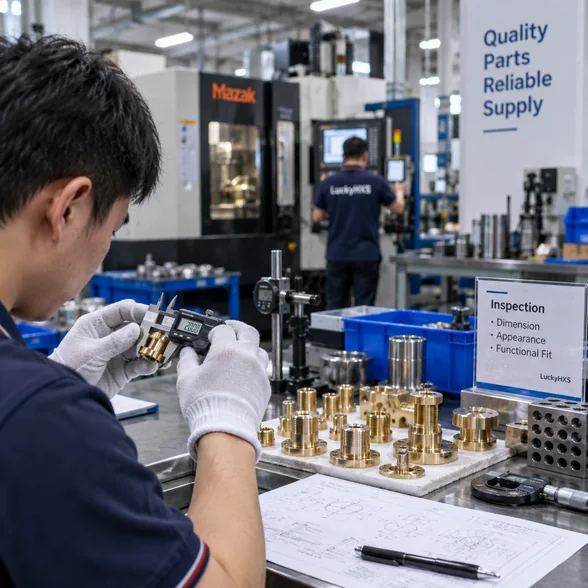
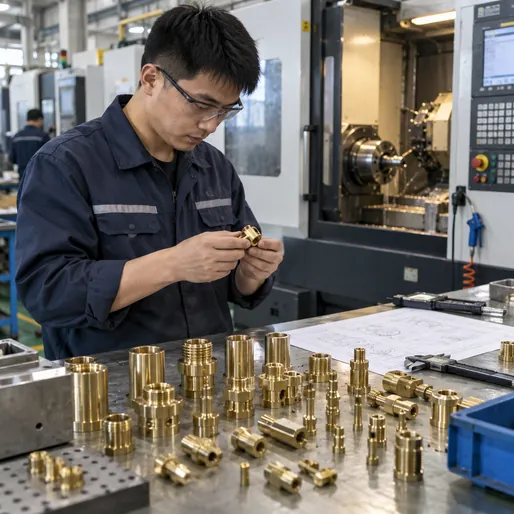
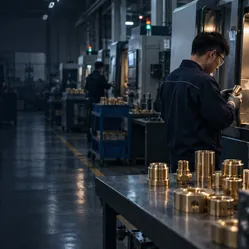
LuckyHXS produce herrajes de precisión según plano en Shenzhen utilizando mecanizado suizo CNC, torneado CNC, torneado de torno automático, fresado CNC y procesamiento de torneado-fresado.
Para los componentes de latón, la planificación del proceso se concentra en las características que controlan el ensamblaje: acoplamiento de rosca, relaciones de diámetro interior y exterior, concentricidad, condición de orificios pequeños, calidad de los bordes y tolerancia de acabado. El enfoque de inspección se adapta entonces al plano y al estado final en el que se utilizará la pieza.
- Mecanizado CNC de herrajes de precisión personalizados
- Componentes torneados de latón con múltiples diámetros y características roscadas
- Inspección con calibre de roscas para roscas internas especificadas
- Desbarbado, limpieza ultrasónica y cribado para una geometría de pieza adecuada
- Revisión dimensional de orificios, diámetros exteriores y características de acoplamiento
Una revisión útil del proveedor debe conectar la actividad visible de fabricación e inspección con los requisitos del plano del comprador, sin depender de afirmaciones de capacidad no respaldadas o eslóganes genéricos de calidad.
Guía para compradores de mecanizado CNC de latón
¿Qué grado de latón es más fácil de mecanizar?
La maquinabilidad depende de la aleación exacta. H59 y C3604 se consideran comúnmente para un corte estable y control de virutas, pero el grado final también debe coincidir con los requisitos de conductividad, corrosión y aplicación.
¿Cuándo debo elegir el mecanizado suizo?
El mecanizado suizo es muy adecuado para piezas pequeñas, delgadas o densas en características que necesitan un soporte cercano cerca del área de corte. El torneado convencional o el torneado-fresado pueden ser más adecuados para geometrías más grandes o más complejas.
¿Cómo deben especificarse las roscas de latón chapado?
Defina el tipo de chapado, el grosor, el requisito de enmascaramiento y si las dimensiones de la rosca se aplican antes o después del chapado. Las roscas críticas deben inspeccionarse en la condición de terminadas.
¿Qué tolerancia debo indicar en el plano?
Utilice la tolerancia requerida por la función y el ajuste reales de la pieza. Se puede utilizar ±0,01 mm como referencia de proyecto para características adecuadas, pero solo deben aplicarse tolerancias más estrictas donde la función lo requiera.
Un plano completo debe definir claramente el material, los ajustes críticos, las roscas, los requisitos de superficie y las condiciones de inspección final.
Continúe con el tipo de pieza o proceso que necesita
Utilice el producto más cercano o mecanizado suizo CNC la página del proceso para obtener información más enfocada, o debata un plano cuando el componente combine varios tipos de características.
Contactar a LuckyHXS
Correo electrónico: admin1@lucky-hxs.com
Teléfono: +86 13342931453
Dirección: Shenzhen Bao'an Songgang
Solicitar una revisión de mecanizado CNC de latón
Comparta el tipo de pieza, el grado de latón, las dimensiones críticas, la cantidad y los requisitos de acabado que definen su proyecto. Si un número de plano, revisión, requisito de pieza de acoplamiento o condición de inspección es importante, inclúyalo en el mensaje para que la discusión pueda comenzar desde la especificación correcta.