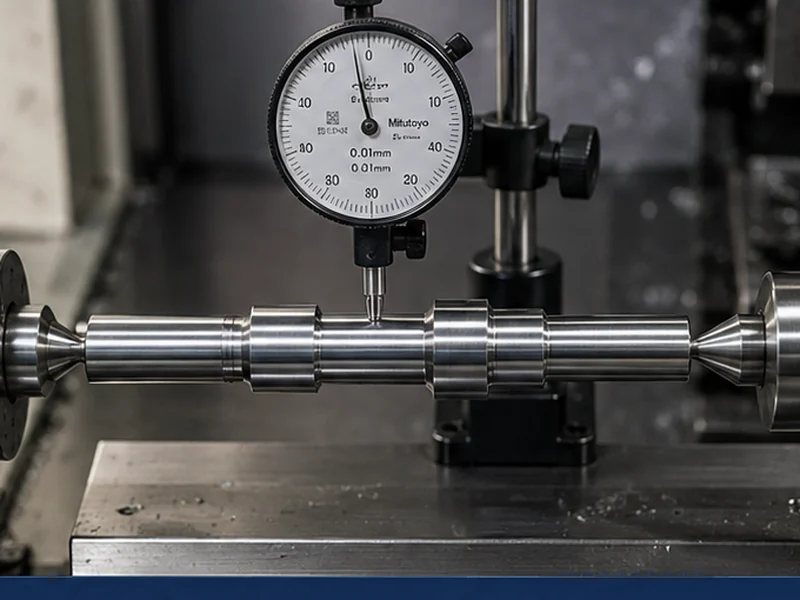
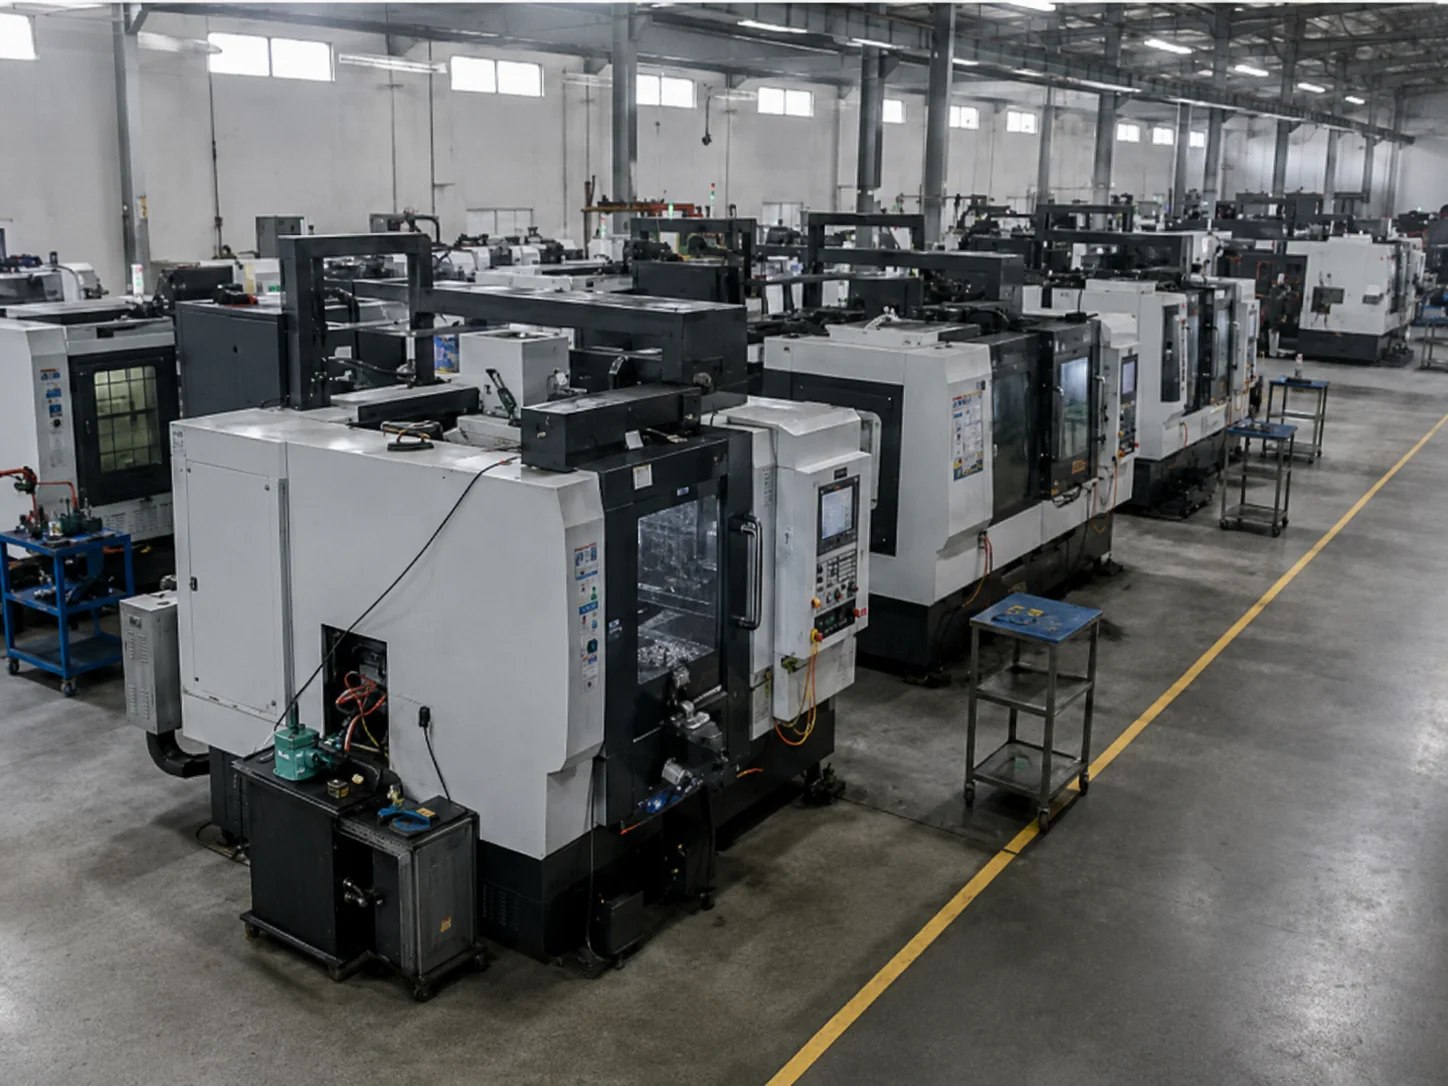
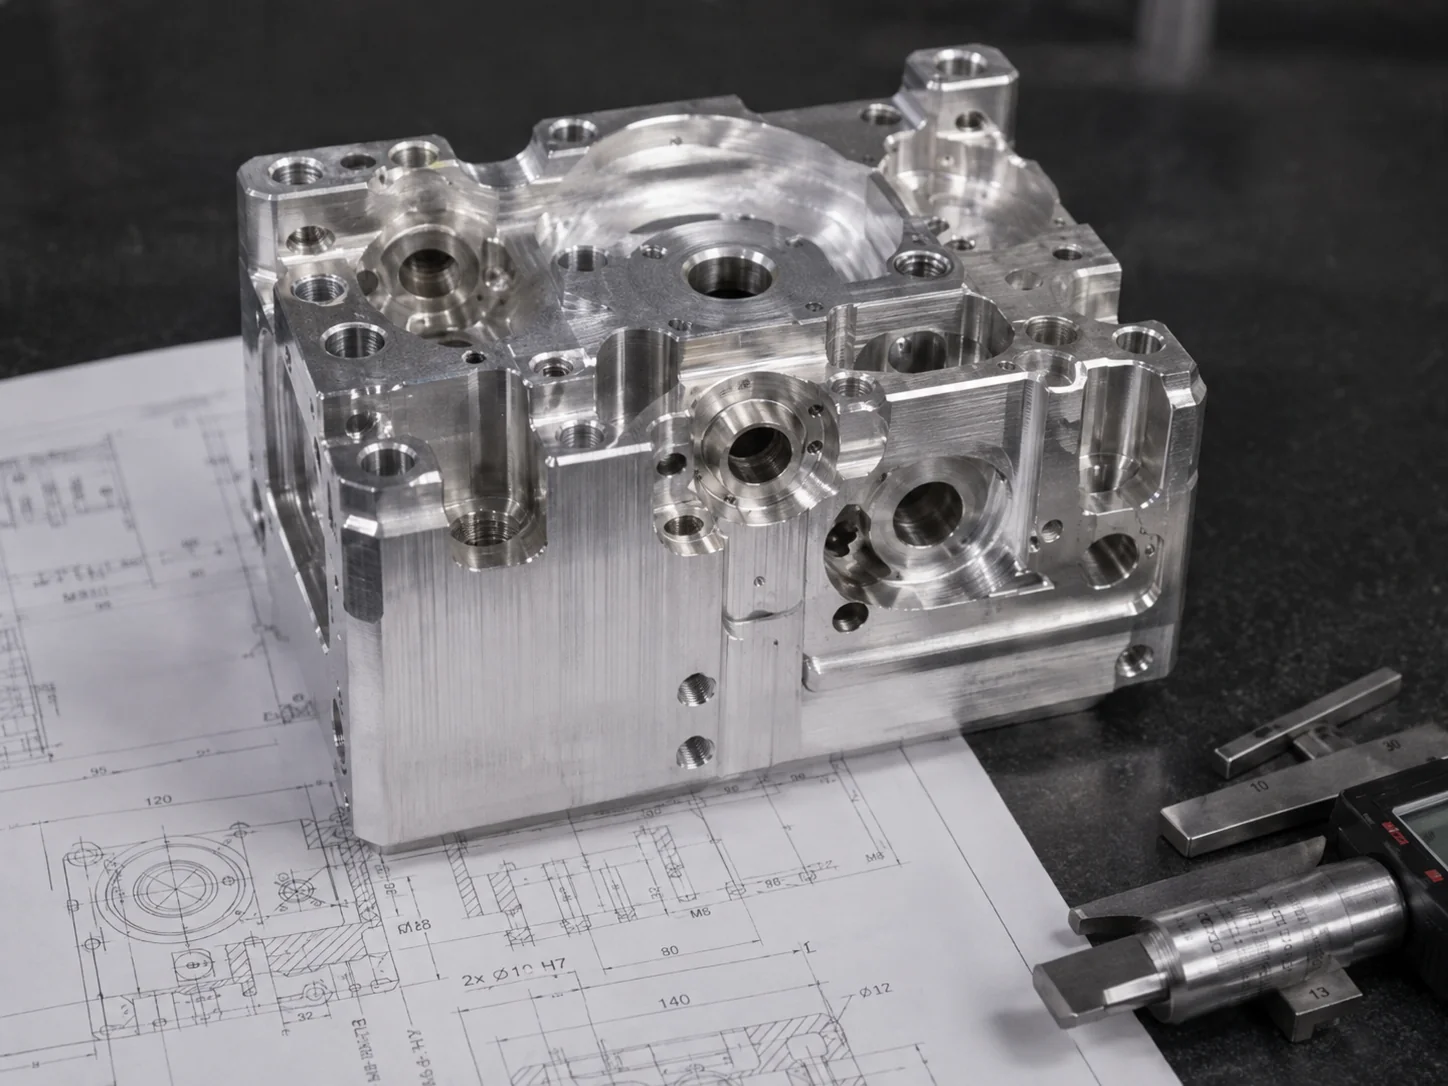
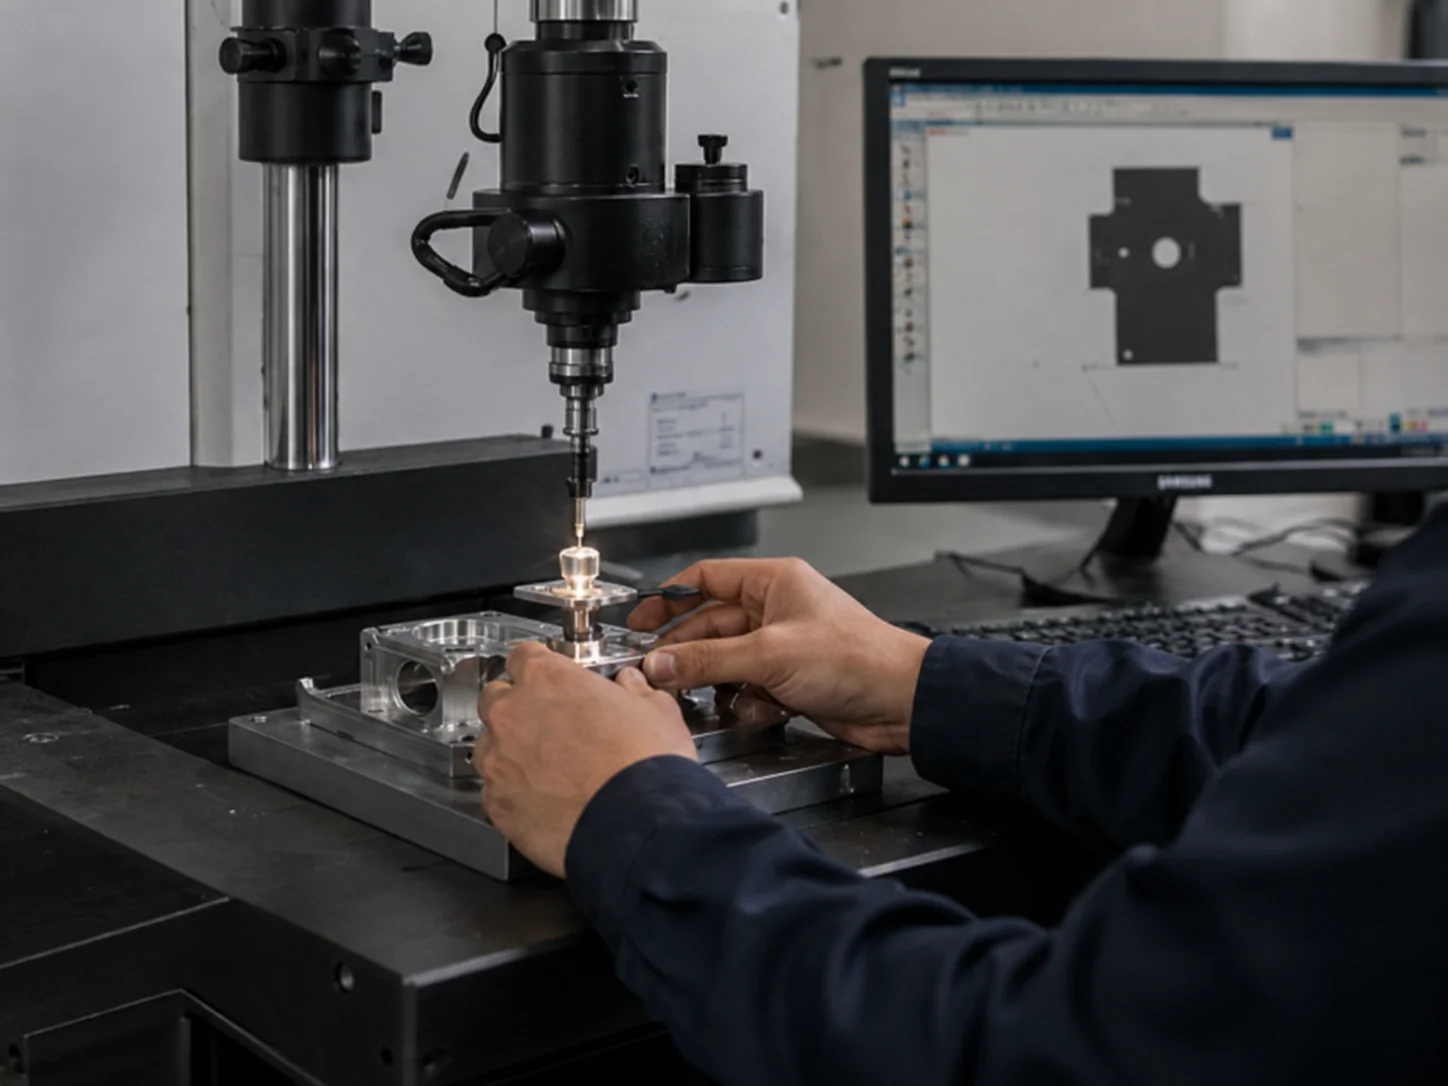
Fabricado según su plano Torneado CNC de precisión Revisión de la relación de diámetro exterior / interior

Personalizado Mecanizado en torno CNC para piezas torneadas de precisión

LuckyHxs fabrica componentes torneados por CNC personalizados directamente a partir de los planos del cliente, incluyendo ejes, pasadores, casquillos, manguitos, piezas roscadas, accesorios, bridas y otros componentes rotativos. Nuestra revisión de mecanizado se centra en las relaciones de diámetro exterior/interior, referencias rotativas comunes, rebajes, orificios, roscas, superficies funcionales y la consistencia en lotes repetidos, no solo en las dimensiones individuales.

Más de 20 años

De experiencia en CNC

153

Máquinas de precisión

±0.01 mm

Tolerancia estándar

1 a 100k+

De prototipo a lote

Solicitar cotización de torneado CNC

Consulte qué proceso de torneado se adapta a su pieza

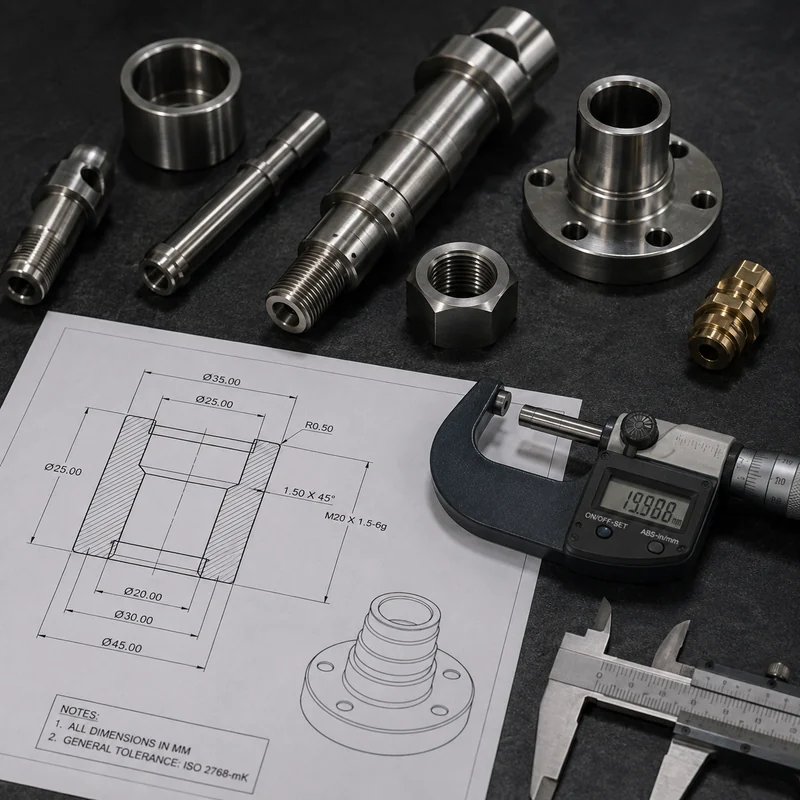
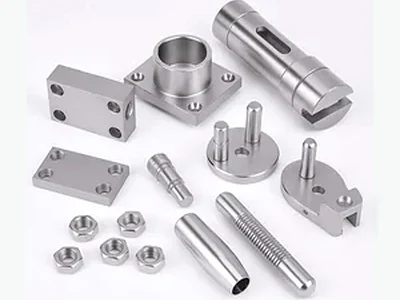
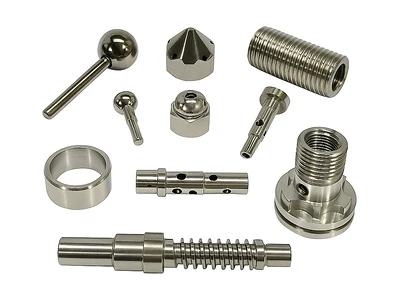
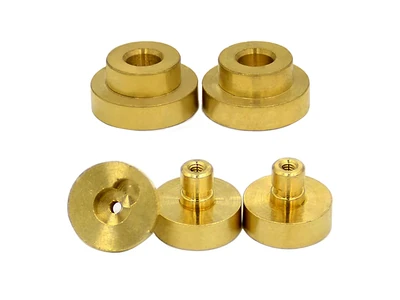
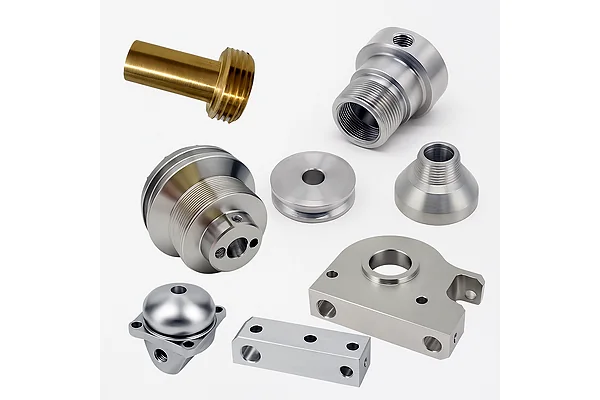
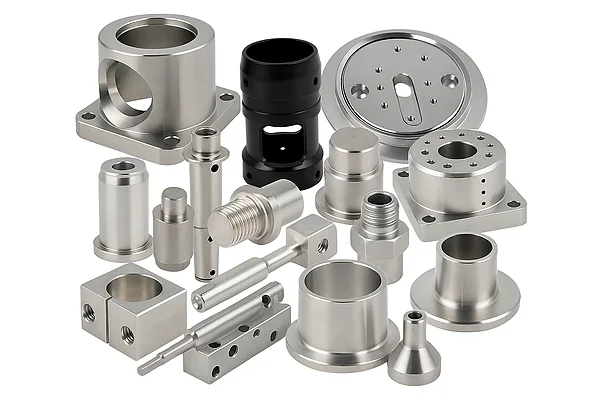
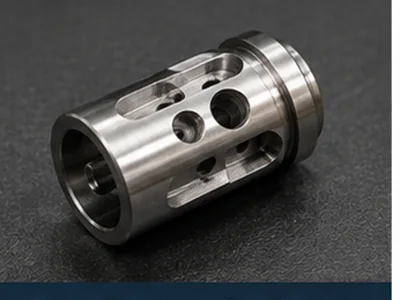
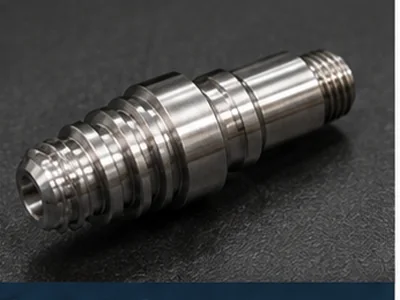
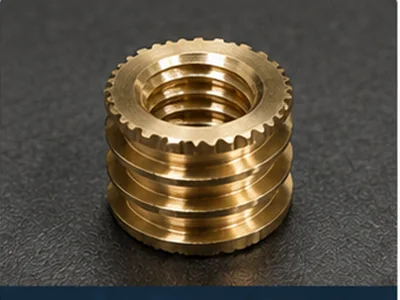
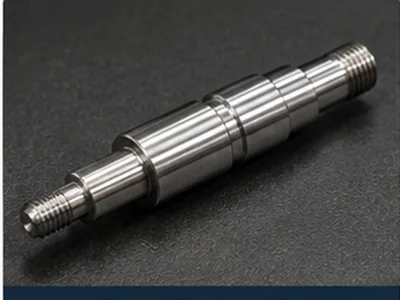
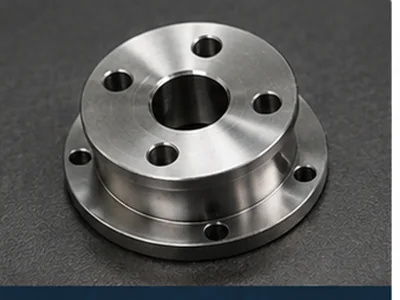
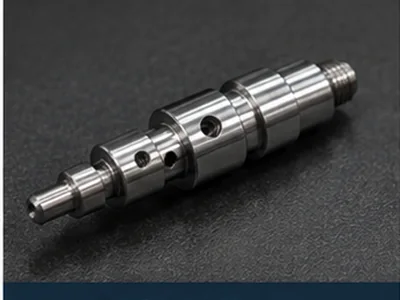
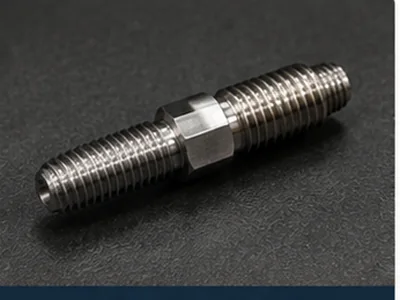
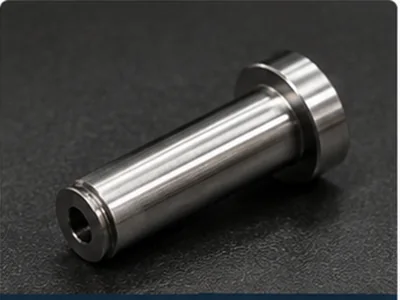
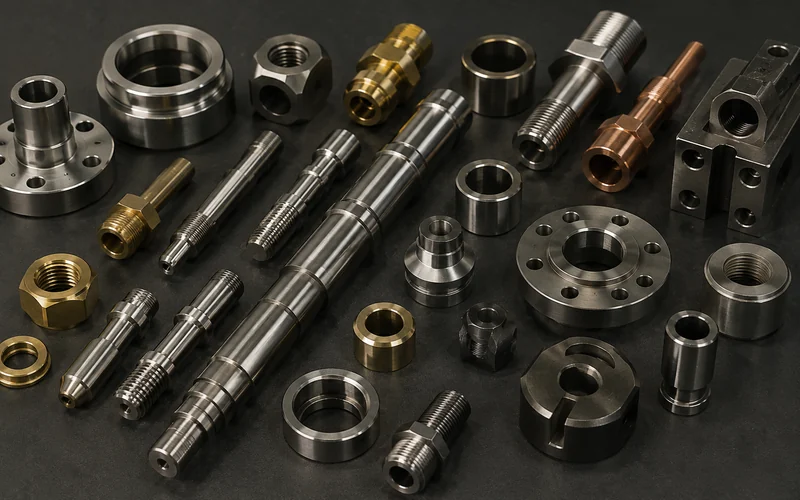
Colección de componentes torneados CNC a medida, incluyendo ejes, bujes, pasadores y piezas roscadas

Mecanizado en torno CNC de un vistazo

Tipo de suministro
Componentes torneados por CNC personalizados fabricados según plano
Piezas típicas
Ejes / Pasadores / Casquillos / Manguitos / Piezas roscadas / Accesorios / Bridas / Componentes de válvulas
Operaciones principales
Torneado / Refrentado / Mandrinado / Ranurado / Roscado / Torneado cónico / Tronzado
Materiales
Aluminio / Acero inoxidable / Latón / Cobre / Acero de fácil mecanizado / Titanio / Plásticos seleccionados
Referencia de tolerancia estándar
±0.01 mm
Características críticas
Diámetro exterior / Diámetro interior / Orificio / Excentricidad / Rebaje / Ranura / Rosca / Cara
Formatos de plano admitidos
PDF, STEP, STP, IGES, DWG, DXF

Adecuación para el comprador: ¿Es el torno CNC adecuado para su pieza?

¿Su pieza gira principalmente alrededor de un eje central y contiene diámetros, orificios, rebajes o roscas críticos? Podría ser una excelente candidata para el mecanizado en torno CNC.

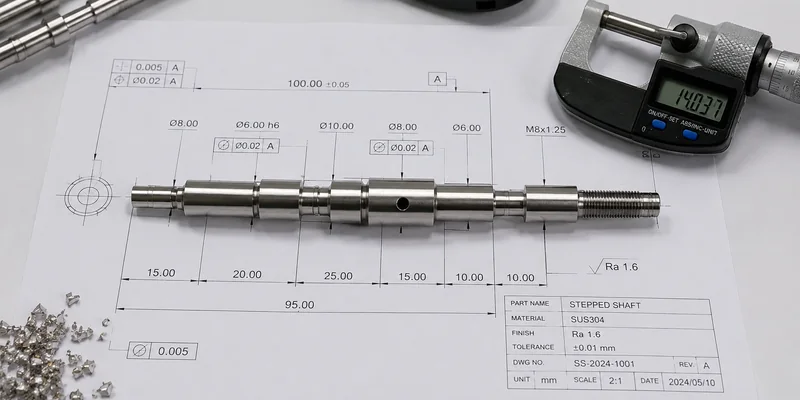
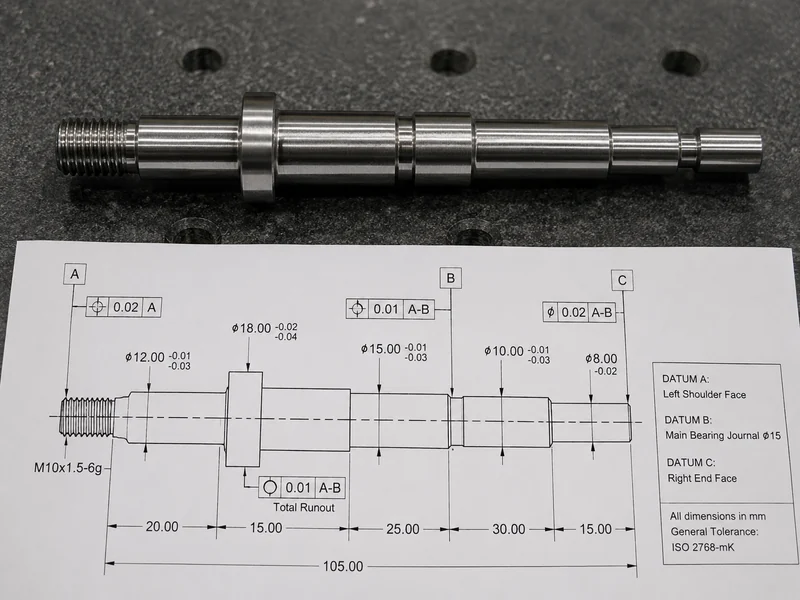
Plano de ingeniería junto a un eje escalonado de precisión y un micrómetro

El mecanizado en torno CNC significa piezas torneadas a medida, no repuestos para máquinas

Fabricamos las piezas producidas por tornos CNC, no componentes de repuesto para la propia máquina de torno.

¿Está buscando:

¿Piezas para máquinas de torno CNC?

  • Cabezal / Husillo
  • Plato / Bancada
  • Contrapunto / Torreta / Control
Este no es el ámbito principal de productos de LuckyHxs.
Nuestro negocio principal

O necesita:

¿Piezas torneadas por CNC personalizadas?

  • Eje / Pasador / Casquillo
  • Manguito / Inserto / Accesorio
  • Brida / Boquilla
Este es el ámbito de fabricación de LuckyHxs.
Base redonda + Agujeros transversales/Caras planas → Revisión de Torneado-Fresado
Pequeño + Esbelto → Revisión de Mecanizado Suizo
Pieza prismática → Revisión de Fresado CNC

Piezas de torno CNC personalizadas que fabricamos según sus planos

Componentes rotativos de precisión fabricados según las especificaciones exactas del cliente para ensamblajes OEM.

Ejes de torno CNC y piezas rotativas escalonadas

Ejes de torno CNC y piezas rotativas escalonadas

Ejes de precisión, ejes escalonados, ejes de motor y husillos cortos que requieren relaciones concéntricas en múltiples diámetros.

Características: Diámetro exterior, Múltiples diámetros, Rebaje, Ranura, Rosca
Punto de atención: Eje común, Excentricidad, Posición del rebaje
Pasadores torneados por CNC, espárragos y componentes de posicionamiento

Pasadores torneados por CNC, espárragos y componentes de posicionamiento

Pasadores de posicionamiento de precisión, pasadores guía, pasadores con rebaje y espárragos donde el diámetro y la posición del rebaje controlan el ajuste funcional.

Características: Diámetro exterior de precisión, Rebaje, Rosca, Elemento de retención
Punto de atención: Tolerancia del diámetro exterior, Longitud funcional, Ajuste de acoplamiento
Casquillos, manguitos y espaciadores torneados por CNC

Casquillos, manguitos y espaciadores torneados por CNC

Casquillos guía, casquillos con brida y manguitos de pared delgada que requieren un estricto control de concentricidad diámetro interior/exterior y espesor de pared.

Características: Diámetro interior, Diámetro exterior, Brida, Orificio, Pared delgada
Punto de atención: Relación entre orificio y diámetro exterior, Redondez
Piezas roscadas, insertos y elementos de fijación personalizados

Piezas roscadas, insertos y elementos de fijación personalizados

Insertos roscados, espárragos de precisión, tuercas especiales y separadores que requieren ajustes de rosca específicos y control de entrada/salida.

Características: Rosca externa/interna, Rebaje, Moleteado
Punto de atención: Longitud de rosca efectiva, Relación rosca-diámetro exterior
Accesorios, adaptadores y conectores cilíndricos

Accesorios, adaptadores y conectores cilíndricos

Adaptadores rectos, cuerpos de conectores y acoplamientos centrados en las relaciones de rosca a orificio y las caras de asiento.

Características: Rosca interna/externa, Orificio, Cara de asiento
Punto de atención: Relación rosca-orificio, Posición del rebaje
Bridas, cubos, anillos y componentes de interfaz redondos

Bridas, cubos, anillos y componentes de interfaz redondos

Bridas de precisión, cubos de acoplamiento y anillos espaciadores donde la excentricidad de la cara y las relaciones del orificio piloto son críticas.

Características: Cara, Orificio piloto, Diámetro exterior, Diámetro interior, Espesor
Punto de atención: Excentricidad de la cara, Relación cara-orificio
Vástagos de válvulas, boquillas y piezas cilíndricas para control de fluidos

Vástagos de válvulas, boquillas y piezas cilíndricas para control de fluidos

Vástagos de precisión, agujas y cuerpos de orificio que requieren un estricto control sobre conicidades, interfaces de sellado y rectitud.

Características: Diámetro exterior pequeño, Conicidad, Interfaz de sellado, Vástago de precisión
Punto de atención: Concentricidad, Rectitud, Relación de asiento
Componentes de torno de precisión y de múltiples diámetros personalizados

Componentes de torno de precisión y de múltiples diámetros personalizados

Piezas rotativas complejas que combinan múltiples diámetros exteriores, interiores, roscas y ranuras en una sola geometría funcional continua.

Características: Múltiples diámetros exteriores/interiores, Apilamiento de rebajes, Rosca interna/externa
Punto de atención: Geometría rotativa continua, Eje común

Componentes torneados de precisión para diferentes funciones rotativas

Los diferentes productos utilizan diferentes características, pero el rendimiento del torno CNC se basa en última instancia en una geometría rotativa estable.

ROTAR → Eje
POSICIONAR → Pasador
GUIAR → Casquillo
ESPACIAR → Espaciador
FIJAR → Pieza roscada
CONECTAR → Accesorio
CENTRAR → Brida / Cubo
CONTROLAR → Vástago de válvula / Boquilla
Eje torneado CNC de precisión Eje de motor escalonado Buje de guía de precisión Inserto de latón roscado Espárrago roscado de precisión Racor recto para fluidos Brida adaptadora redonda Pieza de torno personalizada con mecanizado intensivo de interiores

Materiales para el mecanizado en torno CNC personalizado

El material debe seleccionarse de acuerdo con la función, el entorno, la maquinabilidad, el tratamiento de la superficie y los requisitos del plano.

ALUMINIO

6061, 6063, 6082, 7075

Típico: Ejes ligeros, Adaptadores, Carcasas, Espaciadores

Punto de atención: Distorsión de paredes delgadas, Acabado superficial, Cambios de ajuste por anodizado, Ajuste de rosca

ACERO INOXIDABLE

303, 304, 316, 316L

Típico: Ejes, Componentes de válvulas, Accesorios, Manguitos de precisión

Punto de atención: Desgaste de herramientas, Calor de corte, Endurecimiento superficial, Calidad de rosca, Control de rebabas

LATÓN

H57, H59, H62, C3604

Típico: Insertos, Accesorios, Conectores, Casquillos, Componentes roscados

Punto de atención: Excelente maquinabilidad, ideal para roscas internas complejas y características finas.

ACERO DE FÁCIL MECANIZADO

1214, 1215

Típico: Ejes, Pasadores, Espárragos, Casquillos, Componentes torneados de alta repetibilidad

Punto de atención: Requiere protección superficial (chapado/recubrimiento) después del mecanizado.

OTROS MATERIALES

COBRE

Componentes eléctricos y de conectores seleccionados según el proyecto.

TITANIO

Componentes rotativos ligeros y de alta resistencia específicos del proyecto.

PLÁSTICOS DE INGENIERÍA

POM, Nylon, PTFE, ABS cuando sean adecuados para aplicaciones no metálicas.

Elija el proceso según la geometría de la pieza, no por el nombre del proceso

El mecanizado en torno CNC suele ser más eficiente cuando la geometría funcional de la pieza es principalmente rotativa. Cada operación debe evaluarse como parte de la misma geometría funcional.

Operaciones principales de torno CNC para piezas rotativas

TORNEADO EXTERIOR

Produce: Diámetro externo
Riesgo: Desviación del diámetro / Conicidad

TORNEADO INTERIOR / MANDRINADO

Produce: Orificio de precisión
Riesgo: Conicidad / Vibración / Desviación del orificio

REFRENTADO

Produce: Cara frontal
Riesgo: Excentricidad de la cara / Marca central

RANURADO

Produce: Ranura de retención / sellado
Riesgo: Posición / Rebaba

ROSCADO

Produce: Rosca interna / externa
Riesgo: Entrada / Acoplamiento / Rebaba

TORNEADO CÓNICO

Produce: Geometría cónica
Riesgo: Ángulo / Superficie

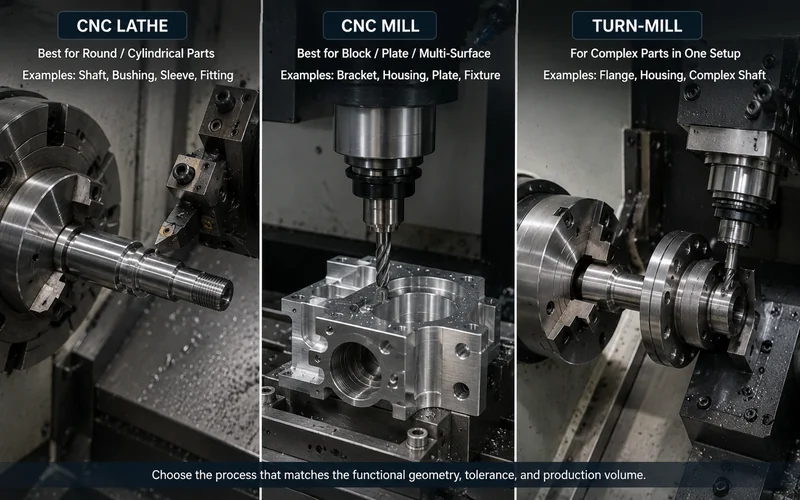
Torno CNC, Mecanizado suizo, Torneado-Fresado o Fresado: ¿Qué proceso se adapta mejor?

Página actual

TORNO CNC ESTÁNDAR

Mejor ajuste: Principalmente cilíndrico, Diámetro estándar

Típico: Ejes, Casquillos, Manguitos, Accesorios, Bridas

Pieza estándar de torno CNC

MECANIZADO SUIZO CNC

Mejor ajuste: Diámetro pequeño, Largo / Esbelto, Alta densidad de características

Típico: Ejes pequeños, Pasadores de conector, Pasadores en miniatura

Pieza esbelta mecanizada tipo suizo

TORNEADO-FRESADO

Mejor ajuste: Base redonda + Características significativas fuera de eje

Típico: Manguito con puertos, Accesorio con perforación transversal

Pieza de torno-fresadora con agujeros transversales

FRESADO CNC

Mejor ajuste: Prismático, Bloque, Placa, Carcasa, Cavidad

Típico: Soportes, Cajas, Accesorios de fijación

Bloque prismático fresado CNC

Por qué fallan las piezas de torno CNC incluso cuando las dimensiones individuales son correctas

Una pieza de torno CNC debe inspeccionarse como una geometría rotativa continua, no como una colección de diámetros independientes.

#1

Las dimensiones de diámetro exterior e interior son correctas, pero el eje de rotación común se desvía

Diámetros individuales APROBADOS ≠ Geometría rotativa completa APROBADA. El conjunto giratorio se tambalea o el orificio de acoplamiento gira excéntricamente.

Enfoque: Excentricidad y Relación concéntrica

#2

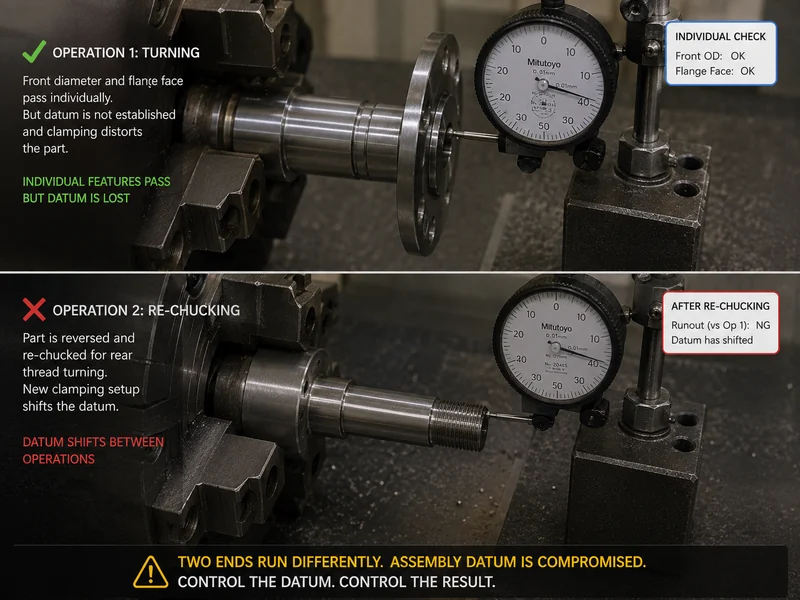
El cambio de amarre en la segunda operación desplaza la referencia rotativa

El cambio de amarre no es solo otra operación, es otro riesgo de control de referencias. Los dos extremos giran de forma diferente.

Enfoque: Transferencia de referencia de adelante hacia atrás

#3

El prototipo se aprueba, pero la geometría crítica de torneado se desvía en la producción

Aprobación del prototipo ≠ Consistencia automática del torneado en lotes repetidos. El desgaste de la herramienta y la variación en la configuración hacen que los diámetros exteriores y los orificios se muevan lentamente.

Enfoque: Controles en proceso y Condición de la herramienta

4. Los diámetros se aprueban, pero los rebajes pierden su relación axial

El rodamiento no asienta; el apilamiento del espaciador cambia.

5. Las caras y los pilotos pasan los controles de tamaño, pero la excentricidad falla

El bamboleo de la cara causa un contacto irregular en la interfaz.

6. Los orificios profundos se aprueban en la entrada, pero se desvían más adentro

El voladizo de la herramienta causa conicidad o efecto campana.

7. Las piezas de pared delgada se distorsionan después de soltarlas del plato

Aprobación de geometría sujeta != aprobación de geometría en estado libre.

8. Las roscas pasan la calibración pero fallan en el ensamblaje funcional

Distancia de resalto incorrecta o primer hilo dañado.

9. Los valores de acabado superficial pasan, pero la superficie falla

La rugosidad Ra pasa, pero quedan marcas de vibración o de tronzado.

10. El posprocesamiento altera los ajustes críticos del torno

El anodizado o recubrimiento altera las dimensiones funcionales finales.

Las dimensiones de diámetro exterior e interior son correctas, pero el eje de rotación común se desvía

Diámetro exterior A: APROBADO

Diámetro exterior B: APROBADO

Diámetro interior/Barreno: APROBADO

Relación de eje común: RECHAZADO

Descentramiento / Ajuste funcional: RECHAZADO

Diámetros individuales APROBADOS ≠ Geometría rotacional completa APROBADA

Consecuencia: El ensamble giratorio se tambalea, el ajuste del rodamiento se vuelve irregular, la guía de la camisa cambia o el barreno de acoplamiento gira excéntricamente.

Enfoque de LuckyHxs: Revisamos la referencia de rotación funcional, separamos la tolerancia de tamaño de la relación del eje, planificamos la secuencia de mecanizado en torno a las características cilíndricas críticas y utilizamos una inspección adecuada para los requisitos de descentramiento.

Eje escalonado mostrando DE y DI con una línea central de ingeniería

Las características delanteras y traseras pasan individualmente pero pierden la misma referencia de rotación

Volver a sujetar no es solo otra operación: es otro riesgo para el control de referencias.

El riesgo: Quitar, invertir y volver a sujetar una pieza transfiere la referencia. La variación del contacto de las mordazas, la fuerza de sujeción o una viruta entre las superficies pueden hacer que el eje recién establecido se desvíe.

Consecuencia: Los dos extremos giran de manera diferente, la rosca trasera se desvía del diámetro exterior delantero, la cara de la brida se tambalea o el eje de ensamblaje se desplaza.

Enfoque de LuckyHxs: Identificamos qué característica de la primera operación se convierte en la siguiente referencia, protegemos las superficies de sujeción críticas, seleccionamos la estrategia de mandril/pinza según la geometría e inspeccionamos las relaciones finales desde la referencia definida en el plano.

Vista dividida que muestra el torneado de la operación 1, el proceso de cambio de amarre y el torneado de la operación 2

El prototipo se aprueba, pero la geometría crítica de torneado se desvía en la producción

Aprobación de prototipo ≠ Consistencia automática en el torneado de lotes repetidos

El riesgo: En un prototipo, una sola pieza se cuida meticulosamente. En producción, el desgaste de los insertos, el desgaste de las herramientas de mandrinado, el calor de corte, el control de virutas y la variación de la configuración hacen que las dimensiones varíen.

Consecuencia: El diámetro exterior se mueve lentamente, el tamaño del barreno cambia, la posición del resalto se desplaza, las marcas superficiales aumentan o la rebaba de tronzado incrementa.

Enfoque de LuckyHxs: Implementamos la inspección del Primer Artículo, identificamos las características críticas del diámetro exterior/interior para controles en proceso, supervisamos el estado de las herramientas y verificamos la consistencia del lote final antes del envío.

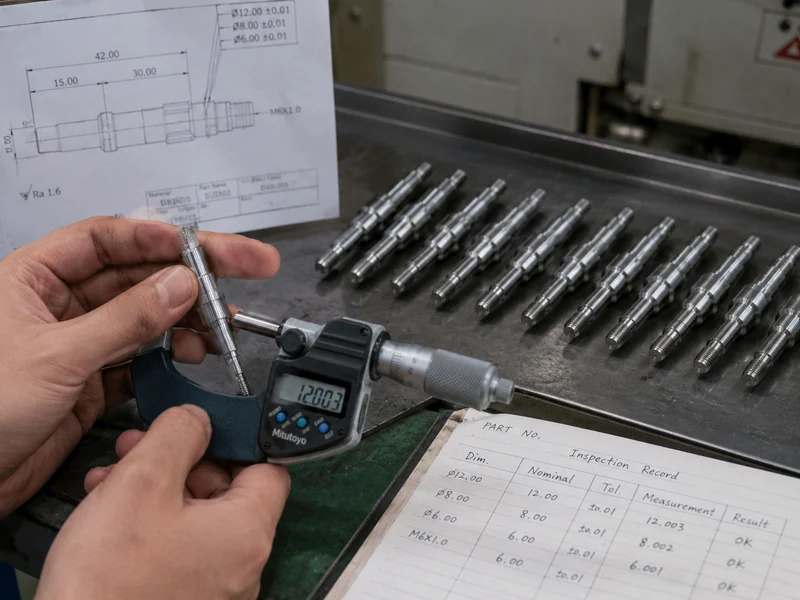
Micrómetro midiendo un componente torneado en primer plano con un lote de producción en segundo plano
Eje real con línea central de ingeniería indicando referencias de DE, mandrinado y cara

Las piezas rotacionales necesitan un eje funcional, no solo diámetros correctos

No trate la tolerancia del diámetro y la relación rotacional como el mismo requisito.

  • TAMAÑO Responde a: ¿Es correcto el diámetro?
  • REFERENCIA Responde a: ¿Qué característica establece el eje funcional? (ej., muñón de rodamiento, barreno de precisión, diámetro piloto)
  • DESCENTRAMIENTO Responde a: ¿Cómo se comporta la superficie giratoria con respecto a la referencia?
  • RELACIÓN ENTRE BARRENO Y DIÁMETRO EXTERIOR Responde a: ¿La característica interna se mantiene correctamente relacionada con el exterior?

Los diámetros correctos no garantizan el apilamiento correcto de resaltos

Diámetro APROBADO ≠ Apilamiento de características axiales APROBADO

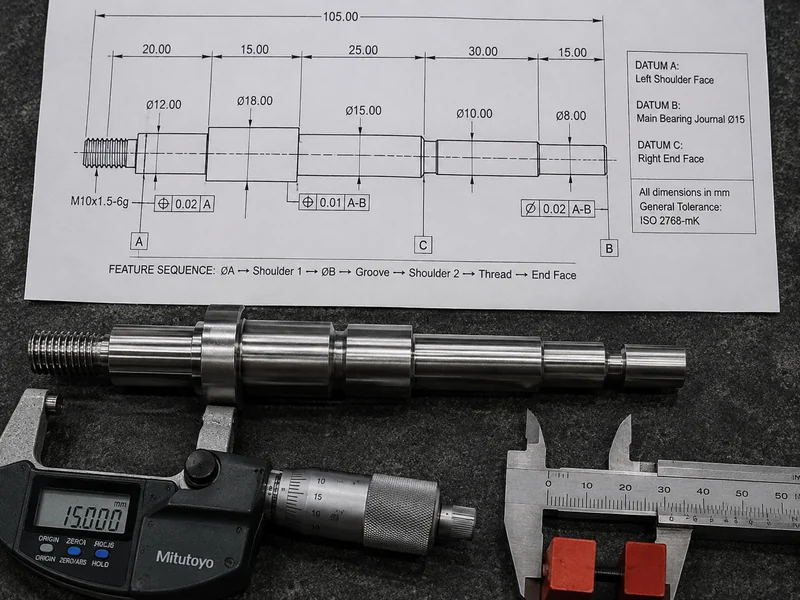
Un eje escalonado típico implica una secuencia: ØA → Resalto 1 → ØB → Ranura → Resalto 2 → Rosca → Cara final. Debemos verificar:

  • Distancia de resalto a resalto
  • Posición de cara a ranura y anchura/profundidad de la ranura
  • Inicio de la rosca y longitud efectiva de la rosca
  • Longitud funcional total

Fallo típico: El rodamiento no asienta, el anillo de retención no encaja en la ranura, la posición del sello cambia o la pieza de acoplamiento hace tope antes de tiempo.

Vista macro de un eje escalonado mostrando rebaje, ranura, inicio de rosca y cara frontal

Dimensión de cara APROBADA no garantiza una interfaz giratoria estable

Dimensión de cara APROBADA ≠ Descentramiento de cara funcional APROBADO

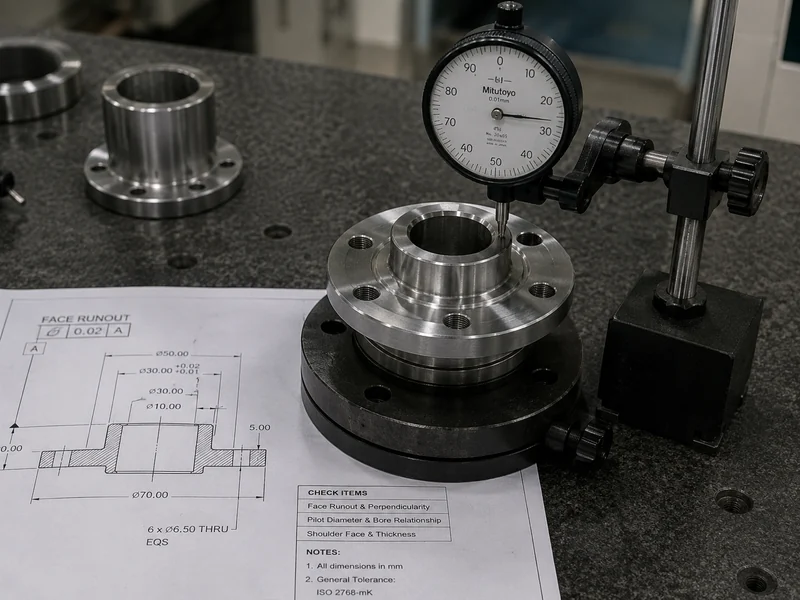
Aplicable a bridas, cubos, anillos, resaltos de ejes e interfaces de válvulas. Verificamos:

  • Descentramiento de cara y perpendicularidad
  • Relación entre diámetro piloto y barreno
  • Cara de resalto y espesor

Lógica central: El piloto + barreno + cara deben funcionar como una sola interfaz rotacional. Un fallo aquí causa tambaleo de la cara, contacto irregular, desalineación del acoplamiento o vibración rotacional.

Brida redonda de precisión siendo verificada con un reloj comparador para medir la excentricidad frontal

Un barreno que pasa en la entrada aún puede desviarse más adentro

El diámetro del barreno en la entrada no define el barreno profundo completo

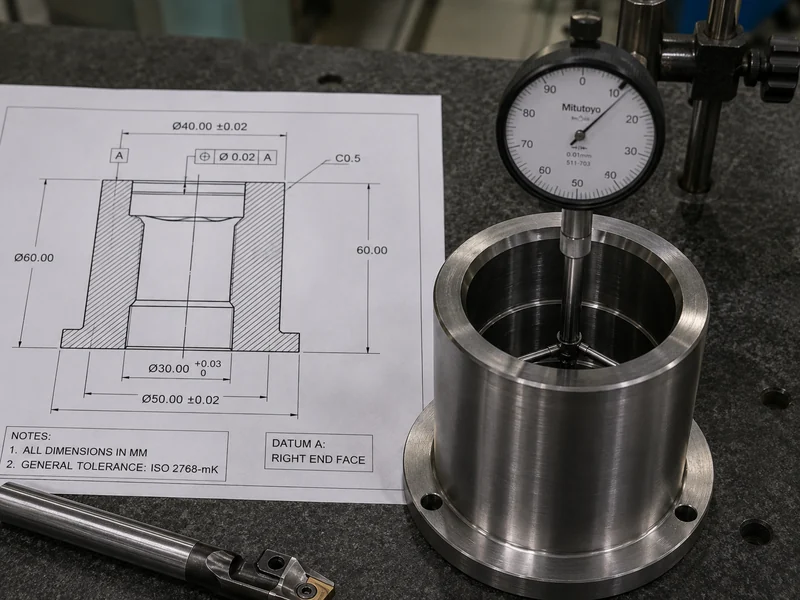
Aplicable a bujes de barreno profundo, camisas, accesorios y carcasas cilíndricas. Los riesgos incluyen:

  • Voladizo de la herramienta que causa vibración y marcas
  • Condición de conicidad o abocinamiento
  • Problemas de evacuación de virutas que dañan la superficie interna

Enfoque de LuckyHxs: Revisamos la accesibilidad de las herramientas, elegimos la estrategia de mandrinado según la geometría, planificamos la evacuación de virutas y revisamos el acceso de medición para el barreno medio y profundo, no solo la entrada.

Vista en corte de un manguito CNC mostrando la entrada, el agujero profundo y la barra de mandrinar

La geometría sujeta APROBADA no garantiza la geometría rotacional en estado libre APROBADA

Geometría sujeta APROBADA ≠ Geometría rotacional en estado libre APROBADA

Aplicable a camisas de pared delgada, bujes, anillos espaciadores y componentes redondos ligeros.

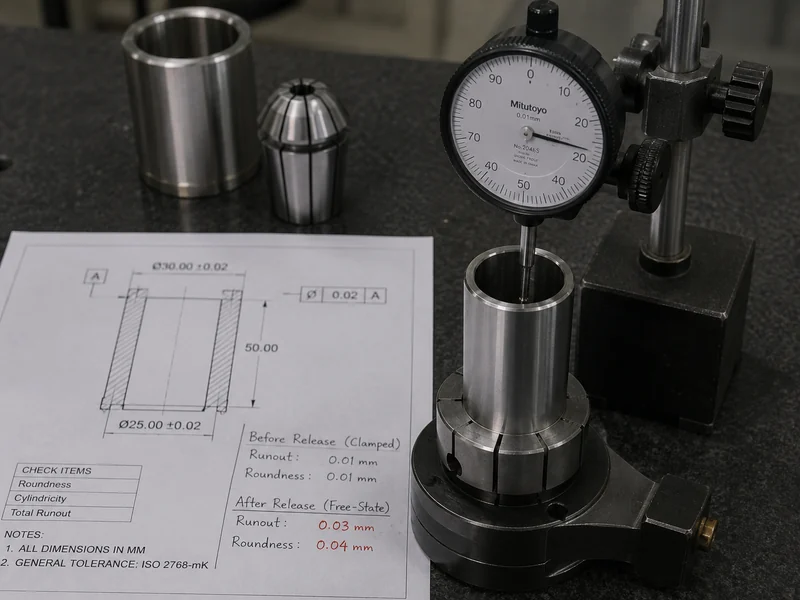
Mientras está sujeto: Diámetro interior APROBADO, Diámetro exterior APROBADO, Redondez APROBADA.

Después de soltar: La fuerza del mandril/pinza y la tensión residual hacen que el barreno se vuelva ovalado, el diámetro exterior se desplace o el grosor de la pared varíe.

Enfoque de LuckyHxs: Controlamos la fuerza de sujeción según la geometría de la pieza, planificamos las secuencias de desbaste/acabado y verificamos la geometría funcional después de soltarla.

Manguito de pared delgada sujeto en una pinza e inspección en estado libre

La pieza aún tiene que funcionar después del roscado, el control de la superficie y el acabado

A. INTERFAZ DE ROSCA

Verificamos el estándar de la rosca, el paso, la clase/ajuste, la longitud efectiva, la entrada, el alivio y la relación entre la rosca y el barreno.

Calibrador de rosca APROBADO ≠ Interfaz de rosca funcional APROBADA

Las aprobaciones PASA/NO PASA aún pueden ocultar una rosca útil demasiado corta, el primer hilo dañado o una distancia de resalto incorrecta.

B. SUPERFICIE FUNCIONAL

Verificamos muñones de rodamientos, superficies guía, barrenos de camisas e interfaces de sellado.

Valor de acabado superficial APROBADO ≠ Superficie funcional APROBADA

No solo se puede observar el valor Ra. Las marcas de vibración, las marcas de transición de la herramienta, las muescas y el daño por tronzado deben ser controlados.

C. POSPROCESAMIENTO

Anodizado, recubrimiento, pulido con chorro de arena o pulido según el material/proyecto.

Mecanizado completo ≠ Ajuste funcional final completo

Debemos preguntar: ¿La dimensión crítica se aplica antes o después del acabado?

Controle la geometría rotacional desde el Primer Artículo hasta el lote final

Los métodos de inspección se seleccionan según el plano, la geometría, la tolerancia y los requisitos funcionales.

Flujo de calidad de 12 pasos

  1. Revisión de solicitud de cotización (RFQ) / planos
  2. Confirmación de revisión de planos
  3. Confirmación de material
  4. Identificación de la referencia rotacional
  5. Definición crítica de diámetro exterior / interior
  6. Planificación de procesos y sujeción de piezas
  7. Verificación del Primer Artículo
  8. Controles de dimensiones en proceso
  9. Revisión de barreno / resalto / ranura
  10. Revisión de rosca / superficie / rebaba
  11. Verificación del lote final
  12. Retención de requisitos para pedidos repetidos

Métodos de inspección: micrómetro, calibrador, medidor de barrenos, medidor de pines, calibrador de roscas, indicador de carátula, CMM donde sea adecuado.

Aplicaciones

Motores y sistemas de movimiento

Típico: Eje escalonado
Observar: Diámetro exterior + Descentramiento + Resalto

Equipos de control de fluidos

Típico: Vástago / Boquilla / Accesorio
Observar: Barreno + Rosca + Superficie

Robótica y automatización

Típico: Buje / Pasador / Camisa
Observar: Concentricidad + Ajuste

Electrónica y conectores

Típico: Adaptador / Inserto
Observar: Enganche de rosca

Sensores e instrumentos

Típico: Carcasa personalizada / Brida
Observar: Descentramiento de cara + Barreno

Equipamiento industrial

Típico: Cubo / Espaciador
Observar: Espesor + Paralelismo

Un socio de fabricación CNC que usted puede verificar

Certificados y documentos de cumplimiento

ISO9001
CE
REACH
ROHS
INFORME DE PRUEBA

Visitas de clientes a la fábrica

Visita a la fábrica
Visita a la fábrica
Revisión de producción
Discusión técnica
Discusión técnica
Revisión de calidad
Revisión de calidad

Vea cómo se mecanizan e inspeccionan las piezas CNC de LuckyHxs

¿Qué es un torno CNC y cómo funciona el mecanizado en torno CNC?

Un torno CNC es una máquina herramienta controlada por computadora que hace girar una pieza de trabajo alrededor de un eje central mientras las herramientas de corte eliminan material para crear características cilíndricas y rotacionales.

¿Cómo funciona?

  1. La materia prima o una pieza en blanco preparada se sujeta en un mandril, pinza o sistema de sujeción adecuado.
  2. La pieza de trabajo gira alrededor de su eje de husillo.
  3. La herramienta de corte programada se mueve en relación con la pieza de trabajo giratoria.
  4. El torneado produce diámetros exteriores.
  5. El mandrinado produce o afina los diámetros interiores.
  6. El refrentado controla las superficies de los extremos y la longitud total.
  7. El ranurado, el torneado cónico y el roscado añaden las características rotacionales necesarias.
  8. El componente terminado se inspecciona comparándolo con el plano.

¿Qué produce un torno CNC?

Ejes, pasadores, bujes, camisas, espaciadores, piezas roscadas, accesorios, adaptadores, bridas, cubos, vástagos de válvulas, boquillas y piezas rotacionales personalizadas.

Lo que debería importar a los compradores

Diámetro, barreno, eje común, descentramiento, posición del resalto, rosca, superficie y repetibilidad.

Para un comprador, la pregunta importante no es cuántas piezas de máquina contiene un torno (husillo, mandril, torreta, control), sino si el proveedor puede controlar las características rotacionales que determinan el ensamblaje final.
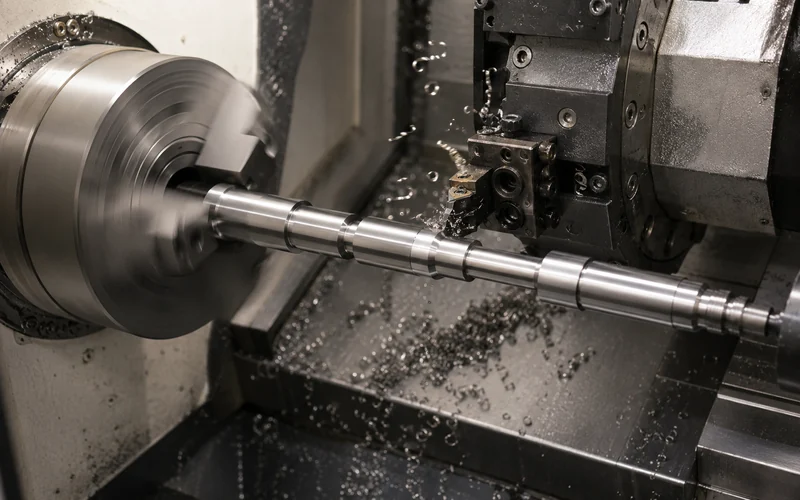
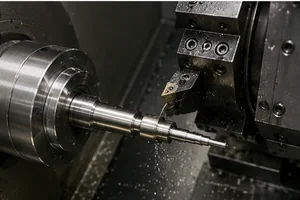
Interior de un torno CNC mostrando la pieza cilíndrica giratoria y la herramienta de corte produciendo un eje terminado

¿Qué se puede fabricar con un torno CNC? Piezas, operaciones y aplicaciones

Los tornos CNC son los más adecuados para componentes cuya geometría funcional es principalmente redonda, cilíndrica o rotacional.

¿Qué puede fabricar un torno CNC?

  • ✓ Ejes
  • ✓ Pasadores
  • ✓ Bujes
  • ✓ Camisas
  • ✓ Espaciadores
  • ✓ Insertos roscados
  • ✓ Espárragos
  • ✓ Accesorios
  • ✓ Adaptadores
  • ✓ Bridas
  • ✓ Cubos
  • ✓ Vástagos de válvulas y boquillas

Mapeo de características → Operación

  • Diámetro exterior → Torneado
  • Diámetro interior → Mandrinado
  • Cara frontal → Refrentado
  • Rosca → Torneado de roscas
  • Ranura → Ranurado
  • Conicidad → Torneado cónico
  • Corte → Tronzado

Dónde el mecanizado estándar en torno CNC tiene límites

Un torno CNC es muy eficiente cuando la geometría de la pieza coincide con el proceso. Se vuelve ineficiente cuando el diseño está dominado por características que pertenecen a otra ruta de mecanizado. No es ideal para:

  • Bloques rectangulares grandes
  • Cavidades prismáticas profundas
  • Soportes complejos y carcasas de múltiples superficies
  • Piezas dominadas por patrones de orificios
  • Piezas con muchos orificios transversales / ranuras / caras planas
Colección de 8 piezas típicas torneadas CNC, incluyendo eje escalonado, pasador, buje, manguito, inserto, racor, brida y boquilla

Torno CNC vs Fresa CNC: ¿Qué proceso se adapta a su pieza?

Un torno CNC y una fresadora CNC eliminan material de diferentes maneras. El mejor proceso es el que coincide con la geometría funcional.

TORNO CNC

Movimiento: La pieza de trabajo gira

Geometría: Redonda / Cilíndrica

Características: DE/DI/Mandrinado/Rosca/Ranura

Consideración: Eje común / Excentricidad

FRESADORA CNC

Movimiento: La herramienta de corte gira

Geometría: Bloque / Placa / Multisuperficie

Características: Cajera/Ranura/Patrón de agujeros

Consideración: Referencia / Posición / Planitud

Cuándo elegir Torno-Fresadora

Pieza redonda + Plano, agujero transversal, ranura, puerto radial o rosca lateral.

Cuándo considerar el mecanizado tipo suizo

Diámetro pequeño, largo/esbelto, alta densidad de detalles finos, producción en serie.

¿Puede una fresadora CNC sustituir a un torno?

Una fresadora puede mecanizar geometría circular, pero eso no la convierte en el mejor proceso para cada pieza cilíndrica. Del mismo modo, un torno no puede sustituir eficientemente al fresado para geometría principalmente prismática.

Comparación que muestra una pieza de torno CNC, una pieza fresada CNC y un ejemplo híbrido de torno-fresadora

Preguntas frecuentes sobre el mecanizado en torno CNC

¿Qué es un torno CNC?
Una máquina herramienta controlada por ordenador que hace girar una pieza de trabajo alrededor de un eje central mientras las herramientas de corte eliminan material para crear formas cilíndricas y de revolución.
¿Qué hace un torno CNC?
Produce diámetros exteriores de precisión (torneado), diámetros interiores (mandrinado), caras frontales, ranuras, roscas y conos en componentes principalmente redondos.
¿Qué se puede fabricar con un torno CNC?
Las piezas comunes incluyen ejes, pasadores, bujes, manguitos, separadores, insertos roscados, espárragos, racores, adaptadores, bridas, cubos, vástagos de válvulas y boquillas.
¿Cuál es la diferencia entre el mecanizado en torno CNC y el torneado CNC?
Normalmente describen el mismo proceso básico de torneado desde diferentes perspectivas. "Torno CNC" se refiere a la categoría de la máquina/herramienta. "Torneado CNC" se refiere al proceso de mecanizado.
¿Cuál es la diferencia entre un torno CNC y una fresadora CNC?
En un torno CNC, la pieza de trabajo gira mientras la herramienta permanece fija (ideal para piezas redondas). En una fresadora CNC, la herramienta de corte gira mientras la pieza de trabajo permanece fija (ideal para piezas de bloque/placa).
¿Puede una fresadora CNC sustituir a un torno?
Por lo general, no. Una fresadora puede producir características circulares, pero las piezas principalmente de revolución suelen evaluarse mejor para el torneado por eficiencia y control de concentricidad.
¿Qué materiales puede mecanizar LuckyHxs en tornos CNC?
Aluminio (6061, 7075), Acero inoxidable (303, 304, 316), Latón (H59, C3604), Cobre, Acero de fácil mecanización, Titanio y plásticos de ingeniería seleccionados (POM, PTFE).
¿Qué tolerancias puede soportar LuckyHxs?
La tolerancia de mecanizado estándar de referencia es de ±0.01 mm. La capacidad real de las características depende del diámetro, la longitud de la pieza, el material, la profundidad de mandrinado, el espesor de la pared, la referencia y el método de inspección.
¿Puede LuckyHxs fabricar tanto prototipos como producción en serie?
Sí. La planificación de la fabricación y la inspección se confirman según el plano, la cantidad y los requisitos del proyecto para garantizar la consistencia de los lotes.
¿Qué información debo enviar para solicitar un presupuesto de mecanizado en torno CNC?
Plano 2D, CAD 3D, Material, Cantidad, DE/DI críticos, Excentricidad, Dimensiones de rebajes/ranuras, Roscas, Acabado superficial, Pospocesamiento y Requisitos de inspección.

¿Necesita una pieza torneada cuya geometría de revolución completa se ajuste al ensamblaje?

Envíe su plano 2D/3D, material, cantidad, dimensiones críticas de DE/DI, referencias de rotación, mandrinados, rebajes, ranuras, roscas, acabado superficial y requisitos de inspección. LuckyHxs revisará la geometría de la pieza y recomendará mecanizado en torno CNC, mecanizado tipo suizo, torno-fresadora u otra ruta de fabricación adecuada antes de presupuestar.

Solicitar presupuesto por WhatsApp

Correo electrónico: admin1@lucky-hxs.com | Teléfono: +86 13342931453

Dirección: Shenzhen Bao'an Songgang