
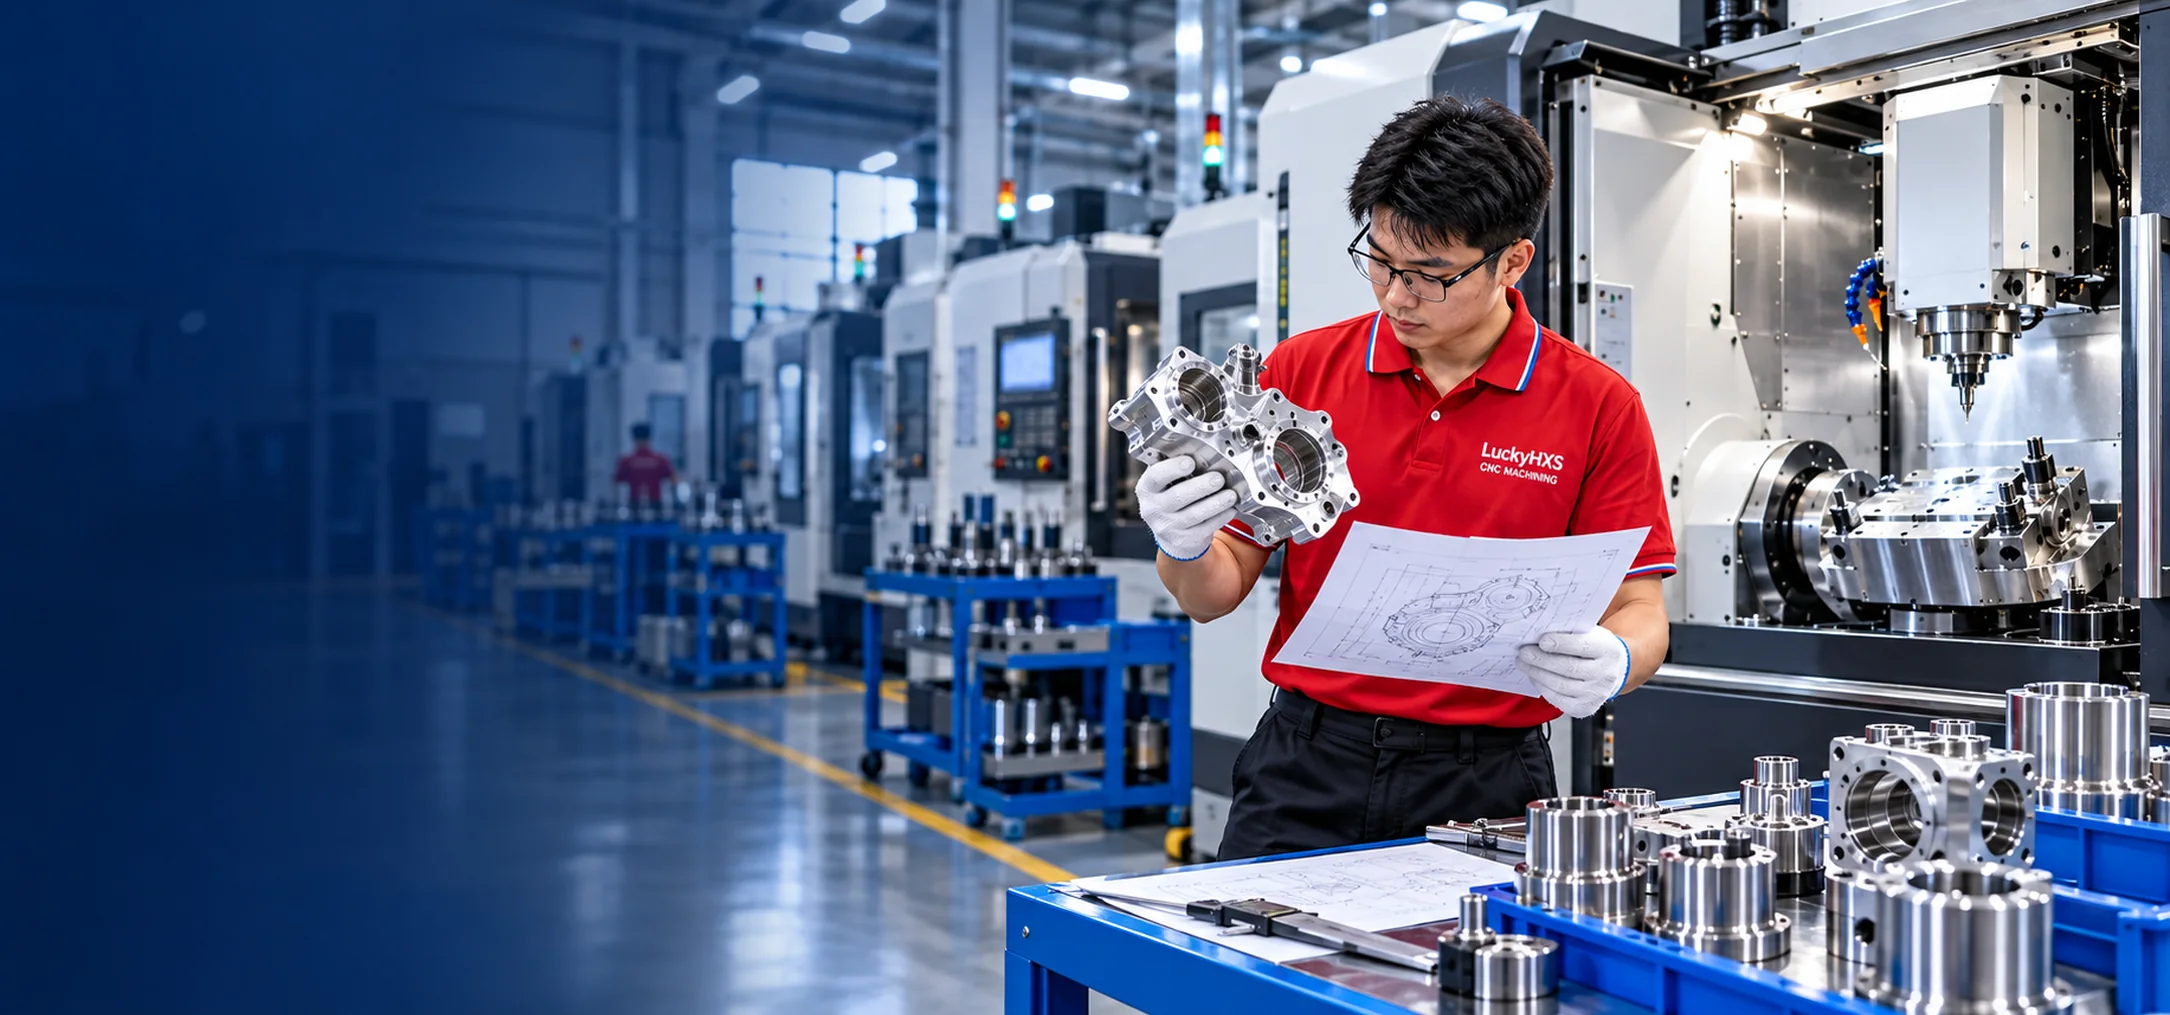
Servicios de fresado CNC de precisión Fabricante de piezas fresadas por CNC a medida
LuckyHXS fabrica piezas fresadas por CNC de precisión a partir de planos del cliente, archivos CAD 3D y muestras aprobadas. Producimos carcasas, soportes, cajas, placas, colectores, utillajes y componentes estructurales complejos para prototipos, programas de bajo volumen y producción en serie.
- Fresado CNC de 3 ejes, 4 ejes y 5 ejes seleccionados
- Taladrado, roscado, mandrinado, vaciado, ranurado y mecanizado multicara
- Revisión de ingeniería para referencias (datums), posiciones de agujeros, planitud, paredes delgadas y ajustes críticos
Una ruta controlada desde el plano CNC hasta la pieza terminada

Más de 20 años de experiencia en CNC
Experiencia en mecanizado de precisión basado en planos para componentes industriales a medida.
153 máquinas de precisión
Recursos de mecanizado para diferentes materiales, geometrías y cantidades de producción.
Del prototipo a la producción en serie
Los proyectos adecuados pueden pasar de una primera muestra a una fabricación en serie estable tras su aprobación.
Inspección en torno a características críticas
La planificación de la inspección se centra en referencias, patrones de agujeros, planitud, roscas, acabado superficial y ajuste de ensamblaje.
La tolerancia real, los plazos y la selección del proceso dependen de la geometría de la pieza, el material, la cantidad, el acabado y los requisitos de inspección.
¿Qué son los servicios de fresado CNC de precisión?
El fresado CNC de precisión utiliza herramientas de corte giratorias controladas por un programa CNC para eliminar material de una pieza de metal o plástico de ingeniería. A diferencia del torneado, el fresado CNC es adecuado para piezas con superficies planas, cavidades, ranuras, caras anguladas, agujeros de montaje, agujeros roscados, superficies de sellado y características en múltiples lados.
La ruta de mecanizado debe planificarse en torno a la geometría funcional. La estructura de referencias, la sujeción de la pieza, el acceso de la herramienta, el grosor de la pared, la dirección de la tolerancia, el acabado superficial y el método de inspección influyen en el resultado final.
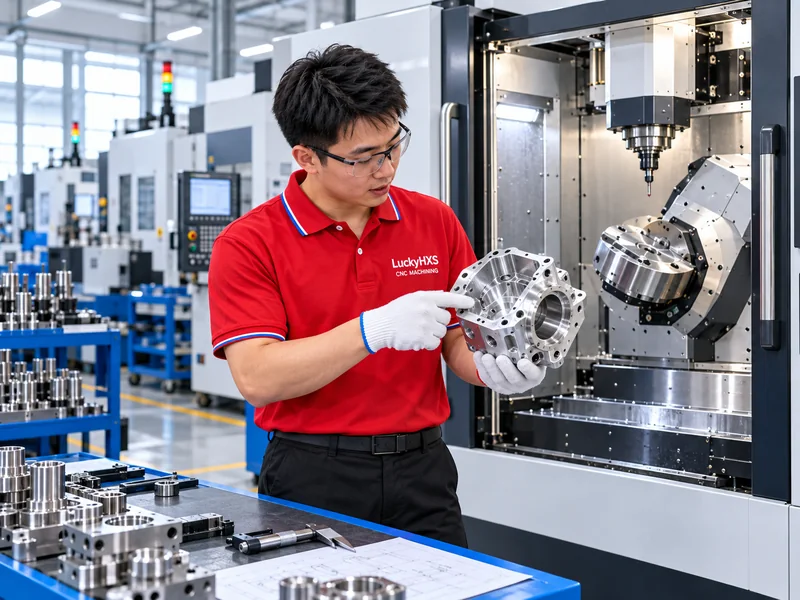
Componentes fresados por CNC a medida para diferentes ensamblajes
Cada familia de productos se fabrica según un plano o muestra aprobada. Elija la geometría más cercana a su proyecto o envíe el diseño completo para su revisión.
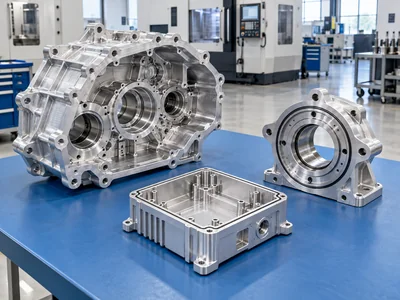
Carcasas fresadas por CNC
Cavidades internas, caras de montaje, aberturas para conectores y superficies de sellado para electrónica, sensores y equipos.
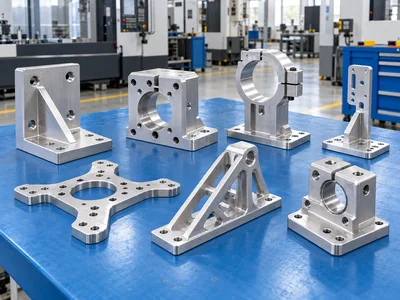
Soportes y monturas CNC
Patrones de agujeros, ranuras, caras de referencia y características de montaje rígido para automatización, robótica y maquinaria.

Cajas mecanizadas
Cubiertas extraíbles, aberturas para cables, puntos de montaje internos y superficies cosméticas controladas.
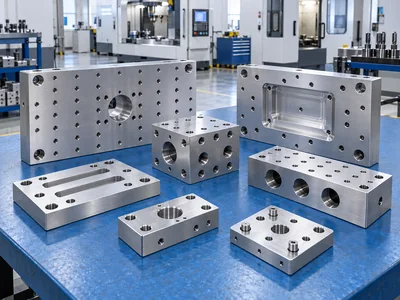
Placas y bloques base CNC
Caras planas de referencia, agujeros de posicionamiento, cavidades y patrones de montaje para ensamblajes y utillajes.
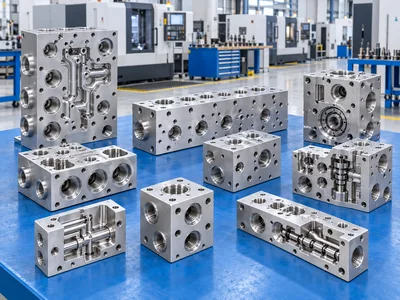
Colectores y cuerpos de válvulas CNC
Agujeros profundos, canales intersectados, puertos, caras de sellado y control de rebabas internas.
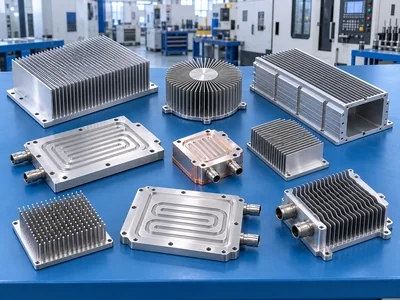
Disipadores de calor y componentes térmicos
Aletas, ranuras e interfaces térmicas planas para electrónica y ensamblajes de refrigeración.
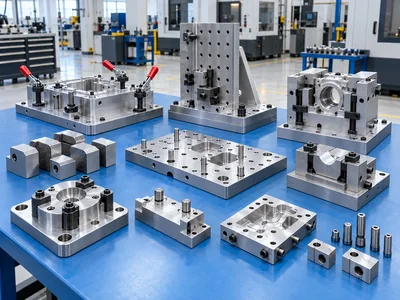
Utillajes y herramientas
Plantillas, placas de sujeción, bloques de fijación y características de posicionamiento repetibles.
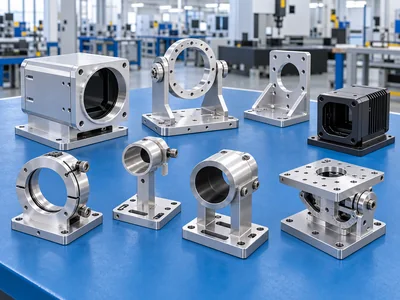
Soportes para sensores y cámaras
Posiciones de agujeros estables, relaciones angulares y superficies de referencia controladas.
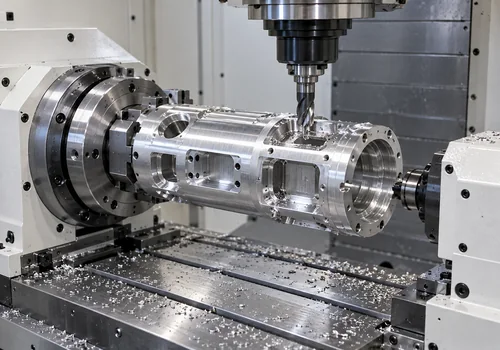
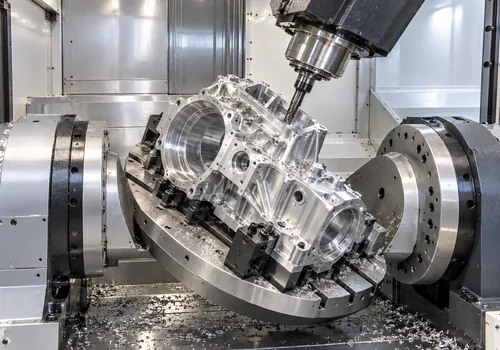
Procesos de fresado CNC seleccionados en función de su geometría

| Proceso | Características adecuadas | Consideración principal de selección |
|---|---|---|
| Fresado CNC de 3 ejes | Placas, soportes, bloques, cavidades y carcasas estándar | Acceso desde tres direcciones principales |
| Fresado CNC de 4 ejes | Características laterales indexadas y piezas multicara | Menos operaciones de re-sujeción |
| Fresado de 5 ejes seleccionado | Superficies anguladas y características complejas en múltiples lados | Mejor acceso de la herramienta y menos configuraciones |
| Taladrado y roscado | Agujeros de montaje y agujeros roscados | Posición del agujero, profundidad, ajuste de la rosca y evacuación de virutas |
| Mandrinado y vaciado | Perforaciones de precisión, cavidades y características internas | Acceso de la herramienta, planitud y estabilidad dimensional |
| Soporte de torneado-fresado | Componentes redondos con partes planas fresadas, ranuras o agujeros transversales | Operaciones combinadas cuando sea adecuado |
El proceso correcto se confirma a partir del plano, el material, la cantidad, la tolerancia y los requisitos de inspección. Una lista de máquinas por sí sola no determina la mejor ruta de fabricación.
Materiales para servicios de fresado CNC de precisión
La selección del material afecta la maquinabilidad, rigidez, peso, resistencia a la corrosión, acabado superficial y el coste total del proyecto. Confirme el grado exacto y la condición antes de la producción.
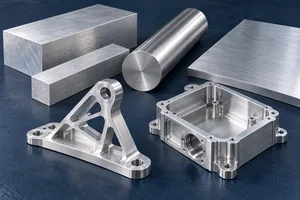
Aluminio
6061, 6063, 6082 y 7075 para carcasas ligeras, soportes, disipadores de calor, placas y piezas estructurales.
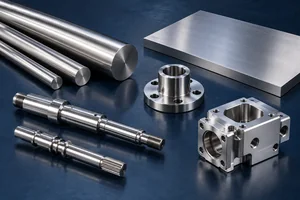
Acero inoxidable
303, 304, 316 y 316L para componentes resistentes a la corrosión, conectores, piezas de control de fluidos y estructuras de equipos.
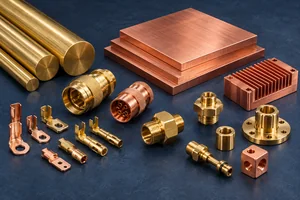
Latón y Cobre
Para terminales eléctricos, cuerpos de conectores, piezas de transferencia de calor, insertos y accesorios de precisión.
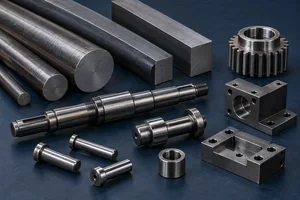
Acero al carbono y de fácil mecanizado
Para utillajes, componentes de maquinaria, soportes y piezas que requieren resistencia o acabados chapados.
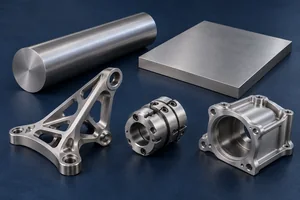
Titanio
Para aplicaciones especializadas seleccionadas, ligeras y de alta resistencia, cuando lo confirmen los requisitos del proyecto.
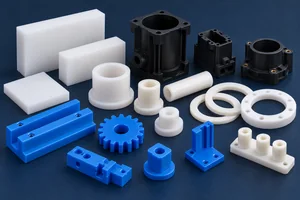
Plásticos de ingeniería
POM, nylon, PTFE y otros plásticos para aislamiento, baja fricción, resistencia química o reducción de peso.
Nota: Los materiales y grados disponibles se confirman durante la cotización. Cuando el plano no especifica un material, la selección final queda sujeta a la aprobación de ingeniería.
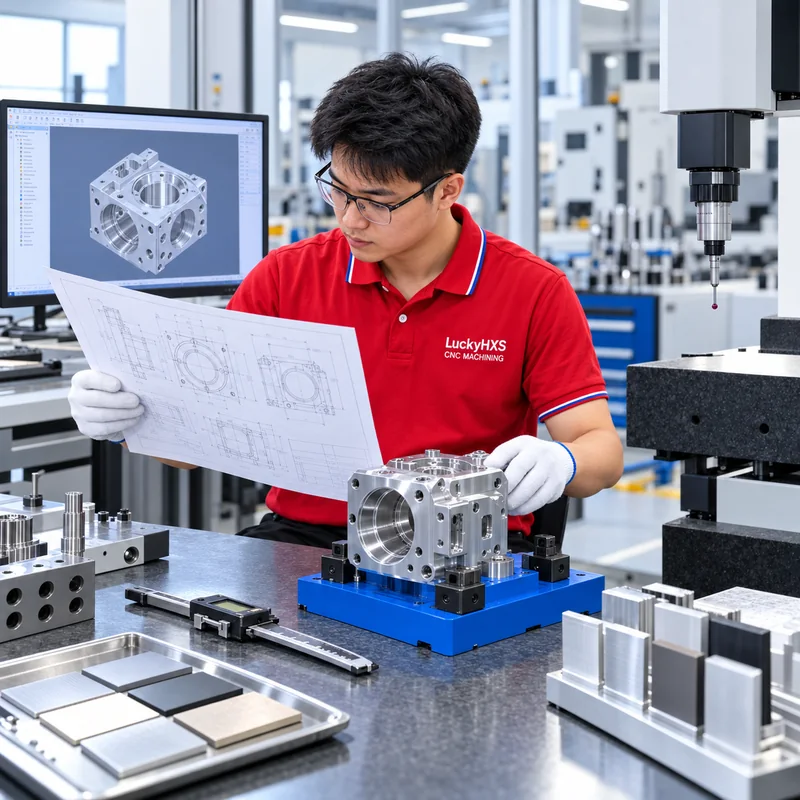
Especificaciones de fresado CNC de precisión a confirmar
- • Procesos: Fresado de 3 ejes, 4 ejes, 5 ejes seleccionados, taladrado, roscado, mandrinado, vaciado y soporte de torneado-fresado
- • Tolerancia: Referencia estándar de hasta ±0,01 mm para características adecuadas
- • Características típicas: Cavidades, ranuras, agujeros, roscas, caras planas, caras anguladas, nervaduras, perforaciones y superficies de sellado
- • Materiales: Aluminio, acero inoxidable, latón, cobre, acero al carbono, titanio y plásticos de ingeniería
- • Acabados superficiales: Tal cual se mecaniza, anodizado, arenado, pulido, pasivado, pavonado, niquelado y zincado donde sea adecuado
- • Formatos de planos: PDF, STEP, STP, IGES, IGS, DWG y DXF
- • Tipo de producción: Prototipos, pedidos de bajo volumen, lotes piloto y producción en serie
- • Inspección: Proyector, inspección 2D/3D, CMM, calibres e inspección dimensional según el proyecto
- • Cantidad mínima de pedido (MOQ): Desde 1 pieza para muchos proyectos a medida; la cantidad final depende de la geometría y el proceso
Precaución: La capacidad real depende del tamaño de la pieza, el material, la accesibilidad de las características, la distribución de tolerancias, el acabado y el método de inspección.
Revisión del diseño antes de cortar el material
Una pieza puede ser dimensionalmente correcta y aún así fallar en el ensamblaje si se priorizan las características equivocadas. El fresado CNC de precisión comienza conectando las superficies funcionales, las referencias, las posiciones de los agujeros y la dirección de la tolerancia.
Revisión de referencias y ensamblaje
Las caras de montaje, los patrones de agujeros y las características de acoplamiento deben utilizar una referencia funcional clara.
Radios de esquinas internas
Los radios de herramienta estándar pueden reducir el tiempo de mecanizado innecesario y mejorar el acceso de la herramienta.
Cavidades profundas y paredes delgadas
Las cavidades estrechas y profundas y las secciones delgadas requieren una revisión de la sujeción y la distorsión.
Acceso a agujeros y roscas
La profundidad del agujero, la profundidad de la rosca, el espacio libre de la herramienta y la evacuación de virutas afectan la estabilidad del proceso.
Planitud y paralelismo
Las caras críticas de montaje y sellado deben identificarse antes de la cotización.
Superficies cosméticas
Las caras visibles, las áreas de sujeción, las marcas de herramientas y los requisitos de acabado deben separarse de las características ocultas.
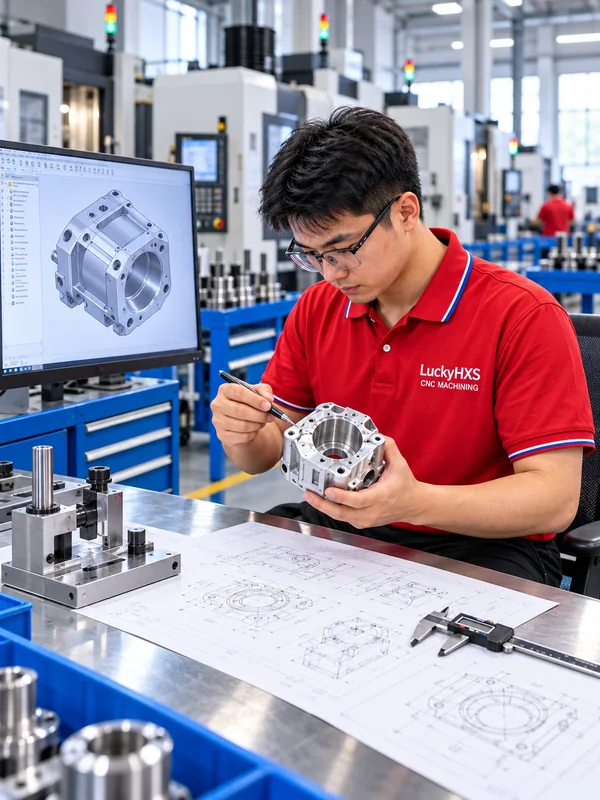
Riesgos comunes del fresado de precisión y respuestas prácticas
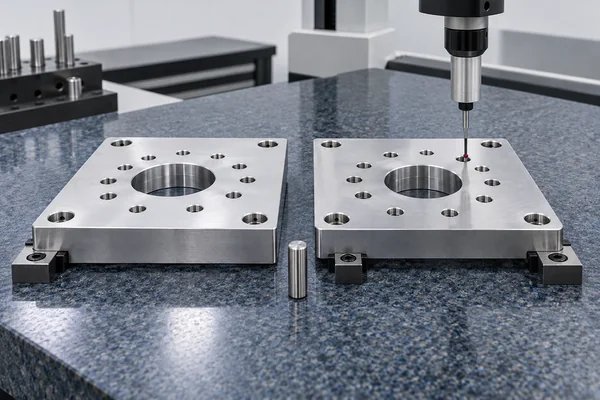
El patrón de agujeros no se alinea
Riesgo: Los agujeros de montaje pueden ser correctos individualmente, pero estar desalineados como patrón.
Respuesta: Revisar las referencias funcionales, las ubicaciones de los agujeros, las referencias de utillaje y los métodos de inspección dedicados.
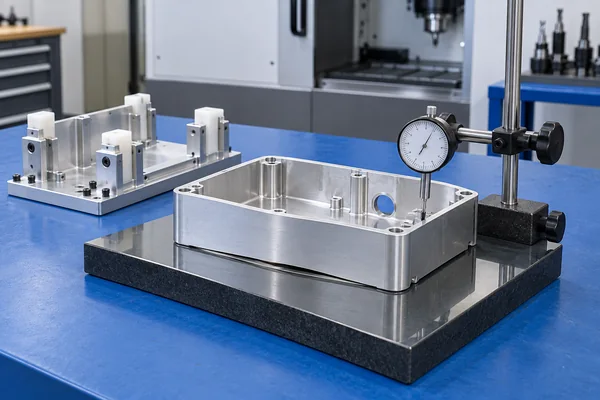
Las paredes delgadas se deforman al soltarlas
Riesgo: La fuerza de sujeción, el calor y la tensión residual pueden alterar la geometría en estado libre.
Respuesta: Revisar la sujeción de la pieza, la secuencia de mecanizado, el grosor de la pared y la inspección posterior a la liberación.
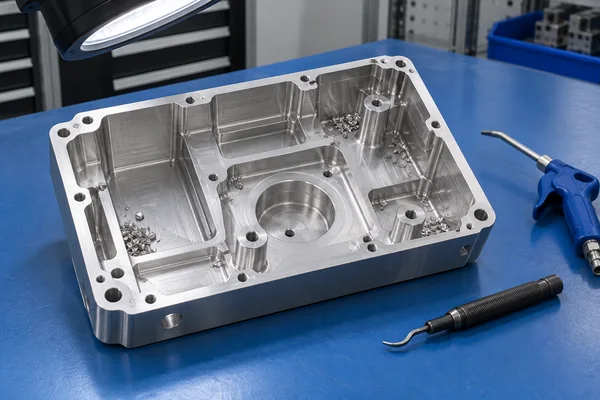
Las cavidades profundas contienen rebabas o virutas
Riesgo: Las rebabas internas y las virutas atrapadas pueden afectar el ensamblaje, el sellado y la limpieza.
Respuesta: Definir el acceso de la herramienta, el desbarbado, la limpieza y los requisitos de inspección antes del mecanizado.
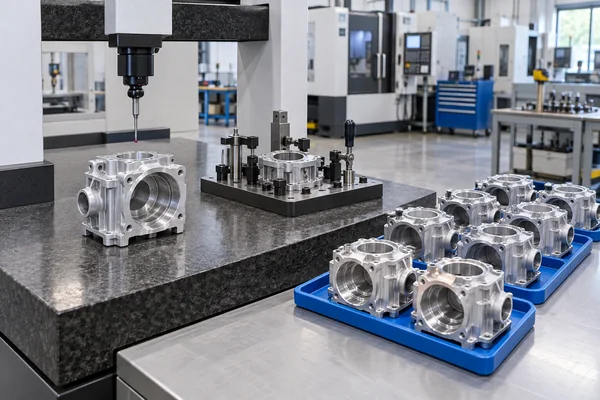
El prototipo no se transfiere a la producción en serie
Riesgo: Es posible que un proceso de muestra no se mantenga estable cuando aumenta la cantidad.
Respuesta: Conservar los planos aprobados, los programas, las referencias de utillaje, los requisitos de material y los puntos de inspección.
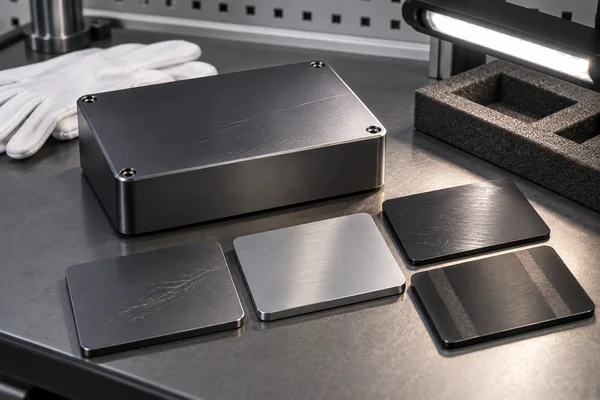
Las superficies cosméticas muestran marcas
Riesgo: Las marcas de sujeción, las marcas de herramientas y los arañazos pueden permanecer visibles después del anodizado o chapado.
Respuesta: Identificar las áreas críticas para la apariencia, los requisitos de protección y los rangos de acabado aprobados.
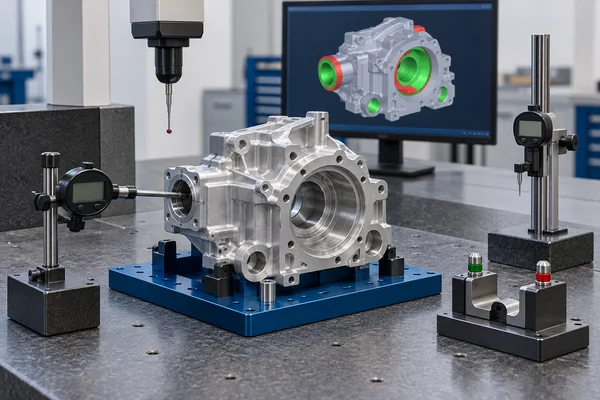
La tolerancia se aplica de forma demasiado general
Riesgo: Las tolerancias estrictas en superficies no críticas aumentan el coste sin mejorar la función.
Respuesta: Separar las dimensiones críticas para la función de las dimensiones generales durante la revisión de ingeniería.
Inspección basada en la función de la pieza
LuckyHXS selecciona los métodos de inspección de acuerdo con los requisitos del plano, la accesibilidad de las características y la función de la pieza mecanizada.
-
1
Revisión de requisitos del plano Identificar el material, las referencias, las dimensiones críticas, el acabado y los requisitos de ensamblaje.
-
2
Comprobación de material entrante Confirmar el material y la condición especificados.
-
3
Inspección del primer artículo Medir la primera pieza completada antes de que continúe el lote de producción.
-
4
Inspección en proceso Supervisar las dimensiones críticas y las características sensibles al desgaste de la herramienta.
-
5
Inspección dimensional final Inspeccionar las posiciones de los agujeros, la planitud, el paralelismo, la perpendicularidad, las cavidades y las roscas.
-
6
Verificación de embalaje Confirmar la cantidad, las etiquetas, la protección de la superficie y la documentación acordada.
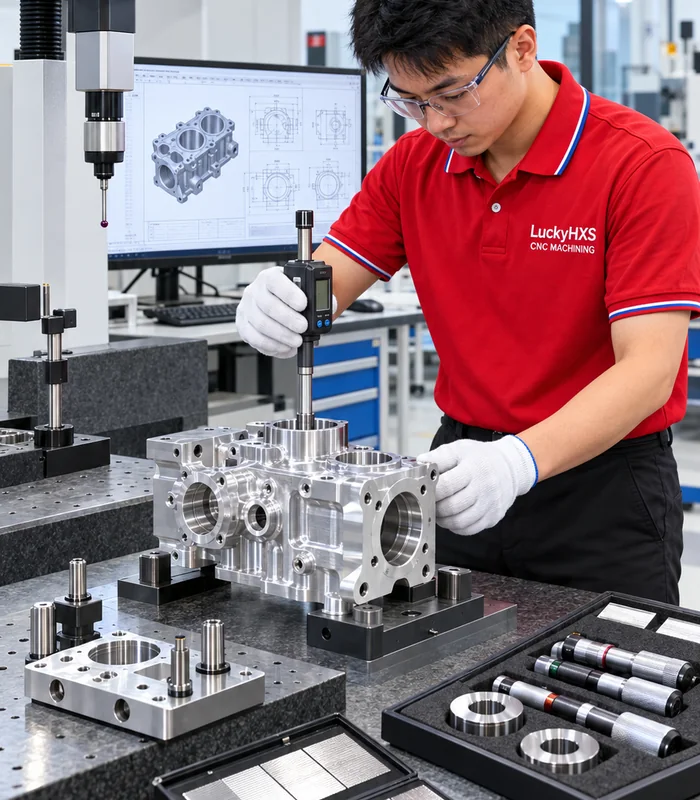
Enfoque de inspección visual:
Acabado superficial para piezas fresadas por CNC de precisión
El acabado superficial debe seleccionarse en función de la función de la pieza, el entorno y los requisitos de apariencia. El tratamiento final puede afectar las dimensiones, el color, la textura de la superficie y el ajuste de ensamblaje.
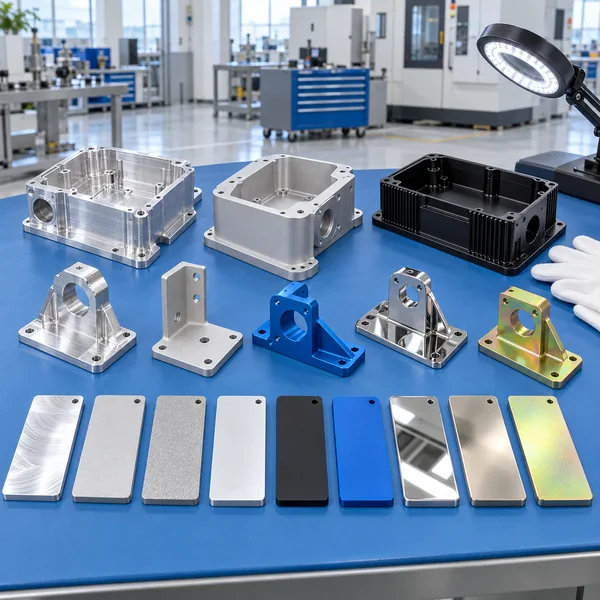
Lista de verificación de acabado superficial
- • Identificar superficies cosméticas
- • Confirmar el grosor del recubrimiento
- • Definir áreas de enmascaramiento
- • Confirmar las dimensiones antes o después del acabado
- • Revisar roscas y perforaciones después del acabado
- • Aprobar el color o el rango de apariencia
- • Proteger las superficies acabadas durante el embalaje
Desde la revisión del plano hasta la entrega de piezas fresadas por CNC
Enviar planos o archivos CAD
Revisar el material y las características críticas
Confirmar DFM y ruta de mecanizado
Preparar cotización y suposiciones del proceso
Mecanizar prototipo o primer artículo
Realizar inspección en proceso
Aplicar tratamiento superficial
Completar inspección final
Verificar cantidad y embalaje
Transferir los requisitos aprobados a los pedidos recurrentes
La misma revisión del plano, los puntos de inspección y las suposiciones de proceso acordadas deben permanecer visibles a medida que el proyecto pasa de la aprobación de la muestra a la fabricación recurrente.
Aplicaciones para componentes fresados por CNC de precisión
Automatización industrial
Bloques de posicionamiento, soportes, placas de fijación y carcasas de equipos.
Robótica y maquinaria
Soportes de montaje, piezas estructurales, soportes de sensores y componentes de actuadores.
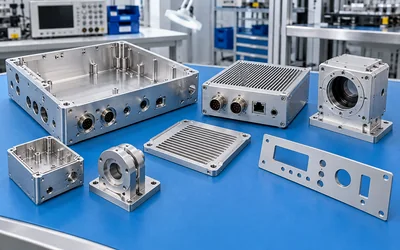
Electrónica e instrumentación
Carcasas de controladores, envolventes, disipadores de calor y placas de montaje de precisión.
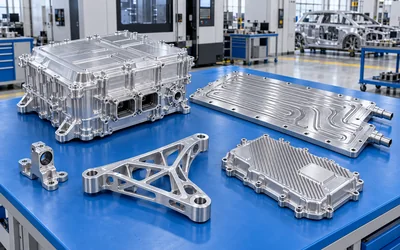
Automoción y vehículos eléctricos (EV)
Soportes de control, cuerpos de conectores, piezas estructurales ligeras y fijaciones.
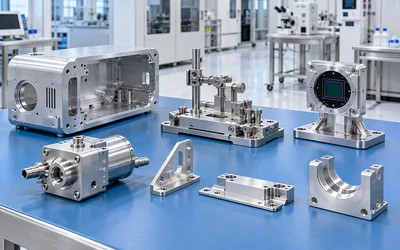
Equipos médicos
Carcasas de instrumentos, soportes de sensores y componentes de equipos no implantables, sujetos a los requisitos del proyecto.
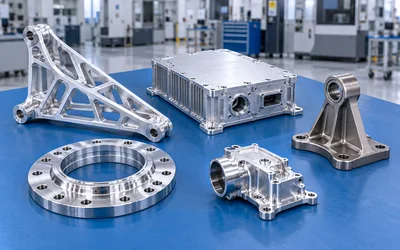
Aeroespacial y defensa
Piezas estructurales ligeras, carcasas de sensores y componentes de precisión sujetos a las especificaciones aprobadas del proyecto.
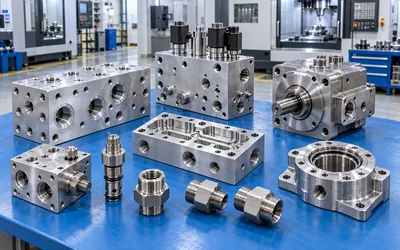
Control de fluidos
Colectores, cuerpos de válvulas, bloques de bombas, adaptadores y componentes de control de flujo.
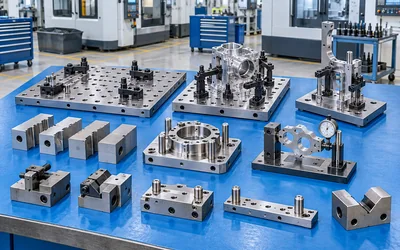
Herramientas industriales
Placas base, plantillas, fijaciones y componentes de posicionamiento.
Ejemplos publicados de proyectos de fresado CNC de precisión
Carcasa de sensor aeroespacial
- Material: Aluminio 7075
- Proceso: Fresado CNC de 5 ejes
- Inspección: Inspección CMM y 100% visual
- Enfoque de ingeniería: Control de peso, control de rebabas y características críticas seleccionadas
Resultado publicado: Características críticas seleccionadas controladas a ±0.004 mm para el alcance documentado del proyecto.
Soporte de control de carga de EV
- Material: Aluminio 6061
- Proceso: Mecanizado CNC de 4 ejes
- Inspección: Calibre dedicado para patrón de agujeros
- Enfoque de ingeniería: Alineación de los agujeros de montaje en la producción recurrente.
Carcasa de equipo de pared delgada
- Tipo de pieza: Carcasa mecanizada de pared delgada
- Enfoque de ingeniería: Planitud, estabilidad de la pared, relaciones de referencia, superficies cosméticas y ajuste posterior al acabado.
Respuesta de fabricación: Sujeción controlada, eliminación equilibrada de material e inspección en estado libre.
Una fábrica de fresado CNC de precisión que puede evaluar
LuckyHXS CNC es la división de mecanizado de precisión de Shenzhen Hongxiangsheng Technology Co., Ltd. Nuestro equipo brinda soporte en la revisión de planos, fresado CNC, torneado CNC, mecanizado tipo suizo, mecanizado de torneado-fresado, inspección y embalaje de exportación para proyectos personalizados.
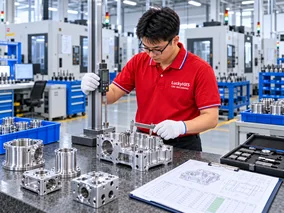
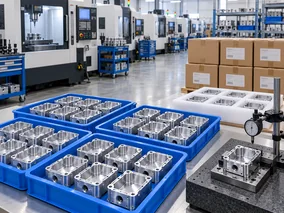
Fresado CNC de precisión desde el prototipo hasta el lote recurrente
Un prototipo demuestra la geometría inicial. La producción recurrente también requiere material estable, fijaciones controladas, revisiones de planos aprobadas, inspección repetible y requisitos de embalaje claros.
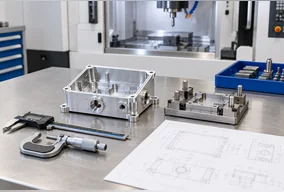
Prototipo
Confirmar la geometría, material, ajuste, acabado y consideraciones de ensamblaje.
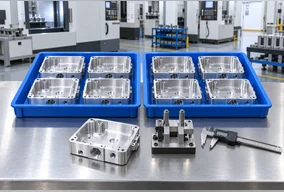
Lote piloto
Revisar la estabilidad del proceso, el acceso de las herramientas, los puntos de inspección y la comunicación de producción.
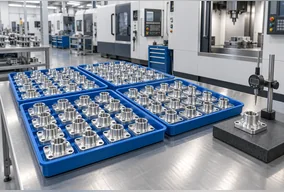
Producción recurrente
Conservar los planos aprobados, las referencias de fijación, los programas de mecanizado, los requisitos de material y las instrucciones de embalaje.
¿Qué afecta el coste y el tiempo de entrega del fresado CNC de precisión?
El coste de una pieza fresada por CNC de precisión depende de la ruta de fabricación completa, no solo del precio del material o del tiempo de máquina.
- ✓ Grado del material y tamaño de la materia prima
- ✓ Número de configuraciones y caras de mecanizado
- ✓ Profundidad de la cavidad y dificultad de acceso para la herramienta
- ✓ Requisitos de pared delgada y control de distorsión
- ✓ Complejidad de agujeros, roscas, perforaciones y tolerancias
- ✓ Acabado superficial, anodizado y enmascaramiento
- ✓ Cantidad y frecuencia de repetición
- ✓ Registros de inspección y embalaje
- ✓ Integridad del plano y control de revisiones
Un plano completo permite que la cotización refleje las suposiciones reales del proceso en lugar de una estimación genérica del precio unitario.
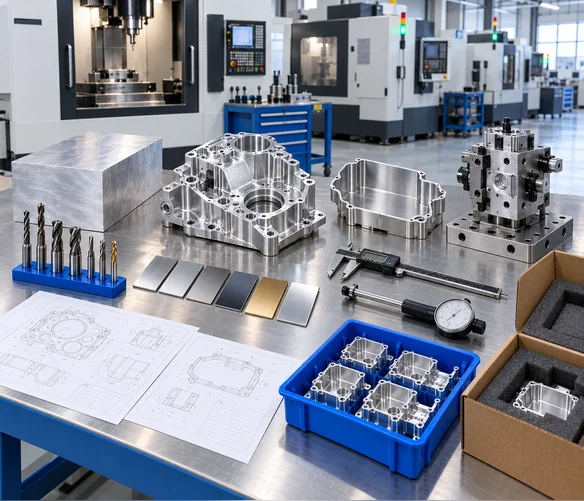
Fresado, torneado o torneado-fresado CNC: ¿Qué ruta es la adecuada?
| Requisito de la pieza | Ruta recomendada | Motivo |
|---|---|---|
| Caras planas, cavidades, ranuras y patrones de agujeros | Fresado CNC | Adecuado para piezas prismáticas y de múltiples caras |
| Ejes cilíndricos, pasadores y manguitos | Torneado CNC | Adecuado para geometrías rotacionales |
| Piezas redondas con partes planas, agujeros transversales o ranuras | Torneado-fresado | Combina características rotacionales y de fresado |
| Piezas pequeñas y largas con características densas | Mecanizado tipo suizo | Adecuado para componentes de precisión de diámetro pequeño |
La ruta de proceso final se selecciona después de revisar la geometría completa de la pieza, el material, la cantidad, la tolerancia y los requisitos de inspección.
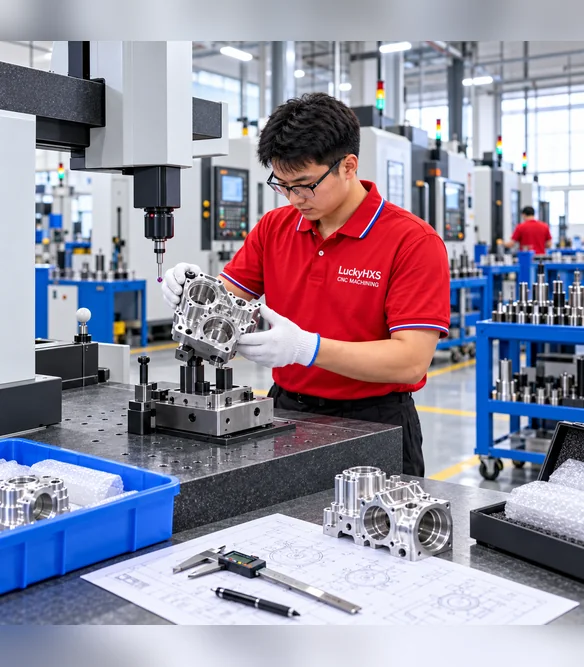
Cómo elegir un fabricante de fresado CNC de precisión
- 1 ¿Puede el proveedor revisar el plano completo en lugar de solo el material?
- 2 ¿Puede el proveedor mecanizar paredes delgadas, cavidades profundas y piezas de múltiples caras?
- 3 ¿Puede el proveedor controlar las referencias funcionales y los patrones de agujeros?
- 4 ¿Puede el proveedor inspeccionar la planitud, el paralelismo y la perpendicularidad?
- 5 ¿Puede el proveedor gestionar las rebabas en cavidades profundas y agujeros transversales?
- 6 ¿Puede el proveedor revisar el acabado superficial y los efectos del anodizado?
- 7 ¿Puede el proveedor respaldar la producción de prototipos y recurrente?
- 8 ¿Puede el proveedor proporcionar documentos de inspección o de material?
- 9 ¿Puede el proveedor proteger las superficies cosméticas durante el embalaje?
- 10 ¿Puede el proveedor conservar las revisiones aprobadas de los planos?
- 11 ¿Puede el proveedor admitir múltiples materiales y rutas de mecanizado?
- 12 ¿Puede el proveedor proteger los archivos CAD y los datos técnicos confidenciales?
Un fabricante adecuado debe evaluarse en función del plano real, el material, la tolerancia, el acabado, la cantidad y los requisitos de inspección.
Explore las capacidades relacionadas de LuckyHXS CNC
Preguntas frecuentes sobre servicios de fresado CNC de precisión
¿Para qué se utilizan los servicios de fresado CNC de precisión?
¿Qué materiales puede fresar LuckyHXS CNC?
¿Pueden ofrecer fresado de 3, 4 y 5 ejes?
¿Qué tolerancia puede lograr el fresado CNC de precisión?
¿Pueden fabricar prototipos y lotes recurrentes?
¿Cómo controlan las piezas fresadas por CNC de pared delgada?
¿Pueden mecanizar roscas internas y cavidades profundas?
¿Pueden las piezas fresadas por CNC recibir anodizado o recubrimiento?
¿Qué archivos se necesitan para una cotización?
¿Cómo debo reducir el coste del fresado CNC?
Qué enviar para obtener una cotización de fresado CNC de precisión
Si alguna información no está disponible, envíe el plano actual y explique la aplicación de la pieza. Nuestro equipo de ingeniería puede identificar la información faltante antes de la cotización.
¿Listo para hablar sobre su proyecto de fresado CNC de precisión?
Envíe su plano, archivo CAD o muestra a LuckyHXS. Nuestro equipo revisará el material, la ruta de mecanizado, las características críticas, la tolerancia, el acabado, el alcance de la inspección y la cantidad de producción antes de preparar una cotización.
- Fresado CNC de precisión basado en planos
- Mecanizado de 3 ejes, 4 ejes y 5 ejes de forma selectiva
- Carcasas, soportes, placas, envolventes, colectores y fijaciones personalizadas
- Prototipos, bajo volumen y producción recurrente
- Revisión DFM para referencias, patrones de agujeros, paredes delgadas y cavidades profundas
- Documentación de inspección y soporte de NDA según los requisitos del proyecto
admin1@lucky-hxs.com
+86 13342931453