Mecanizado de piezas personalizadas Fabricante de componentes CNC de precisión
LuckyHXS ofrece el mecanizado de piezas personalizadas para componentes no estándar de metal y plásticos de ingeniería fabricados a partir de sus planos 2D, archivos CAD 3D, muestras y requisitos técnicos. Nuestros ingenieros revisan la geometría, el material, las tolerancias, el acabado superficial y las necesidades de inspección antes de seleccionar el proceso adecuado de torneado, fresado, tipo suizo o torneado-fresado CNC.
- Componentes CNC torneados, fresados, de tipo suizo y de torneado-fresado
- Soporte para prototipos, bajo volumen y producción repetitiva
- Revisión de material, tolerancia, acabado e inspección antes del mecanizado
Mecanizado de piezas personalizadas de un vistazo
Los plazos de producción, la capacidad de tolerancia y el alcance de la inspección se confirman a partir del plano aprobado y los requisitos del proyecto.
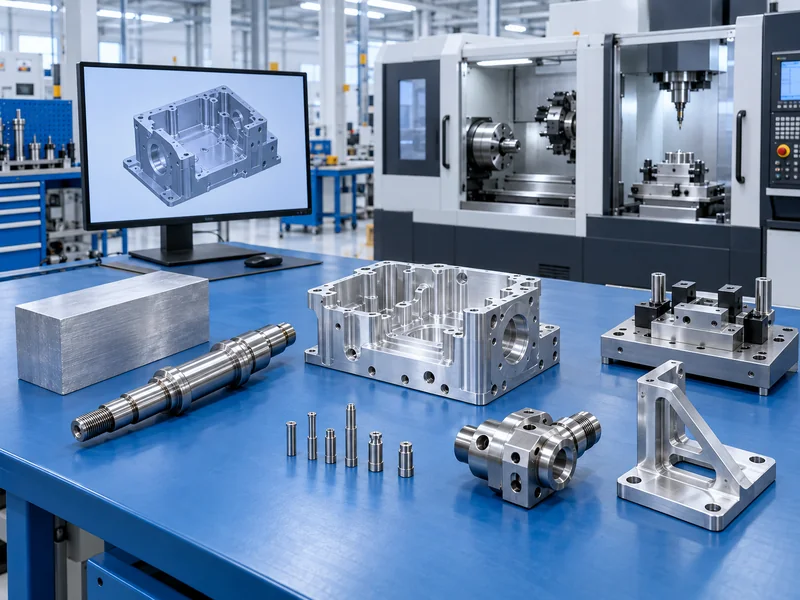
¿Qué es el mecanizado de piezas personalizadas?
El mecanizado de piezas personalizadas produce componentes que son definidos por el comprador en lugar de ser seleccionados de un catálogo estándar. La geometría, el material, las dimensiones críticas, los ajustes, las roscas, el acabado superficial, la cantidad y los requisitos de inspección provienen del plano aprobado o modelo CAD.
Una revisión completa del mecanizado de piezas personalizadas conecta el plano con una ruta de fabricación práctica. LuckyHXS evalúa el acceso a las características, la estructura de referencias, el comportamiento del material, las relaciones de tolerancia, los requisitos de configuración y los efectos de acabado antes de que comience la producción.
Del plano al componente terminado
- Revisar la última revisión del plano y el modelo 3D
- Confirmar el grado del material, la cantidad y las características críticas
- Seleccionar el procesamiento de torneado, fresado, tipo suizo o torneado-fresado
- Planificar la inspección, el acabado, la limpieza y el embalaje
- Producir muestras, primeras piezas o piezas de producción repetitiva
Piezas CNC personalizadas para diferentes geometrías
La ruta de mecanizado de piezas personalizadas adecuada depende de la geometría, la función y los requisitos de producción de la pieza. Elija la familia de piezas más cercana a continuación o envíe su plano para una revisión de ingeniería.
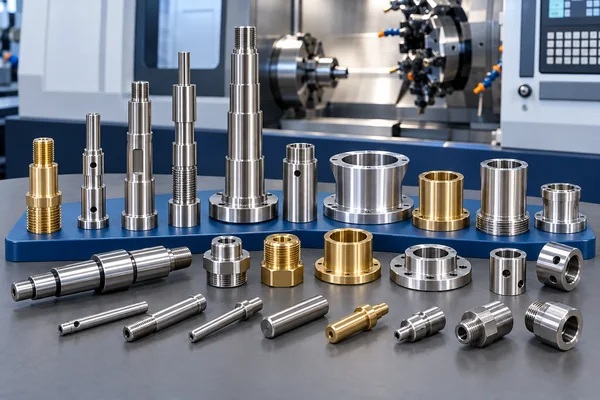
Piezas torneadas CNC personalizadas
Para ejes, pasadores, bujes, manguitos, espaciadores, componentes roscados y otras piezas rotacionales.
Criterio de selección: Ideal cuando las características principales son cilíndricas, concéntricas o relacionadas con roscas.
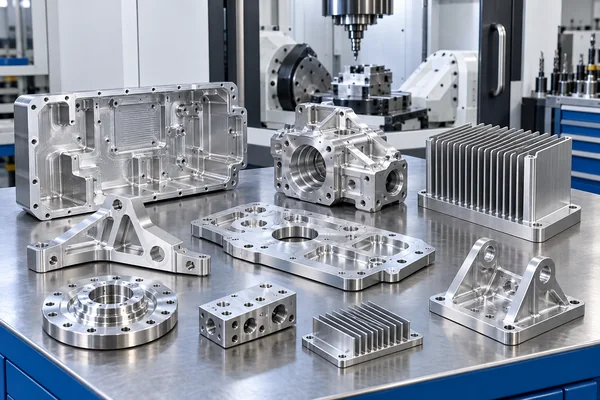
Piezas fresadas CNC personalizadas
Para carcasas, soportes, placas, colectores, fijaciones, montajes, cavidades y componentes de múltiples caras.
Criterio de selección: Ideal cuando la pieza necesita caras planas, cavidades, patrones de agujeros o geometría prismática.
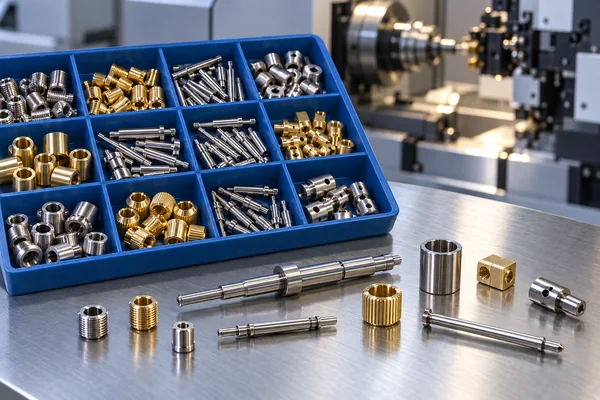
Piezas mecanizadas tipo suizo
Para componentes de diámetro pequeño, esbeltos o de alta repetibilidad, como pasadores, microejes y accesorios en miniatura.
Criterio de selección: Ideal cuando el soporte de la barra y el mecanizado estable de piezas pequeñas son importantes.
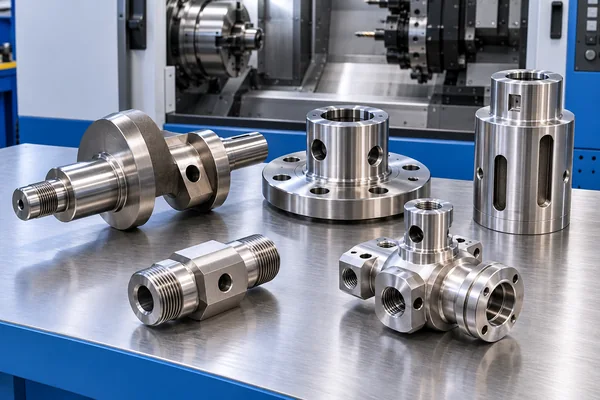
Piezas de torneado-fresado CNC
Para componentes que combinan características rotacionales con agujeros fuera de eje, caras planas, ranuras o características transversales.
Criterio de selección: Ideal cuando un menor número de configuraciones puede mejorar las relaciones entre características.
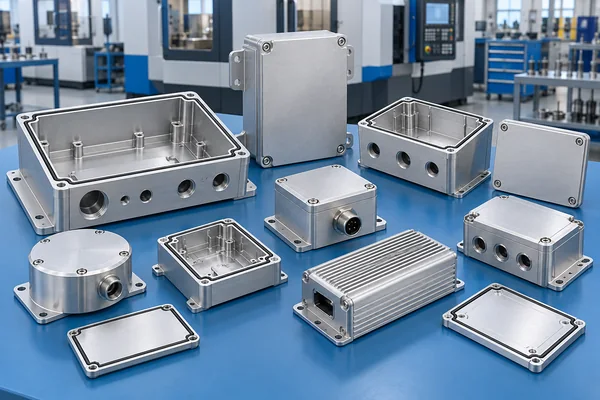
Carcasas y envolventes personalizados
Para carcasas de sensores, envolventes electrónicos, cuerpos de válvulas, cuerpos de bombas y componentes de instrumentos.
Criterio de selección: Revise las referencias, el espesor de pared, las caras de sellado y el acceso interno antes de cotizar.
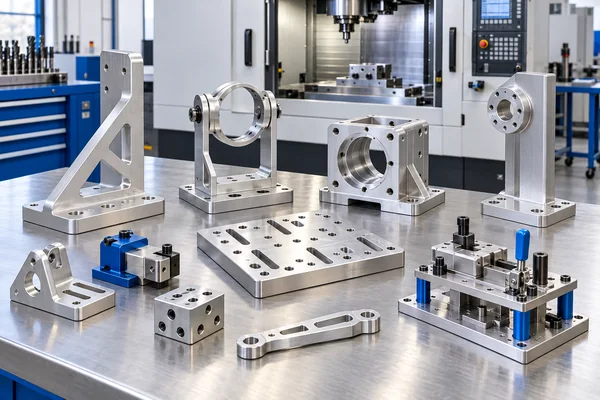
Soportes, montajes y fijaciones personalizados
Para soportes de equipos, montajes de motores, montajes de sensores, fijaciones de ensamblaje y componentes estructurales.
Criterio de selección: Confirme la planitud, la posición de los agujeros, la perpendicularidad y las tolerancias de acoplamiento.
¿Qué proceso de mecanizado de piezas personalizadas se adapta a su pieza?
La selección del proceso debe seguir la geometría, el material, la tolerancia, la cantidad, el acceso a las características y los requisitos de inspección. La siguiente guía le ayuda a identificar el punto de partida adecuado.
Cuando una pieza combina varios tipos de características, LuckyHXS puede revisar el plano completo y recomendar la ruta de mecanizado de piezas personalizadas más práctica.
Materiales para el mecanizado de piezas personalizadas
La selección del material afecta la maquinabilidad, la resistencia, la resistencia a la corrosión, el peso, el acabado superficial, la estabilidad dimensional y el costo total de producción. Especifique el grado exacto siempre que sea posible.
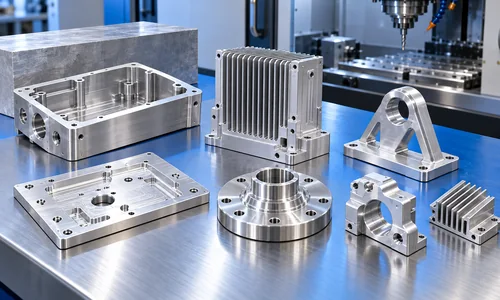
Aluminio
Los grados comunes incluyen 6061, 6063, 7075, 2024 y 5052. Adecuado para carcasas ligeras, soportes, fijaciones y prototipos.
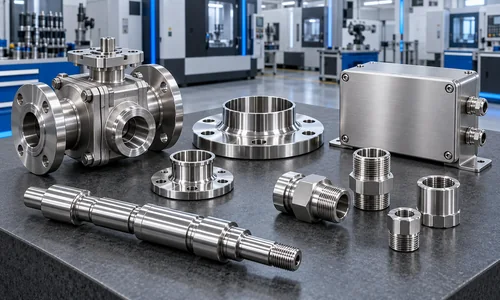
Acero inoxidable
Los grados comunes incluyen 303, 304 y 316L. Adecuado para componentes resistentes a la corrosión, piezas en contacto con fluidos y ensamblajes duraderos.
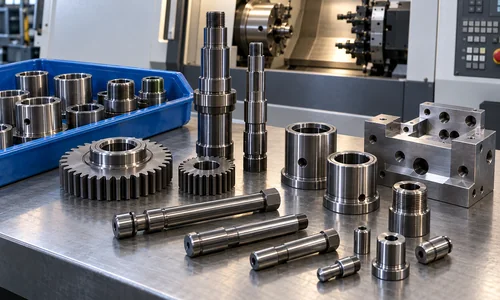
Acero de fácil mecanizado
Los grados como 1214 y 1215 pueden considerarse para piezas rotacionales donde la maquinabilidad y la repetibilidad son importantes.
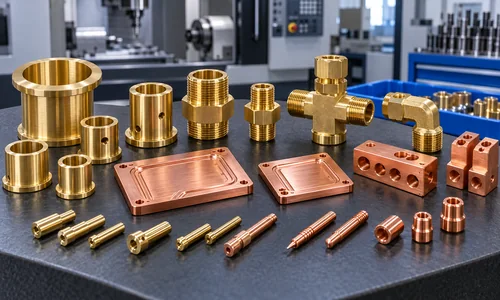
Latón y Cobre
Adecuado para accesorios, insertos, componentes eléctricos, piezas roscadas y aplicaciones que requieran conductividad o resistencia a la corrosión.
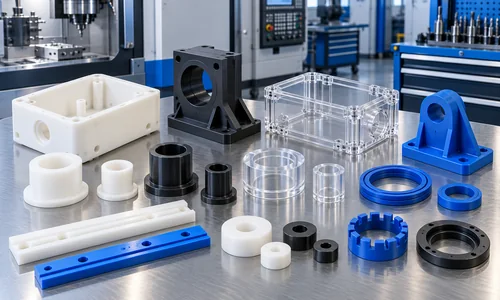
Plásticos de ingeniería
POM, PTFE y otros grados seleccionados pueden ser revisados para piezas de baja fricción, aislantes, ligeras o químicamente resistentes.
La disponibilidad final del grado, la condición del inventario y la idoneidad para el mecanizado se confirman durante la revisión de ingeniería.
Qué especificar para una cotización precisa de mecanizado de piezas personalizadas
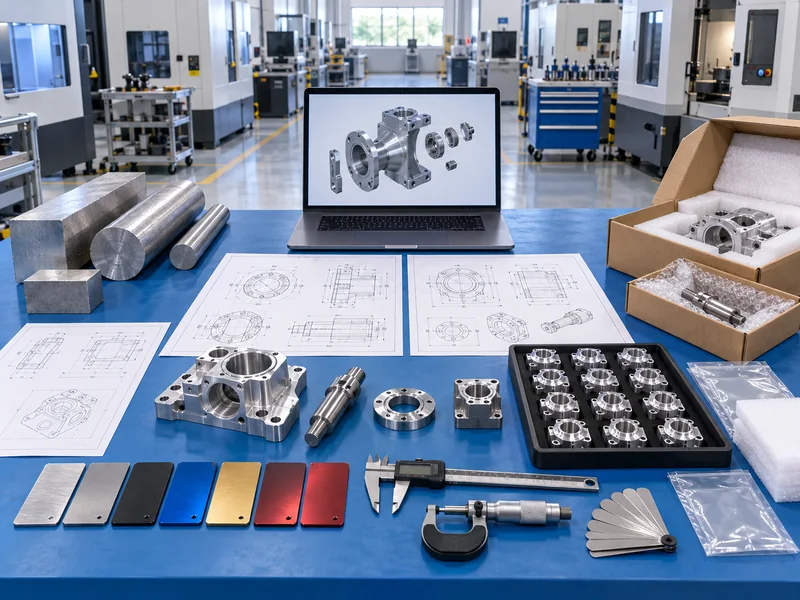
Un paquete técnico completo ayuda al equipo de ingeniería a seleccionar un proceso y preparar una cotización más clara. El último plano 2D es especialmente importante porque las tolerancias críticas, referencias, roscas y notas de inspección pueden no estar completamente definidas en un modelo 3D.
- Última revisión del plano 2D
- Archivo CAD en 3D STEP, IGES o equivalente cuando esté disponible
- Nombre del material y grado exacto
- Cantidades de prototipo y producción
- Dimensiones críticas, GD&T, ajustes y referencias
- Estándar de rosca, clase de rosca y longitud de acoplamiento
- Requisitos de acabado superficial y recubrimiento
- Requisitos de desbarbado, limpieza y embalaje
- Informes de inspección o documentos de materiales requeridos
Detalles de diseño que afectan el mecanizado de piezas personalizadas
Las pequeñas decisiones de diseño pueden cambiar el tiempo de mecanizado, el acceso de las herramientas, la complejidad de las fijaciones y el riesgo de inspección. Revise estos puntos antes de emitir el plano final.
Radios de esquina internos
Los radios prácticos reducen la necesidad de herramientas muy pequeñas y ayudan a mantener la calidad de la superficie.
Cavidades profundas y estrechas
Las relaciones excesivas de profundidad a anchura pueden aumentar la desviación de la herramienta, la vibración y el tiempo de ciclo.
Paredes delgadas
Las secciones delgadas pueden deformarse durante la sujeción o el corte. Confirme el requisito funcional y la variación permitida.
Agujeros y roscas estándar
Los tamaños estándar generalmente simplifican el herramental, los calibres y los componentes de repuesto.
Acceso de la herramienta
Los cortes inferiores (undercuts) y las características de múltiples caras pueden requerir herramientas especiales, configuraciones adicionales o mecanizado multieje.
Dimensiones posteriores al acabado
El anodizado, el enchapado y otros acabados pueden cambiar las dimensiones. Indique si las dimensiones se aplican antes o después del tratamiento.
Reduzca los riesgos que retrasan los proyectos de mecanizado de piezas personalizadas
Los problemas más costosos a menudo son causados por requisitos poco claros en lugar de solo por el corte. LuckyHXS conecta las preocupaciones comunes del comprador con una respuesta definida de revisión o inspección.
Inconsistencia de GD&T
Especifique las referencias críticas y las tolerancias de las características. Revise la estrategia de fijación e inspeccione las características requeridas frente a esas referencias.
Mal ajuste de ensamblaje
Proporcione información sobre las piezas de acoplamiento, los requisitos de ajuste y la dirección de ensamblaje cuando corresponda.
Rebabas y contaminación interna
Defina la rotura de bordes, el desbarbado de agujeros internos y los requisitos de limpieza antes de la producción.
Variación del acabado superficial
Separe las superficies cosméticas de las caras funcionales y especifique Ra u otros criterios requeridos.
Variación de prototipo a producción
Informe al equipo cuando un prototipo esté destinado a una futura producción repetitiva para que se puedan considerar anticipadamente fijaciones escalables y controles de proceso.
Confusión de material o documentos
Solicite documentación de materiales e inspección en la etapa de solicitud de cotización (RFQ) cuando se requiera trazabilidad.
Planificación de inspección para piezas CNC personalizadas
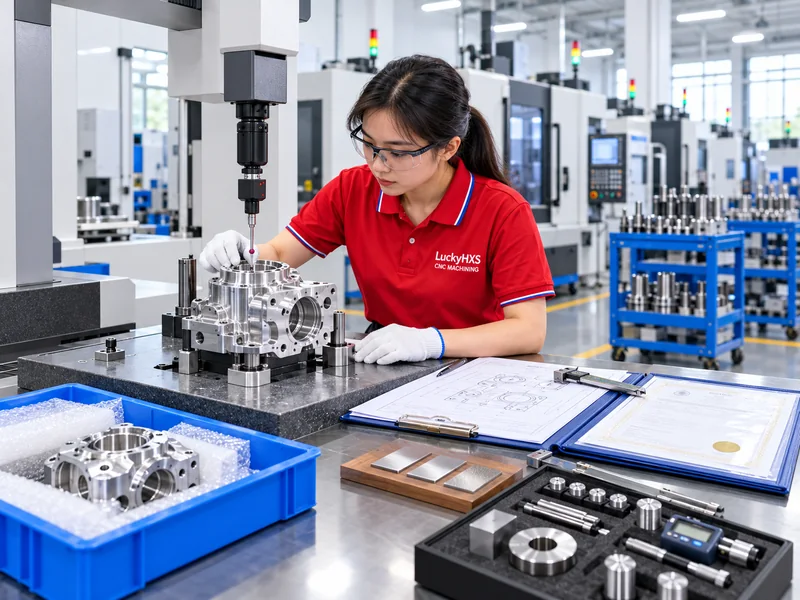
La inspección debe reflejar la función de la pieza, las características críticas en el plano y los registros requeridos por su proceso de recepción. LuckyHXS puede alinear la planificación de la inspección con el plano aprobado y los requisitos del proyecto.
Control de revisión de planos
Confirme que el equipo de producción esté trabajando con la revisión aprobada.
Verificación de materiales
Revise el grado especificado y la documentación de material disponible.
Inspección de la primera pieza
Compruebe la pieza inicial frente a las dimensiones y características acordadas.
Controles en proceso
Supervise las dimensiones críticas, las herramientas, las fijaciones y la estabilidad del proceso.
Revisión dimensional final
Registre las dimensiones acordadas, ajustes, roscas, descentramiento (runout) u otras características requeridas.
Verificación de embalaje
Confirme la identificación de la pieza, la protección y la información del lote antes del envío.
El equipo de inspección y los informes se seleccionan de acuerdo con los requisitos de características, tolerancias y documentación.
Acabado superficial para el mecanizado de piezas personalizadas
El tratamiento superficial debe planificarse junto con el mecanizado porque el espesor del recubrimiento, el enmascaramiento, la preparación de los bordes y los requisitos cosméticos pueden afectar el ajuste y la apariencia.
Mecanizado (As-Machined)
Acabado rentable sin espesor de recubrimiento añadido.
Anodizado
Común para la protección contra la corrosión del aluminio, resistencia al desgaste y color. Especifique el tipo, color y áreas de enmascaramiento.
Enchapado en zinc o níquel
Se utiliza cuando se requiere protección contra la corrosión, conductividad o apariencia. Confirme el espesor y los ajustes críticos.
Pavonado (Óxido negro)
Proporciona protección leve contra la corrosión y reducción de reflejos para piezas de acero adecuadas.
Arenado (Sandblasting)
Crea una apariencia mate uniforme. Proteja las superficies de sellado y las de tolerancia crítica.
Pulido
Se utiliza para la apariencia cosmética o para reducir la fricción donde la geometría permite un tratamiento consistente.
De la revisión CAD a la producción repetitiva
Un flujo de trabajo estructurado de mecanizado de piezas personalizadas alinea los requisitos técnicos, las suposiciones comerciales y las expectativas de inspección antes de la producción repetitiva.
1. Revisión de plano y RFQ (Solicitud de cotización)
Revise archivos, revisión, material, cantidad, aplicación y falta de información.
2. DFM y confirmación de requisitos
Revise el acceso de herramientas, referencias, relaciones de tolerancia, fijaciones y necesidades de inspección.
4. Producción de la primera pieza
Mecanice las piezas iniciales utilizando la configuración y el enfoque de proceso acordados.
3. Cotización y plan de muestras
Confirme la ruta del proceso, las suposiciones de material, la cantidad y los requisitos de las muestras.
5. Inspección y aprobación
Compare la muestra frente a los requisitos aprobados y el alcance de inspección acordado.
6. Producción repetitiva y entrega
Mantenga el control de revisión, la consistencia del proceso, la identificación del lote y los requisitos de embalaje.
Mecanizado de piezas personalizadas desde prototipos hasta pedidos repetitivos
Un prototipo debe revisarse teniendo en cuenta la futura ruta de producción cuando se esperan pedidos repetitivos. LuckyHXS apoya con piezas prototipo, validación de bajo volumen y producción repetitiva basándose en el plano aprobado y los requisitos del proyecto.
Prototipo
Valide la geometría, el material, el ajuste, el acabado y las características críticas.
Producción de bajo volumen
Confirme la estabilidad del proceso, el alcance de la inspección y los detalles de embalaje.
Producción repetitiva
Utilice revisiones aprobadas, instrucciones de trabajo estandarizadas y puntos de inspección repetibles.
Los plazos de producción y la idoneidad de las cantidades se confirman después de la revisión del plano. El soporte de prototipos puede comenzar desde una sola pieza, dependiendo del proyecto.
Aplicaciones para componentes mecanizados personalizados
El mecanizado de piezas personalizadas apoya a los ensamblajes donde los componentes de catálogo estándar no cumplen con la geometría, el ajuste, el material o las condiciones de inspección requeridas.
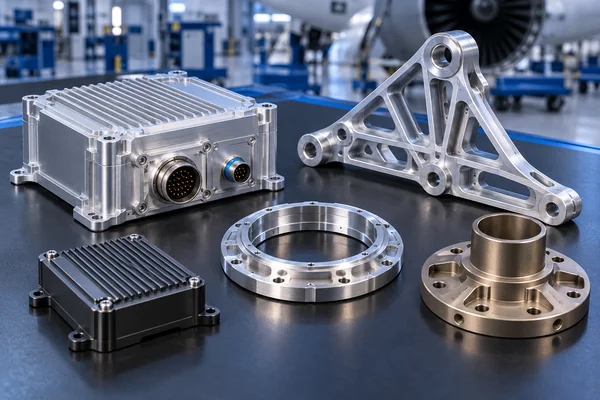
Componentes aeroespaciales y de defensa
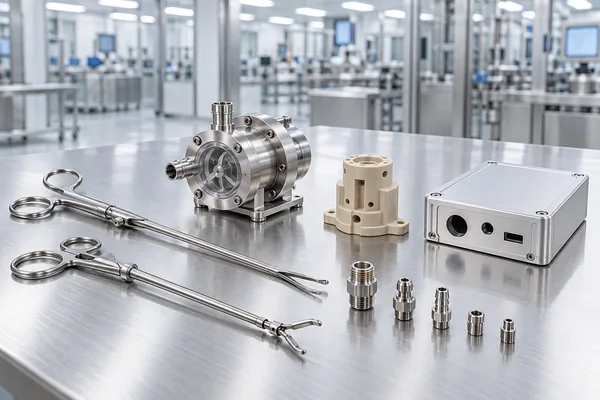
Componentes de dispositivos médicos

Ensamblajes automotrices y de vehículos eléctricos (VE)

Robótica y automatización industrial
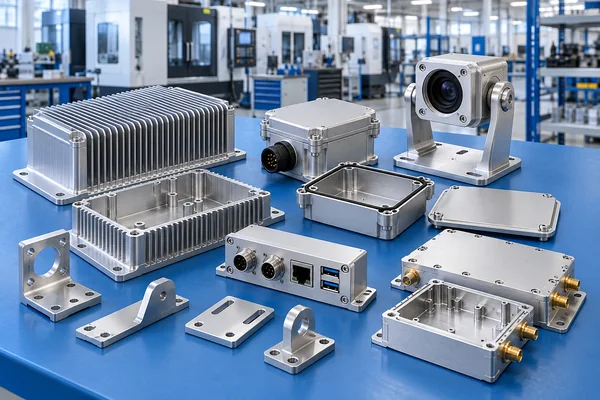
Carcasas y soportes electrónicos
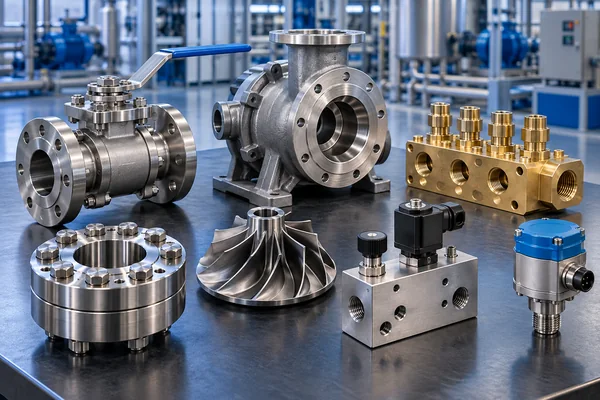
Equipos de energía, potencia y control de fluidos
La idoneidad de la aplicación depende del plano aprobado, el material, los requisitos funcionales y la documentación de calidad. Envíe los detalles de la pieza para una revisión específica del proyecto.
Ejemplos de casos de mecanizado de piezas personalizadas
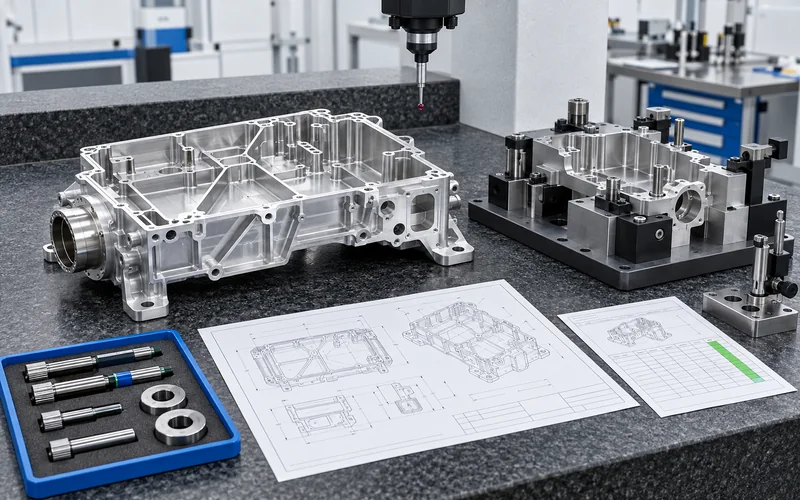
Caso de cliente anonimizado: Carcasa de sensor aeroespacial
- Material: Aluminio 7075
- Proceso: Fresado CNC de 5 ejes
- Enfoque de calidad: Inspección CMM e inspección visual al 100 %
Resultado: Se controlaron características críticas seleccionadas según los requisitos documentados del proyecto, incluidas aquellas referenciadas a ±0,004 mm.
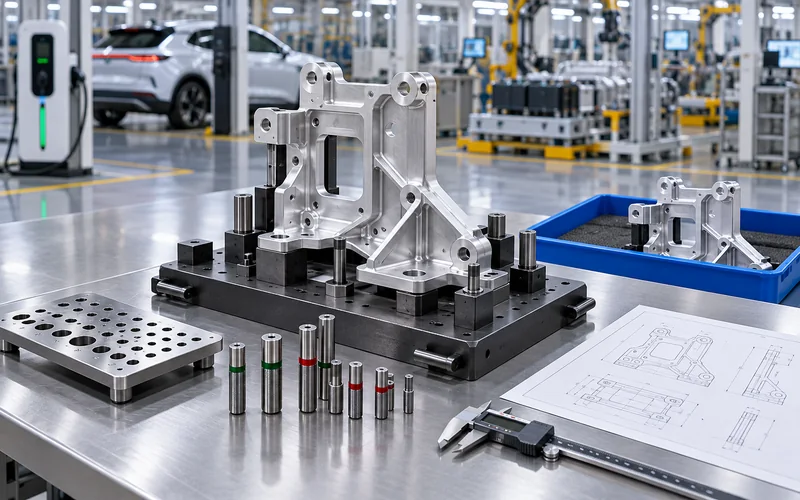
Caso de cliente anonimizado: Soporte de control de carga de vehículos eléctricos
- Material: Aluminio 6061
- Proceso: Mecanizado CNC de 4 ejes
- Enfoque de calidad: Calibre de patrón de agujeros dedicado e inspección de producción repetitiva
Resultado: La ruta de fabricación se organizó en torno a un posicionamiento estable de los agujeros y un ajuste de ensamblaje repetible.
Aplicaciones típicas del mecanizado de piezas personalizadas
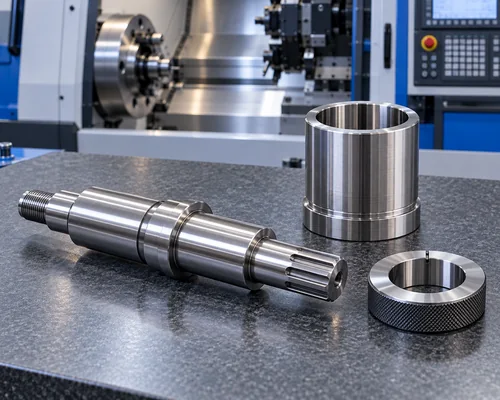
Ajuste del eje y la camisa del motor
Un eje o camisa de motor puede requerir requisitos controlados de diámetro, diámetro interior, concentricidad, desviación y acabado superficial para que el ensamblaje de acoplamiento pueda girar y asentarse correctamente.
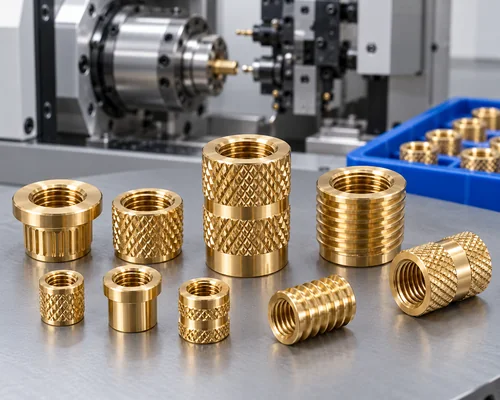
Inserto de latón roscado
Un inserto de latón roscado puede requerir un estándar de rosca definido, longitud de engranaje, moleteado o geometría de retención externa y control de rebabas para su instalación.
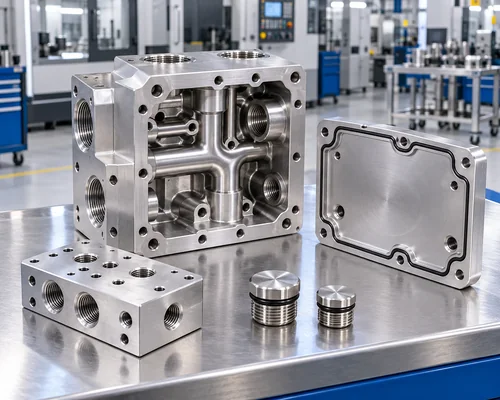
Carcasa de control de fluidos
Una carcasa de válvula o bomba puede requerir caras de sellado controladas, limpieza interna, desbarbado de agujeros transversales e inspección de las características que afectan las rutas de los fluidos.
Estos son ejemplos de aplicaciones. El proceso final y los requisitos de inspección se determinan a partir del plano del cliente y la información funcional.
¿Qué afecta el costo y los tiempos del mecanizado de piezas personalizadas?
No existe un precio fijo único para un componente fabricado según plano. La cotización refleja el material, la geometría, la tolerancia, la cantidad, la configuración, el tiempo de mecanizado, las herramientas, la inspección, el acabado, el embalaje y la documentación necesarios para el proyecto.
Proporcione tanto la cantidad inicial como el volumen de repetición esperado cuando sea posible. Esto ayuda al equipo de ingeniería a revisar un proceso que se adapte al proyecto actual y a las futuras necesidades de producción.
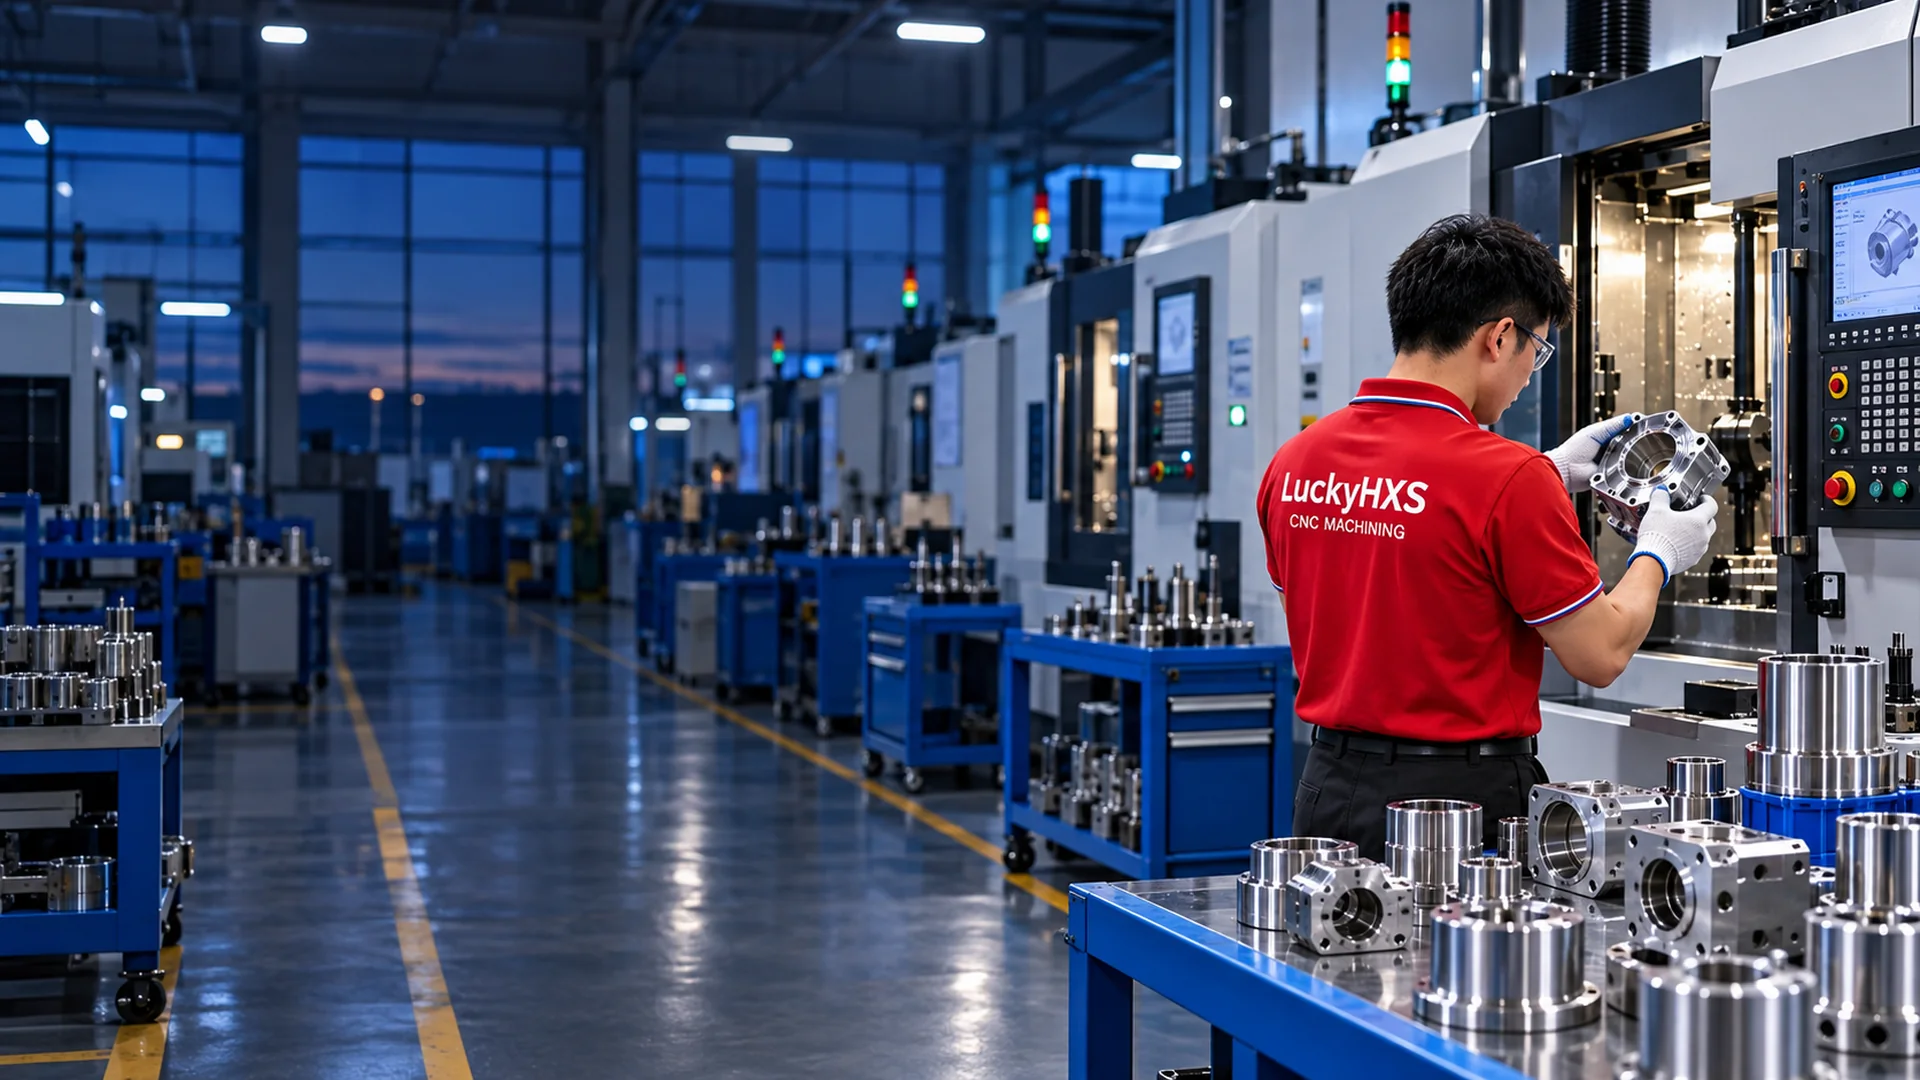
¿Por qué elegir LuckyHXS para el mecanizado de piezas personalizadas?
Revisión de ingeniería basada en planos
Los requisitos se revisan antes de confirmar la ruta de mecanizado y la cotización.
Múltiples opciones de procesos CNC
Las capacidades de torneado, fresado, tipo suizo y torno-fresado admiten diferentes geometrías de piezas.
Soporte desde el prototipo hasta la producción
El mismo proyecto puede pasar de la revisión de muestras a la producción repetitiva tras su aprobación.
Coordinación de procesos e inspección
Las características críticas, el acabado y la documentación se consideran en conjunto.
Comunicación directa del proyecto
Las preguntas sobre material, revisión, tolerancia e inspección se pueden resolver antes de la producción.
Fabricación basada en fábrica
Las actividades de producción, inspección y embalaje se coordinan a través de las instalaciones de Shenzhen.
Cómo evaluar a un proveedor de mecanizado de piezas personalizadas
- ¿Puede el proveedor fabricar directamente a partir de su plano y revisión?
- ¿Puede el proveedor recomendar la ruta CNC adecuada para la geometría?
- ¿Se puede confirmar el grado del material y el tratamiento superficial antes de la producción?
- ¿Se pueden inspeccionar las dimensiones críticas, los ajustes, las roscas y el GD&T?
- ¿Puede el proveedor admitir tanto prototipos como pedidos repetitivos?
- ¿Se pueden acordar los registros de inspección y los requisitos de trazabilidad en la etapa de solicitud de cotización (RFQ)?
- ¿Se pueden manejar los planos y la información del proyecto de forma confidencial?
- ¿Puede el proveedor comunicarse claramente cuando un requisito está incompleto?
Una decisión confiable sobre el mecanizado de piezas personalizadas comienza con una revisión técnica completa, no solo con el precio.
Explore las capacidades relacionadas de mecanizado CNC
Preguntas frecuentes sobre el mecanizado de piezas personalizadas
¿Qué archivos se necesitan para el mecanizado de piezas personalizadas?
¿Qué proceso CNC es mejor para mi pieza personalizada?
¿Puede LuckyHXS fabricar un prototipo o una pequeña cantidad?
¿Qué tolerancia puede lograr el mecanizado de piezas personalizadas?
¿Puede el mecanizado de piezas personalizadas incluir acabado superficial?
¿Puede LuckyHXS admitir la producción repetitiva después de la creación de prototipos?
¿Cómo se manejan los planos y los archivos del proyecto?
¿Cómo inicio una consulta sobre mecanizado de piezas personalizadas?

Prepare su solicitud de cotización (RFQ) de mecanizado de piezas personalizadas
Cuanto más claramente se definan los requisitos del proyecto, más útil será la primera revisión de ingeniería. No es necesario decidir cada detalle de mecanizado antes de contactar a LuckyHXS.
- Última revisión del plano o archivo CAD
- Material y grado
- Cantidades de prototipo y producción
- Dimensiones críticas, GD&T, roscas y ajustes
- Acabado y tratamiento superficial
- Informes de inspección o documentos de materiales
- Cronograma objetivo y requisitos de embalaje
- Información sobre la aplicación o la pieza de acoplamiento cuando sea relevante
Si el proceso de mecanizado o el material no están confirmados, elija "No estoy seguro" e incluya el plano. LuckyHXS puede revisar la geometría y analizar la ruta de mecanizado de piezas personalizadas adecuada.
Inicie su proyecto de mecanizado de piezas personalizadas
Envíe su plano, archivo CAD o resumen del proyecto a LuckyHXS. Revisaremos la geometría de la pieza, el material, la cantidad, las características críticas, los requisitos de la superficie y las expectativas de inspección antes de confirmar la ruta de mecanizado aplicable y la cotización.