
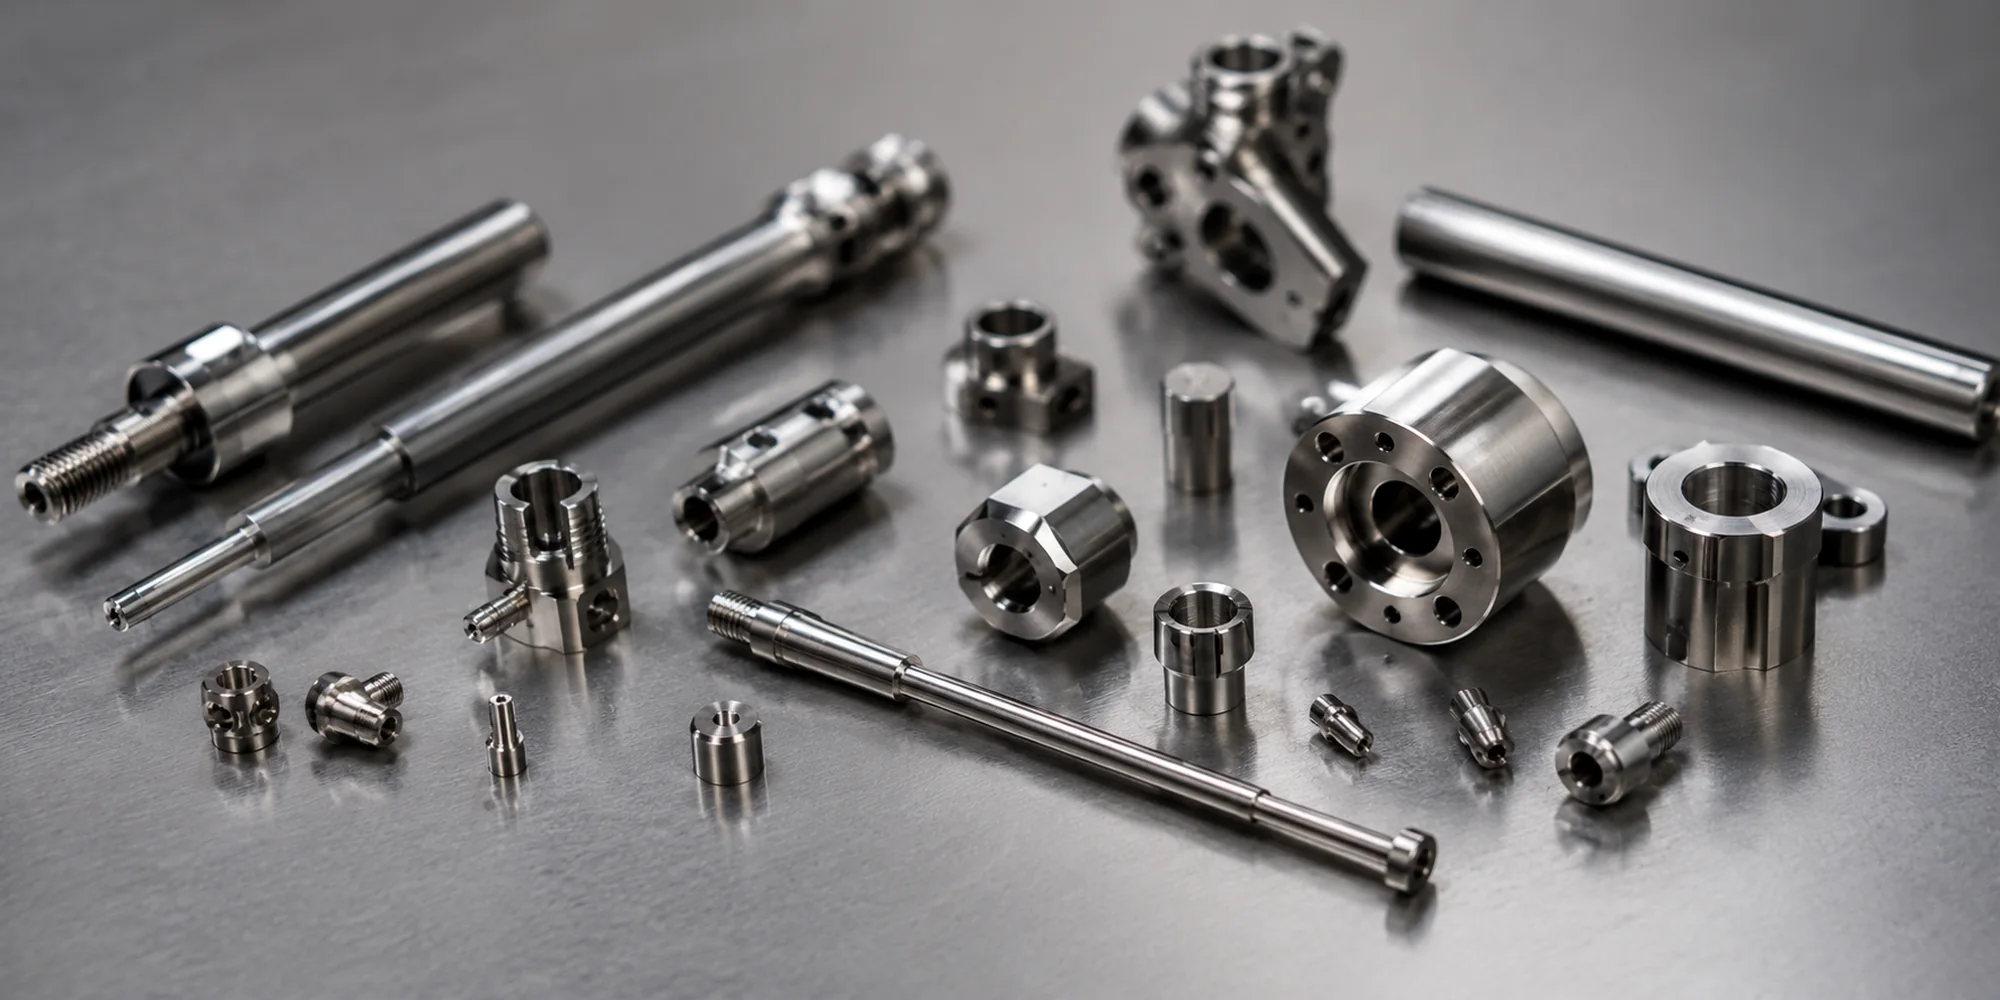
Personalizados CNC tipo suizo
Servicio de mecanizado
para piezas pequeñas y esbeltas
LuckyHxs fabrica piezas mecanizadas a medida tipo suizo para componentes de diámetro pequeño, esbeltos y de alta densidad de características según los planos del cliente. Suministramos ejes, pasadores, conectores, manguitos, piezas roscadas y otros componentes de precisión, desde la validación de prototipos hasta la producción en serie.
Idoneidad del proceso
El mecanizado tipo suizo es especialmente adecuado para piezas pequeñas y esbeltas alimentadas por barra que requieren relaciones de características estrictas, precisión repetible y producción por lotes estable.
- Soporte para piezas esbeltas y de diámetro pequeño
- Control estable de características y gestión de rebabas
- Torneado CNC + tipo suizo + integración de características secundarias
El mecanizado CNC tipo suizo de un vistazo
Tipo de suministro
Componentes de precisión personalizados según plano
Ideal para
Piezas de diámetro pequeño / esbeltas / con múltiples características
Productos típicos
Ejes / Pasadores / Conectores / Insertos / Manguitos / Piezas de válvulas / Componentes de sensores
Procesos
Mecanizado tipo suizo / Torneado de precisión / Taladrado / Roscado / Ranurado / Integración de características secundarias cuando corresponda
Materiales
Acero inoxidable / Latón / Cobre / Aluminio / Acero / Titanio / Plásticos seleccionados
Tolerancia
Referencia estándar ±0.01 mm
Especificaciones de la máquina
- Rango de diámetro: [CONFIRM]
- Rango de longitud: [CONFIRM]
- Configuración: [CONFIRM]
Logística
- MOQ: [CONFIRM]
- Plazo de entrega: [CONFIRM]
- Archivos: PDF, STEP, STP, IGES, DWG, DXF
¿Es el mecanizado tipo suizo adecuado para usted?
El mecanizado tipo suizo puede ser una buena opción cuando su pieza es pequeña, esbelta, alimentada por barra y contiene múltiples características relacionadas de torneado o descentradas.
Buena opción si
-
Geometría pequeña o esbelta Ideal para piezas alimentadas por barra con diámetros relativamente pequeños y mayores relaciones longitud-diámetro.
-
Múltiples características en una sola configuración Útil cuando el torneado, taladrado, roscado, ranurado o las características transversales deben mantener su relación de posición.
-
Se requiere producción en serie Muy adecuado para piezas que necesitan un mecanizado repetible desde la aprobación del prototipo hasta la producción por lotes.
-
Las relaciones estrictas entre características son importantes Útil cuando el diámetro, la concentricidad, la desviación, la posición de la rosca o las relaciones de los orificios transversales afectan al ensamblaje.
El mecanizado tipo suizo está diseñado para geometrías pequeñas, esbeltas y de alta densidad de características
Utilizamos el mecanizado tipo suizo y el torneado de precisión no solo para cortar metal, sino para controlar la estabilidad de piezas pequeñas de precisión. El proceso está específicamente optimizado para componentes en los que el torneado convencional sin soporte introduciría desviación o requeriría demasiadas operaciones secundarias.
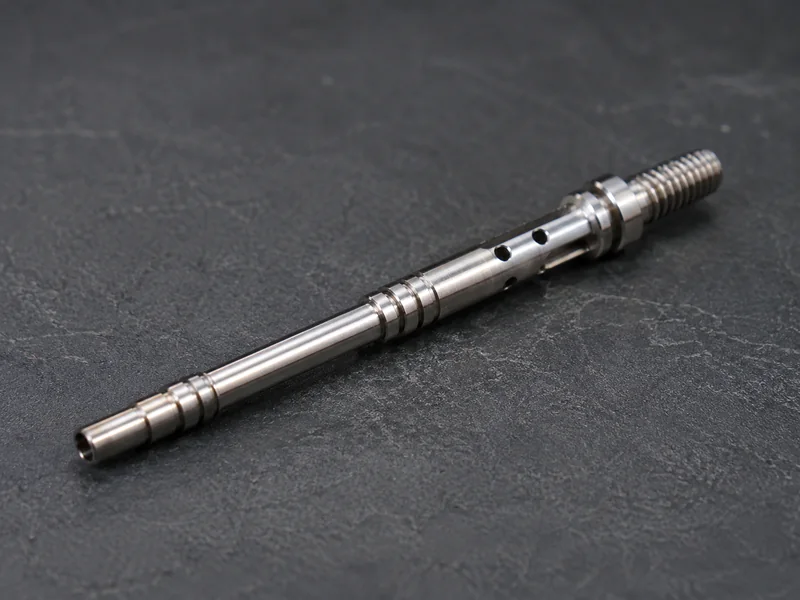
Diámetro pequeño
Optimizado para componentes rotacionales en miniatura.
Cuerpo esbelto
El soporte cerca del corte reduce la desviación en piezas largas.
Múltiples diámetros exteriores y ranuras
Mantiene relaciones axiales estrictas entre las características.
Roscas finas
Paso y condiciones de entrada controlados.
Orificios transversales y caras planas
Mecanizado descentrado integrado cuando corresponde.
Producción en serie
Arquitectura de alimentación por barra para tiradas de lotes consistentes.
No todas las piezas torneadas pequeñas necesitan mecanizado tipo suizo. La geometría de la pieza, la cantidad y las relaciones entre características determinan la ruta de fabricación.
Piezas mecanizadas tipo suizo que fabricamos según los planos del cliente
Suministro de componentes de precisión de diámetro pequeño en 8 categorías principales.
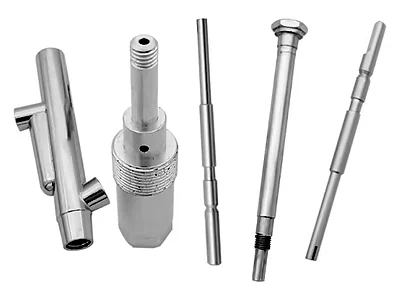
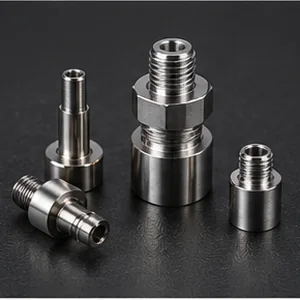
Ejes mecanizados tipo suizo y componentes de precisión esbeltos
Ejes de precisión, esbeltos, de motor y de guía.
Características: Diámetro exterior pequeño, múltiples diámetros, cuerpo largo, resalte, rosca, orificio transversal
Atención al comprador: Diámetro, rectitud, concentricidad, desviación, estabilidad esbelta
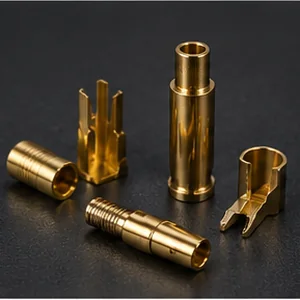
Conectores eléctricos, contactos y terminales
Pasadores de conectores, contactos eléctricos y terminales en miniatura.
Características: Diámetro exterior muy pequeño, rosca fina, resalte pequeño, ranura, moleteado, conicidad
Atención al comprador: Diámetro pequeño, posición del resalte, superficie de contacto, rebabas, consistencia del lote
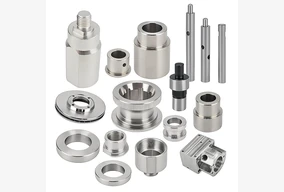
Pasadores de precisión, pasadores de posicionamiento y pernos pequeños
Pasadores de guía, pasadores con resalte, pasadores roscados y con orificios transversales.
Características: Diámetro exterior de precisión, resalte, rosca, ranura, orificio transversal, característica de retención
Atención al comprador: Diámetro exterior, rectitud, posición del resalte/orificio transversal, rebabas
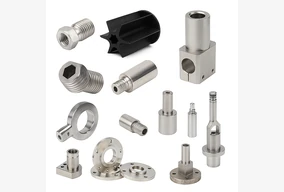
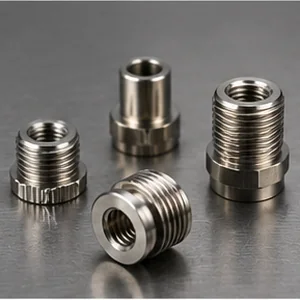
Piezas roscadas, insertos y fijaciones personalizadas
Insertos roscados, tornillos personalizados, pernos de precisión.
Características: Rosca externa/interna, moleteado, resalte, ranura, orificio interior pequeño
Atención al comprador: Ajuste de la rosca, longitud efectiva, condición de entrada, relación rosca-diámetro exterior
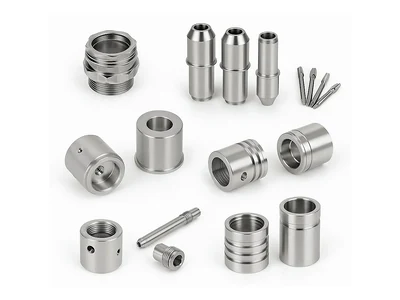
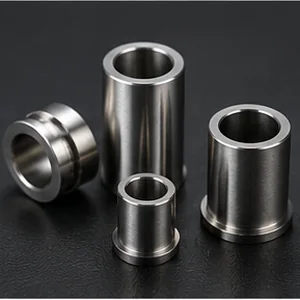
Casquillos, manguitos y espaciadores de precisión
Casquillos guía, manguitos espaciadores, casquillos de pared delgada.
Características: Diámetro interior, diámetro exterior, pared delgada, brida, resalte, ranura, orificio radial
Atención al comprador: Relación orificio interior-diámetro exterior, redondez, espesor de pared, concentricidad
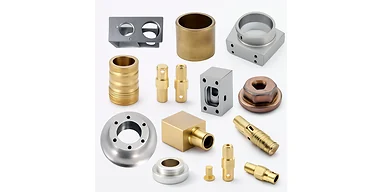
Sensores, instrumentos y piezas micromecánicas
Pasadores de sensores, cuerpos de sondas, carcasas en miniatura.
Características: Diámetro pequeño, orificio de precisión, rosca fina, resalte en miniatura, cara plana
Atención al comprador: Posición de características, alineación, orificio pequeño, repetibilidad
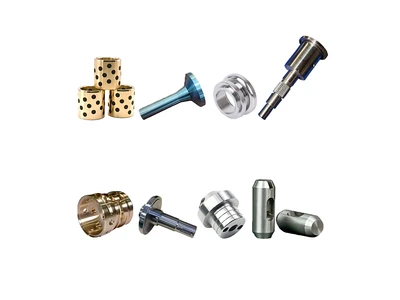
Válvulas, boquillas y componentes de control de fluidos
Vástagos de válvulas, núcleos, carretes, agujas de precisión, válvulas de asiento.
Características: Orificio pequeño, conicidad, vástago de precisión, ranura, rosca, orificio transversal pequeño
Atención al comprador: Diámetro, conicidad, acabado superficial, rectitud, relación de asiento
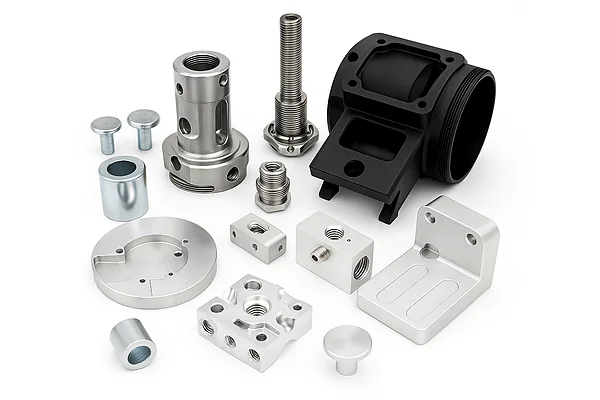
Piezas complejas de torneado-fresado suizo y características múltiples
Piezas de precisión con orificios transversales, fresado plano y ranuras.
Características: Diámetro exterior/orificio torneado + cara plana descentrada, ranura, orificio transversal/radial, rosca lateral
Atención al comprador: Relación entre torneado y fresado, posición angular, reducción de configuraciones
Componentes pequeños de precisión para diferentes interfaces funcionales
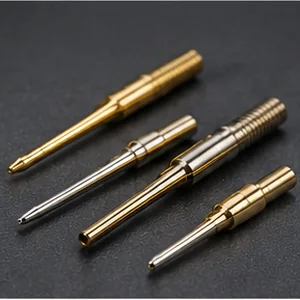
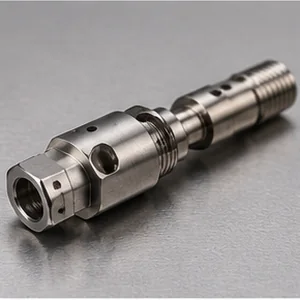
El grado del material por sí solo no define la estabilidad del mecanizado tipo suizo
La elección del material debe considerar tanto la aplicación final como el comportamiento en el mecanizado tipo suizo.
Materiales para el mecanizado CNC tipo suizo
ACERO INOXIDABLE (303, 304, 316, 316L)
Típico: Ejes, Pasadores, Vástagos, Manguitos, Componentes de sensores
Atención al comprador: Condición de la barra, desgaste de la herramienta, superficie, roscas finas
LATÓN (H57, H59, H62, C3604)
Típico: Pasadores de conectores, Contactos, Insertos, Accesorios, Componentes roscados
Atención al comprador: Rebabas de características pequeñas, moleteado, rosca, condición de recubrimiento
COBRE
Típico: Contactos eléctricos seleccionados, Componentes de conectores
Atención al comprador: Manejo de materiales blandos, daño superficial, rebabas
ALUMINIO (6061, 6063, 6082, 7075)
Típico: Componentes pequeños y ligeros, Carcasas en miniatura, Espaciadores
OTROS MATERIALES
Acero de fácil mecanizado (1214, 1215), Titanio (específico del proyecto), Plásticos de ingeniería (POM, Nylon, PTFE, ABS cuando sea adecuado).
Grado de material APROBADO ≠ Barra apta para mecanizado suizo APROBADA
El mecanizado tipo suizo puede ser muy sensible a la calidad de la barra. Si un proyecto utiliza una configuración de casquillo guía, el material pasa a través de un soporte ajustado cerca de la zona de corte.
- Consistencia del diámetro: Las variaciones provocan atascos o soporte suelto.
- Rectitud: Las barras dobladas causan vibración y desviación.
- Redondez y superficie: Afecta el ajuste del casquillo guía y la calidad de la pieza final.
Nota: Los requisitos del casquillo guía dependen de la configuración real de la máquina y la geometría de la pieza.
Confirme sus requisitos de material y barra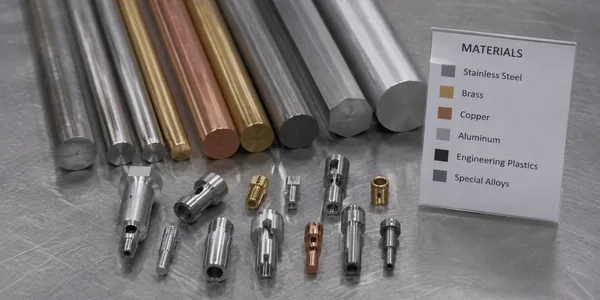
¿Cuándo debería elegir el mecanizado tipo suizo en lugar del torneado estándar?
Utilice el proceso más sencillo que controle la geometría requerida de manera fiable.
Mecanizado tipo suizo
- • Diámetro pequeño
- • Geometría larga / esbelta
- • Alta densidad de características (muchos resaltes/ranuras)
- • Roscas finas y características transversales
- • Producción en serie alimentada por barra
Torneado convencional
- • Piezas cortas y rígidas
- • Diámetros mayores
- • Geometría rotacional más simple
- • Menor complejidad de configuración
Torneado-fresado (No suizo)
- • Base rotacional
- • Gran demanda de características descentradas
- • Multitarea de piezas más grandes/rígidas
Por qué fallan las piezas suizas pequeñas incluso cuando aprueban las características individuales
El enfoque de ingeniería debe cambiar de verificar dimensiones individuales a validar la geometría funcional completa.
Los diámetros pequeños aprueban, pero la geometría de la pieza esbelta aún se desvía
El diámetro exterior aprueba, pero la rectitud y la desviación fallan a lo largo de la longitud.
Las características torneadas y descentradas aprueban individualmente pero pierden su relación
La posición del resalte a la ranura o del orificio falla en el ensamblaje final.
El prototipo aprueba, pero la producción suiza a largo plazo se desvía
El desgaste de la herramienta y la variación de la barra degradan la repetibilidad del lote.
2. Calidad de la barra
Grado de material correcto, pero la mala condición de la barra desestabiliza el mecanizado.
3. Múltiples diámetros
Los resaltes y ranuras pierden su relación axial funcional.
4. Microorificios transversales
Aprueban las comprobaciones de tamaño pero fallan en la posición o en la condición del borde interno.
5. Roscas finas
Aprueban la medición pero aún fallan en la entrada del ensamblaje final.
6. Concentricidad
Los diámetros interior y exterior aprueban, pero los casquillos pequeños pierden concentricidad funcional.
7. Rebabas de tronzado
Los microbordes dañan las pequeñas características funcionales al cortar.
9. Superficie y manipulación
Las marcas superficiales y los daños por manipulación importan proporcionalmente más en las pequeñas superficies funcionales.
Los diámetros pequeños aprueban, pero la geometría de la pieza esbelta aún se desvía
El desafío
Diámetro APROBADO ≠ Geometría esbelta estable APROBADA
Soportar el material cerca de la zona de corte puede reducir la longitud sin soporte y la desviación de corte. Sin embargo, la estabilidad final sigue estando afectada por la geometría de la pieza, la condición del material, las herramientas y la secuencia de corte.
Enfoque de LuckyHxs: Revisar la relación L/D, confirmar la condición del material de la barra, monitorizar los diámetros críticos durante el proceso e inspeccionar la geometría funcional de acuerdo con el plano.
Las características diminutas se aprueban individualmente pero pierden su relación funcional
El desafío
APROBACIÓN de característica pequeña ≠ APROBACIÓN de geometría completa de múltiples características
Afecta a pines de conectores, pines de precisión y componentes suizos complejos. Un pequeño cambio posicional puede ser significativo en relación con la característica en sí.
Enfoque de LuckyHxs: Identificar características de referencia funcionales, revisar el apilamiento de características axiales, minimizar las transferencias secundarias innecesarias e inspeccionar las características relacionadas como un grupo geométrico.
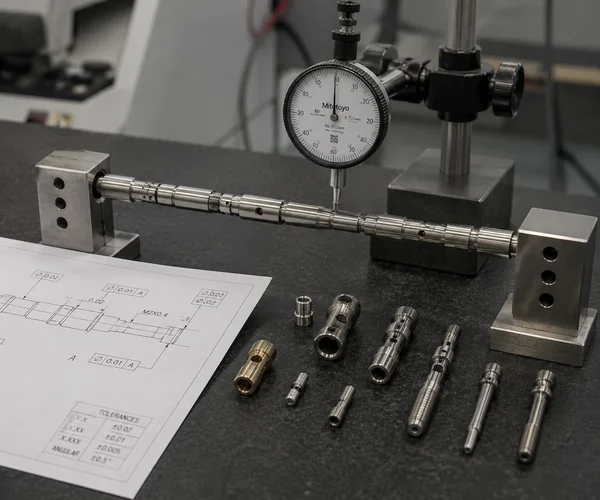
El prototipo aprueba, pero la producción suiza a largo plazo se desvía
El desafío
Aprobación del prototipo ≠ Repetibilidad automática a largo plazo
El desgaste de la herramienta, la variación del material de la barra, el desgaste de la broca y los cambios en la temperatura de corte pueden degradar lentamente la repetibilidad del lote a lo largo de miles de piezas.
Enfoque de LuckyHxs: Inspección del primer artículo, identificación de características CTQ, comprobaciones de diámetro durante el proceso, monitorización del estado de la herramienta y verificación final del lote.
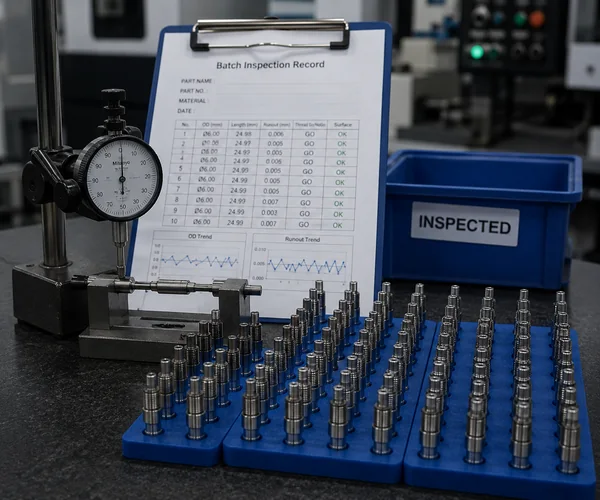
Por qué es importante el soporte cerca de la zona de corte para piezas esbeltas
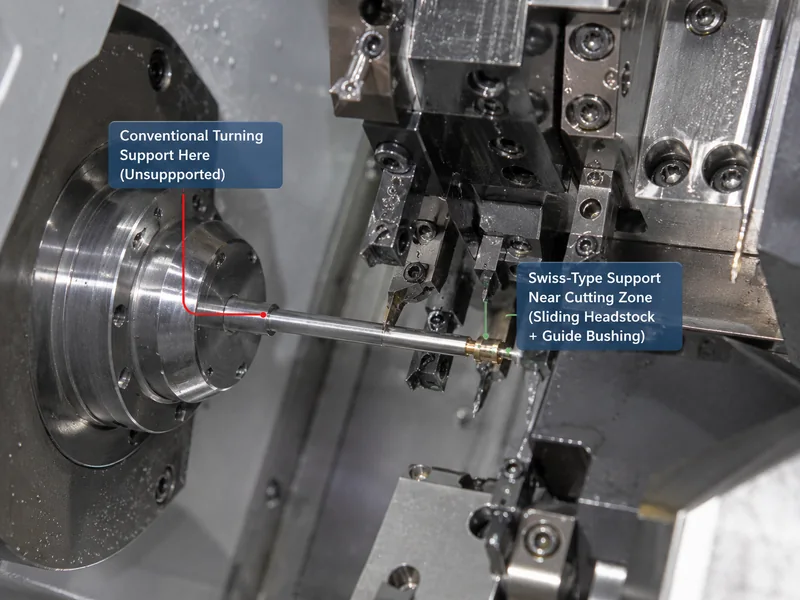
Riesgo del torno convencional
Plato → Larga extensión sin soporte → Fuerza de corte → Mayor riesgo de deflexión en geometría esbelta.
Principio tipo suizo
Material de barra → Cabezal móvil → Soporte cerca de la zona de corte → Herramienta de corte → Característica de diámetro pequeño terminada.
El soporte del material cerca del corte da como resultado una distancia sin soporte más corta, proporcionando una mejor estabilidad para la geometría esbelta adecuada.
Nota de ingeniería: No todas las piezas se benefician automáticamente del mecanizado suizo con casquillo guía. Las piezas cortas, rígidas o más grandes pueden ser más eficientes en el torneado CNC convencional. Algunas máquinas modernas tipo suizo también pueden operar sin casquillo guía. Elija el mecanizado suizo porque la geometría se beneficia del proceso, no porque "suizo" suene más preciso.
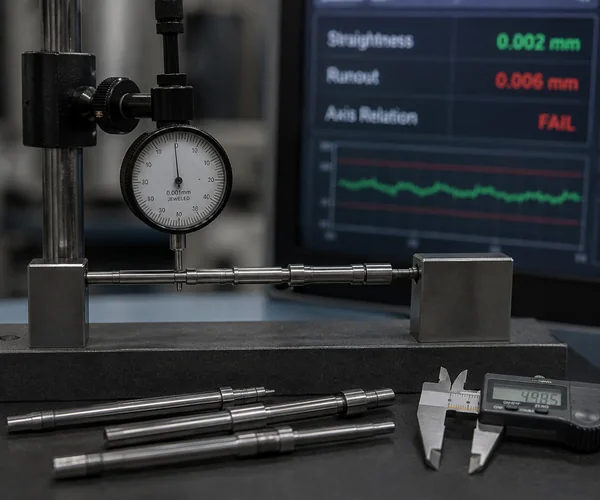
La precisión del diámetro pequeño es solo una parte del control de piezas esbeltas
Un eje pequeño no debe inspeccionarse como una colección de diámetros no relacionados.
DIÁMETRO
¿Está cada diámetro exterior dentro de los requisitos del plano?
RECTITUD
¿Mantiene el elemento esbelto completo su forma correcta?
DESVIACIÓN (RUNOUT)
¿Se mantiene la superficie giratoria funcional correctamente relacionada con su referencia?
CONCENTRICIDAD
Cuando se especifica, ¿están las características torneadas relacionadas alineadas correctamente?
SUPERFICIE
¿Está la superficie de guía / contacto / sellado libre de daños inaceptables?
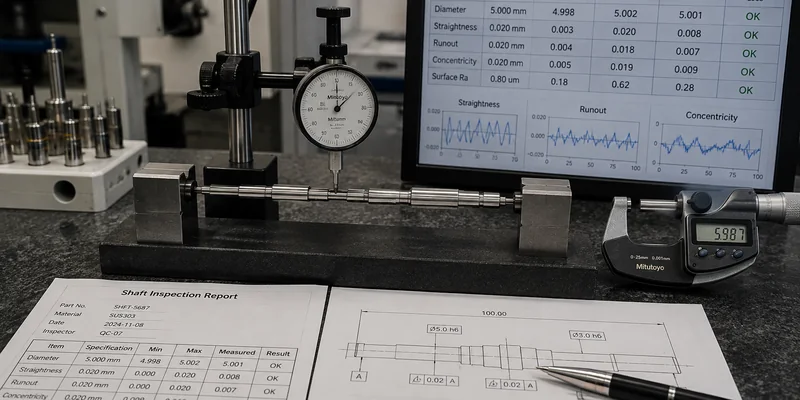
Una pieza suiza es una geometría continua, no una lista de diámetros
Múltiples diámetros, hombros y ranuras deben funcionar como una sola geometría.
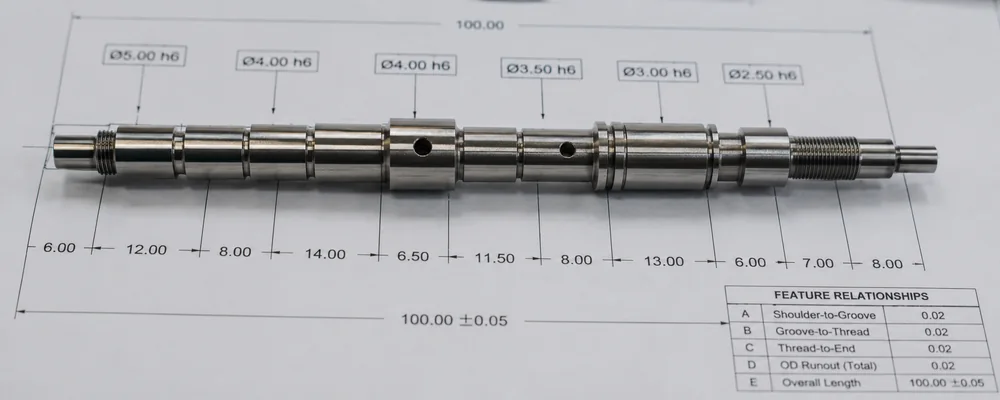
Las características individuales pueden aprobarse
- ØA → APROBADO
- Hombro → APROBADO
- ØB → APROBADO
- Ranura → APROBADA
- ØC → APROBADO
- Rosca → APROBADA
Pero los clientes necesitan relaciones
- • Distancia de hombro a ranura
- • Posición de ranura a rosca
- • Relación de rosca a extremo
- • Relación de múltiples ejes de diámetro exterior
- • Longitud funcional total
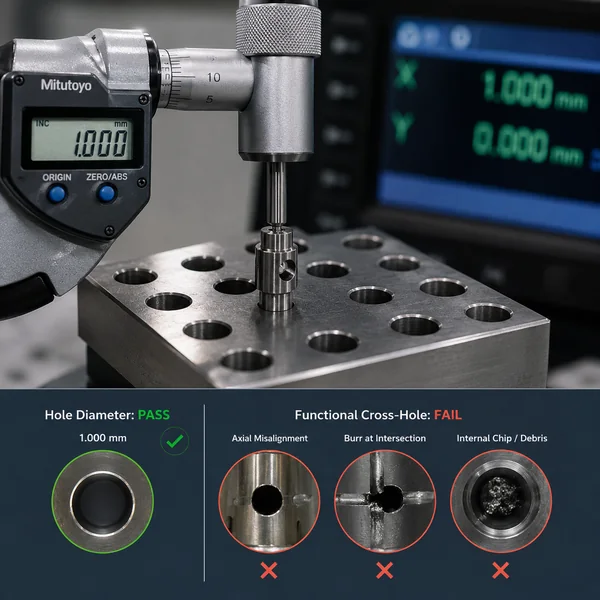
Un orificio pequeño puede pasar la inspección de tamaño y aun así fallar en su función
APROBACIÓN de diámetro de orificio pequeño ≠ APROBACIÓN de orificio transversal funcional. La escala de las características pequeñas hace que la condición de la rebaba sea proporcionalmente más importante.
Tipos de orificios críticos
Orificio transversal, orificio radial, orificio de ventilación, orificio de retención, diámetro interior pequeño, salida de rosca.
Enfoque de inspección
- Diámetro del orificio
- Posición axial y angular
- Condición del borde de intersección
- Rebaba de salida y viruta interna
Flujo del proceso
Mecanizar característica → Revisar intersección → Desbarbado específico de la característica → Limpiar → Revisión visual/ampliada → Verificación final
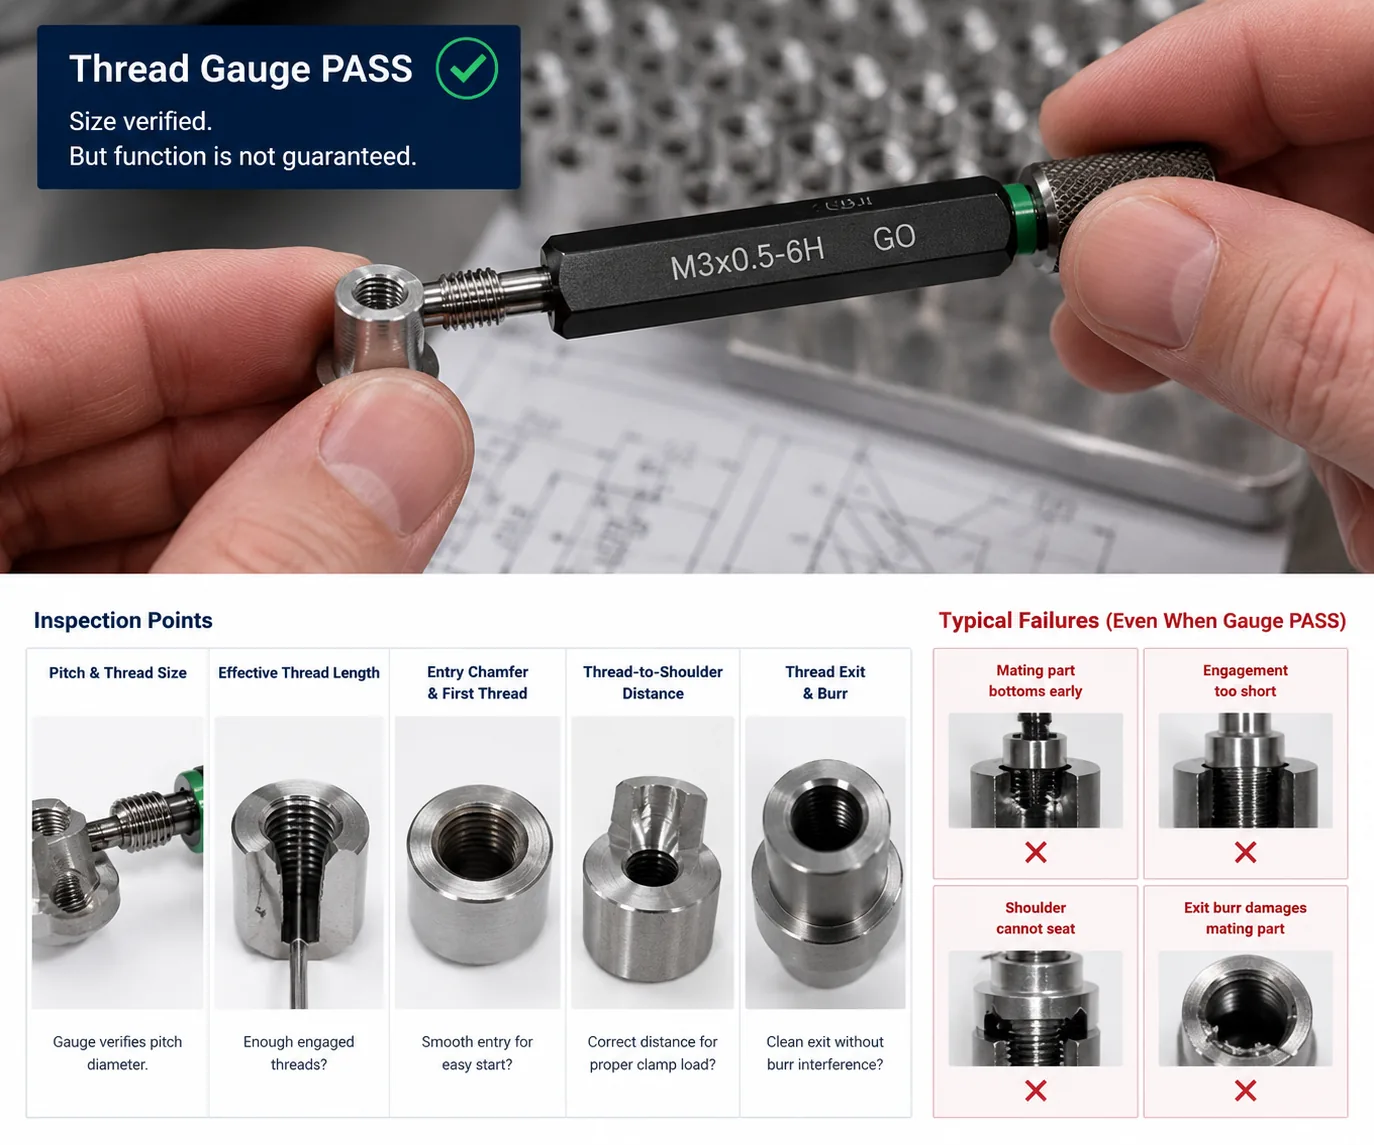
La APROBACIÓN del calibre de rosca no garantiza el ensamblaje de piezas pequeñas
APROBACIÓN de calibre de rosca ≠ APROBACIÓN de interfaz de rosca funcional. Un calibre PASA/NO PASA verifica el tamaño, pero no siempre la condición de entrada o la longitud utilizable.
Puntos de inspección
- Paso y tamaño de rosca
- Longitud de rosca efectiva
- Chaflán de entrada y primera rosca
- Distancia de rosca a hombro
- Salida de rosca y rebaba
Fallos típicos
- La pieza de acoplamiento hace tope prematuramente
- Acoplamiento demasiado corto
- El hombro no puede asentar
- La rebaba de salida daña la pieza de acoplamiento
Las relaciones de diámetro interior/exterior, los bordes de tronzado y la condición de la superficie siguen siendo importantes
Casquillos y manguitos
APROBACIÓN de DI + APROBACIÓN de DE ≠ APROBACIÓN de guía funcional. Un manguito es una relación funcional de DI/DE, no dos diámetros independientes.
Riesgos:
Desviación del diámetro interior, pared irregular, ovalidad, distorsión de pared delgada, desalineación de puertos.
Condición de tronzado
Una pequeña rebaba puede ser un gran defecto funcional en una pieza pequeña. El extremo de corte debe controlarse.
Comprobaciones:
Planitud del extremo de corte, condición del borde, resalte central (cuando corresponda), rebaba de tronzado.
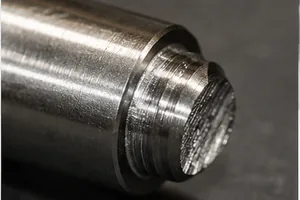
Superficie funcional y manipulación
APROBACIÓN del número de acabado superficial ≠ APROBACIÓN de superficie funcional. Los daños por manipulación arruinan las pequeñas áreas funcionales.
Riesgos:
Contacto entre piezas, muescas, arañazos, abolladuras, daños en roscas, daños en puntas.
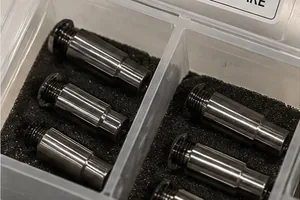
Del primer artículo a la producción suiza repetitiva
El método de medición sigue la función de la característica.
Flujo de control de 12 pasos
- Revisión de planos
- Confirmación de revisión
- Confirmación de material
- Revisión de material de barra
- Identificación de características funcionales
- Selección de ruta de proceso
- Verificación del primer artículo
- Comprobación de diámetro durante el proceso
- Revisión de roscas/ranuras/orificios
- Revisión de rebabas/superficies
- Verificación final del lote
- Retención de requisitos
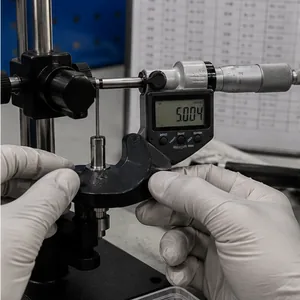
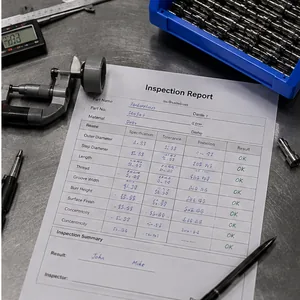
Componentes mecanizados tipo suizo para ensamblajes de precisión
Electrónica y conectores
Típico: Pin de contacto / Inserto de conector
Ajuste suizo: Diámetro pequeño + múltiples hombros/roscas.
Control de fluidos
Típico: Aguja / Vástago / Carrete pequeño / Boquilla
Ajuste suizo: Diámetro esbelto + conicidad / ranura / orificio pequeño.
Automatización industrial
Típico: Pin de posicionamiento / Minieje / Manguito
Preocupación del comprador: Ajuste + consistencia repetitiva del lote.
Sensores, motores e instrumentos
Componentes específicos del proyecto revisados según el plano del comprador.
Un socio de fabricación CNC que puede verificar
Certificados y documentos de cumplimiento
- Certificación ISO9001
- Cumplimiento CE
- Cumplimiento REACH
- Cumplimiento RoHS
- Informes de prueba de materiales disponibles
Vea cómo se mecanizan e inspeccionan las piezas CNC de LuckyHxs
¿Qué es el mecanizado CNC tipo suizo y por qué se llama suizo?
El mecanizado CNC tipo suizo es una forma especializada de torneado de precisión comúnmente utilizada para componentes de diámetro pequeño, esbeltos y con gran densidad de características. En una configuración tradicional de casquillo guía, el material de la barra se mueve a través de un cabezal móvil y se apoya cerca de la zona de corte, reduciendo la longitud sin soporte durante el mecanizado.
¿Por qué se llama mecanizado suizo?
El proceso debe su nombre a la industria relojera de precisión de Suiza, donde se desarrollaron máquinas estilo cabezal móvil para fabricar componentes de precisión muy pequeños.
Cómo funciona
- Se carga el material de la barra.
- El material avanza a través de un sistema de cabezal móvil.
- En una configuración suiza tradicional, el soporte se coloca cerca de la herramienta de corte.
- El torneado crea características de diámetro exterior, hombro, conicidad, ranura y rosca.
- Donde la configuración de la máquina lo permite, se pueden integrar características de taladrado, mecanizado de orificios transversales o fresado.
- El componente se corta y la producción se repite a lo largo de la barra.
Nota: Algunas máquinas CNC modernas tipo suizo pueden operar en configuraciones con y sin casquillo guía. Por lo tanto, la selección del proceso depende de la pieza, no simplemente del nombre de la máquina.
¿Qué lo hace diferente?
- • Pequeña longitud de corte sin soporte
- • Gran adaptabilidad para piezas esbeltas
- • Geometría de diámetro pequeño
- • Múltiples características
- • Producción repetitiva alimentada por barra
- • Posible reducción de la manipulación secundaria
Mecanizado CNC suizo vs. Torneado CNC convencional: ¿Cuál es la diferencia?
CNC TIPO SUIZO
- Movimiento de la pieza de trabajo: Enfoque de cabezal móvil
- Soporte: Soporte cerca del área de corte en configuración de casquillo guía
- Mejor ajuste: Diámetro pequeño, largo / esbelto, alta densidad de características, producción repetitiva alimentada por barra
- Riesgo que ayuda a reducir: Deflexión en geometría esbelta adecuada
TORNEADO CNC CONVENCIONAL
- Pieza de trabajo: Sujeta principalmente en un plato fijo / disposición de pinzas
- Mejor ajuste: Más corta, mayor diámetro, componentes rotacionales rígidos, geometría torneada simple
- Beneficio potencial: Configuración más sencilla para piezas adecuadas, más económico para muchas piezas cortas y rígidas
Resumen de selección de procesos
CUÁNDO EL MECANIZADO SUIZO SUELE SER MEJOR
- Diámetro pequeño
- Largo/esbelto
- Roscas finas
- Muchos hombros/ranuras
- Características transversales
- Producción repetitiva
CUÁNDO EL CONVENCIONAL PUEDE SER MEJOR
- Pieza corta y rígida
- Mayor diámetro
- Geometría simple de DE/DI
- Componente de baja complejidad
- El coste de configuración domina sobre la cantidad
El mecanizado suizo no es automáticamente "más preciso". Es más apropiado cuando su soporte y arquitectura de producción coinciden con la geometría de la pieza.
¿Qué piezas son más adecuadas para el mecanizado CNC suizo?
El mecanizado suizo se vuelve más valioso cuando la geometría de la pieza, la densidad de características y los requisitos de producción crean problemas para una ruta de torneado convencional más simple.
SEÑAL 1: Diámetro pequeño
¿Es el componente relativamente pequeño en comparación con una pieza torneada convencional?
SEÑAL 2: Geometría larga / esbelta
¿El corte sin soporte crea un riesgo de deflexión?
SEÑAL 3: Múltiples diámetros
¿La pieza contiene varios diámetros exteriores, hombros o superficies de apoyo?
SEÑAL 4: Roscas finas y ranuras
¿El ensamblaje depende de pequeñas roscas, ranuras o relaciones entre hombros?
SEÑAL 5: Características transversales / radiales
¿Contiene orificios transversales, partes planas, ranuras o roscas laterales?
SEÑAL 6: Producción repetida
¿Pasará el componente aprobado a una producción recurrente?
Cuándo el mecanizado suizo puede NO ser la opción adecuada
Piezas de gran diámetro, piezas cortas y pesadas, piezas principalmente prismáticas, cavidades / caras grandes, piezas muy simples con baja demanda de repetición.
Preguntas frecuentes sobre el mecanizado CNC tipo suizo
¿Qué es el mecanizado CNC tipo suizo?
¿Por qué se llama mecanizado suizo?
¿Cuál es la diferencia entre el mecanizado suizo y el torneado CNC convencional?
¿Qué piezas son más adecuadas para el mecanizado CNC tipo suizo?
¿El mecanizado suizo es solo para piezas largas y delgadas?
¿Qué materiales puede mecanizar LuckyHxs con el método suizo?
¿Qué tolerancias puede lograr LuckyHxs con el mecanizado suizo?
¿Puede el mecanizado suizo producir orificios transversales, partes planas y ranuras?
¿El mecanizado suizo es adecuado para prototipos?
¿Qué información se requiere para una cotización de mecanizado suizo?
¿Necesita piezas de precisión pequeñas que mantengan la consistencia más allá de la primera muestra?
Envíe su plano 2D/3D, material, cantidad, diámetros críticos, requisitos de rectitud o descentramiento, roscas, ranuras, orificios transversales, acabado superficial y necesidades de inspección. LuckyHxs evaluará si el mecanizado suizo, el torneado convencional u otro proceso es la mejor ruta de fabricación.