
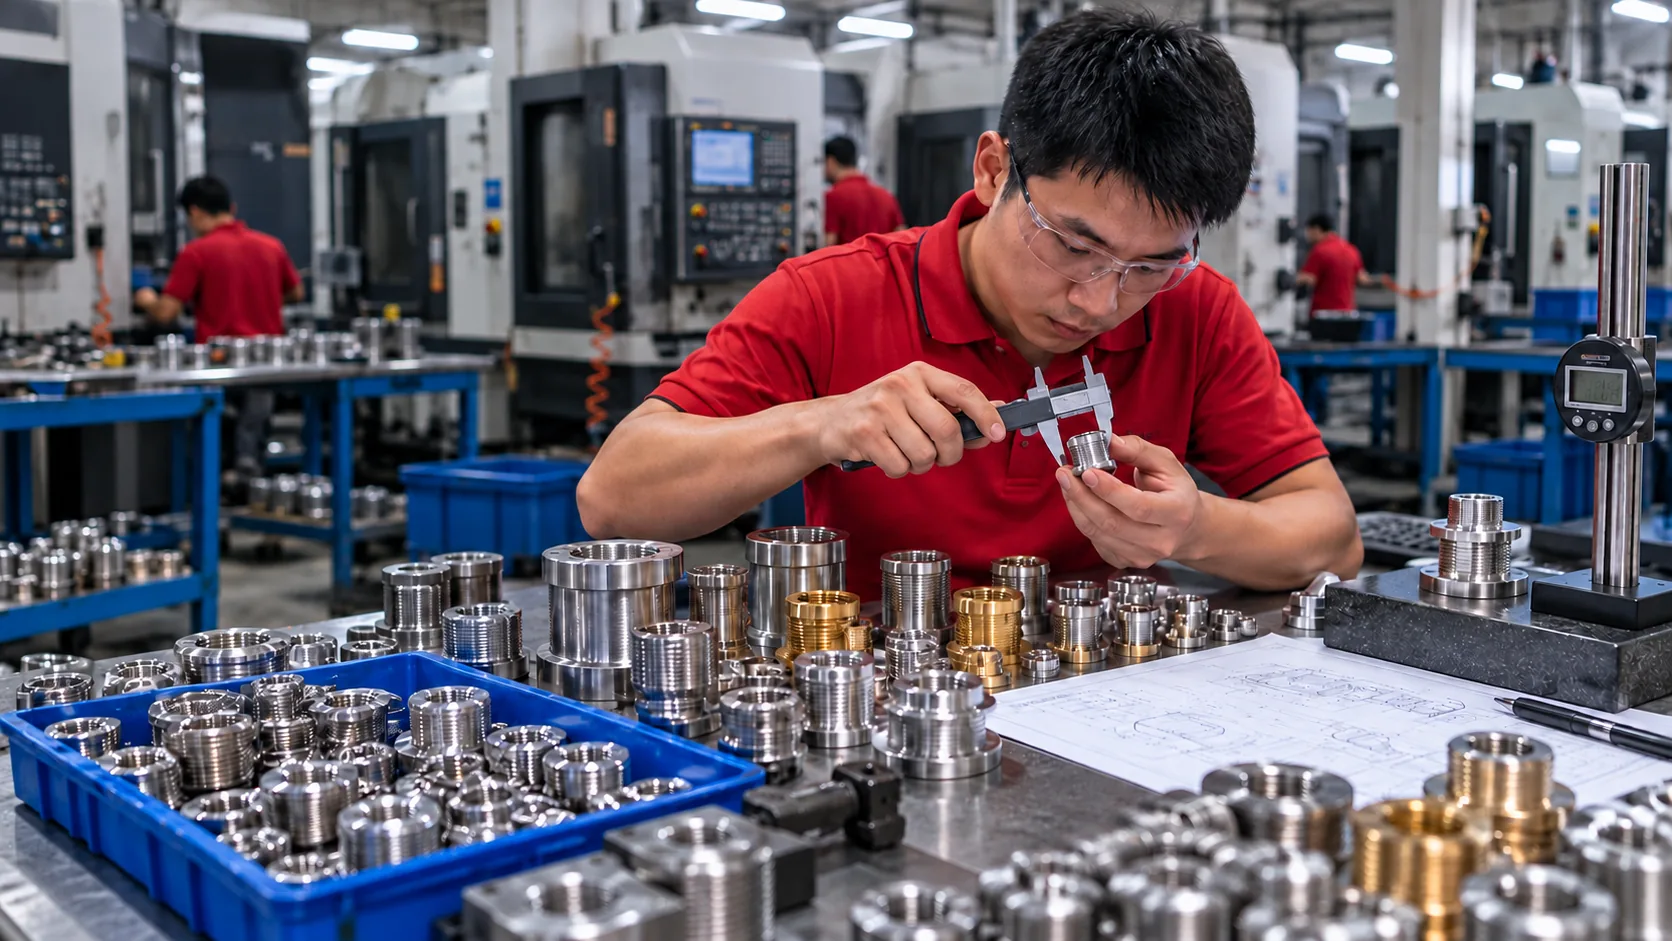
Personalizado Insertos Roscados Proveedor para un Ensamblaje Confiable
Insertos personalizados de latón, acero inoxidable, acero y aluminio diseñados para estructuras de inserción por calor, a presión, moldeadas y mecanizadas con precisión. Fabricados estrictamente según sus planos, especificaciones de rosca y requisitos de aplicación, apoyándole desde los prototipos hasta la producción en serie.
- Geometría de Rosca y Cuerpo Personalizada
- Moleteado, Bridas y Características de Entrada
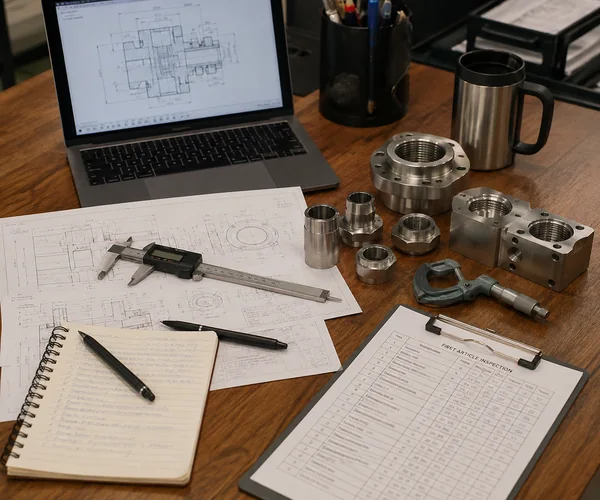
- Inspección Dimensional y de Rosca
Basado en Planos
Fabricación Personalizada
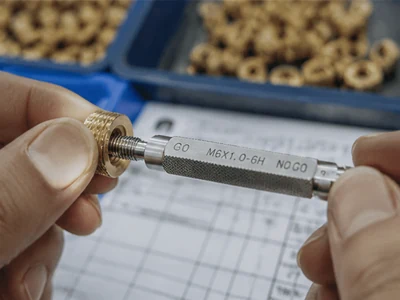
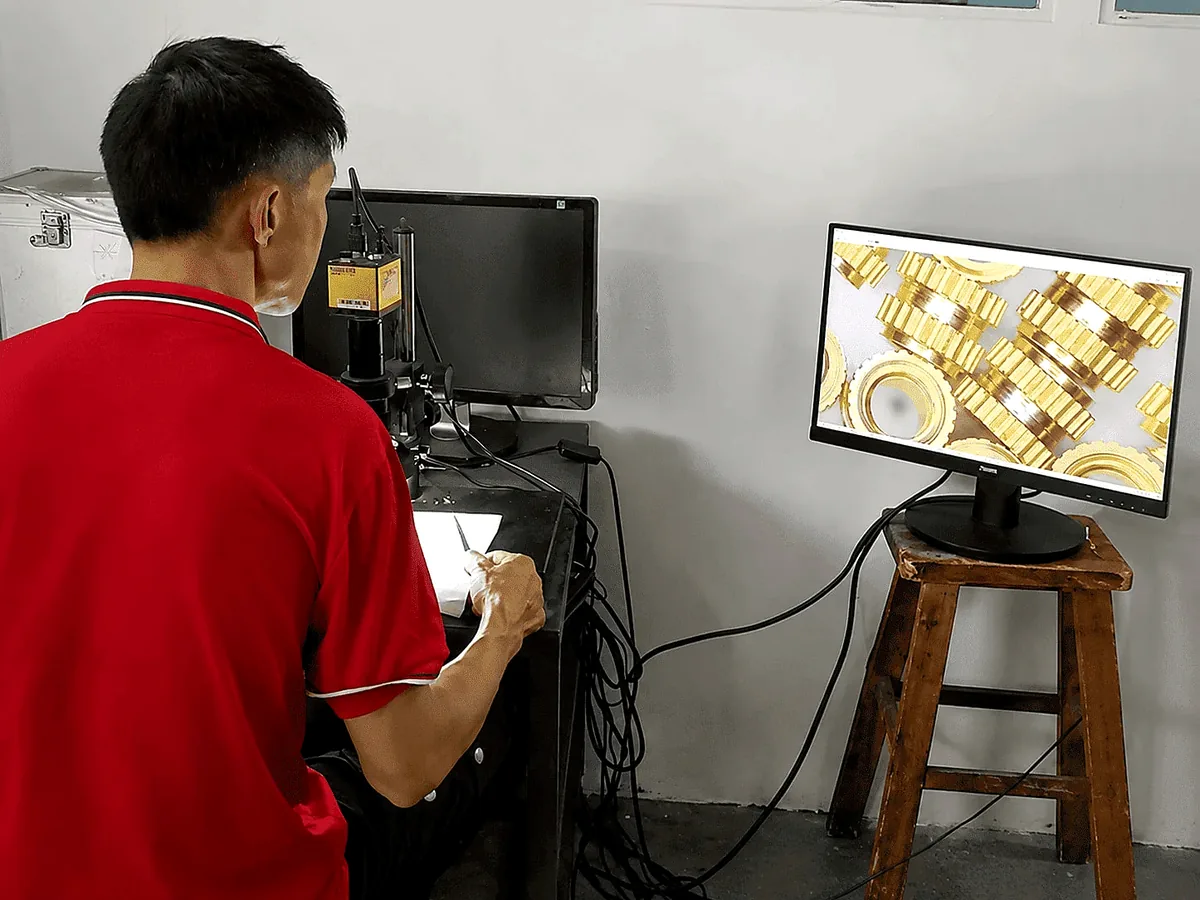
Inspección de Rosca
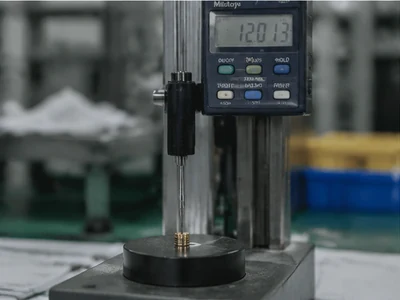
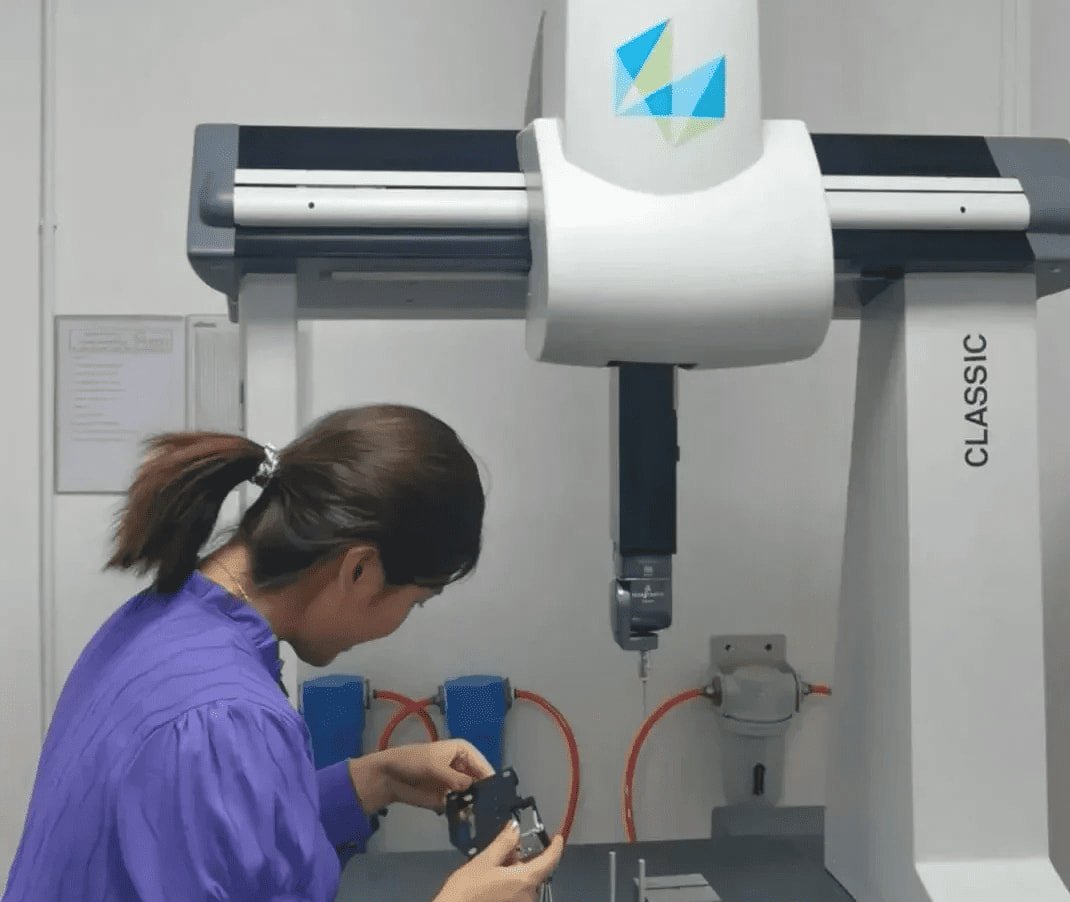
Verificación de Dimensiones
Múltiples Estructuras
Moleteados, Bridas, Ranuras
De Prototipo a Lote
Soporte para Producción Repetitiva
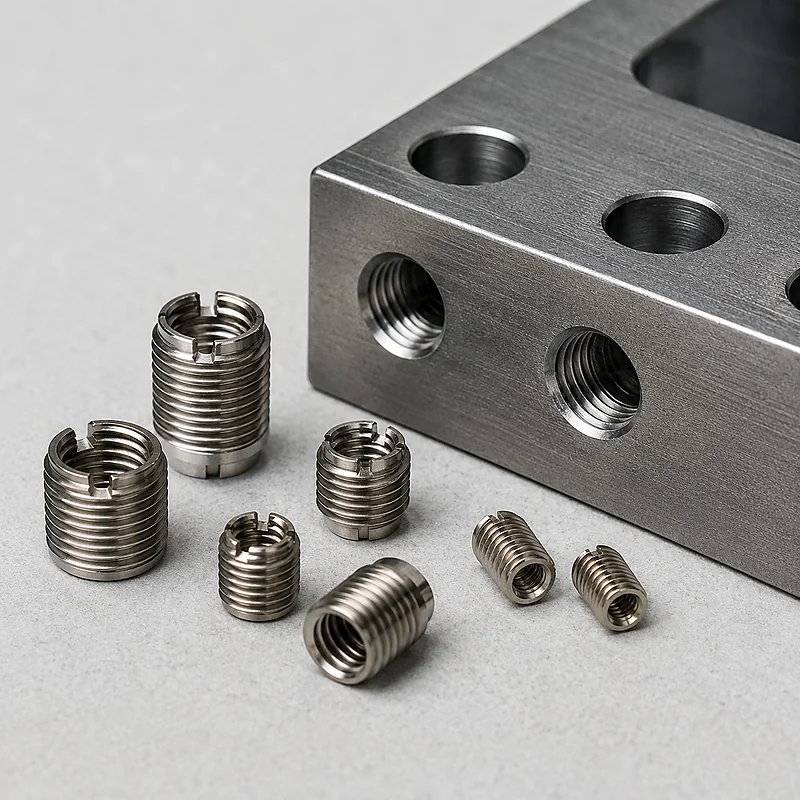
Insertos Roscados Personalizados para Roscas Más Fuertes y Repetibles
Los insertos roscados proporcionan roscas internas duraderas y resistentes al desgaste en plásticos, componentes moldeados, metales blandos y productos ensamblados complejos. Son esenciales para mejorar la fijación repetida, el acceso para mantenimiento y la confiabilidad general del ensamblaje.
El rendimiento de un inserto depende en gran medida de la geometría de su cuerpo, el patrón de moleteado, la precisión de la rosca, el diseño del orificio de montaje y el método de instalación elegido. Las opciones estándar del mercado a menudo no cumplen con los requisitos específicos de extracción o torsión.
LuckyHxs produce insertos roscados personalizados de acuerdo con sus planos de ingeniería precisos, muestras de materiales y requisitos funcionales, asegurando una adaptación perfecta para su aplicación.
Nota de Ingeniería: El inserto, el orificio de montaje y el método de instalación deben diseñarse juntos como un sistema completo para evitar fallos.
Tipos de Insertos Roscados que Fabricamos
Insertos mecanizados con precisión, adaptados a diferentes materiales base y procesos de instalación.
Insertos de Latón para Inserción por Calor
Diseñados para termoplásticos, ofreciendo alta resistencia a la extracción y torsión cuando se instalan con calor.
Insertos Moleteados a Presión
Insertos de instalación en frío que dependen del ajuste de interferencia y el moleteado para agarrarse a materiales más blandos.
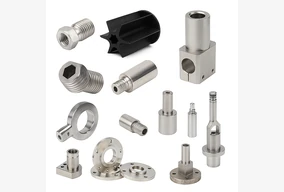
Insertos Ultrasónicos
Instalados mediante vibración de alta frecuencia para fundir el plástico circundante y lograr una unión rápida y segura.
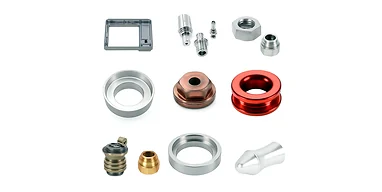
Insertos Moldeados
Colocados directamente en el molde antes de la inyección, proporcionando la mayor resistencia a la extracción posible.
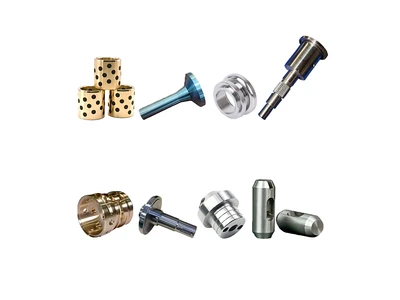
Insertos Autorroscantes
Cuentan con roscas de corte externas para perforar su propio orificio durante la instalación en materiales más blandos.
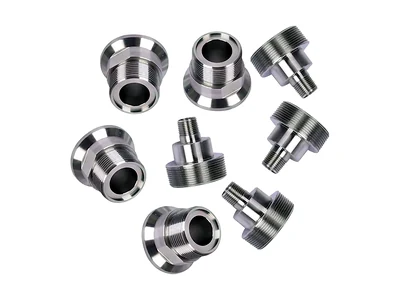
Insertos con Brida
Proporcionan una mayor superficie de apoyo para evitar el traspaso y distribuir la carga sobre un área más amplia.
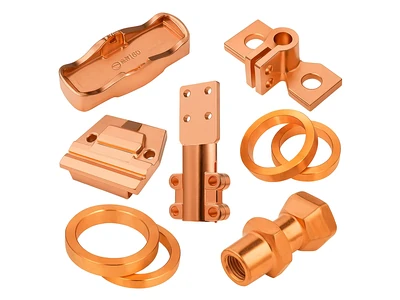
Insertos para Impresión 3D
Patrones de moleteado personalizados para garantizar un agarre seguro en polímeros impresos mediante FDM, SLA o SLS.
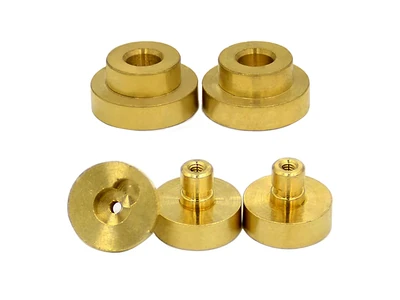
Pequeños Insertos de Precisión
Insertos micromecanizados para electrónica compacta, sensores y ensamblajes en miniatura.
Elija el Inserto Según el Material y el Método de Instalación
Un enfoque sistemático para especificar insertos roscados personalizados.
Material Base
¿El material receptor es un termoplástico, termoestable, resina impresa en 3D, madera o metal blando? Esto determina el estilo de moleteado.
Método de Instalación
¿Utilizará calor, soldadura ultrasónica, presión o moldeo? El cuerpo del inserto debe coincidir con el proceso.
Requisito de Extracción
Determine la carga axial que debe soportar el inserto. Esto afecta la longitud y el diseño del moleteado horizontal.
Resistencia a la Torsión
Evalúe las fuerzas de rotación durante el apriete del tornillo. Esto requiere patrones de moleteado vertical o de diamante.
Ensamblaje Repetido
Si las piezas se desmontan con frecuencia, especifique materiales más duros como acero inoxidable o paredes más gruesas.
¿Necesita Ayuda para Adaptar el Inserto a su Aplicación?
Estructuras de Insertos Roscados Personalizados
Mecanizados exactamente según sus requisitos estructurales.
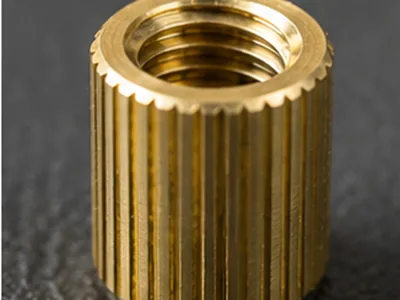 Moleteado Recto
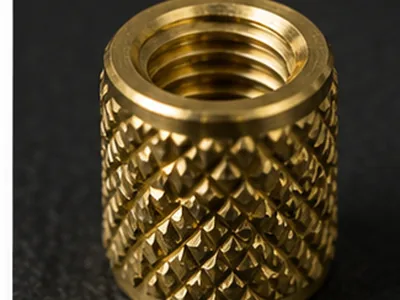 Moleteado de Diamante
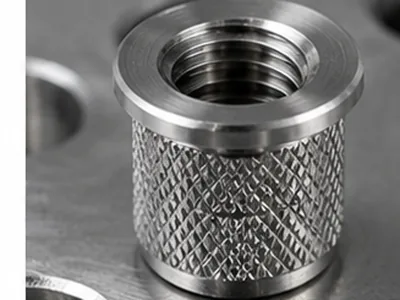 Cabeza con Brida
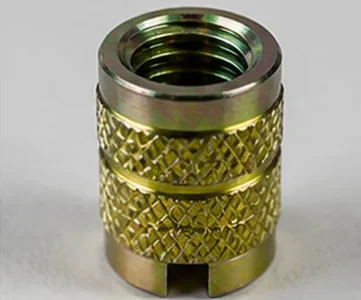 Cuerpo sin Cabeza
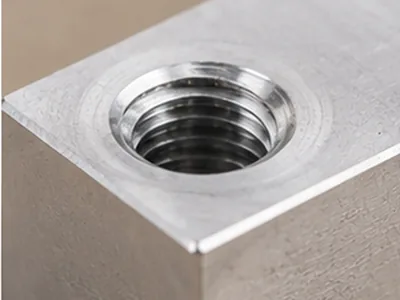 Orificio Ciego
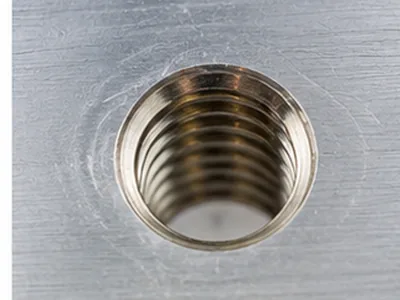 Orificio Pasante
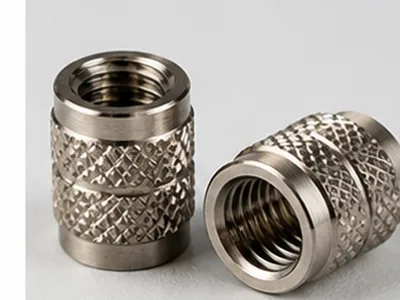 Cuerpo Corto
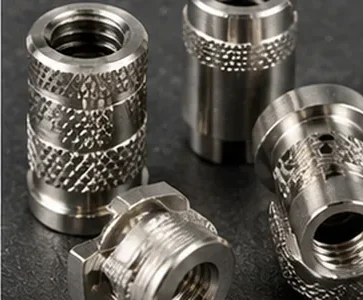 Acero Inoxidable Personalizado
Por Qué Fallan los Insertos Roscados Durante el Ensamblaje
Problemas comunes causados por especificaciones incorrectas o mala calidad de mecanizado.
Extracción del Inserto
Falla bajo carga axial.
Rotación del Inserto
Gira dentro del orificio.
Atasco de Rosca
Los tornillos no entran.
Trasroscado
Instalación desalineada.
Altura Desigual
Afecta a las piezas de acoplamiento.
Salida por Empuje
Los tornillos empujan el inserto hacia afuera.
Agrietamiento del Saliente
El plástico se rompe.
Rebabas y Virutas
Bloquean las roscas internas.
Pérdida por Vibración
Se afloja con el tiempo.
Variación de Lote
Ajuste inconsistente.
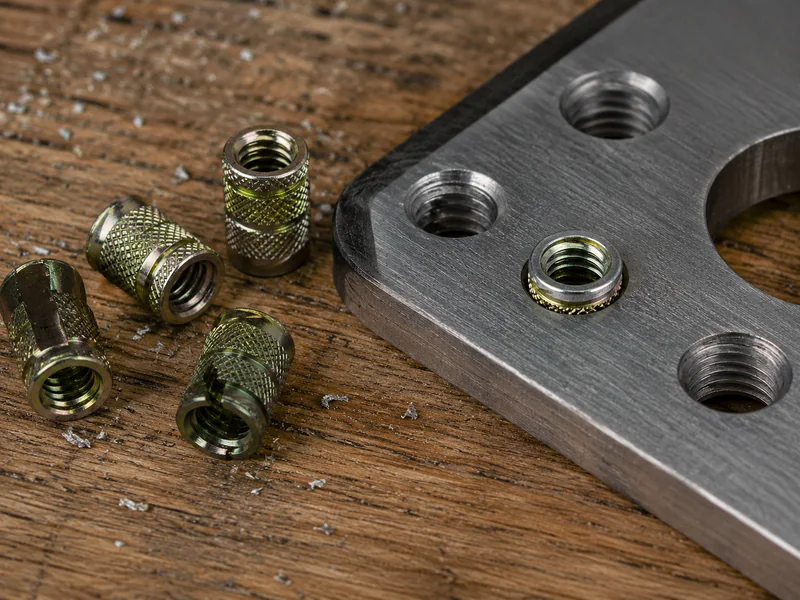
Evite que los Insertos se Extraigan o Giren
El Desafío
El inserto puede moverse con el tornillo, girar en el orificio o extraerse completamente bajo carga axial durante el ensamblaje o la operación.
Por Qué Ocurre:
- El diámetro exterior es demasiado pequeño para el orificio.
- La profundidad o el patrón del moleteado no son adecuados para el material.
- La longitud del inserto es insuficiente para la carga requerida.
- El tipo de inserto no coincide con el material base.
Cómo Ayuda LuckyHxs
- Revisamos el diámetro y la longitud del cuerpo según sus requisitos.
- Mecanizamos moleteado recto, de diamante o helicoidal personalizado.
- Agregamos ranuras, bridas o características de entrada para una retención adicional.
Lo que Verificamos Antes del Envío:
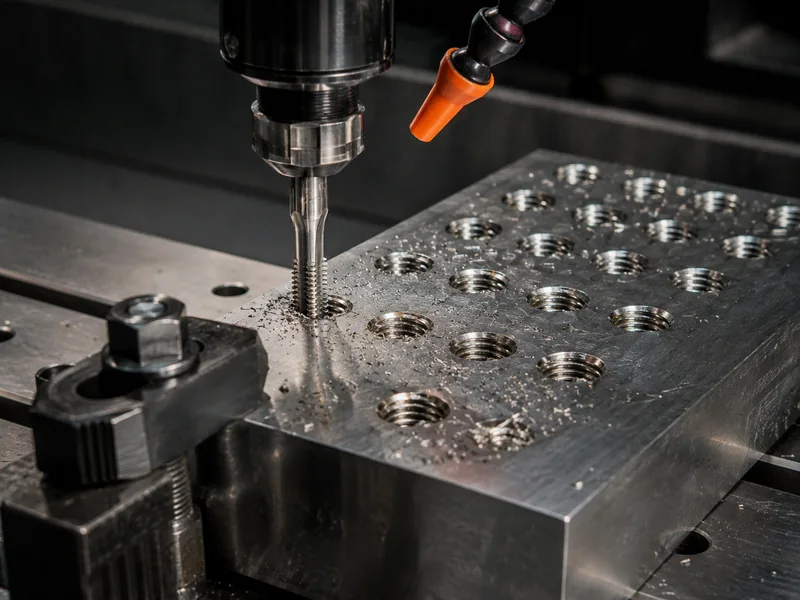
Mantenga las Roscas Suaves, Limpias y Listas para el Ensamblaje
El Desafío
Los tornillos se atascan, se sienten demasiado apretados, se aflojan o dañan completamente la rosca interna durante el proceso de ensamblaje final.
Por Qué Ocurre:
- Paso o perfil de rosca incorrecto.
- Profundidad de rosca incompleta o bisel de entrada deficiente.
- Rebabas en la entrada de la rosca.
- Virutas o residuos de revestimiento atascados dentro de la rosca.
Cómo Ayuda LuckyHxs
- Confirmamos los requisitos de rosca métrica o en pulgadas antes del mecanizado.
- Mecanizamos biseles de entrada controlada para guiar el tornillo.
- Inspeccionamos las roscas internas con calibradores pasa/no pasa adecuados.
- Eliminamos las rebabas y limpiamos las cavidades de la rosca antes de empacar.
Lo que Verificamos:
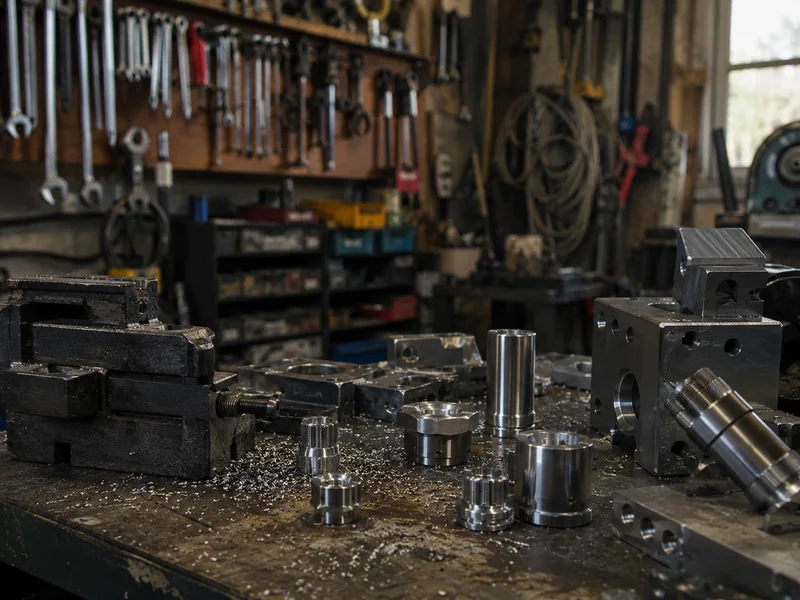
Mantenga un Rendimiento de Instalación Consistente en Todos los Lotes
El Desafío
Los insertos prototipo se instalan correctamente, pero los lotes de producción posteriores pueden quedar demasiado flojos, demasiado apretados o ser estructuralmente inconsistentes.
Por Qué Ocurre:
- El desgaste de la herramienta cambia el diámetro exterior con el tiempo.
- La profundidad del moleteado y las dimensiones de la rosca varían durante tiradas largas.
- Los estándares de inspección no se conservan adecuadamente para pedidos repetidos.
Cómo Ayuda LuckyHxs
- Realizamos una estricta verificación del primer artículo.
- Realizamos controles en proceso para monitorear el diámetro exterior y la longitud.
- Conservamos los requisitos de mecanizado e inspección para pedidos repetidos.
Lo que Verificamos:
Más Problemas de Insertos a Abordar Antes de la Producción
Trasroscado
Agregamos biseles de entrada adecuados y características de guía para asegurar que el tornillo se alinee correctamente al insertarlo.
Altura de Instalación Desigual
Controlar la longitud total y agregar bridas ayuda a mantener una altura constante al ras o por debajo del ras.
Salida del Inserto por Empuje del Tornillo
Verificamos la profundidad efectiva de la rosca para evitar que los tornillos toquen fondo y empujen el inserto hacia arriba.
Agrietamiento del Saliente de Plástico
Ajustamos los diámetros exteriores y la agresividad del moleteado para reducir la tensión en los salientes de plástico de paredes delgadas.
Contaminación por Rebabas y Virutas
El desbarbado riguroso y la limpieza ultrasónica garantizan que las roscas internas estén libres de obstrucciones.
Aflojamiento por Vibración
Mecanizamos tolerancias de rosca precisas para maximizar el acoplamiento y la fricción de la rosca.
Selección Incorrecta del Inserto
Nuestro equipo revisa su material base y método de instalación para asegurar que la estructura sea compatible.
Materiales para Insertos Roscados Personalizados
Mecanizados a partir de barras sólidas para cumplir con sus requisitos de resistencia y medioambientales.
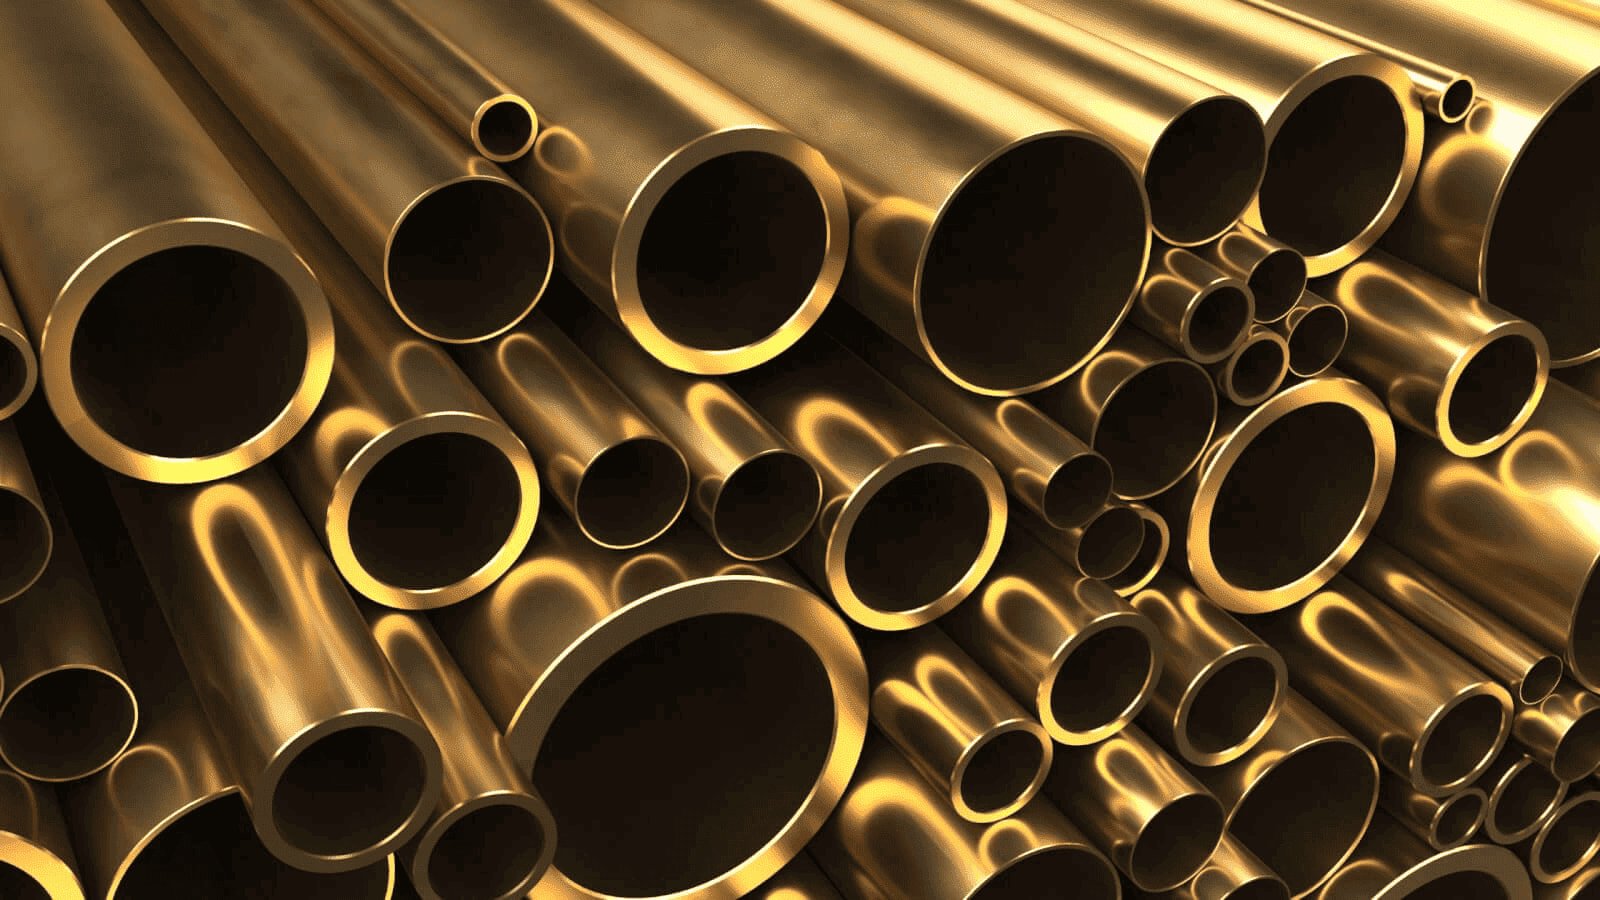
Latón
Común para insertos por calor, aplicaciones en plásticos y pequeños insertos de precisión debido a su excelente maquinabilidad y conductividad térmica.
Adecuado para: Termoplásticos, electrónica, ensamblaje general.
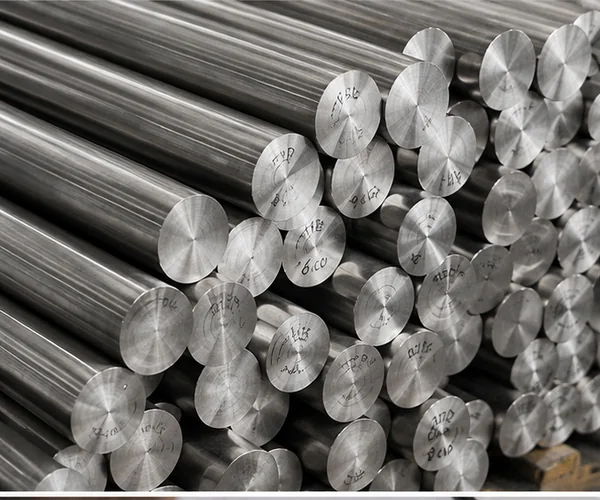
Acero Inoxidable
Adecuado cuando importa la alta resistencia a la corrosión, la resistencia superior o el servicio pesado repetido.
Adecuado para: Sector médico, marino, gabinetes para exteriores.
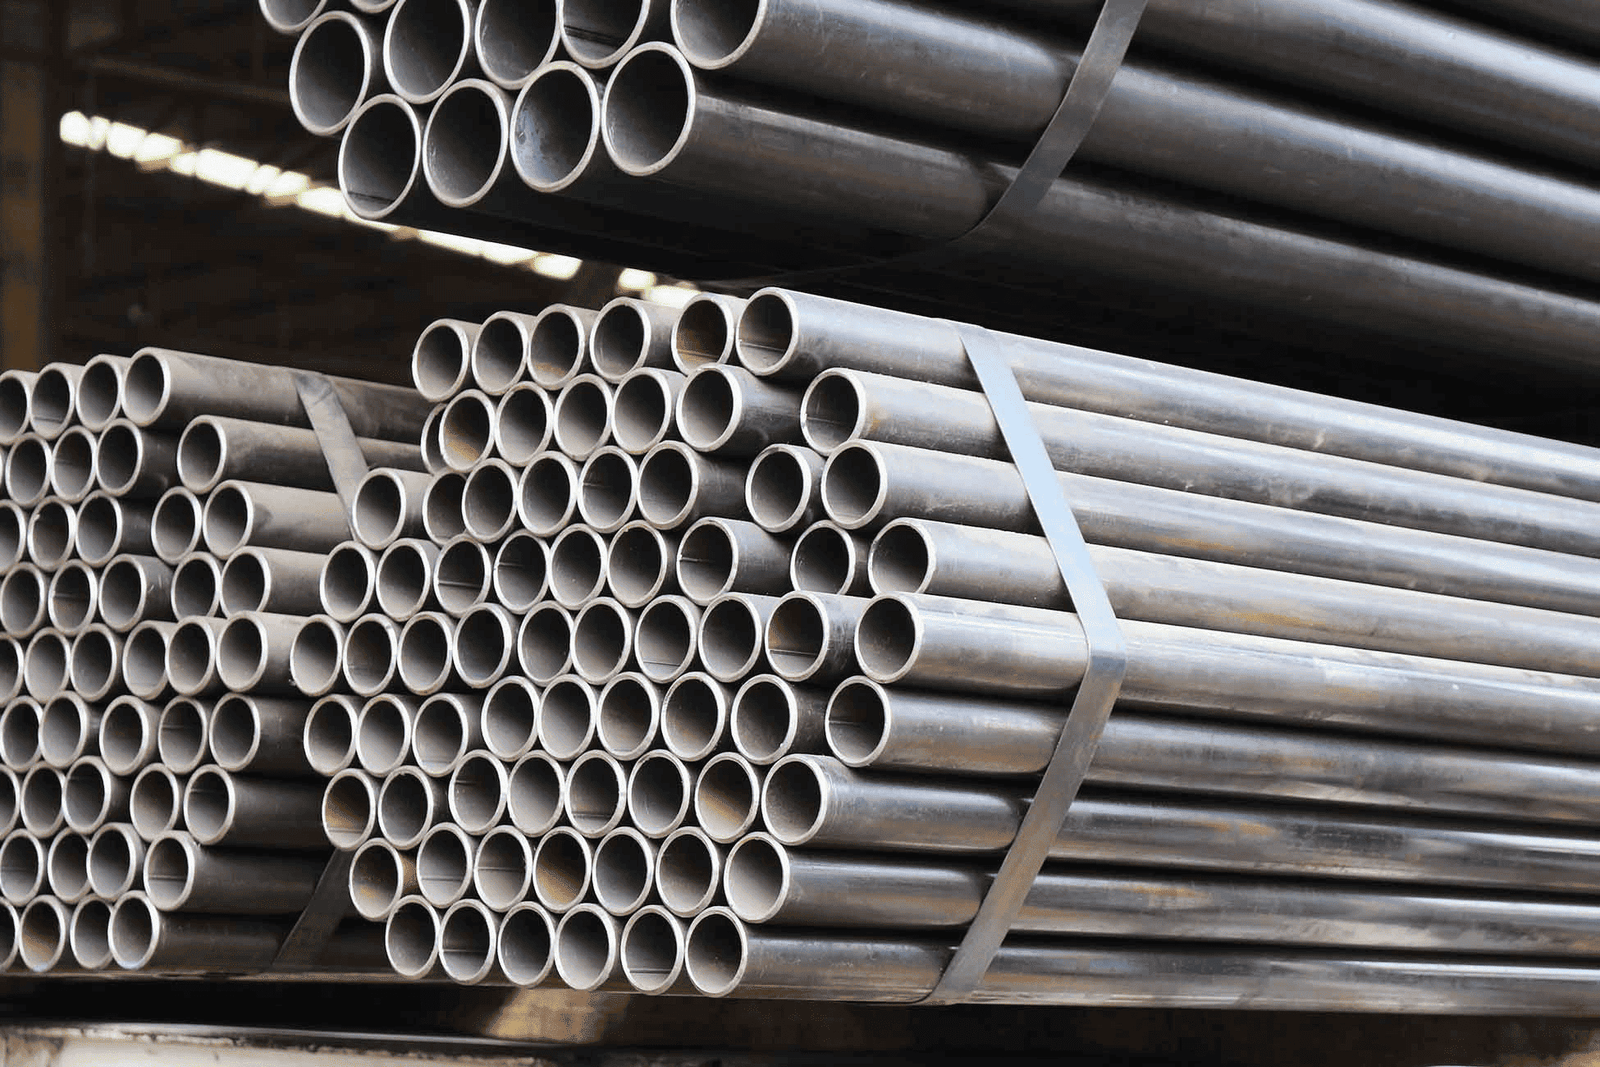
Acero al Carbono
Adecuado para fijación estructural y aplicaciones que requieren un material de cuerpo más fuerte, a menudo chapado para protección básica contra el óxido.
Adecuado para: Maquinaria pesada, automoción, madera.
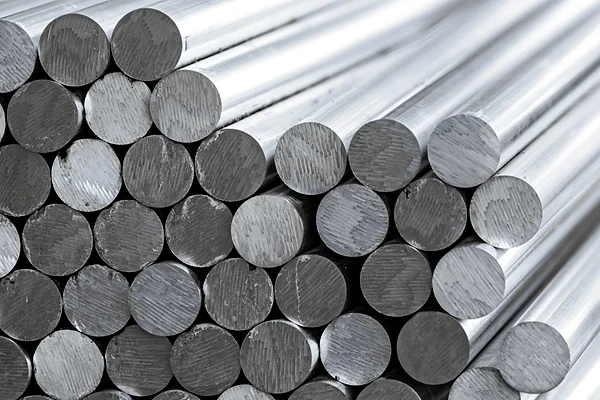
Aluminio
Adecuado para aplicaciones especiales ligeras cuando los requisitos de resistencia y desgaste lo permiten.
Adecuado para: Sector aeroespacial, dispositivos portátiles ligeros.
Características Personalizadas Construidas en Torno a su Ensamblaje
Mecanizamos las geometrías específicas requeridas para optimizar el rendimiento.
Roscas Métricas Internas
Paso estándar y fino
Roscas Internas en Pulgadas
Especificaciones UNC, UNF
Moleteado Recto
Alta resistencia a la torsión
Moleteado de Diamante
Extracción y torsión equilibradas
Moleteado Helicoidal
Para necesidades específicas de inserción a presión
Cabeza con Brida
Evita el traspaso
Orificio Pasante
Para mayor holgura del tornillo
Orificio Ciego
Protege la electrónica interna
Bisel de Entrada
Guía la instalación
Ranuras de Retención
Para retención en moldeado
D.E. Personalizado
Adaptado a su orificio
Longitud Personalizada
Adaptada al grosor del material
Métodos de Instalación de Insertos Roscados
Diferentes estructuras de insertos se adaptan a diferentes materiales y condiciones de instalación.
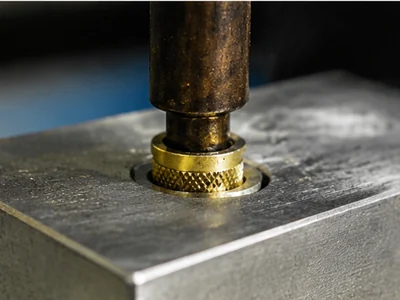
Inserción por Calor
El inserto se calienta y se presiona en un orificio premoldeado o taladrado. El plástico se derrite alrededor del moleteado y se solidifica, creando una unión fuerte.
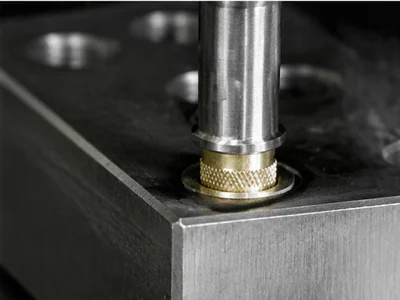
Ultrasónico
La vibración de alta frecuencia genera calor por fricción, derritiendo rápidamente el plástico alrededor del inserto. Ideal para producción automatizada de alto volumen.
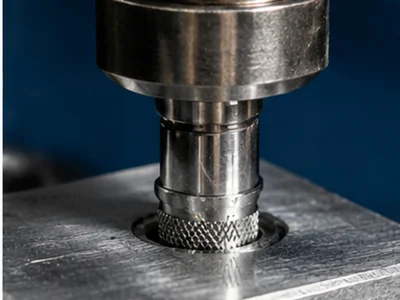
A presión
Presionado en frío en un orificio. Se basa en el ajuste de interferencia y diseños de moleteado específicos (como el helicoidal) para cortar o desplazar el material base.
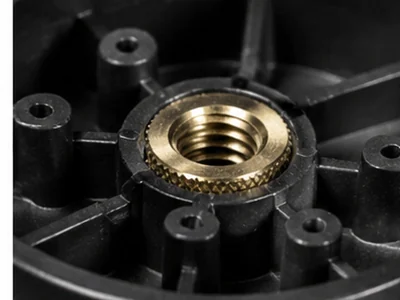
Moldeado
Se coloca sobre pasadores dentro de la cavidad del molde antes de la inyección. Proporciona la máxima resistencia, ya que el material fluye completamente alrededor de las ranuras y los rebajes.
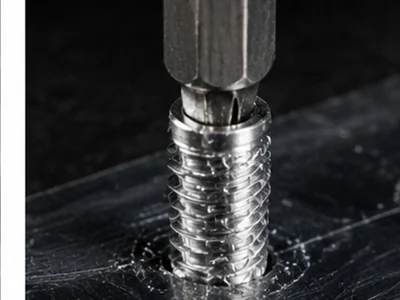
Autorroscante
Se introduce mecánicamente en un orificio piloto, cortando sus propias roscas. Excelente para materiales que no se pueden derretir ni moldear.
Capacidades de mecanizado para insertos roscados de precisión
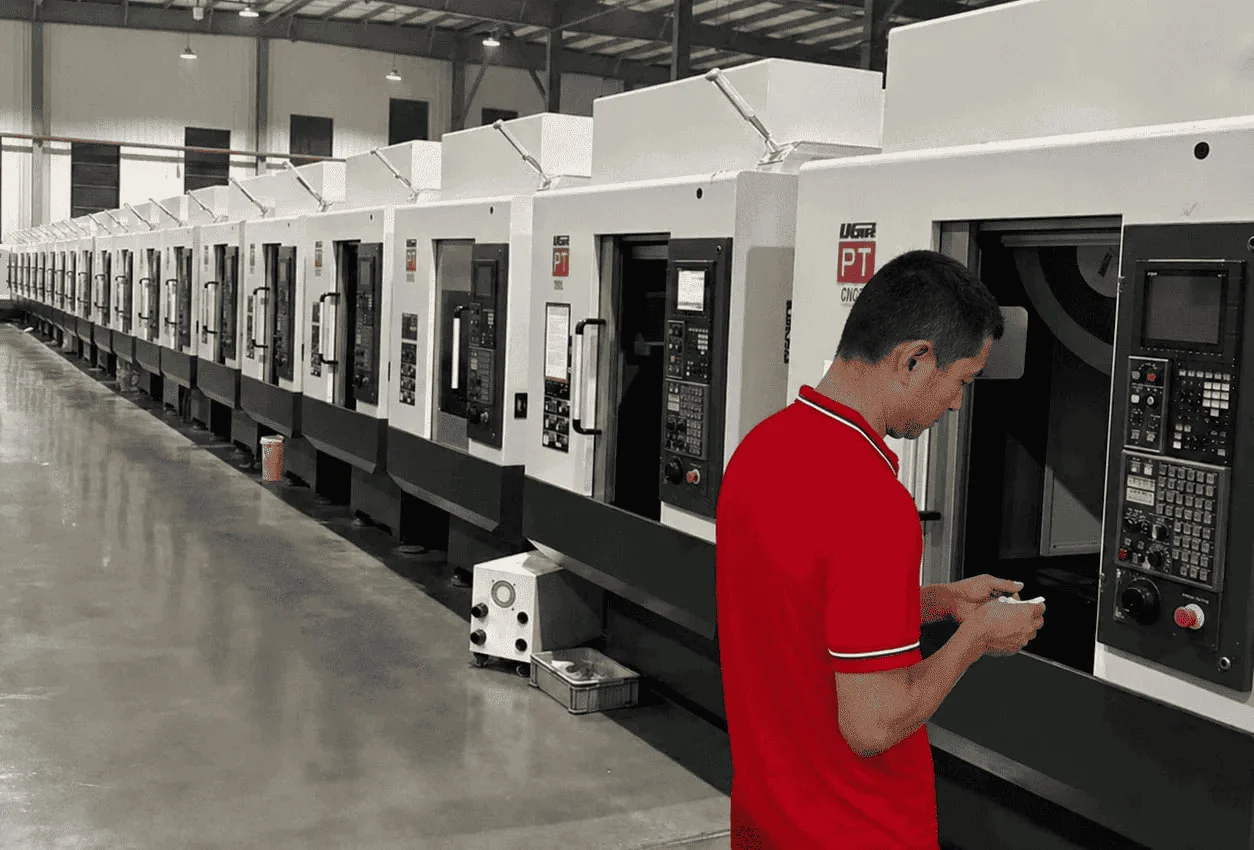
- Torneado CNC para geometría personalizada del cuerpo del inserto.
- Mecanizado tipo suizo para insertos de precisión pequeños de alto volumen.
- Producción en torno automático para estructuras torneadas estándar.
- Roscado interno y externo, incluyendo pasos finos.
- Moleteado, ranurado y achaflanado personalizados.
- Mecanizado de bridas y resaltes para montajes específicos.
- Desbarbado exhaustivo, limpieza ultrasónica y coordinación de tratamientos superficiales.
Qué inspeccionamos antes de que los insertos roscados salgan de la fábrica
Un proceso de calidad sistemático para garantizar la fiabilidad del ensamblaje.
Revisión de planos y roscas
Verificación del primer artículo
Controles en proceso
Inspección con calibre de roscas
Inspección de diámetro exterior y longitud
Comprobación del moleteado y características
Revisión de rebabas y limpieza
Verificación del lote final
Revisión de planos y roscas
Verificación del primer artículo
Controles en proceso
Inspección con calibre de roscas
Inspección de diámetro exterior y longitud
Comprobación del moleteado y características
Revisión de rebabas y limpieza
Verificación del lote final
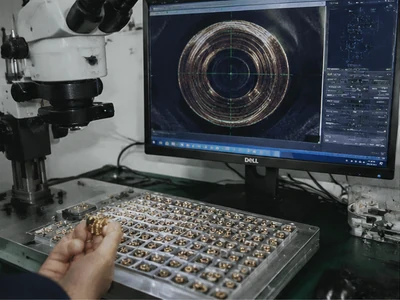
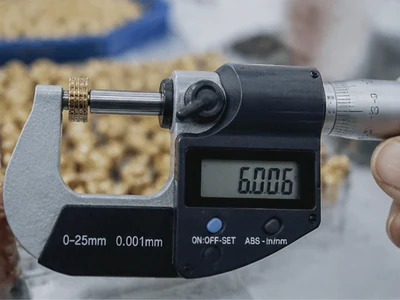
Dónde se utilizan los insertos roscados personalizados
Proporcionando roscas internas más fuertes para un ensamblaje más fiable en diversas industrias.
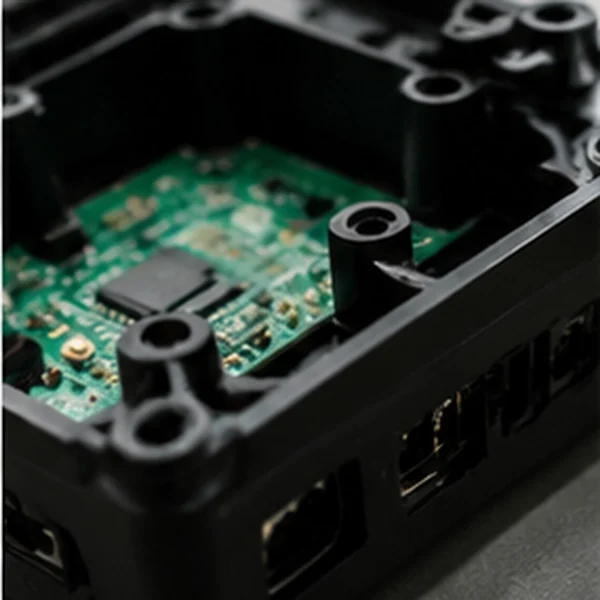
Carcasas electrónicas
Permite la sujeción repetida de cubiertas sin dañar el plástico.
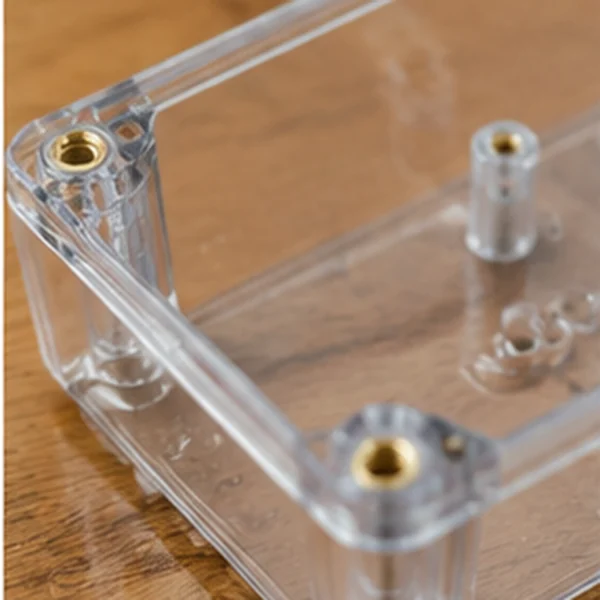
Cajas de plástico
Mejora la capacidad de servicio para dispositivos industriales y de consumo.
Componentes de sensores
Proporciona puntos de montaje precisos en instrumentos delicados.
Conectores
Garantiza una conexión y conexión a tierra seguras en ensamblajes eléctricos.
Equipos de automatización
Soporta vibraciones y cargas pesadas en robótica.
Ensamblajes de dispositivos pequeños
Microinsertos para espacios compactos y paredes delgadas.
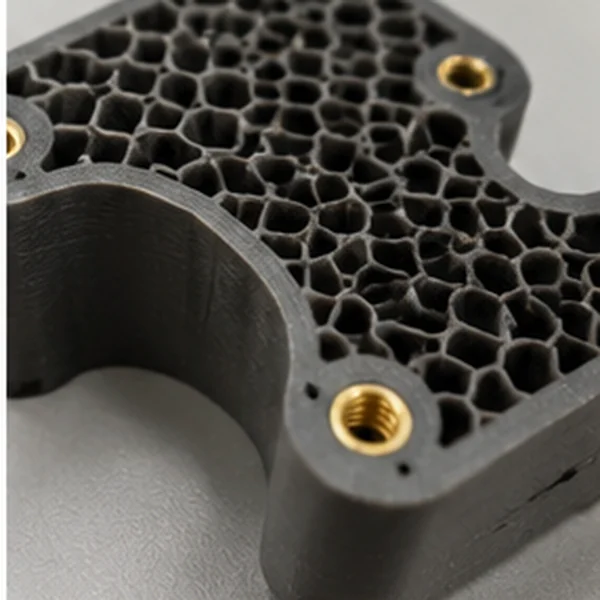
Piezas impresas en 3D
Agrega roscas metálicas duraderas a prototipos rápidos y piezas de uso final.
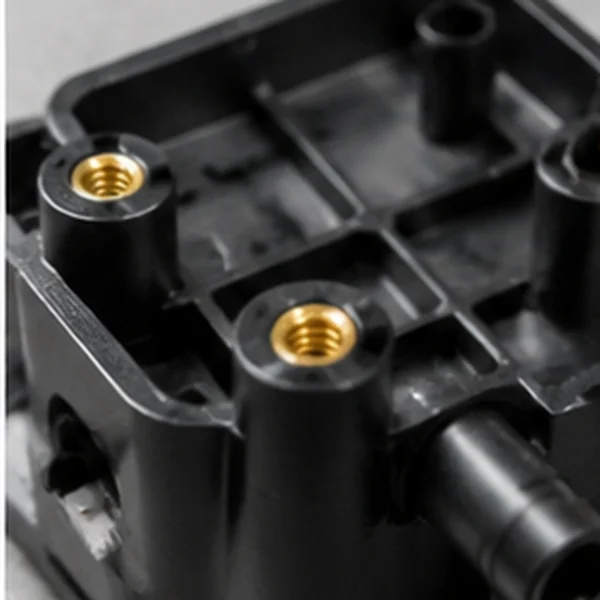
Componentes moldeados por inyección
Insertos moldeados para la máxima integridad estructural.
Un socio de fabricación que puede verificar
 ISO9001
 CE
 REACH
 ROHS
 Informes de PRUEBA
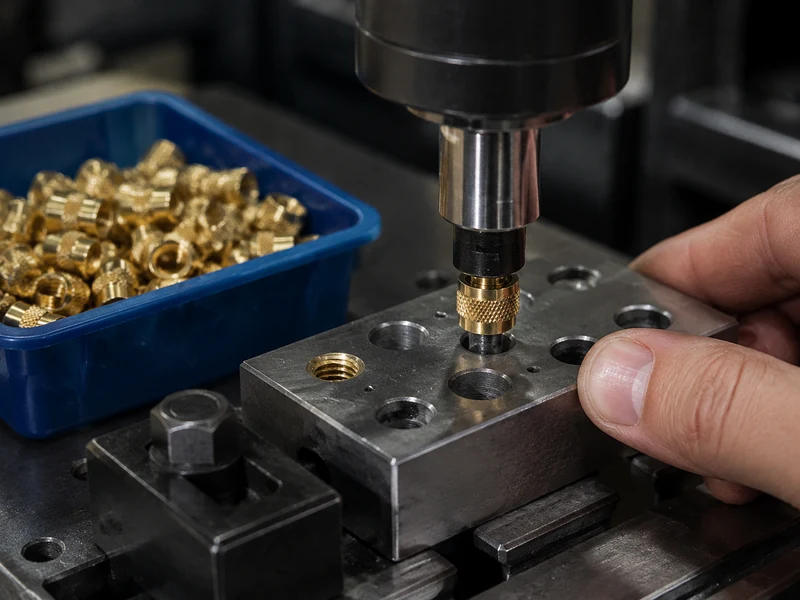
Cómo instalar los insertos roscados correctamente para un ensamblaje fiable
El método de instalación afecta directamente a la retención y la resistencia al par. Incluso un inserto perfectamente mecanizado fallará si se instala incorrectamente.
- Insertos instalados por calor dependen de la temperatura controlada y la profundidad de inserción para evitar la degradación del plástico.
- Insertos a presión dependen del tamaño preciso del orificio y la interferencia; demasiada fuerza agrieta el saliente.
- Insertos ultrasónicos dependen del flujo de material y el control de energía.
- Insertos moldeados requieren un posicionamiento fiable dentro del molde para evitar rebabas en las roscas.
- Insertos autorroscantes requieren el orificio piloto correcto y el par de instalación adecuado para evitar dañar el material base.
Errores de instalación comunes a evitar:
Elegir la estructura de inserto adecuada es tan importante como mecanizar el inserto con precisión.
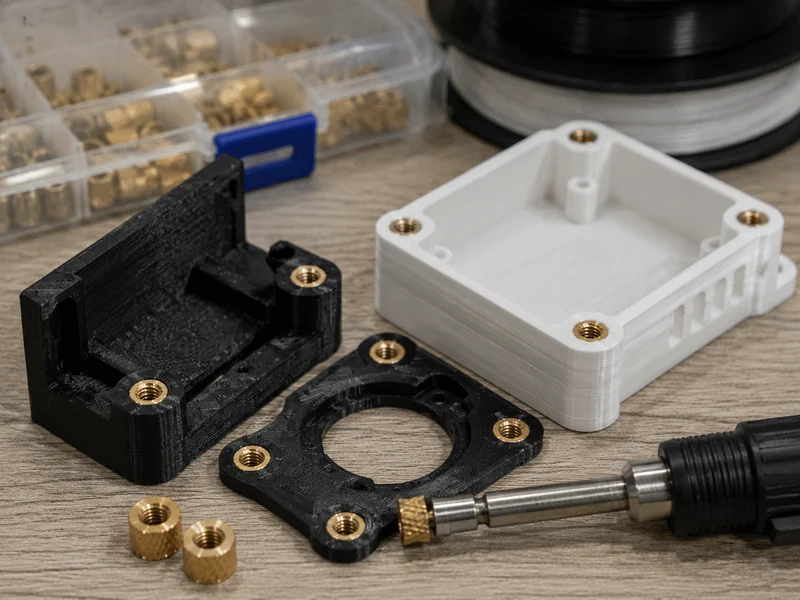
Cómo utilizar insertos roscados en plástico y piezas impresas en 3D
Los componentes de plástico e impresos en 3D a menudo necesitan roscas duraderas para un ensamblaje repetido. El roscado directo en plástico generalmente resulta en roscas desgastadas después de unos pocos ciclos.
- Insertos instalados por calor son comunes para muchos termoplásticos (ABS, PLA, PETG) y piezas impresas, ofreciendo un excelente equilibrio entre resistencia y facilidad de uso.
- Inserción ultrasónica puede ser adecuada para entornos de producción controlados para piezas moldeadas por inyección.
- Insertos a presión puede funcionar cuando el material y el diseño del saliente proporcionan suficiente soporte sin agrietarse.
El inserto debe coincidir con el tipo de polímero, el grosor de la pared, el diámetro del saliente y la retención requerida.
Consideraciones:
- • Material base y orientación de impresión
- • Diámetro del saliente y grosor de la pared
- • Requisito de resistencia a la extracción
- • Número de ciclos de ensamblaje
Riesgos comunes:
- • Agrietamiento del saliente o blanqueamiento del plástico
- • Rotación del inserto o mala alineación
- • Daño por calor excesivo
- • Altura de instalación irregular
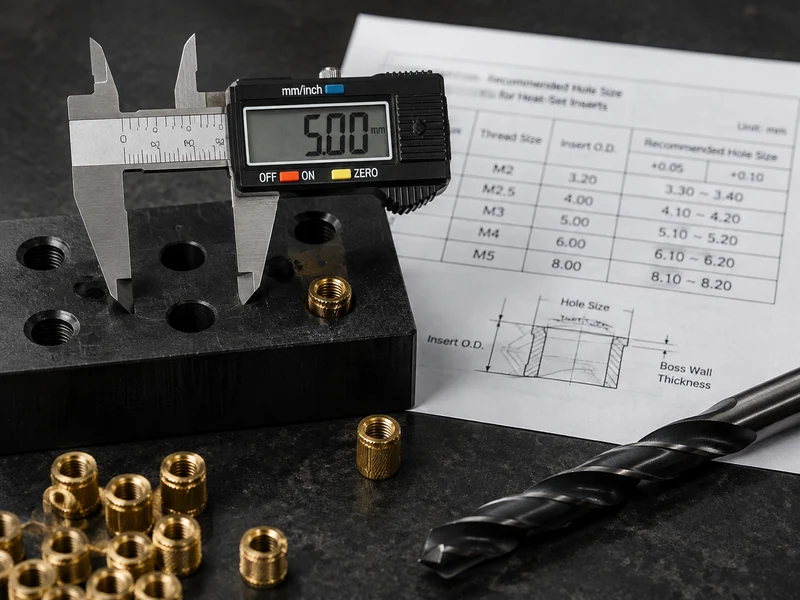
¿Qué tamaño de orificio funciona mejor para los insertos roscados?
No existe una tabla universal de tamaños de orificios. El tamaño correcto del orificio depende en gran medida de varios factores interactuantes:
- Diámetro exterior del inserto (D.E.)
- Moleteado externo o estructura de la rosca
- Longitud del inserto
- Propiedades del material base
- Método de instalación
- Grosor de la pared del saliente
- Resistencia a la extracción y al par requerida
Si el orificio es demasiado grande:
- Extracción o rotación del inserto
- Baja resistencia de instalación
- Altura inconsistente
Si el orificio es demasiado pequeño:
- Fuerza de instalación excesiva
- Agrietamiento del saliente / deformación del plástico
- Mala alineación o inserción incompleta
El orificio de montaje debe diseñarse junto con el inserto, el material base y el proceso de instalación.
Preguntas frecuentes sobre insertos roscados personalizados
¿Pueden fabricar insertos roscados a partir de mi plano?
¿Qué materiales pueden utilizar para los insertos roscados personalizados?
¿Cuál es la diferencia entre los insertos instalados por calor, a presión y moldeados?
¿Pueden fabricar insertos para plástico y piezas impresas en 3D?
¿Pueden producir roscas métricas y en pulgadas personalizadas?
¿Cómo inspeccionan las roscas internas y las características moleteadas?
¿Cómo se pueden reducir los riesgos de extracción y rotación del inserto?
¿Qué información necesitan para un presupuesto?
¿Necesita insertos roscados personalizados construidos en torno a su ensamblaje?
Envíenos su plano, especificación de la rosca, material base, método de instalación y cantidad de pedido esperada. Nuestro equipo revisará la geometría del inserto y preparará un presupuesto basado estrictamente en los requisitos de su aplicación.
Qué enviar para revisión
- Planos 2D / 3D o muestras de referencia
- Tamaño de la rosca, material del inserto y método de instalación
- Material base, cantidad esperada y dimensiones críticas
- Ajuste, resistencia a la extracción, par o requisitos de ensamblaje