
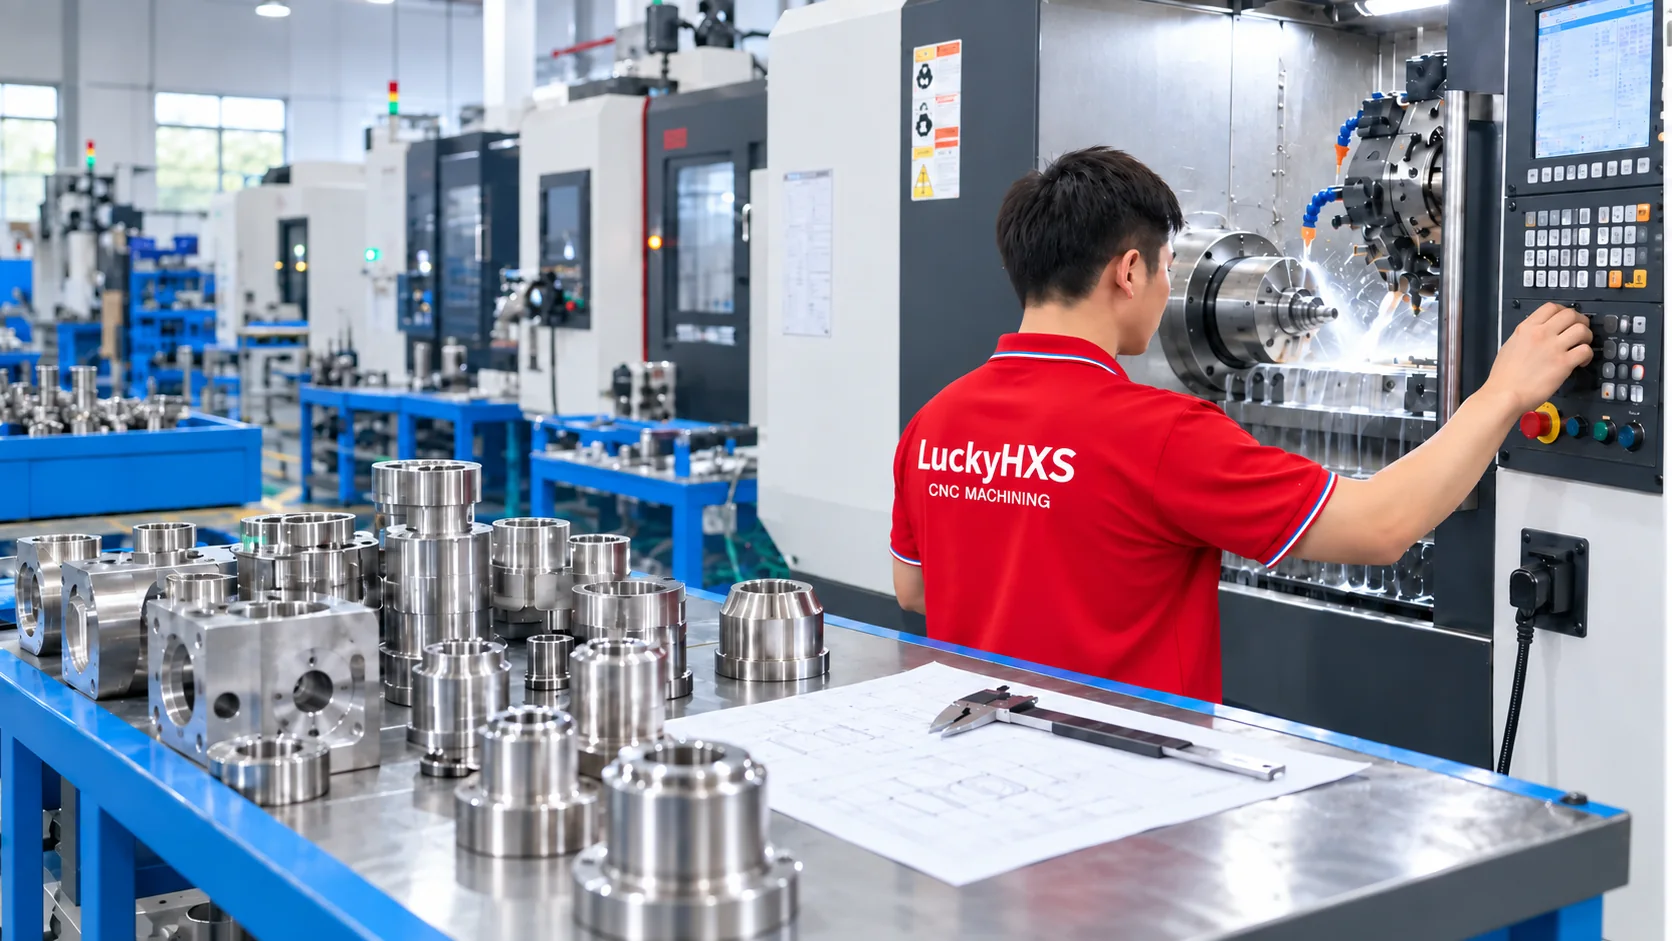
Servicios de mecanizado CNC de prototipos de un fabricante de piezas personalizadas
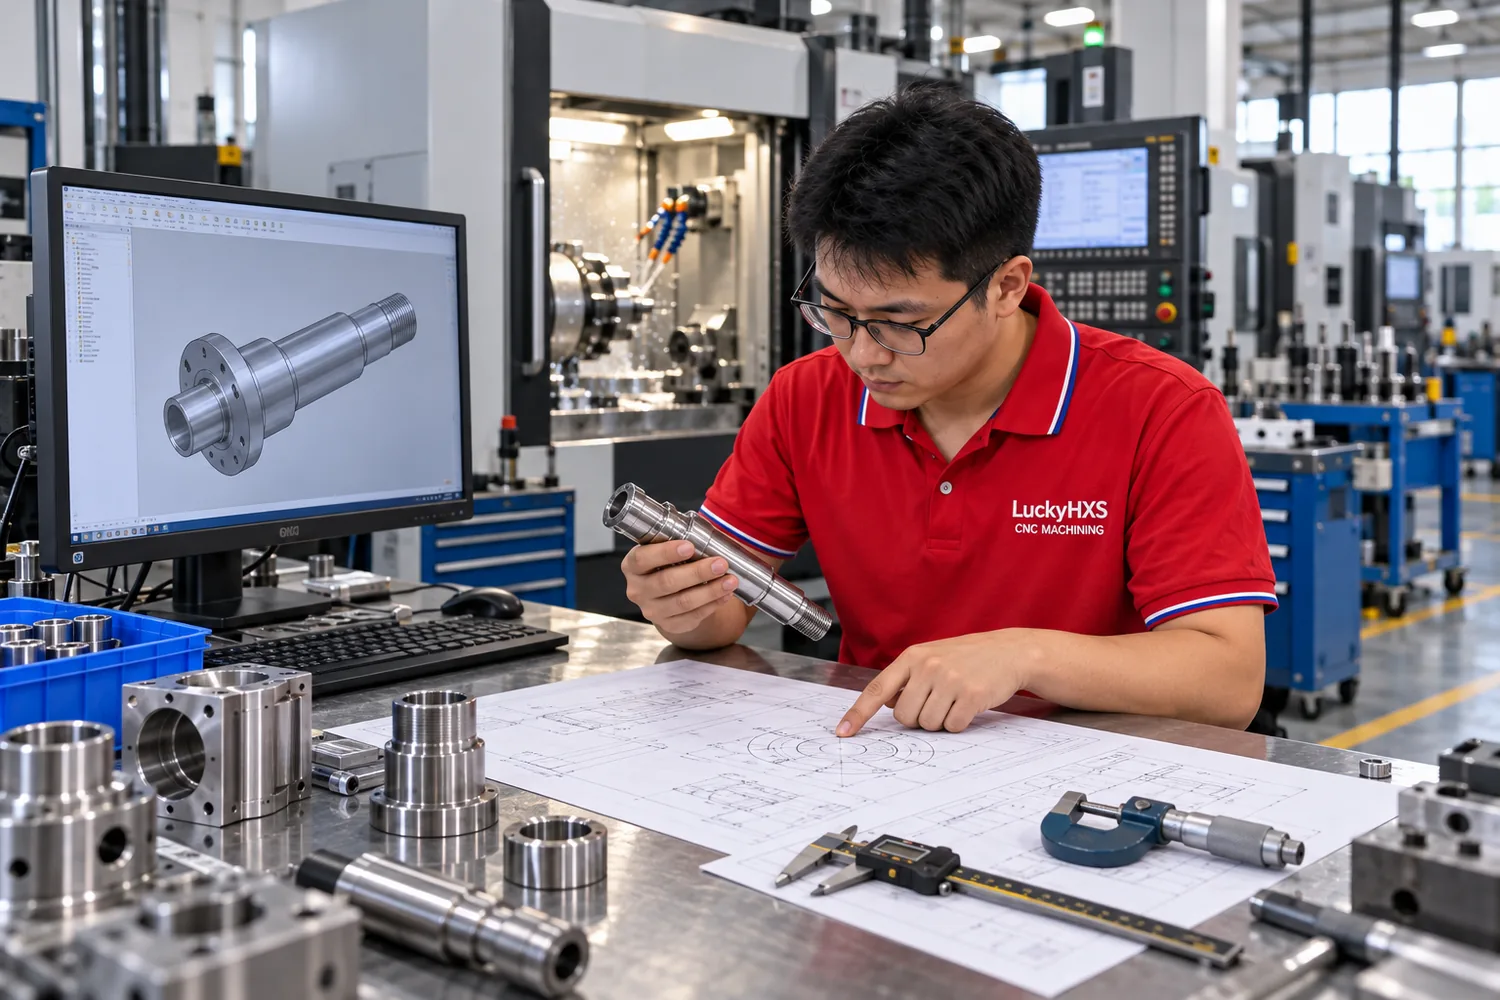
LuckyHXS mecaniza piezas de prototipos personalizadas a partir de sus planos 2D, archivos CAD 3D o muestras aprobadas. Revisamos la geometría, el material, las características críticas y el propósito del prototipo antes de seleccionar el fresado CNC, el torneado, el mecanizado tipo suizo o una ruta de torneado-fresado.
- Rutas de prototipado por fresado CNC, torneado, mecanizado tipo suizo y torneado-fresado
- Opciones de aluminio, acero inoxidable, latón, cobre, acero, POM y PTFE
- Revisión DFM, planificación de características críticas y continuidad del prototipo al lote
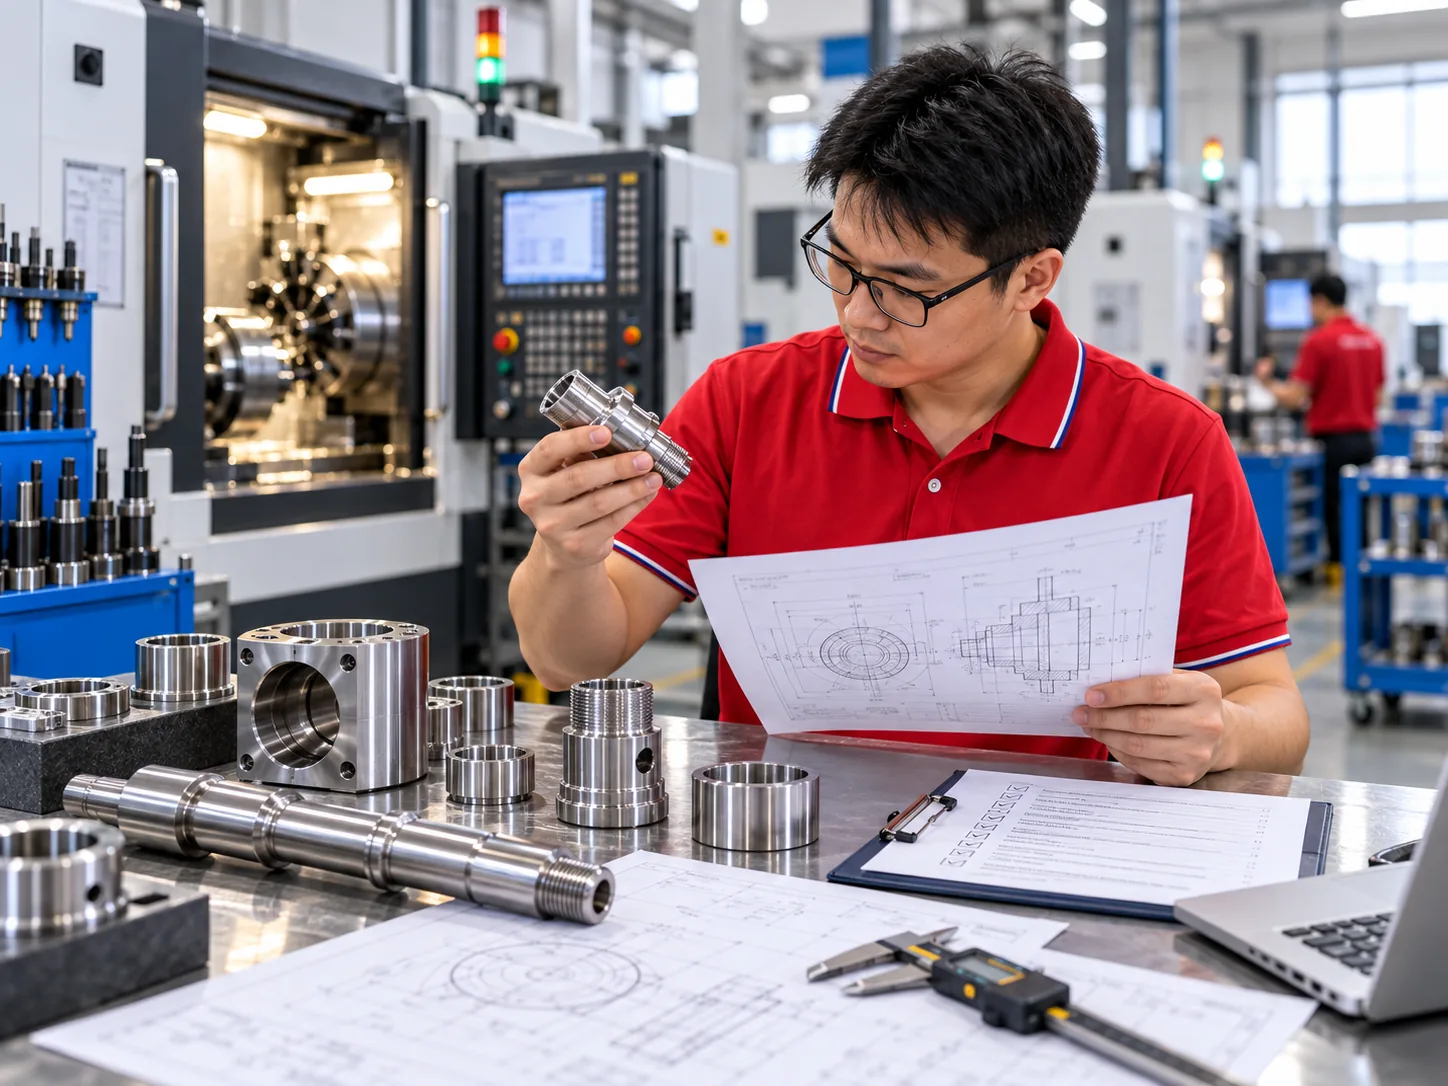
Mecanizado CNC de prototipos para piezas que necesitan más que un modelo visual
El mecanizado CNC de prototipos elimina material de bloques sólidos de metal o plástico de ingeniería para producir una pieza a partir de geometría CAD controlada y requisitos de planos. Es especialmente útil cuando un equipo de desarrollo necesita evaluar interfaces mecanizadas, orificios, roscas, ajustes, referencias (datums), condiciones superficiales o el comportamiento del material antes de comprometerse con la producción en serie.
LuckyHXS suministra componentes de prototipos fabricados según plano en lugar de productos terminados completos. El alcance del mecanizado, los puntos de inspección y los requisitos de superficie se acuerdan para cada proyecto. Las pruebas de ensamblaje final, la validación del uso final y la aprobación del producto siguen siendo responsabilidad del cliente.
- Mecanizado a partir de material sólido
- Revisión de planos específica por características
- Alcance del proyecto confirmado antes de la producción
Elija una ruta de mecanizado de prototipos en función de la geometría de la pieza
La ruta de prototipado adecuada depende de la geometría dominante de la pieza, las relaciones entre características, el material y la siguiente etapa de producción esperada. Estas cuatro rutas cubren el principal trabajo de prototipos basados en planos respaldado por LuckyHXS.
Prototipos fresados por CNC
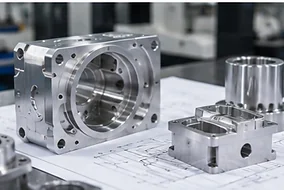
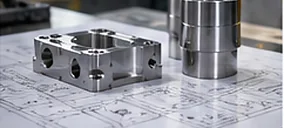
Para carcasas, soportes, placas, bloques y piezas con cavidades, caras de montaje o características en varios lados. El fresado suele ser el punto de partida cuando el componente es principalmente prismático en lugar de rotacional.
Prototipos torneados por CNC
Para ejes, pasadores, manguitos, casquillos, accesorios y componentes roscados construidos alrededor de un eje de rotación. El torneado es adecuado para prototipos donde los diámetros, rebajes, orificios, ranuras o roscas definen la pieza.
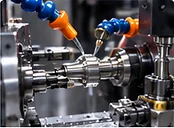
Prototipos mecanizados tipo suizo
Para piezas de diámetro pequeño, esbeltas y con alta densidad de características, como ejes en miniatura, pasadores, conectores y componentes roscados. La idoneidad del proceso depende del diámetro, la relación longitud-diámetro y la relación entre características pequeñas.
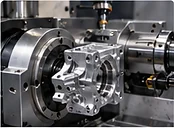
Piezas de prototipo de torneado-fresado
Para componentes rotacionales que también contienen partes planas, ranuras, orificios transversales, puertos radiales u otras características fuera del eje. Una ruta adecuada de torneado-fresado puede reducir las sujeciones innecesarias mientras mantiene las características relacionadas referenciadas al datum correcto.
Piezas de prototipo mecanizadas a partir de sus planos
Los proyectos de prototipos no se limitan a una forma de componente estándar. LuckyHXS revisa cada pieza de acuerdo con su geometría, interfaces funcionales y requisitos de mecanizado.
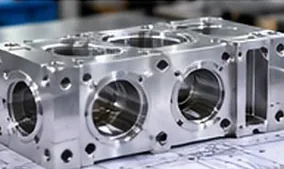
Carcasas y envolventes
Cuerpos mecanizados con cavidades, caras de montaje, aberturas, orificios roscados e interfaces de ensamblaje.
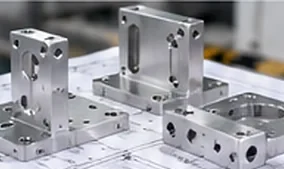
Soportes y placas de montaje
Piezas estructurales utilizadas para ubicar, soportar o conectar componentes durante el desarrollo del producto.
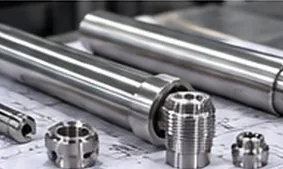
Ejes y pasadores
Componentes rotacionales o de ubicación con diámetros, rebajes, ranuras, roscas y requisitos de ajuste.
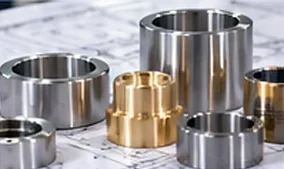
Casquillos y manguitos
Componentes cilíndricos donde el tamaño del diámetro interior, el grosor de la pared, la concentricidad o la holgura de ensamblaje pueden afectar el funcionamiento.
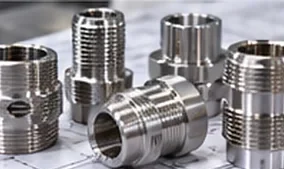
Conectores y accesorios
Componentes de conexión personalizados con roscas, orificios, características de sellado, puertos o superficies conductoras.
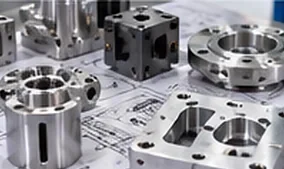
Componentes mecánicos personalizados
Piezas de prototipo no estándar que combinan múltiples superficies, orificios, interfaces o características de ensamblaje en un solo plano.
Defina lo que debe demostrar el prototipo
Un prototipo debe responder a una pregunta de ingeniería específica. Definir esa pregunta antes del mecanizado ayuda a alinear el material, las tolerancias, los puntos de inspección y la ruta de producción.
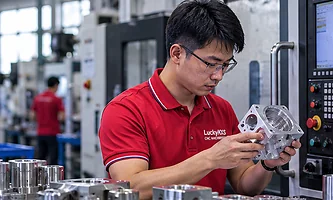
Nota de límite de responsabilidad: LuckyHXS suministra componentes de prototipos mecanizados. Las pruebas a nivel de producto, la evaluación regulatoria y la validación final del rendimiento siguen siendo responsabilidad del cliente.
Forma y geometría
Confirme la forma general, la envolvente, las holguras y la geometría visible antes de que avance el diseño.
Ajuste y ensamblaje
Revise las características de acoplamiento, las superficies de ubicación, las posiciones de los orificios, las roscas y las interfaces con los componentes circundantes.
Función basada en el material
Utilice el material de partida especificado cuando el prototipo deba reflejar características relevantes de rigidez, peso, conductividad, desgaste o mecanizado.
Preparación para el primer artículo
Identifique las dimensiones críticas, las referencias (datums) y los requisitos de inspección que puedan necesitar mantenerse controlados después de la aprobación del prototipo.
Preparación para lote piloto
Evalúe si la ruta del prototipo, el concepto de fijación y el plan de inspección son adecuados para un pequeño lote posterior.
Compare rutas CNC para su prototipo
Comience con la geometría dominante, luego revise las características críticas, el número de configuraciones, el material y la cantidad esperada después de la aprobación.
| Ruta de mecanizado | Geometría de mejor ajuste | Piezas típicas de prototipo | Puntos de revisión principales |
|---|---|---|---|
| Fresado CNC | Piezas prismáticas, con cavidades o de múltiples caras | Carcasas, soportes, placas, bloques | Referencias (datums), esquinas internas, profundidad de cavidades, posición de orificios y acceso de configuración |
| Torneado CNC | Geometría principalmente rotacional | Ejes, pasadores, manguitos, casquillos, accesorios | Relaciones de diámetro exterior/interior (OD/ID), rebajes, ranuras, roscas y requisitos de excentricidad |
| Mecanizado tipo suizo | Geometría pequeña, esbelta y alimentada por barras | Ejes pequeños, pasadores, conectores, piezas roscadas | Relación longitud-diámetro, características pequeñas, condición de corte y relaciones entre características |
| Mecanizado de torneado-fresado | Piezas rotacionales con características fuera del eje | Manguitos con puertos, ejes con orificios transversales, accesorios y conectores complejos | Referencia rotacional, posición angular, orificios transversales, partes planas, ranuras y configuraciones secundarias |
Materiales para prototipos mecanizados por CNC
La elección del material debe seguir la pregunta que el prototipo necesita responder. La disponibilidad exacta del grado, el estado del material de partida y la idoneidad del proyecto se confirman durante la revisión del plano.
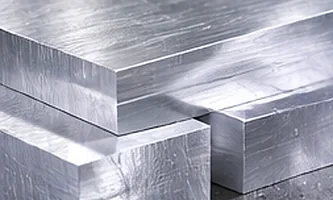
Aleaciones de aluminio
Los ejemplos de proyectos disponibles incluyen 6061, 6063, 7075, 2024 y 5052. El aluminio se considera comúnmente cuando el peso, la maquinabilidad, el comportamiento térmico o la apariencia anodizada son importantes.
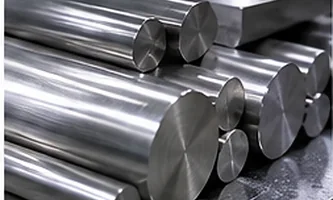
Acero inoxidable
Los ejemplos de proyectos disponibles incluyen 303, 304 y 316F. Revise las necesidades de corrosión, la resistencia, la condición de la superficie, el comportamiento de corte y cualquier requisito de material específico de la aplicación.
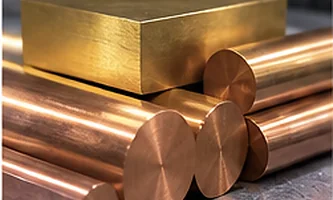
Latón y cobre
Los ejemplos de proyectos disponibles incluyen H57/C3602, H59/C3604, H62 y cobre. Estos materiales pueden seleccionarse por su maquinabilidad, conductividad, apariencia o componentes de conexión.
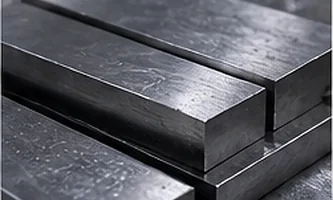
Acero de fácil mecanización
Los ejemplos de proyectos disponibles incluyen 1214 y 1215. Confirme la resistencia, los requisitos magnéticos, la protección contra la corrosión y el tratamiento superficial planificado.
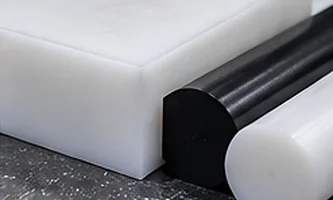
POM
El POM puede ser adecuado para casquillos de prototipos, guías, espaciadores y componentes mecánicos
donde la baja fricción y la maquinabilidad son útiles.
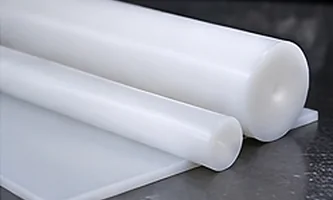
PTFE
El PTFE puede considerarse para conceptos de componentes de baja fricción, aislantes o químicamente resistentes, sujetos a requisitos dimensionales y de deformación.
Nota de cierre: No sustituya un material similar sin aprobación cuando el prototipo esté destinado a validar un comportamiento dependiente del material.
Planifique la condición de la superficie antes de mecanizar el prototipo
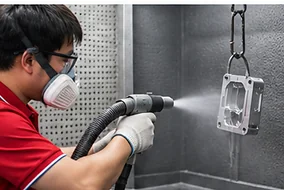
El tratamiento superficial puede cambiar las dimensiones, la condición de los bordes, la apariencia y la forma en que un prototipo encaja con las piezas circundantes. Defina las superficies cosméticas, las superficies funcionales, las áreas de enmascaramiento y las dimensiones que requieren inspección después del acabado.
Mecanizado y desbarbado
Úselo cuando las marcas de mecanizado sean aceptables y el requisito principal sea un componente limpio y utilizable con bordes controlados.
Anodizado o pulido con chorro de arena (sandblasting) para aluminio
Confirme la aleación, la expectativa de color, las superficies visibles, el enmascaramiento y cualquier dimensión afectada por el acabado.
Óxido negro, niquelado o zincado para acero
Confirme el requisito de recubrimiento, la expectativa de corrosión y si las dimensiones críticas necesitan verificación posterior al acabado.
Acabado según plano
Para latón, cobre, acero inoxidable y plásticos de ingeniería, defina la apariencia, la rugosidad, la condición de los bordes y cualquier superficie funcional directamente en el plano.
Aviso: Un prototipo que pasa la inspección antes del acabado puede no pasarla después si no se definen la tolerancia del recubrimiento y el momento de la inspección.
Revisar la fabricabilidad antes de cortar el material
El DFM del prototipo debe proteger la función prevista al tiempo que identifica las características que afectan el acceso de mecanizado, la configuración, las herramientas, la inspección o el acabado. Cualquier cambio de diseño propuesto queda sujeto a la aprobación del cliente.
- Acceso de mecanizado y configuraciones requeridas
- Referencias (datums) funcionales y relaciones críticas
- Grosor de pared, profundidad de la cavidad y alcance de la herramienta
- Radios de esquinas internas y acceso de la fresa
- Definiciones de orificios, roscas y bordes
- Tolerancia para el tratamiento superficial y momento de inspección
- Cantidad de prototipos y cantidad esperada de seguimiento
- Características que requieren un método de inspección específico
El objetivo no es simplificar cada diseño. Es separar las características que deben permanecer inalteradas de las características que pueden tener una opción de fabricación más práctica.
Detalles geométricos que pueden cambiar el plan del prototipo
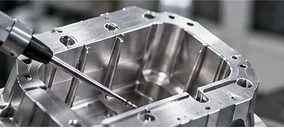
Paredes delgadas
Las secciones delgadas pueden moverse durante el mecanizado o la inspección. Revise el grosor de la pared junto con el material, la longitud sin soporte y la dirección de sujeción.
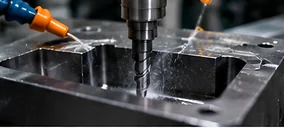
Cavidades profundas
Las cavidades profundas pueden requerir herramientas largas, configuraciones adicionales o radios de esquina diferentes. El acceso de la herramienta debe revisarse antes de cotizar.
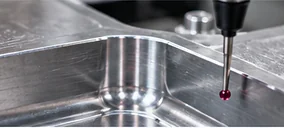
Esquinas internas afiladas
Las fresas giratorias crean naturalmente un radio interno. Especifique dónde es funcional una condición afilada y dónde es aceptable un radio práctico.
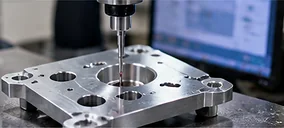
Orificios pequeños o profundos
El diámetro del orificio, la profundidad, el ángulo de entrada, la condición de salida y el acceso a las rebabas pueden afectar la ruta de mecanizado e inspección.
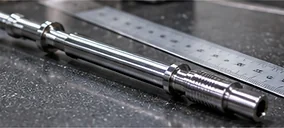
Características largas y esbeltas
Los ejes pequeños, pasadores y características sin soporte pueden requerir un enfoque de torneado tipo suizo o alternativo para controlar la deflexión.
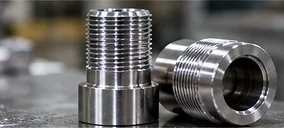
Roscas y rotura de bordes
Defina el estándar de la rosca, la clase, la profundidad, el área de salida, el chaflán de entrada y los requisitos de rebabas donde el ensamblaje dependa de ellos.
Inspeccione la relación, no solo la dimensión
Un prototipo puede contener dimensiones individualmente aceptables y aun así fallar en el ensamblaje si no se definen las relaciones funcionales. Conecte cada característica crítica a la referencia (datum) o condición de acoplamiento que le da significado.
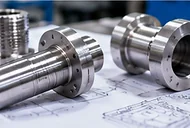
Ejes y piezas rotacionales
Revise el diámetro, el orificio interior, el rebaje, la excentricidad y la concentricidad de acuerdo con las superficies que se ubican o giran en el ensamblaje.
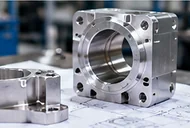
Carcasas y soportes
Revise las referencias de montaje, la posición de los orificios, la planitud y las relaciones entre caras que controlan la alineación con otros componentes.
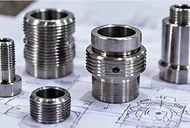
Componentes roscados
Revise la forma de la rosca, la posición, la longitud de acoplamiento, el chaflán de entrada y la superficie desde la cual se mide la profundidad de la rosca.
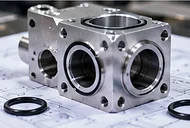
Componentes con puertos y de sellado
Revise la posición del puerto, la cara de sellado, la geometría de la ranura, las intersecciones de orificios transversales y el acceso para desbarbado interno.
Las características críticas deben identificarse en el plano controlado para que el plan de mecanizado e inspección evalúe el mismo requisito funcional.
¿Mecanizado CNC o impresión 3D para un prototipo?
Elija el proceso en torno a la pregunta que el prototipo debe responder.
Considere la impresión 3D cuando
- El objetivo principal es un estudio visual o de forma temprana
- La geometría interna compleja es más importante que las superficies mecanizadas
- La pieza no necesita representar el comportamiento del material de partida
- La iteración de diseño muy rápida importa más que la condición final de la superficie
Considere el mecanizado CNC cuando
- El prototipo necesita el metal o plástico de ingeniería especificado
- Se deben evaluar roscas, orificios interiores, caras de sellado o ajustes mecanizados
- Las referencias (datums) y las relaciones entre características afectan el ensamblaje
- El diseño puede continuar hacia el mecanizado del primer artículo o de un lote piloto
Algunos programas de desarrollo utilizan ambos métodos: un modelo aditivo para la revisión temprana de la geometría y una versión mecanizada por CNC para la evaluación del material, la interfaz o el ensamblaje. La ruta adecuada depende de lo que se deba validar.
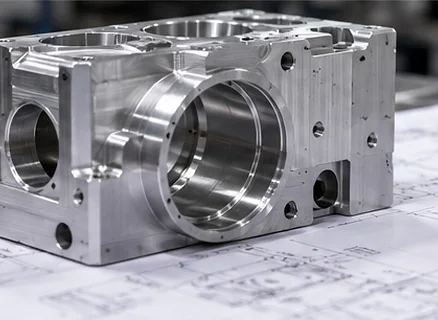
Utilice tolerancias estrictas donde la función las requiera
Aplicar la tolerancia más estricta a cada dimensión puede agregar trabajo de configuración, mecanizado e inspección sin mejorar el prototipo. Un plano más claro separa los requisitos funcionales de la geometría general.
Definir dimensiones generales
Utilice tolerancias generales prácticas para las características que no controlan el ajuste, la alineación, el sellado o el movimiento.
Marcar características críticas para la función
Identifique las dimensiones y relaciones que deciden si el prototipo cumple su función prevista.
Establecer el esquema de referencias (datums)
Muestre cómo se ubica la pieza durante el ensamblaje y cómo deben medirse las características críticas.
Coincidir con el método de inspección
Confirme si una característica se verifica con micrómetros, calibres, equipos ópticos u otro método acordado.
Confirmar las condiciones de aceptación
Indique si las dimensiones se evalúan antes o después del tratamiento superficial e identifique cualquier condición de la pieza acoplada.
Mantenga alineados el modelo CAD, el plano y la revisión del prototipo
Los cambios en los prototipos a menudo ocurren rápidamente. El mecanizado debe comenzar a partir de un conjunto de requisitos confirmados en lugar de una mezcla de diferentes revisiones de archivos, correos electrónicos y notas informales.
El modelo 3D comunica la geometría. El plano 2D comunica tolerancias, referencias (datums), roscas, notas de acabado y requisitos de inspección. Si los archivos difieren, identifique qué documento rige antes de que comience la producción.
Nota de pedido repetido: Reconfirme la última revisión antes de liberar un prototipo, un lote piloto o un pedido repetido.
Planificar la inspección en torno a la decisión del prototipo
El plan de inspección debe centrarse en las características que determinan si el prototipo puede pasar al ensamblaje, las pruebas o la siguiente etapa de producción.
Nivel 1: Revisión visual y dimensional básica
Verifique la identidad de la pieza, daños obvios, la condición de los bordes y las dimensiones generales acordadas.
Nivel 2: Inspección de características críticas
Mida los diámetros, orificios, referencias (datums), posiciones, roscas o interfaces identificadas como críticas en el plano.
Nivel 3: Verificaciones relacionadas con el ensamblaje
Revise las dimensiones de acoplamiento, las condiciones de ajuste y las relaciones funcionales que se pueden evaluar a partir de los requisitos acordados del componente.
Nivel 4: Registros solicitados
Confirme cualquier informe dimensional, documento de material, registro de inspección o formato especial durante la cotización en lugar de asumir que está incluido.
Construya el prototipo teniendo en mente el siguiente lote
Un prototipo debe validar la pieza, pero también puede establecer la información necesaria para un pedido de seguimiento controlado.
Etapa 1: Prototipo
Mecanice las primeras piezas a partir de la revisión confirmada y revise las características especificadas.
Etapa 2: Comentarios sobre el diseño
Registre los cambios aprobados en la geometría, la tolerancia, el material, el acabado o los requisitos de inspección.
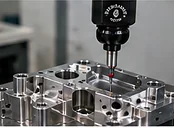
Etapa 3: Primer artículo
Confirme el conjunto de requisitos revisado y las características que deben permanecer controladas.
Etapa 4: Lote piloto
Revise las necesidades de fijación, herramientas, inspección y manipulación bajo una pequeña cantidad repetida.
Etapa 5: Producción repetida
Reconfirme la revisión aprobada, el material, las características críticas y el alcance de la inspección antes de cada lanzamiento de producción.
Texto de cierre: La aprobación del prototipo no demuestra automáticamente la consistencia de la producción repetida. La ruta de producción y los controles deben revisarse antes de que aumente la cantidad.
Reduzca el riesgo evitable antes de la aprobación del prototipo
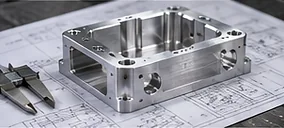
La pieza parece correcta pero no se ensambla
Un prototipo puede coincidir en su forma general mientras que los orificios de acoplamiento, las superficies de posicionamiento, los ajustes o las roscas permanecen desalineados.
Defina las referencias de ensamblaje, las condiciones de acoplamiento y las relaciones de las características críticas en el plano controlado.
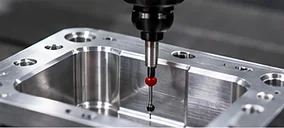
Todas las dimensiones están marcadas como críticas
Las tolerancias estrictas generales pueden aumentar el trabajo de mecanizado e inspección, al tiempo que ocultan las pocas dimensiones que realmente determinan la función.
Separe las dimensiones funcionales de la geometría general y asigne el esfuerzo de inspección en consecuencia.
El acabado altera el ajuste
El recubrimiento, el granallado o el enchapado pueden afectar la condición de los bordes, el tamaño de los orificios, el ajuste de las roscas y las superficies de acoplamiento.
Defina los requisitos de enmascaramiento, tolerancia y de inspección posterior al acabado antes de que comience el mecanizado.
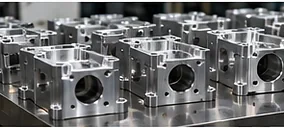
El prototipo se aprueba pero el siguiente lote se desvía
Los cambios en la configuración, las herramientas, la revisión o la inspección pueden crear diferencias entre una muestra aprobada y las piezas posteriores.
Revise la ruta de producción prevista durante la etapa de prototipo y conserve el requisito aprobado y la base de inspección.
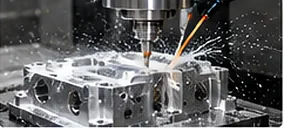
¿Por qué usar LuckyHXS para las piezas CNC de prototipos?
Cuatro rutas de mecanizado
Las opciones de fresado, torneado, mecanizado tipo suizo y torneado-fresado permiten que el proceso siga la geometría de la pieza en lugar de forzar cada diseño a un solo tipo de máquina.
Fabricación basada en planos y muestras
Las piezas del prototipo se revisan comparándolas con los archivos del cliente, las muestras aprobadas y los requisitos técnicos acordados.
Opciones de metales y plásticos de ingeniería
Los materiales admitidos incluyen opciones de aluminio, acero inoxidable, latón, cobre, acero de fácil mecanizado, POM y PTFE para diferentes necesidades de prototipos.
Revisión de fabricabilidad
La geometría, las referencias, las características críticas, los requisitos de superficie y las necesidades de inspección se revisan antes de confirmar la ruta de mecanizado.
Continuidad del prototipo al lote
La revisión aprobada y los requisitos críticos pueden formar el punto de partida para las conversaciones sobre el primer artículo, el lote piloto y los pedidos repetidos.
Inspección centrada en las características
La planificación de la inspección puede concentrarse en las dimensiones, las roscas, los ajustes y las relaciones que afectan la función prevista del componente.
Componentes de prototipo para el desarrollo de productos
LuckyHXS mecaniza componentes para proyectos de desarrollo en diferentes entornos de equipos y ensamblajes. El material final, la validación y los requisitos de cumplimiento siguen siendo específicos del proyecto.
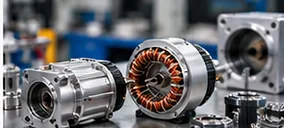
Motores y sistemas de movimiento
Ejes, manguitos, piezas de montaje y componentes relacionados de prototipos donde el ajuste, la rotación y la alineación requieren revisión.
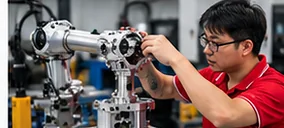
Automatización industrial y robótica
Soportes, carcasas, pasadores, bujes, accesorios y componentes de conexión para la integración mecánica.
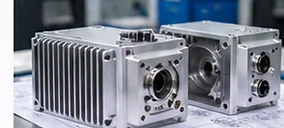
Electrónica e instrumentación
Cajas, placas de montaje, conectores y componentes de precisión con interfaces controladas y superficies visibles.
Equipos de control de fluidos
Accesorios, componentes relacionados con válvulas, piezas con puertos y manguitos donde las roscas, las caras de sellado y el control de rebabas internas pueden ser importantes.
Desarrollo de automóviles y vehículos eléctricos (EV)
Componentes de montaje, movimiento, conectores y carcasas de prototipos fabricados según los planos del proyecto para la evaluación del ensamblaje.
Componentes para equipos médicos
Carcasas personalizadas, manguitos, ejes, accesorios y componentes de instrumentos para el desarrollo de equipos. La validación a nivel de dispositivo, la aprobación reglamentaria y la responsabilidad de la aplicación final recaen en el cliente.
Fabricación e inspección en Shenzhen
LuckyHXS es la marca de mecanizado de precisión de Shenzhen Hongxiangsheng Technology Co., Ltd. Las piezas de los prototipos se fabrican a partir de los planos del cliente a través de la planificación del proceso, el mecanizado, la revisión en proceso, la coordinación del acabado y la inspección final de acuerdo con el alcance acordado del proyecto.
La fábrica admite torneado CNC, fresado CNC, mecanizado tipo suizo, mecanizado en torno automático y producción de torneado-fresado para componentes personalizados de metal y plástico de ingeniería. La ruta seleccionada depende de la geometría, el material, las relaciones de las características, la cantidad y los requisitos de inspección.
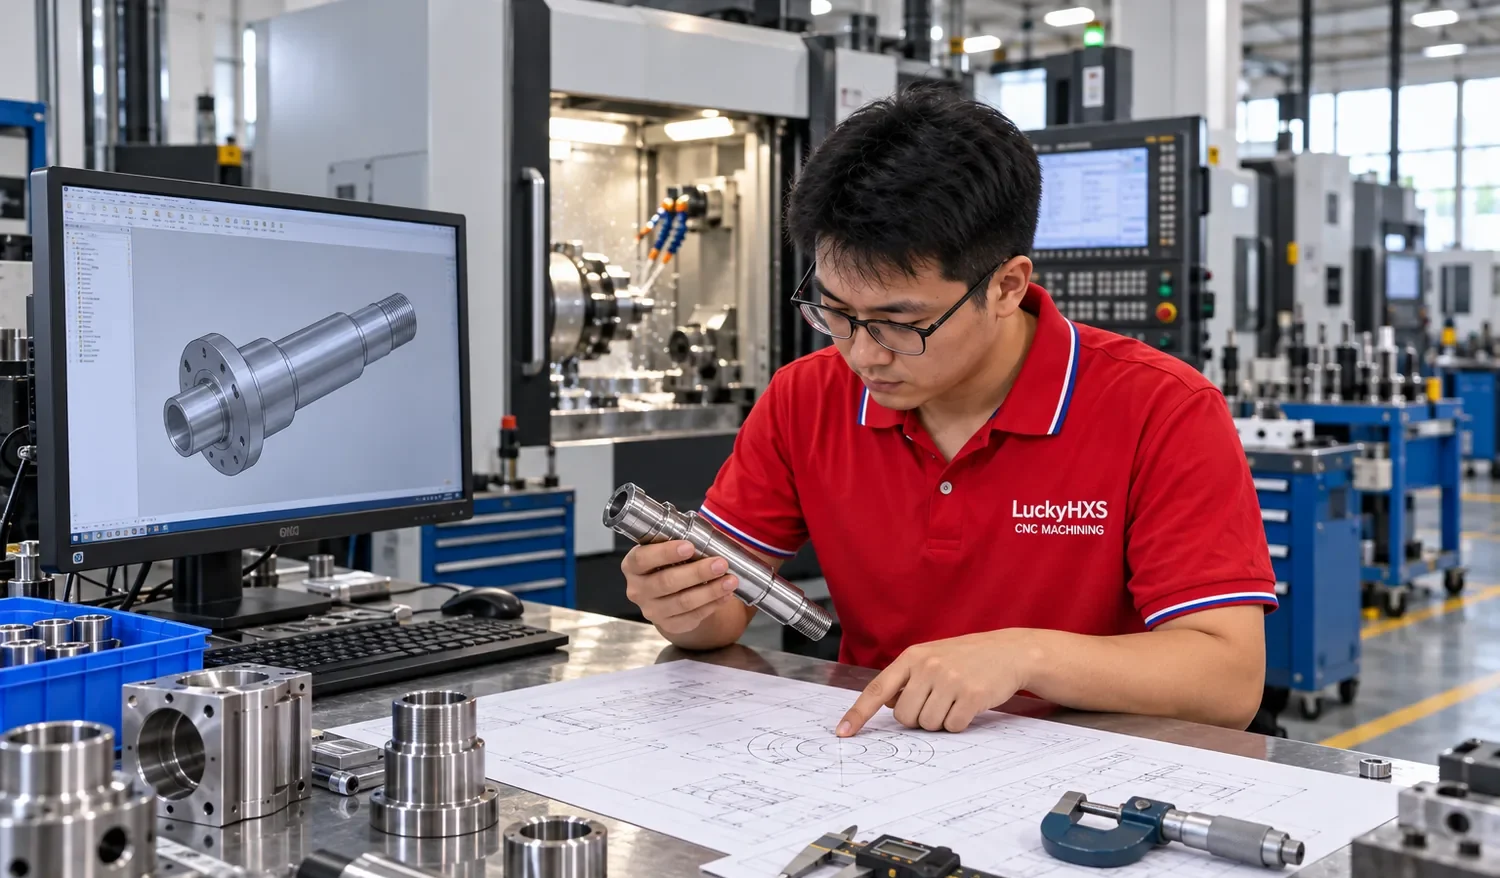
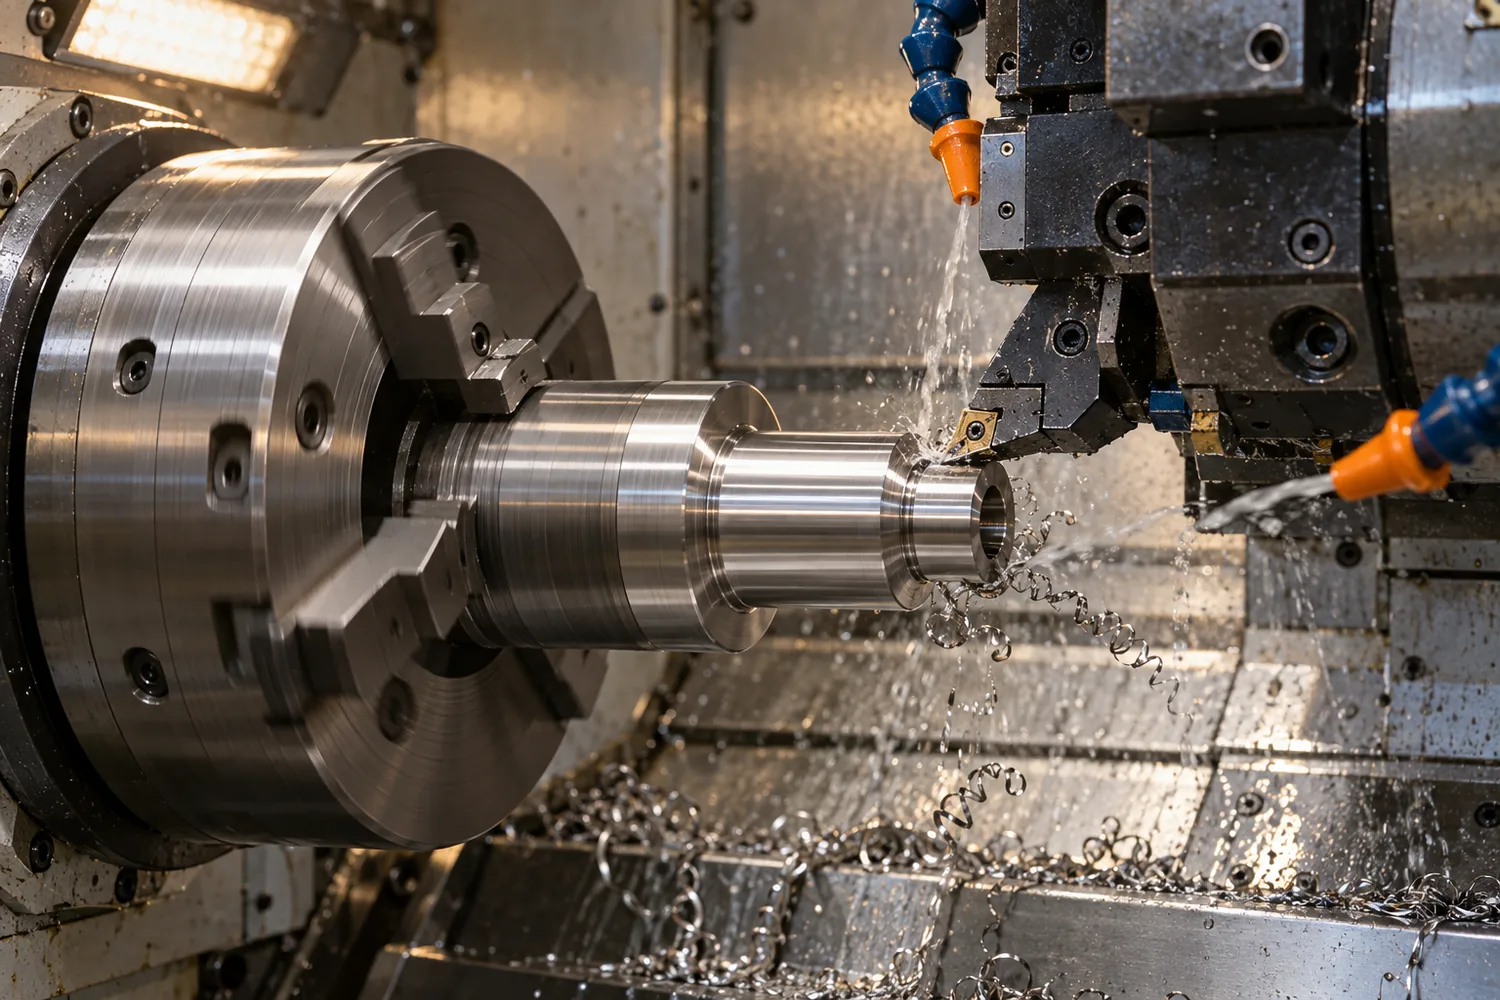
Mecanizado de prototipos CNC
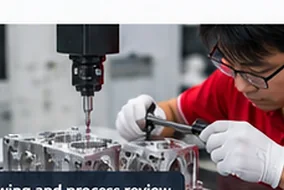
Revisión de planos y procesos
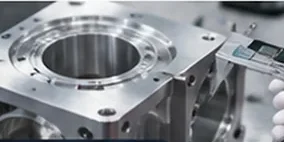
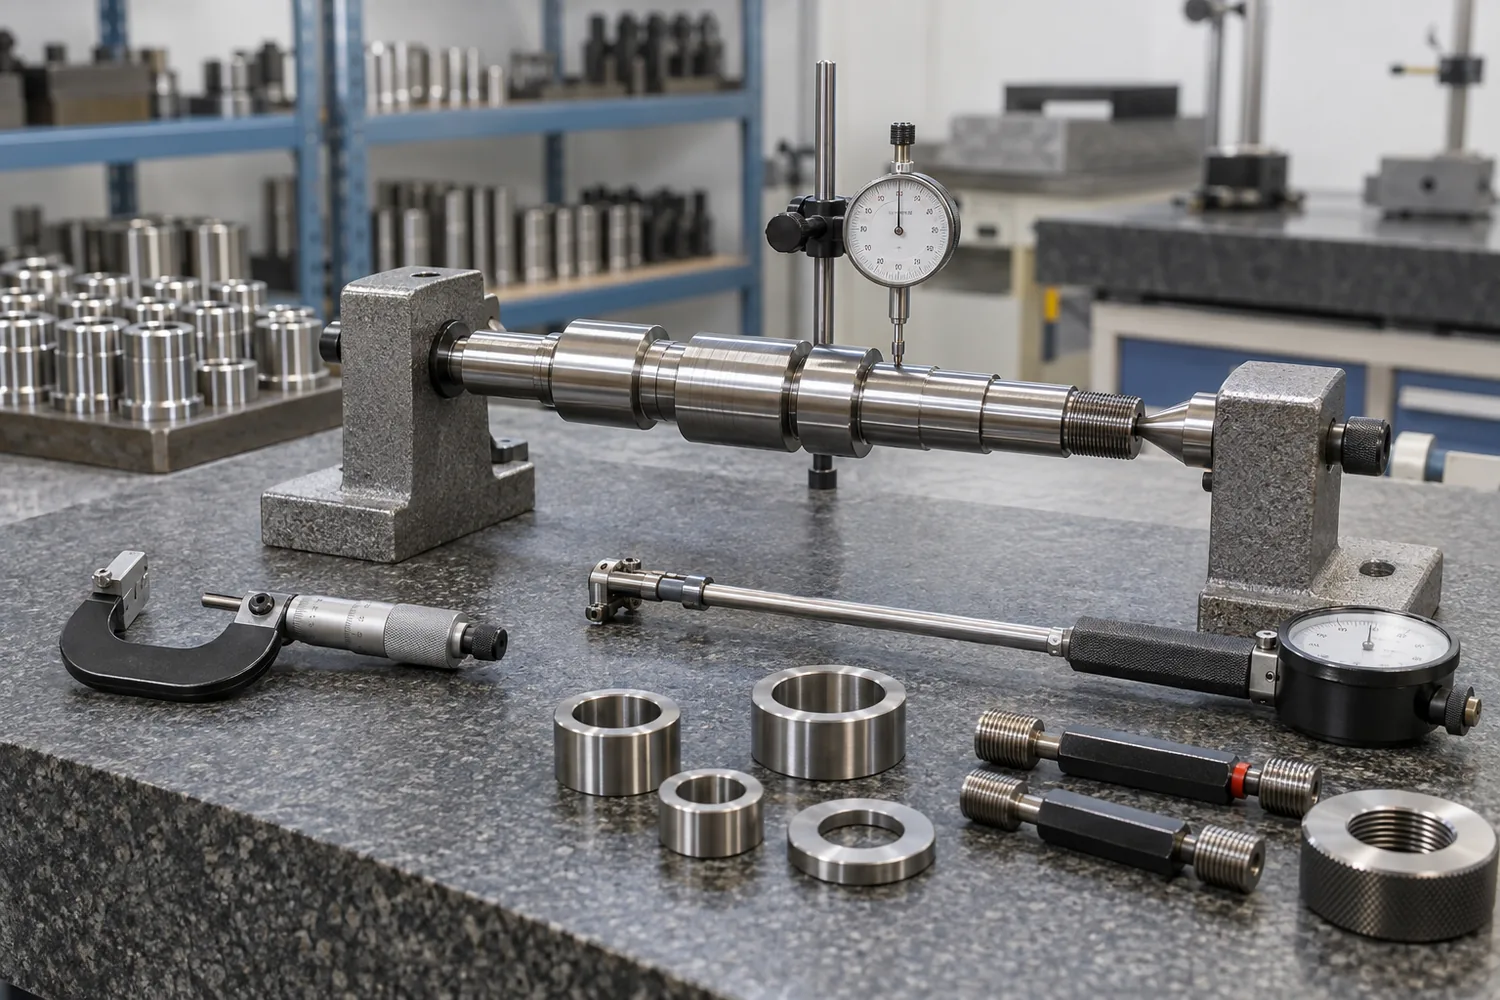
Inspección dimensional
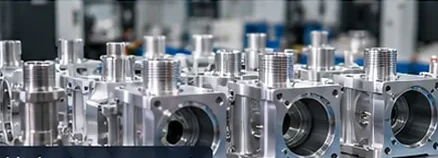
Componentes de prototipo terminados
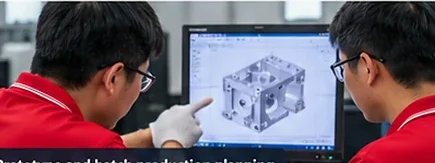
Planificación de la producción de prototipos y lotes
Guía del comprador para el mecanizado de prototipos CNC
Revise estas preguntas comunes para ayudar a alinear su diseño, cronograma y expectativas antes de iniciar un proyecto de mecanizado de prototipos.
¿Qué es el mecanizado de prototipos CNC?
¿Cuándo debo elegir el mecanizado CNC en lugar de la impresión 3D?
Considere el mecanizado CNC cuando el prototipo deba utilizar un material de base específico, incluir roscas o perforaciones mecanizadas, evaluar superficies de sellado o acoplamiento, o mantener relaciones controladas entre las características. Considere la impresión 3D cuando la revisión temprana de la forma, la geometría interna compleja o la iteración visual rápida sean el objetivo principal. Algunos proyectos utilizan ambos métodos en diferentes etapas de desarrollo. La elección correcta depende de lo que el prototipo deba demostrar.
¿Qué proceso CNC se adapta a mi prototipo?
¿Qué archivos debo proporcionar para la cotización de un prototipo?
Proporcione el archivo CAD 3D más reciente, si está disponible, y un plano 2D controlado para las tolerancias, las referencias, las roscas, las notas de superficie y los requisitos de inspección. Identifique también la calidad del material, la cantidad del prototipo, la cantidad de seguimiento esperada, las características críticas, el acabado, la revisión y las unidades. Si el modelo CAD y el plano difieren, indique qué documento prevalece. Las imágenes de referencia o una muestra física aprobada pueden proporcionar contexto adicional, pero no deben reemplazar las dimensiones críticas.
¿Puede LuckyHXS mecanizar un prototipo único?
¿Qué determina el costo y el cronograma de mecanizado de los prototipos?
Los factores principales incluyen el material y el tamaño del bloque, el material removido, la geometría, la cantidad de configuraciones, el acceso de las herramientas, la profundidad de las características, las tolerancias, las roscas, el tratamiento de la superficie, el alcance de la inspección y la cantidad. Una pieza de aspecto simple puede requerir una sujeción compleja o varias operaciones, mientras que una pieza más detallada puede adaptarse a una ruta de mecanizado eficiente. Por lo tanto, los precios y los tiempos deben confirmarse a partir de los archivos reales en lugar de estimarse a partir de una tarifa genérica por hora de máquina.