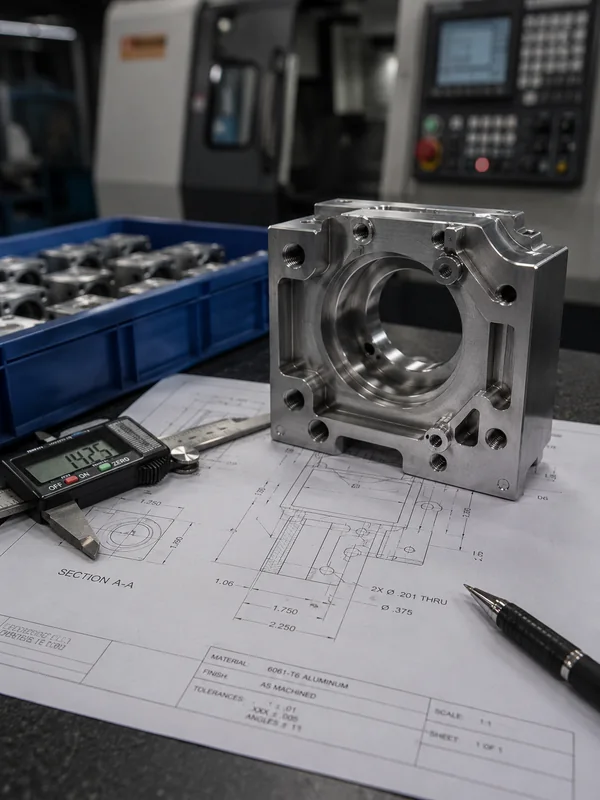
Precisión Servicios de desbarbado para piezas mecanizadas por CNC
LuckyHxs proporciona soporte de desbarbado de precisión para piezas personalizadas mecanizadas por CNC donde la condición de los bordes afecta el ensamblaje, el ajuste, las roscas, las perforaciones, los conductos internos o las superficies funcionales. Revisamos los bordes externos, las intersecciones de orificios transversales, las perforaciones internas, las roscas, las características de tronzado y las geometrías pequeñas de precisión de acuerdo con el plano y los requisitos finales de la pieza.
El objetivo no es simplemente suavizar todos los bordes. El desbarbado de precisión debe eliminar el material de rebaba no deseado sin alterar la característica que hace que la pieza funcione.
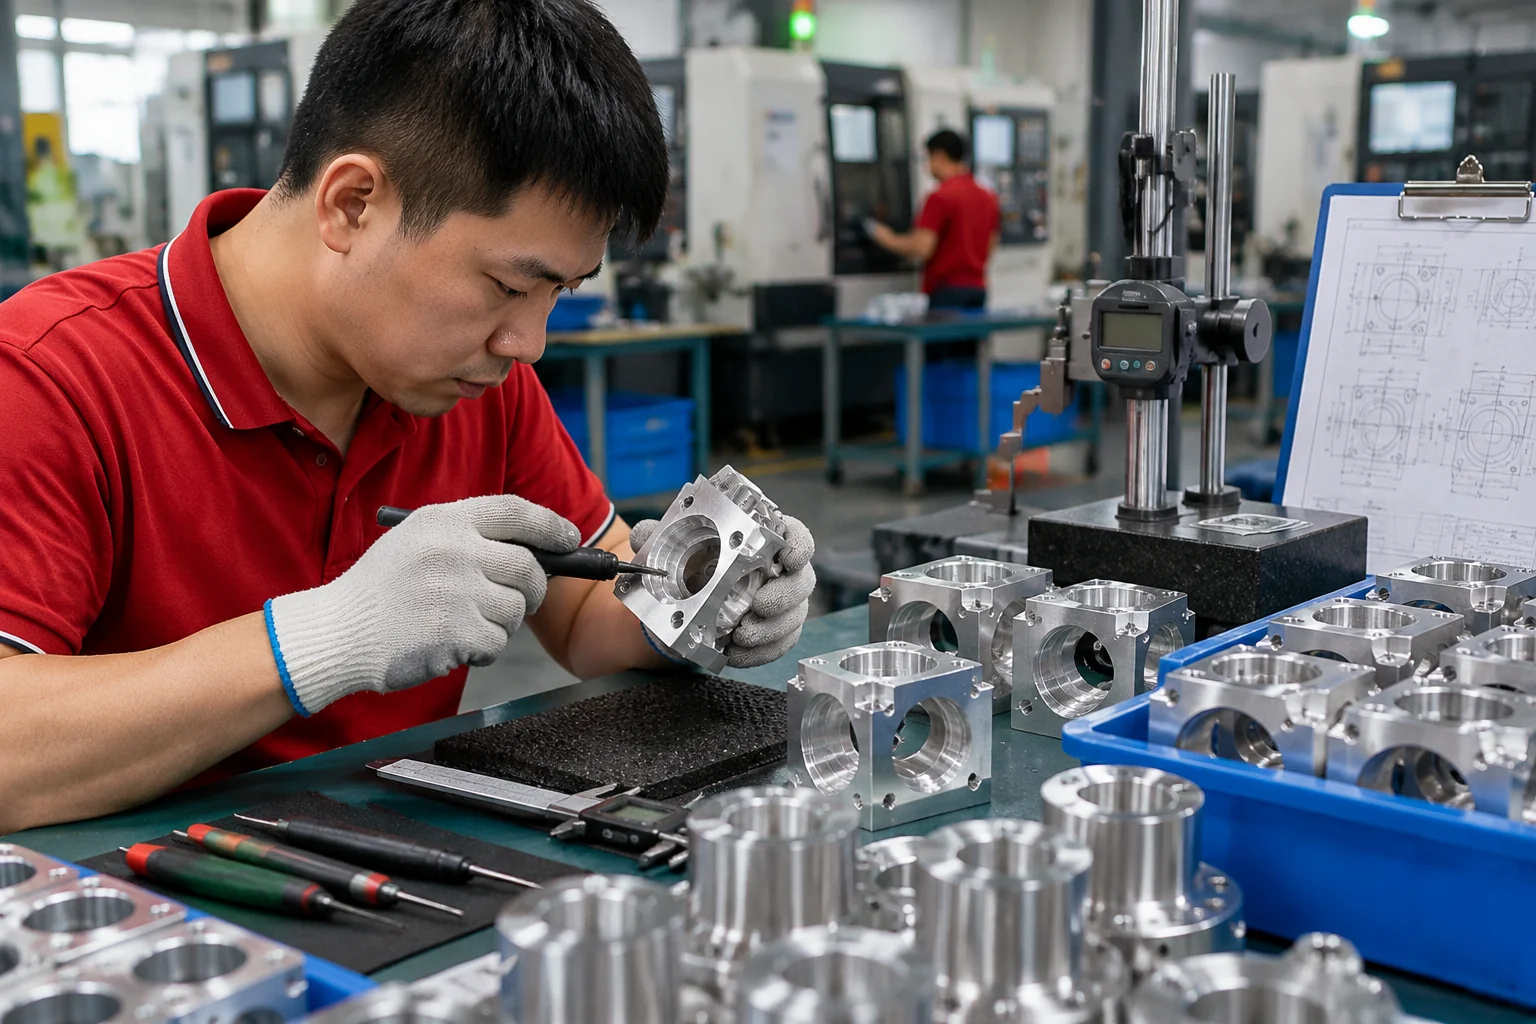
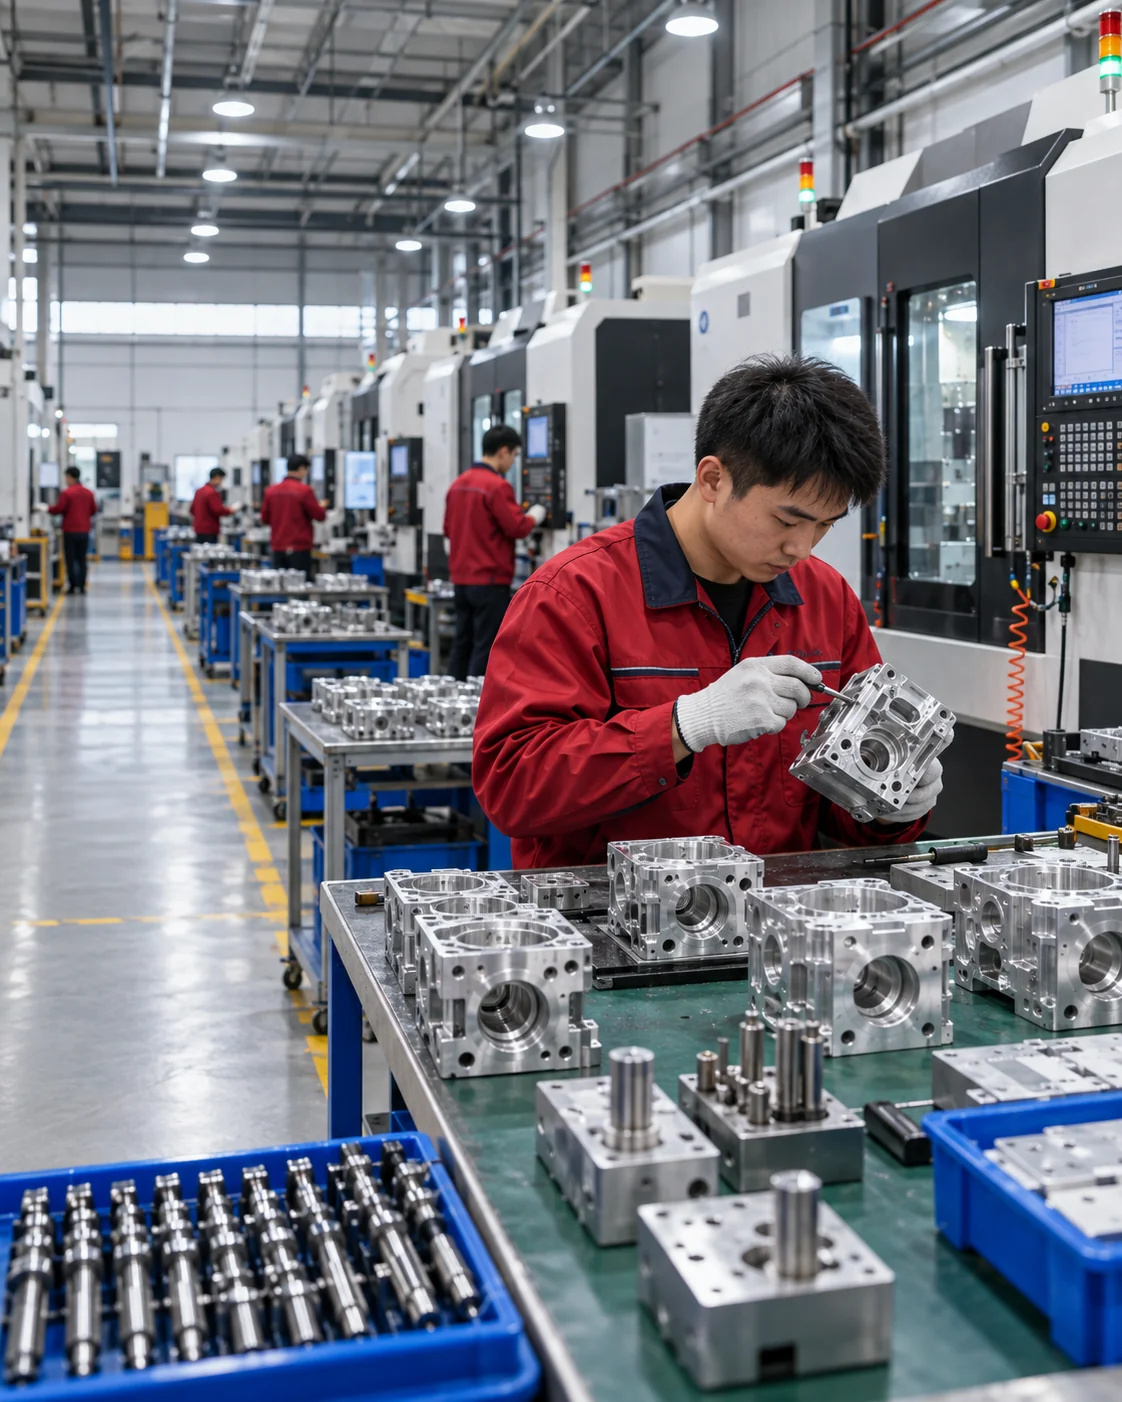
Desbarbado de precisión por un fabricante de piezas CNC
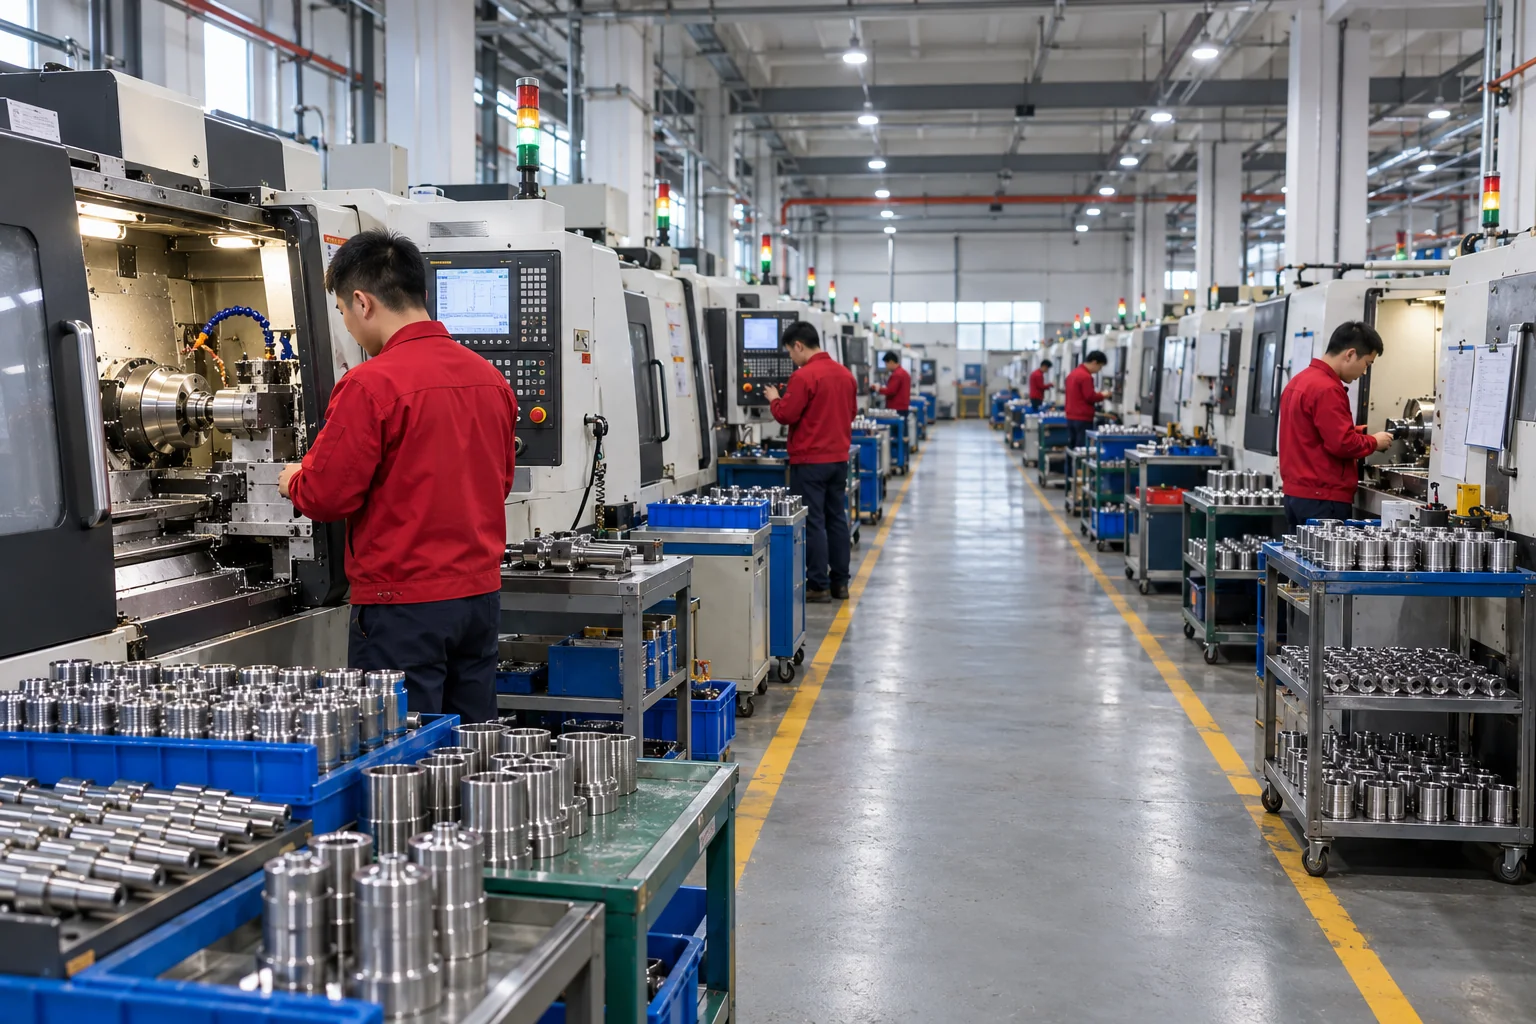
LuckyHxs fabrica componentes CNC de precisión directamente a partir de los planos del cliente y trata el desbarbado como parte del flujo de trabajo de mecanizado completo. La ubicación de las rebabas, los requisitos de los bordes funcionales, las roscas, las perforaciones, las superficies de contacto y la inspección final deben permanecer conectados al mismo plano, no tratarse como un paso cosmético no relacionado.
Flujo de trabajo integrado
Desbarbar no es lo mismo que redondear todos los bordes
El objetivo es eliminar el material no deseado preservando la característica definida en el plano. Eliminar la rebaba sin eliminar la característica.
Eliminar la rebaba
Eliminar el material elevado no deseado, las proyecciones afiladas y las virutas sueltas dejadas por la herramienta de corte.
Controlar el borde
Producir la condición exacta del borde final definida en el plano, ya sea una rotura controlada, un chaflán o un radio.
Proteger la función
Asegurar que el desbarbado no altere las referencias, los ajustes deslizantes, las entradas de rosca o las superficies de sellado críticas.
Servicios de desbarbado de precisión para características mecanizadas por CNC
Categorizado por la ubicación de la rebaba y el requisito funcional del borde.
Desbarbado de bordes de precisión y rotura de bordes controlada
Para bordes externos, esquinas mecanizadas y bordes de rebajes en soportes y carcasas.
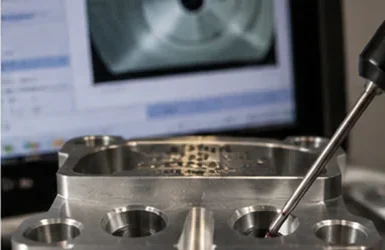
Desbarbado de orificios transversales y orificios de intersección
Para intersecciones internas, puertos laterales y conductos transversales en cuerpos de válvulas.
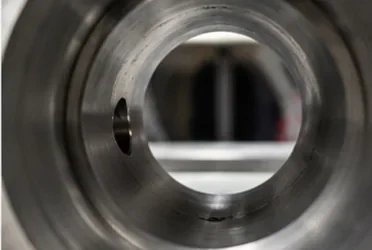
Desbarbado de perforaciones internas y orificios profundos
Tratamiento de la entrada/salida de perforaciones, rebajes internos y rebabas de orificios profundos en camisas.
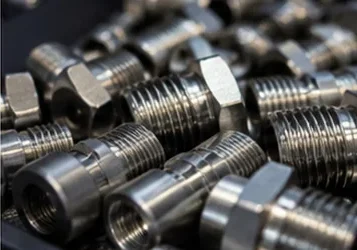
Desbarbado de roscas, entrada y salida de roscas
Gestión de las primeras rebabas de rosca, chaflanes de entrada y virutas de roscas ciegas en espárragos/insertos.
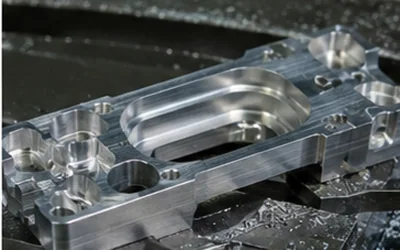
Eliminación de rebabas de torneado, tipo suizo y tronzado
Resolución de rebabas de tronzado, tetones centrales y bordes de ranuras en ejes pequeños de precisión.
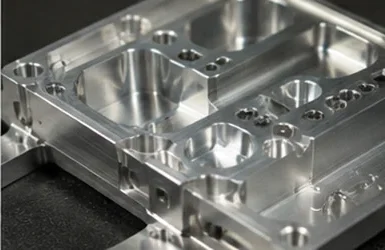
Desbarbado de cajeras fresadas, ranuras y bordes complejos
Limpieza de bordes de cajeras, ranuras y esquinas internas en carcasas fresadas multieje.
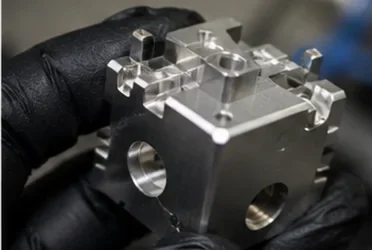
Desbarbado de microcaracterísticas y piezas pequeñas de precisión
Manejo de orificios pequeños, roscas finas y ranuras en miniatura en pines de conectores.
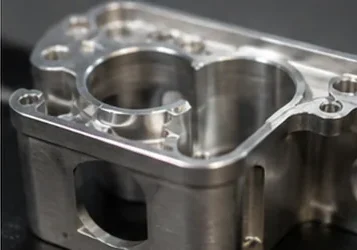
Desbarbado de paredes delgadas, superficies delicadas y funcionales
Protección de la redondez y las caras de sellado en camisas delgadas y anillos delicados.
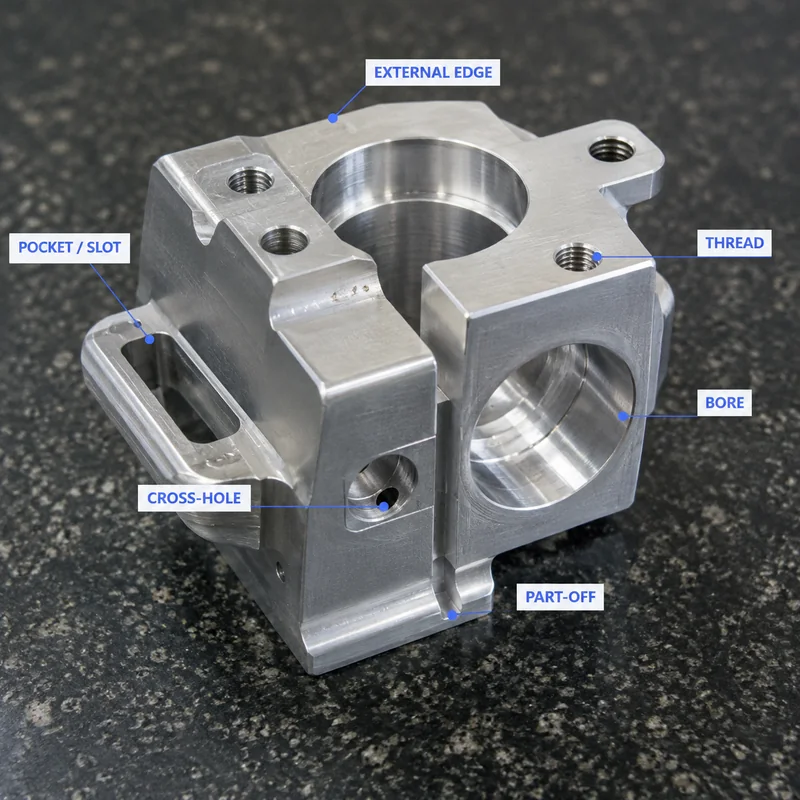
¿Dónde está la rebaba y qué función cumple ese borde?
El mismo tamaño de rebaba puede tener consecuencias muy diferentes dependiendo de dónde se encuentre.
-
BORDE EXTERNO: Riesgo de manipulación / ensamblaje
-
ORIFICIO TRANSVERSAL: Interfaz interna / Obstrucción de paso de fluidos
-
PERFORACIÓN: Interferencia de guía / ajuste / paso
-
ROSCA: Bloqueo de entrada de fijación / Riesgo de excoriación
-
TRONZADO: Fallo de asiento / Condición del extremo
-
CAJERA / RANURA: Interferencia de geometría de acoplamiento
La formación de rebabas y la estrategia de desbarbado cambian con el material
Diferentes aleaciones requieren diferente presión de corte, cepillado o abrasión para evitar daños en la superficie.
Aluminio (6061, 7075)
Típico: Carcasas, Soportes.
Acero Inoxidable (304, 316L)
Típico: Ejes, Componentes de válvulas.
Latón (H59, C3604)
Típico: Insertos, Conectores, Accesorios.
Cobre
Típico: Componentes de conectores.
Acero de fácil mecanizado (1215)
Típico: Pasadores, Espárragos, Casquillos.
Plásticos de ingeniería (POM, PTFE)
Típico: Aislantes, Sellos.
Elija el método de desbarbado según la ubicación de la rebaba y la geometría de la característica
El método debe adaptarse a la característica, no al nombre comercial.
| Método | Adecuado para | Estado |
|---|---|---|
| Chaflán programado por CNC / Rotura de borde | Bordes accesibles definidos en el plano e incorporados en la ruta de mecanizado. | Ruta estándar |
| Desbarbado de precisión manual | Características accesibles selectivas/complejas, lotes pequeños, bordes delicados. | [CONFIRMAR DISPONIBILIDAD] |
| Herramientas rotativas / Orificios transversales | Perforaciones intersecantes que requieren geometría y acceso correctos. | [CONFIRMAR HERRAMIENTAS] |
| Desbarbado vibratorio | Acabado en lote para bordes accesibles. Riesgo: Toca todas las superficies. | [CONFIRMAR DISPONIBILIDAD] |
| Desbarbado térmico (TEM) / ECM / AFM | Solo como comparación de métodos de la industria. Adecuado para redes internas complejas donde sea aplicable. No disponible automáticamente a menos que se confirme. | |
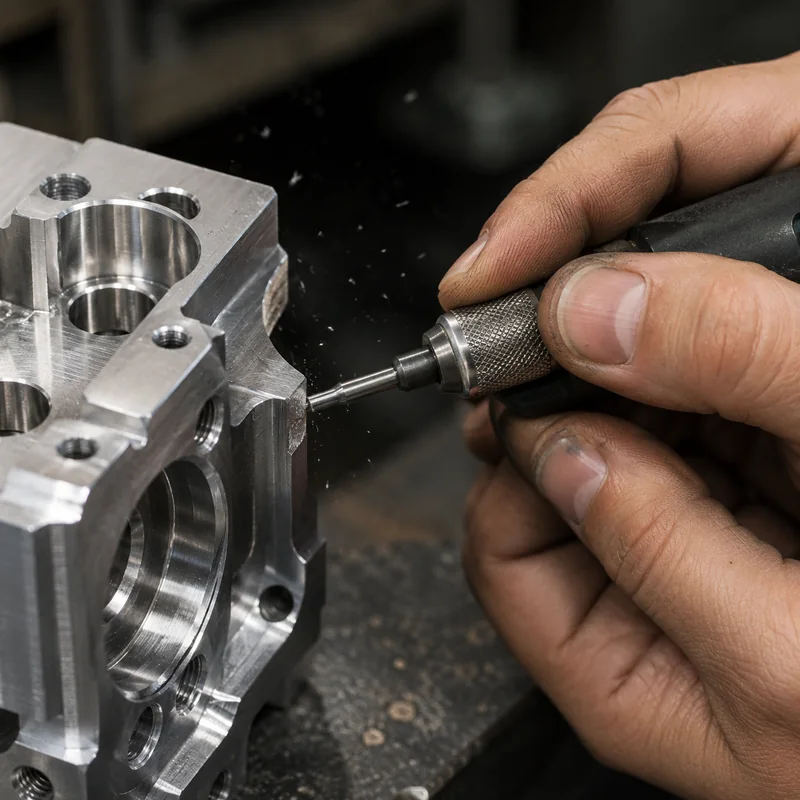
Una rotura de borde controlada significa eliminar la rebaba sin perder la característica
Rebaba eliminada ≠ Geometría del borde controlada.
Simplemente suavizar un borde no es suficiente para las piezas de precisión. Los bordes externos, las referencias, los rebajes, los bordes de orificios y los bordes de cajeras deben cumplir con los requisitos del plano, ya sea una rotura de borde controlada, un chaflán definido, un radio específico o una instrucción estricta de mantener el borde afilado.
Los orificios transversales ocultos y las rebabas internas necesitan una revisión diferente
Diámetro del orificio APROBADO ≠ Condición de intersección APROBADA.
Las perforaciones principales, orificios transversales, puertos radiales, perforaciones profundas, rebajes internos y ranuras internas presentan importantes desafíos de acceso. Un borde externo visible puede parecer limpio, mientras que una rebaba enrollada crítica o una viruta permanece oculta dentro de la intersección de la perforación, amenazando el ensamblaje, el sellado o el flujo de fluidos.
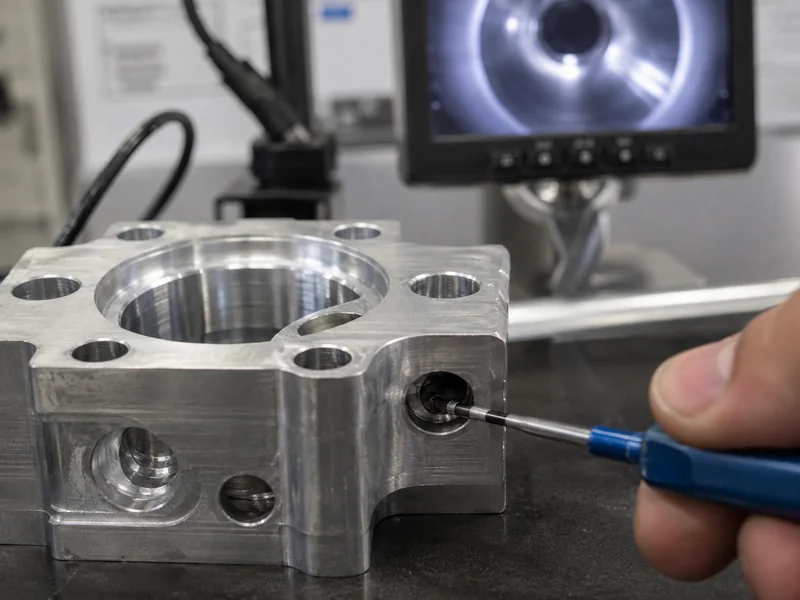
Las roscas, los bordes de tronzado y las microcaracterísticas magnifican los problemas de pequeñas rebabas
Características de la rosca
Las primeras rebabas de rosca, los chaflanes de entrada, las rebabas de salida y las virutas de roscas ciegas pueden bloquear el ensamblaje incluso si el calibre de rosca es aprobado.
Calibre de rosca APROBADO ≠ Interfaz de ensamblaje sin rebabas.
Bordes de tronzado
Las piezas torneadas y tipo suizo a menudo sufren de rebabas de corte, tetones centrales o rebabas en los bordes de ranuras que impiden un asiento adecuado.
Corte completo ≠ Pieza terminada completa.
Microcaracterísticas
Los orificios pequeños, los rebajes diminutos y las ranuras finas requieren una presión de desbarbado proporcional a la característica, no a la herramienta.
Una pequeña rebaba puede ser un gran defecto.
Por qué las piezas CNC fallan incluso después de haber sido "desbarbadas"
Los 10 riesgos de adquisición más comunes cuando el desbarbado se trata como una idea de último momento.
1. Se elimina la rebaba, pero se altera la geometría del borde funcional
2. Bordes externos limpios, pero quedan rebabas en orificios transversales
10. El desbarbado del prototipo es aprobado, pero la condición del borde varía entre los lotes de producción
Se elimina la rebaba, pero se altera la geometría del borde funcional
Rebaba eliminada ≠ Geometría del borde controlada.
El objetivo no es simplemente suavizar el borde. El objetivo es eliminar el material de rebaba no deseado preservando la característica definida en el plano.
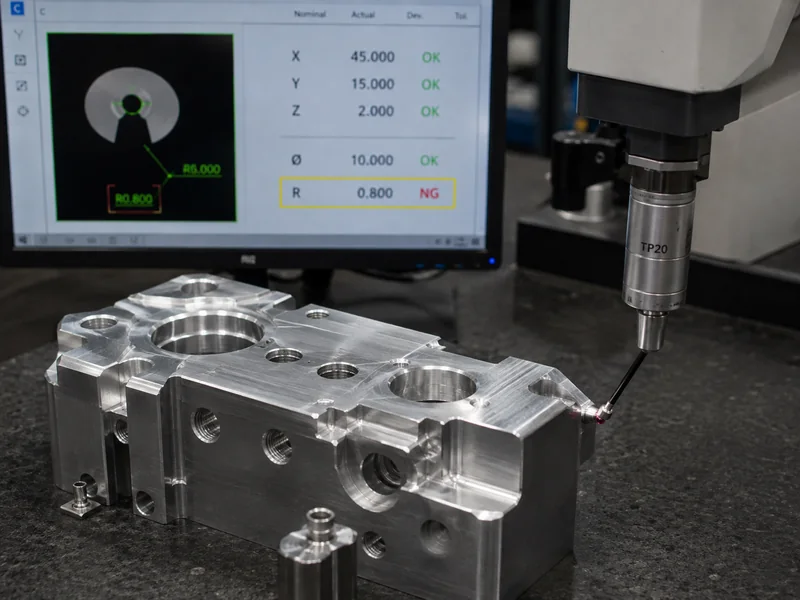
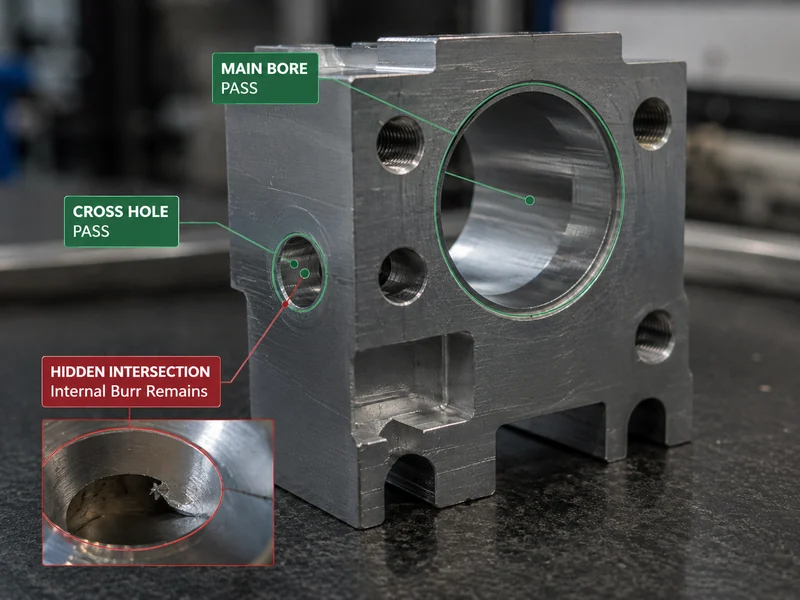
Los bordes externos parecen limpios, pero quedan rebabas en las intersecciones de los orificios transversales
Diámetro del orificio APROBADO ≠ Condición de intersección APROBADA.
Las rebabas en orificios transversales son difíciles porque el borde exterior visible puede parecer completo mientras que la rebaba crítica se encuentra dentro de la intersección de la perforación.
El desbarbado del prototipo es aprobado, pero la condición del borde varía entre los lotes de producción
Aprobación del desbarbado de muestra ≠ Consistencia automática del borde en el lote.
El desgaste de la herramienta de mecanizado, los cambios en la formación de rebabas, la condición de la herramienta de desbarbado, la variación del operador y las diferencias en los lotes de material pueden hacer que las condiciones finales del borde varíen durante la producción.
- Retención de identificación de bordes críticos
- Revisión del origen de rebabas de mecanizado por lote
- Controles de tratamiento específicos de características
- Verificación de lotes y retención de pedidos repetidos
"Desbarbar todos los bordes" no siempre es una especificación de borde completa
Requisito de desbarbado indefinido = Estándar de aceptación indefinido. Defina el borde antes de definir el método.
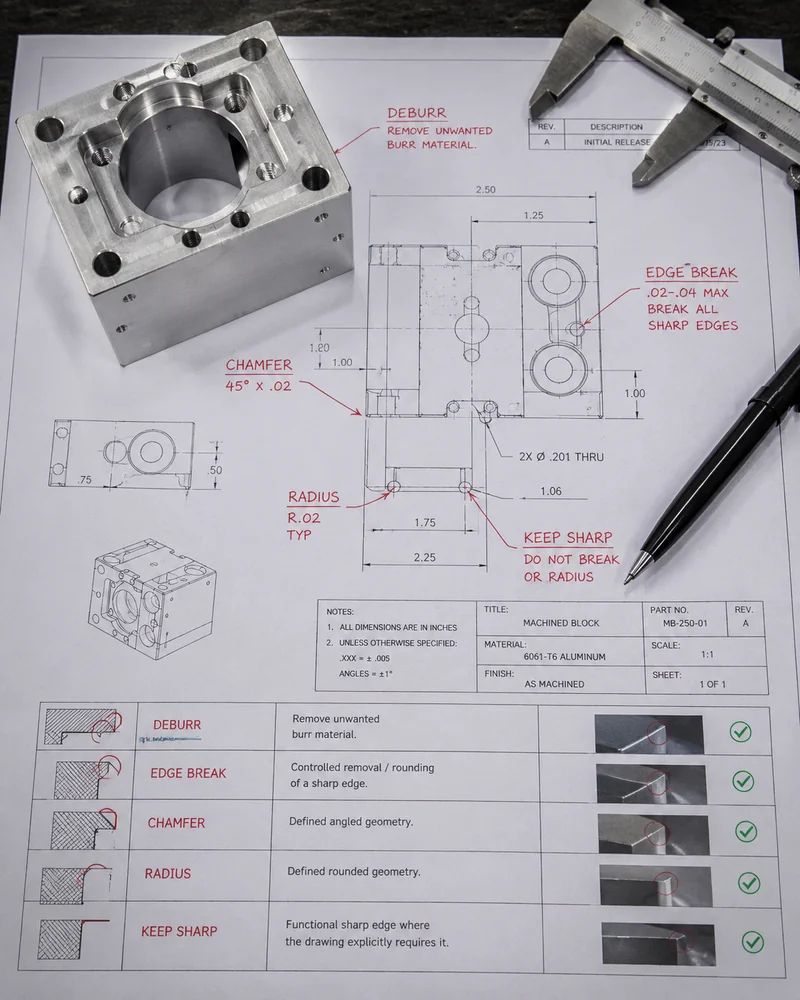
DESBARBAR
Eliminar material de rebaba no deseado.
ROTURA DE BORDE
Eliminación controlada / redondeo de un borde afilado.
CHAFLÁN
Geometría en ángulo definida.
RADIO
Geometría redondeada definida.
MANTENER AFILADO
Borde afilado funcional donde el plano lo requiere explícitamente.
Los requisitos de borde del plano pueden hacer referencia a normas como ISO 13715 cuando corresponda para indicar bordes de forma indefinida.
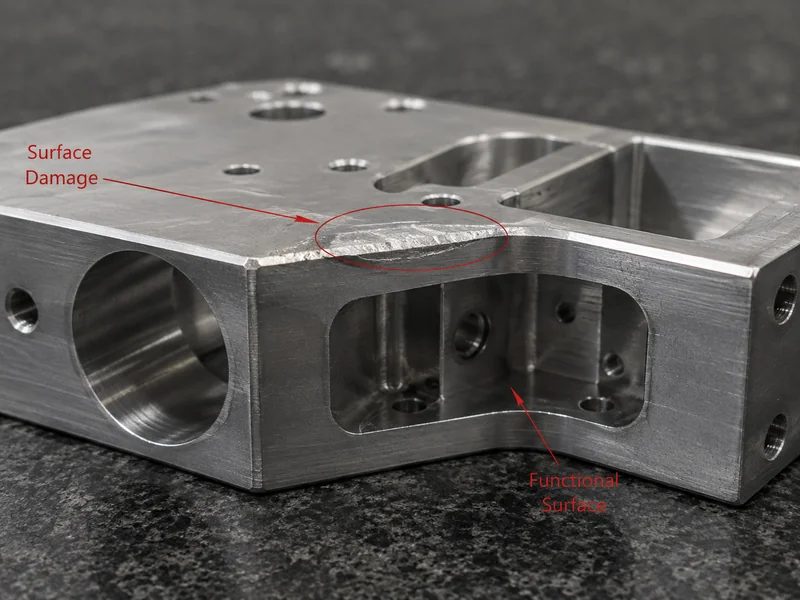
Una pieza sin rebabas aún puede fallar si la superficie funcional está dañada
Sin rebabas ≠ Sin distorsión.
La fuerza excesiva, el contacto abrasivo, el soporte deficiente o la manipulación repetida durante el desbarbado pueden destruir camisas de pared delgada, cuerpos de sensores, caras de sellado, referencias y superficies de apoyo. La eliminación local de material puede alterar la redondez o la planitud.
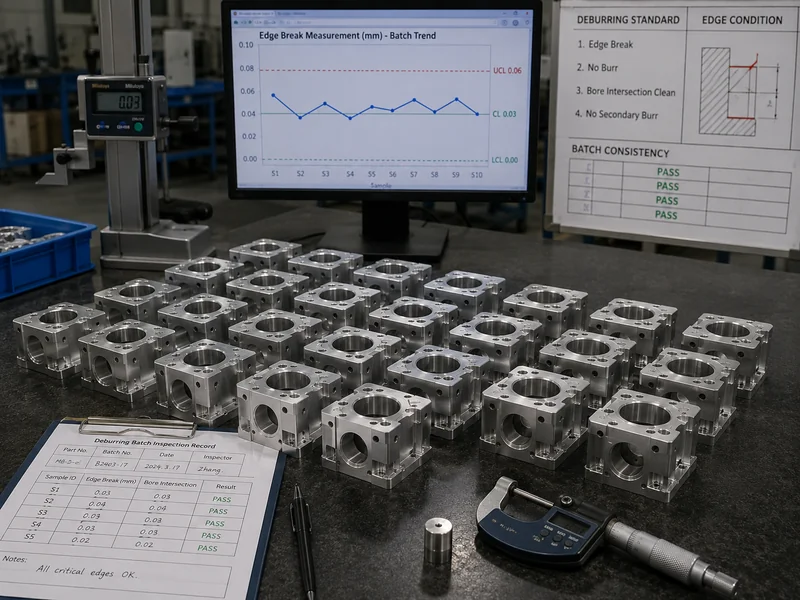
Inspeccione el borde de la misma manera que el plano lo utiliza
El método de inspección debe seguir la ubicación de la rebaba y la función del borde.
BORDE EXTERNO
Revisión visual / táctil donde sea apropiado.
ROSCA
Calibre de rosca + revisión visual de entrada/salida.
AGUJERO TRANSVERSAL
Revisión de intersección interna según el acceso.
CHAFLÁN CONTROLADO
Inspección dimensional donde se defina en el plano.
Inspección visual al 100% antes del envío. Los agujeros críticos se revisan por separado donde corresponda según los requisitos del proyecto.
Desde la rebaba de mecanizado hasta el componente CNC listo para ensamblaje
Un buen desbarbado comienza controlando cómo se crea la rebaba, no solo eliminándola después.
Aplicaciones de desbarbado de precisión
Control de fluidos
Cuerpo de válvula / Rebaba de agujero transversal
Sistema de motor
Eje / Rebaba de tronzado
Conectores
Pasador pequeño / Micro rebaba
Robótica
Soporte / Borde de cavidad
Sensores
Carcasa / Pared delgada
Automoción y VE
Colector / Borde fresado
Flujo de trabajo de fabricación de 12 pasos
- Revisión de la versión del plano
- Confirmación de material
- Selección del proceso CNC
- Identificación de bordes críticos
- Revisión del origen de la rebaba
- Mecanizado
- Inspección previa al desbarbado
- Desbarbado específico de la característica
- Revisión de rosca/agujero interno
- Inspección final de bordes y superficies
- Limpieza / Protección de la superficie
- Verificación del lote y embalaje
Un socio de fabricación CNC que puede verificar
Certificados y documentos de cumplimiento para la fabricación de precisión.
¿Qué es el desbarbado en el mecanizado CNC y por qué es importante?
El desbarbado es el proceso de fabricación que consiste en eliminar el material elevado no deseado, las proyecciones afiladas y las rebabas sueltas que quedan en una pieza después de operaciones de mecanizado como fresado, torneado, taladrado, roscado o corte.
¿Qué es una rebaba?
Una rebaba es material no deseado que permanece más allá del borde mecanizado previsto después de la eliminación del material.
¿Dónde se forman las rebabas CNC?
- Salida del agujero e intersección de agujeros transversales
- Entrada / Salida de rosca
- Borde de tronzado
- Cavidad, ranura, rebaje, orificio interno, canal
Por qué es importante
El desbarbado no solo trata de hacer que una pieza sea más segura al tacto. Para las piezas CNC de precisión, también se trata de proteger la geometría funcional. Las rebabas interfieren con el ensamblaje, las interfaces deslizantes, el sellado, la entrada de roscas, la limpieza interna y la seguridad en el manejo.
Desbarbado frente a chaflanado
Desbarbado: elimina el material no deseado de la rebaba.
Chaflanado: crea una característica angular definida.
Rotura de bordes: crea una condición controlada no afilada.
¿Cuáles son los principales métodos de desbarbado para piezas mecanizadas por CNC?
No existe un único método de desbarbado que sea ideal para cada pieza CNC. El método depende de la ubicación de la rebaba, la geometría de la característica, el material, los requisitos del borde, la accesibilidad, el tamaño de la pieza, la cantidad y el riesgo de la superficie funcional.
¿Cómo funcionan las herramientas de desbarbado?
Diferentes herramientas de desbarbado eliminan las rebabas mediante corte controlado, cepillado, abrasión, energía térmica o acción electroquímica. La herramienta correcta depende de la rebaba y la geometría, no simplemente del material de la pieza.
Desbarbado de precisión manual
Bueno para: Características accesibles selectivas / complejas. Riesgo: Variación del operador / eliminación excesiva.
Chaflán programado por CNC / Rotura de borde
Bueno para: Bordes accesibles definidos en el plano. Beneficio: La geometría puede incorporarse al mecanizado donde sea adecuado.
Herramienta rotatoria / de agujero transversal
Bueno para: Orificios que se cruzan. Requiere: Geometría / acceso correctos.
Desbarbado vibratorio
Bueno para: Acabado por lotes / bordes accesibles. Riesgo: Toca múltiples superficies.
Nota: Existen métodos avanzados en la industria como el desbarbado térmico (TEM), desbarbado electroquímico (ECM), mecanizado por flujo abrasivo (AFM) y desbarbado robótico para aplicaciones especializadas. Elija el método en función de la ubicación de la rebaba, no del nombre comercial.
¿Cómo se debe especificar el desbarbado y la rotura de bordes en un plano CNC?
Una nota general como "DESBARBAR TODOS LOS BORDES" puede comunicar que las rebabas no son deseadas, pero no siempre define la geometría final de cada borde funcional.
P1. ¿Qué bordes importan realmente?
P2. ¿El objetivo es:
¿Eliminar la rebaba? ¿Romper el borde afilado? ¿Crear un chaflán? ¿Crear un radio? ¿Mantener el borde afilado?
P3. ¿Se incluyen los agujeros internos?
¿Agujeros transversales? ¿Orificio profundo? ¿Rosca? ¿Ranura?
P4. ¿El borde es:
¿Funcional? ¿Dato/Referencia? ¿De sellado? ¿Cosmético? ¿Solo para manipulación?
La norma ISO 13715 es un estándar de la industria que cubre la indicación y dimensionamiento de bordes de forma indefinida. Requisito de desbarbado indefinido = Estándar de aceptación indefinido. Defina el borde antes de definir el método de desbarbado.
Qué enviar con la solicitud de cotización (RFQ)
Último plano, material, cantidad, bordes críticos, características de agujeros transversales/internas, requisitos de rosca, indicación de rotura de borde/chaflán, superficies funcionales, requisitos de inspección, acabado superficial.
Preguntas frecuentes sobre los servicios de desbarbado de precisión
¿Qué es el desbarbado?
¿Por qué las piezas mecanizadas por CNC necesitan desbarbado?
¿Cuál es la diferencia entre desbarbado y chaflanado?
¿Qué es la rotura de bordes controlada?
¿Cómo se eliminan las rebabas de los agujeros transversales?
¿Cómo se eliminan las rebabas internas y de agujeros profundos?
¿Puede el desbarbado cambiar una dimensión de precisión?
¿Qué significa "desbarbar todos los bordes" en un plano?
¿Qué métodos de desbarbado utiliza LuckyHxs?
¿Qué debo enviar para una cotización de desbarbado?
¿Necesita eliminar la rebaba sin perder la característica?
Envíe su último plano, material, cantidad, bordes críticos, características de agujeros transversales e internos, requisitos de rosca, indicaciones de rotura de borde controlada, superficies funcionales y requisitos de inspección. LuckyHxs revisará la geometría de mecanizado y los requisitos de control de rebabas antes de la cotización.