Mecanizado CNC Inspección de calidad e inspección CMM Servicios
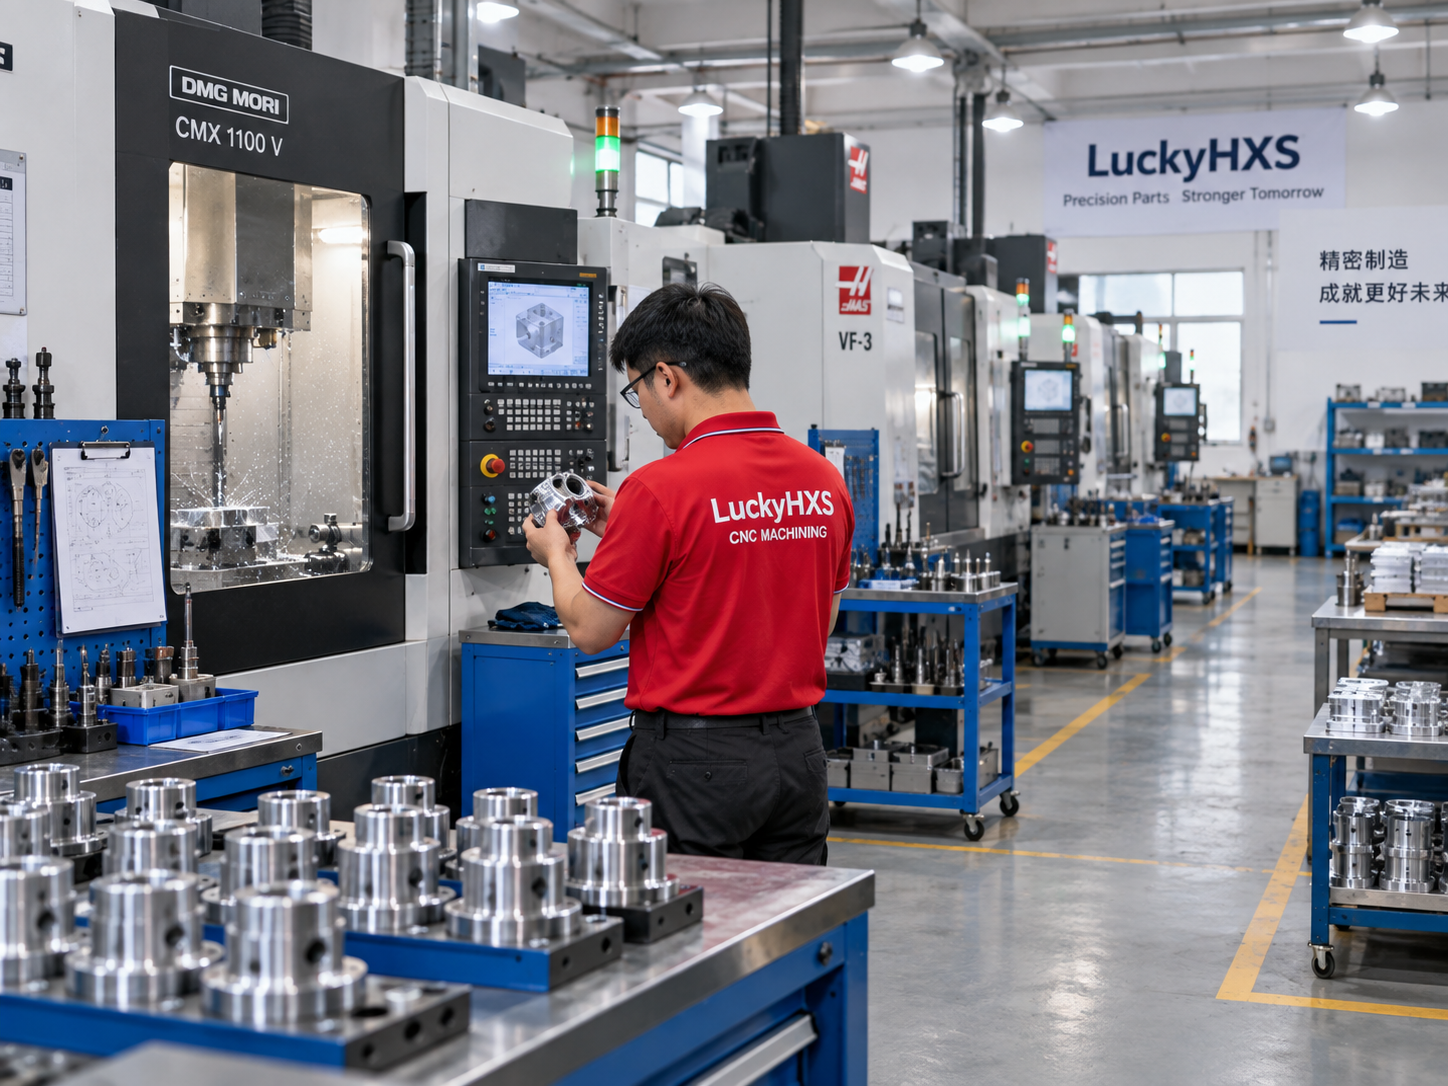
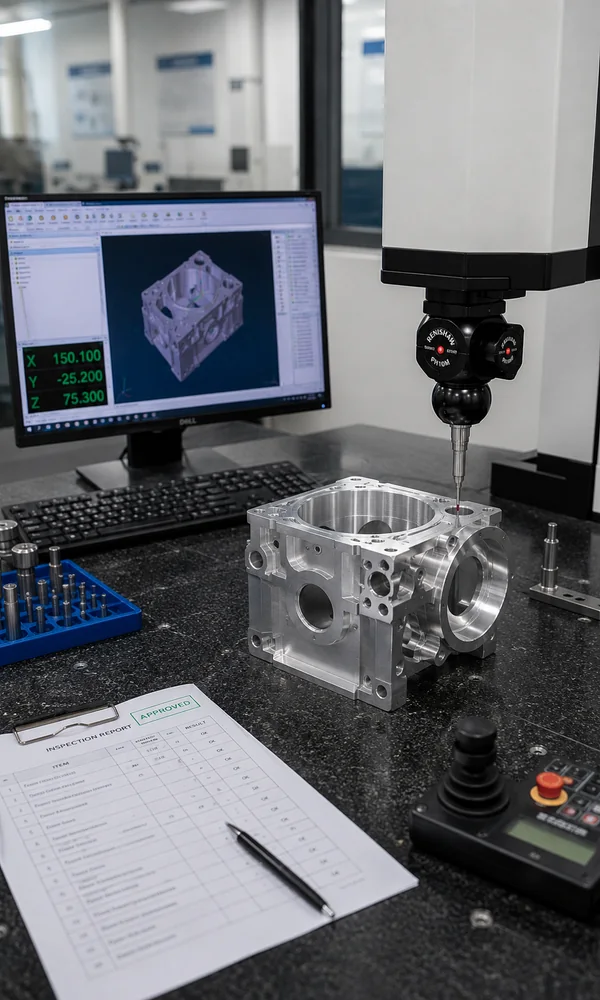
LuckyHxs integra la inspección de calidad en el mecanizado CNC personalizado, desde la verificación del primer artículo hasta el control en proceso y la inspección final. Dependiendo del plano y los requisitos funcionales, la inspección puede incluir medición dimensional, CMM, verificación GD&T, comprobación de roscas y barrenos, revisión de excentricidad, inspección de superficies y documentación específica del proyecto.
El objetivo no es simplemente generar números de medición. La estrategia de inspección debe verificar las dimensiones, los datums, las relaciones entre características y el estado final de la pieza que determinan si el componente CNC realmente encajará y funcionará.
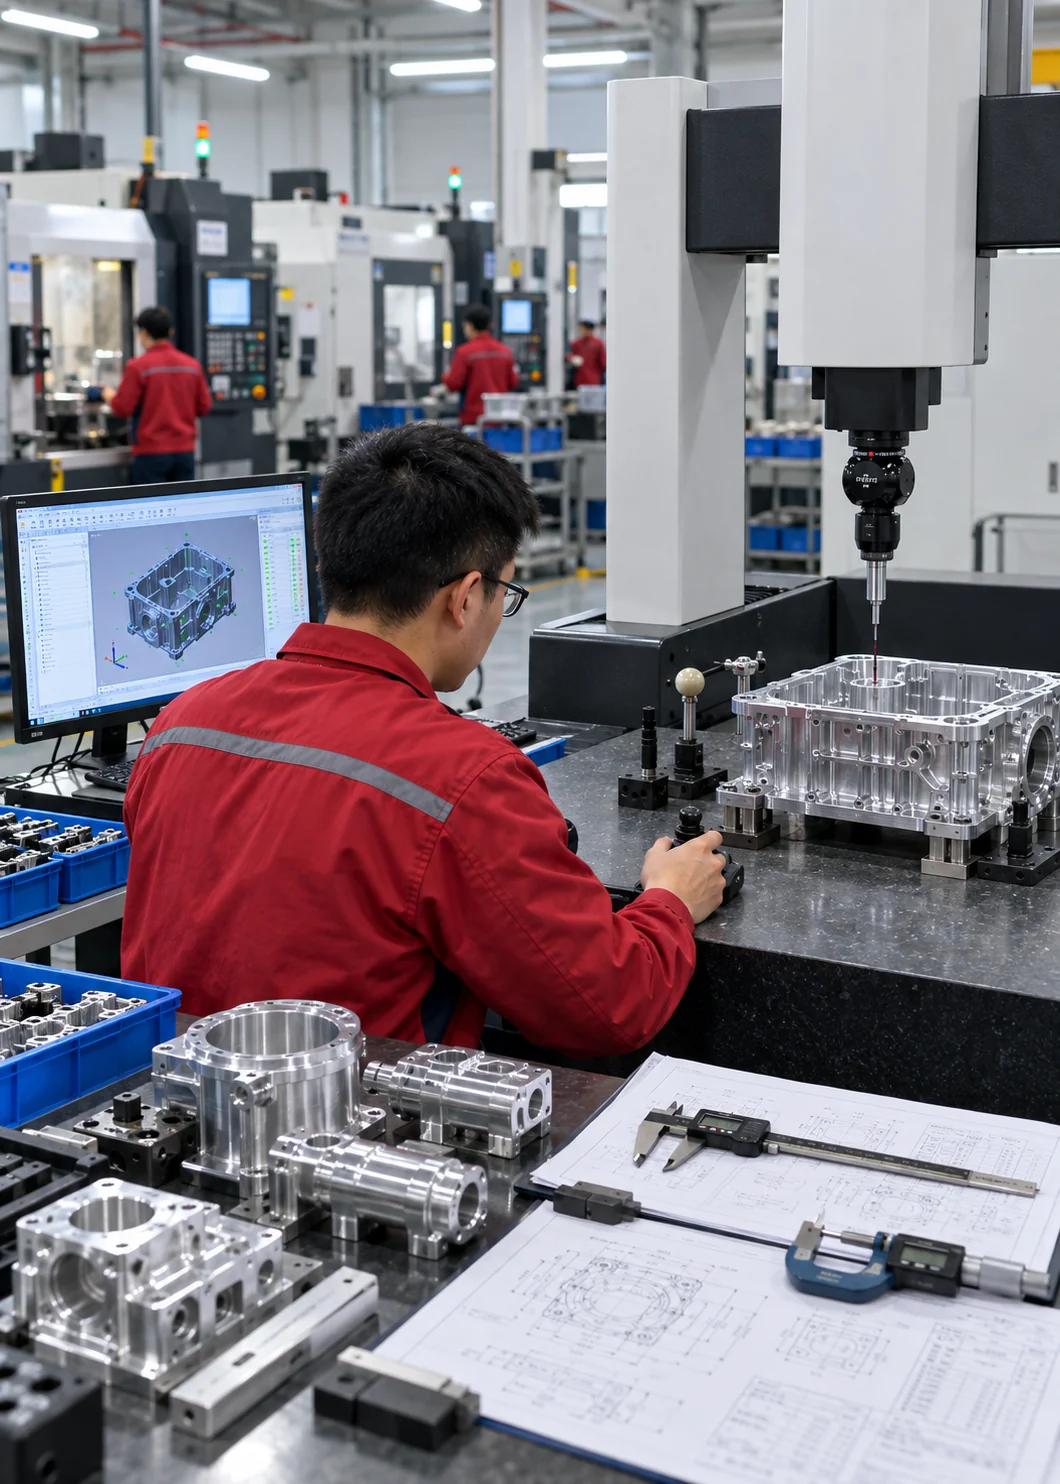
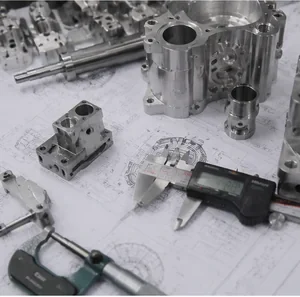
Inspección de calidad de un fabricante de piezas CNC
LuckyHxs fabrica componentes CNC personalizados a partir de los planos del cliente e integra la inspección en el mismo flujo de trabajo de fabricación. Esto mantiene conectados el proceso de mecanizado, la revisión de los planos, los datums funcionales, los CTQ y la verificación final, en lugar de tratar la inspección como una actividad separada después de la producción.
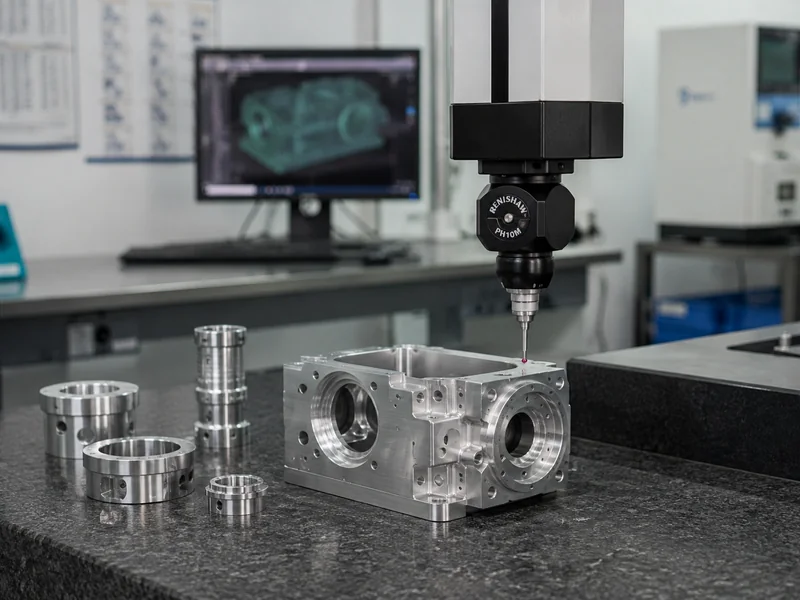
El flujo integrado de fabricación y verificación
Esta página describe la inspección integrada con la fabricación CNC de LuckyHxs, no un servicio de laboratorio de metrología independiente de terceros.
La inspección de calidad es más que comprobar unas cuantas dimensiones
Que exista medición ≠ Que exista verificación funcional. Un proceso de inspección de calidad de mecanizado CNC fiable cierra la brecha entre lo que está dibujado y cómo funciona la pieza.
Lo que dice el plano
- Dimensiones y tolerancias
- Requisitos GD&T
- Especificaciones del material
- Indicaciones de acabado superficial
Lo que debe hacer la pieza
- Encajar con los componentes acoplados
- Girar suavemente sobre un eje
- Ubicarse con precisión en un ensamblaje
- Sellar fluidos o fijarse de forma segura
Lo que la inspección debe verificar
- Características críticas para la calidad (CTQ)
- Datums funcionales
- Relaciones entre características
- Condición final y ausencia de rebabas
Inspección de calidad para piezas mecanizadas por CNC
El comprador adquiere verificación, no herramientas de medición. Seleccionamos la categoría de verificación adecuada en función de los requisitos de sus características.
Dimensional y tolerancia
Se centra en longitudes críticas, diámetros exteriores (OD), diámetros interiores (ID) y espesores.
GD&T y Datums
Verifica la posición, el paralelismo y las relaciones de múltiples datums.
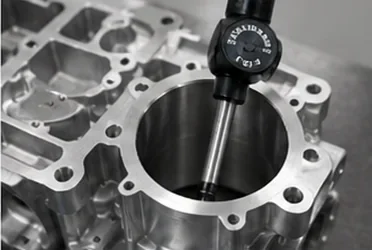
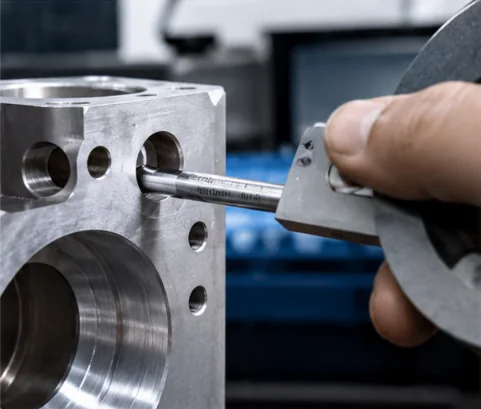
Agujero, barreno y rosca
Comprueba la geometría interna, la profundidad y el acoplamiento de la rosca.
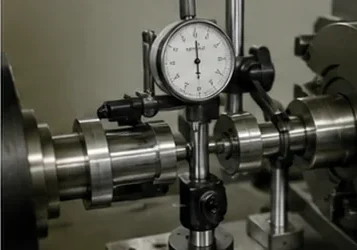
Excentricidad y rotación
Garantiza un eje común y la concentricidad para las piezas giratorias.
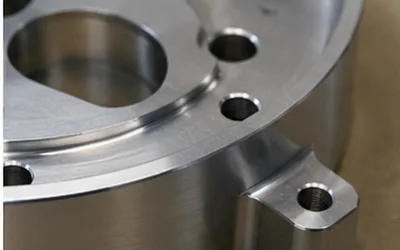
Superficie, rebaba y borde
Verifica las superficies funcionales, el matado de aristas y la apariencia.
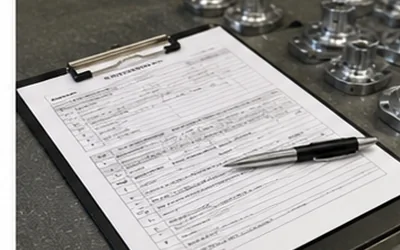
Primer artículo (FAI)
Verificación de la configuración inicial con la última revisión del plano.
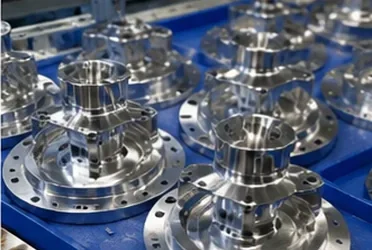
En proceso y por lotes
Detecta el desgaste de la herramienta y la desviación del proceso durante la producción.
Final y documentación
Verificación previa al envío del estado final de la pieza.
Elija el método de medición según la característica, no según el estante de herramientas
El método de inspección debe seguir la función de la característica. No utilizamos automáticamente una CMM para todo; adaptamos la herramienta al requisito.
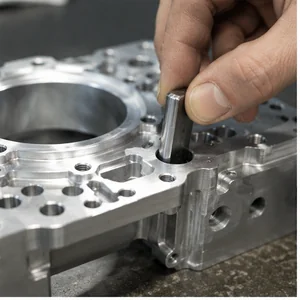
Longitud total / OD de precisión
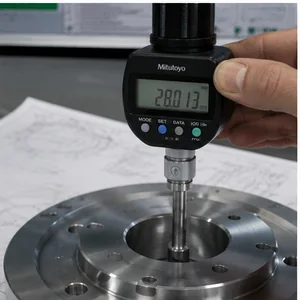
Barreno interno
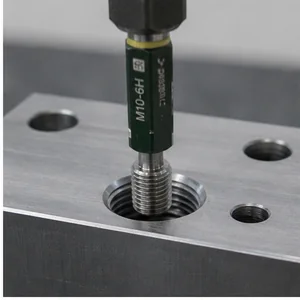
Ensamblaje de rosca
Excentricidad / Concentricidad
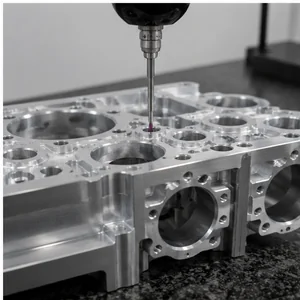
Geometría de múltiples datums / Posición real
Rebaba / Condición del borde
La inspección dimensional comienza con las dimensiones críticas
No todas las dimensiones conllevan el mismo riesgo funcional. Aunque un plano puede tener docenas de dimensiones, los servicios de inspección dimensional eficaces priorizan las características críticas para la calidad (CTQ) que dictan el ensamblaje y el rendimiento.
Dimensión APROBADA ≠ Geometría funcional APROBADA. Nos aseguramos de que la inspección dimensional de precisión se vincule con la revisión exacta de su plano y los requisitos de ajuste.
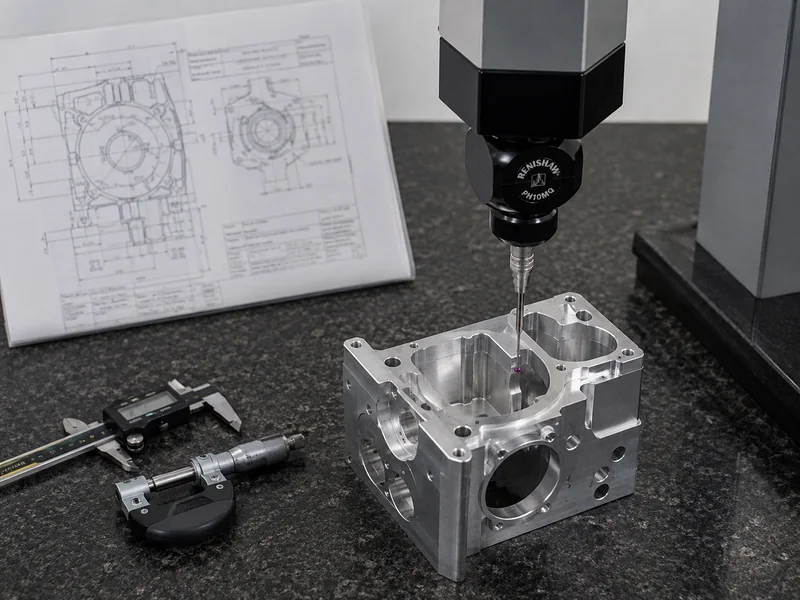
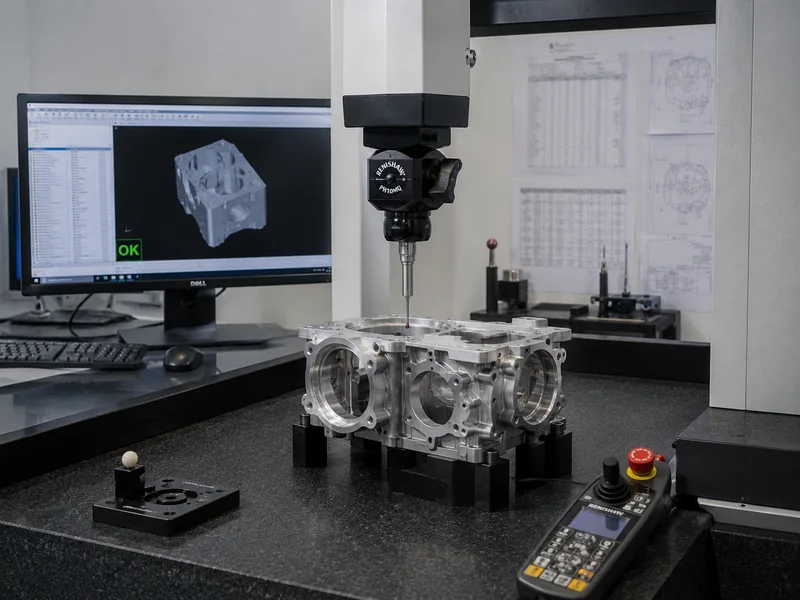
¿Cuándo necesita inspección CMM una pieza mecanizada por CNC?
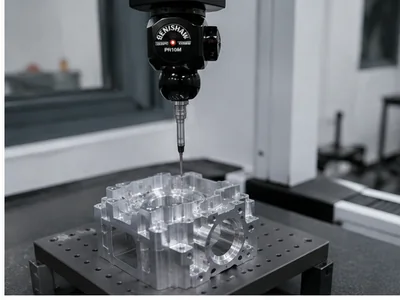
Las herramientas manuales pueden ser eficientes para muchas dimensiones directas. Los servicios de inspección CMM resultan especialmente útiles cuando el plano requiere la verificación de relaciones complejas de GD&T y datums.
La CMM se selecciona a menudo para:
- Relaciones de múltiples datums y posición real
- Patrones de agujeros complejos y relaciones cara a barreno
- Planitud, paralelismo y perpendicularidad
La CMM es una herramienta de medición, no un sustituto de la interpretación correcta de los datums.
La inspección de agujeros, barrenos y roscas debe ir más allá del tamaño
El tamaño es solo una parte del requisito de una característica interna. Inspeccionamos la geometría que dicta el éxito del ensamblaje.
Requisitos de AGUJERO
- Diámetro y profundidad
- Posición respecto al datum
- Abocardado / Avellanado
Requisitos de BARRENO
- ID y condición de profundidad
- Relación del barreno
- Conicidad donde sea relevante
Requisitos de ROSCA
- Tamaño PASA / NO PASA
- Longitud efectiva de la rosca
- Entrada, salida y rebaba
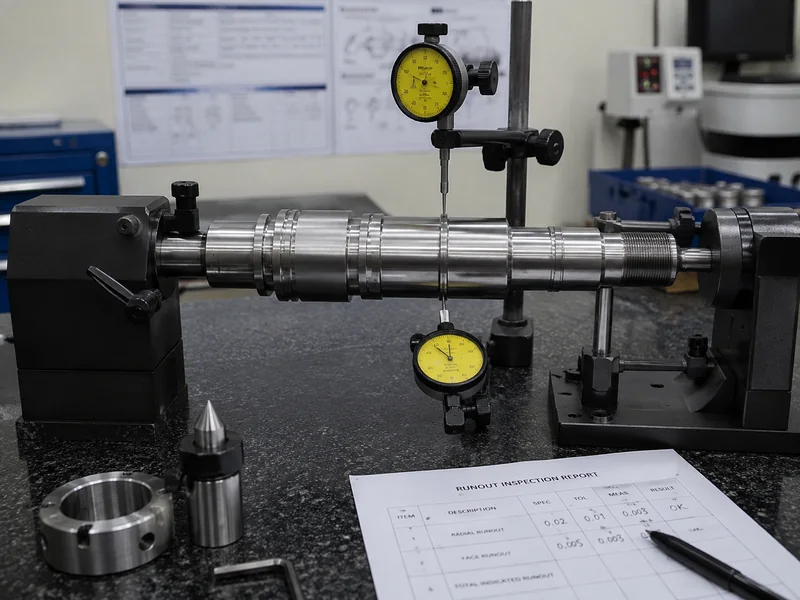
Las piezas giratorias deben inspeccionarse alrededor de un eje funcional
Dos diámetros correctos aún pueden girar alrededor del eje equivocado. Para ejes de precisión, bujes y componentes de motores, medir el OD y el ID no es suficiente.
Enfoque en geometría rotacional:
Dimensionalmente correcto no siempre significa listo para el envío
Una pieza dimensionalmente perfecta aún puede fallar debido a rebabas, rayones o daños en la superficie funcional. Inspeccionamos el estado final.
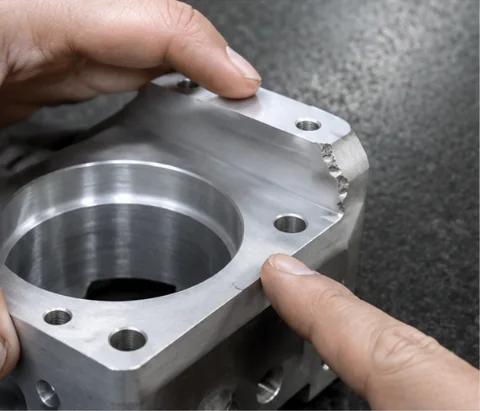
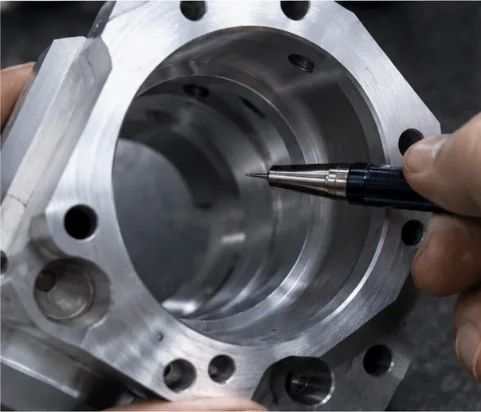
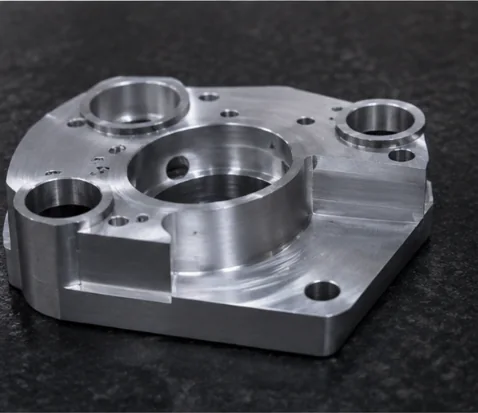
Dimensión APROBADA ≠ Estado final de la pieza APROBADO.
Nuestro flujo de trabajo de inspección final garantiza que el mecanizado, el desbarbado de precisión, y el acabado superficial cumplan con sus criterios de aceptación antes del embalaje.
Por qué las piezas CNC todavía fallan después de que un informe de inspección dice "APROBADO"
Descubra las brechas críticas entre la medición básica y la verificación funcional que ponen en riesgo su ensamblaje.
Las dimensiones individuales aprueban, pero la geometría funcional completa falla
EJE
OD APROBADO, Apoyo APROBADO.
CARCASA
Cavidad APROBADA, Agujero APROBADO.
SOPORTE
Agujero A APROBADO, Agujero B APROBADO.
BUJE
ID APROBADO, OD APROBADO.
El enfoque de LuckyHxs
Último plano → CTQ → Datum funcional → Características relacionadas → Estrategia de inspección → Verificación funcional
Se midió la pieza, pero ¿se verificó el requisito real?
Que exista medición ≠ Que exista verificación funcional. El método de inspección debe seguir la función de la característica.
El primer artículo pasa, pero el lote de producción comienza a desviarse
El APROBADO del primer artículo ≠ Consistencia automática del lote. El desgaste de la herramienta, la condición de la sujeción, las compensaciones y la temperatura pueden hacer que las piezas posteriores fallen, incluso si el prototipo era perfecto.
Factores de riesgo de desviación del lote:
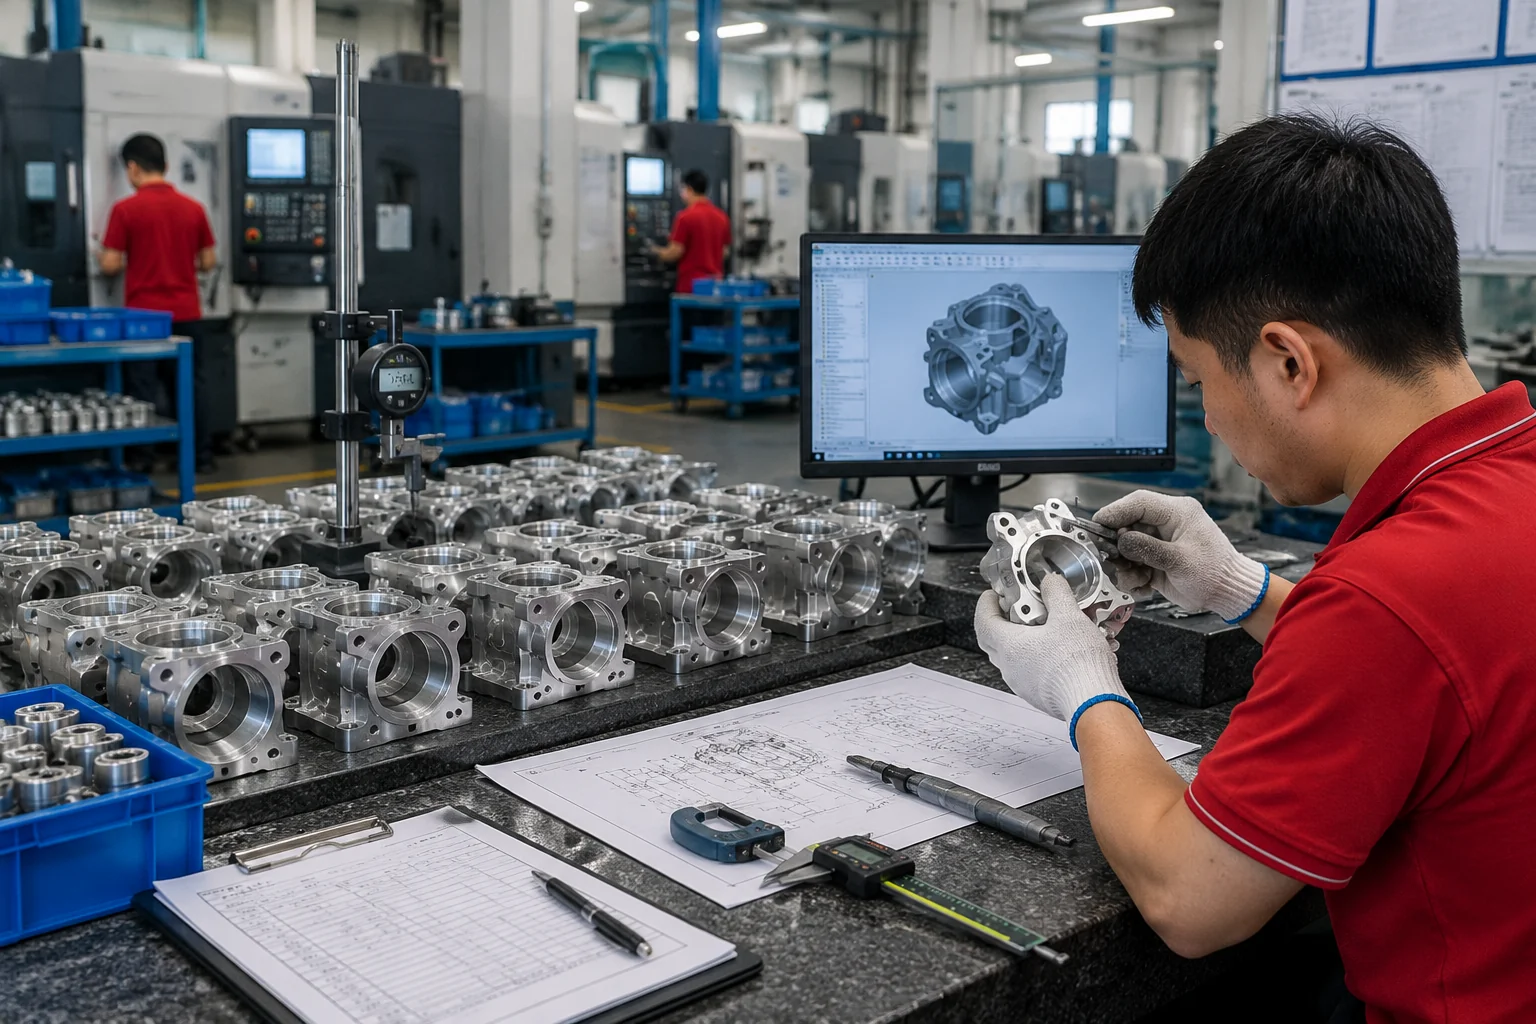
La inspección correcta comienza con la revisión correcta del plano
Una medición correcta en un plano obsoleto sigue siendo un resultado incorrecto. Los servicios de inspección del primer artículo deben basarse en la revisión publicada.
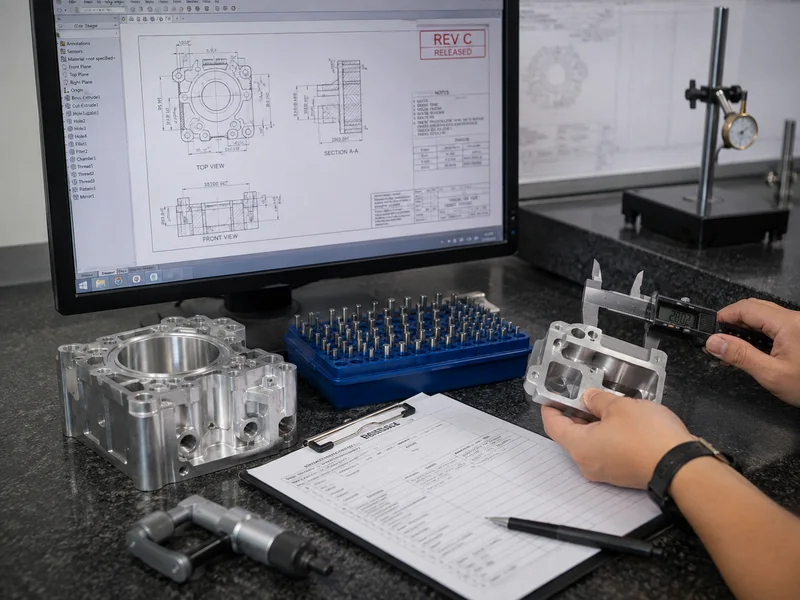
Flujo de inspección del primer artículo
La aprobación del prototipo debe basarse en la revisión correcta del plano. Primera pieza fabricada ≠ Primer artículo verificado.
- 1Confirmar revisión publicada y material
- 2Identificar CTQ y datums funcionales
- 3Verificar dimensiones, orificios, roscas y superficies
- 4Documentar hallazgos (Alcance confirmado por proyecto)
La inspección en proceso detecta desviaciones antes de que se complete el lote final
La frecuencia de inspección y el alcance de la muestra deben seguir los requisitos y riesgos del proyecto. Monitoreamos el desgaste de la herramienta y la estabilidad del proceso durante el torneado y fresado CNC repetitivo.
Controles periódicos de las dimensiones críticas para garantizar que el proceso se mantenga centrado dentro de la tolerancia.
Monitoreo del desgaste de la herramienta de roscado, condición del mandril y formación de rebabas a medida que avanza la producción.
Garantizar que la pieza n.º 100 cumpla con los mismos requisitos funcionales que el primer artículo aprobado.
La inspección final debe verificar la pieza que el cliente realmente recibirá
Inspección completada ≠ Condición de recepción del cliente verificada. Cada componente enviado recibe una inspección final de acuerdo con el alcance de inspección acordado antes de su liberación.
La cadena de liberación final:
Solicite la evidencia que necesita
Más documentación no es automáticamente mejor. Especifique si necesita registros de inspección final, informes de CMM seleccionados o documentación de materiales durante la solicitud de cotización (RFQ).
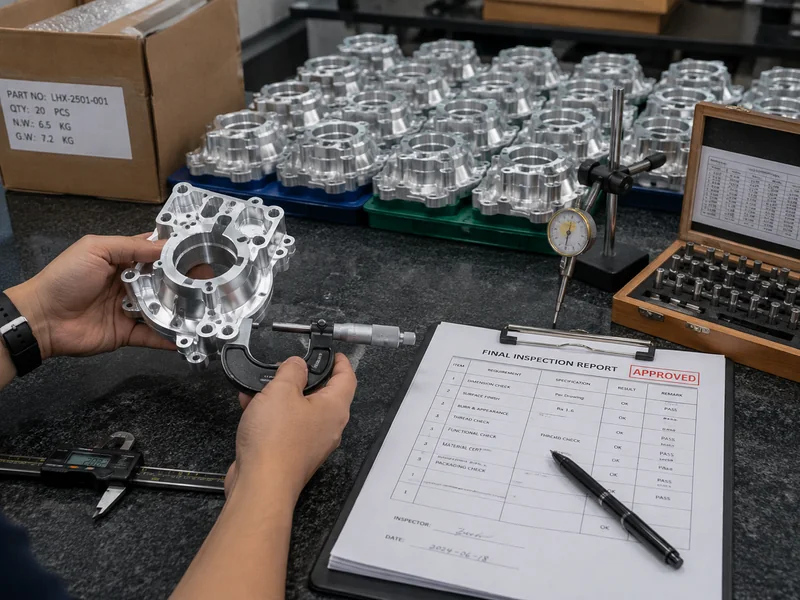
Inspección para componentes CNC críticos para el ensamblaje
El control de calidad comienza antes de la mesa de inspección final. La inspección final no debería ser la primera vez que se descubre un problema crítico.
Aplicaciones típicas
Flujo de trabajo de control de calidad de 12 pasos
- Confirmación de la última revisión del plano
- Confirmación de material
- Identificación de CTQ
- Revisión de datums
- Configuración del proceso de mecanizado
- Inspección del primer artículo
- Inspección en proceso
- Verificación de orificios / roscas / geometría
- Desbarbado / Revisión de superficie
- Inspección final posterior al acabado
- Documentación cuando sea requerida
- Embalaje y liberación de envío
Un socio de fabricación CNC que puede verificar
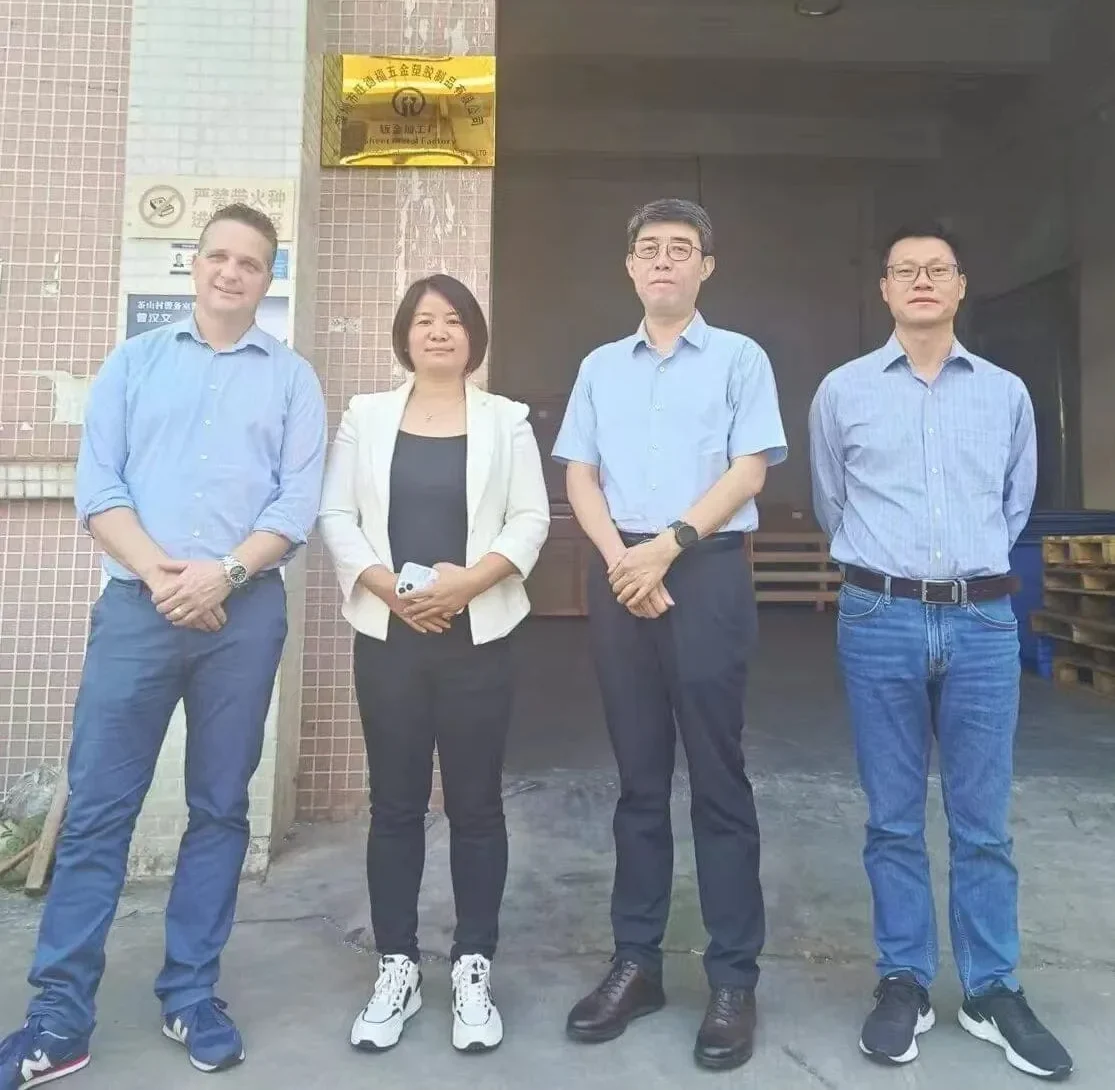
Evidencia real de fábrica que respalda nuestras capacidades de fabricación.
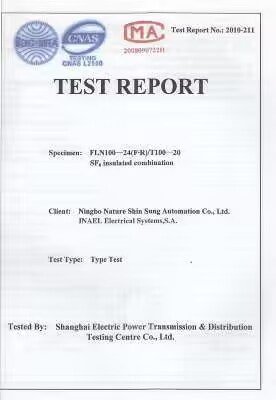
Certificados y documentos de cumplimiento
Visitas de clientes a la fábrica
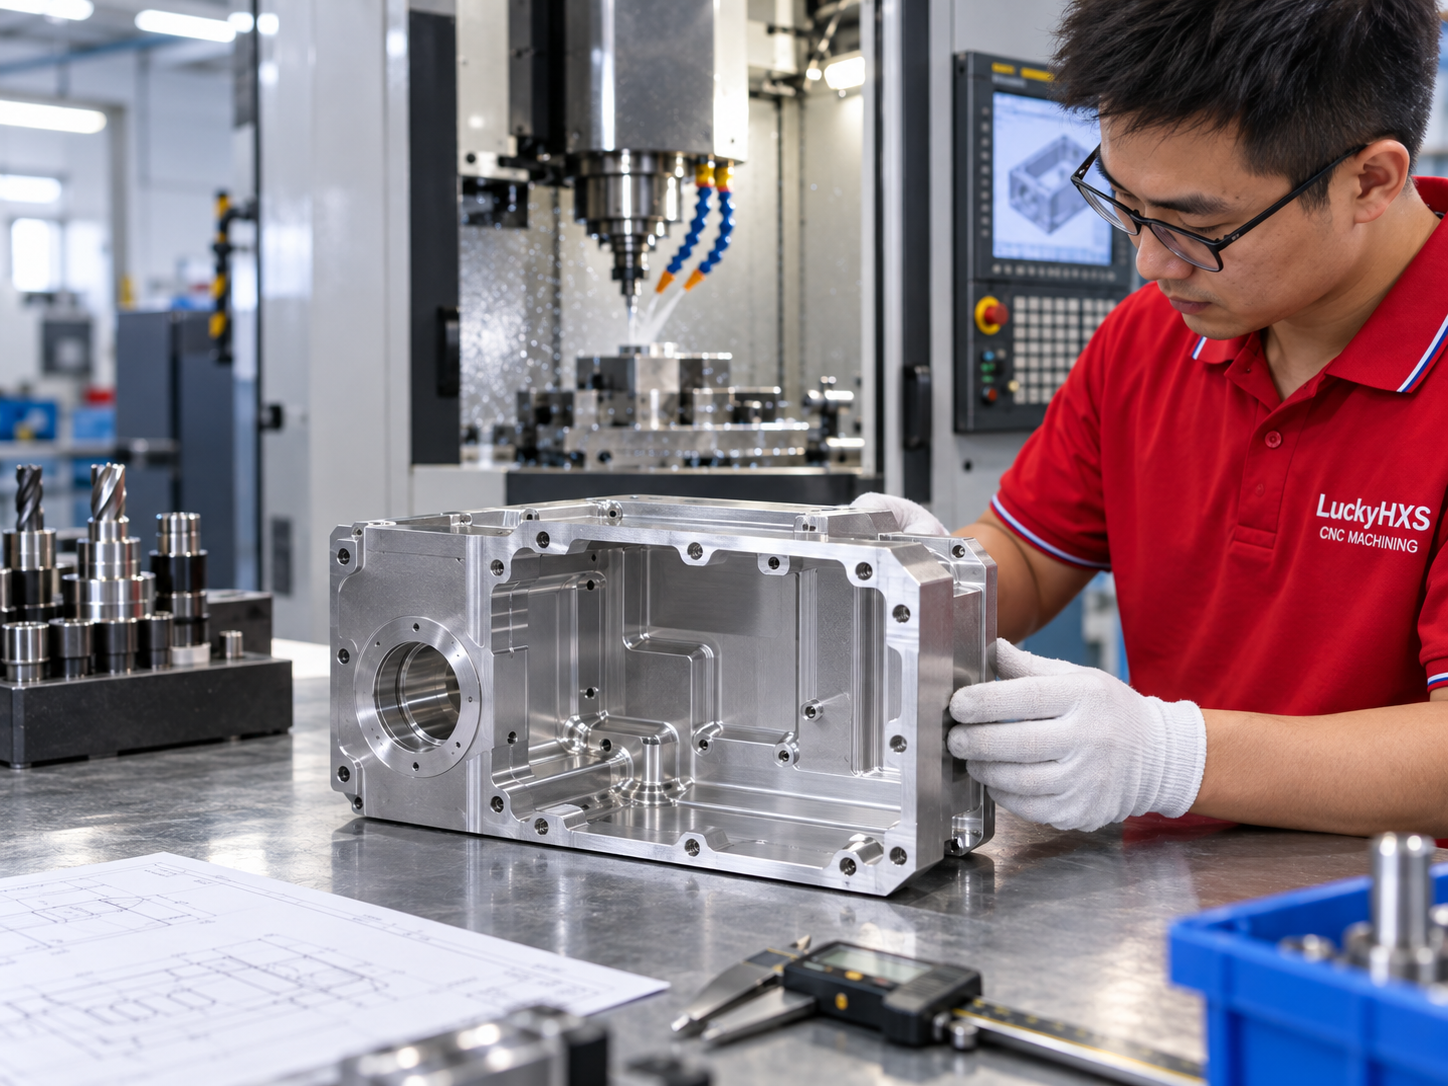
Vea cómo se mecanizan e inspeccionan las piezas CNC de LuckyHxs
¿Qué es la inspección de calidad en el mecanizado CNC? Explicación de QA vs QC
La inspección de calidad es el proceso de medir, examinar o verificar una pieza fabricada frente a los requisitos especificados del plano y del proyecto para determinar si las características requeridas cumplen con la conformidad.
Aseguramiento de la Calidad (QA)
- • Control de planos
- • Planificación de procesos
- • Planificación de inspecciones
- • Control de revisiones
- • Instrucciones de trabajo
QA se pregunta si el proceso de fabricación está diseñado para producir piezas conformes.
Control de Calidad (QC)
- • Inspección dimensional
- • Verificación de roscas
- • Inspección CMM (Máquina de Medición por Coordenadas)
- • Inspección visual
- • Inspección final
QC verifica si la pieza fabricada real cumple con los requisitos definidos.
¿Dónde encaja la inspección?
La inspección es principalmente una actividad de verificación dentro del control de calidad, mientras que el plan de inspección en sí está respaldado por la planificación del aseguramiento de la calidad. Un comprador de CNC no solo necesita que un proveedor "tenga QC". El comprador necesita saber: ¿Qué se inspecciona? ¿En qué etapa de producción? ¿Contra qué revisión del plano? ¿Qué CTQ? ¿Qué método de medición? ¿Qué documentación?
¿Cuáles son los 4 tipos de inspección de calidad en la fabricación CNC?
Las etapas de inspección se pueden agrupar de diferentes maneras. Para los compradores de fabricación CNC, cuatro etapas prácticas de inspección son especialmente útiles:
Verificación de recepción / materiales
- • Grado del material
- • Identificación de materia prima
- • Condición visible
- • Documentación cuando sea requerida
Inspección del primer artículo
- • Primera muestra producida
- • Plano y CTQ
- • Datums y características críticas
Inspección en proceso
- • Dimensiones críticas durante la producción
- • Efectos del desgaste de la herramienta
- • Controles de roscas y orificios
Inspección final
- • Dimensiones y superficie
- • Rebabas y acabado
- • Cantidad y embalaje
¿Dónde encajan la CMM y la inspección dimensional?
Son métodos de medición que pueden usarse en una o más etapas de inspección según la característica y el proyecto, no son etapas de producción separadas por sí mismas. La etapa de inspección correcta + El método de medición correcto = Evidencia de calidad más útil.
¿Qué es una lista de verificación de inspección de calidad CNC?
Una lista de verificación de inspección de calidad CNC define qué requisitos deben verificarse, cuándo se controlan y qué evidencia de inspección se necesita antes de liberar las piezas.
Lista de verificación de inspección de calidad CNC de 12 puntos
- 1. Número de pieza correcto
- 2. Última revisión del plano
- 3. Requisito de material
- 4. Dimensiones críticas / CTQ
- 5. Datums funcionales
- 6. Requisitos de orificios / perforaciones
- 7. Requisitos de roscas
- 8. Desviación (Runout) / Relaciones geométricas
- 9. Condición de rebabas / bordes
- 10. Acabado superficial
- 11. Documentación requerida
- 12. Condición del embalaje
¿Cuándo se debe agregar la CMM?
Considere la CMM para GD&T complejos, geometría de múltiples datums, patrones de orificios, perfiles 3D, relaciones de características, o cuando se necesite un informe de CMM solicitado por el cliente.
¿Qué deben enviar los compradores?
Último plano 2D, CAD 3D donde esté disponible, material, cantidad, dimensiones críticas, GD&T, características de acoplamiento, alcance de la inspección, formato de informe requerido, acabado y requisitos de embalaje.
Preguntas frecuentes sobre la inspección de calidad en mecanizado CNC
1. ¿Qué es la inspección de calidad en el mecanizado CNC?
2. ¿Cuál es la diferencia entre QA y QC?
3. ¿Cuáles son los principales tipos de inspección de calidad en la fabricación CNC?
4. ¿Qué es la inspección dimensional?
5. ¿Qué es la inspección CMM?
6. ¿Cuándo necesita una pieza CNC inspección por CMM?
7. ¿Qué es la inspección del primer artículo?
8. ¿LuckyHxs inspecciona cada pieza CNC antes del envío?
9. ¿Puedo solicitar un informe de inspección?
10. ¿Qué debo enviar para una cotización de inspección de calidad CNC?
¿Necesita que la pieza sea verificada frente a las características que realmente importan?
Envíe su último plano, material, cantidad, dimensiones críticas, GD&T, datums funcionales, roscas, orificios, requisitos de superficie y documentación de inspección requerida. LuckyHxs revisará la estrategia de mecanizado e inspección en conjunto antes de la cotización.