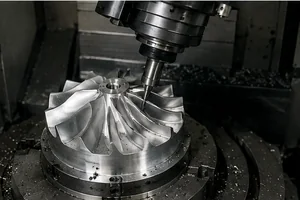
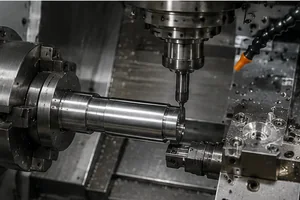
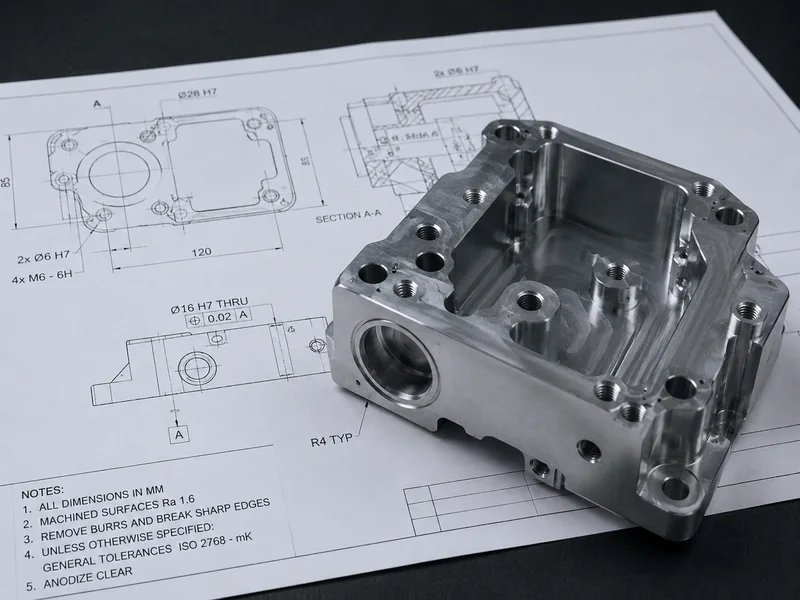
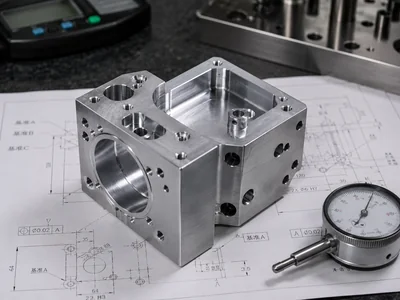
Personalizado Servicio de fabricación de fresado CNC para piezas de precisión
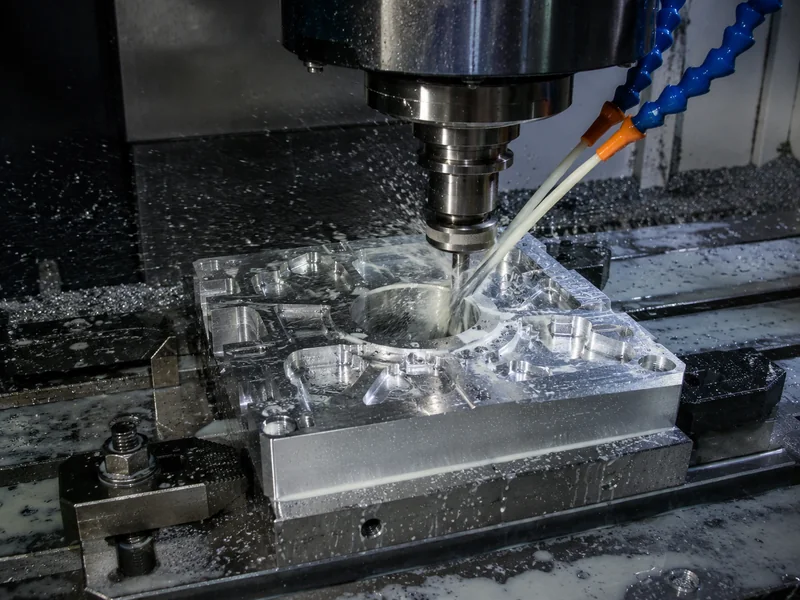
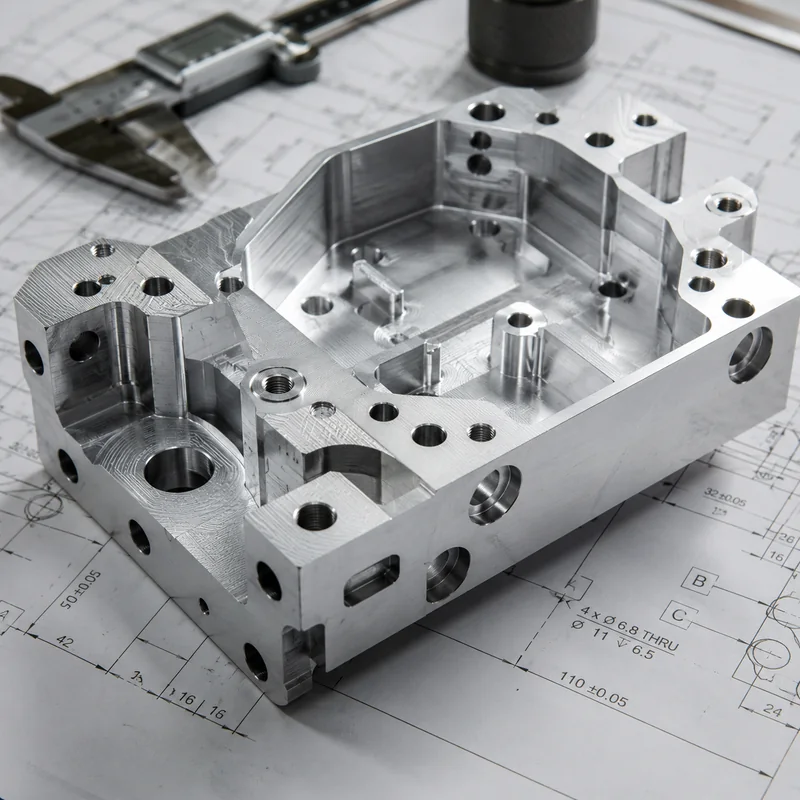
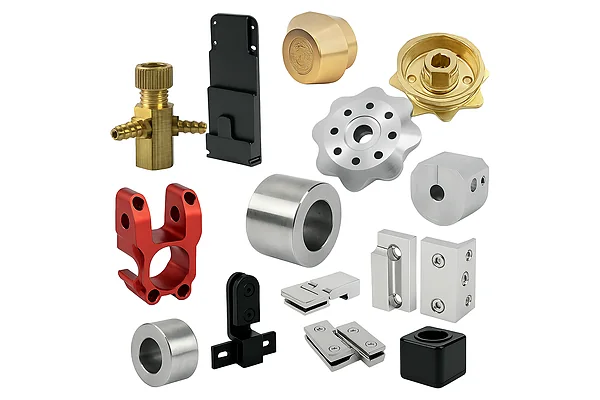
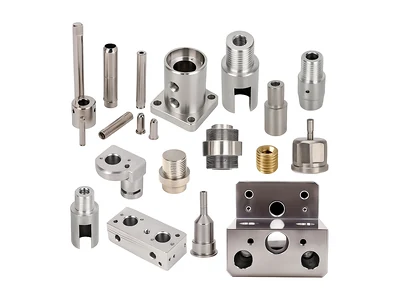
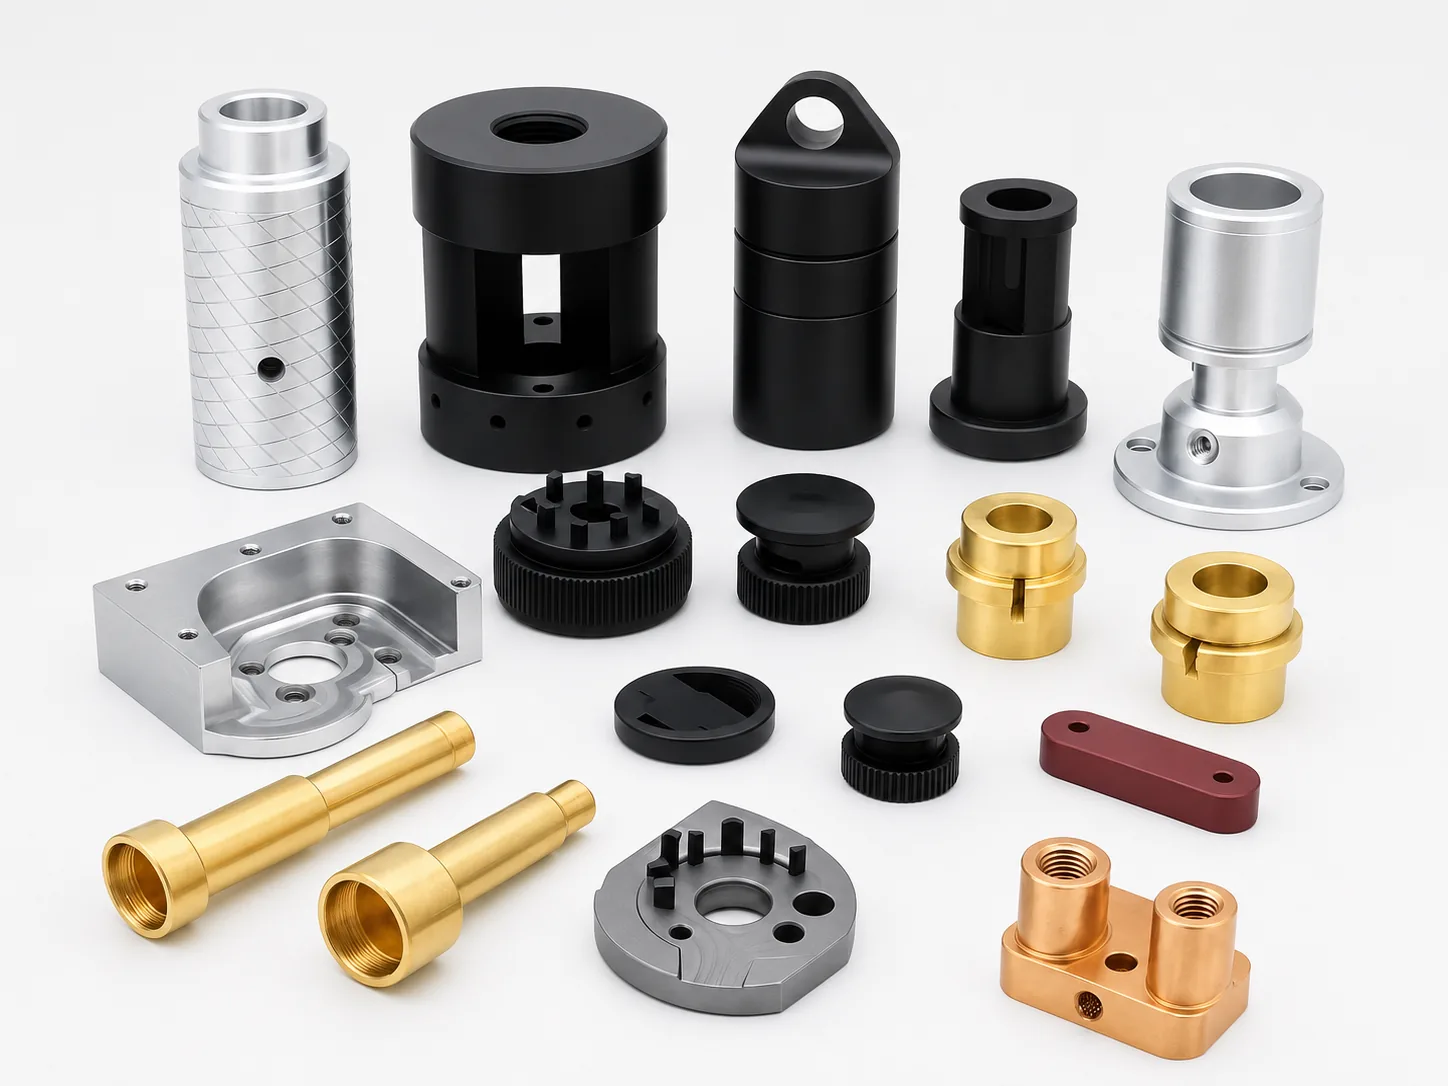
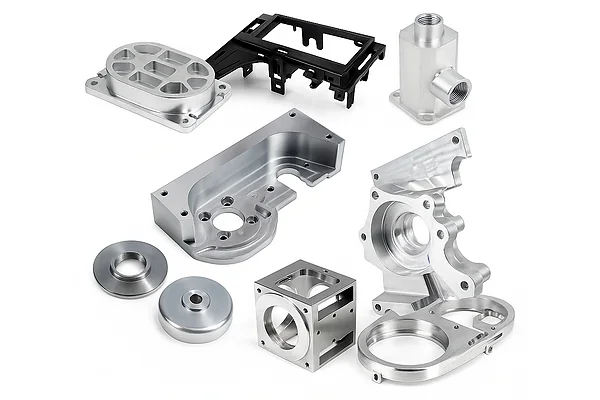
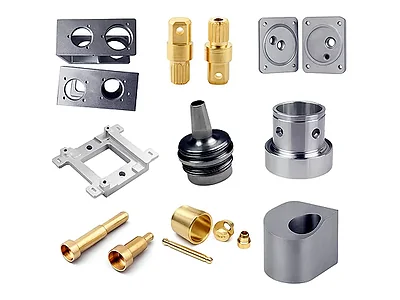
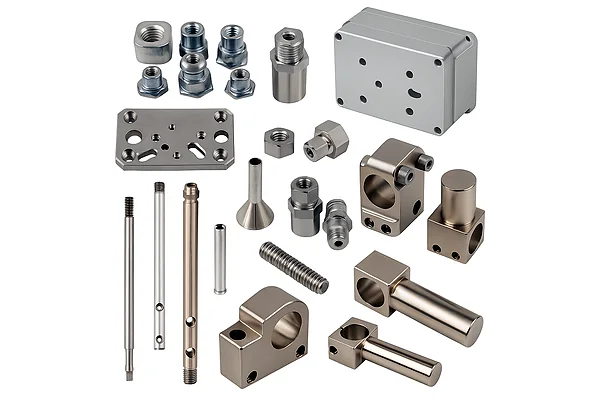
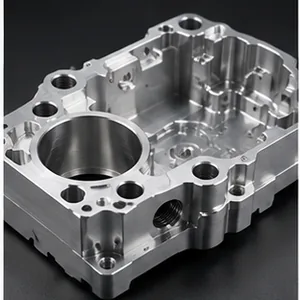
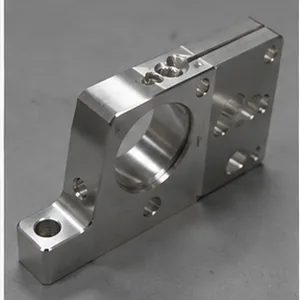
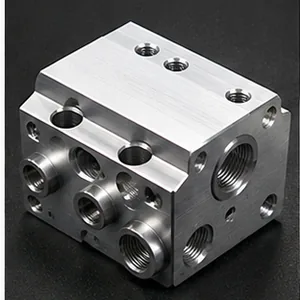
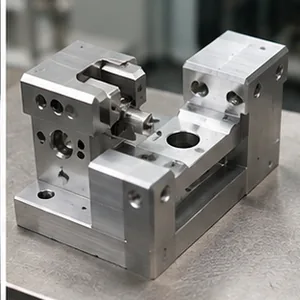
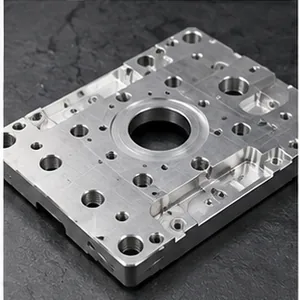
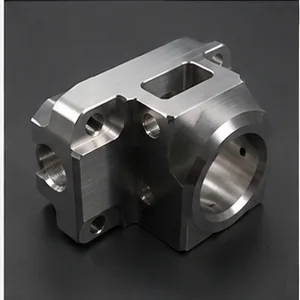
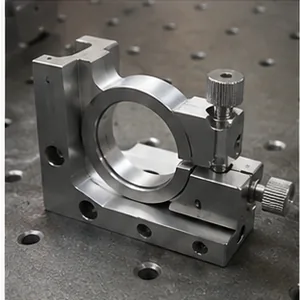
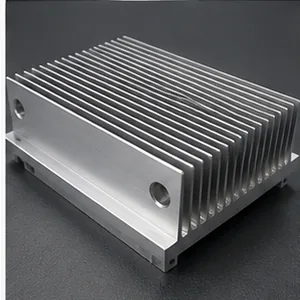
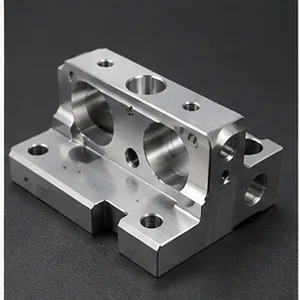
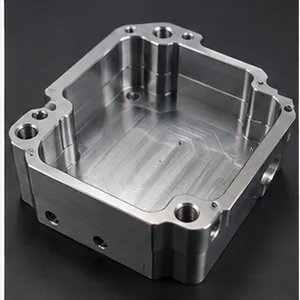
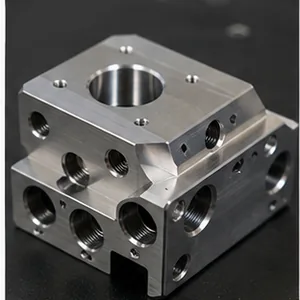
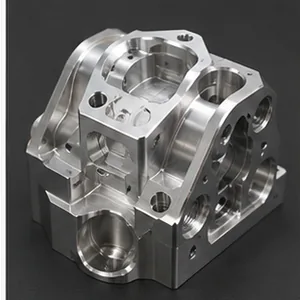
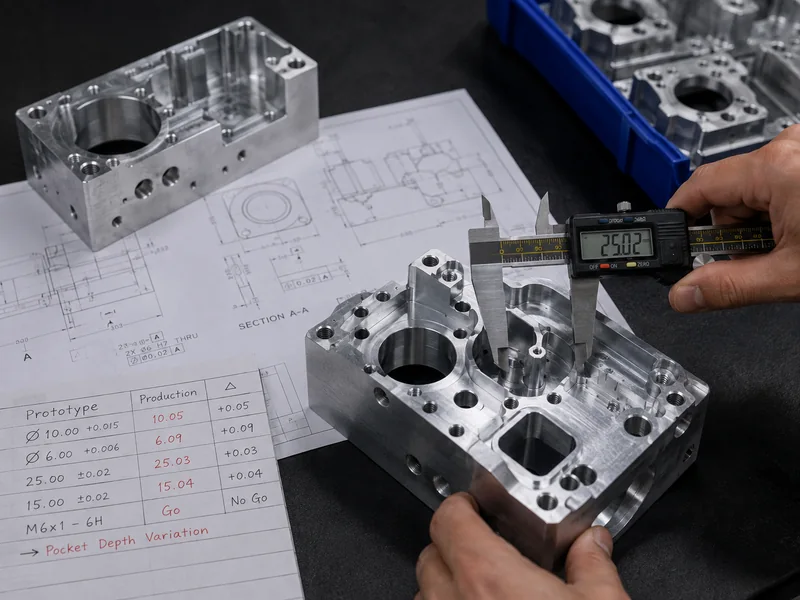
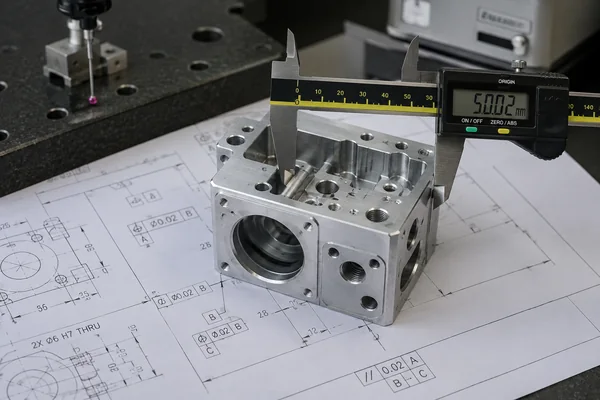
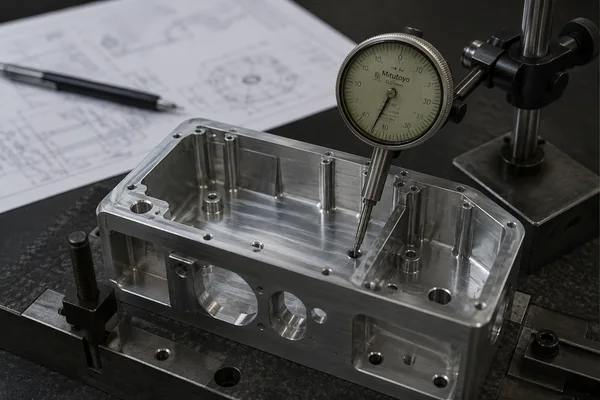
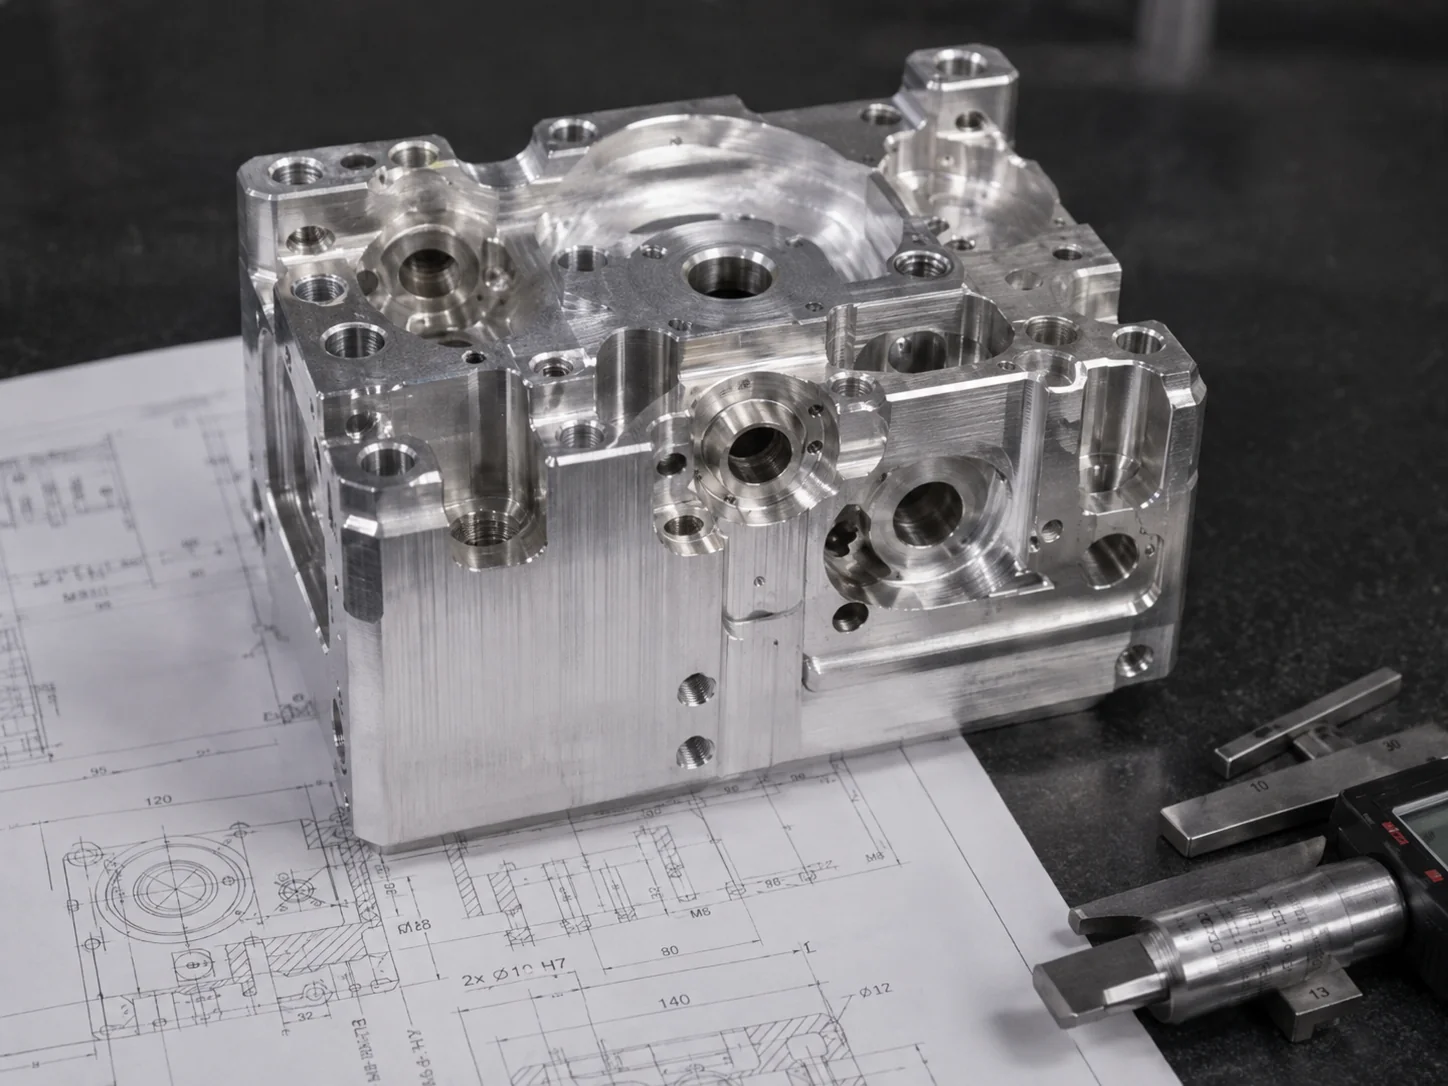
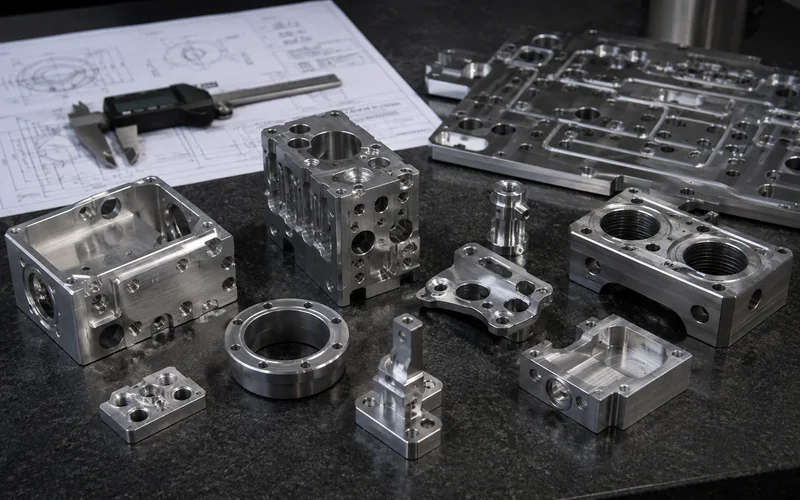
LuckyHxs ofrece servicios de fresado CNC para piezas de precisión como carcasas, soportes, placas y componentes de sensores. Desde prototipos hasta producción, aseguramos que las características críticas como puntos de referencia, posiciones de orificios y caras de montaje se alineen para el ensamblaje.
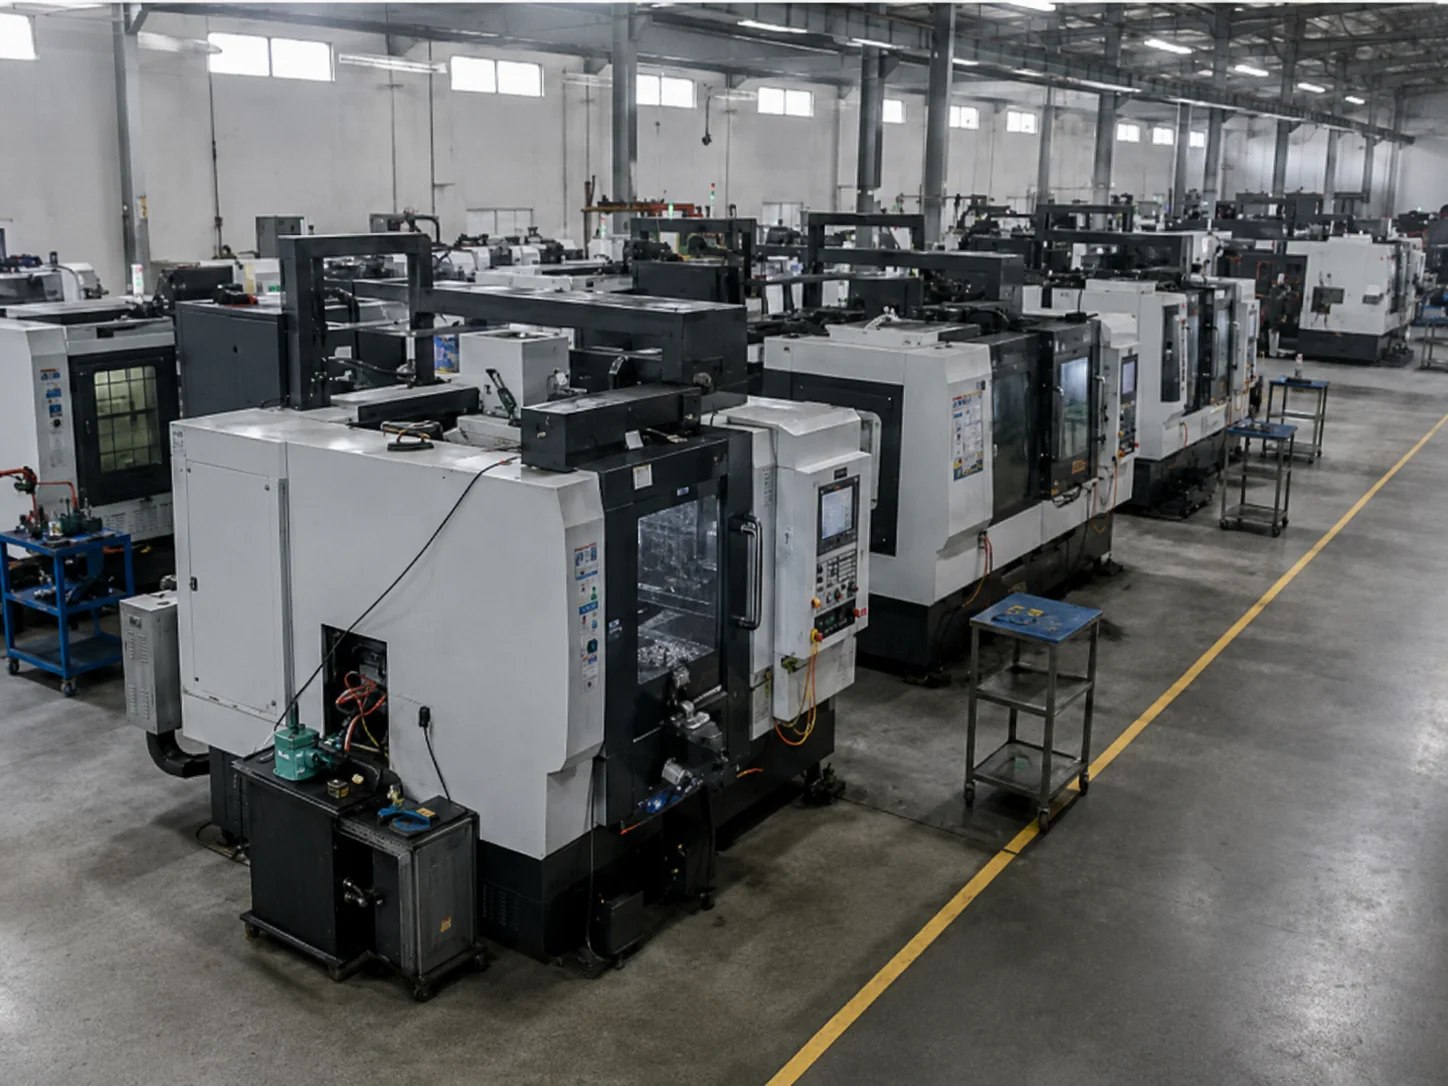
Más de 20 años de experiencia en CNC y 153 máquinas de precisión
Referencia de tolerancia estándar ±0.01 mm
Desde prototipos hasta producción en lotes
Fresado CNC personalizadoCapacidad de 3 a 5 ejesFabricado según su planoRevisión de geometría multisuperficie
El fresado CNC crea geometría funcional a través de caras, orificios y cavidades
Una pieza mecanizada rara vez es solo un bloque sólido. Es un conjunto de interfaces funcionales diseñadas para interactuar con otros componentes en un ensamblaje.
1
Cavidades y huecos internos
Crea espacio interno para PCBs, sensores o flujo de fluidos.
2
Patrones de orificios y mandrinados
Controla la alineación, el ajuste y las ubicaciones de los sujetadores en todo el componente.
3
Caras de montaje
Establece un contacto estable y una orientación correcta para las piezas de acoplamiento.
4
Orificios transversales y superficies anguladas
Proporciona interfaces mecánicas o de fluidos complejas en múltiples ejes.
Atención del comprador:
Distorsión de pared delgada, tensión residual, consistencia del anodizado, desgaste de roscas.
ACERO INOXIDABLE
303 | 304 | 316 | 316L
Ideal para
Componentes industriales, piezas de sensores, componentes de control de fluidos, monturas, componentes de instrumentos.
Atención del comprador:
Carga de mecanizado, desgaste de herramientas, generación de calor, acabado superficial, calidad de la rosca.
LATÓN Y COBRE
H57 | H59 | H62 | C3604
Ideal para
Instrumentos de precisión, conectores, control de fluidos, bloques especiales, componentes térmicos/eléctricos.
Atención del comprador:
Suavidad del material, daños por manipulación, oxidación antes del revestimiento.
ACERO DE FÁCIL MECANIZADO
1214 | 1215
Ideal para
Componentes estructurales seleccionados, bases de fijaciones, componentes de máquinas.
Atención del comprador:
Protección contra la corrosión, peso, requisitos de acabado final.
TITANIO
Grados específicos del proyecto
Ideal para
Fresado CNC de titanio específico para proyectos que requieren una alta relación resistencia-peso.
Atención del comprador:
Costos de herramientas, velocidades de mecanizado lentas, requisitos de configuración rígida.
PLÁSTICOS DE INGENIERÍA
POM | Nylon | PTFE | ABS
Ideal para
Aislantes, carcasas ligeras, componentes de baja fricción, piezas resistentes a productos químicos.
Atención del comprador:
Expansión térmica, distorsión por sujeción, desafíos en la eliminación de rebabas.
¿Qué proceso de fresado CNC se adapta a su pieza?
El objetivo no es utilizar la máquina más compleja. El objetivo es controlar la geometría funcional de la pieza con una ruta de fabricación eficiente.
FRESADO CNC DE 3 EJES
Mejor opción para: Cavidades abiertas, características de la cara superior, placas simples, soportes, carcasas accesibles.
Configuración eficiente. Adecuado para geometría accesible donde las características se concentran en uno o dos planos paralelos.
MECANIZADO MULTICARA / INDEXADO
Mejor opción para: Orificios laterales, múltiples caras de montaje, aberturas para conectores, características de caras cruzadas.
Enfoque técnico: Transferencia de punto de referencia, precisión de resujeción, relación de caras cruzadas.
FRESADO CNC DE 5 EJES
Mejor opción para: Caras anguladas, geometría compuesta, múltiples superficies relacionadas, características de difícil acceso, carcasas complejas.
Enfoque técnico: Acceso de herramientas, reposicionamiento reducido donde sea beneficioso, relación de características.
TORNO-FRESA / RUTA HÍBRIDA
Mejor opción para: Geometría de base rotacional + Planos fresados, ranuras, orificios transversales, roscas radiales.
Combina torneado y fresado en una sola configuración para mantener la concentricidad y la alineación de características en piezas de base cilíndrica.
Por qué fallan las piezas fresadas CNC incluso cuando las dimensiones individuales son correctas
Los riesgos de adquisición generalmente ocurren a nivel de interfaz, no solo a nivel de dimensión individual.
01
Las características individuales son correctas pero la geometría fresada completa falla
Los orificios y cavidades se miden correctamente, pero su relación con el punto de referencia funcional es incorrecta, causando interferencia en el ensamblaje.
02
Las características multisuperficie pierden alineación durante las transferencias de configuración
La resujeción de la pieza para el mecanizado multicara introduce errores angulares y acumulación de posiciones a través de las caras.
03
El prototipo es correcto, pero la geometría crítica de fresado se desvía en la producción
El desgaste de las herramientas, los cambios térmicos y las condiciones de las fijaciones hacen que las dimensiones se desvíen en series de producción más grandes.
04
Las caras de montaje pierden planitud
El grosor es correcto, pero la cara no es plana, lo que hace que el componente se balancee o se distorsione al atornillarse.
05
Las cavidades profundas causan deflexión de la herramienta
El largo alcance de la herramienta provoca vibraciones, conicidad de la pared y un acabado superficial deficiente en el fondo de las cavidades.
06
Las piezas de pared delgada se deforman
La tensión residual y la fuerza de sujeción hacen que la pieza se distorsione después de ser liberada de la máquina.
07
La interfaz del sujetador falla
El calibrador de rosca pasa, pero los avellanados, los chaflanes de entrada o las relaciones de los pasadores evitan el asentamiento del sujetador.
08
Los conductos internos retienen rebabas
Las intersecciones de orificios transversales en los colectores ocultan virutas y bordes enrollados que interrumpen el flujo de fluidos.
09
El mal acceso de las herramientas aumenta los costos
Las esquinas internas afiladas y las características socavadas parecen simples en CAD, pero requieren herramientas especializadas costosas.
10
El posprocesamiento cambia las interfaces
El anodizado o el revestimiento se acumula en los orificios críticos de los pasadores y en las roscas, arruinando el ajuste final.
Las características individuales son correctas, pero la geometría fresada completa falla
El desafío:
Diámetro del orificio: CORRECTO
Tamaño de la cavidad: CORRECTO
Mandrinado: CORRECTO
Cara de montaje: CORRECTO
Relación característica a punto de referencia: FALLA
Ensamblaje final: FALLA
Esto suele afectar a carcasas, soportes, fijaciones y componentes de sensores. Ocurre cuando se elige el punto de referencia funcional incorrecto, los patrones de orificios se desplazan entre sí o las características de posicionamiento se referencian desde la superficie incorrecta, lo que causa una acumulación de puntos de referencia. ¿El resultado? Los orificios de acoplamiento no se alinean, los conectores no encajan y los componentes internos no pueden asentarse.
El enfoque de LuckyHxs:
Revisamos las características del plano relacionadas con el ensamblaje, identificamos el verdadero punto de referencia funcional, separamos las características de posicionamiento de las características de holgura y planificamos la configuración directamente desde las características críticas. Verificamos las relaciones CTQ antes del envío.
Las características multisuperficie y profundas pierden alineación o estabilidad
Cada cara puede ser CORRECTA mientras que la geometría multisuperficie completa FALLA.
A. TRANSFERENCIA DE CONFIGURACIÓN
Cara A: CORRECTO | Cara B: CORRECTO | Cara C: CORRECTO Relación A-a-B-a-C: FALLA
RiesgosResujeción, transferencia de punto de referencia, error angular, acumulación de posición.
B. CAVIDAD PROFUNDA
Geometría superior: CORRECTA Geometría profunda: SE DESVÍA
RiesgosLargo alcance de la herramienta, deflexión de la herramienta, vibración, conicidad de la pared, inestabilidad de las esquinas.
C. PARED DELGADA
Mientras está sujeta: CORRECTO Después de liberada: LA GEOMETRÍA CAMBIA
RiesgosTensión residual, fuerza de sujeción, remoción de material desigual, deflexión.
El enfoque de LuckyHxs:
Definimos datums principales, evaluamos la cantidad de configuraciones y utilizamos estrategias multieje donde sea útil para reducir el reposicionamiento. Revisamos el alcance de la herramienta, usamos radios internos prácticos, planificamos etapas de desbaste/acabado para gestionar la tensión y aplicamos inspección a la geometría crítica *después* de liberarla de la sujeción.
Aprobación del prototipo ≠ Repetibilidad automática en producción
El prototipo es correcto, pero la geometría crítica de fresado se desvía en la producción
El prototipo era perfecto: los patrones de agujeros, la planitud, las roscas y el acabado superficial fueron aprobados. Pero en la producción repetitiva, los patrones de agujeros se mueven, las profundidades de las cavidades cambian, la planitud se altera y los ajustes de las roscas varían.
Por qué sucede esto:
Desgaste de la herramienta, desgaste de la broca, degradación del utillaje, variaciones en la compensación de la herramienta, diferencias en los lotes de material, cambios térmicos durante series largas y variaciones en el desbarbado manual o procesamiento superficial.
El enfoque de LuckyHxs:
Revisión de la revisión del plano y confirmación del material
Verificación del primer artículo con definición CTQ
Inspección en proceso para agujeros, cavidades y caras
Monitoreo de la condición de la herramienta y revisión de rebabas
Retención de requisitos para pedidos repetitivos
Una dimensión solo tiene sentido cuando se referencia correctamente
Características de posicionamiento ≠ Características de fijación. No aplique la misma lógica de precisión a cada agujero.
DATUM PRINCIPAL
¿Dónde asienta físicamente el componente?
Establece el plano principal de contacto y la orientación para toda la pieza.
DATUM SECUNDARIO
¿Qué controla la orientación lateral?
Evita la rotación y establece el origen de las coordenadas X/Y.
CARACTERÍSTICA DE POSICIONAMIENTO
¿Qué controla la posición repetible?
Pasador, Piloto, Saliente, Taladro de precisión.
Requiere tolerancia posicional y diametral estricta.
CARACTERÍSTICA DE FIJACIÓN
¿Qué retiene el componente?
Agujero pasante, Rosca, Abocardado.
Necesita holgura para permitir que las características de posicionamiento funcionen.
Enfoque técnico:
Identificación de datums funcionales
Posición del agujero y posición real donde se especifique
Relación entre agujero y cara
Relación del piloto y dimensiones de ensamblaje
Un grosor correcto no garantiza un plano de montaje funcional
Una cara de montaje es una interfaz funcional, no una superficie cosmética.
GROSORControla la distancia entre superficies. No significa que las superficies sean planas.
PLANITUDControla la forma de una cara funcional, evitando el balanceo o huecos de sellado.
PARALELISMO Y PERPENDICULARIDADControla la relación y orientación entre dos o más superficies.
GEOMETRÍA EN ESTADO LIBREConfirma si la pieza cambia de forma después de ser liberada de la máquina.
Falla típica: El componente se balancea, la superficie de montaje tiene huecos, el eje del sensor cambia.
Las cavidades profundas no son solo cavidades poco profundas con más profundidad
Mayor alcance de la herramienta → Mayor riesgo de deflexión → Más vibración → Geometría de pared menos estable → Mayor tiempo de mecanizado.
El mito de la "esquina perfecta de 90°"
Una esquina interna perfecta de 90° no puede producirse directamente con una fresa circular giratoria estándar. Requiere procesos alternativos (como EDM) o compromisos de diseño (como esquinas con desahogo tipo hueso de perro).
Consideraciones de DFM que revisamos:
• Relación entre profundidad de cavidad y ancho de ranura
• Radio interno práctico vs. Necesidad de ensamblaje
• Alcance y rigidez de la herramienta
• Altura de la pared y estrategia de acabado
Una geometría APROBADA bajo sujeción no garantiza una geometría APROBADA en estado libre
La estrategia correcta para paredes delgadas depende del material, la geometría, el tamaño y la tolerancia; no existe un "grosor de pared mínimo" universal.
El riesgo de las paredes delgadas
Aplicable a carcasas, soportes ligeros, componentes ópticos, componentes de vehículos eléctricos (EV), placas con cavidades y envolventes.
Liberación de tensión residual tras la eliminación de material
Distorsión por fuerza de sujeción
Eliminación de material desigual
Generación de calor y presión de la herramienta
Deflexión en paredes altas
El enfoque de LuckyHxs
Revisamos la geometría de la pared y la condición del material en bruto, planificamos secuencias de desbaste para evitar desequilibrios de material, controlamos cuidadosamente la sujeción, separamos las etapas de desbaste/acabado e inspeccionamos la geometría funcional después de liberarla.
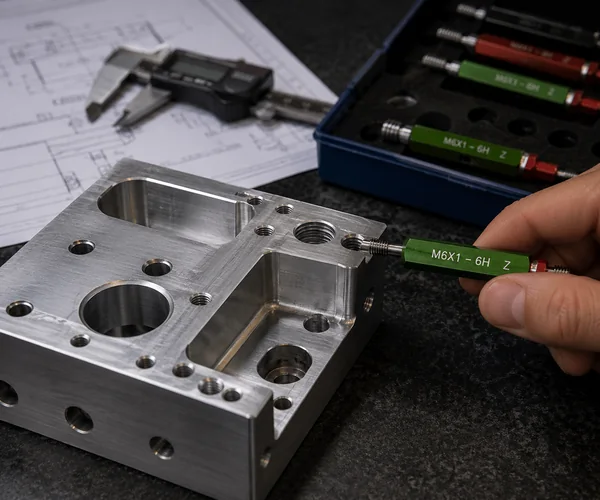
Un APROBADO en el calibre de roscas no significa que la interfaz del sujetador funcionará
Una interfaz de fijación es un sistema. Si la rosca pasa pero el abocardado es demasiado poco profundo, el tornillo toca fondo. Si el eje de la rosca se inclina, la cabeza no puede asentar.
Qué verificamos
• Tamaño y paso de la rosca
• Profundidad de rosca útil
• Chaflán de entrada
• Eje y posición de la rosca
• Abocardado / Avellanado
• Relación entre pasador y agujero pasante
Fallas típicas
• El tornillo toca fondo
• La cabeza del sujetador no puede asentar
• El patrón de agujeros se desplaza
• El agujero del pasador y el agujero del perno compiten
Un APROBADO en el diámetro del agujero no significa que el conducto interno esté limpio
Crucial para colectores, cuerpos de válvulas, bloques de control de fluidos y bloques multipuerto.
El riesgo de la interfaz interna
Los agujeros transversales, puertos radiales, salidas de rosca e intersecciones de taladros crean bordes internos. Si no se gestionan, las rebabas internas, virutas y bordes enrollados pueden causar obstrucción parcial del flujo o daños en la rosca.
Nuestro flujo de control:
Perforación transversal
Revisión de intersecciones
Desbarbado específico de la característica
Limpieza interna
Revisión visual / magnificada cuando corresponda
Verificación final
Controle la pieza a través del acabado, la inspección y el uso final
A. Pospocesamiento
El mecanizado completo no siempre significa que la interfaz final esté completa. Aclare si las dimensiones críticas se aplican antes o después del acabado.
Acabados disponibles
Anodizado, arenado, niquelado, cincado, pavonado, chapado en oro/plata, pulido (según el material).
B. Control de calidad
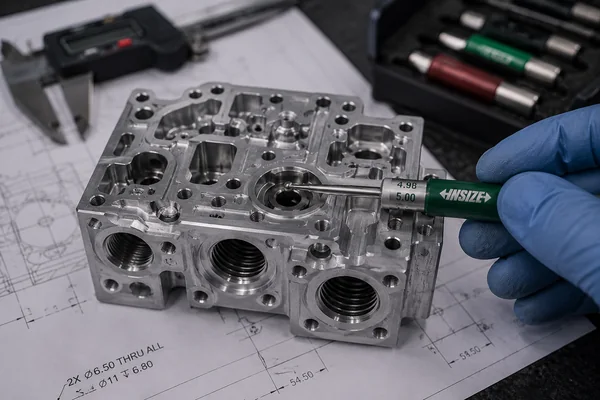
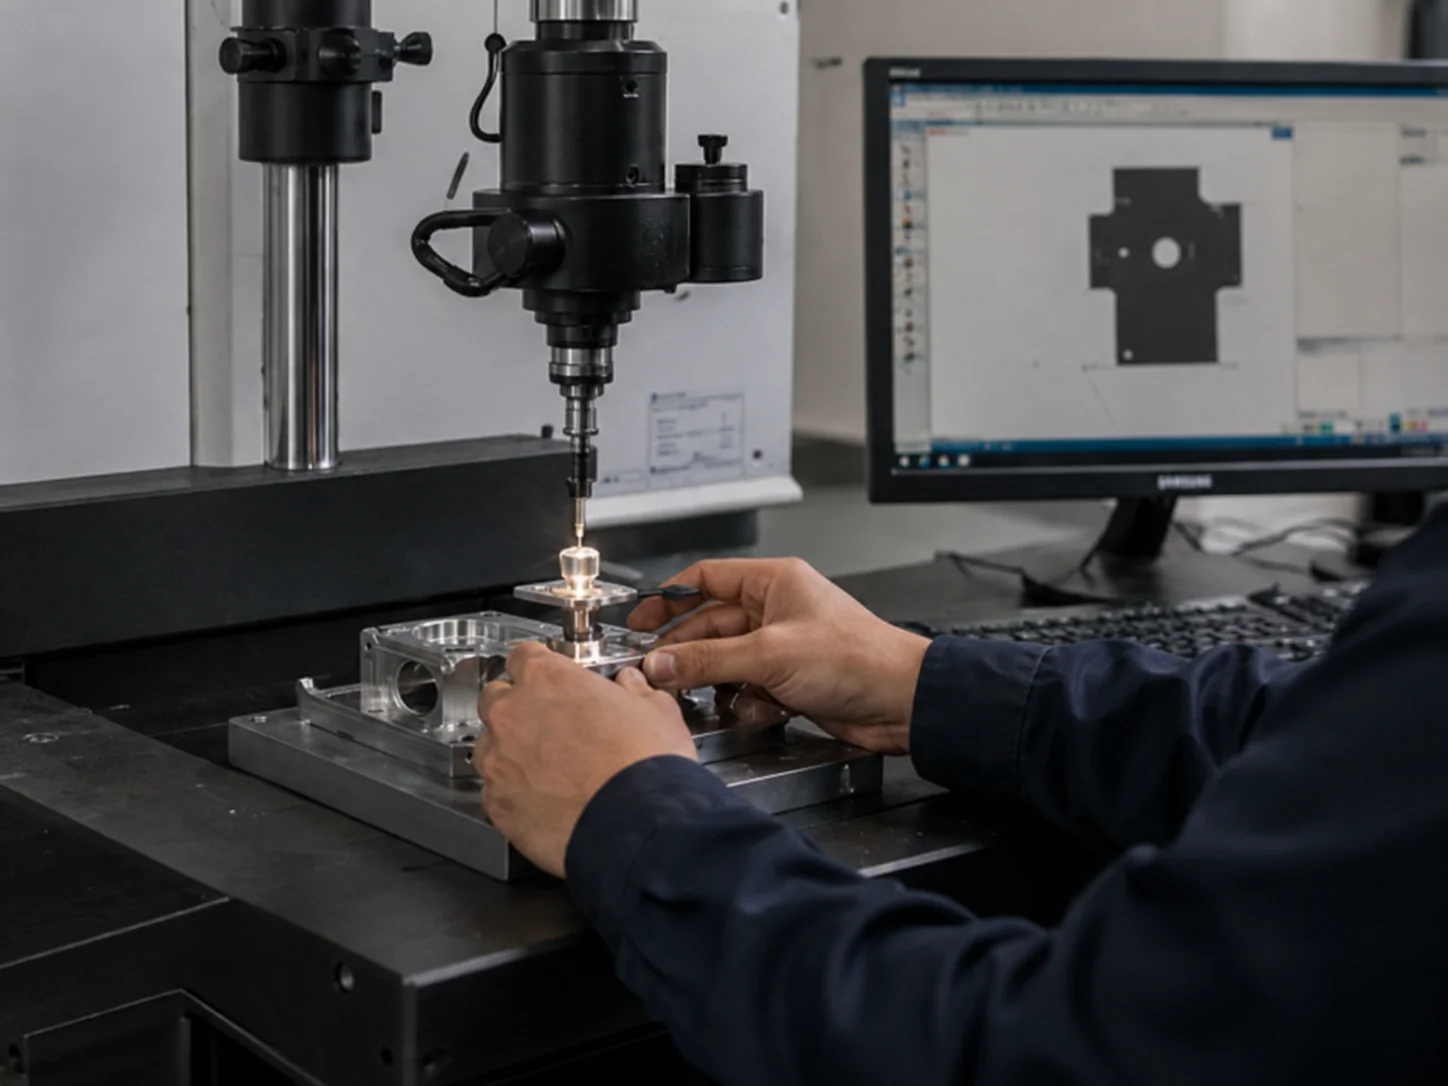
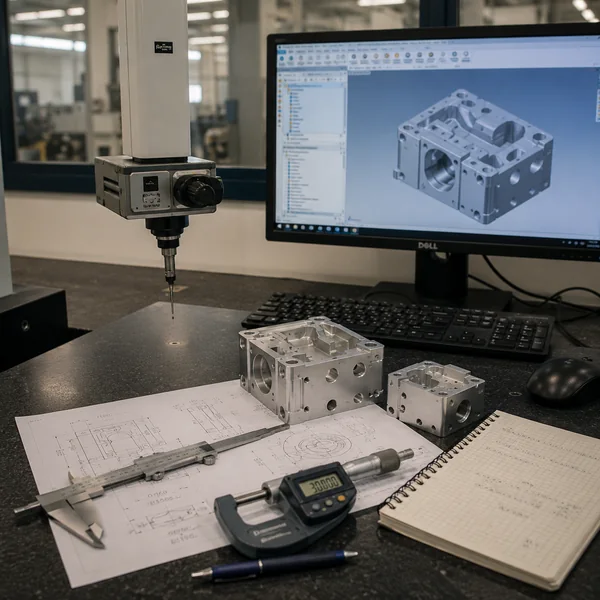
Inspeccione la geometría funcional, no solo las dimensiones aisladas. Referencia de tolerancia estándar ±0.01 mm.
Métodos seleccionados por característica
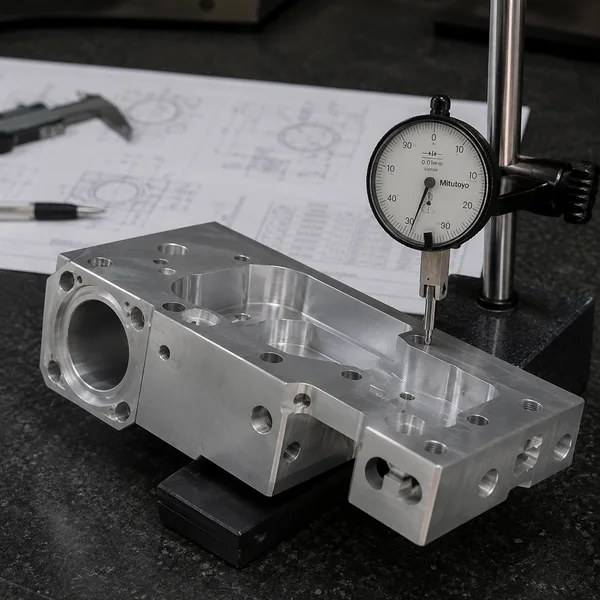
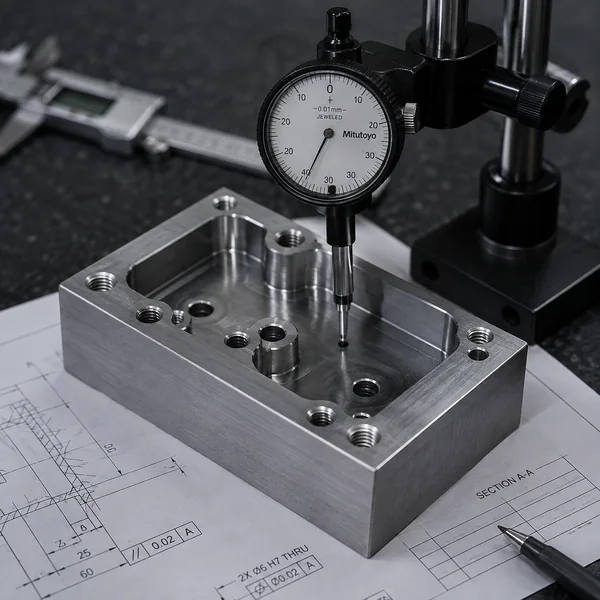
Calibre, micrómetro, medidor de altura, calibre de roscas, calibre de pasadores, alexómetro, indicador de cuadrante, CMM donde sea adecuado, inspección óptica.
Capacidad específica confirmada según la geometría de la pieza, el material y los requisitos de inspección.
C. Aplicaciones
Fresado CNC de precisión para sectores industriales exigentes.
• Equipamiento industrial
• Robótica y automatización (Soportes/Montajes)
• Automoción y vehículos eléctricos (EV)
• Electrónica (Carcasas/Disipadores de calor)
• Sensores e instrumentos
• Óptica / Visión artificial
• Control de fluidos (Colectores)
• Utillaje y herramientas
Un socio de fabricación CNC que puede verificar
Capacidades reales, cumplimiento real, producción real.
Certificados y documentos de cumplimiento
ISO9001
CE
REACH y ROHS
INFORME DE PRUEBA
Visitas de clientes a la fábrica
Visita a la fábrica
Revisión de producción
Discusión técnica
Revisión de calidad
Vea cómo se mecanizan e inspeccionan las piezas CNC de LuckyHxs
¿Qué es el fresado CNC y qué piezas puede fabricar?
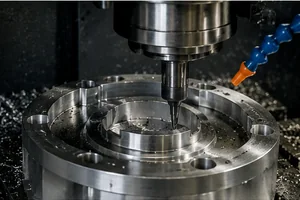
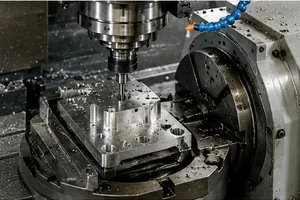
El fresado CNC es un proceso de fabricación sustractivo en el que herramientas de corte giratorias eliminan material de una pieza de trabajo para crear cavidades, agujeros, ranuras, superficies planas, perfiles y geometría compleja de múltiples superficies.
Piezas fresadas CNC comunes
Fabricamos regularmente: Carcasas, Soportes, Colectores, Placas, Utillajes, Componentes de sensores, Componentes ópticos, Disipadores de calor y piezas complejas multieje.
Característica a función de fresado
Cavidad → Holgura interna
Patrón de agujeros → Ensamblaje
Agujero para pasador → Posicionamiento
Taladro interior → Ajuste / Alineación
Cara de montaje → Contacto estable
Ranura → Ajuste
Agujero transversal → Interfaz fluida / mecánica
Superficie angulada → Interfaz multieje
¿Cuándo es el fresado CNC una buena opción?
Cuando una pieza necesita superficies planas o contorneadas, cavidades, patrones de agujeros, múltiples caras, características roscadas, relaciones controladas por datums, geometría 3D compleja, en cantidades de prototipo o producción.
Conocimiento clave: El fresado CNC no se define solo por la máquina, se define por cómo debe funcionar la geometría final en el ensamblaje del cliente.
Fresado CNC de 3, 4 o 5 ejes: ¿Cuál necesita su pieza?
El mejor proceso es la ruta más simple que controla la geometría requerida de manera confiable.
Limitación potencial: Se requiere más re-fijación para múltiples lados, lo que puede introducir acumulación de tolerancias.
4 EJES / INDEXADO
Mejor ajuste: Características en múltiples lados, indexación rotacional, agujeros laterales, características angulares repetidas.
Beneficio potencial: Minimiza el reposicionamiento, mejorando la alineación de las caras laterales.
5 EJES
Mejor ajuste: Múltiples caras relacionadas, ángulos compuestos, superficies complejas, geometría de difícil acceso.
Beneficio potencial: Acceso mejorado con ajustes manuales mínimos, manteniendo la alineación entre caras.
Lista de verificación de decisiones:
¿Cuántas caras son críticas?
¿Están relacionadas las características entre las caras?
¿Hay agujeros angulados?
¿Qué profundidad tienen las cavidades?
¿Pueden las herramientas estándar alcanzar la característica?
¿Cuántas configuraciones requerirían 3 ejes?
¿Menos configuraciones realmente mejoran la eficiencia de fabricación?
¿Qué inspección se requiere?
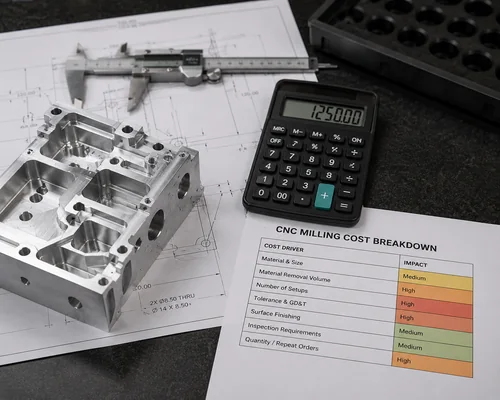
¿Cuánto cuesta el fresado CNC?
No hay un precio universal para el fresado CNC. Dos piezas con dimensiones exteriores similares pueden tener costos muy diferentes si una requiere solo un perfil y varios agujeros pasantes, mientras que otra necesita mecanizado en cinco caras, cavidades profundas, paredes delgadas, tolerancias posicionales estrictas e inspección detallada.
11 Factores de coste
Material
Tamaño del material en bruto
Volumen de material a eliminar
Número de caras mecanizadas
Número de configuraciones
Profundidad de cavidad / Alcance de la herramienta
Tolerancia y GD&T
Roscas / Agujeros / Características especiales
Acabado superficial
Requisitos de inspección
Cantidad / Pedidos repetitivos
¿Por qué el fresado CNC puede resultar costoso?
Cavidades estrechas y profundas, radios internos diminutos, tolerancias estrictas en todas partes (en lugar de solo donde se necesitan), múltiples configuraciones, herramientas de largo alcance, mecanizado de paredes delgadas, materiales difíciles, inspección compleja y cantidades muy bajas.
Cómo reducir el coste sin perjudicar la función
Use tolerancias estrictas solo en características funcionales
Use radios internos prácticos
Evite cavidades profundas innecesarias
Separe los agujeros de posicionamiento de los agujeros pasantes
Aclare las dimensiones de acabado final
El precio unitario más bajo no siempre proviene de eliminar la precisión, proviene de aplicar la precisión solo donde el ensamblaje la necesita.
Preguntas frecuentes sobre servicios de fabricación por fresado CNC
¿Qué es el fresado CNC?
El fresado CNC es un proceso de fabricación sustractiva que utiliza herramientas de corte rotativas para eliminar material de una pieza de trabajo, creando geometría funcional específica como cavidades, orificios, caras planas y contornos 3D basados en dibujos CAD.
¿Qué tipos de piezas puede producir el fresado CNC?
LuckyHxs fabrica carcasas de precisión, soportes, colectores, placas, accesorios, componentes de sensores, monturas ópticas, disipadores de calor y piezas complejas de múltiples superficies.
¿Cuál es la diferencia entre el fresado CNC de 3 y 5 ejes?
El fresado de 3 ejes se mueve a lo largo de los ejes X, Y y Z, ideal para piezas con características en una o dos caras. El de 5 ejes añade dos ejes de rotación, permitiendo que la herramienta se acerque desde casi cualquier ángulo, lo cual es valioso para piezas complejas, reduciendo configuraciones y manteniendo relaciones a través de múltiples caras.
¿Qué materiales puede fresar con CNC LuckyHxs?
Comúnmente fresamos aluminio (6061, 7075), acero inoxidable (303, 304, 316), latón, cobre, acero de fácil mecanizado, titanio específico para proyectos y plásticos de ingeniería como POM y nailon.
¿Qué tolerancias puede alcanzar el fresado CNC?
La referencia de tolerancia estándar de LuckyHxs es de ±0.01 mm. La tolerancia real alcanzable depende del material, tamaño de la pieza, geometría, característica específica (orificio frente a cavidad profunda), estrategia de configuración y requisitos de inspección.
¿Cuánto cuesta el fresado CNC?
El costo está determinado por el material, tamaño en bruto, volumen de eliminación de material, número de configuraciones, complejidad de las características (como cavidades profundas), tolerancias, acabado y cantidad. Proporcionamos cotizaciones precisas después de revisar su dibujo específico.
¿Por qué el fresado CNC es costoso para algunas piezas?
Los altos costos generalmente se derivan del difícil acceso de la herramienta, cavidades estrechas y profundas que requieren herramientas largas, tolerancias GD&T innecesariamente estrictas en superficies no funcionales, múltiples configuraciones manuales y requisitos de inspección complejos.
¿Pueden mecanizar piezas complejas de 5 ejes?
Sí, LuckyHxs admite el mecanizado de 5 ejes. La ruta de fabricación específica (ya sea de 3 ejes, indexada o de 5 ejes simultáneos) se confirma después de la revisión de ingeniería de su dibujo para garantizar el proceso más confiable y eficiente.
¿Puede LuckyHxs admitir la producción de prototipos y series repetitivas?
Sí. Manejamos ejecuciones iniciales de prototipos para validar el diseño y la ruta de fabricación, y luego hacemos la transición a la producción por lotes o repetitiva, conservando los requisitos de calidad críticos y los datos de configuración para garantizar la consistencia.
¿Qué información debo enviar para una cotización de fresado CNC?
Por favor, envíe dibujos 2D (PDF) y modelos CAD 3D (STEP/IGES). Incluya especificaciones del material, cantidad, dimensiones críticas, GD&T, referencias funcionales, detalles de roscas, acabado superficial, necesidades de posprocesamiento y requisitos de inspección.
¿Necesita una pieza fresada por CNC que se ajuste al ensamblaje completo?
Envíe su dibujo 2D/3D, material, cantidad, referencias funcionales, posiciones críticas de orificios, cavidades, perforaciones, roscas, acabado superficial y requisitos de inspección. LuckyHxs revisará la ruta de mecanizado antes de la cotización.
Socio de CNC de Confianza
Fabricación CNC de Alta Precisión
Asóciese con un líder de la industria. Brindamos soporte OEM y ODM con una calidad sin concesiones, ofreciendo una entrega rápida de muestras en 3 días para sus proyectos críticos.