
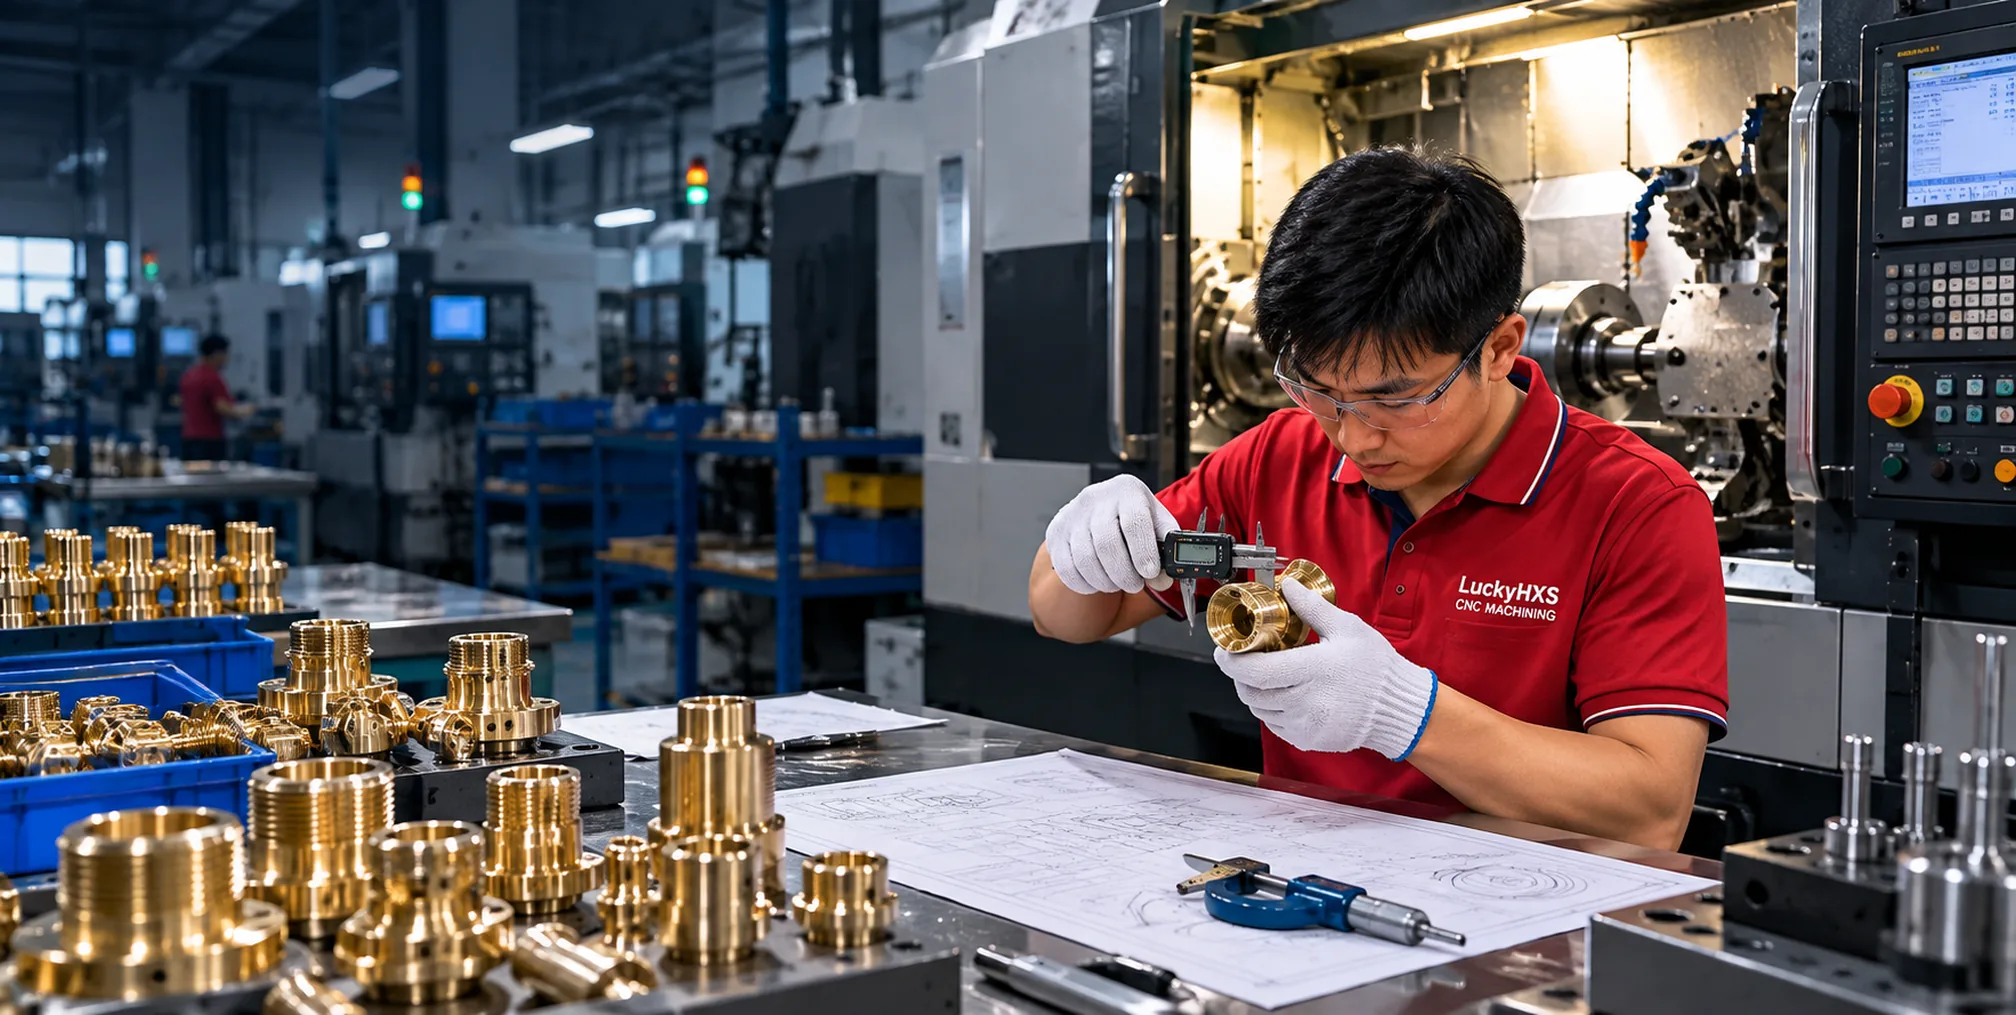
A medida Piezas de latón torneadas por CNC Fabricante de componentes basados en planos
LuckyHXS fabrica piezas de latón torneadas por CNC a medida a partir de planos, muestras y especificaciones técnicas del cliente. Revisamos el grado del latón, las relaciones entre características, la ruta de mecanizado y los requisitos de inspección antes de la producción.
- Insertos roscados, tuercas moleteadas, casquillos, manguitos, pasadores y accesorios
- Torneado CNC, torneado tipo suizo, torneado en torno automático y procesamiento de torneado-fresado
- Revisión centrada en características para roscas, diámetros interiores, diámetros exteriores, concentricidad y acabado
Piezas de latón torneadas por CNC fabricadas en torno a características funcionales
Producción basada en planos
Las piezas se revisan de acuerdo con la revisión del plano suministrado, el grado del material, las dimensiones críticas y el ensamblaje previsto.
Múltiples rutas de mecanizado
El torneado CNC, el torneado tipo suizo, el torneado en torno automático, el fresado CNC y el procesamiento de torneado-fresado se seleccionan según la geometría.
Revisión del grado de latón
H57, C3602, H59, C3604, H62, H65 y otros grados especificados en los planos se revisan según los requisitos del proyecto.
Inspección específica de características
La inspección puede centrarse en el ajuste de la rosca, las relaciones entre el diámetro interior y el exterior, la concentricidad, los orificios pequeños, el grosor de la pared, los bordes y el estado de la superficie.
¿Qué son las piezas de latón torneadas por CNC?
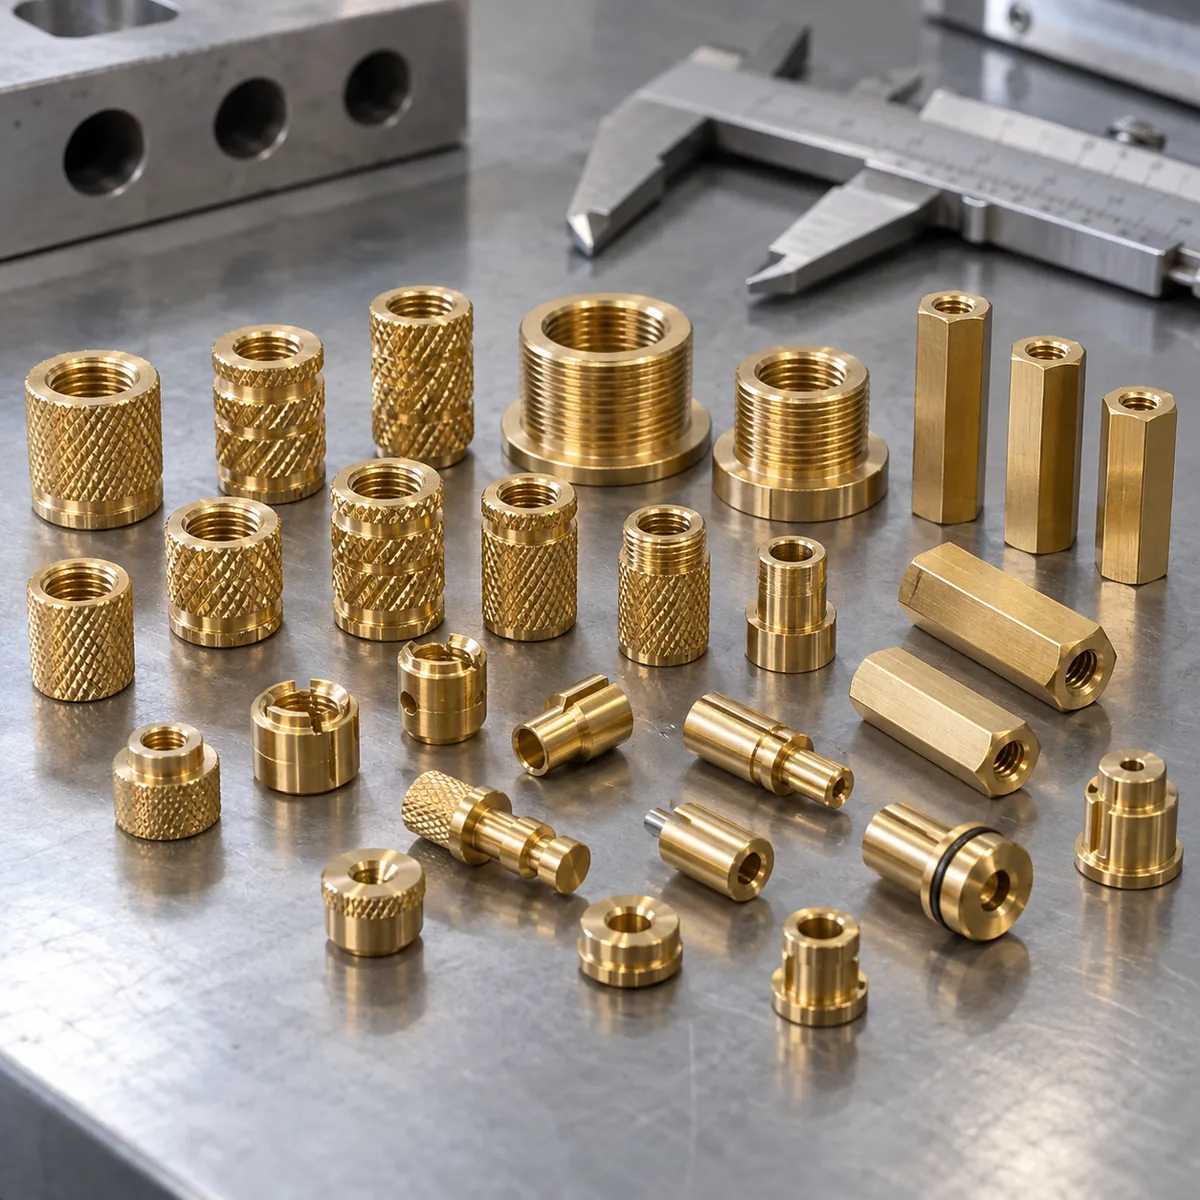
Las piezas de latón torneadas por CNC son componentes de precisión producidos al girar barras de latón mientras las herramientas de corte crean los diámetros, rebajes, orificios, roscas, ranuras, chaflanes y características de los extremos requeridos. La pieza terminada puede ser simple y cilíndrica o puede combinar características torneadas con taladrado, fresado, moleteado o detalles descentrados.
El latón se selecciona a menudo por su maquinabilidad, conductividad eléctrica, resistencia a la corrosión, geometría roscada y una apariencia mecanizada limpia. El resultado final sigue dependiendo de la aleación exacta, la geometría del componente, la ruta de proceso, el acabado superficial y las condiciones de inspección.
La ruta de mecanizado correcta comienza con la relación funcional entre las características, no solo con el nombre de la pieza.
Piezas de latón torneadas por CNC a medida que mecanizamos
Elija la familia de piezas más cercana a su plano. LuckyHXS revisa la aleación, la ruta de mecanizado, los puntos de inspección y la tolerancia de acabado en torno a la función prevista del componente.
Insertos roscados de latón y tuercas moleteadas
Roscas internas, moleteados externos, bridas, orificios ciegos y estructuras de orificios pasantes para componentes moldeados o ensamblados.
Casquillos, manguitos y espaciadores de latón
Orificios no roscados, paredes delgadas, perfiles con bridas y relaciones controladas entre el diámetro interior y exterior para ensamblajes giratorios o de posicionamiento.
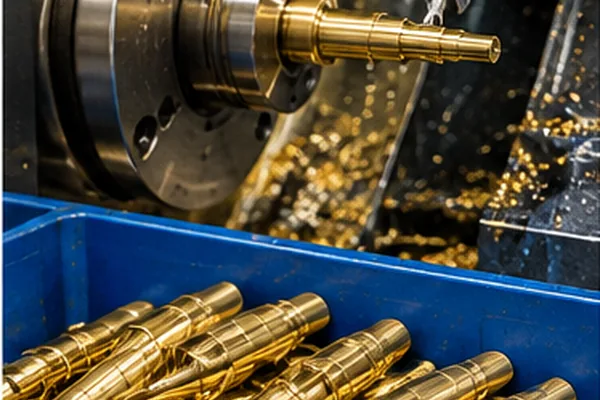
Pasadores, contactos y piezas torneadas de latón
Piezas rectas, escalonadas, ranuradas, roscadas o perforadas transversalmente donde el diámetro, la longitud, la rectitud y la condición de los bordes influyen en el ensamblaje.
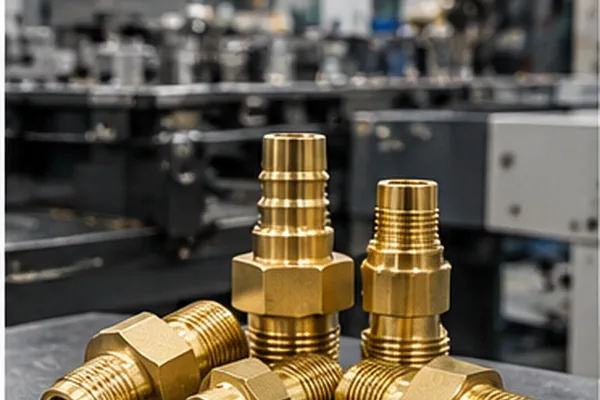
Accesorios, adaptadores y acoplamientos de latón
Piezas compactas con roscas internas o externas, orificios de conexión, caras de acoplamiento y múltiples diámetros.
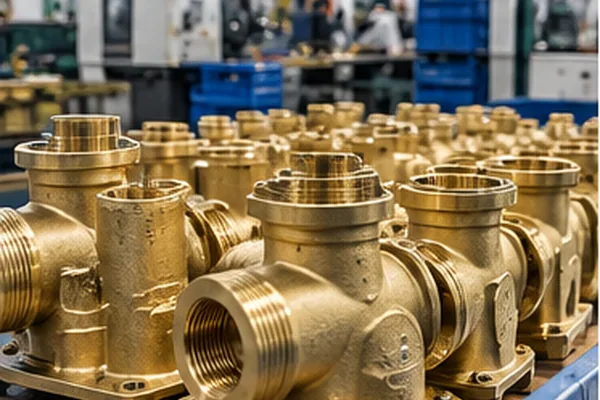
Cuerpos de válvulas de latón y componentes para fluidos
Puertos, orificios, conductos y superficies de sellado definidos en los planos para equipos de control de fluidos.
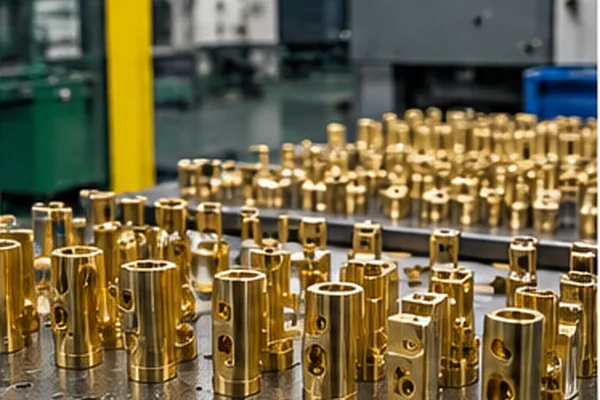
Conectores y terminales eléctricos de latón
Estructuras de contacto y conexión mecanizadas donde la identificación de la aleación, el ajuste, la condición de la superficie y los requisitos de acabado deben estar coordinados.
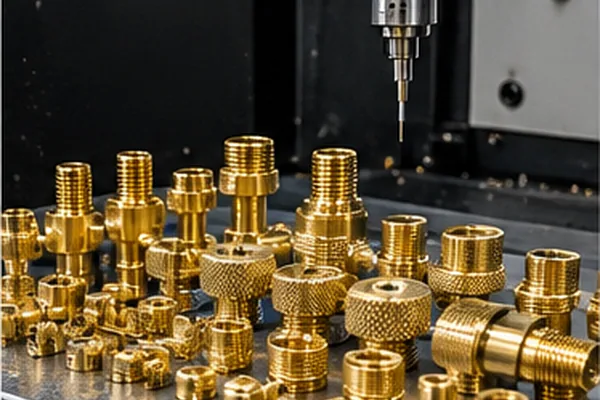
Componentes para instrumentos y microcomponentes de latón
Componentes pequeños con características finas, ajustes controlados, orificios pequeños o superficies sensibles a la apariencia.
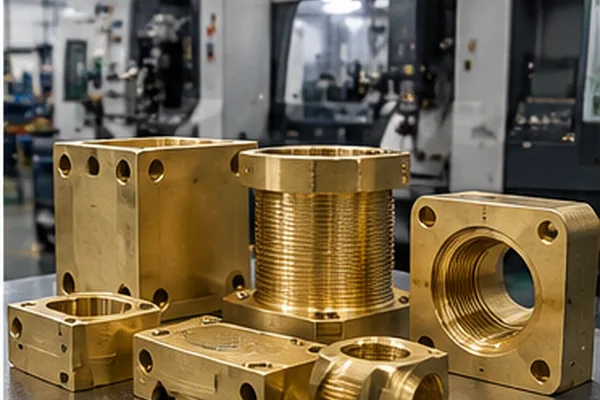
Carcasas y piezas de montaje de latón a medida
Estructuras fresadas o torneadas-fresadas con cavidades, orificios de montaje, múltiples caras y referencias definidas en los planos.
Seleccione el grado de latón en función de los requisitos de mecanizado y servicio
La designación de la aleación afecta la formación de viruta, el comportamiento de la herramienta, la planificación de ciclos, la apariencia de la superficie y la idoneidad de la pieza terminada para su entorno operativo. Indique siempre el grado completo y el estándar del material cuando el plano o el uso final requieran una composición específica.
| Grado o indicación de material | Consideración de mecanizado | Cuándo revisar |
|---|---|---|
| H57 / C3602 | Opciones generales de latón representadas en la gama de materiales actual. Confirme el estándar exacto, la composición y el requisito funcional. | Úselo cuando el plano ya especifique el grado o el material deba coincidir con un componente existente. |
| H59 / C3604 | A menudo revisado donde la eficiencia de mecanizado y el control estable de la viruta son importantes. | Considere para insertos torneados, casquillos, pasadores, piezas roscadas y otras geometrías donde la maquinabilidad es fundamental. |
| H62 / H65 | Las opciones de latón más blandas pueden requerir mayor atención a la condición de la herramienta, la evacuación de virutas, las marcas en la superficie y la planificación de ciclos. | Considere cuando la formabilidad, la apariencia o un requisito de material definido en el plano tengan prioridad. |
| Latón sin plomo o resistente a la descincificación (DZR) | Estos requisitos son específicos del grado y estándar y no deben inferirse únicamente de la palabra «latón». | Indique la aleación exacta, el estándar, el entorno de servicio y los requisitos de documentación. |
Adapte la ruta de mecanizado a la geometría de la pieza
La ruta más adecuada depende de cómo se sujeta la pieza, dónde se ubican las características críticas y cuántas configuraciones (setups) se necesitan.
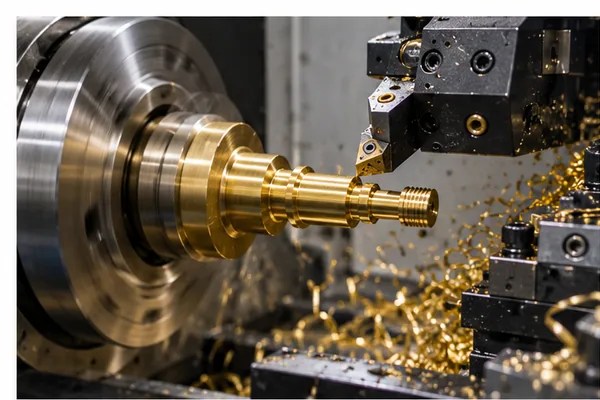
Torneado CNC
Piezas rotacionales como casquillos, collarines, cuerpos roscados, pasadores y accesorios. Mantiene los diámetros, rebajes, orificios y caras dentro de un solo sistema de características rotacionales.
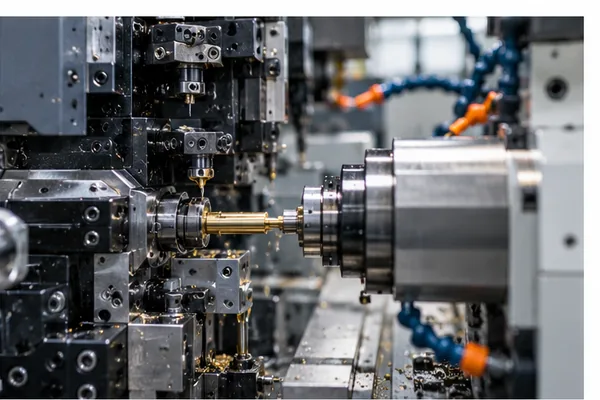
Torneado tipo suizo
Piezas pequeñas, esbeltas o con gran densidad de características que requieren soporte cerca de la zona de corte. Útil para taladrar, ranurar y roscar componentes compactos.
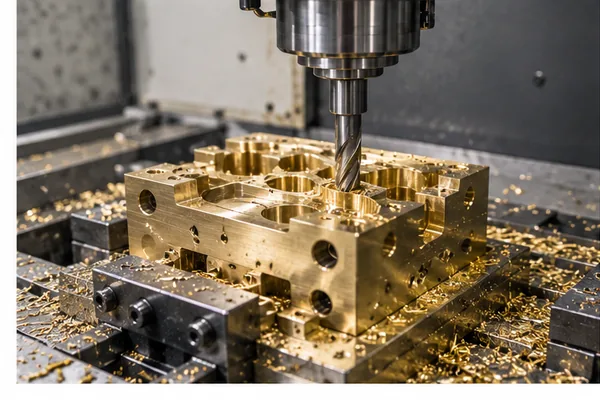
Torneado en torno automático
Adecuado para componentes torneados pequeños y repetibles cuando las herramientas, la secuencia de características y los requisitos de inspección coinciden con el plano.
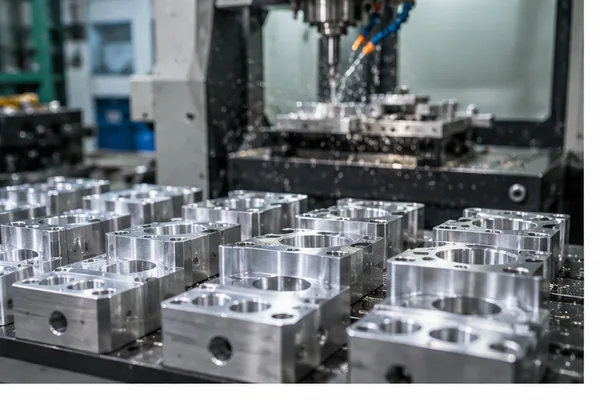
Fresado CNC / Torneado-Fresado
Utilizado para planos, cavidades, orificios descentrados, caras de montaje y carcasas no rotacionales. El procesamiento de torneado-fresado puede reducir las transferencias de características cuando las características relacionadas comparten una misma estructura de referencia.
Revise las relaciones entre características que controlan la función
Roscas y moleteados
Defina el estándar de la rosca, la clase o el ajuste, la profundidad de la rosca, la condición ciega o pasante, el perfil de moleteado y la dirección de instalación. Estos detalles afectan el ensamblaje y la inspección.
Orificios y diámetros exteriores
Defina el diámetro interior crítico, el diámetro exterior, la condición de ajuste, la referencia y el requisito de concentricidad o desviación. Estas relaciones controlan la ubicación, rotación y alineación.
Orificios pequeños y conductos internos
Defina el diámetro, la profundidad, las intersecciones, la condición de salida y la condición permitida del borde interno. Estos detalles afectan el acceso de la herramienta, la evacuación de virutas y la visibilidad de la inspección.
Grosor de la pared
Identifique la pared mínima, la longitud sin soporte, las ranuras cercanas y las áreas sensibles a la sujeción. Estas afectan la fijación de la pieza y el riesgo de deformación.
Requisitos de la superficie
Separe la rugosidad, las zonas cosméticas, las áreas de contacto y las caras de sellado. No aplique un único requisito de apariencia a todas las superficies.
Tolerancia de acabado
Especifique el recubrimiento, el enmascaramiento, la condición de la rosca y si las dimensiones finales se aplican antes o después del acabado.
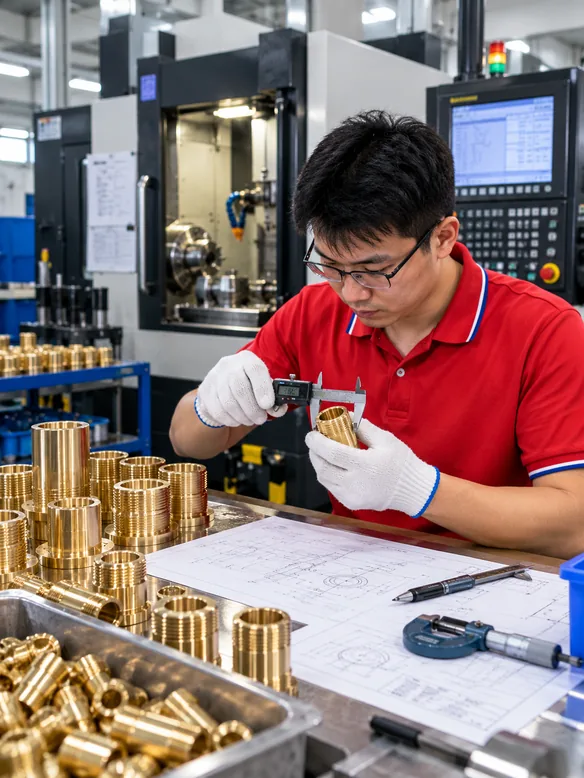
Elija la familia de piezas según su función en el ensamblaje
| Función en el ensamblaje | Componentes de latón típicos | Prioridades de revisión de selección |
|---|---|---|
| Componentes moldeados por inyección o ensamblados | Insertos roscados, tuercas moleteadas e insertos con brida | Revise el acoplamiento de la rosca, la geometría del moleteado, la dirección de instalación y el material receptor. |
| Motores y conjuntos giratorios | Casquillos, manguitos, espaciadores y collarines de posicionamiento | Revise la relación entre diámetro interior y exterior, tipo de ajuste, concentricidad, grosor de pared y condición de la superficie. |
| Ensamblajes eléctricos y electrónicos | Contactos, terminales, cuerpos de conectores, pasadores y piezas de conexión roscadas | Revise el estándar del material, la geometría del contacto, el ajuste, la condición de la rosca y el acabado. |
| Equipos de control de fluidos | Accesorios, adaptadores, acoplamientos, cuerpos de válvulas y boquillas | Revise el estándar de la rosca, la geometría del puerto, la limpieza del conducto, la referencia de sellado y el entorno de servicio. |
| Instrumentos y sensores | Piezas torneadas pequeñas, manguitos, contactos y carcasas | Revise la geometría de características finas, orificios pequeños, alineación y zonas de apariencia. |
| Equipos mecánicos generales | Pasadores, espaciadores, piezas de montaje, bloques y tornillería a medida | Revise la estructura de referencia, las dimensiones de ubicación, la ruta de carga y la compatibilidad con la pieza de acoplamiento. |
Resuelva los problemas de las piezas de latón que afectan el ensamblaje
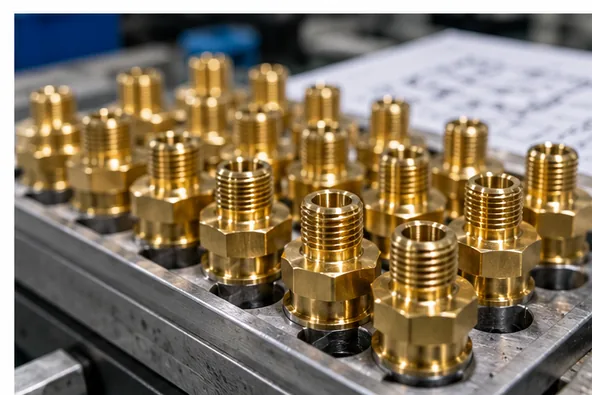
Ajuste de la rosca
Problema del comprador: Una indicación de rosca nominal puede no definir la profundidad de rosca utilizable, la condición de entrada, el ajuste de acoplamiento o la condición final después del recubrimiento.
Respuesta de LuckyHXS: Revise la rosca de acoplamiento, la longitud de rosca funcional, la dirección de instalación y la tolerancia de acabado. Utilice la inspección de rosca funcional cuando se especifique.
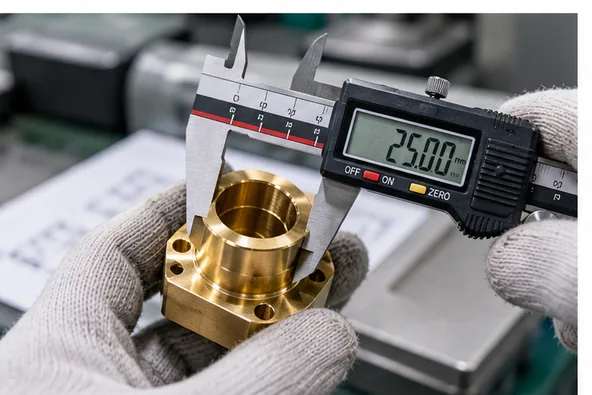
Alineación entre orificio y diámetro exterior
Problema del comprador: Un orificio y un diámetro exterior pueden pasar una verificación de tamaño individual, mientras que el componente ensamblado sigue funcionando descentrado.
Respuesta de LuckyHXS: Revise la estructura de referencia funcional e inspeccione conjuntamente la relación entre orificio, diámetro exterior y concentricidad.
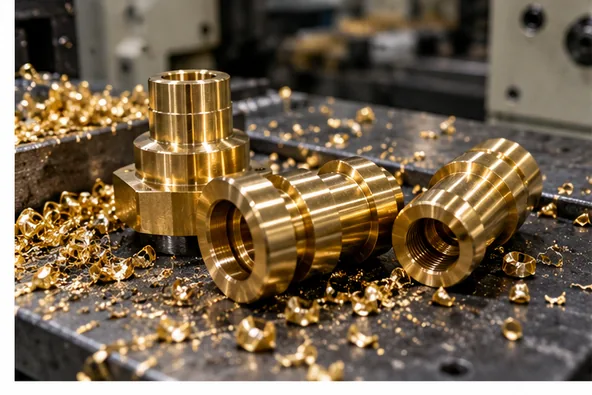
Rebabas y virutas retenidas
Problema del comprador: Las virutas pueden quedar en roscas ciegas, orificios que se cruzan y conductos internos.
Respuesta de LuckyHXS: Defina la condición de los bordes, la limpieza y los requisitos de inspección de acuerdo con la geometría y la función final.
Tolerancia de acabado
Problema del comprador: El recubrimiento puede cambiar las condiciones de la rosca, el orificio o el contacto.
Respuesta de LuckyHXS: Especifique el tipo de recubrimiento, el grosor, el enmascaramiento y si las dimensiones finales se aplican antes o después del acabado.
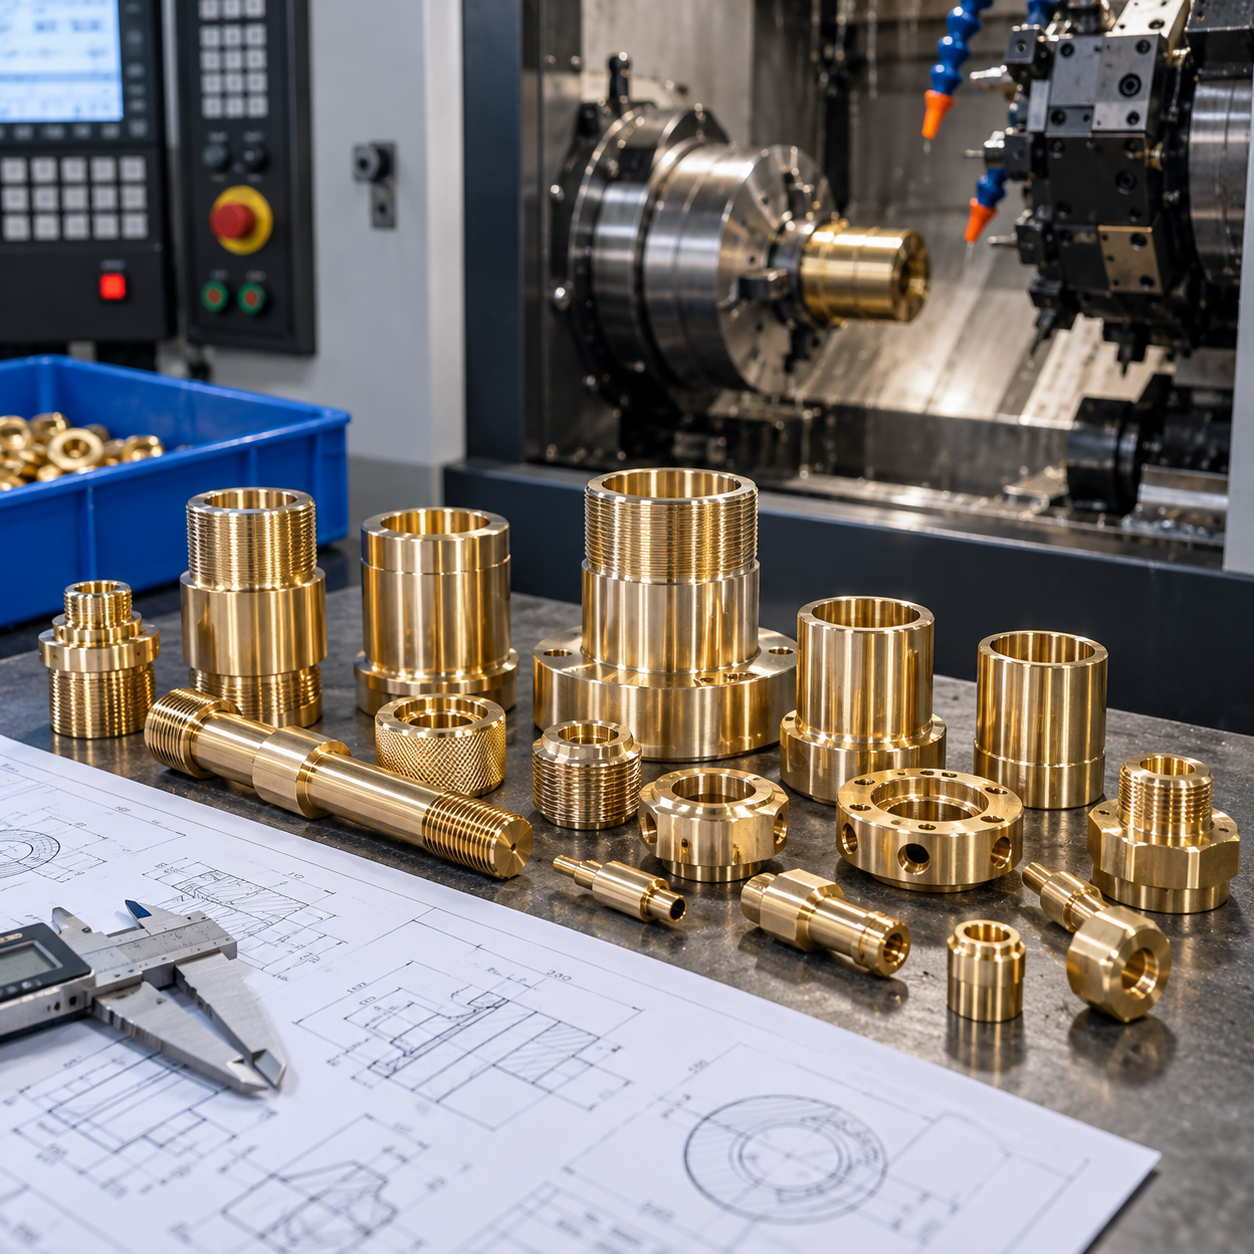
Especificaciones de piezas de latón torneadas por CNC
- Procesos: Torneado CNC, torneado tipo suizo, torneado en torno automático, fresado CNC y procesamiento de torneado-fresado
- Indicación de material de latón: H57, C3602, H59, C3604, H62, H65 y otros grados especificados en los planos sujetos a revisión
- Formas de las piezas: insertos, tuercas moleteadas, casquillos, manguitos, espaciadores, pasadores, contactos, accesorios, boquillas, terminales, carcasas y piezas de montaje
- Referencia de tolerancia: Se puede discutir una tolerancia de ±0.01 mm para características adecuadas; la tolerancia final se confirma característica por característica
- Formatos de plano: PDF, STEP, STP, IGES, IGS, DWG y DXF
- Tipo de producción: muestras de prototipos, lotes pequeños, producción repetida y pedidos OEM
- Indicación de inspección: inspección dimensional, inspección de roscas, inspección por CMM o 2D/3D cuando se especifique
- Indicación de superficie: latón tal cual se mecaniza, niquelado especificado por el proyecto, baño de oro especificado por el proyecto y otras rutas de acabado revisadas
Nota: Las especificaciones finales dependen del plano, el material, la geometría, la estructura de referencia, la ruta de proceso y la condición de inspección acordada.
Elija el acabado sin perder el ajuste funcional
No seleccione un acabado solo por el color. Revise conjuntamente la aleación base, el entorno de servicio, los materiales de acoplamiento, la función eléctrica y la tolerancia dimensional.
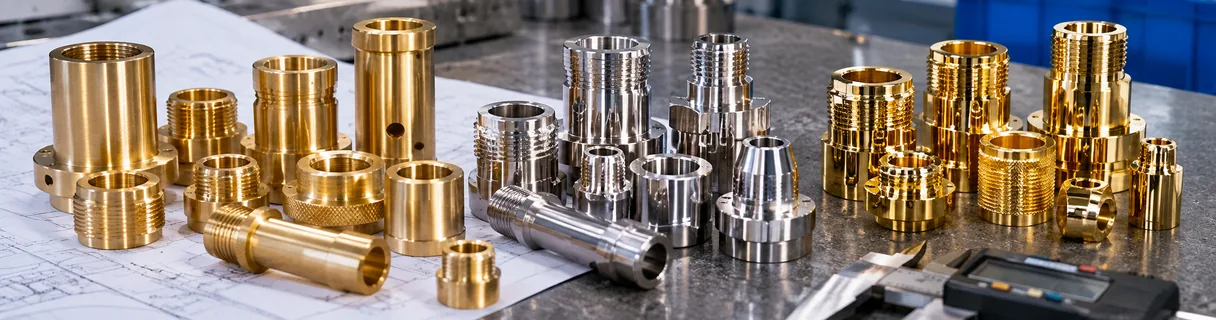
Latón tal cual se mecaniza
Mantiene visible la superficie mecanizada y evita la acumulación de recubrimientos. El plano debe identificar la rugosidad, las zonas cosméticas y las marcas de herramienta permitidas donde la apariencia o el sellado sean importantes.
Niquelado
Se puede coordinar para proyectos adecuados. Especifique el requisito de recubrimiento, grosor, expectativa cosmética, áreas de contacto, enmascaramiento y si las dimensiones de la rosca o del orificio se aplican antes o después del niquelado.
Baño de oro especificado por el proyecto
Requiere una revisión caso por caso. Indique el tipo de baño, el grosor, la capa base, el área de contacto funcional, el enmascaramiento y los criterios de aceptación antes de que se confirme la viabilidad.
Inspección construida en torno a características funcionales
La inspección es más útil cuando sigue la forma en que funciona la pieza de latón. El plan de aceptación debe identificar la referencia, el estado final y las características críticas que controlan el ensamblaje.
-
Roscas internas y externas: ajuste de la rosca, profundidad utilizable, condición de entrada y calibre PASA/NO PASA donde corresponda
-
Casquillos y manguitos: diámetro interior crítico, diámetro exterior, relación de caras, condición de la pared y concentricidad o desviación definida en el plano
-
Pasadores y piezas escalonadas: diámetros críticos, posiciones de los rebajes, rectitud y condición de los bordes
-
Orificios pequeños y conductos: diámetro, profundidad, condición de salida, bordes de intersección y verificación de virutas retenidas
-
Superficie y acabado: rugosidad definida en el plano, zona de apariencia, superficie de contacto y dimensiones relacionadas con el recubrimiento
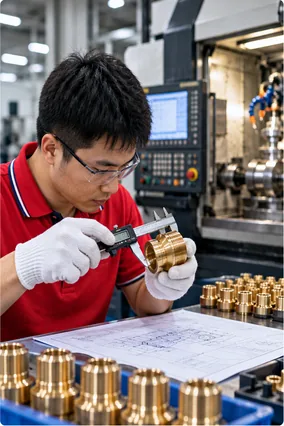
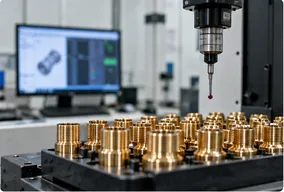
Controle los costes eliminando la complejidad de fabricación evitable
Una revisión de DFM (Diseño para Fabricabilidad) debe preservar la función de la pieza y al mismo tiempo facilitar la fabricación y la inspección de los requisitos no críticos.
Grado de latón
Los requisitos de material innecesarios o el control deficiente de la viruta pueden aumentar el esfuerzo de mecanizado. Utilice el grado exacto requerido por la función.
Tolerancia
Aplicar tolerancias estrictas a cada dimensión aumenta el esfuerzo de mecanizado e inspección. Reserve las tolerancias estrechas para ajustes, alineación, sellado o movimiento.
Número de configuraciones (setups)
Los orificios descentrados, las caras múltiples y las características invertidas pueden requerir configuraciones adicionales. Revise si el procesamiento de torneado-fresado puede mantener juntas las características relacionadas.
Roscas y orificios pequeños
Las roscas ciegas profundas, los orificios diminutos y los conductos que se cruzan aumentan las exigencias de herramientas y limpieza. Defina la profundidad utilizable y el método de inspección.
Acabado superficial
Un requisito cosmético general puede crear retrabajo. Marque las zonas cosméticas, de contacto y de sellado por separado.
Recubrimiento
El recubrimiento, el enmascaramiento y la inspección posterior al acabado añaden pasos de coordinación. Especifique la condición dimensional final desde el principio.
Cómo pasa una pieza de latón torneada por CNC del plano a la producción
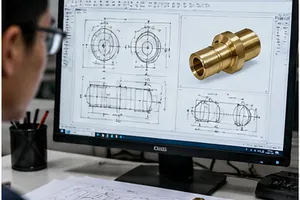
Revisión de planos y requisitos
Confirme la revisión del plano, el grado del latón, las dimensiones críticas, la cantidad, el acabado y la función de ensamblaje.
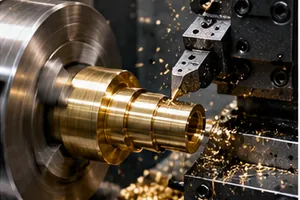
Planificación de procesos y sujeción de piezas
Seleccione torneado, torneado tipo suizo, torneado en torno automático, fresado o procesamiento de fresado-torneado.
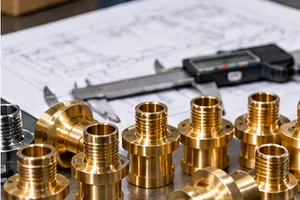
Planificación de características críticas
Identifique roscas, ajustes, concentricidad, orificios pequeños, paredes delgadas, caras de sellado y áreas cosméticas.
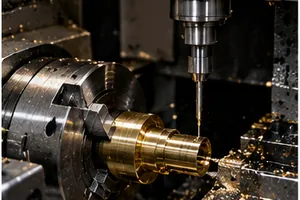
Mecanizado de prototipos
Produzca la muestra acordada o el primer artículo para la revisión dimensional y funcional.
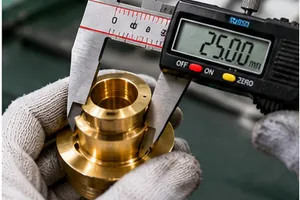
Inspección en proceso
Verifique las características críticas acordadas durante el mecanizado y el control del proceso.
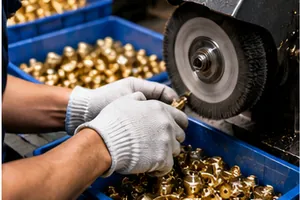
Desbarbado y acabado
Aplique la ruta de posmecanizado acordada que sea adecuada para la geometría y los criterios de aceptación.
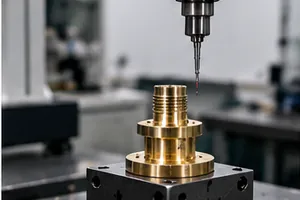
Inspección final
Evalúe las dimensiones especificadas y las características funcionales antes del envío.
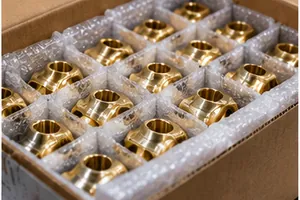
Embalaje y entrega
Utilice un embalaje separado por lotes y proteja las piezas de latón terminadas para el transporte.
Dónde encajan las piezas de latón torneadas por CNC
Estos ejemplos de aplicaciones describen relaciones de selección comunes. No representan automáticamente el cumplimiento de un estándar de la industria. Indique todos los requisitos reglamentarios, de material y de documentación obligatorios en las especificaciones del proyecto.
Componentes moldeados por inyección
Insertos roscados, tuercas moleteadas e insertos con brida.
Motores y conjuntos giratorios
Cojinetes, manguitos, espaciadores y collares de posicionamiento.
Conjuntos eléctricos
Contactos, terminales, cuerpos de conectores y pines.
Hardware de control de fluidos
Accesorios, adaptadores, acoplamientos, cuerpos de válvulas y boquillas.
Instrumentos y sensores
Piezas pequeñas torneadas, manguitos, contactos y carcasas.
Equipos mecánicos generales
Pines, espaciadores, piezas de montaje, bloques y hardware personalizado.
¿Es el latón el material adecuado para su pieza?
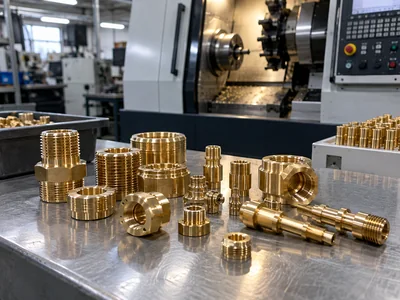
Latón
A menudo se selecciona por su maquinabilidad, geometría roscada, componentes eléctricos, accesorios y una apariencia mecanizada limpia. Las propiedades exactas dependen de la aleación y el estándar.
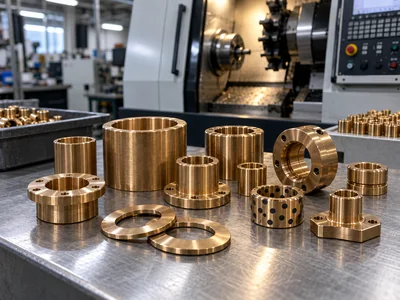
Bronce
Puede considerarse cuando los requisitos de desgaste, rodamiento o corrosión específicos del grado son más importantes que el comportamiento de mecanizado normalmente asociado con el latón de fácil mecanización.
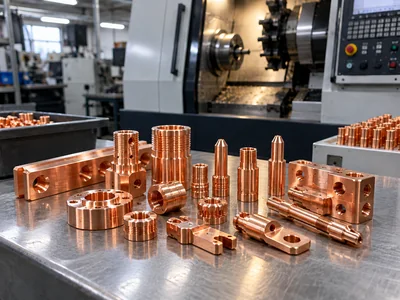
Cobre puro
Proporciona una mayor conductividad eléctrica y térmica que el latón típico, pero su comportamiento de corte más blando y adhesivo puede requerir diferentes herramientas, control de viruta y planificación de ciclos.
Conclusión: Elija el material comparando la maquinabilidad, conductividad, desgaste, entorno de corrosión, resistencia, apariencia, compatibilidad de acabado y requisitos reglamentarios.
Colaboración con el cliente en las instalaciones de CNC de Shenzhen
La comunicación técnica es parte del proceso de fabricación. Las visitas de clientes, las discusiones sobre planos y las revisiones de proyectos ayudan a alinear los grados de latón, las características críticas, los puntos de inspección y los requisitos de pedidos repetidos antes de la producción.
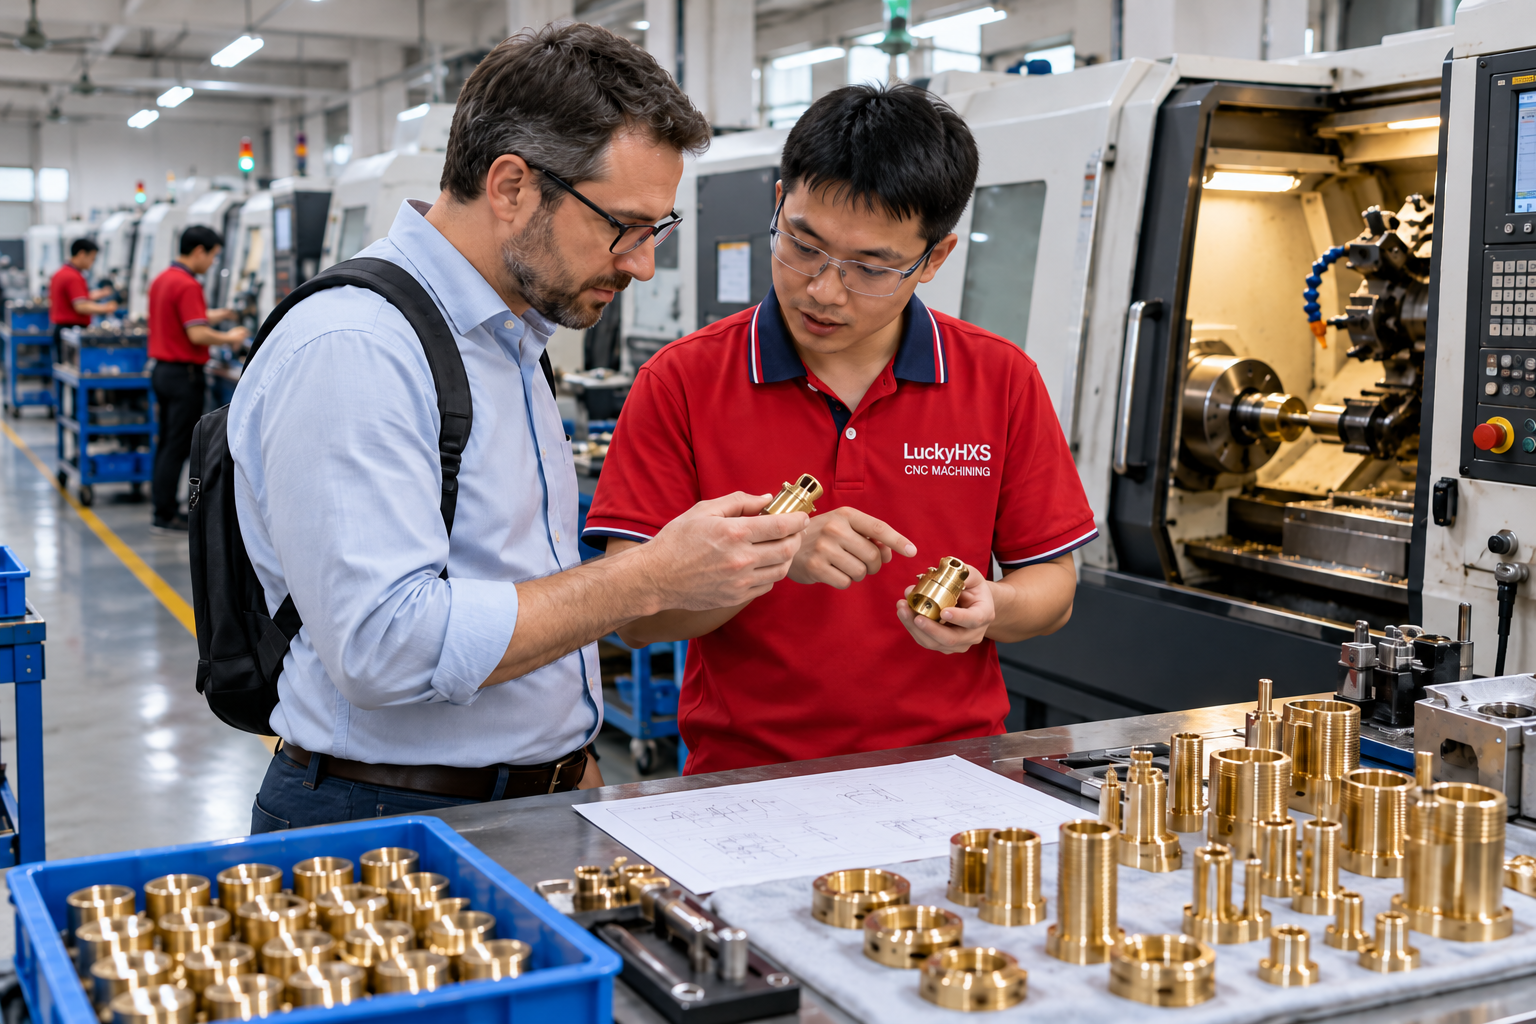
Visita a la fábrica y revisión del proceso
Revisión de equipos CNC, sujeción de piezas y condiciones de inspección para un componente basado en planos.
Discusión de ingeniería
Alineación del grado de latón, requisitos de rosca, relaciones de referencia y margen de acabado.
Intercambio de proyectos y asociaciones
Coordinación de requisitos técnicos, revisión de muestras y expectativas de producción repetida.
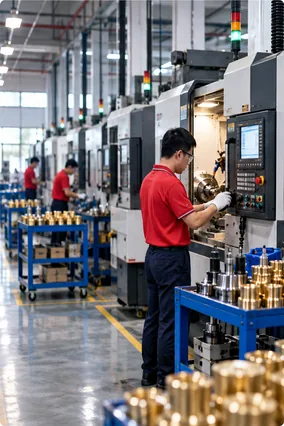
Fabricación e inspección en Shenzhen
LuckyHXS CNC fabrica hardware de precisión sobre plano en Shenzhen utilizando mecanizado CNC tipo suizo, torneado CNC, torneado en torno automático, fresado CNC y procesamiento de fresado-torneado.
Para los componentes de latón, la planificación del proceso se centra en el enganche de la rosca, las relaciones de diámetro interior a exterior, la concentricidad, la condición de los orificios pequeños, la calidad de los bordes y el margen de acabado. El enfoque de inspección se adapta al plano y al estado final en el que se utilizará la pieza.
- División de mecanizado CNC de precisión de Shenzhen Hongxiangsheng Technology Co., Ltd.
- Más de 20 años de experiencia en mecanizado industrial
- Componentes de precisión de tamaño pequeño y mediano
- Soporte de producción desde prototipos hasta lotes
- Planificación de inspecciones basada en características funcionales
- Embalaje protector y coordinación de exportaciones
Por qué los ingenieros eligen una revisión de mecanizado de latón basada en planos
Alineamos el proceso de fabricación con la función de ensamblaje final, asegurando que las roscas, orificios y acabados críticos cumplan con los requisitos reales del componente.
Selección de procesos guiada por las características
El torneado, el torneado tipo suizo, el torneado en torno automático, el fresado y el procesamiento de fresado-torneado se revisan en torno a la geometría de la pieza.
Coordinación de materiales y acabados
El grado del latón, el margen de acabado, el estado de la rosca, las áreas de contacto y las dimensiones finales se consideran de manera conjunta.
Inspección centrada en el ensamblaje
Las roscas, orificios, diámetros exteriores, concentricidad, grosor de pared, orificios pequeños y caras de sellado pueden recibir una atención dedicada.
Soporte desde prototipos hasta la producción repetida
El plano aprobado, los requisitos de muestra y las prioridades de inspección pueden permanecer visibles a medida que el proyecto avanza hacia la producción repetida.
Comunicación técnica clara
Las revisiones de planos, las dimensiones críticas, la cantidad, el acabado y los requisitos de documentación se discuten antes de la cotización.
Preguntas frecuentes de la guía del comprador
Encuentre respuestas a preguntas comunes sobre la especificación, el mecanizado y la inspección de piezas de latón torneadas por CNC.
¿Qué grado de latón es más fácil de mecanizar?
¿Cuándo debo elegir el mecanizado suizo?
¿Cómo deben especificarse las roscas de latón chapadas?
¿Qué tolerancia debe indicarse en el plano?
¿Cómo se controlan las rebabas y las virutas?
¿Qué información se necesita para la cotización?
Continúe con el tipo de pieza o proceso que necesita
Prepare una revisión de piezas de latón más útil
Comparta el tipo de pieza, el grado de latón, las dimensiones críticas, la cantidad y los requisitos de acabado que definen su proyecto. Si un número de plano, revisión, requisito de pieza de acoplamiento o condición de inspección es importante, inclúyalo para que la discusión pueda comenzar desde la especificación correcta.
Lista de verificación de preparación
- Familia de piezas o función del componente
- Grado de latón y estándar de material
- Revisión del plano o referencia de muestra
- Roscas, orificios, diámetros y ajustes críticos
- Cantidad o demanda esperada de pedidos repetidos
- Acabado superficial y requisitos de enmascaramiento
- Inspección o documentación requerida
Solicitar una revisión de piezas de latón torneadas por CNC
Envíe su plano, información de muestra o requisitos de la pieza. Nuestro equipo revisará el material, la ruta de mecanizado, las características críticas, los requisitos de acabado y las prioridades de inspección para su proyecto de piezas de latón torneadas por CNC.