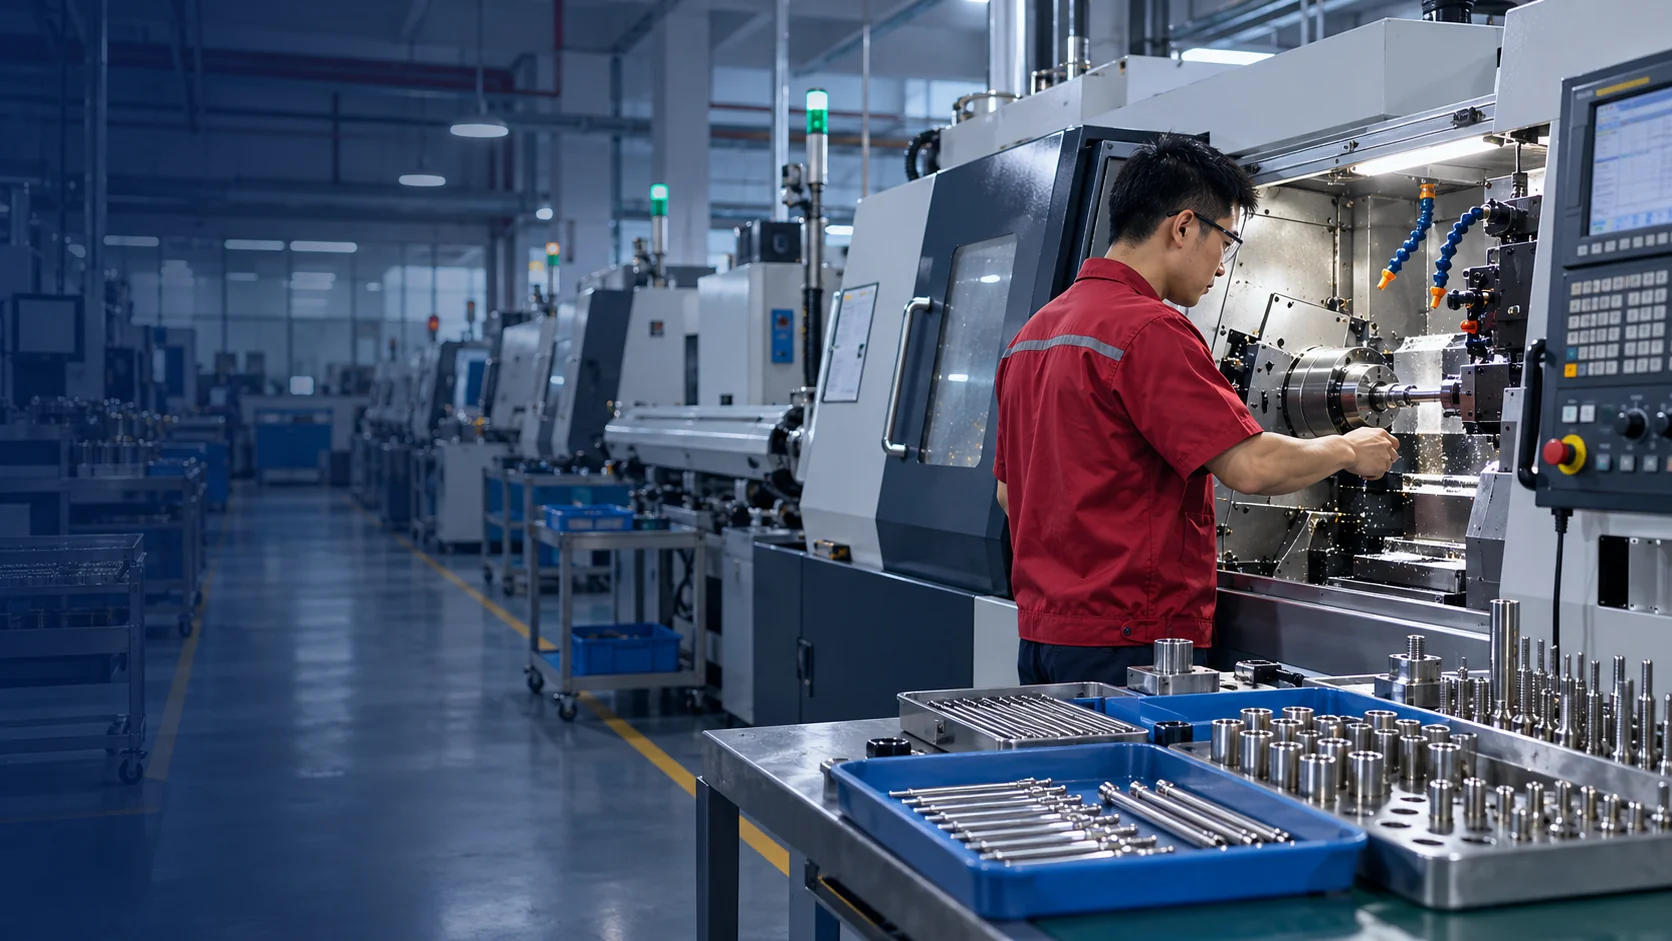
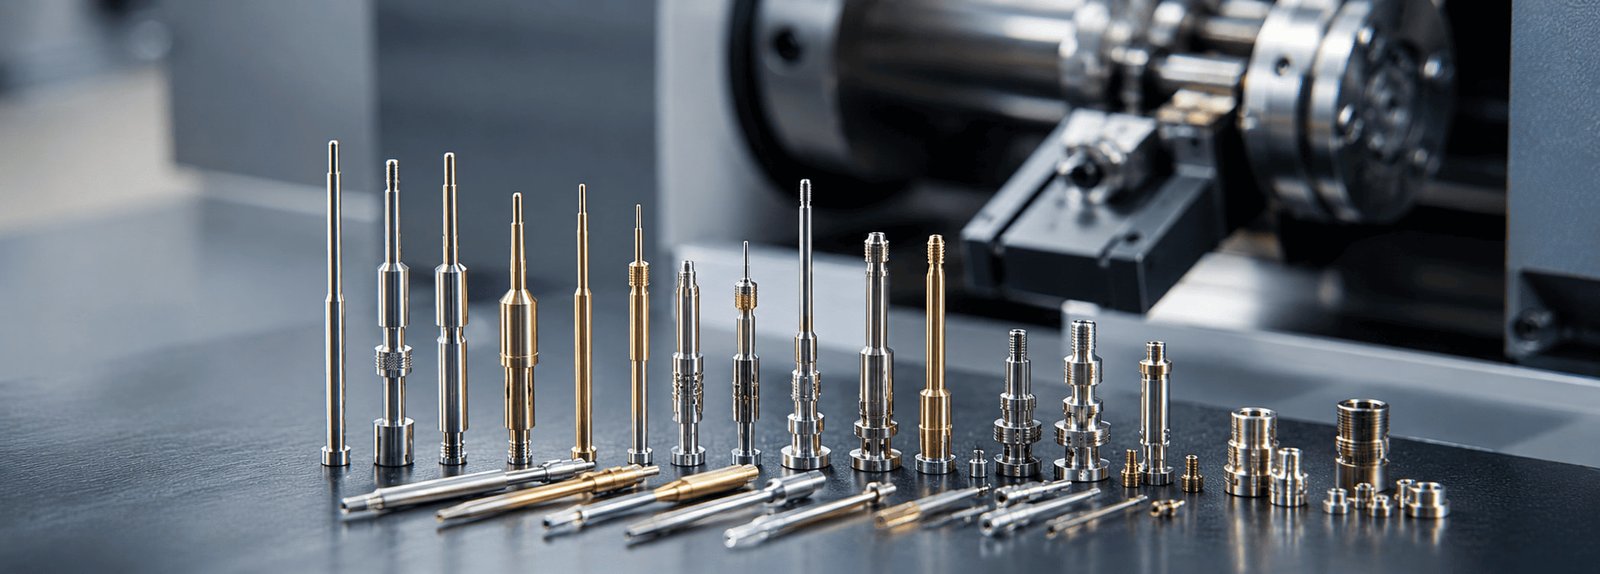
Antecedentes del mecanizado suizo
SERVICIOS DE MECANIZADO EN TORNO SUIZO CNC

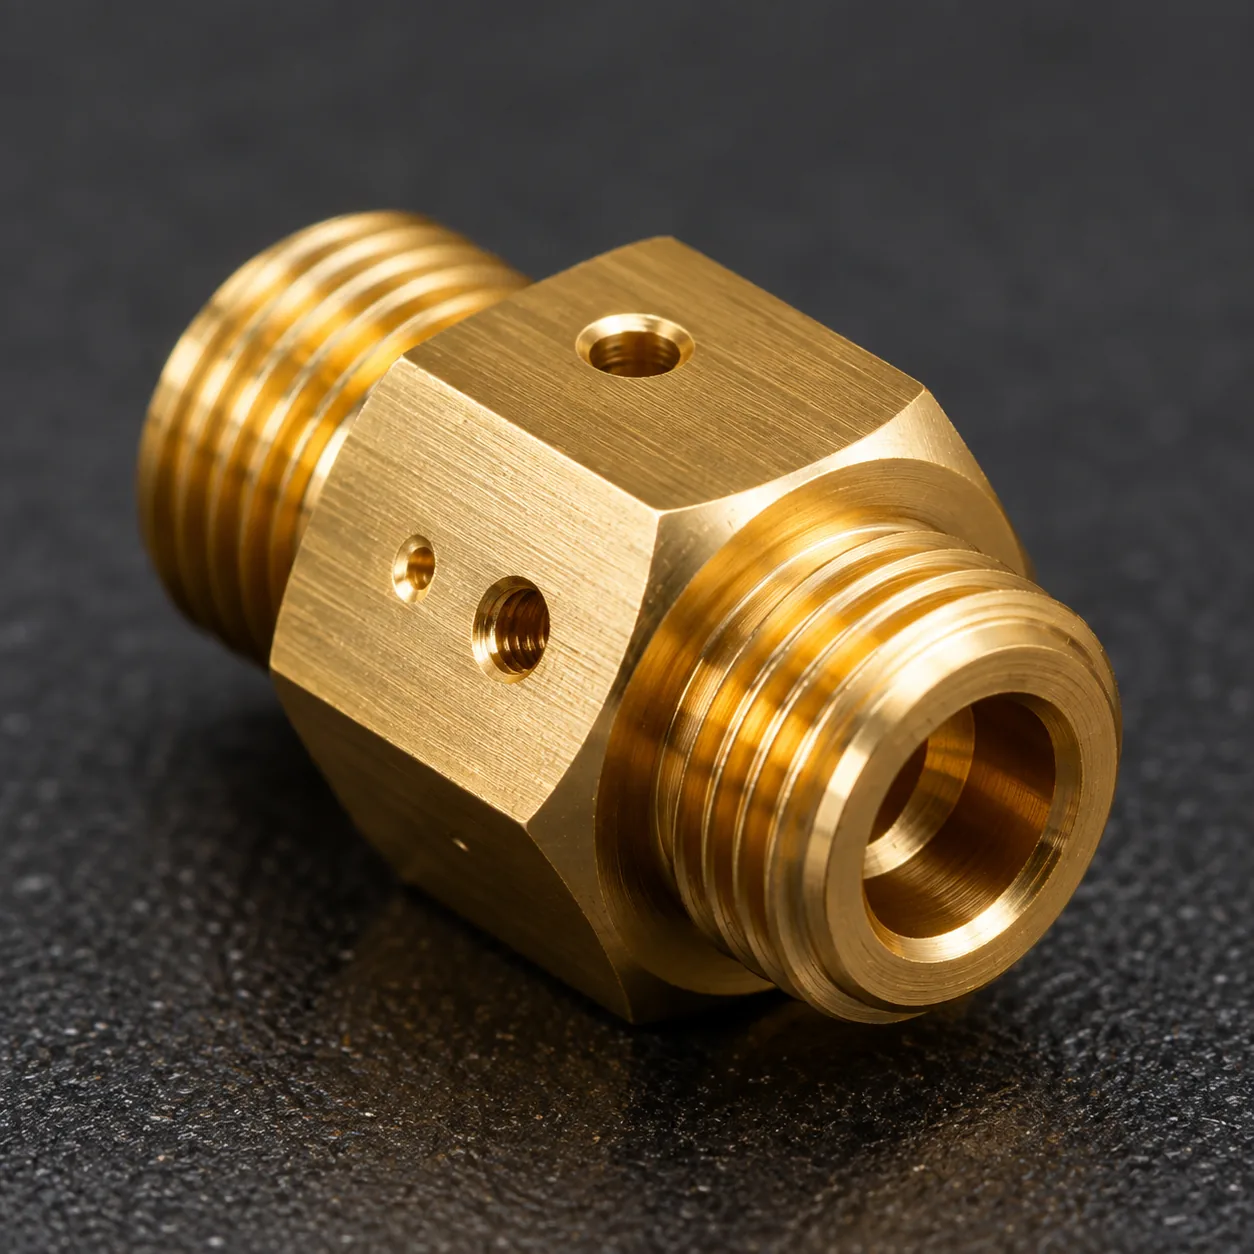
Piezas mecanizadas en torno suizo para componentes pequeños, esbeltos y complejos

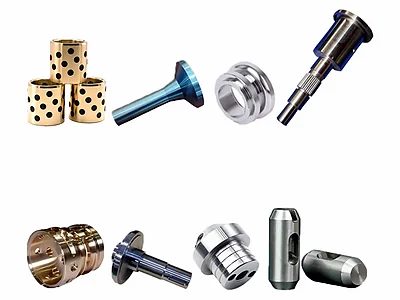
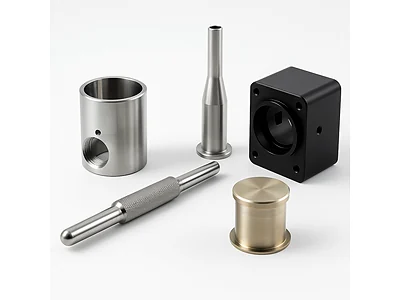
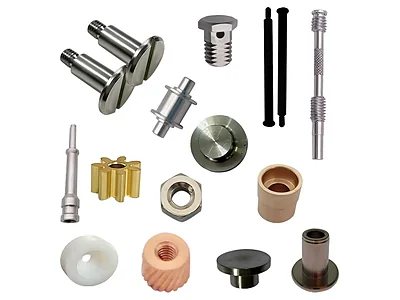
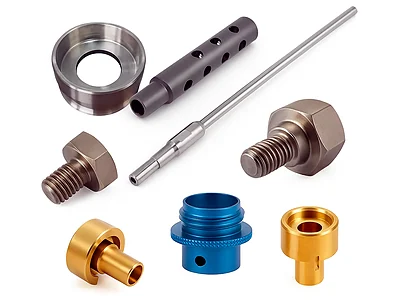
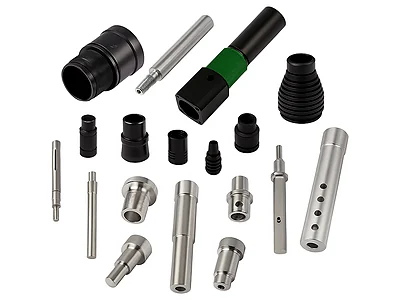
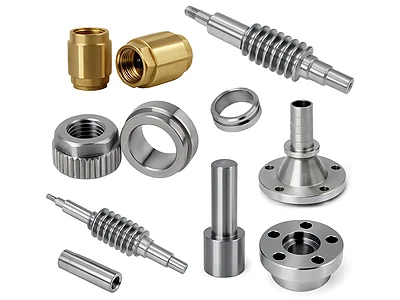
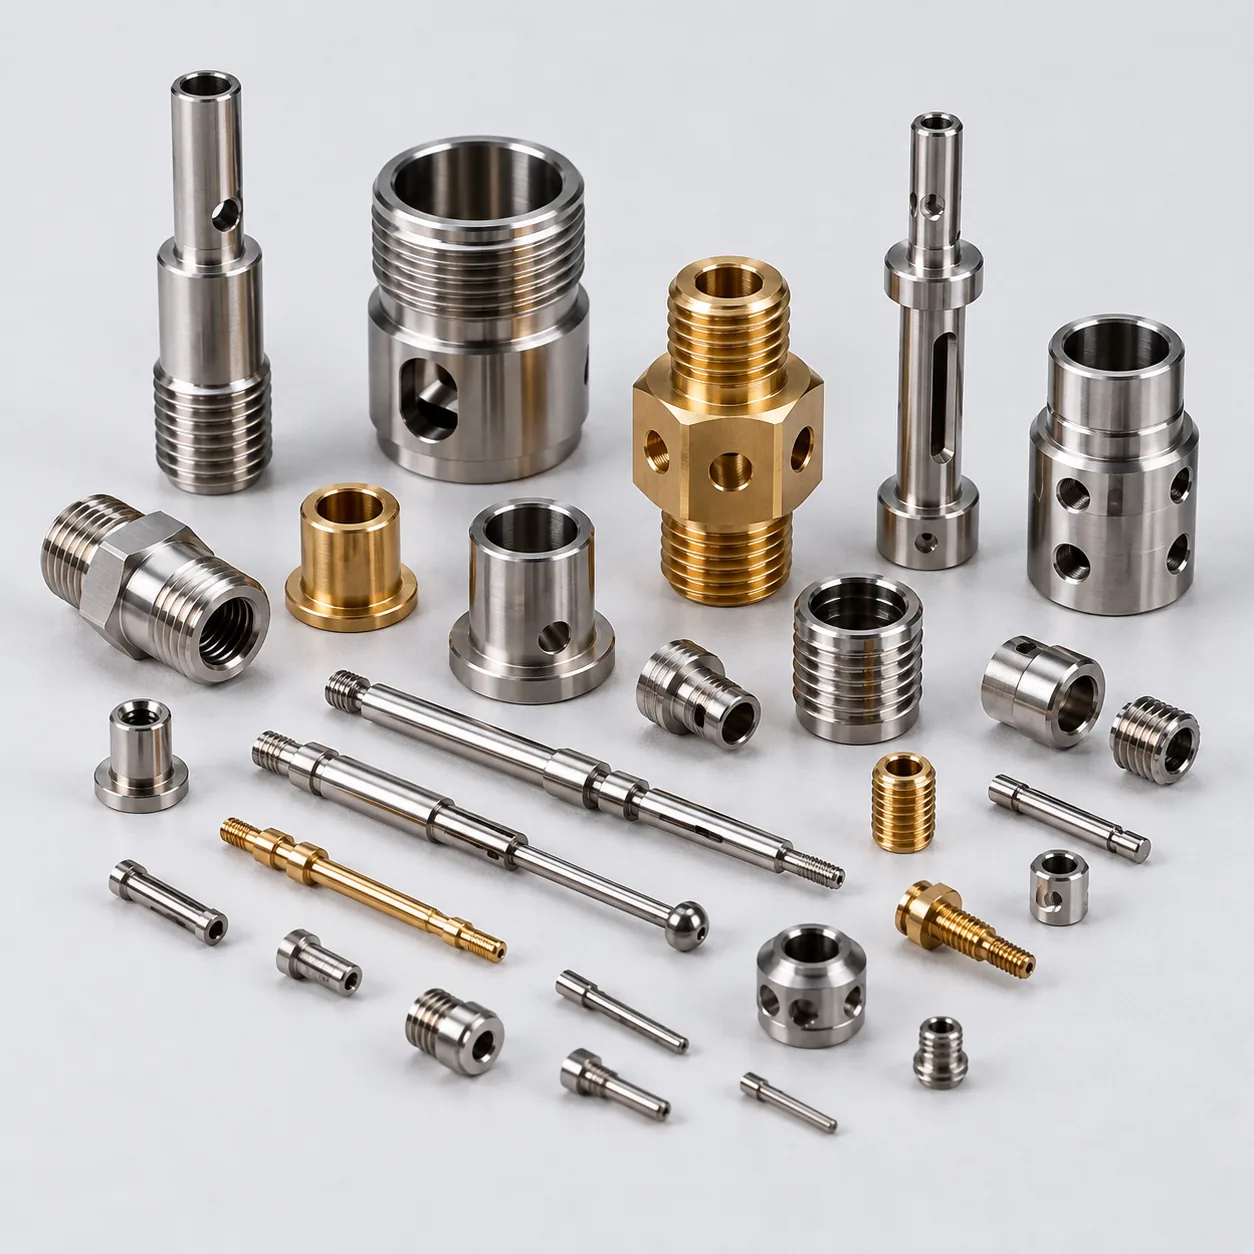
LuckyHxs fabrica piezas mecanizadas en torno suizo a medida para componentes de diámetro pequeño, esbeltos y con múltiples características según los planos del cliente. Con certificación ISO9001, soportamos ejes, pasadores, conectores, piezas roscadas, manguitos y componentes de fluidos desde la validación de prototipos hasta la producción en serie con calidad garantizada.

Certificación ISO9001 y 20+ años en CNC
153 máquinas CNC de precisión
Tolerancia estricta: ±0.01 mm
Desde prototipo hasta producción por lotes
Fabricación CNC a medida Componentes pequeños y esbeltos Torneado suizo de alta precisión Control de calidad riguroso

El mecanizado suizo de un vistazo

Tipo de suministro

Piezas de mecanizado suizo fabricadas a medida según plano

Geometría típica

Diámetro pequeño / Esbelto / Alimentación por barra / Múltiples características

Procesos

CNC suizo / Torneado / Taladrado / Roscado / Ranurado / Características transversales / Trabajo posterior

Piezas comunes

Ejes / Pasadores / Conectores / Piezas roscadas / Manguitos / Boquillas / Sensores

Materiales

Acero inoxidable / Latón / Cobre / Aluminio / 1214 / 1215 / Plásticos seleccionados

Características críticas

Desviación (Runout) / Concentricidad / Agujeros pequeños / Roscas / Características posteriores / Rebabas

Tolerancia: Referencia estándar ±0.01 mm. La capacidad específica de la característica depende del diámetro, la longitud, el material, la geometría y los requisitos de inspección.

¿Busca piezas terminadas de mecanizado suizo?

LuckyHxs fabrica componentes estrictamente según los planos. No vendemos máquinas CNC tipo suizo, tornos ni piezas de repuesto para máquinas.

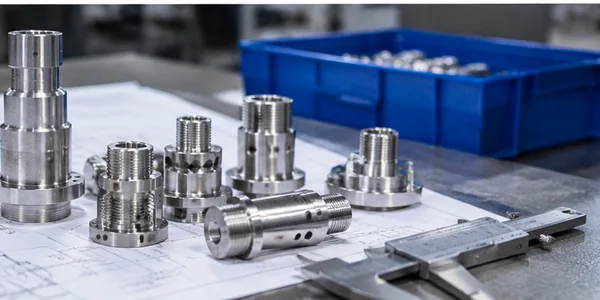
Plano de ingeniería con piezas pequeñas de precisión

¿Qué hace diferente al mecanizado suizo?

El mecanizado suizo es especialmente útil cuando un componente largo o de diámetro pequeño se beneficia del soporte cerca de la zona de corte, minimizando la deflexión durante el torneado.

1

Material en barra

El material se alimenta continuamente a través de la máquina en lugar de sujetarse en el extremo.

2

Soporte deslizante

Un casquillo guía soporta la barra exactamente donde la herramienta entra en contacto con el material.

3

Corte cerca del soporte

Las fuerzas de corte son absorbidas por el casquillo guía, evitando que las piezas esbeltas se doblen.

4

Pieza terminada

Las piezas complejas y con múltiples características salen terminadas, reduciendo los errores de manipulación secundaria.

Suizo no significa que toda pieza pequeña deba usar mecanizado suizo.

El proceso debe evaluarse en función de la geometría, el material, la cantidad, la tolerancia y las relaciones entre características.

Piezas de mecanizado suizo que fabricamos según sus planos

Clasificadas por geometría de la pieza, característica funcional y adecuación al proceso suizo.

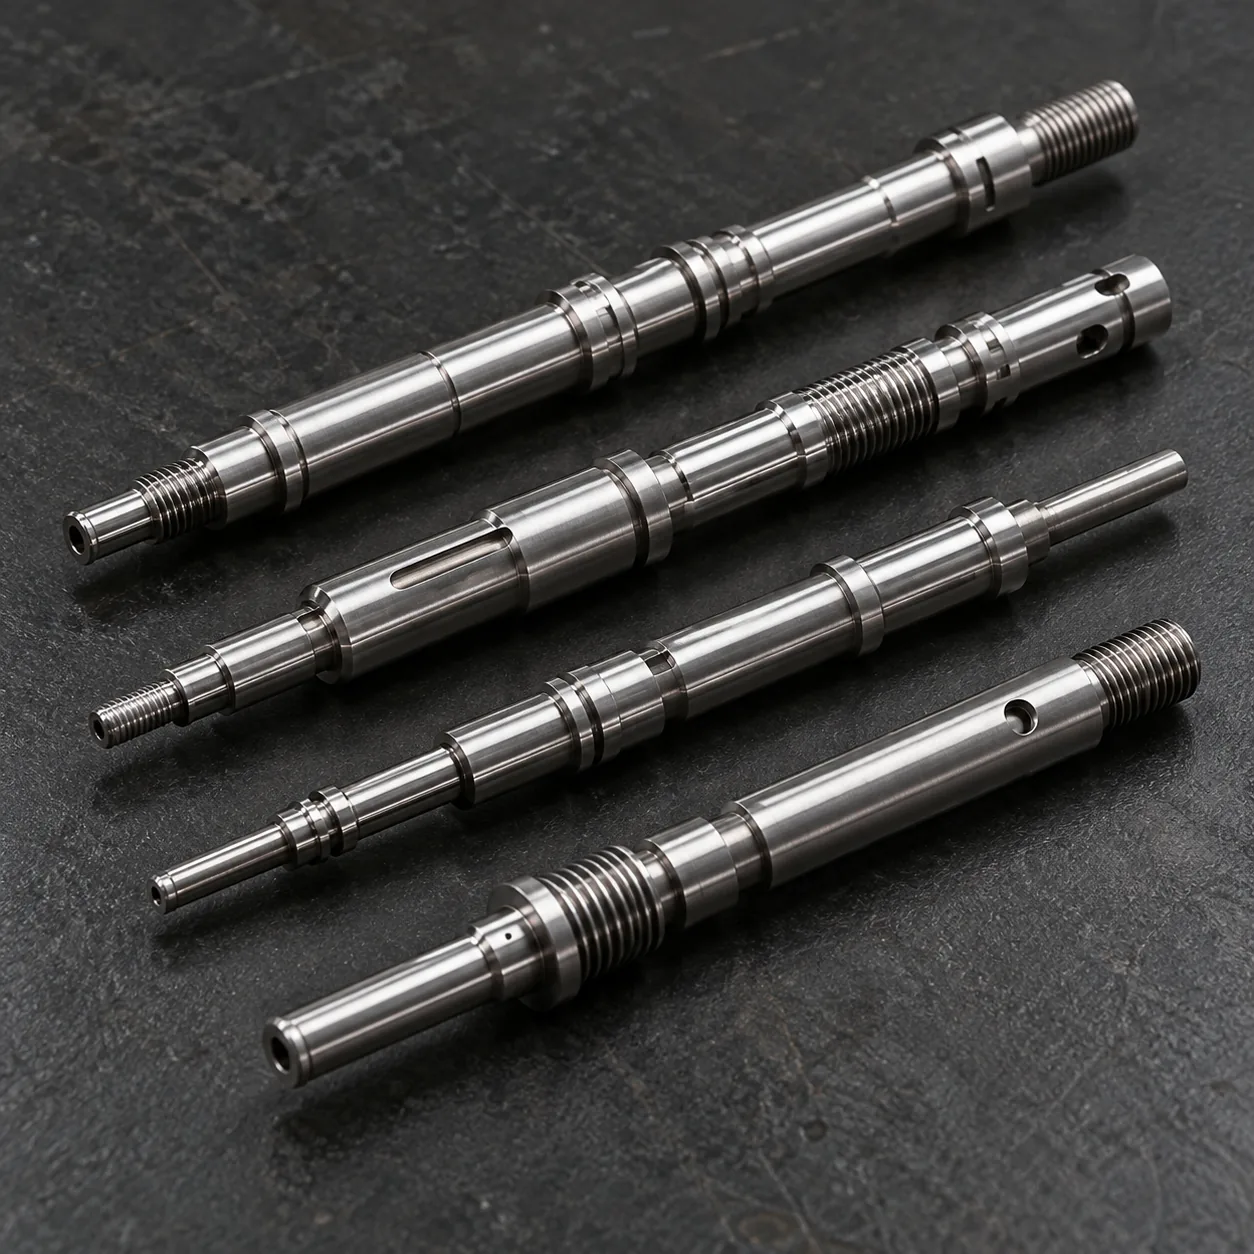
Ejes de precisión mecanizados tipo suizo

Ejes y componentes esbeltos de mecanizado suizo

Piezas largas y esbeltas donde la condición de la barra, el soporte cerca de la zona de corte y la secuencia de mecanizado afectan la desviación final.

Punto de atención: Rectitud y concentricidad
Pasadores de precisión mecanizados tipo suizo

Pasadores y componentes de posicionamiento de mecanizado suizo

Componentes de alineación y guía donde las roscas, resaltes o agujeros transversales deben relacionarse correctamente con la referencia funcional.

Punto de atención: Relación de referencia y rebabas
Conectores eléctricos mecanizados tipo suizo

Conectores eléctricos, contactos y terminales

Microcomponentes que combinan diámetros de precisión, roscas, resaltes y superficies de contacto en geometrías muy pequeñas.

Punto de atención: Microcaracterísticas y daños superficiales
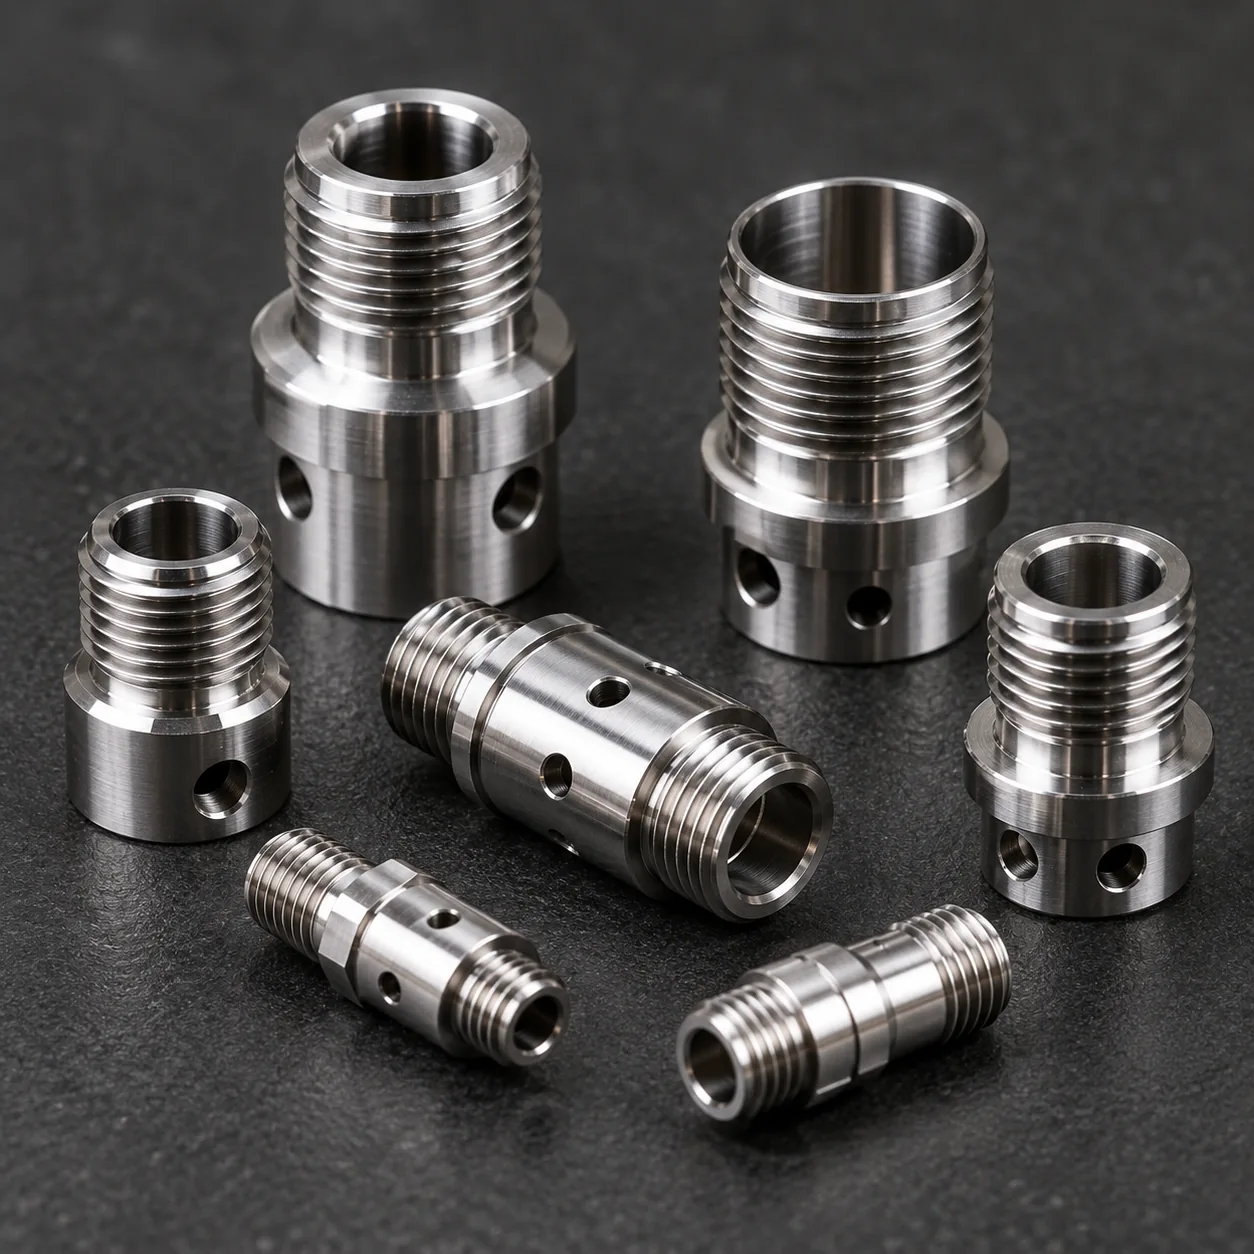
Insertos roscados mecanizados tipo suizo

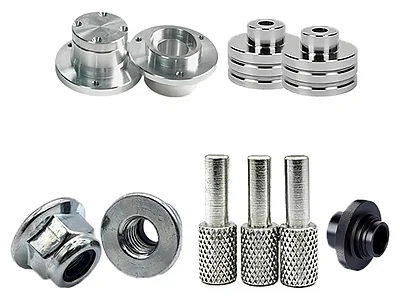
Piezas roscadas, insertos y fijaciones a medida

Espárragos, tornillos e insertos no estándar a medida donde el tamaño de la rosca por sí solo no define el rendimiento del ensamblaje.

Punto de atención: Alineación de rosca y rebaba de entrada
Bujes y manguitos mecanizados tipo suizo

Casquillos, manguitos y espaciadores de mecanizado suizo

Componentes de pared delgada donde ID APROBADO + OD APROBADO no equivale a Ajuste Funcional APROBADO sin control de concentricidad.

Punto de atención: Relación entre el diámetro interior y el diámetro exterior (OD)
Componentes de válvulas mecanizados tipo suizo

Componentes de válvulas, boquillas y control de fluidos

Conductos de fluidos de precisión donde la aprobación del diámetro del agujero no significa automáticamente la aprobación del conducto interno.

Punto de atención: Virutas internas y superficie de sellado
Componentes de sensores mecanizados tipo suizo

Piezas de sensores, instrumentos y micromecánica

Microcarcasas y componentes de sondas que requieren relaciones de referencia estrictas y control de rebabas para ensamblajes sensibles.

Punto de atención: Microcaracterísticas y repetibilidad de lotes
Componentes complejos de torneado-fresado suizo

Piezas complejas de torno-fresa suizo y con múltiples características

Componentes con partes planas, agujeros transversales, ranuras y características en la parte posterior donde el mecanizado en una sola configuración reduce los errores secundarios.

Punto de atención: Relación de características y transferencia de referencia

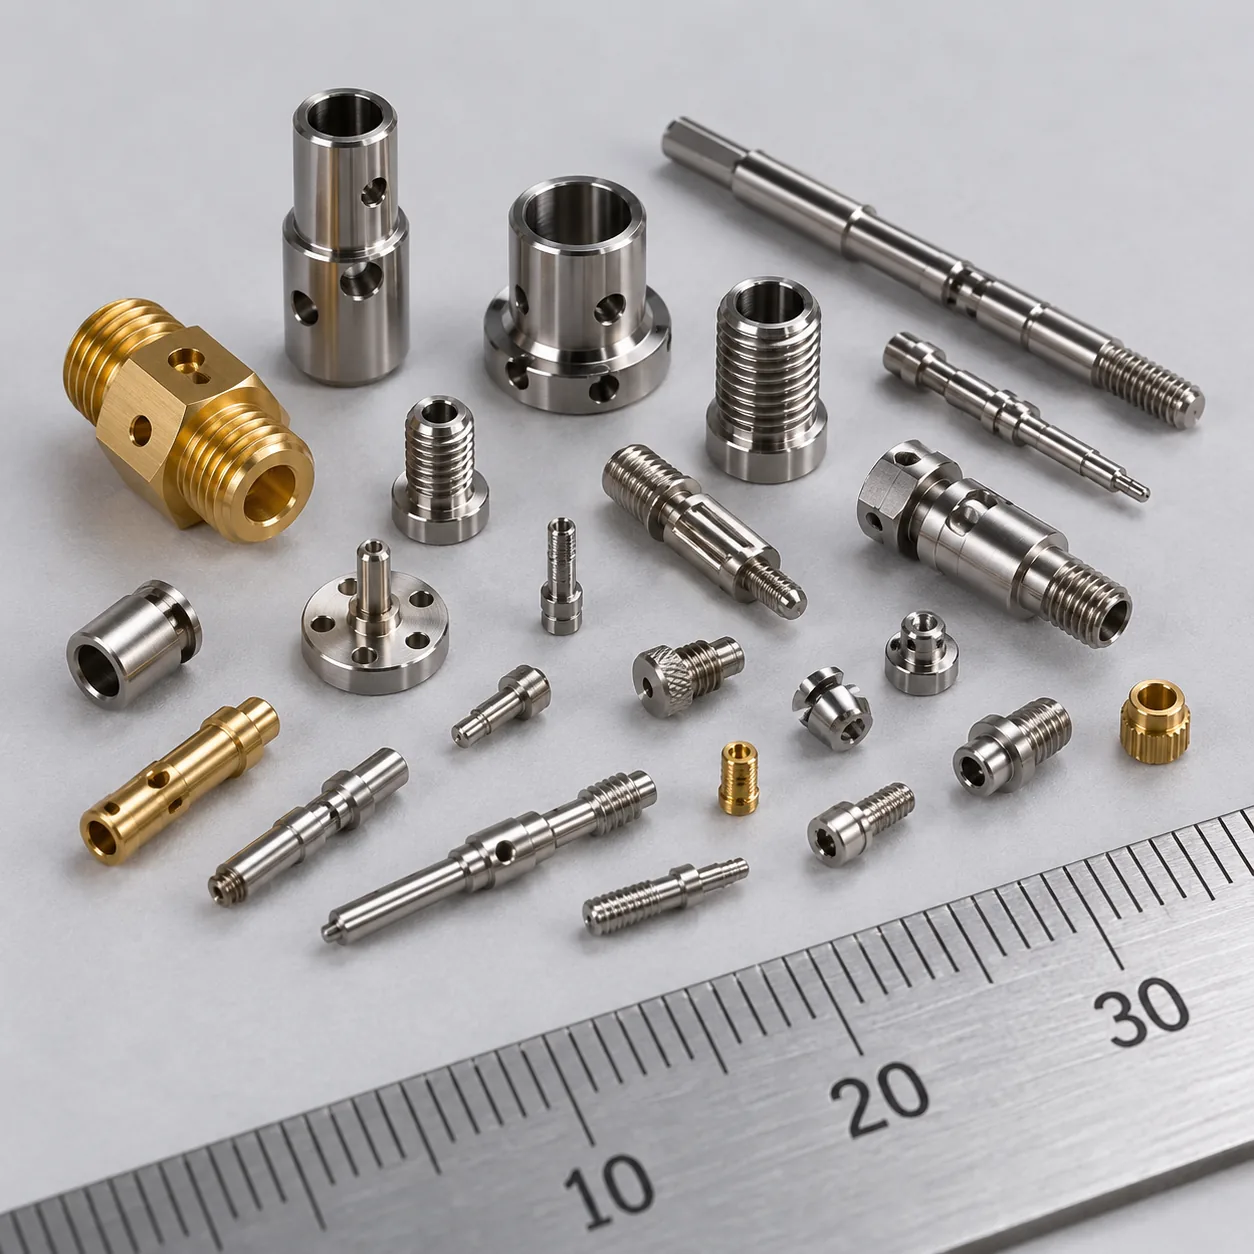
Componentes pequeños, esbeltos y con múltiples características de mecanizado suizo

Eje largo y delgado de acero inoxidable
Pasador de latón de precisión con orificio transversal
Contacto eléctrico de cobre
Inserto roscado pequeño
Manguito de aluminio de pared delgada
Boquilla de fluido de acero inoxidable
Componentes pequeños, esbeltos y con múltiples características de mecanizado suizo
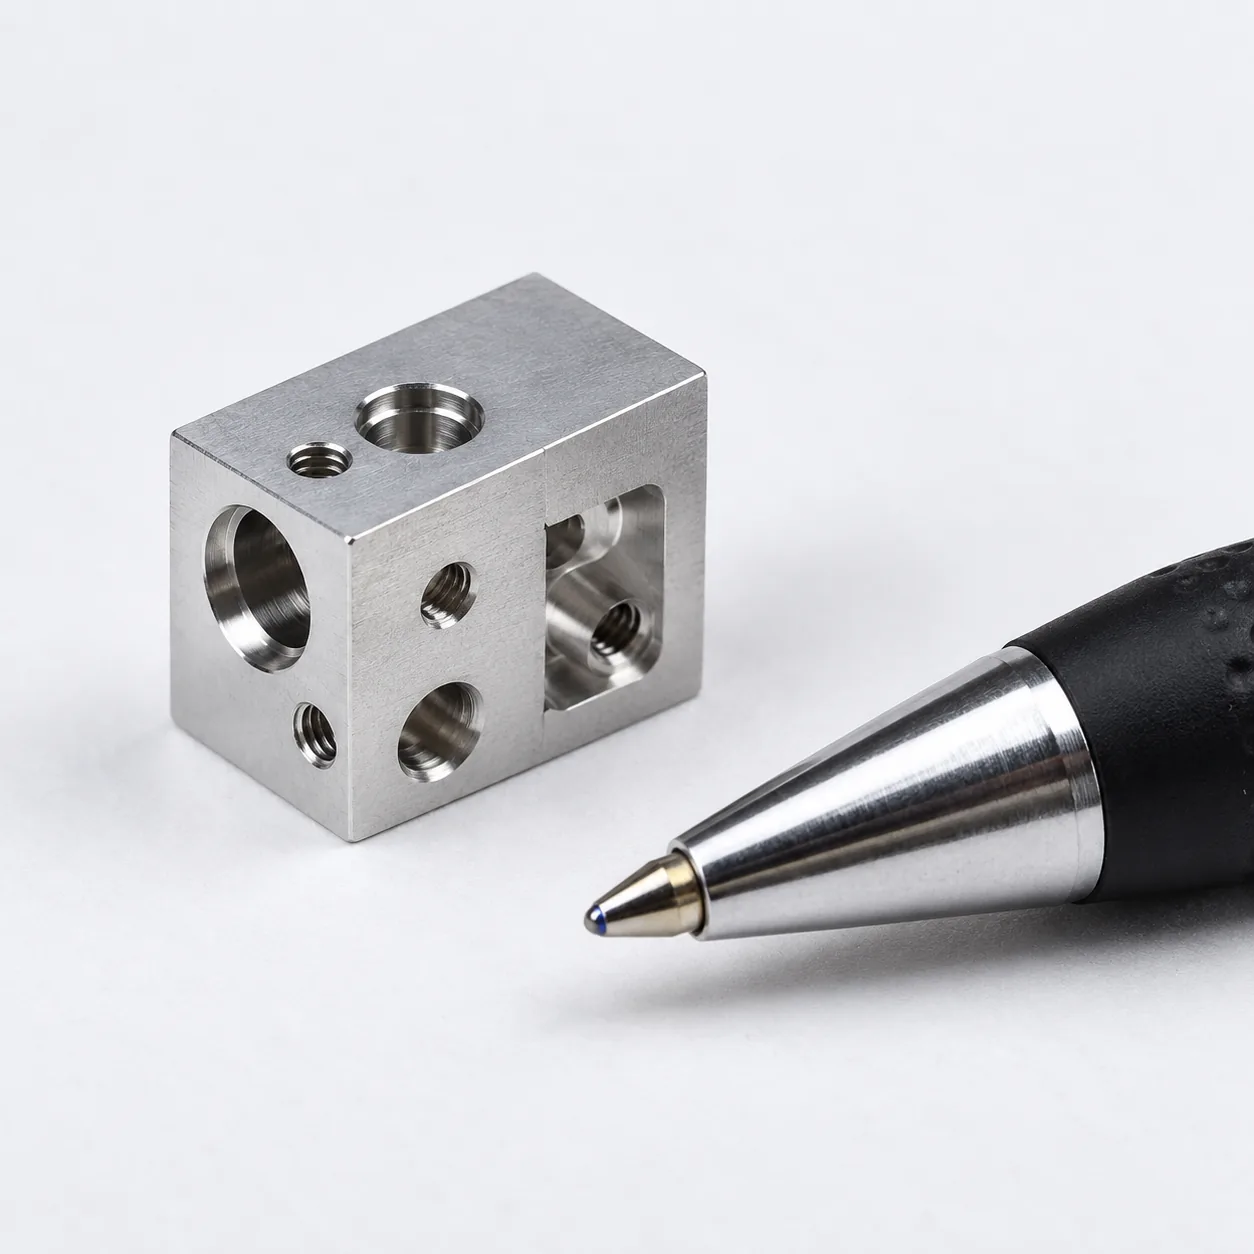
Componente pequeño mecanizado en múltiples ejes

¿Qué piezas son las más adecuadas para el mecanizado suizo?

El mecanizado suizo debe seleccionarse porque la geometría se beneficia de él, no simplemente porque el plano indique "alta precisión".

Geometría Proceso sugerido Por qué Punto de atención para el comprador
Eje largo y esbelto Mecanizado suizo Requiere soporte cerca de la zona de corte para evitar la deflexión. La rectitud de la barra afecta la desviación final.
Conector pequeño con agujero transversal Torno-fresa suizo Mantiene la relación entre el diámetro exterior (OD) y el agujero transversal en una sola configuración. Eliminación de rebabas de agujeros transversales dentro de calibres pequeños.
Microinserto roscado Mecanizado suizo Eficiencia de alimentación por barra para piezas roscadas pequeñas de alto volumen. Desviación de la concentricidad entre la rosca y el diámetro exterior (OD) en series largas.
Casquillo corto estándar Torneado CNC Sin riesgo de deflexión; el torneado estándar suele ser más económico. Revisar la presión de sujeción en paredes delgadas.
Carcasa en forma de bloque Fresado CNC La geometría prismática no es adecuada para el torneado con alimentación por barra. Transferencia de referencia entre configuraciones de fresado.

Materiales para piezas de mecanizado suizo a medida

Acero inoxidable

303 / 304 / 316 / 316L

Adecuado para: Ejes, pasadores, componentes de válvulas, piezas mecánicas de precisión.

Punto de atención para el comprador: Endurecimiento por deformación, desgaste de la herramienta durante series largas, control de rebabas en agujeros transversales.

Latón

H57 / H59 / H62 / C3604

Adecuado para: Conectores, contactos, componentes roscados, insertos.

Punto de atención para el comprador: Excelente maquinabilidad, pero requiere protección superficial contra marcas de manipulación.

Cobre

Grados específicos del proyecto

Adecuado para: Contactos eléctricos, componentes conductores, piezas de conectores.

Punto de atención para el comprador: Manipulación de materiales blandos, filo recrecido en las herramientas, protección de superficies de contacto eléctrico.

Aluminio

6061 / 6063 / 6082 / 7075

Adecuado para: Ejes ligeros, espaciadores, cuerpos de conectores, piezas de instrumentos.

Punto de atención para el comprador: Daños superficiales durante el corte, rebabas en características delgadas, tolerancias de anodizado.

Acero de fácil mecanización

1214 / 1215

Adecuado para: Pasadores, ejes, fijaciones, componentes torneados de alto volumen.

Punto de atención para el comprador: Prevención de la oxidación durante el tránsito, garantizando una calidad constante del material en barra para la automatización.

Plásticos de ingeniería

POM / Nylon / PTFE / ABS

Adecuado para: Casquillos, espaciadores, aislantes, componentes torneados pequeños.

Punto de atención para el comprador: Deformación por calor durante el mecanizado, absorción de humedad que afecta las tolerancias estrictas.

Se revisan materiales adicionales de acuerdo con los planos y los requisitos del proyecto.

Por qué las piezas suizas pequeñas fallan incluso cuando las dimensiones individuales son aprobadas

10 riesgos comunes que enfrentan los compradores al adquirir componentes complejos mecanizados a partir de barras.

Problema principal 1

Las condiciones del material en barra y del casquillo guía afectan la precisión final

El grado correcto de material no equivale a la condición correcta de la barra. Una mala rectitud causa desviación en ejes largos.

Consecuencia: Vibración en el ensamblaje, atascos o desgaste prematuro.

Problema principal 2

Las características diminutas pasan la inspección pero pierden la alineación funcional

El OD y el ID pasan individualmente, pero las roscas excéntricas o los resaltes desplazados causan que las piezas acopladas se atasquen.

Consecuencia: Fallo en el ensamblaje del producto final.

Problema principal 3

El prototipo es aprobado, pero la producción suiza a largo plazo sufre desviaciones

El desgaste de la herramienta y los cambios térmicos causan desviación dimensional, aumentando las rebabas y cambiando los ajustes de la rosca a mitad del lote.

Consecuencia: Calidad de lote inconsistente y paradas de línea.

4. Los microagujeros retienen rebabas

Los agujeros pasan los controles de tamaño pero retienen virutas, bloqueando las boquillas de fluidos o rayando los pasadores de acoplamiento.

5. Las roscas pequeñas fallan en el ensamblaje

La medición es aprobada, pero los chaflanes de entrada incorrectos o las desviaciones de la rosca impiden un asentamiento adecuado.

6. Problemas en la cara de corte

El lado frontal es perfecto, pero las marcas de corte o las rebabas en la cara posterior alteran la longitud total.

7. Errores en operaciones secundarias

Retirar una pieza para un fresado secundario destruye la ventaja de precisión de una sola configuración.

8. Marcas superficiales

La fricción del casquillo guía o el contacto entre piezas daña las superficies críticas de sellado o estéticas.

9. Deflexión en piezas largas/esbeltas

Una estrategia de soporte incorrecta permite que la pieza se doble alejándose de la herramienta, arruinando las tolerancias.

10. Pérdida de transferencia de referencia

No definir la referencia funcional conduce a piezas que miden correctamente pero funcionan mal.

Las condiciones del material en barra y del casquillo guía afectan la precisión final

El desafío

El mecanizado suizo depende en gran medida del diámetro de la barra, la redondez, la rectitud y el soporte en la zona de corte. Grado de material correcto ≠ Condición de barra correcta. Esto afecta especialmente a ejes largos, pasadores guía y piezas roscadas esbeltas.

Por qué sucede

Las variaciones en el diámetro exterior (OD) de la barra o una mala rectitud alteran el ajuste dentro del casquillo guía. Cuando las fuerzas de corte se encuentran con una geometría larga y esbelta sin un soporte constante, se produce deflexión y vibración.

Consecuencia para el cliente

Desviación del diámetro, desviación funcional, marcas de fricción superficial y rectitud inconsistente que conducen a fallos de ensamblaje.

El enfoque de LuckyHxs

  • Confirmar los requisitos del material y la forma de la barra.
  • Revisar la geometría larga/esbelta y las especificaciones de desviación.
  • Seleccionar la estrategia del casquillo guía según la geometría de la pieza.
  • Inspeccionar la desviación funcional y la rectitud donde se especifique.
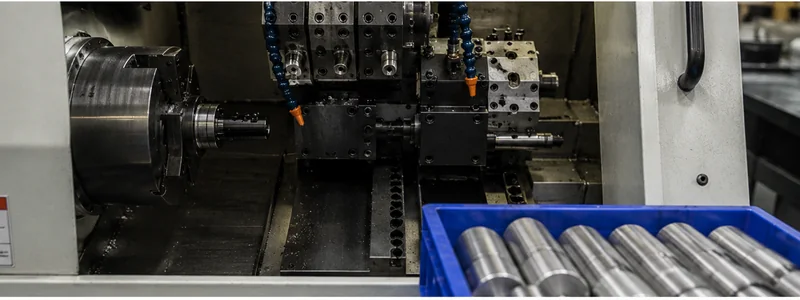
Barra rectificada de precisión Primer plano de la zona de corte de mecanizado suizo
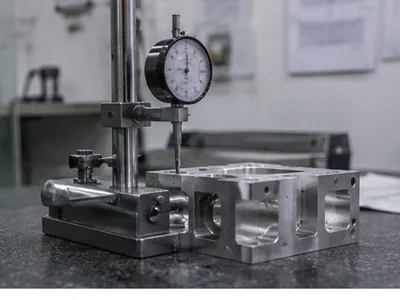
Inspección de excentricidad de eje largo de precisión

Las características diminutas pasan la inspección pero pierden la alineación funcional

El desafío

Puede ver OD APROBADO, ID APROBADO y Rosca APROBADA. Pero el ensamblaje falla. ¿Por qué? Porque las dimensiones individuales pueden ser aprobadas mientras que la relación entre características falla. La relación entre el OD, el ID, el resalte, el agujero transversal y la característica posterior es lo que dicta la función en conectores y piezas de sensores.

Por qué sucede

Múltiples transferencias de referencia, la resujeción para operaciones secundarias, problemas de alineación de herramientas o variaciones de mecanizado frontal/posterior alteran la concentricidad y la precisión posicional.

Consecuencia para el cliente

Roscas excéntricas, desviaciones en el calibre, desalineación de agujeros transversales y paredes irregulares que causan fugas o fallos de acoplamiento.

El enfoque de LuckyHxs

  • Identificar las referencias funcionales a partir del plano.
  • Revisar qué características deben permanecer en una sola configuración.
  • Utilizar procesos de torno-fresa adecuados para minimizar la sujeción secundaria.
  • Inspeccionar las relaciones entre las características CTQ (Críticas para la calidad).
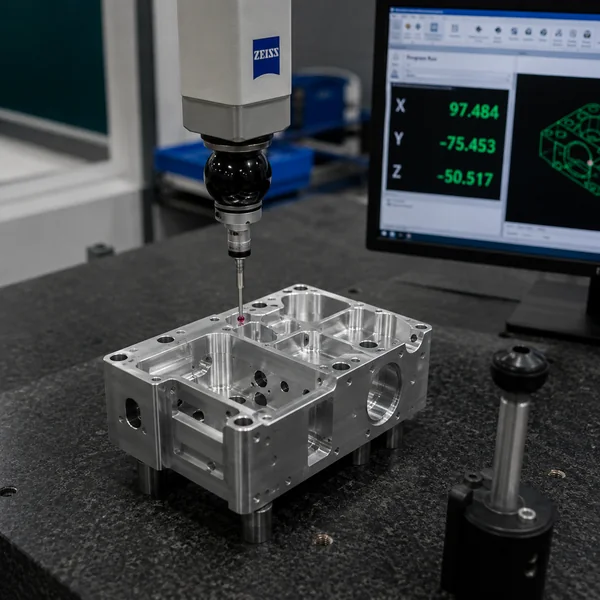
Cuerpo de conector complejo en inspección de alineación de características

Comprobación de la concentricidad y la relación frontal/posterior en un componente con múltiples características.

El prototipo es aprobado, pero la producción suiza a largo plazo sufre desviaciones

El desafío

El primer artículo es perfecto. Pero durante una larga serie de producción, los OD se desvían, los anchos de las ranuras cambian, las rebabas aumentan y aparecen marcas superficiales. Automatización ≠ Sin desviación del proceso.

Por qué sucede

El desgaste gradual de la herramienta, las variaciones en los lotes de material, la expansión térmica durante el funcionamiento continuo, los problemas de evacuación de virutas y el desgaste de la pinza contribuyen a la desviación dimensional y estética.

Consecuencia para el cliente

Calidad de lote inconsistente, ajustes de rosca variables y piezas rechazadas en etapas tardías del ciclo de producción.

El enfoque de LuckyHxs

  • Verificación del primer artículo con respecto a las revisiones del plano.
  • Monitoreo del estado de la herramienta y compensaciones programadas.
  • Inspección en proceso de características CTQ, roscas y rebabas.
  • Verificación del lote final y retención de requisitos para pedidos repetidos.
Lote grande de piezas suizas pequeñas idénticas Inspección óptica con micrómetro de piezas por lote

Por qué las piezas largas y de diámetro pequeño necesitan un soporte diferente

El mecanizado suizo es más valioso cuando la geometría se beneficia del soporte cerca del corte. No solo vendemos "precisión"; diseñamos la estrategia de soporte adecuada en función de la relación longitud-diámetro (L/D).

Torneado CNC convencional

La pieza de trabajo se soporta desde el lado del mandril/pinza, alejándose de la zona de corte a medida que aumenta la longitud.

  • Mayor riesgo de deflexión en piezas largas/delgadas.
  • Aumento de la vibración y la variación superficial.
  • Excelente para componentes cortos y de gran diámetro.

Concepto suizo / de cabezal móvil

El soporte se acerca a la zona de corte mediante la estrategia de casquillo guía de la máquina.

  • Controla la deflexión en geometrías esbeltas.
  • Mantiene la desviación y la rectitud.
  • Ideal para ejes largos y pasadores.

Los microagujeros, las roscas finas y las rebabas pueden decidir el ensamblaje

Que el tamaño del agujero sea APROBADO no significa automáticamente que la función del agujero sea APROBADA. Que el calibre de rosca sea APROBADO no demuestra automáticamente que cada relación de ensamblaje sea correcta.

Microagujero

Riesgo: Desviación de la broca, excentricidad.

Enfoque en la intersección y rectitud del agujero.

Agujero ciego

Riesgo: Virutas retenidas en el fondo.

Enfoque en la limpieza y el control de profundidad.

Agujero transversal

Riesgo: Rebabas internas que bloquean el orificio.

Enfoque en la eliminación de rebabas del agujero transversal.

Orificio pequeño

Riesgo: Mal acabado superficial, conicidad.

Enfoque en la concentricidad del orificio con el diámetro exterior (OD).

Rosca interna fina

Riesgo: Longitud de rosca efectiva corta.

Enfoque en el calibre y profundidad de la rosca.

Rosca externa fina

Riesgo: Excéntrico respecto al diámetro principal.

Enfoque en la relación entre la rosca y el diámetro exterior (OD).

Ranura

Riesgo: Variación de ancho, rebaba en las esquinas.

Enfoque en la posición relativa a la referencia (datum).

Chaflán de entrada de rosca

Riesgo: La falta de chaflán impide el acoplamiento.

Enfoque en la geometría de entrada y las rebabas.

Reduzca la transferencia de referencias manteniendo las características relacionadas en un solo proceso

El verdadero valor del mecanizado suizo complejo no es solo "más herramientas". Es reducir la necesidad de retirar, volver a sujetar, volver a referenciar y transferir la pieza entre máquinas.

Ruta A (Múltiples configuraciones)

Torneado → Retiro → Fresado → Retiro → Taladrado

Riesgo: Errores de transferencia de referencia, marcas de manipulación, desviación de alineación.

Ruta B (Suizo adecuado / Torneado-Fresado)

Torneado + Fresado de caras planas + Taladrado transversal (Sujeto a la configuración de la máquina)

Beneficio: Características relacionadas controladas mediante menos configuraciones.

Componente suizo complejo con caras planas, orificios transversales y roscas mecanizados en una sola configuración

La cara de corte final aún puede decidir si la pieza es aprobada

La parte frontal puede ser perfecta mientras que el corte y la parte posterior aún pueden provocar un fallo de ensamblaje. Tratamos las características de la parte posterior con el mismo rigor de inspección.

Longitud total Afectada por el desgaste de la herramienta de corte.
Rebaba de corte y tetón Debe ser controlada o eliminada.
Chaflán posterior Crucial para la entrada en el ensamblaje.
Alineación frontal/posterior Concentricidad a través de la transferencia al subhusillo.

Mecanizado CNC Suizo para componentes pequeños de múltiples características

La configuración de la máquina se selecciona según la geometría del proyecto.

Torneado de diámetro exterior (OD)
Torneado de diámetro interior (ID) / Mandrinado
Taladrado
Taladrado transversal
Roscado
Ranurado
Tronzado / Corte
Caras planas fresadas (Donde sea compatible)
Ranuras (Donde sea compatible)
Mecanizado frontal
Mecanizado posterior
Moleteado y desbarbado

Control de piezas suizas más allá del primer artículo

Los métodos de inspección se seleccionan según las características y los requisitos del plano para garantizar la consistencia del lote.

1 Preparación

  • Revisión de planos y modificaciones
  • Confirmación de material / barra
  • Identificación de características críticas
  • Planificación de procesos

2 Producción

  • Verificación del primer artículo
  • Controles en proceso
  • Monitoreo del estado de las herramientas
  • Inspección de roscas / agujeros

3 Finalización

  • Revisión de rebabas / cara posterior
  • Revisión de calidad superficial
  • Inspección final del lote
  • Retención de requisitos para pedidos recurrentes

Dónde encajan las piezas mecanizadas suizas en los ensamblajes industriales

Micromotores

Pieza típica: Eje de motor esbelto

Por qué Suizo: Diámetro pequeño + geometría larga

Preocupación: Rectitud + excentricidad

Conectores eléctricos

Pieza típica: Pines de contacto, cuerpos

Por qué Suizo: Microcaracterísticas + roscas

Preocupación: Concentricidad + superficie

Sensores e instrumentos

Pieza típica: Pines de sonda, carcasas

Por qué Suizo: Referencias ajustadas + microagujeros

Preocupación: Control de rebabas + repetibilidad

Automatización industrial

Pieza típica: Pines de posicionamiento, espaciadores

Por qué Suizo: Eficiencia de volumen con alimentación de barras

Preocupación: Consistencia del lote

Robótica

Pieza típica: Ejes de articulación pequeños

Por qué Suizo: Características complejas de torneado-fresado

Preocupación: Relaciones entre características

Control de fluidos

Pieza típica: Vástagos de válvulas, boquillas

Por qué Suizo: Orificios de precisión + diámetro exterior (OD)

Preocupación: Virutas internas + sellado

Electrónica

Pieza típica: Espaciadores, sujetadores

Por qué Suizo: Micropiezas de alto volumen

Preocupación: Entrada de rosca + rebabas

Precisión general

Pieza típica: Insertos roscados personalizados

Por qué Suizo: Tamaños personalizados no estándar

Preocupación: Condición del material

Un socio de fabricación CNC que puede verificar

Cumplimiento y documentos

  • ISO9001
  • CE
  • REACH
  • ROHS
  • INFORME DE PRUEBA proporcionado a pedido

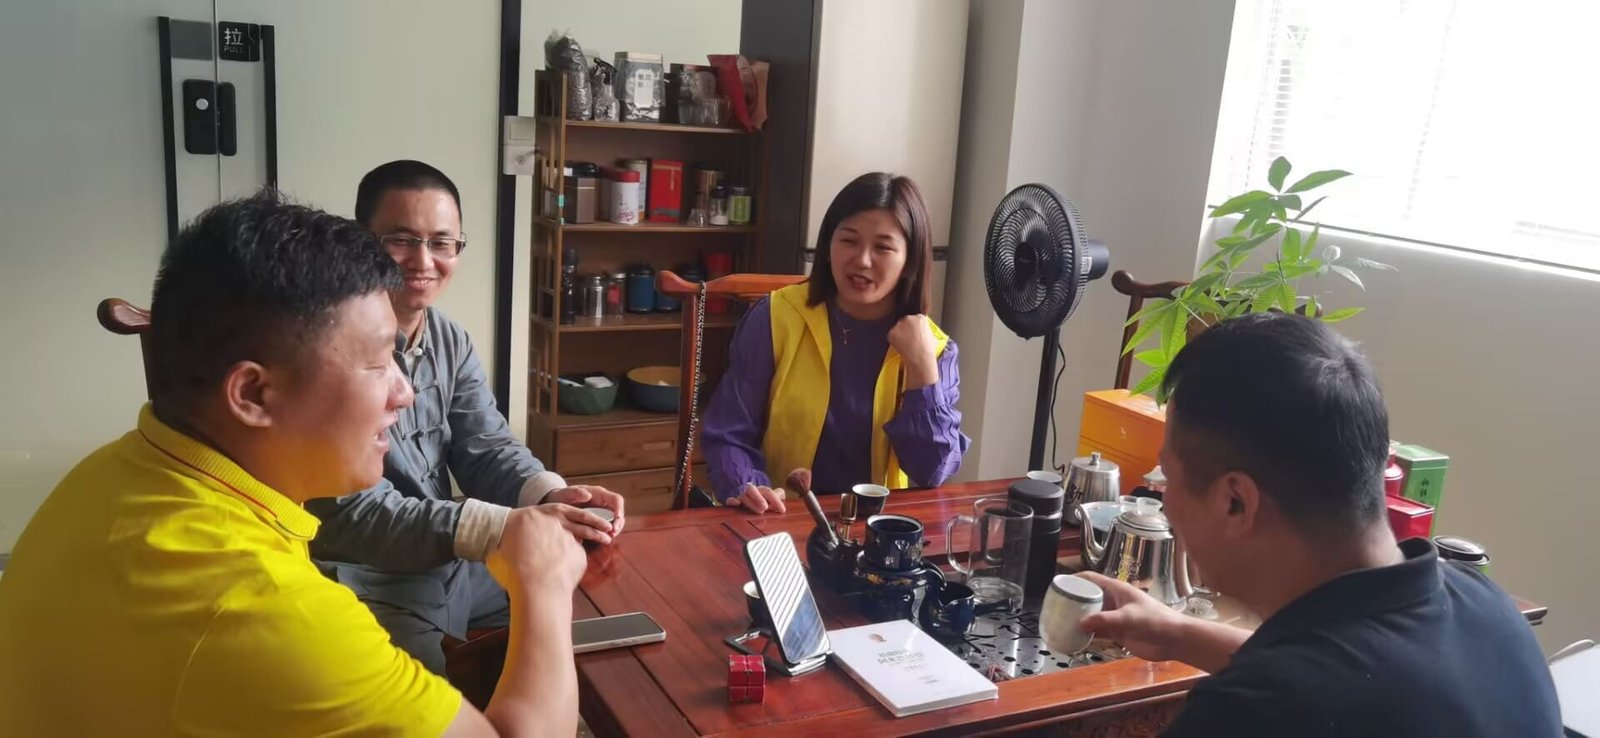
Revisiones de producción en fábrica

Visita a la fábrica del cliente
Visita a la fábrica
Revisión de producción
Discusión técnica
Discusión técnica
Revisión de calidad
Revisión de calidad

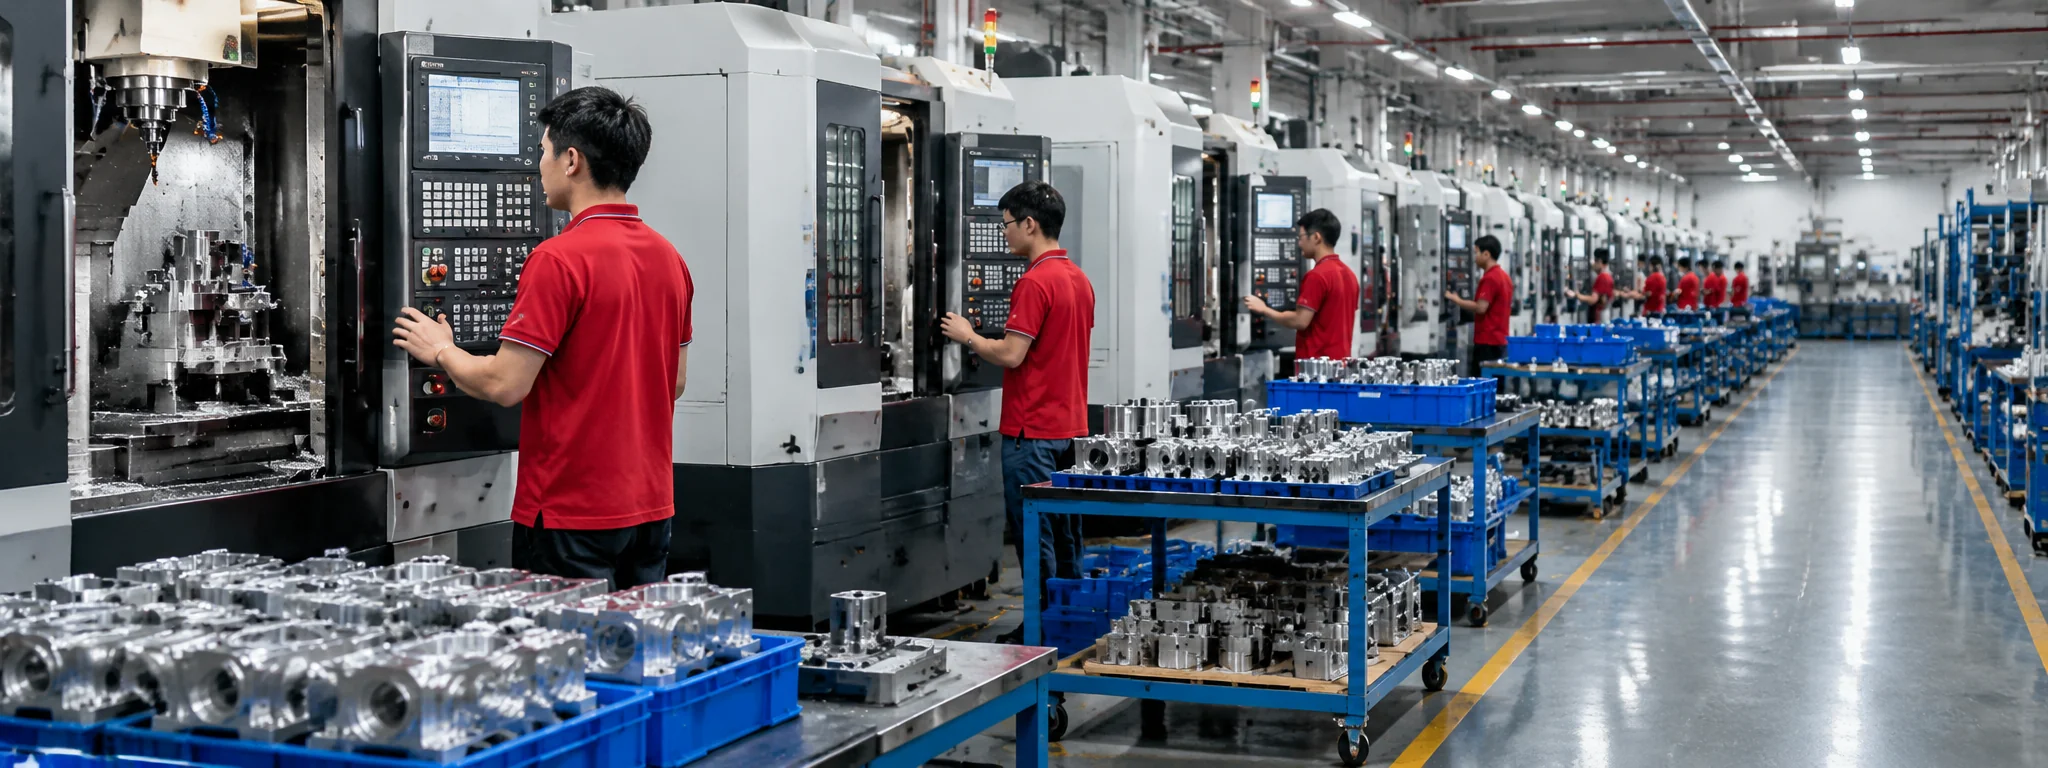
Vea el mecanizado CNC Suizo en LuckyHxs

Vea las máquinas, los operadores y el proceso de producción detrás de nuestros proyectos de mecanizado CNC Suizo.

CNC SUIZO| TORNEADO CNC| FRESADO CNC| TORNEADO-FRESADO| PIEZAS DE PRECISIÓN| OPERADORES REALES| FÁBRICA REAL
SU PLANO → PRODUCCIÓN REAL CON CNC SUIZO

¿Qué es el mecanizado suizo y cómo funciona?

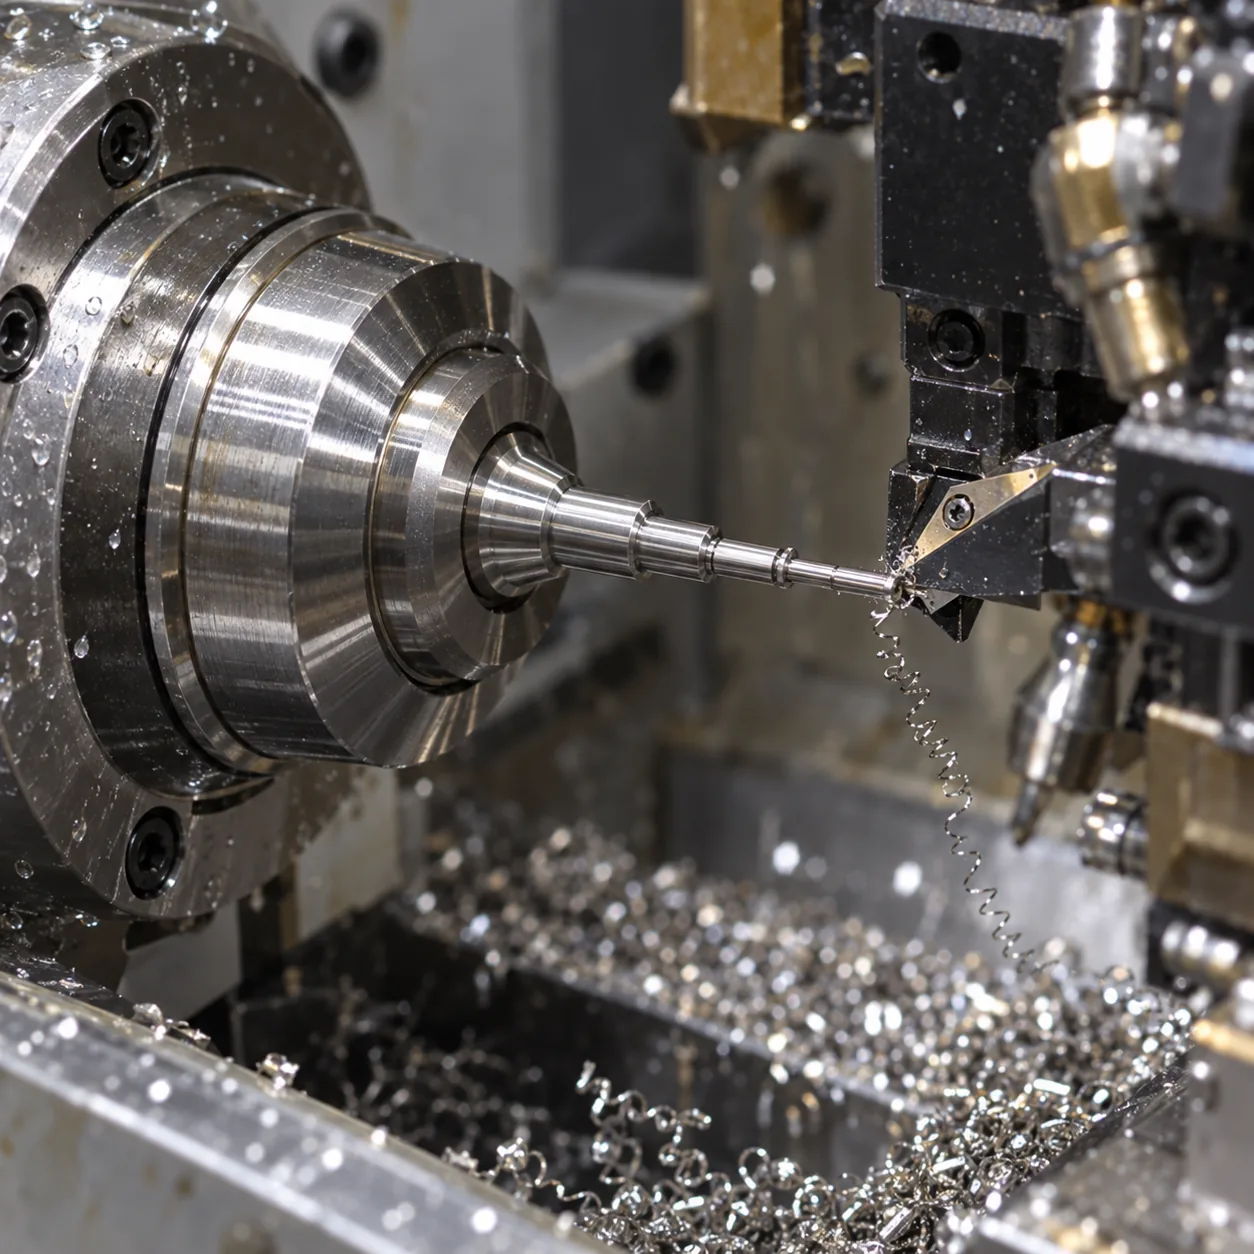
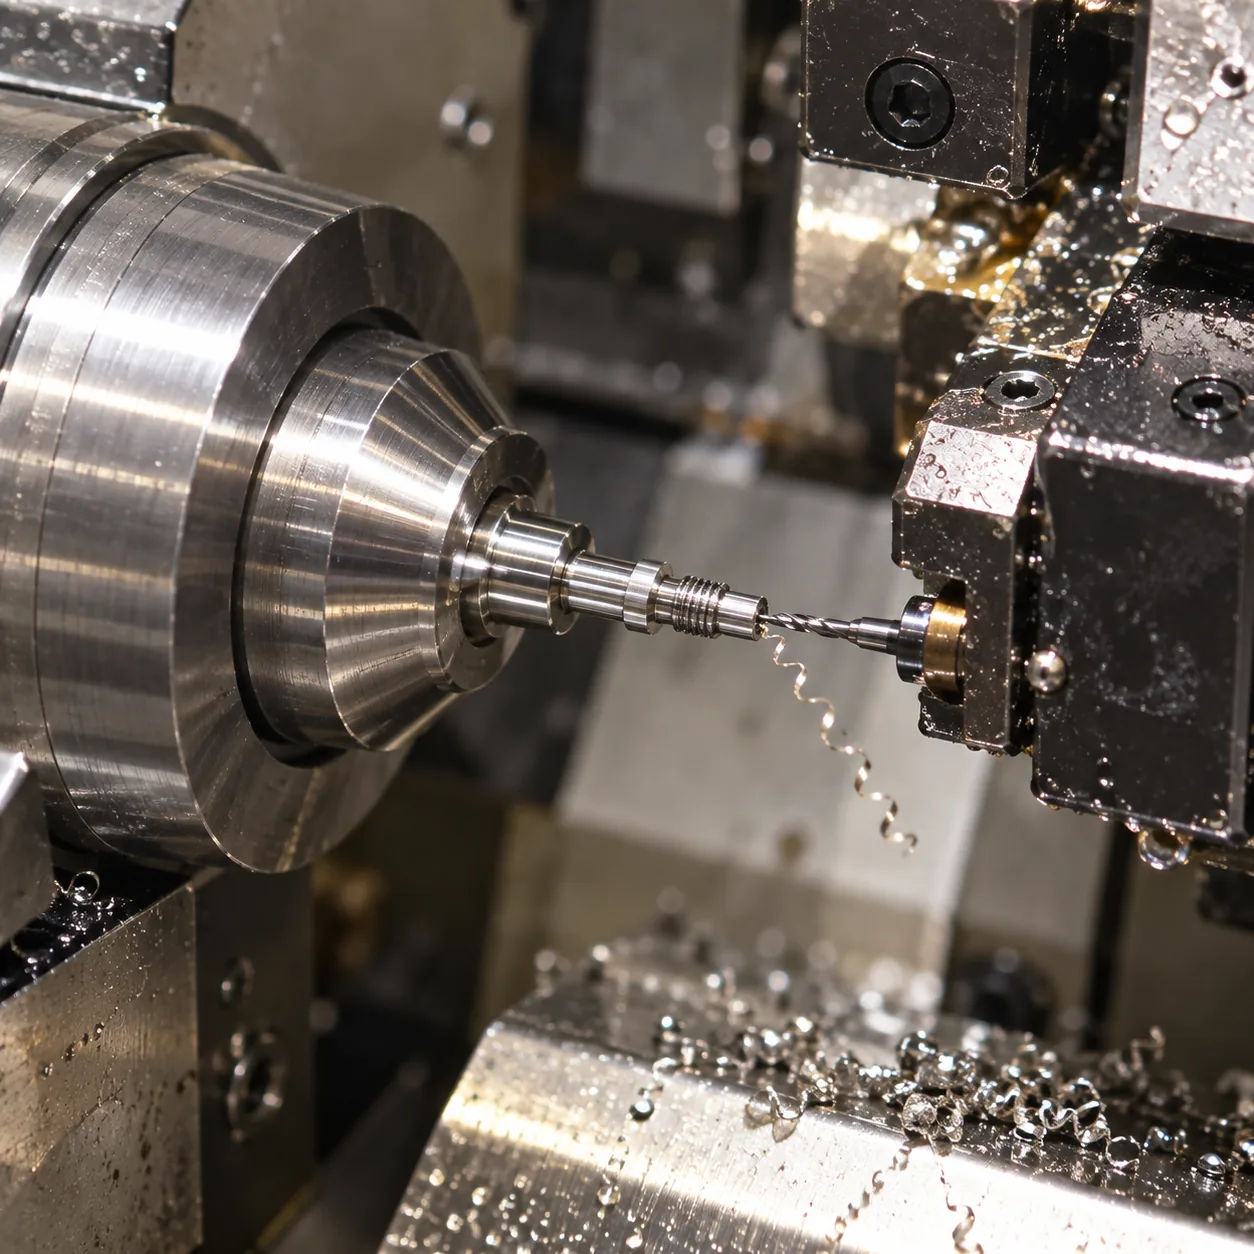
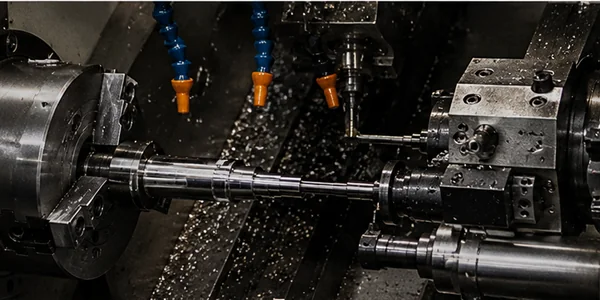
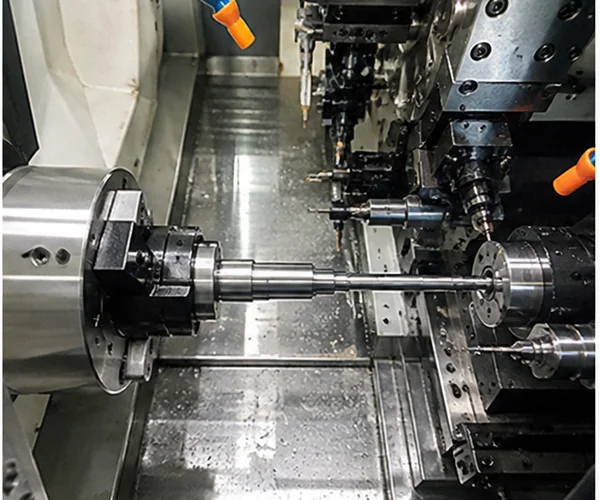
El mecanizado suizo es un proceso de torneado CNC especializado, comúnmente utilizado para componentes alimentados por barra de diámetro pequeño, esbeltos y complejos. Una máquina de cabezal móvil desplaza la barra a través de un sistema de guía de soporte para que el corte pueda ocurrir cerca de la zona soportada.

Cómo funciona: La alimentación de barras mueve el material a través de un cabezal móvil. De manera crucial, se proporciona soporte cerca de la zona de corte mediante un cañón guía. Esto permite que el torneado, taladrado, roscado, las funciones con herramientas motorizadas y el tronzado/trabajo posterior ocurran con una desviación mínima.

¿Por qué es importante para mi pieza? Reduce el riesgo de desviación en geometrías esbeltas, requiere menos transferencias de referencias para piezas adecuadas de múltiples características, brinda la capacidad de combinar características cilíndricas y descentradas, y garantiza una producción repetitiva eficiente alimentada por barras.

Nota: El mejor proceso depende de la geometría, la tolerancia, la cantidad y el material.
Mecanizado Suizo vs. Torneado CNC: ¿Cuál es el adecuado para su pieza?

Geometría de la pieza: El mecanizado suizo es adecuado para componentes alimentados por barra de diámetro pequeño, largos/esbeltos y complejos. El torneado CNC convencional es mejor para componentes cilíndricos estándar, más cortos y de mayor diámetro.

Método de soporte: El mecanizado suizo utiliza una estrategia de soporte de la pieza cerca de la zona de corte. El torneado normalmente soporta la pieza de trabajo desde el lado del plato/pinza.

Complejidad de las características: El mecanizado suizo puede ser útil donde múltiples características pequeñas deben permanecer relacionadas. El torneado es muy eficiente para geometrías de torneado concéntricas estándar.

Cantidad: La automatización suiza puede ser útil para la producción repetitiva alimentada por barras, pero aún se debe revisar la rentabilidad de la configuración para prototipos y proyectos de bajo volumen.

Costo del material: Los requisitos del cañón guía y del material en barra pueden afectar la selección de inventario y la rentabilidad del material.

Regla final: Elija el proceso a partir del plano, no de la palabra "precisión".

Eje suizo largo y delgado VS Buje corto torneado por CNC

¿Cómo elegir una empresa de mecanizado CNC suizo?

Una lista de verificación del comprador para evaluar los servicios de mecanizado suizo:

1. ¿Entienden los requisitos del material en barra?
2. ¿Pueden revisar geometrías largas / esbeltas?
3. ¿Pueden controlar la excentricidad y la concentricidad?
4. ¿Pueden mecanizar microagujeros y características transversales?
5. ¿Cómo se inspeccionan las roscas finas?
6. ¿Se pueden mantener las características relacionadas en menos configuraciones?
7. ¿Cómo se controlan las características de corte y de la parte posterior?
8. ¿Cómo se monitorea el desgaste de la herramienta durante tiradas largas?
9. ¿Cómo se eliminan las rebabas y las virutas internas?
10. ¿Cómo se protegen las superficies cosméticas / de contacto?
11. ¿Cómo pasan del primer artículo a la producción repetitiva?
12. ¿Pueden revisar su plano antes de la cotización?

LuckyHxs respalda la revisión de planos, la confirmación de materiales, la evaluación de procesos, el primer artículo, la inspección en proceso, la revisión de roscas/rebabas y la producción repetitiva.

Preguntas frecuentes sobre piezas mecanizadas suizas

1. ¿Qué es el mecanizado suizo?
Un proceso de torneado CNC especializado que utiliza un cabezal móvil y un cañón guía para soportar la barra cerca de la herramienta de corte, minimizando la desviación en piezas esbeltas.
2. ¿Qué tipos de piezas son más adecuados para el mecanizado suizo?
Componentes torneados de precisión de múltiples características, alimentados por barra, largos/esbeltos y de diámetro pequeño.
3. ¿Cuál es la diferencia entre el mecanizado suizo y el torneado CNC?
El mecanizado suizo soporta la pieza cerca del corte mediante un cañón guía; el torneado convencional soporta la pieza desde el plato, lo que puede permitir que las piezas largas se desvíen.
4. ¿Toda pieza pequeña necesita mecanizado suizo?
No. La idoneidad se juzga según la geometría, la cantidad y las relaciones de las características. Las piezas cortas y simples pueden ser más económicas en tornos CNC estándar.
5. ¿Qué materiales se pueden utilizar para el mecanizado suizo?
Los materiales comunes incluyen acero inoxidable (303/304/316), latón, cobre, aluminio, acero de fácil mecanizado (1214/1215) y plásticos de ingeniería seleccionados.
6. ¿Puede el mecanizado suizo producir agujeros transversales, caras planas y roscas?
Sí, cuando la configuración de la máquina y la geometría de la pieza admiten esas operaciones.
7. ¿Cómo controlan la excentricidad en ejes largos mecanizados en tornos suizos?
Mediante revisión de geometría, control de condición de la barra, soporte de proceso (cañones guía), secuencia de mecanizado e inspección de referencia funcional.
8. ¿Cómo inspeccionan roscas pequeñas y agujeros transversales?
Utilizando calibres apropiados, inspección dimensional, revisión de rebabas e inspección visual/ampliada cuando sea necesario.
9. ¿Cuánto cuestan las piezas mecanizadas suizas?
El costo depende del material, tamaño/condición de la barra, diámetro/longitud de la pieza, geometría, número de características, tiempo de ciclo, herramientas, tolerancia, cantidad, operaciones secundarias, inspección y acabado.
10. ¿Qué información necesita para una cotización de mecanizado suizo?
Plano 2D, CAD 3D, material, requisito de barra/material (si se especifica), cantidad, diámetros críticos, excentricidad/concentricidad, roscas, orificios transversales, características de la parte posterior, acabado superficial y requisitos de inspección.

¿Necesita piezas pequeñas que mantengan la consistencia desde el primer artículo hasta la producción en serie?

Envíe su plano 2D/3D, material, cantidad, diámetros críticos, excentricidad, concentricidad, roscas, orificios transversales, características de la parte posterior, acabado superficial y requisitos de inspección. Nuestro equipo evaluará si el mecanizado suizo es el proceso adecuado antes de cotizar.

O contáctenos directamente en admin1@lucky-hxs.com | +86 13342931453

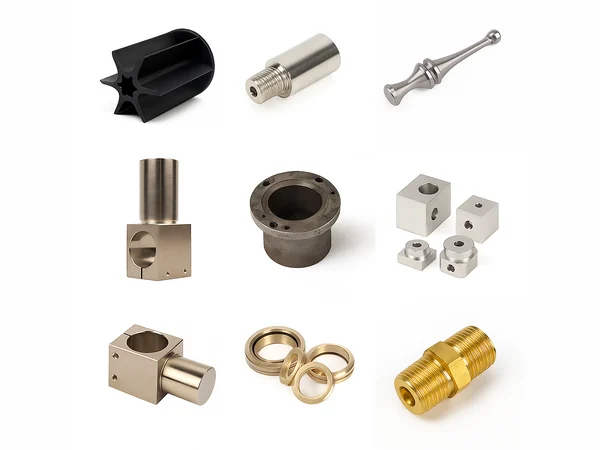
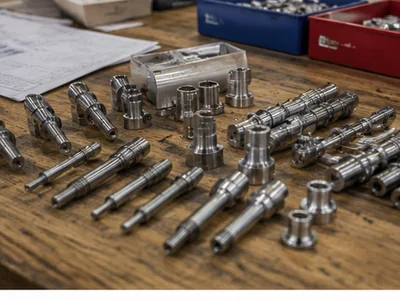
Portafolio completo de productos suizos que incluye ejes, pasadores, conectores, insertos, manguitos, boquillas y componentes complejos