
Piezas Torneadas CNC Personalizadas Fabricante para Producción Basada en Planos
LuckyHXS fabrica piezas torneadas CNC personalizadas a partir de planos, muestras y requisitos técnicos. Admitimos componentes rotacionales donde los diámetros, orificios, rebajes, roscas, ranuras, ajustes y las relaciones de características deben funcionar en conjunto en el ensamblaje final.
Desde un componente personalizado hasta la producción en serie, cada proyecto comienza con la geometría de la pieza, el material, los requisitos funcionales, el acabado, las necesidades de inspección y la cantidad.
- Piezas Personalizadas Fabricadas según Planos y Muestras
- Componentes de Metal y Plástico de Ingeniería
- Revisión de Prototipos y Producción en Serie
¿Qué Hace que una Pieza Torneada CNC sea Personalizada?
Una pieza torneada personalizada no se define solo por su diámetro exterior. El plano puede requerir un orificio específico, posición de rebaje, condición de rosca, acabado superficial, ajuste, espesor de pared, característica de sellado o relación con un componente de acoplamiento.
LuckyHXS revisa la pieza como un componente funcional. El objetivo es alinear el plano, el material, la ruta de mecanizado, la secuencia de acabado y las prioridades de inspección antes de que comience la producción.
Geometría
Diámetros, orificios, caras, rebajes, ranuras, roscas, chaflanes y características fuera del eje.
Material
Grado, condición, forma de la materia prima, entorno de corrosión, conductividad, peso, desgaste y requisitos de acabado.
Función
Ajuste, movimiento, sellado, sujeción, posicionamiento, contacto eléctrico o soporte dentro de un ensamblaje.
Aceptación
Las dimensiones, referencias, condición de acabado, método de inspección y documentos que determinan si la pieza es aceptada.
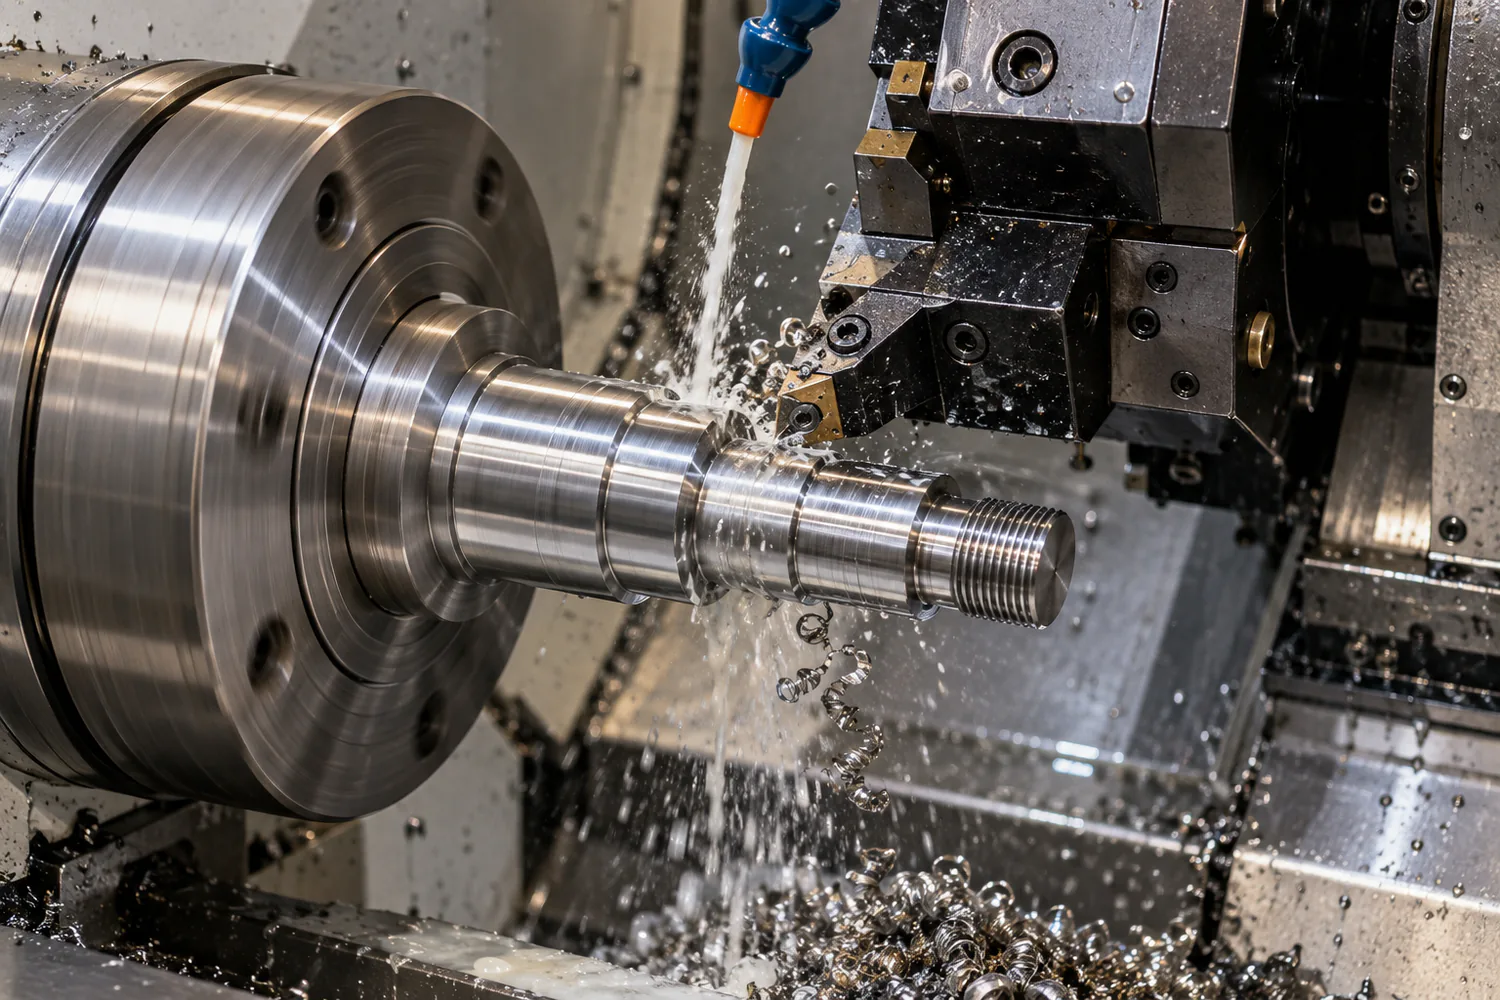
Piezas Torneadas CNC Personalizadas que Revisamos
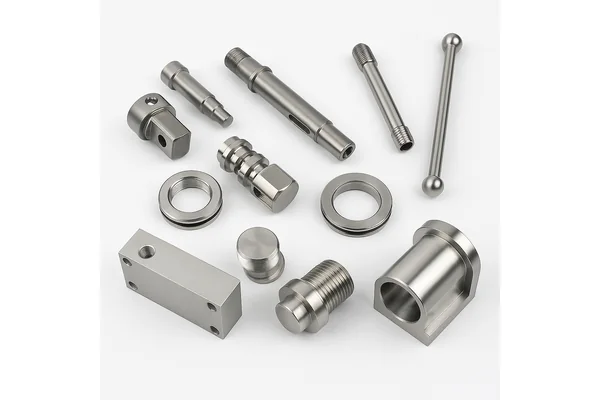
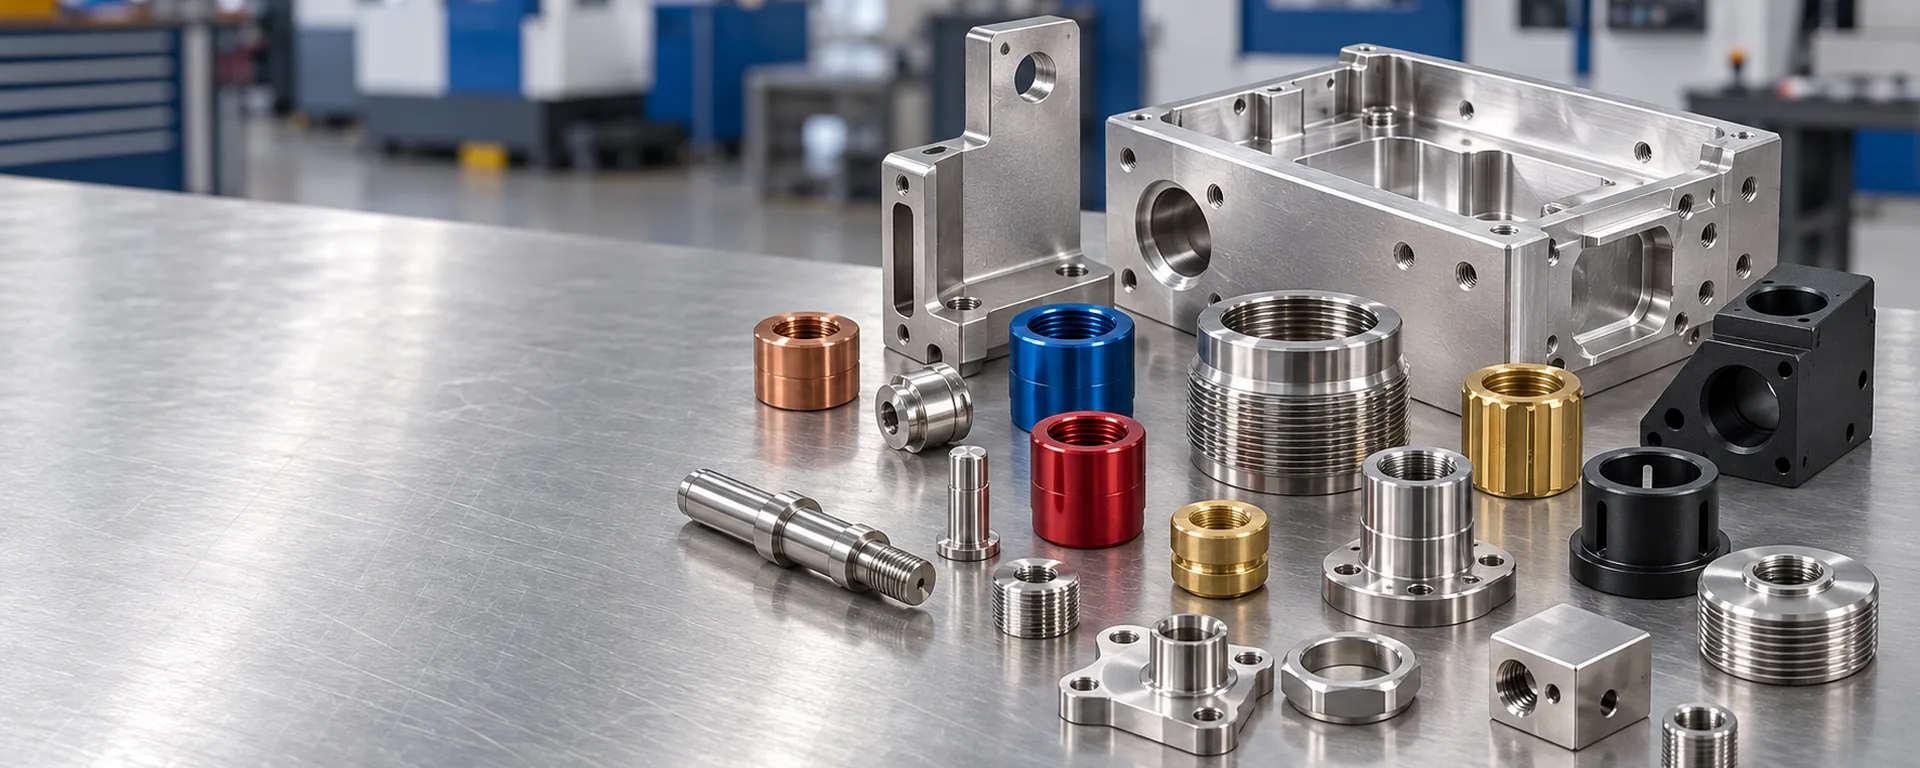
Ejes Mecanizados Personalizados
Ejes escalonados, ejes de motor, ejes de transmisión, ejes de posicionamiento y otros redondos
componentes con diámetros controlados, rebajes, ranuras, roscas o superficies de acoplamiento.
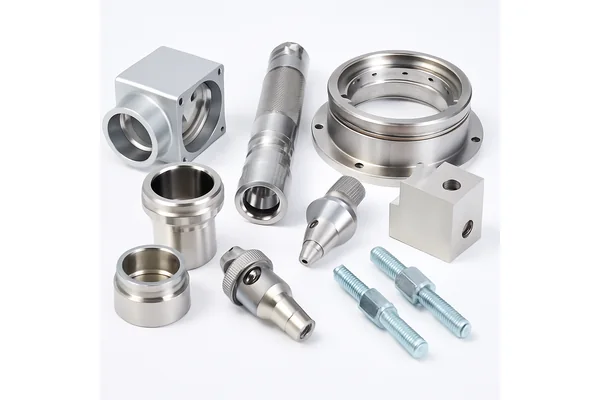
Manguitos y Casquillos Personalizados
Manguitos, casquillos, collares y componentes espaciadores donde el diámetro interior (DI), diámetro exterior (DE), condición de la pared, ubicación de la cara y el ajuste de ensamblaje deben considerarse en conjunto.
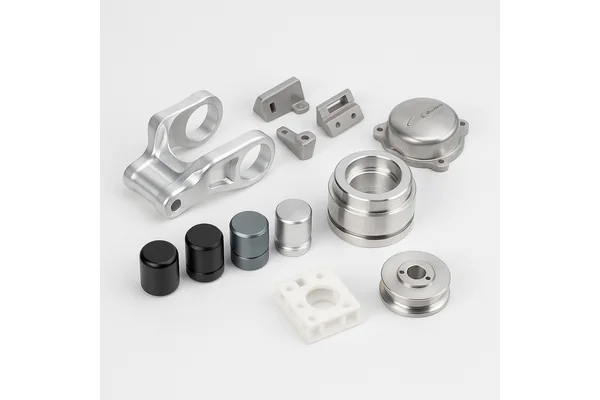
Pasadores y Espaciadores Personalizados
Pasadores de posicionamiento, pasadores guía, pasadores de contacto, collares, espaciadores y componentes torneados compactos donde el diámetro, la longitud, el chaflán y la condición del borde afectan el ensamblaje.
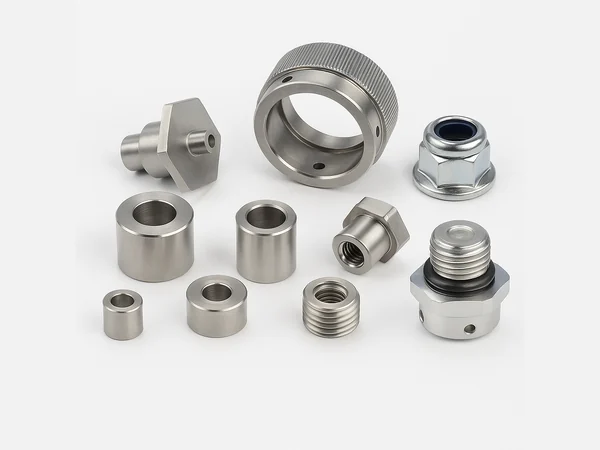
Componentes Roscados Personalizados
Insertos roscados, accesorios, conectores, espárragos, tuercas, adaptadores y herrajes torneados con tipo de rosca definido, longitud útil, entrada, alivio y requisitos de rebabas.
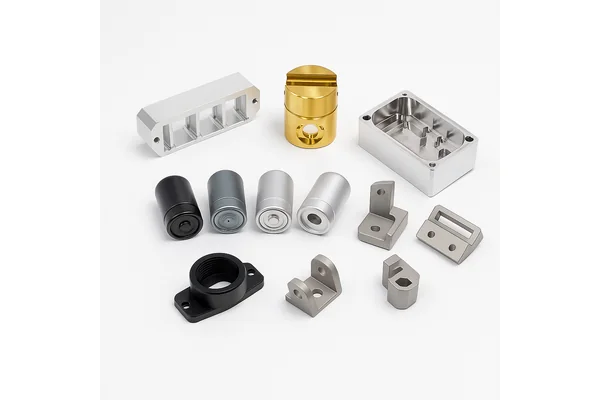
Piezas de Torno-Fresado Personalizadas
Componentes rotacionales que también necesitan caras planas, orificios transversales, ranuras, roscas laterales, chaveteros u otras características secundarias.
Comience con la Geometría de la Pieza, No con el Nombre de la Pieza
Una pieza llamada “eje”, “conector” o “accesorio” puede requerir diferentes rutas de mecanizado según sus dimensiones, relación longitud-diámetro, material, acceso a las características, relaciones de tolerancia y cantidad esperada.
Características Principalmente Rotacionales
El torneado CNC suele ser un punto de partida práctico cuando la pieza está organizada alrededor de un eje central e incluye DE, DI, caras, rebajes, orificios, ranuras o roscas.
Características Secundarias
Las caras planas, orificios transversales, ranuras, roscas laterales y características angulares pueden requerir herramientas motorizadas, mecanizado de torno-fresado o una operación secundaria.
Relaciones de Acoplamiento
Cuando una pieza funciona con un rodamiento, manguito, sello, carcasa, sujetador, conector u otro eje, la relación funcional debe ser visible en la revisión del proyecto.
Las Dimensiones Personalizadas Necesitan una Razón Funcional
El requisito correcto no siempre es el más estricto. Una característica crítica debe controlarse porque protege un ajuste, ubicación, acoplamiento de rosca, sello, movimiento, punto de contacto u otra función real de ensamblaje.
Diámetro Exterior y Orificio
Para manguitos, casquillos, ejes y carcasas redondas, el DE y el DI pueden necesitar trabajar en conjunto con el espesor de la pared, la posición de la cara y el ajuste.
Rebaje y Longitud
Los rebajes, las caras y la longitud total pueden controlar la posición axial, la acumulación de tolerancias, el asentamiento, el espaciado y el juego de ensamblaje.
Roscas y Ranuras
La designación de la rosca, longitud útil, entrada, alivio, geometría de la ranura y condición de acabado final pueden afectar el ensamblaje más que solo el tamaño nominal.
Descentramiento y Alineación de Características
Para piezas giratorias o de acoplamiento, defina la referencia funcional y las superficies que deben permanecer alineadas durante el mecanizado y la inspección.
Seleccione el Material para la Función de la Pieza
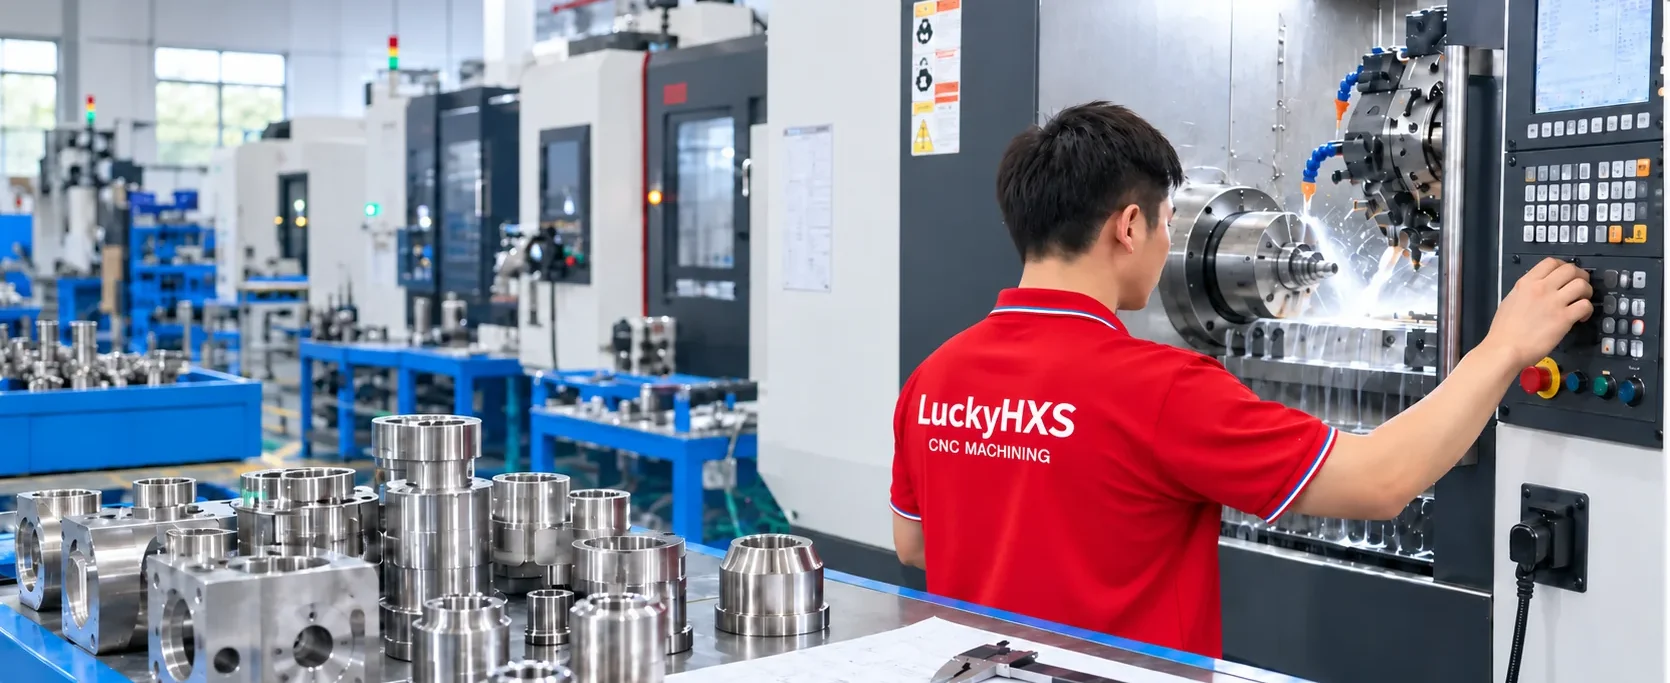
La selección del material afecta el comportamiento de mecanizado, la condición superficial, la calidad de la rosca, el riesgo de deformación, la respuesta a la corrosión, la conductividad, el peso, el acabado y el ajuste final. Confirme el grado exacto y la condición del material en lugar de usar solo una etiqueta general.
Aluminio
Considere el aluminio cuando el peso, la maquinabilidad, el anodizado o el manejo de componentes sean relevantes. Confirme la aleación, el temple, las superficies cosméticas y los requisitos dimensionales finales.
Acero Inoxidable
Considere el acero inoxidable donde importe el entorno de corrosión, la resistencia, la apariencia o la condición de la superficie. Confirme el grado, la condición, la ruta de acabado y los requisitos de roscas o rebabas.
Latón, Cobre y Acero de Fácil Mecanizado
Estos materiales pueden considerarse por su conductividad, rendimiento de roscado, maquinabilidad, componentes de accesorios, herrajes o aplicaciones de torneado repetitivas.
Plásticos de Ingeniería
Para POM, PTFE, nailon, ABS y materiales relacionados, considere la respuesta térmica, la sensibilidad a la sujeción, el comportamiento ante la humedad, la condición de rebabas y la medición en estado libre.
Una Sola Pieza Puede Combinar Varias Decisiones de Fabricación
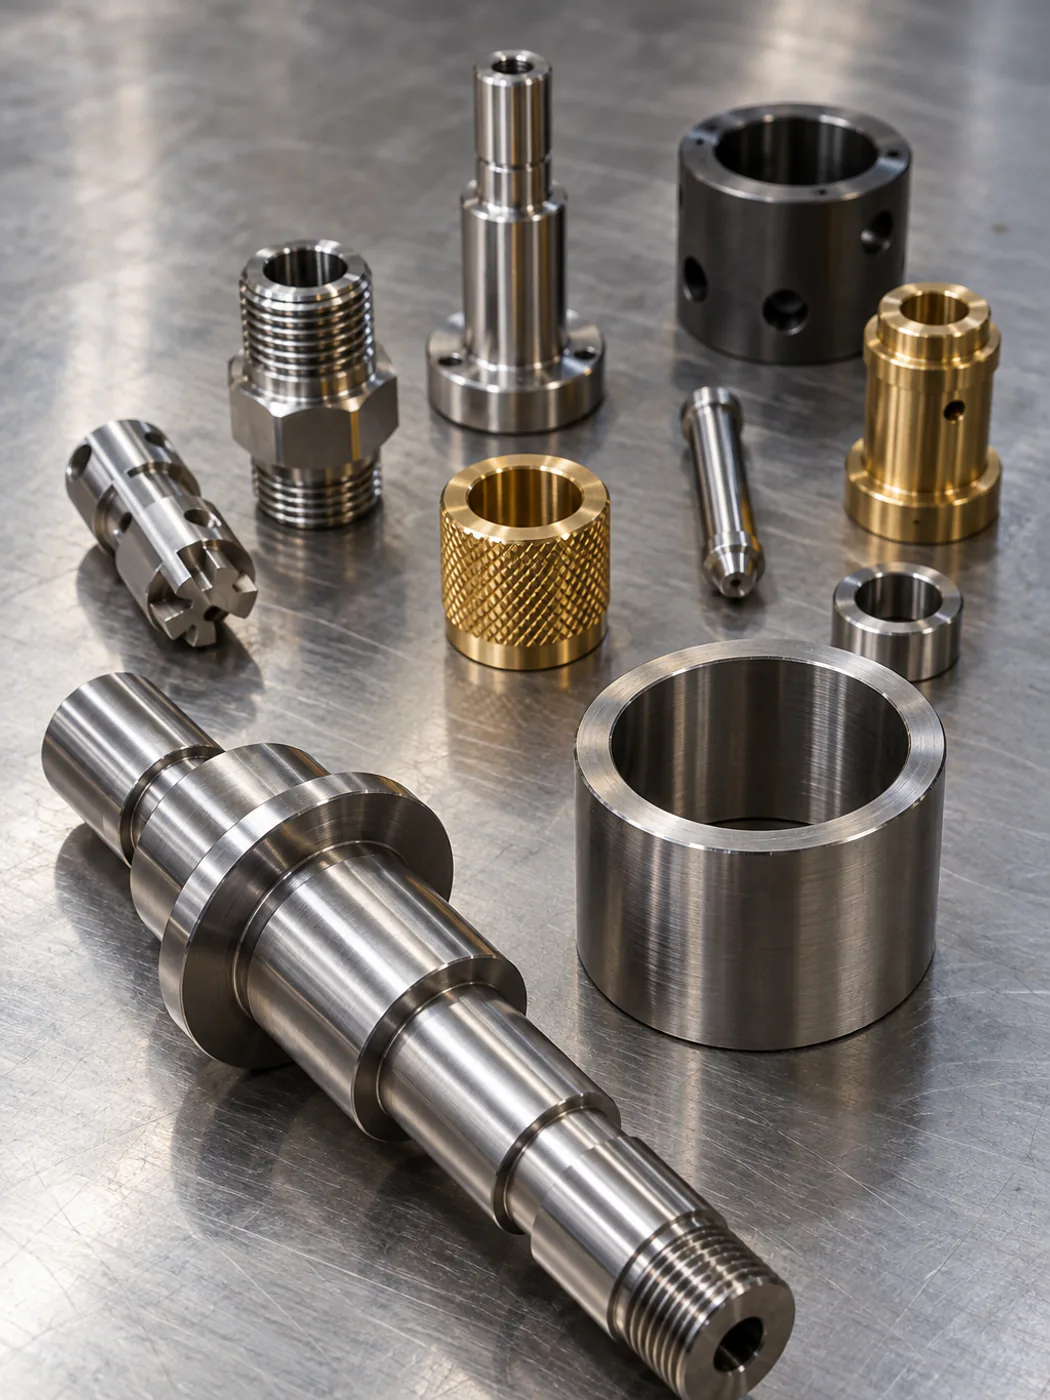
Características Roscadas
Defina el estándar de la rosca, tamaño, paso, dirección interna o externa, longitud útil, entrada, alivio, requisito de calibre y si el acabado final afecta el ajuste de la rosca.
Orificios Transversales, Caras Planas y Ranuras
Muestre cómo las características fuera del eje se relacionan con el eje principal o una referencia definida. Incluya la relación angular, las expectativas de rebabas y el requisito de inspección cuando sea relevante.
Geometría Esbelta y de Pared Delgada
Los ejes largos, pasadores estrechos, manguitos de pared delgada y orificios profundos pueden responder de manera diferente a la fuerza de sujeción, el método de soporte, la condición del material, el corte y el posprocesamiento.
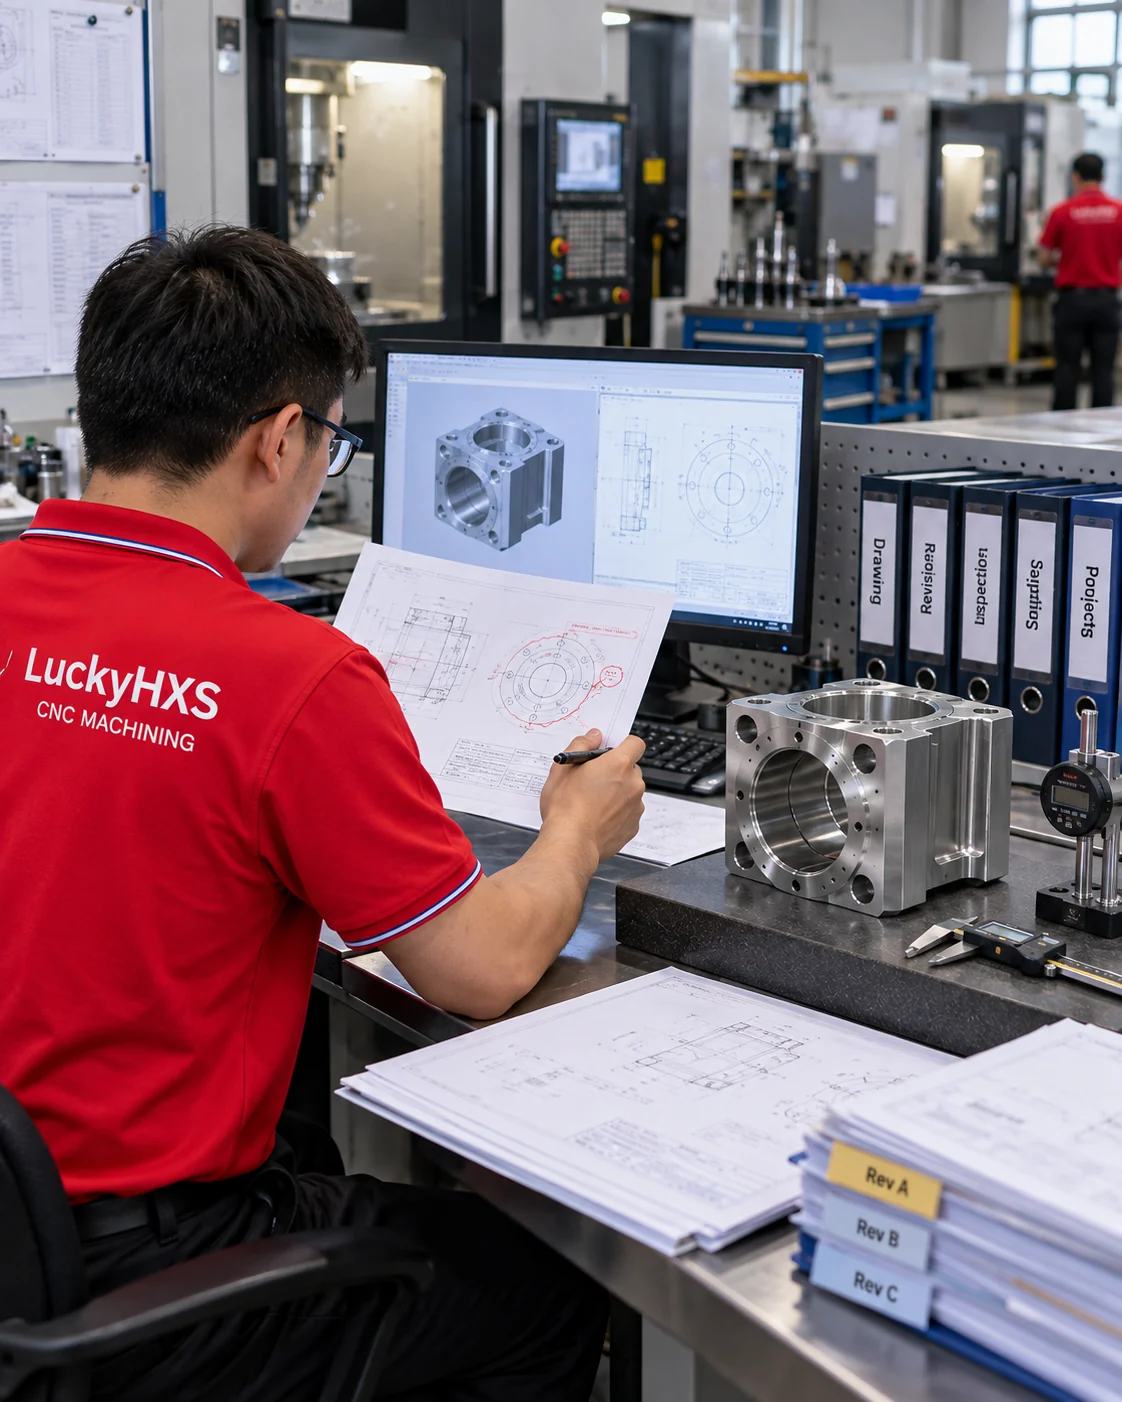
Una Cotización Personalizada Útil Comienza con una Revisión Clara de los Planos
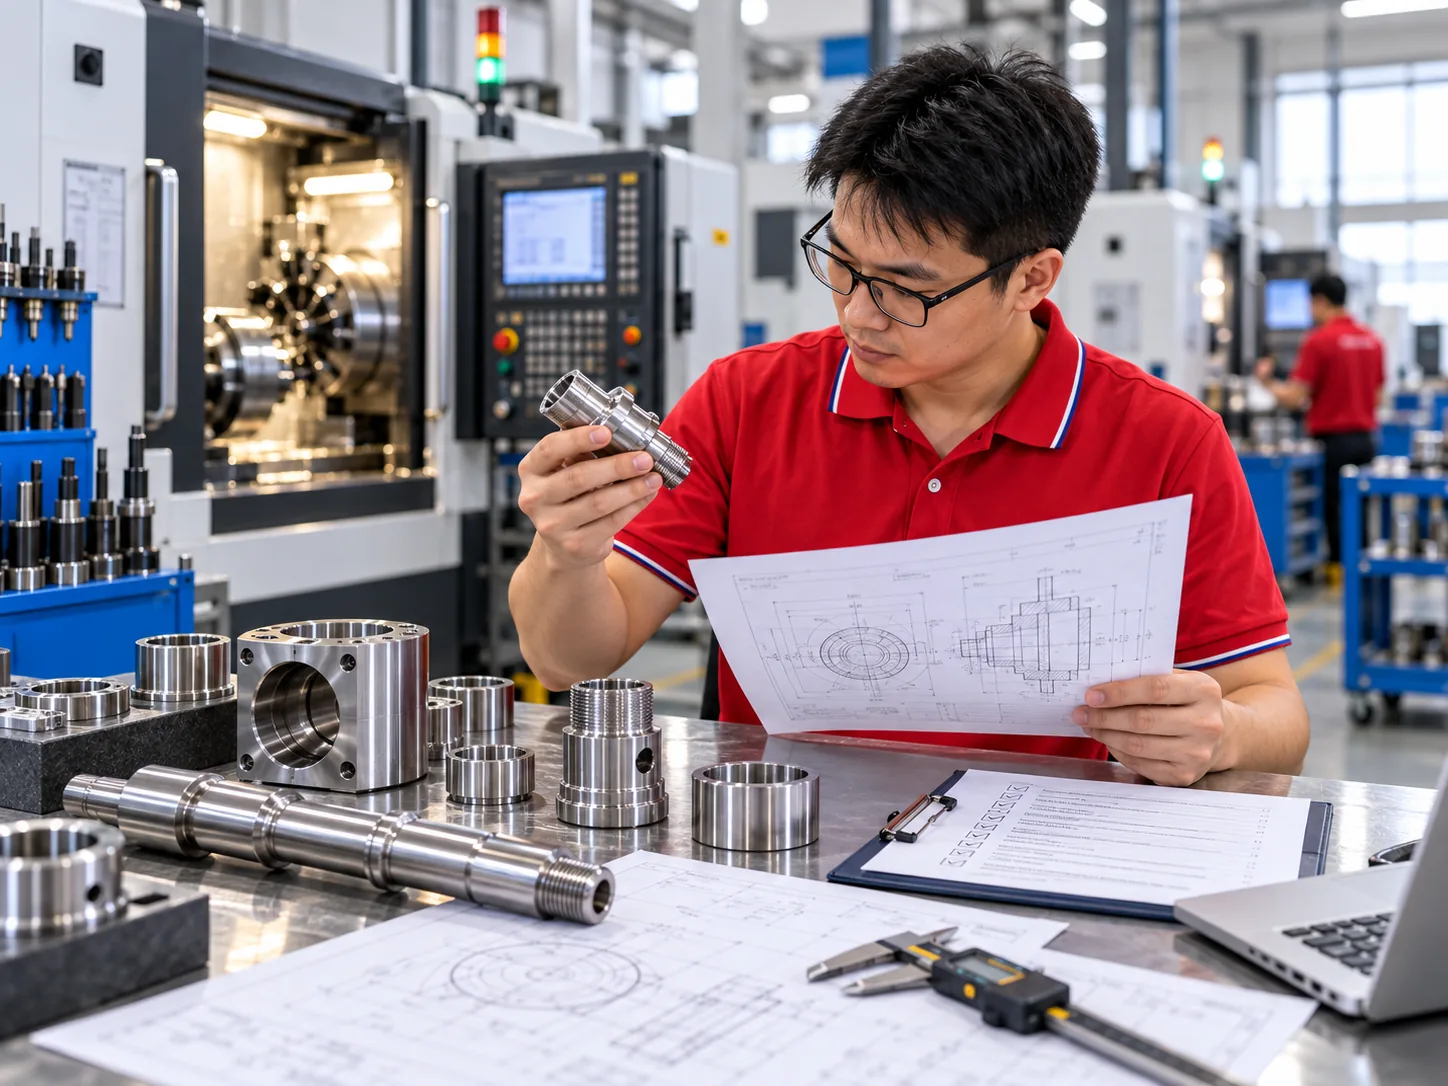
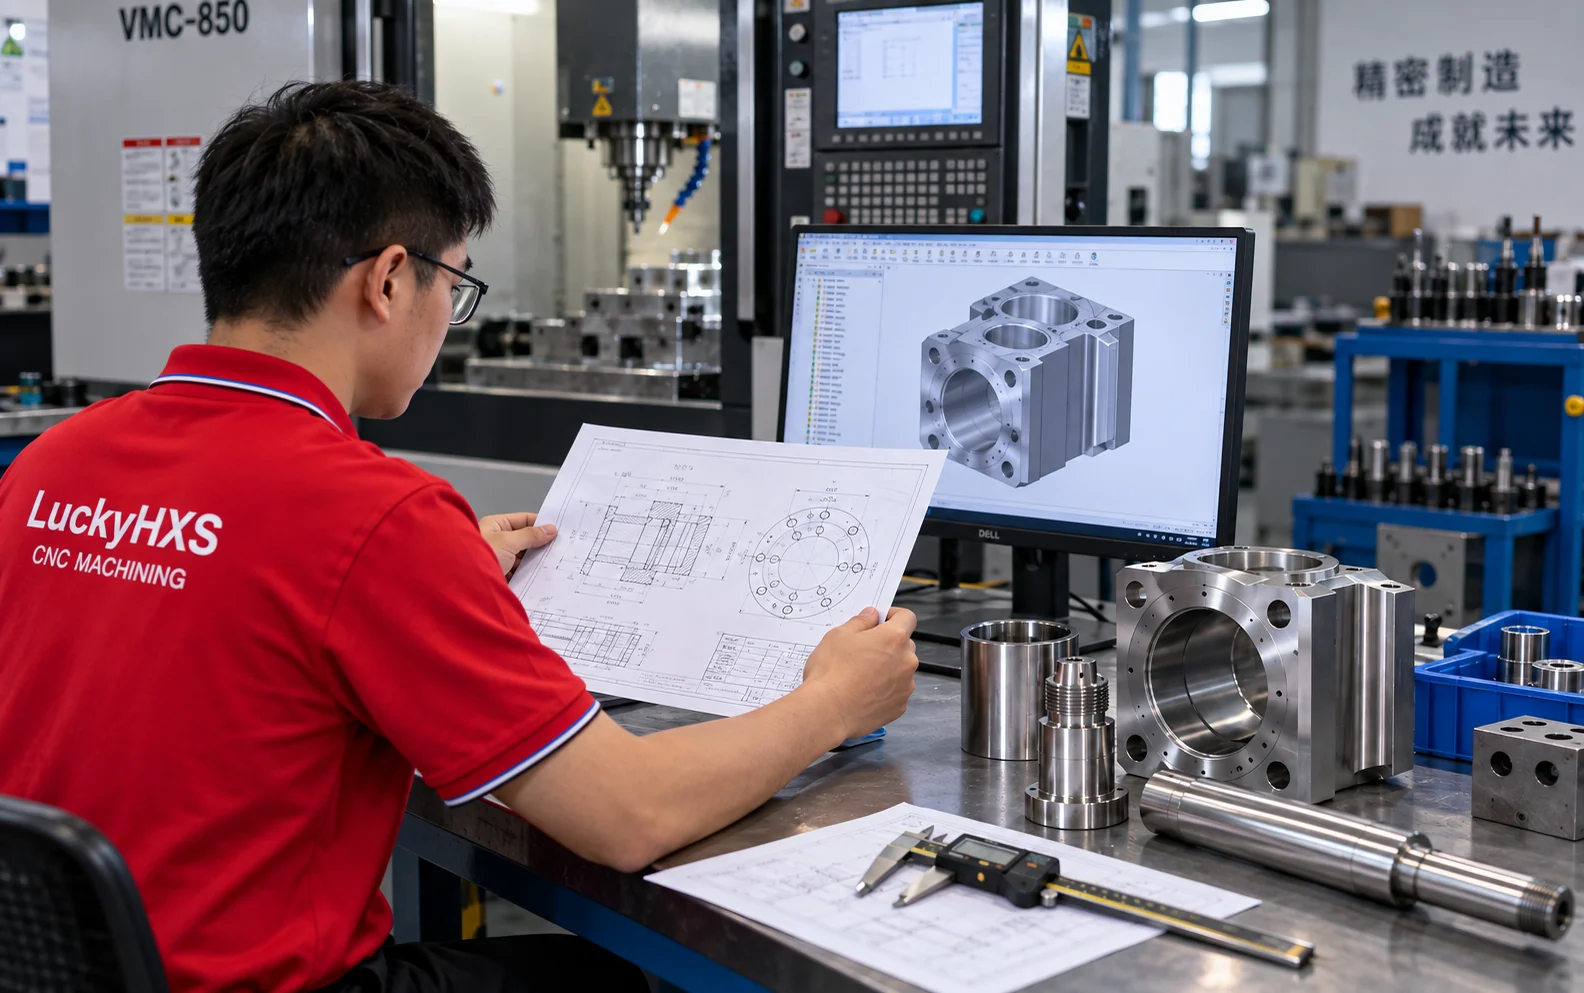
Un modelo 3D comunica la geometría nominal. Un plano 2D controlado comunica tolerancias, referencias, roscas, acabados, condiciones de bordes, requisitos de inspección y el estado de revisión. Ambos son útiles cuando están disponibles.
Comparta Estos Detalles en su Proyecto
- Plano 2D y modelo 3D actuales
- Grado de material y condición de la materia prima
- Cantidad requerida y patrón de pedido esperado
- Dimensiones críticas, ajustes, roscas, ranuras o descentramiento
- Acabado superficial, recubrimiento, tratamiento térmico o enmascarado
- Registros de inspección y requisitos de embalaje
- Notas sobre componentes de acoplamiento o secuencia de ensamblaje
Una muestra, foto, boceto o dimensiones básicas pueden respaldar una discusión inicial cuando aún no se dispone de un plano completo.
Problemas Comunes en Proyectos de Torneado CNC Personalizados
La Pieza Coincide con el Plano pero No Encaja en el Ensamblaje
Una dimensión nominal aún puede crear un problema de ensamblaje si la pieza de acoplamiento, la dirección de tolerancia, la condición del recubrimiento, el requisito de superficie o la referencia de medición no están claros.
Hay una Rosca pero el Ensamblaje es Difícil
Los problemas de roscado pueden provenir de una longitud útil incompleta, entrada inadecuada, detalles de alivio, acumulación de recubrimiento, rebabas o criterios de aceptación no coincidentes.
Una Muestra Funciona pero los Pedidos Repetidos Necesitan una Alineación Más Estricta
La producción en serie requiere que la revisión aprobada del plano, el material, las características críticas, la condición de acabado y las expectativas de inspección se mantengan claras.
Una Pieza Esbelta o de Pared Delgada Cambia Después del Mecanizado
El método de soporte, la sujeción, la secuencia de corte, el calor, el tronzado y la medición en estado libre pueden afectar a una pieza larga, estrecha o de pared delgada.
Guía de Selección de Piezas Torneadas Personalizadas
Use esta guía para identificar los puntos que deben aclararse antes de la cotización. La fabricabilidad final depende del plano real, el material, las relaciones de características y los requisitos de inspección.
| Tipo de Pieza | Enfoque Funcional Principal | Detalles a Definir | Prioridad de Revisión |
|---|---|---|---|
| Ejes | Rotación, soporte, transmisión, posicionamiento | Eje de referencia, diámetros, rebajes, superficie, descentramiento | Alineación de características rotacionales |
| Manguitos y Casquillos | Relación de orificio a DE y ajuste | Condición de la pared, DI, DE, ubicación de la cara, requisito en estado libre | Ajuste y estabilidad de la pared |
| Pasadores y Espaciadores | Posición y acumulación de tolerancias | Diámetro, longitud, chaflán, ranura, condición del borde | Acoplamiento y ubicación axial |
| Componentes Roscados | Enganche y ensamblaje | Especificación de rosca, longitud útil, alivio, condición del recubrimiento | Función final de la rosca |
| Piezas de Torno-Fresado | Torneado y características fuera del eje | Caras planas, orificios, ranuras, relación angular, condición de rebabas | Transferencia de referencias y ruta de configuración |
Si la pieza combina varias funciones, describa el componente de acoplamiento y la secuencia de ensamblaje. Esto puede ser más útil que asignar la tolerancia más estricta a cada dimensión.
Defina la Precisión Mediante Referencias y Condiciones de Medición
Una tolerancia debe identificar la función que protege y la referencia que la controla. Para piezas rotacionales, la relación entre un orificio, diámetro exterior, rebaje, rosca, cara o superficie de sellado puede importar más que cualquier característica aislada.
Indique la Referencia Funcional
Muestre qué eje, cara o característica establece la referencia para las dimensiones relacionadas y los controles geométricos.
Indique la Condición de Medición
Aclare si la pieza se mide en estado libre o apoyada, y si la dimensión se aplica antes o después del acabado.
Indique el Método de Aceptación
Para características críticas, defina el requisito, la referencia, la zona de tolerancia y el enfoque de inspección adecuado en lugar de depender de descripciones generales como “centrado” o “descentramiento muy bajo”.
Los Detalles de Roscas, Chaflanes, Ranuras y Rebabas Afectan el Ensamblaje
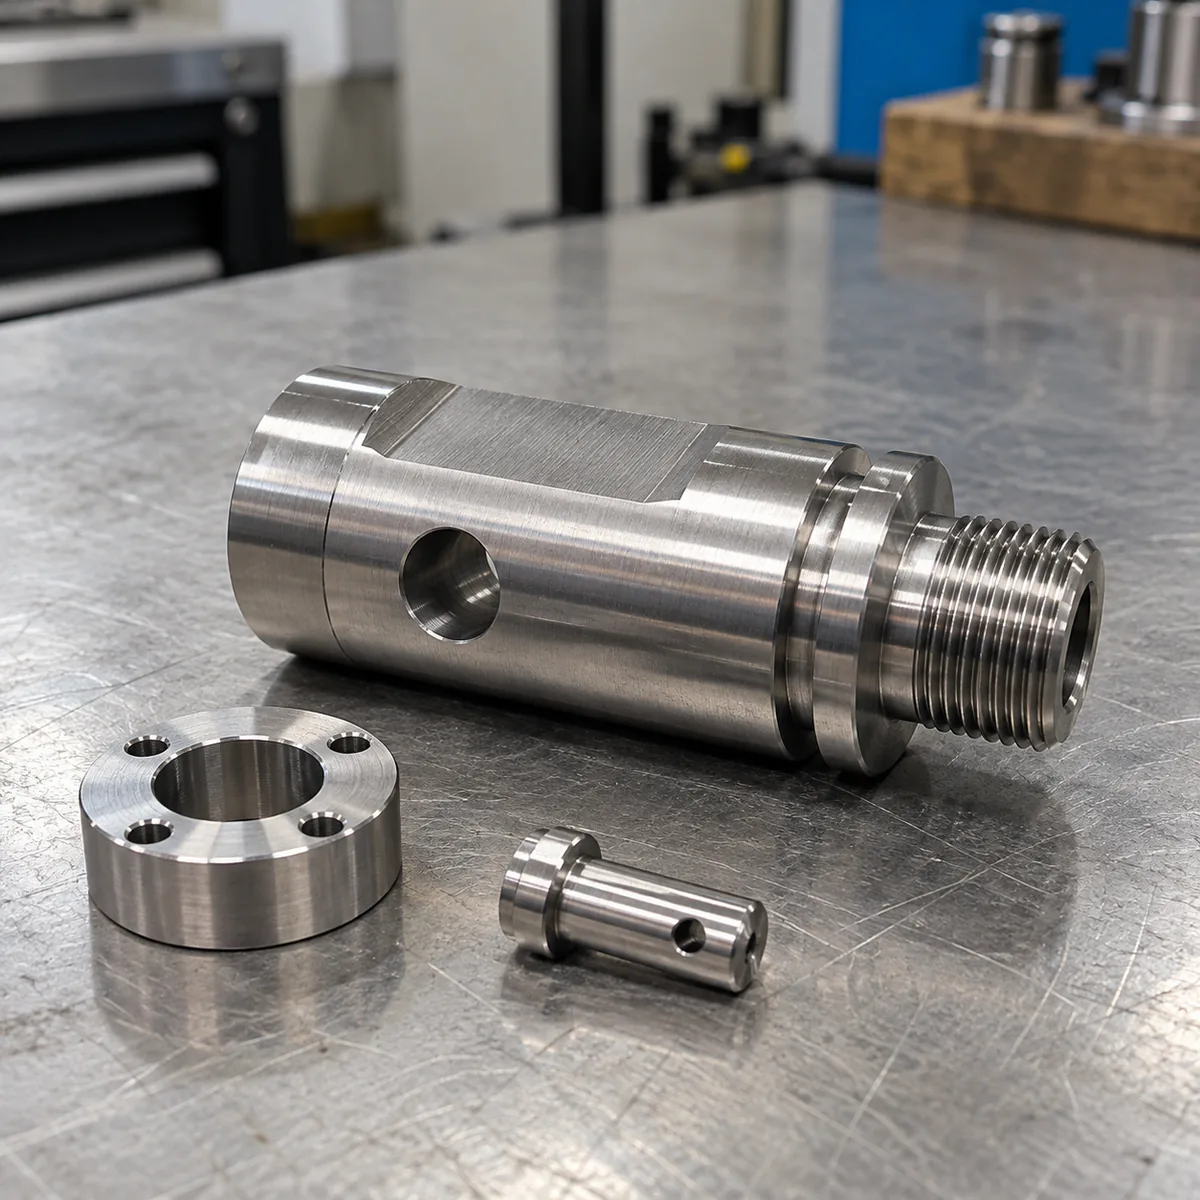
Las roscas y las condiciones de los bordes deben especificarse como características funcionales. Un componente puede parecer terminado y aun así crear un problema de ensamblaje en una salida de rosca, orificio de intersección, borde de sellado o superficie de acoplamiento.
Para Roscas
Especifique el estándar, tamaño, paso, clase o ajuste, dirección interna o externa, longitud útil, chaflán de entrada, alivio y requisito de inspección.
Para Ranuras y Chaflanes
Defina el ancho, profundidad, diámetro, radio, ángulo y la función de la característica cuando afecte el sellado, retención, ensamblaje o seguridad.
Para el Control de Rebabas
Identifique los bordes que requieren desbarbado, los bordes funcionales que deben permanecer protegidos y las intersecciones donde las rebabas ocultas podrían afectar el ensamblaje o la limpieza.
Pase de una Revisión Inicial de Piezas a la Producción en Serie con Referencias Claras
Confirme los Archivos Actuales
Alinee el último plano, modelo, material, revisión y requisitos de aceptación.
Revise las Características Funcionales
Identifique ajustes críticos, roscas, referencias, requisitos de superficie y relaciones de características.
Confirme la Ruta de Fabricación
Seleccione la ruta práctica para el torneado, características secundarias, acabado e inspección.
Apruebe la Condición de Referencia
Aclare la revisión del plano, la condición de la muestra cuando corresponda y los requisitos de inspección que se aplican al proyecto.
Respalde la Consistencia de Pedidos Repetidos
Mantenga visibles los requisitos aprobados cuando el proyecto pase de una primera pieza a lotes de producción posteriores.
Un Proyecto de Pieza Torneada Personalizada Revisado en Torno al Ajuste de Ensamblaje
Requisito del Proyecto
Utilice solo el requisito aprobado por el cliente, como un ajuste de eje y manguito, ensamblaje roscado, característica de posicionamiento o relación de componentes rotacionales.
Enfoque de Revisión
Indique solo los elementos de revisión verificados, como la revisión del plano, la condición del material, la estrategia de referencias, la especificación de rosca, el requisito de superficie o el punto de inspección.
Resultado Práctico
Describa solo un resultado verificado no cuantificado, como “los requisitos del proyecto se aclararon antes de la producción”.
Revisión de Calidad para Componentes Torneados Personalizados
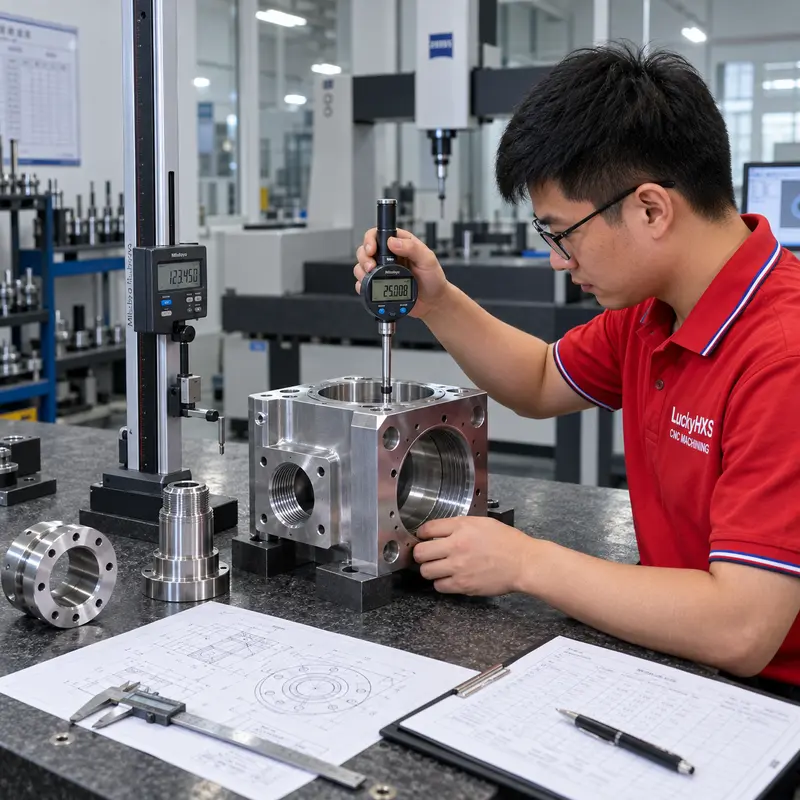
La inspección debe reflejar las características que hacen que la pieza funcione. Diferentes requisitos pueden aplicarse a un diámetro de rodamiento, orificio de acoplamiento, rosca, ranura, superficie de sellado, cara cosmética o condición de descentramiento.
Dimensiones Críticas
Identifique el DE, DI, longitud, ajuste, rebaje, ranura o características de posición que afectan el ensamblaje.
Controles Específicos de Características
Las roscas, rebabas, condición de la superficie, descentramiento y las relaciones de características pueden necesitar diferentes métodos de inspección según el plano.
Documentación del Proyecto
Si el proyecto requiere confirmación de material, registros dimensionales, información de primer artículo o documentación específica del cliente, defina el requisito antes de la producción.
Confirme la Condición Final Antes del Acabado Superficial
El desbarbado, pulido, enchapado, anodizado, pasivación, óxido negro, tratamiento térmico y limpieza pueden afectar la apariencia, condición de la superficie, ajuste de rosca, holgura del orificio, diámetro exterior y comportamiento de ensamblaje.
Dimensiones Antes o Después del Acabado
Indique si una característica crítica se acepta antes o después del proceso final.
Superficies Protegidas
Identifique roscas, áreas de sellado, caras de contacto, superficies cosméticas o áreas de acoplamiento que requieran enmascaramiento, protección o reinspección.
Consideraciones Finales de Ensamblaje
Considere el espesor del recubrimiento, la condición del calibre de la rosca, la textura de la superficie, la eliminación de rebabas y los cambios dimensionales donde la pieza se acopla con otro componente.
Componentes Torneados Personalizados para Ensamblajes Funcionales
La misma geometría de pieza torneada puede usarse en diferentes productos. El nombre de la aplicación no reemplaza la necesidad de confirmar el plano, material, acabado, inspección, limpieza y los requisitos de documentación para el proyecto individual.
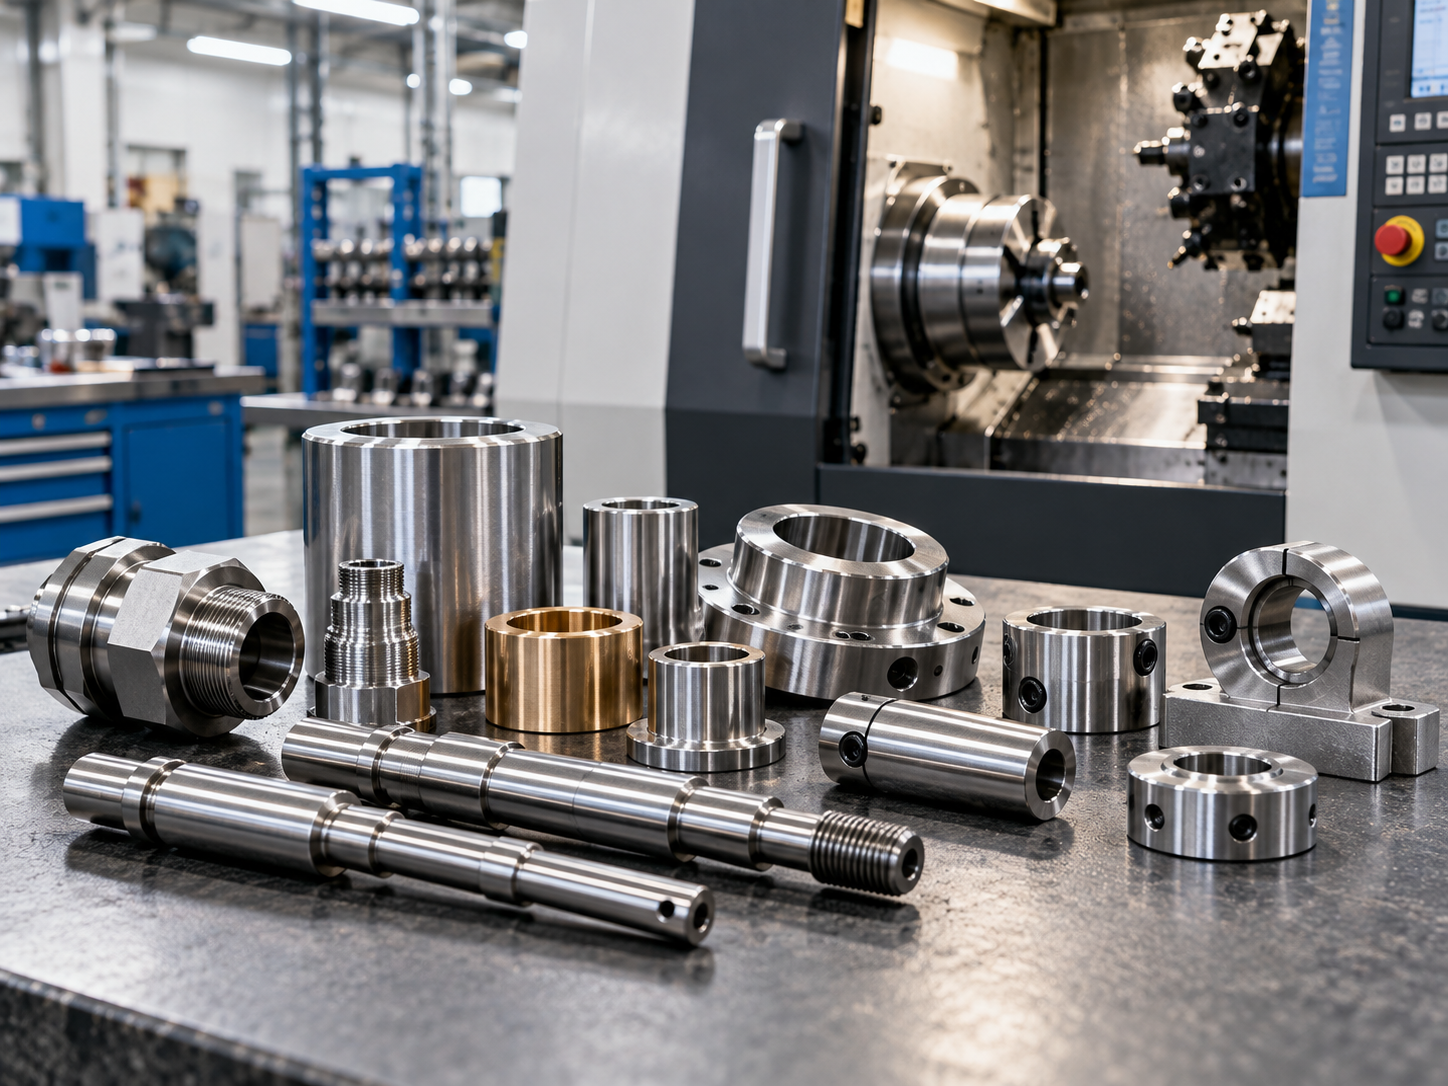
Equipos Industriales y Automatización
Ejes, pasadores, manguitos, casquillos, collares, adaptadores y componentes relacionados con el movimiento.
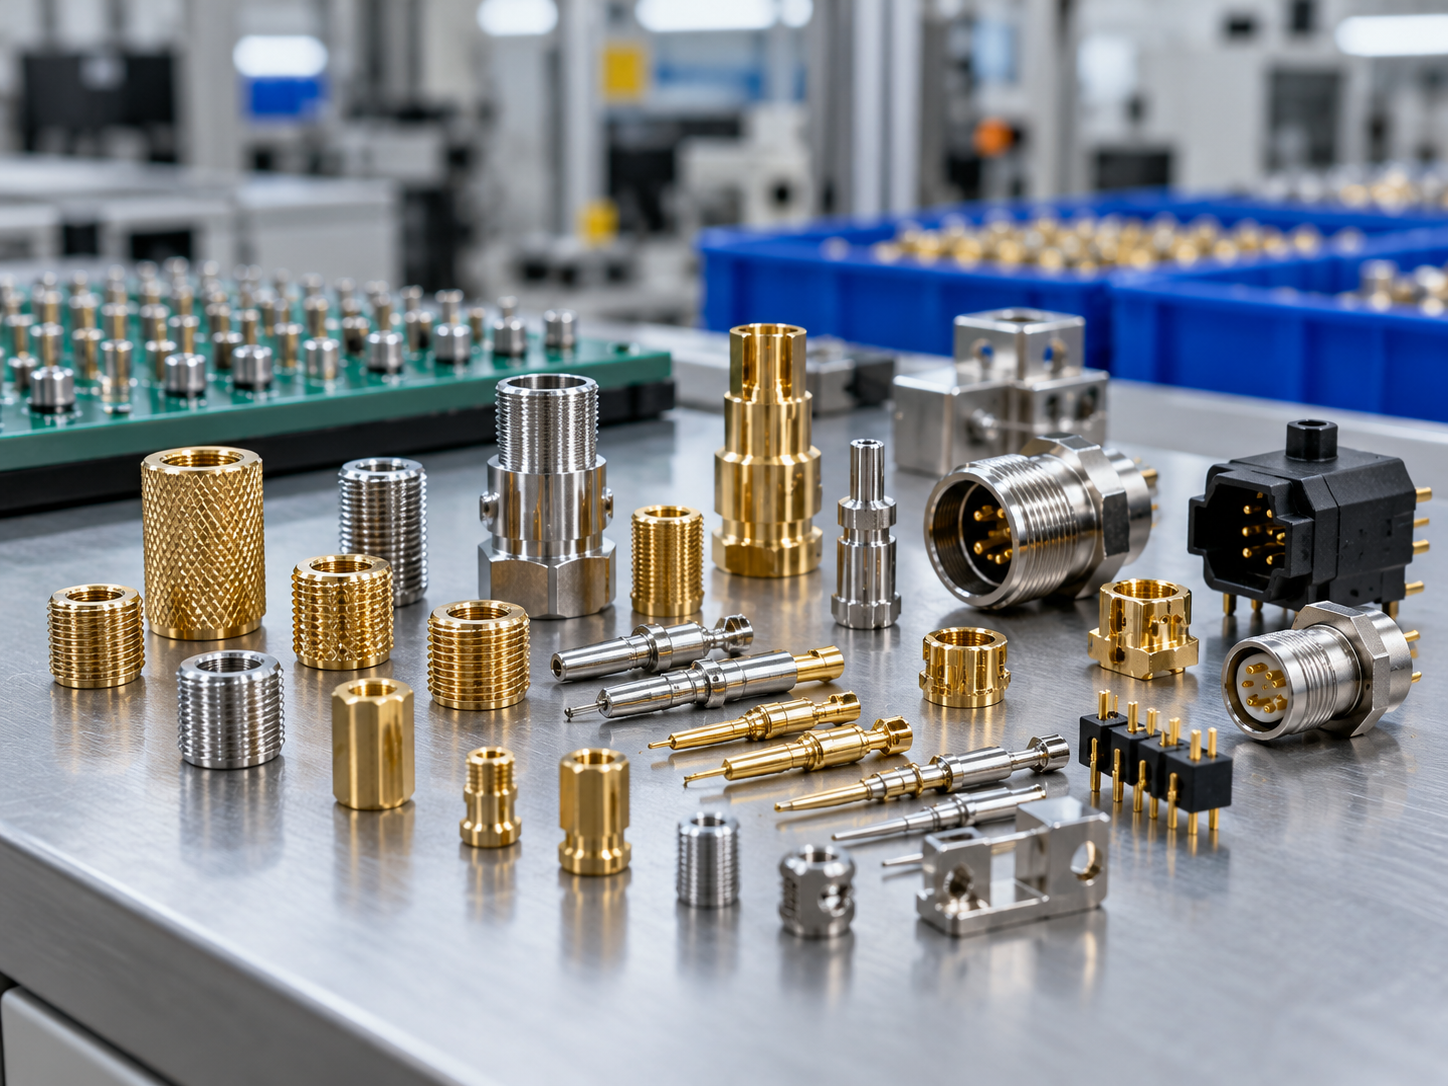
Herrajes Eléctricos y Electrónicos
Insertos roscados, piezas conductoras, componentes de conectores, pasadores y herrajes metálicos compactos.
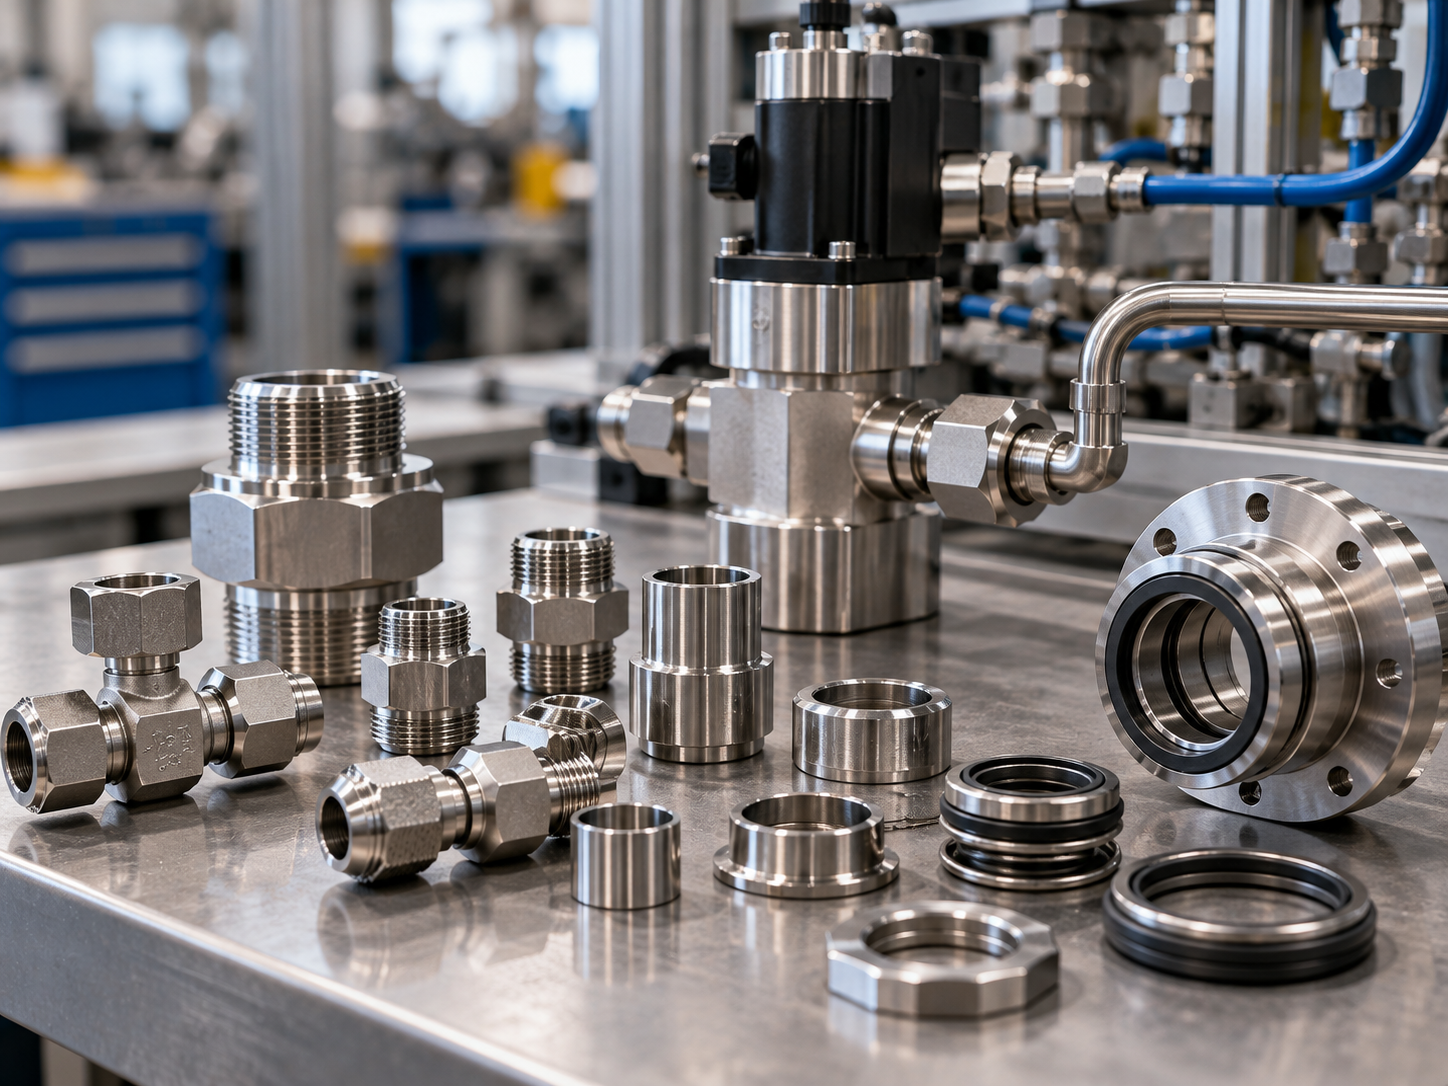
Ensamblajes Fluidos y Mecánicos
Accesorios, cuerpos roscados, conectores, collares, manguitos y componentes rotacionales relacionados con el sellado.
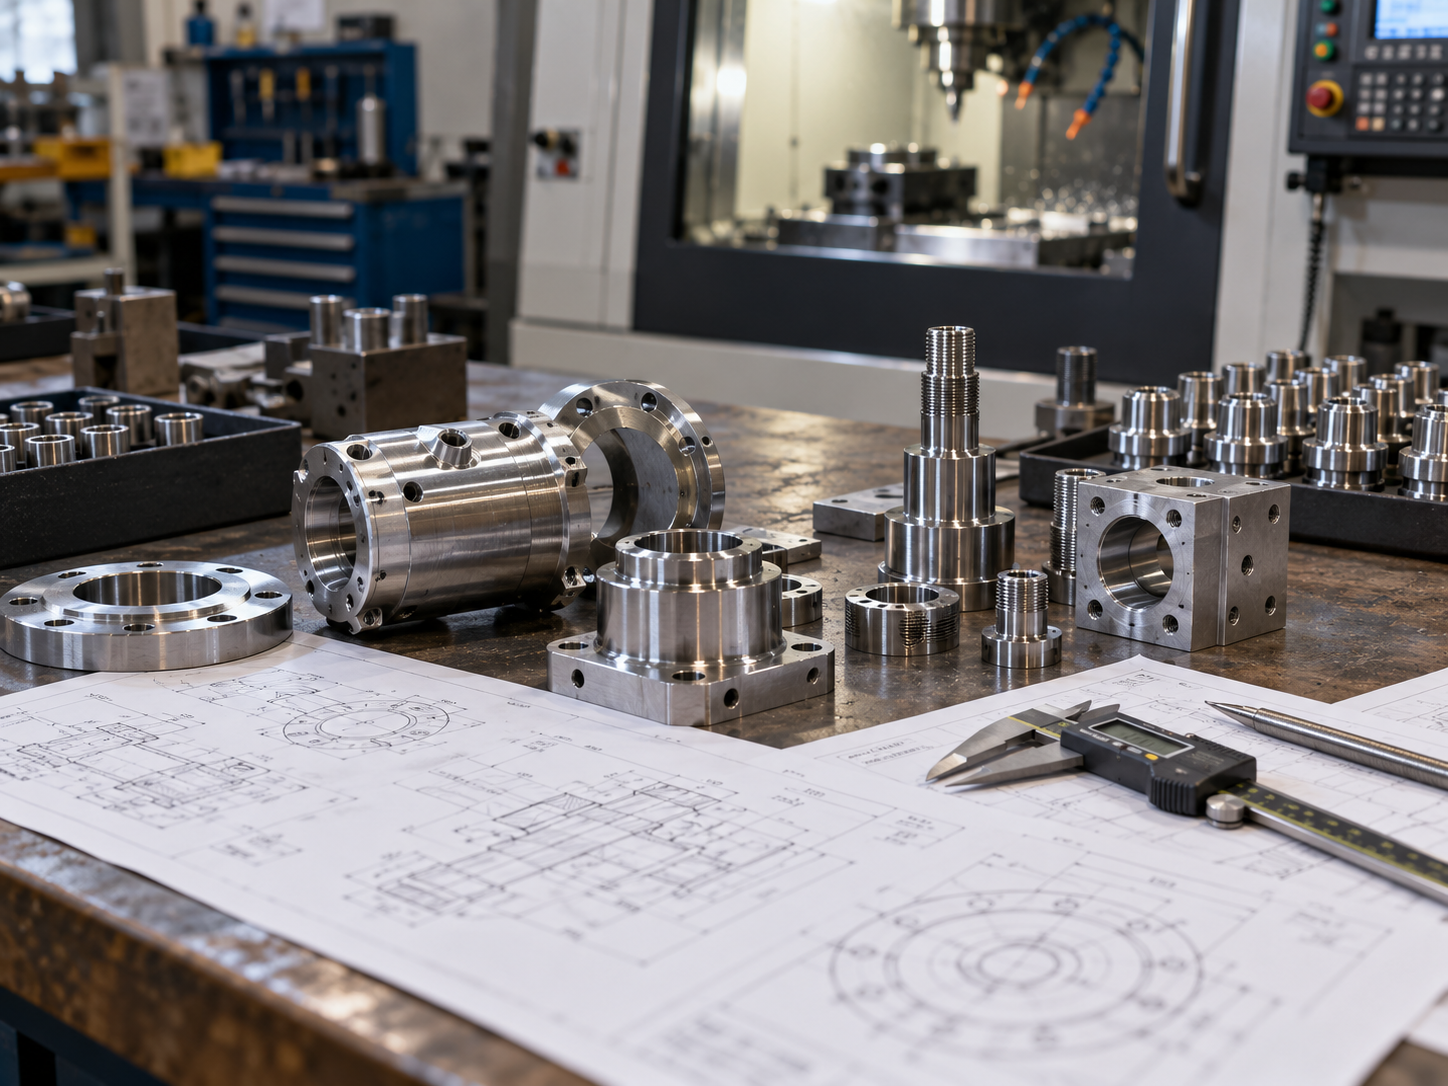
Desarrollo de Equipos Personalizados
Componentes basados en planos para la evaluación de prototipos, revisión de ajustes, actualizaciones de productos y planificación de producción en serie.
¿Qué Afecta Usualmente a una Cotización de Pieza Torneada Personalizada?
Una cotización útil refleja la pieza terminada completa, no solo la operación básica de torneado. El material, la forma de la materia prima, la geometría, las tolerancias, las características secundarias, el acabado, la inspección, la cantidad y el embalaje pueden afectar la ruta de fabricación.
Una revisión de los planos puede ayudar a identificar qué requisitos son críticos para la función y qué detalles pueden aclararse antes de la producción.
- Grado del material y condición de la materia prima
- Diámetro, longitud y espesor de la pared de la pieza
- Tolerancia crítica y relaciones funcionales
- Roscas, ranuras, orificios, caras planas y características secundarias
- Acabado superficial, limpieza o tratamiento térmico
- Cantidad, alcance de la inspección y necesidades de embalaje
Discusiones de Fabricación Personalizada con LuckyHXS
Fabricación Basada en Planos
Revise piezas torneadas personalizadas a partir de planos, muestras, detalles de materiales, cantidad y requisitos técnicos.
Evaluación de la Ruta del Proceso
Discuta si la pieza se adapta mejor al torneado CNC, mecanizado tipo suizo, mecanizado de torno-fresado o una operación secundaria.
Coordinación de Material y Acabado
Alinee el grado de material, la condición de la materia prima, la ruta de acabado, las características protegidas y la condición dimensional final.
Comunicación del Proyecto para Pedidos Repetidos
Mantenga visibles las revisiones críticas de planos, expectativas de inspección y requisitos aprobados a medida que se desarrolla un proyecto.
Basado en planos, piezas y detalles de producción
Las piezas torneadas por CNC personalizadas requieren una comunicación clara entre el plano, el material, la secuencia de mecanizado, los requisitos de inspección y la condición de ensamblaje final.
LuckyHXS ofrece soporte para componentes personalizados de metal y plásticos de ingeniería para proyectos que requieren un proceso claro desde la revisión inicial hasta la fabricación en serie.
Preguntas frecuentes sobre piezas torneadas por CNC personalizadas
¿Qué son las piezas torneadas por CNC personalizadas?
¿Pueden las piezas torneadas personalizadas incluir orificios transversales, partes planas, ranuras o roscas laterales?
¿Qué archivos debo proporcionar para solicitar una cotización de piezas torneadas personalizadas?
¿Cómo debo especificar una tolerancia para una pieza torneada personalizada?
¿Se puede revisar una muestra si no se dispone de un plano completo?
¿Cómo afectan los acabados superficiales a los componentes torneados personalizados?
Explore las capacidades relacionadas de mecanizado CNC
Hable sobre su proyecto de piezas torneadas por CNC personalizadas
Comparta su plano, modelo, detalles de la muestra, material, cantidad y requisitos críticos. LuckyHXS puede revisar la geometría de la pieza, la ruta de mecanizado, las relaciones de las características, el acabado y las prioridades de inspección para su proyecto.