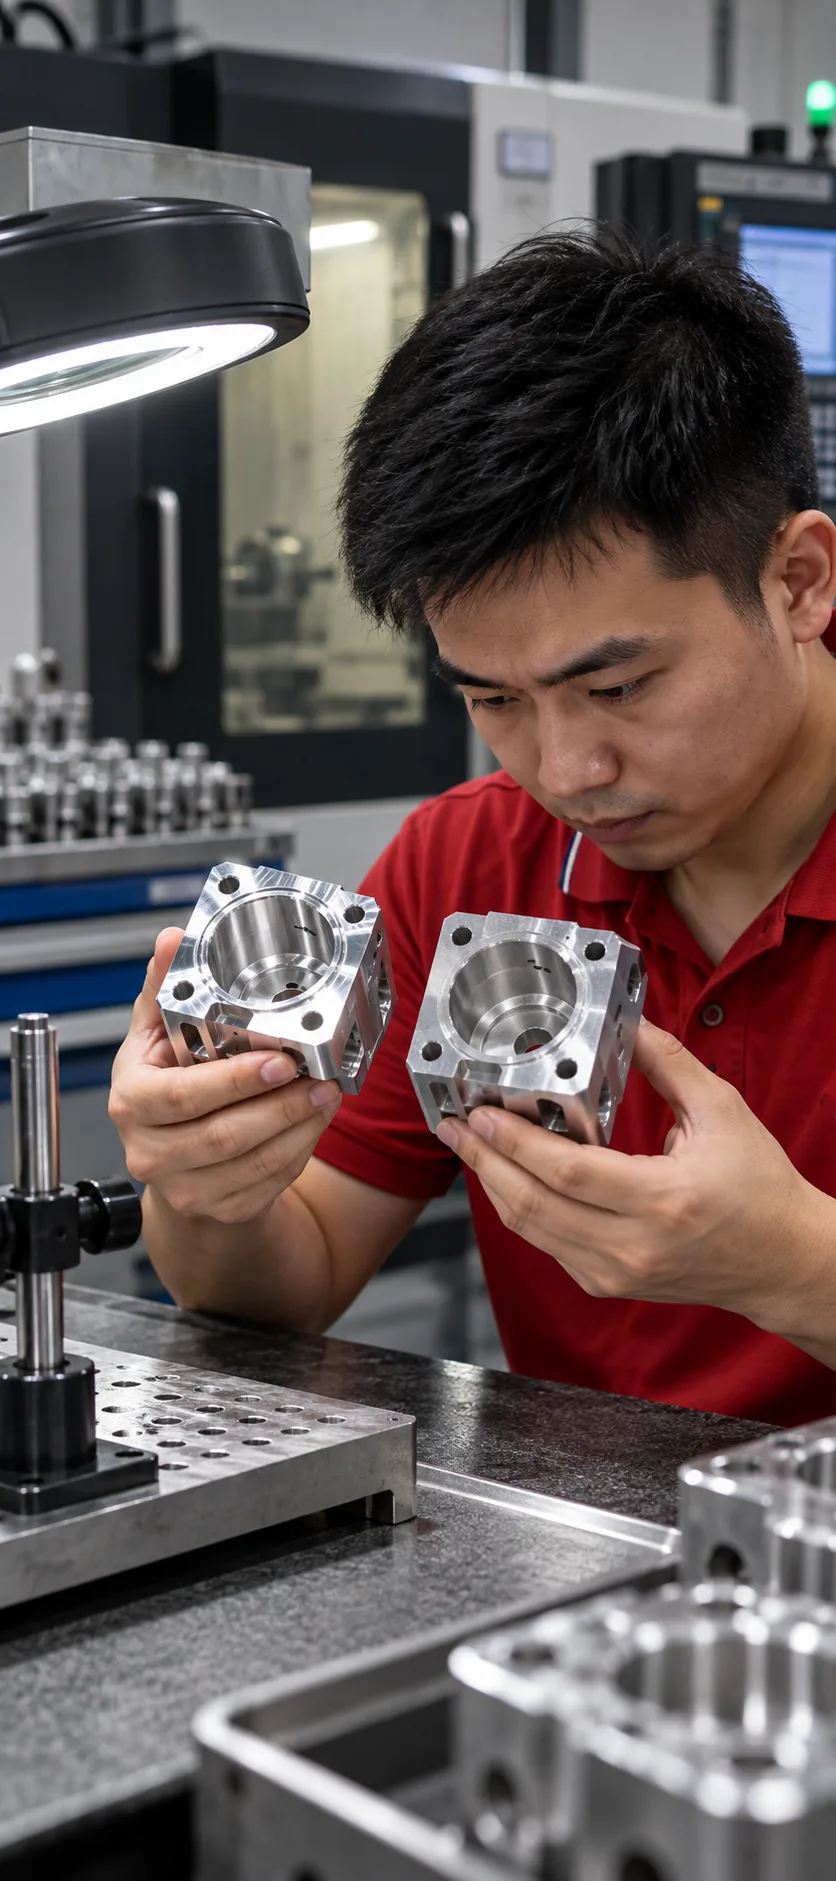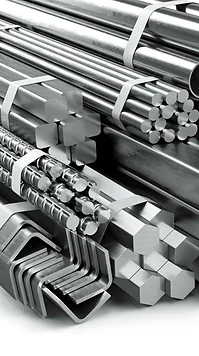
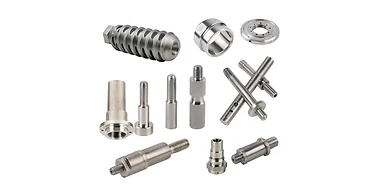
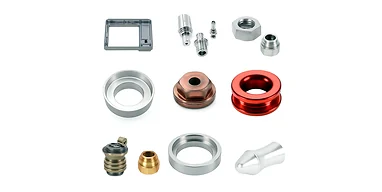
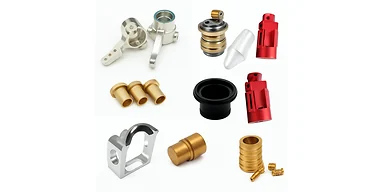
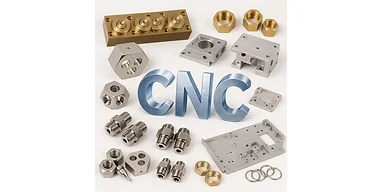
Fábrica de piezas de mecanizado CNC a medida para Fabricación según plano Componentes

LuckyHxs fabrica componentes de precisión en metal y plásticos de ingeniería directamente a partir de sus planos 2D y archivos CAD 3D. Proporcionamos una revisión de ingeniería exhaustiva para optimizar la viabilidad de fabricación, respaldando los requisitos de su proyecto desde el prototipado inicial hasta la producción en volumen estable y repetitiva.

Fabricación según sus planos Torneado y fresado CNC Del prototipo a la producción Metales y plásticos de ingeniería
Hablemos de su proyecto de mecanizado Contáctenos por WhatsApp

Envíe sus archivos CAD, material, cantidades, tolerancias críticas, acabado superficial y requisitos de inspección para la revisión del proyecto.

Piezas de mecanizado CNC a medida en un vistazo

Capacidades

  • Tipo de suministro: Fabricante según plano
  • Procesos principales: Torneado CNC, Fresado, Torneado-Fresado, Tipo Suizo
  • Piezas típicas: Ejes, casquillos, carcasas, fijaciones
  • Materiales: Aluminio, acero inoxidable, acero, latón, plásticos

Parámetros del proyecto

  • Formatos de plano: PDF 2D (Requerido) + CAD 3D (STEP/IGES)
  • Tolerancia: Hasta ±0,01 mm
  • Rango de tamaños: Diámetros y longitudes a medida — Basados en el plano
  • Soporte de producción: Prototipos y volumen repetitivo

Logística y MOQ

  • MOQ (Cantidad Mínima de Pedido): Desde 1 pieza (Dependiendo del proyecto)
  • Plazo de entrega de muestras: Normalmente de 3 a 7 días laborables
  • Plazo de producción: Confirmado tras la revisión del plano
EL MECANIZADO CNC A MEDIDA EXPLICADO

¿Qué son las piezas de mecanizado CNC a medida?

Las piezas de mecanizado CNC a medida son componentes fabricados según plano a partir de bloques de metal o plástico de ingeniería utilizando herramientas de corte controladas por ordenador. A diferencia de las piezas de catálogo estándar, su geometría, material, tolerancias, acabado y requisitos de inspección están definidos por los planos 2D y archivos CAD 3D del comprador.

Torneado CNC

Ideal para características redondas y rotacionales como ejes, manguitos, pasadores, casquillos, diámetros externos, perforaciones, ranuras, conos y roscas. La pieza de trabajo gira mientras una herramienta de corte elimina material.

Fresado CNC

Utilizado para superficies planas, cajeras, ranuras, patrones de agujeros, características de montaje y geometrías multidireccionales más complejas. La herramienta de corte gira mientras se desplaza sobre una pieza de trabajo estacionaria o indexada.

Las piezas que combinan características rotacionales y prismáticas pueden requerir mecanizado de torneado-fresado o múltiples configuraciones. La ruta de proceso adecuada debe determinarse en función de la geometría de la pieza, los puntos de referencia (datums), los requisitos de GD&T, la maquinabilidad del material, la cantidad, el acabado superficial y las necesidades de inspección.

Qué deben proporcionar los compradores

Para una revisión de ingeniería precisa, proporcione la última revisión del plano, el archivo CAD 3D si está disponible, el material, la cantidad, las tolerancias críticas, los requisitos de acabado superficial y la documentación de inspección esperada.

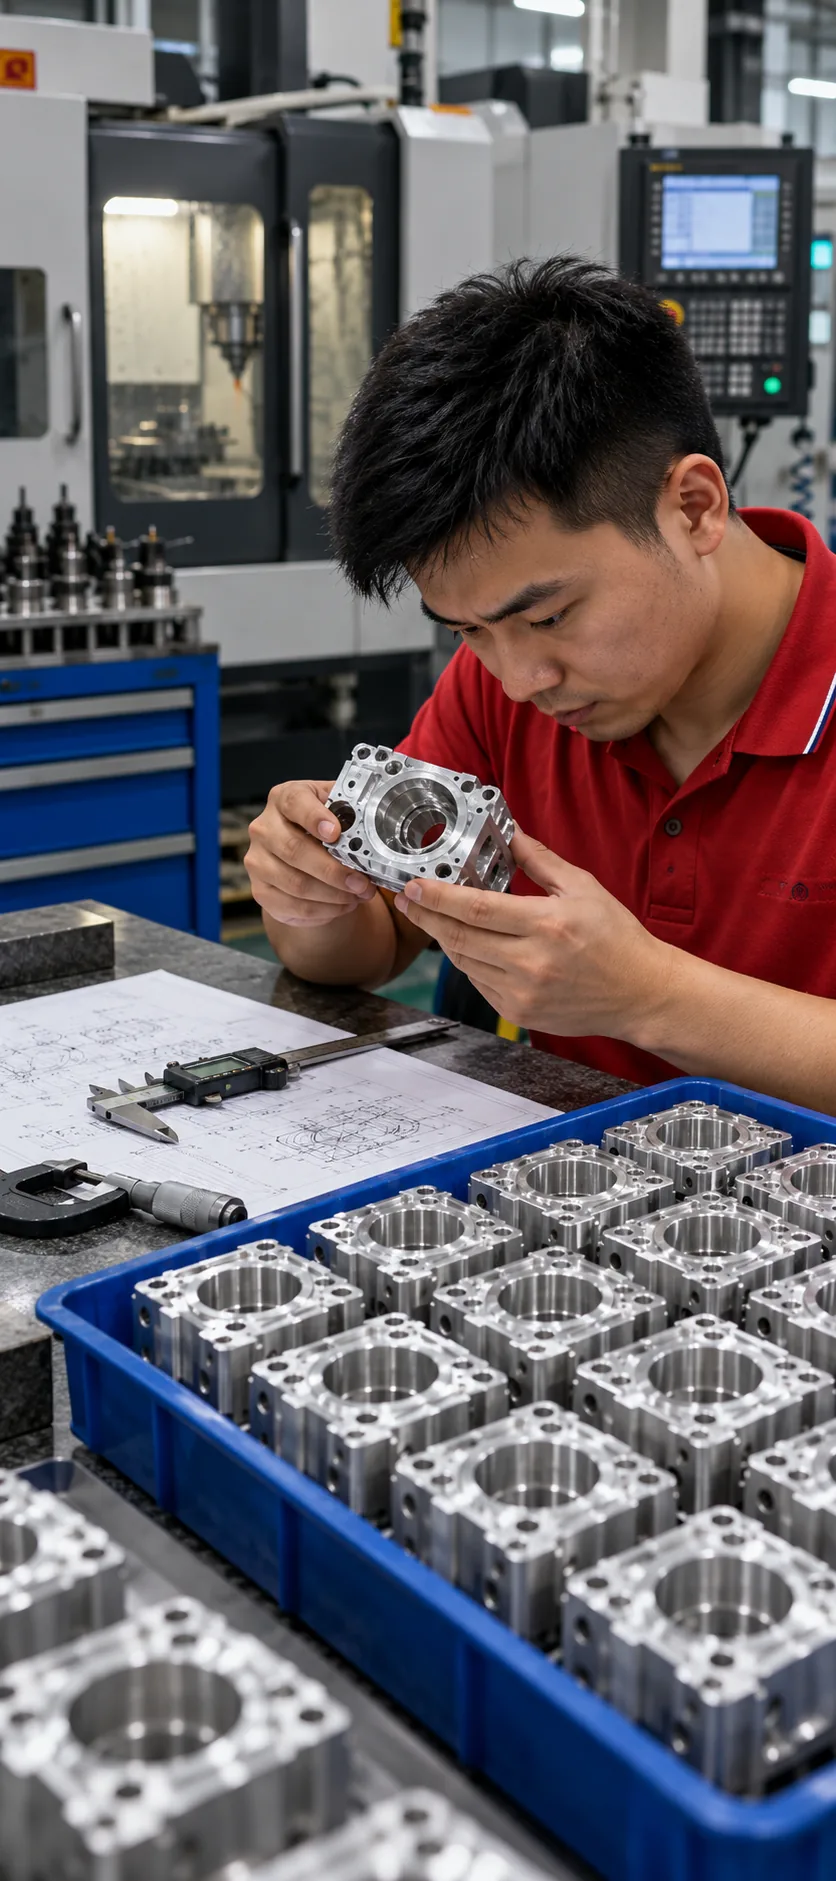
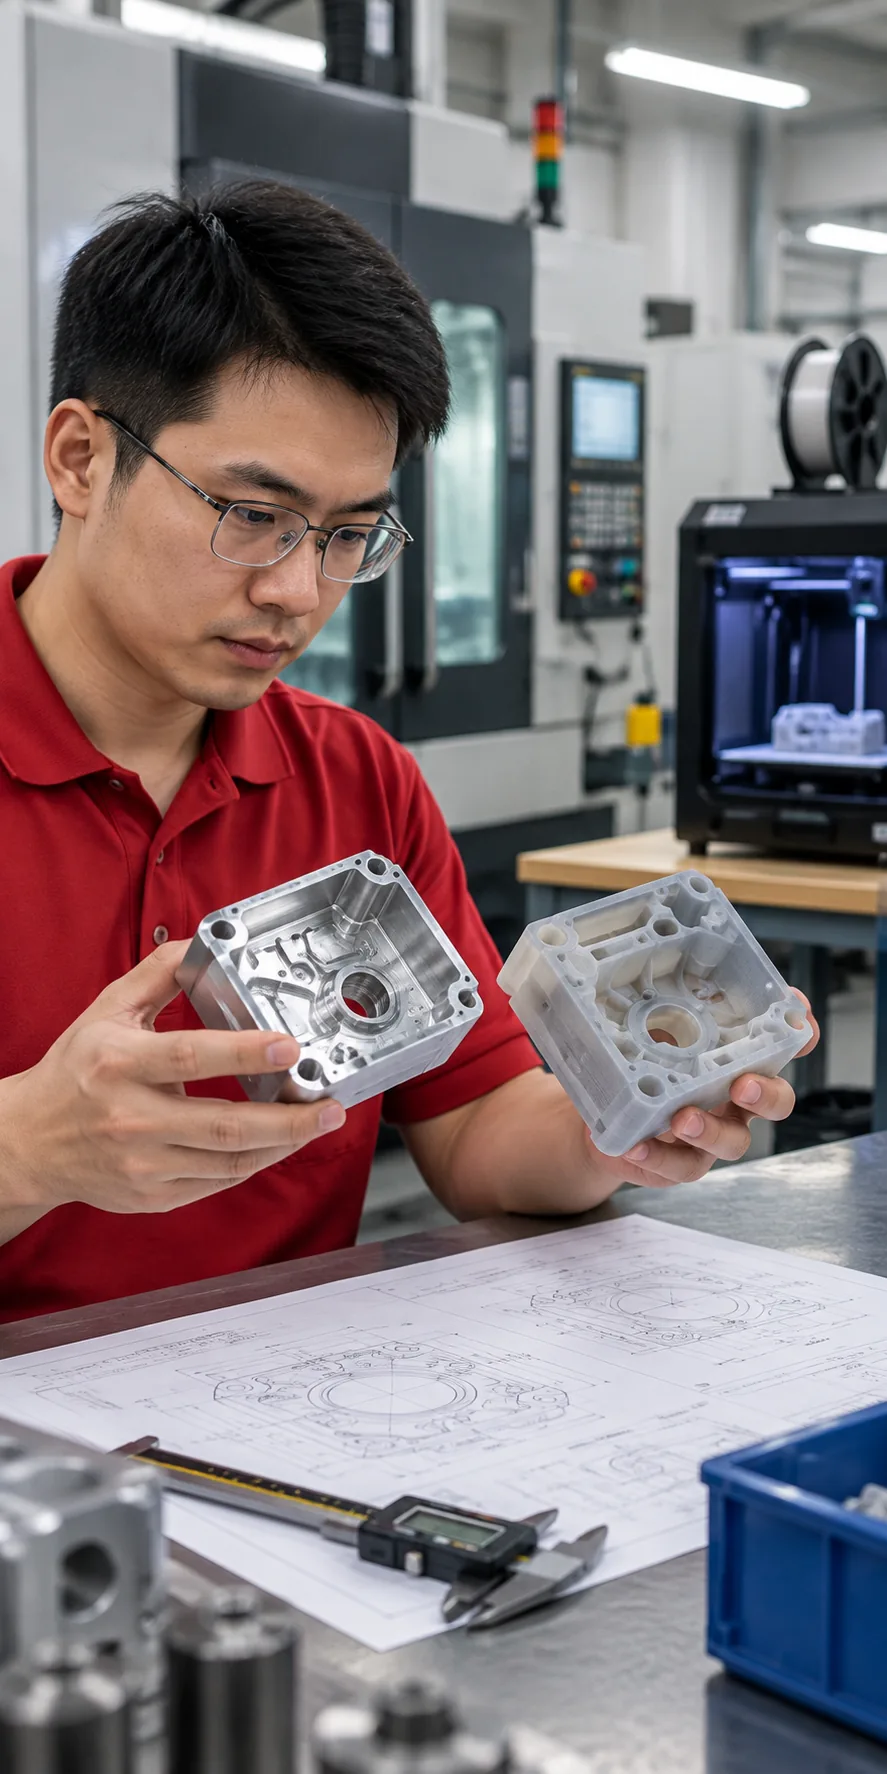
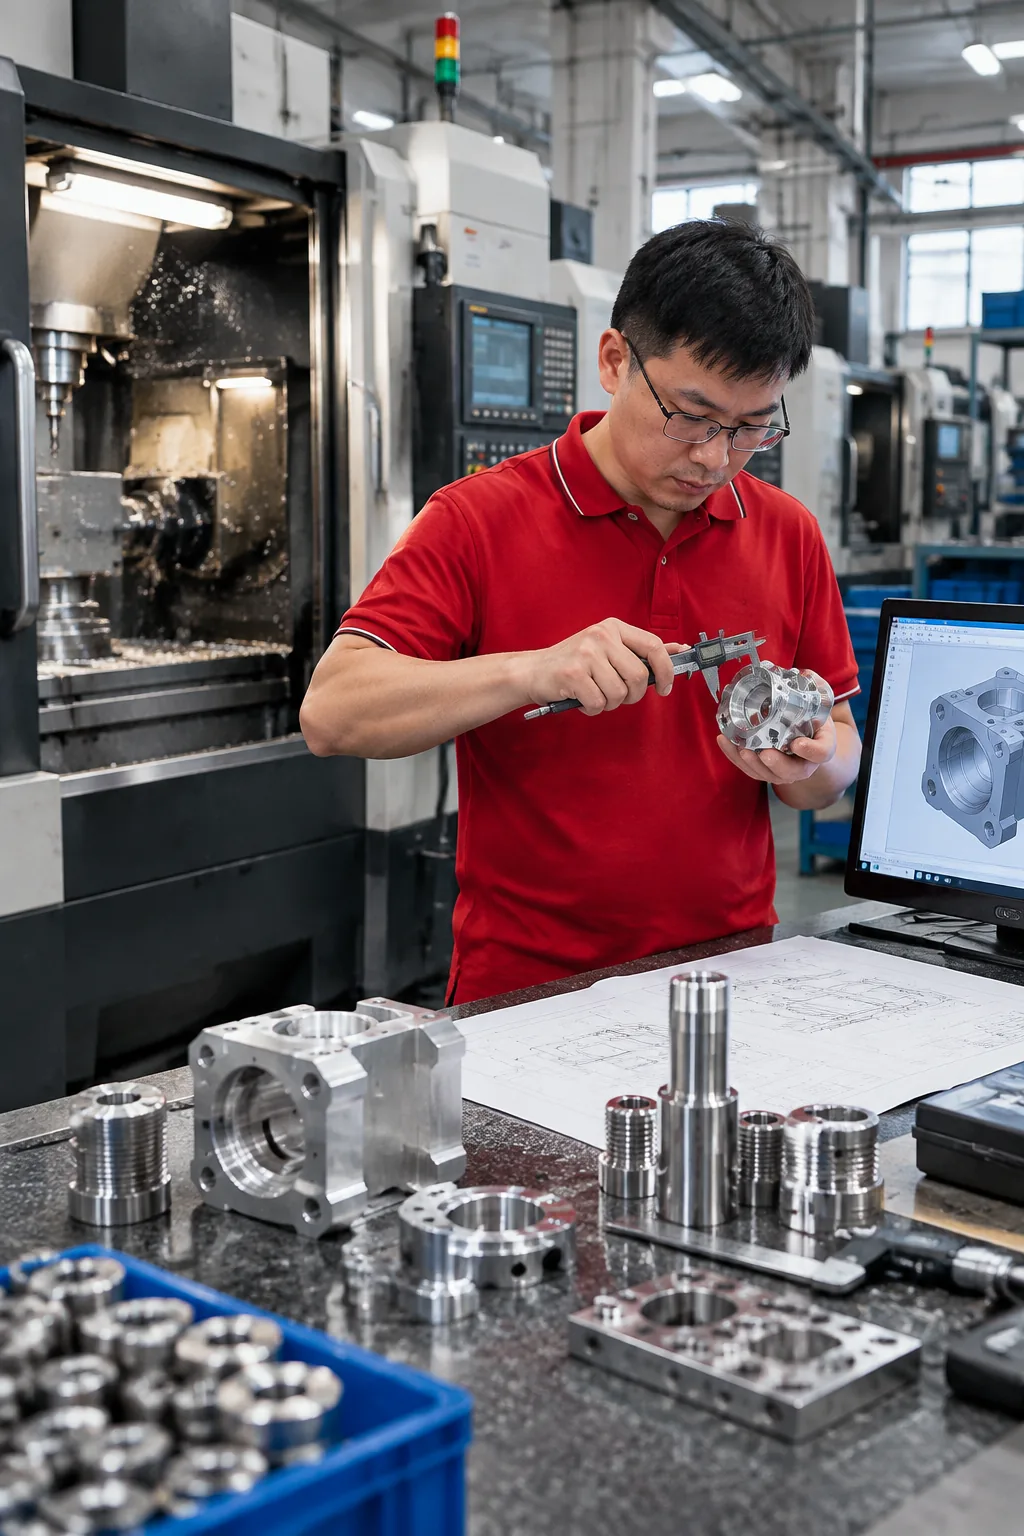
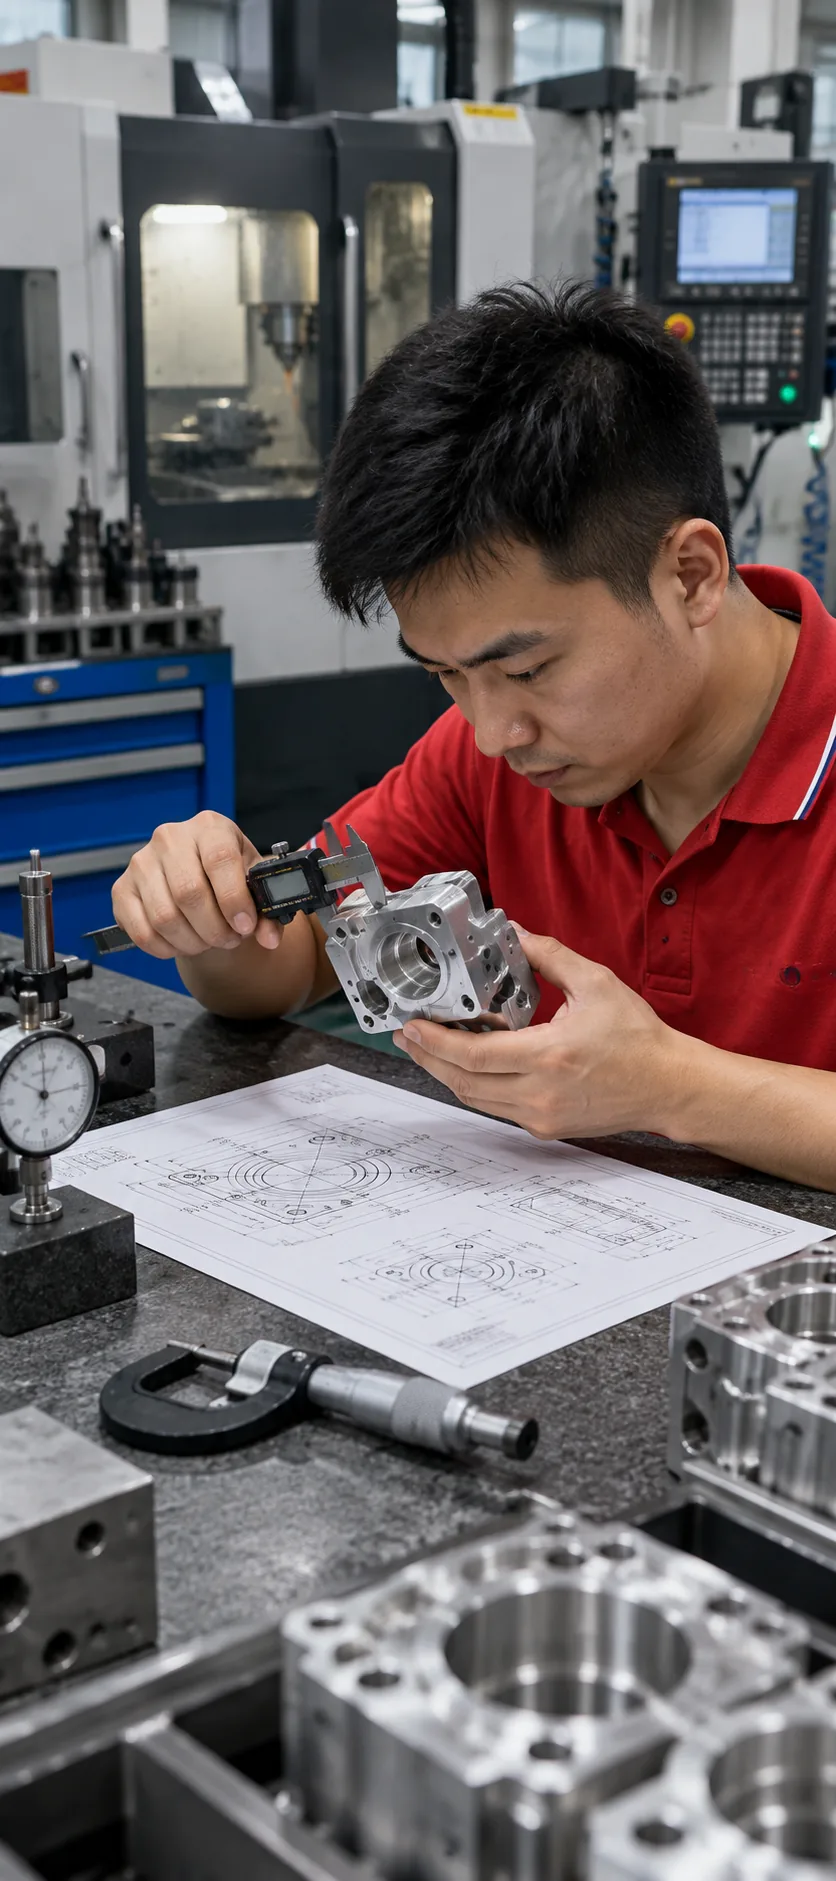
Maquinista revisando el plano e inspeccionando piezas torneadas y fresadas por CNC personalizadas

Componentes fabricados según plano revisados según los requisitos del proyecto.

Piezas de mecanizado CNC a medida que fabricamos

Revisamos sus planos para determinar la estrategia de mecanizado óptima para estas categorías de componentes típicos.

Ejes escalonados de precisión y husillos de motor mecanizados por CNC personalizados

Ejes mecanizados por CNC a medida

Las piezas típicas incluyen ejes escalonados, ejes de motor, ejes de transmisión y husillos de precisión. Estas geometrías rotacionales se procesan principalmente mediante torneado CNC. Los riesgos críticos de calidad incluyen el ajuste del diámetro, la excentricidad, la concentricidad en múltiples escalones, la rectitud en grandes longitudes y el acabado superficial en superficies de rodamientos o sellado. Los compradores deben especificar claramente las dimensiones de los chaveteros y las posiciones de los orificios transversales.

Bujes lisos y con brida y manguitos de cojinete mecanizados por CNC

Casquillos y manguitos mecanizados por CNC

Abarca casquillos lisos, casquillos con brida, manguitos de rodamientos y manguitos de desgaste. Estas piezas cilíndricas huecas requieren torneado y mandrinado CNC precisos. Los puntos críticos de fabricación incluyen mantener las tolerancias de ajuste de diámetro interior/exterior (ID/OD), garantizar la concentricidad entre los diámetros interno y externo, controlar la deformación de paredes delgadas durante la sujeción y un control riguroso de rebabas en los bordes internos.

Pasadores de espiga, pasadores de posicionamiento y espaciadores mecanizados por CNC de precisión

Pasadores y espaciadores mecanizados por CNC

Incluyendo pasadores de espiga, pasadores de posicionamiento, pasadores roscados, pasadores ranurados y espaciadores de precisión. A menudo procesados en tornos CNC de cabezal móvil (tipo suizo) para alta eficiencia y precisión. El enfoque de calidad se centra en la repetibilidad dimensional en lotes grandes, la perpendicularidad de las caras de los extremos, el posicionamiento preciso de las ranuras para anillos de retención y las condiciones específicas de moleteado o roscado requeridas para el ensamblaje.

Insertos roscados y fijaciones con rosca interna y externa mecanizados por CNC personalizados

Insertos roscados y fijaciones CNC

Insertos roscados interna o externamente a medida, tuercas según plano, espárragos y fijaciones especializadas. Fabricados mediante torneado y fresado. Los compradores deben especificar el estándar de rosca exacto (Métrica, UNC, UNF), la clase de rosca, la longitud de acoplamiento y los requisitos de chaflán de entrada. La revisión de fabricación garantiza el cumplimiento de los calibres de rosca y las características de instalación adecuadas.

Carcasas de instrumentos, envolventes electrónicos y cuerpos de válvulas fresados por CNC

Carcasas y envolventes mecanizados por CNC

Carcasas de instrumentos, envolventes electrónicos, cuerpos de válvulas y carcasas de bombas. Estos componentes prismáticos requieren fresado CNC multieje. Las revisiones críticas se centran en la estructura de referencia (datums), la precisión de posición de los orificios, la planitud de las superficies de sellado, el acceso de mecanizado para cavidades internas, los riesgos de vibración en paredes delgadas, la limpieza interna y la protección de superficies cosméticas externas.

Soportes de equipos, montajes de sensores y componentes de utillaje mecanizados por CNC

Soportes y monturas mecanizados por CNC

Soportes de equipos, monturas de sensores, monturas de motores y componentes de fijación estructural. Normalmente fresados por CNC a partir de bloques de material. La calidad depende de mantener la planitud, el posicionamiento preciso de los agujeros, la perpendicularidad entre las caras de montaje y la gestión de las tolerancias de acumulación (stack-up) en el ensamblaje. Los compradores deben tener en cuenta cómo los tratamientos superficiales posteriores al mecanizado pueden afectar las dimensiones críticas de montaje.

Problemas comunes de los compradores con piezas CNC a medida

Comprenda los riesgos de fabricación que pueden causar retrasos en el ensamblaje, retrabajos y producción inconsistente, y qué debe confirmarse antes de comenzar el mecanizado.

Inspección dimensional y GD&T de un componente mecanizado por CNC personalizado
01

Inconsistencia dimensional y de GD&T

Impacto empresarial

Las piezas que pasan comprobaciones básicas con calibrador pero fallan en GD&T (como excentricidad o posición verdadera) provocan fallos de ensamblaje inmediatos, interferencias o desgaste prematuro en sistemas dinámicos.

Qué especificar

Marque claramente los puntos de referencia (datums) críticos y las tolerancias específicas de cada característica en el plano PDF 2D, diferenciándolos de las tolerancias generales del bloque.

Revisión de fabricación

Revisamos las estructuras de referencia para diseñar utillajes de mecanizado que minimicen los cambios de configuración, reduciendo la acumulación de tolerancias durante el corte.

Evidencia de inspección

Informes de MMC (Máquina de Medición por Coordenadas) que verifican las especificaciones de GD&T con respecto a los puntos de referencia.
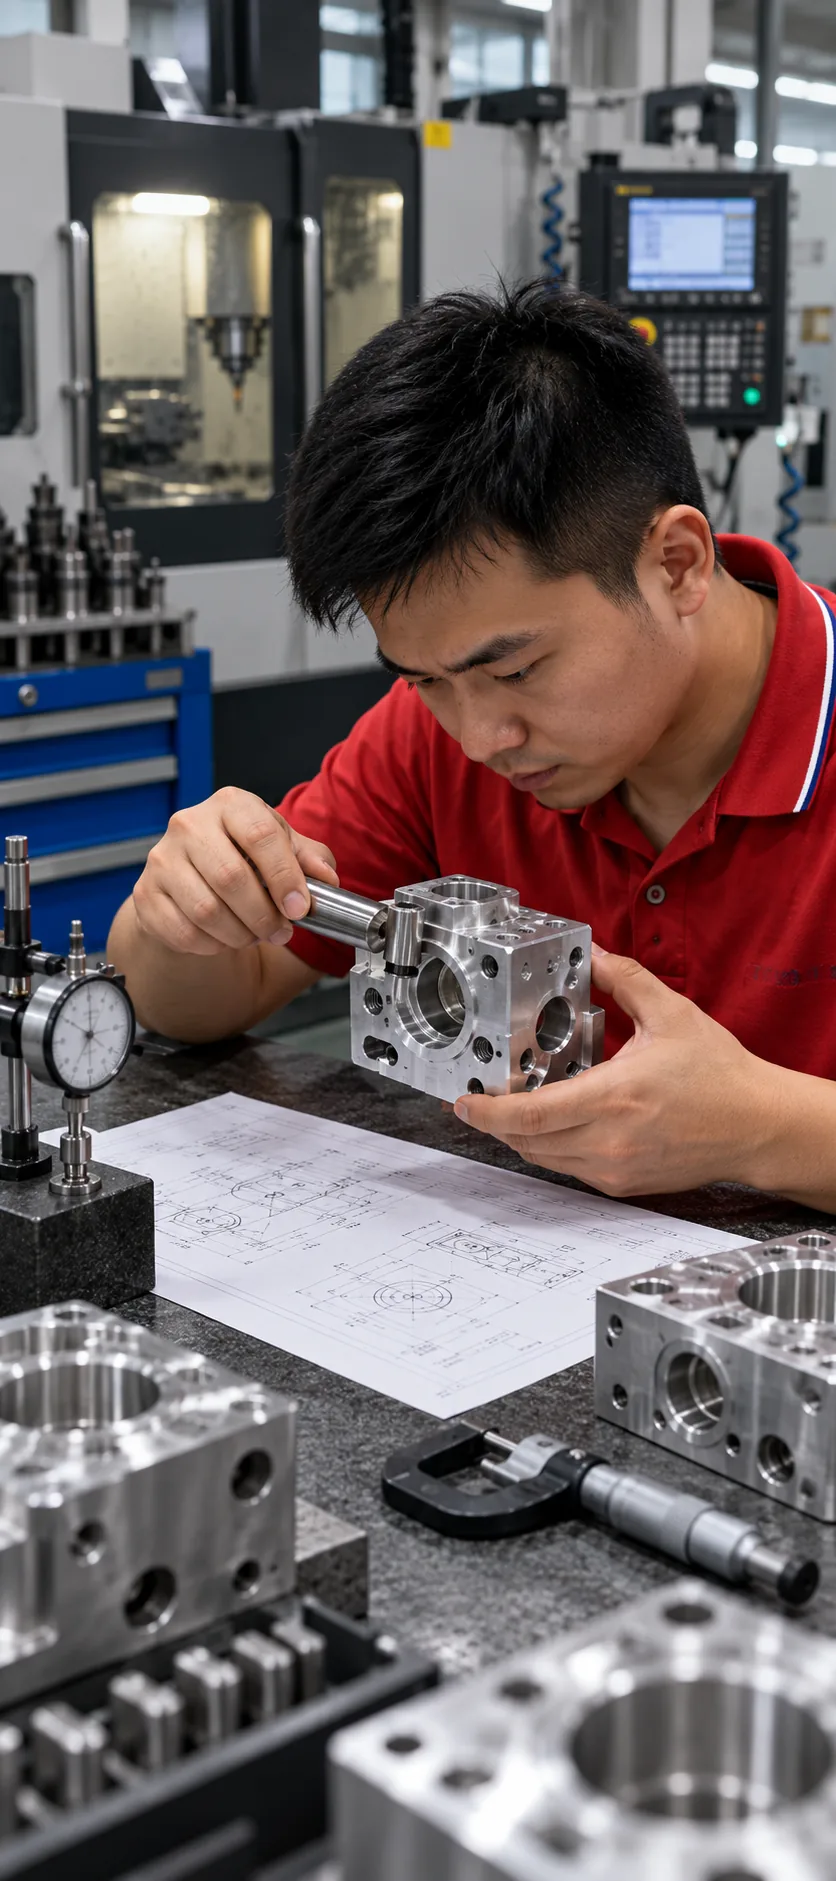
Prueba de ajuste de piezas mecanizadas por CNC acopladas para verificar las tolerancias de ensamblaje
02

Mal ajuste de ensamblaje y acumulación de tolerancias

Impacto empresarial

Las piezas individuales pueden estar dentro de tolerancia, pero al ensamblarlas, se produce una holgura excesiva o un atascamiento, dañando los componentes de acoplamiento o causando problemas de sellado.

Qué especificar

Indique las piezas de acoplamiento, los ajustes requeridos (ej. H7/g6) y la dirección de ensamblaje si es crítica.

Revisión de fabricación

Evaluamos cómo interactúan múltiples tolerancias y podemos sugerir ajustar las dimensiones nominales para garantizar que el centro estadístico de la banda de tolerancia favorezca el ensamblaje.

Evidencia de inspección

Comprobaciones con calibres pasa/no pasa o pruebas funcionales de ensamblaje con los componentes de acoplamiento proporcionados.

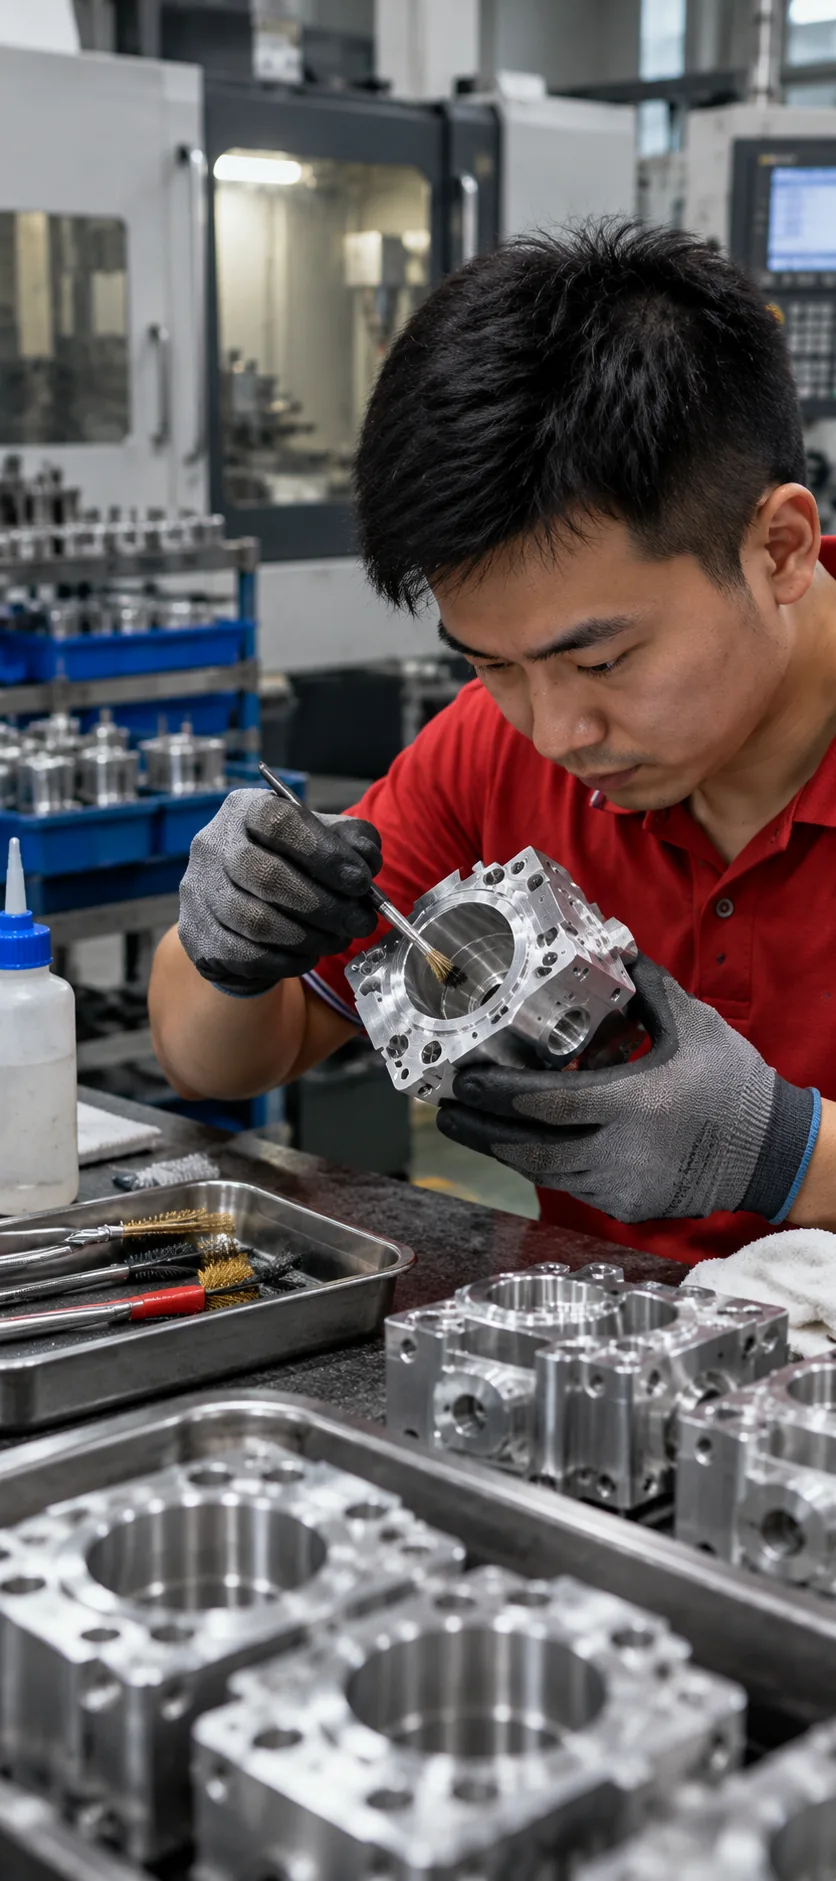
Inspección de rebabas y contaminación interna en una pieza mecanizada por CNC
03

Rebabas, bordes afilados y contaminación interna

Impacto empresarial

Las virutas o rebabas internas no detectadas en piezas de control de fluidos (válvulas, bombas) pueden soltarse durante el funcionamiento, causando una contaminación catastrófica del sistema o el fallo de los sellos.

Qué especificar

Defina los requisitos de rotura de bordes (ej. "Romper todos los bordes afilados 0,2 mm máx.") y especifique si los orificios transversales internos requieren un desbarbado especial.

Revisión de fabricación

Planificamos herramientas de achaflanado específicas en la máquina y pasos de limpieza por ultrasonidos posteriores al mecanizado para rutas de fluidos que se cruzan.

Evidencia de inspección

Inspección visual bajo aumento y protocolos de limpieza documentados.

Inspección del acabado superficial de piezas mecanizadas por CNC personalizadas
04

Acabado superficial y variación del acabado

Impacto empresarial

Las marcas excesivas de herramientas pueden causar fugas en las juntas tóricas. Un anodizado o niquelado inconsistente da como resultado una inconsistencia cosmética y el rechazo de productos dirigidos al consumidor.

Qué especificar

Especifique valores Ra/Rz para las caras de sellado. Separe las superficies funcionales de las cosméticas, anotando las áreas enmascaradas.

Revisión de fabricación

Seleccionamos las velocidades de avance y los radios de punta de herramienta adecuados para lograr los requisitos de acabado de mecanizado antes de que cualquier tratamiento químico altere las dimensiones.

Evidencia de inspección

Lecturas de rugosímetro para la rugosidad y muestras límite visuales para color/textura.

Comparación de un prototipo aprobado con un lote de producción CNC
05

Inconsistencia del prototipo a la producción

Impacto empresarial

Los prototipos superan las pruebas, pero el lote de producción presenta inestabilidad, lo que obliga a realizar difíciles investigaciones de calidad y paradas en la línea de producción.

Qué especificar

Informe al proveedor si un prototipo está destinado a una futura producción en volumen para que se utilicen procesos escalables desde el primer día.

Revisión de fabricación

Evitamos utilizar configuraciones manuales no escalables para prototipos si se espera volumen, diseñando utillajes fijos y programas CNC estandarizados desde el principio.

Evidencia de inspección

Informes de Inspección de Primer Artículo (FAI) para la serie de producción comparados con los datos del prototipo aprobado.

Identificación de lotes de materiales y trazabilidad de inspección para piezas CNC
06

Trazabilidad de materiales e inspección

Impacto empresarial

Sin prueba del grado del material, las piezas pueden fallar bajo carga. La falta de trazabilidad hace imposible el análisis de causa raíz durante fallos en el campo.

Qué especificar

Solicite certificados de materiales e informes dimensionales específicos en la fase de solicitud de presupuesto (RFQ), no después de que comience la producción.

Revisión de fabricación

Nos aseguramos de que el stock de materiales esté segregado y vinculado a las hojas de ruta de trabajo específicas en toda la planta de producción.

Evidencia de inspección

Certificados de pruebas de fábrica, números de colada y registros de inspección controlados por lote.

¿Qué proceso CNC se adapta a la geometría de su pieza?

La ruta de mecanizado final nunca es aleatoria. Se determina mediante una combinación de geometría, material, tolerancia, cantidad, acceso a las características y requisitos de inspección.

Geometría de la pieza Proceso inicial recomendado Piezas típicas Punto clave de revisión
Principalmente cilíndrica, simetría rotacional Torneado CNC Ejes, casquillos lisos, bridas redondas Relación longitud-diámetro (rigidez)
Prismática, caras planas, cajeras, perfiles 3D complejos Fresado CNC (3, 5 ejes) Carcasas, soportes, placas base Radios de esquinas internas y acceso de herramientas
Diámetro pequeño (<32 mm), larga, alto volumen Mecanizado CNC tipo Suizo Pasadores médicos, ejes delgados, microfijaciones Requisitos de rectitud de la barra
Base cilíndrica con agujeros/caras planas fuera del eje Mecanizado de torneado-fresado Husillos complejos, carretes hidráulicos Minimizar configuraciones para mantener una posición verdadera ajustada
Rotacional simple, volumen masivo, tolerancia amplia Mecanizado en torno automático Espaciadores básicos, separadores simples Viabilidad económica vs. necesidades de precisión

Qué revisamos antes de presupuestar sus piezas CNC

La falta de información conduce a precios inexactos. Así es como los datos específicos del plano afectan directamente a la planificación del proceso y el coste.

Elemento de revisión Cómo la falta de información afecta el presupuesto, el proceso o el riesgo
Revisión de planos 2D y 3D Sin un nivel de revisión marcado, pueden mecanizarse archivos CAD antiguos, lo que resulta en chatarra. Se requieren PDF 2D para confirmar tolerancias no presentes en los modelos 3D.
Material y grado "Aluminio" es insuficiente. El 6061 se mecaniza de forma diferente al 7075. La ambigüedad conduce a sobreprecios para cubrir el riesgo del material o el desgaste de las herramientas.
Cantidad de prototipo vs. producción Presupuestar 10 piezas requiere suposiciones de utillajes manuales; presupuestar 1.000 piezas permite la amortización de herramientas duras a medida para tiempos de ciclo más rápidos.
Puntos de referencia (Datums) y GD&T La falta de puntos de referencia significa que el operario adivina cómo se monta la pieza, lo que puede causar una acumulación de tolerancias y un fallo en el ensamblaje.
Roscas y ajustes Sin clases de rosca (ej. 6H vs 4H), no podemos seleccionar el calibre o macho de roscar correcto, arriesgando conexiones flojas.
Requisitos de rebabas y limpieza El desbarbado predeterminado puede no ser suficiente para piezas médicas/de fluidos. Una limpieza no especificada conlleva el riesgo de contaminación interna del sistema.
Tratamiento superficial El anodizado añade grosor. Si no se especifica, las dimensiones previas al mecanizado no tendrán en cuenta la acumulación del recubrimiento, causando ajustes apretados más adelante.
Informes de inspección y embalaje Los informes MMC completos y el embalaje en blíster a medida añaden costes laborales. Asumir que son gratuitos por defecto conduce a disputas comerciales.

Materiales para componentes mecanizados por CNC a medida

Componentes de aluminio mecanizados por CNC personalizados

Aluminio

Grados: 6061, 6063, 7075, 2024, 5052

Ventajas: Excelente maquinabilidad, alta relación resistencia-peso, buena conductividad térmica.

Adecuado para: Carcasas, soportes, prototipos aeroespaciales.

Riesgos: Deformación en paredes delgadas debido a tensiones internas; variación del color del anodizado entre diferentes lotes.

Piezas de acero inoxidable mecanizadas por CNC personalizadas

Acero inoxidable

Grados: 303, 304, 316, 316L

Ventajas: Alta resistencia a la corrosión, excelente resistencia mecánica, opciones de grado médico/alimentario.

Adecuado para: Cuerpos de válvulas, instrumental médico, herrajes marinos.

Riesgos: Endurecimiento por deformación durante el mecanizado (especialmente 304/316); tiempos de ciclo más lentos que aumentan el coste.

Componentes torneados por CNC de acero de fácil mecanizado

Acero de fácil mecanización

Grados: 1214, 1215

Ventajas: Velocidades de mecanizado extremadamente rápidas, excelente formación de viruta, rentable para grandes volúmenes.

Adecuado para: Pasadores de alto volumen, fijaciones estándar, ejes para entornos no corrosivos.

Riesgos: Mala resistencia a la corrosión que requiere un recubrimiento inmediato; menor resistencia a la tracción que los aceros aleados.

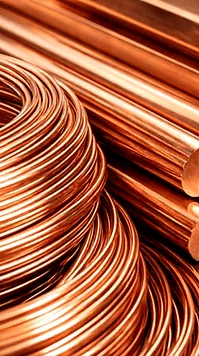
Piezas de latón y cobre mecanizadas por CNC personalizadas

Latón y Cobre

Grados: H57/C3602, H59/C3604, H62

Ventajas: Baja fricción, conductividad eléctrica, resistencia a chispas, atractivo estético.

Adecuado para: Contactos eléctricos, accesorios de fontanería, herrajes decorativos.

Riesgos: Volatilidad del coste del material; su blandura puede provocar daños por manipulación antes del ensamblaje.

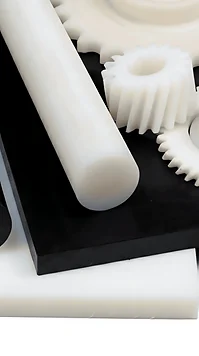
Componentes de plástico de ingeniería mecanizados a medida

Plásticos de ingeniería

Grados: POM (Delrin), PTFE (Teflón), plásticos seleccionados sujetos a confirmación

Ventajas: Propiedades aislantes, resistencia química, baja fricción, ligereza.

Adecuado para: Almohadillas de desgaste, aislantes, colectores de fluidos, dispositivos para ensayos médicos.

Riesgos: Alta expansión térmica que causa desviación dimensional durante la medición; dificultad para mantener tolerancias extremadamente ajustadas en comparación con los metales.

La disponibilidad del grado final y las especificaciones se confirman durante el presupuesto.

Opciones de acabado superficial y consideraciones sobre el plano

Acabado Objetivo común El comprador debe especificar Punto de atención dimensional o de apariencia
Tal como se mecaniza Rentabilidad, retención de las tolerancias más ajustadas Valor de rugosidad Ra/Rz requerido Quedan marcas visibles de la herramienta; sin grosor añadido.
Anodizado (Tipo II / III) Resistencia a la corrosión, resistencia al desgaste, color Color, tipo y áreas de enmascaramiento Añade grosor dimensional; los agujeros roscados pueden requerir enmascaramiento o roscado sobredimensionado.
Recubrimiento (Zinc, Níquel) Protección contra la corrosión, conductividad, estética Espesor del recubrimiento y estándar Acumulación irregular en esquinas afiladas; los ajustes críticos deben tener en cuenta el espesor del recubrimiento.
Óxido negro (Pavonado) Resistencia leve a la corrosión, reflexión de luz reducida Variación visual aceptable Cambio dimensional insignificante; ofrece protección mínima contra el desgaste en comparación con el recubrimiento.
Arenado Apariencia mate uniforme, elimina marcas ligeras de herramientas Tamaño de grano y enmascarado Puede alterar tolerancias dimensionales estrictas o dañar superficies de sellado si no se enmascaran.
Pulido Alto brillo cosmético, fricción reducida Valor Ra objetivo El pulido manual puede causar una geometría inconsistente en esquinas afiladas.

Disponible según el material y los requisitos del proyecto.

¿Cuánto cuesta mecanizar una pieza por CNC?

El cálculo del costo de las piezas de mecanizado CNC a medida no se basa en una tarifa horaria fija ni en una fórmula simple basada en el peso. Debido a que cada componente se fabrica según plano, el precio es un reflejo directo del esfuerzo de fabricación necesario para cumplir con sus tolerancias, geometría y volumen específicos.

Una fórmula relativa general para entender su cotización es:

Costo estimado = Material + Asignación de configuración + Tiempo de mecanizado + Herramientas + Operaciones secundarias + Inspección + Acabado + Embalaje

Configuración y programación: Este es un costo fijo por lote. Para una cantidad de prototipo de 5 piezas, las horas dedicadas a programar el software CAM y configurar físicamente las sujeciones de la máquina se dividen entre esas 5 piezas, lo que resulta en un precio unitario alto. Para una cantidad de producción de 5,000 piezas, ese mismo costo de configuración se amortiza enormemente, reduciendo significativamente el precio por unidad. Sin embargo, los precios unitarios no disminuyen a una proporción fija e infinita; eventualmente, el tiempo de ciclo y el material se convierten en el costo base dominante.

Tiempo de mecanizado y complejidad: El tiempo de ciclo está dictado por la maquinabilidad del material y la complejidad de la pieza. El aluminio se mecaniza mucho más rápido que el acero inoxidable 316, reduciendo los costos de horas-máquina. Las piezas que requieren mecanizado de 5 ejes para lograr socavados complejos costarán más por hora que las placas fresadas simples de 3 ejes, aunque el mecanizado de 5 ejes a veces puede ahorrar dinero al reducir el número de cambios de configuración manuales.

Tolerancias y GD&T: Las tolerancias estrictas inflan directamente los costos. Exigir ±0.005 mm donde ±0.05 mm sería suficiente obliga a la fábrica a usar herramientas nuevas, ejecutar velocidades de avance más lentas y realizar inspecciones CMM frecuentes. De manera similar, los requisitos complejos de GD&T pueden requerir una sujeción especializada para evitar la distorsión de la pieza durante el corte.

Factor de costo Por qué cambia el precio Qué puede proporcionar el comprador
Materia prima y tamaño de material en bruto Los grados exóticos o el material sobredimensionado que requiere una gran eliminación de material aumentan el costo. Permita grados de material estándar si los requisitos funcionales lo permiten.
Tolerancias estrictas Requieren cortes más lentos, herramientas especializadas y un mayor riesgo de desecho. Aplique tolerancias estrictas solo a las superficies de acoplamiento críticas.
Cantidad de pedido Amortiza los costos de configuración, programación y documentación. Proporcione tanto el volumen del prototipo como el volumen anual esperado para un escalado preciso.
Documentación Los informes completos de FAI y los certificados de materiales requieren trabajo administrativo y de ingeniería. Especifique exactamente qué informes son obligatorios para el cumplimiento.

¿Qué hace que un proyecto de mecanizado CNC rápido avance con mayor velocidad?

En la fabricación a medida, "rápido" no significa un número fijo de días garantizado independientemente de la geometría. La verdadera velocidad se logra eliminando la fricción durante las fases de revisión de ingeniería y confirmación de requisitos.

La velocidad de mecanizado depende en gran medida de la disponibilidad de materiales, tolerancias realistas y requisitos de tratamiento superficial (que a menudo requieren proveedores externos). Para acelerar su proyecto, asegúrese de que su paquete de RFQ inicial sea completo. Las revisiones de planos poco claras o las indicaciones de roscas faltantes generan Solicitudes de Información (RFI), lo que detiene el cronograma antes de que comience el corte.

Lista de verificación para procesos por vía rápida

  • Archivos CAD 3D completos (STEP/IGES) y planos 2D en PDF.
  • Revisión de plano marcada claramente.
  • Grado de material confirmado (p. ej., Al 6061, no solo "Al").
  • Tolerancias realistas aplicadas solo donde sean funcionales.
  • Tratamiento superficial y requisitos de inspección explícitos.

Flujo de trabajo rápido

1 Envío de RFQ
2 Revisión de ingeniería
3 Confirmación de requisitos
4 Mecanizado CNC
5 Inspección de calidad
6 Embalaje y envío

Ciclo de muestra estimado actual: [CONFIRM SAMPLE LEAD TIME]

¿Dónde puede obtener piezas de aluminio mecanizadas por CNC a medida?

El aluminio es el material más solicitado para el mecanizado CNC a medida debido a su excelente maquinabilidad, relación resistencia-peso y respuesta a los tratamientos superficiales. Sin embargo, ninguna aleación de aluminio es el "mejor" material para todos los proyectos.

Aluminio 6061 es el estándar de la industria, ofreciendo una mezcla equilibrada de resistencia, soldabilidad y resistencia a la corrosión, ideal para soportes y carcasas en general. Aluminio 7075 proporciona una resistencia significativamente mayor (comparable a muchos aceros), lo que lo hace adecuado para prototipos aeroespaciales o automotrices sometidos a grandes esfuerzos, aunque es más difícil de anodizar de manera consistente. Aluminio 6063 a menudo se prefiere para extrusiones personalizadas intrincadas que requieren un excelente acabado superficial, mientras que 2024 ofrece alta resistencia a la fatiga pero poca resistencia a la corrosión, y 5052 es conocido por su formabilidad en chapa metálica, pero puede ser pegajoso durante el corte CNC.

Al adquirir piezas de aluminio, las discusiones críticas con su fábrica deben incluir los riesgos de deformación en paredes delgadas, ya que las tensiones internas del material pueden hacer que el aluminio se deforme después de una gran eliminación de material. Además, si las piezas requieren un anodizado cosmético, los compradores deben especificar las variaciones de color aceptables, definir claramente las áreas enmascaradas (especialmente para áreas de contacto conductivo) y tener en cuenta cómo las dimensiones posteriores al acabado afectarán las tolerancias de ensamblaje estrictas.

Aleación o requisito Consideración típica Qué confirmar
Al 6061 vs 7075 El 7075 es más fuerte pero más caro y más difícil de anodizar limpiamente. Confirme si realmente se requiere la máxima resistencia por encima del costo.
Secciones de pared delgada La vibración durante el fresado causa marcas de vibración y desviación dimensional. Confirme el espesor de pared permitido o acepte rutas de corte modificadas.
Anodizado cosmético Las marcas de herramientas se verán a través del anodizado transparente. Confirme los requisitos de rugosidad superficial (Ra) previos al anodizado.

Mecanizado CNC vs. Impresión 3D: ¿Cuál se adapta a su prototipo?

El proceso de prototipado correcto depende de lo que necesite validar. La impresión 3D a menudo es útil para verificaciones tempranas de forma y geometría, mientras que el mecanizado CNC es más adecuado para prototipos que requieren materiales con intención de producción, pruebas funcionales o características de superficie mecanizada.

01

Elija la impresión 3D cuando

  • Necesite revisar la forma externa, la ergonomía o el espacio de ensamblaje.
  • El diseño contiene cavidades internas que son difíciles de mecanizar.
  • La iteración rápida del diseño es más importante que el comportamiento del material de producción.
  • El prototipo es principalmente para validación visual o de geometría en etapas iniciales.
Ideal para: Validación temprana de forma y diseño
02

Elija el mecanizado CNC cuando

  • El prototipo debe probarse bajo carga funcional.
  • Se requiere metal con intención de producción o material plástico de ingeniería.
  • Se deben evaluar las relaciones dimensionales, las características de acoplamiento o el acabado superficial.
  • El proyecto avanza hacia una producción piloto o repetitiva.
Ideal para: Validación funcional y de intención de producción

Muchos proyectos utilizan ambos procesos: impresión 3D para la revisión temprana del diseño, seguida de mecanizado CNC para pruebas funcionales y producción piloto.

Ingeniero comparando un prototipo mecanizado por CNC con un prototipo impreso en 3D

Seleccione el proceso de prototipado basándose en lo que la pieza debe demostrar.

Opciones de DFM que mejoran la fabricabilidad y la precisión de las cotizaciones

1. Aplique tolerancias estrictas solo a características funcionales.

Impacto: Las tolerancias estrictas generales obligan a un mecanizado lento en todas partes. Decisión: Afloje las dimensiones que no son de acoplamiento.

2. Defina datums claros y GD&T.

Impacto: La ambigüedad conduce a errores de configuración y acumulación de tolerancias. Decisión: Marque las caras de montaje principales como datums.

3. Use radios de esquina internos prácticos.

Impacto: Las esquinas internas afiladas requieren electroerosión (EDM) lenta o herramientas diminutas. Decisión: Agregue radios >1/3 de la profundidad de la cavidad.

4. Evite cavidades innecesariamente profundas y estrechas.

Impacto: La desviación de la herramienta causa vibración y un acabado deficiente. Decisión: Limite la relación profundidad-ancho a 4:1.

5. Use agujeros y roscas estándar donde sea práctico.

Impacto: Las roscas personalizadas requieren machos de roscar personalizados o un fresado de roscas lento. Decisión: Cíñase a los tamaños métricos/UNC estándar.

6. Separe las superficies cosméticas y funcionales.

Impacto: El pulido excesivo de las caras funcionales altera las dimensiones. Decisión: Indique claramente las zonas exclusivamente cosméticas.

7. Considere el acceso de la herramienta.

Impacto: Los socavados requieren máquinas de 5 ejes o herramientas especiales. Decisión: Diseñe características accesibles desde ejes estándar.

8. Revise la geometría de paredes delgadas.

Impacto: Las paredes < 1 mm se deforman durante el mecanizado. Decisión: Engrose las paredes o acepte tasas de desecho más altas.

9. Reduzca las configuraciones innecesarias.

Impacto: Las características en 6 lados requieren 6 giros manuales, lo que aumenta el costo. Decisión: Consolide las características en menos caras.

10. Defina los requisitos dimensionales posteriores al acabado.

Impacto: El anodizado añade espesor, atascando los ajustes apretados. Decisión: Indique "Las dimensiones se aplican DESPUÉS del recubrimiento".

De la revisión CAD a la producción repetitiva

Un proceso de revisión estructurado ayuda a alinear los planos, los requisitos funcionales, las expectativas de inspección y las necesidades de producción repetitiva antes de que comience la fabricación.

Ingeniero revisando el plano de un cliente para un RFQ de mecanizado CNC personalizado
1

Revisión de planos y RFQ

El comprador proporciona: Archivos 2D/3D, requisitos de materiales, cantidades esperadas y aplicación objetivo.
Enfoque de la revisión: Integridad del plano, geometría de la pieza, características críticas e información faltante en la RFQ.
Por qué es importante: Ayuda a identificar requisitos poco claros o potencialmente difíciles de fabricar antes de la cotización.
Ingenieros revisando la viabilidad de fabricación de una pieza mecanizada por CNC personalizada
2

Revisión DFM y confirmación de requisitos

El comprador proporciona: Requisitos funcionales, relaciones de acoplamiento y expectativas críticas de calidad.
Enfoque de la revisión: Acceso de la herramienta, estrategia de datum, relaciones de tolerancia, ruta de mecanizado y necesidades de inspección.
Por qué es importante: Ayuda a identificar posibles riesgos de fabricación y costos antes de la planificación de la producción.
Cotización de proyectos de mecanizado CNC y revisión de planificación de muestras
3

Cotización y plan de muestras

El comprador proporciona: Cantidades esperadas, etapa del proyecto y cronograma de entrega solicitado.
Enfoque de la revisión: Disponibilidad de materiales, ruta del proceso, requisitos de muestras y detalles comerciales.
Por qué es importante: Alinea el alcance técnico, las expectativas de las muestras y las suposiciones de la cotización.
Producción del primer artículo de un componente mecanizado por CNC personalizado
4

Producción del primer artículo (FAI)

El comprador proporciona: Confirmación de la revisión del plano aprobada y cualquier requisito específico de la muestra.
Enfoque de la revisión: Configuración del mecanizado, enfoque de herramientas, estabilidad de la sujeción y características críticas.
Por qué es importante: Proporciona una oportunidad controlada para evaluar la ruta de fabricación propuesta.
Inspector comprobando una pieza mecanizada por CNC de primer artículo con respecto al plano
5

Inspección y aprobación

El comprador proporciona: Comentarios sobre la muestra y confirmación de cualquier documentación de inspección requerida.
Enfoque de la revisión: Dimensiones especificadas, características de acoplamiento, requisitos de superficie y registros de inspección acordados.
Por qué es importante: Ayuda a confirmar que la muestra se alinea con el plano aprobado y los requisitos del proyecto.
Piezas CNC de producción repetitiva organizadas para inspección y embalaje
6

Producción repetitiva y entrega

El comprador proporciona: Estado de la muestra aprobada, cantidad del pedido, necesidades de embalaje e información de entrega.
Enfoque de la revisión: Consistencia del proceso, control de revisión de planos, identificación de lotes y requisitos de embalaje.
Por qué es importante: Respalda una comunicación más clara de los pedidos repetitivos y la trazabilidad de la producción.

¿Listo para revisar su proyecto CNC?

Envíe su plano, material, cantidad, requisitos críticos y etapa del proyecto para una revisión de ingeniería.

Chatear por WhatsApp

Planificación de la calidad para piezas CNC a medida repetibles

La calidad constante en la fabricación a medida requiere una planificación rigurosa antes de encender la máquina. Nuestro marco de control de calidad incluye:

  • Control de revisión de planos
  • Verificación del grado del material
  • Inspección del primer artículo (FAI)
  • Controles rutinarios de lotes en proceso
  • Comprobaciones de ajuste y calibres de roscas
  • Desbarbado y limpieza controlados
  • Revisión del acabado superficial
  • Comunicación transparente de no conformidades

El equipo de inspección se selecciona de acuerdo con la característica, la tolerancia y el requisito de informes. [CONFIRM INSPECTION EQUIPMENT].

Problemas comunes en piezas CNC y cómo los compradores pueden reducir el riesgo

1. Desviación dimensional o de GD&T

Impacto: Falla en el ensamblaje. Entrada: Especificar datums críticos. Revisión: Rigidez de la sujeción. Evidencia: Informe CMM.

2. Acumulación de tolerancias

Impacto: Interferencia. Entrada: Proporcionar información de la pieza de acoplamiento. Revisión: Reducción de configuraciones. Evidencia: Pruebas de ensamblaje.

3. Rebabas y bordes afilados

Impacto: Cables cortados, daños en sellos. Entrada: Definir rotura de bordes. Revisión: Desbarbado en máquina. Evidencia: Comprobación visual.

4. Virutas internas y contaminación

Impacto: Fallo del sistema de fluidos. Entrada: Indicar las necesidades de limpieza. Revisión: Limpieza ultrasónica. Evidencia: Certificado de limpieza.

5. Marcas de herramienta y vibración

Impacto: Fugas de juntas tóricas. Entrada: Especificar el valor Ra. Revisión: Ajuste de la velocidad de avance. Evidencia: Lectura del perfilómetro.

6. Variación de acabado o color

Impacto: Rechazo cosmético. Entrada: Proporcionar muestras de color. Revisión: Lotes de anodizado. Evidencia: Muestras límite.

7. Deformación de paredes delgadas

Impacto: Piezas deformadas. Entrada: Permitir paredes más gruesas si es posible. Revisión: Proceso de alivio de tensiones. Evidencia: Comprobación de planitud.

8. Desajuste de roscas

Impacto: Fijaciones pasadas de rosca. Entrada: Clase de rosca específica. Revisión: Selección de herramientas. Evidencia: Calibre Pasa/No Pasa.

9. Variación del prototipo a la producción

Impacto: Inestabilidad del lote. Entrada: Compartir previsión de volumen. Revisión: Diseño de utillaje escalable. Evidencia: Informe FAI.

10. Confusión de materiales o documentos

Impacto: Responsabilidad en fallos de campo. Entrada: Solicitar certificados en el RFQ. Revisión: Seguimiento de lotes. Evidencia: Certificados de materiales.

¿Qué información de inspección y trazabilidad debe solicitar?

Los requisitos de inspección y trazabilidad deben coincidir con la función de la pieza, las características críticas y las necesidades de la cadena de suministro. Especifique los registros requeridos durante la etapa de RFQ para que se puedan confirmar el método de inspección aplicable, el alcance de los informes y la disponibilidad de documentos antes de la producción.

La documentación es específica del proyecto y no debe asumirse que se incluye por defecto.

Inspección dimensional y funcional

Informe dimensional básico

Registra las dimensiones críticas acordadas con respecto al plano aprobado.

Inspección del primer artículo

Puede documentar las dimensiones y características especificadas en una muestra de producción inicial, de acuerdo con el alcance de inspección acordado.

Comprobaciones de roscas o funcionales

Puede incluir resultados de calibres de roscas, comprobaciones de ajuste, comprobaciones de excentricidad u otras pruebas funcionales especificadas en el proyecto.

Trazabilidad de materiales y lotes

Documentación de materiales

Puede incluir la documentación disponible del proveedor o de la fábrica para la calidad del material especificada.

Identificación del lote

Vincula las piezas o el embalaje a un lote de producción acordado o a una referencia de lote.

Registros de colada o lote

Debe solicitarse durante el RFQ si se requiere trazabilidad del número de colada de la materia prima.

Registros de acabado, tratamiento y embalaje

Medición del acabado superficial

Puede registrar los valores de rugosidad acordados en las superficies funcionales especificadas.

Documentación de recubrimiento o chapado

El tipo de documento, el alcance, el espesor del tratamiento y los requisitos de cumplimiento deben confirmarse antes de la producción.

Requisitos de embalaje y etiquetado

Define la identificación de la pieza, el embalaje protector, las etiquetas de lote y cualquier información de recepción especificada por el comprador.

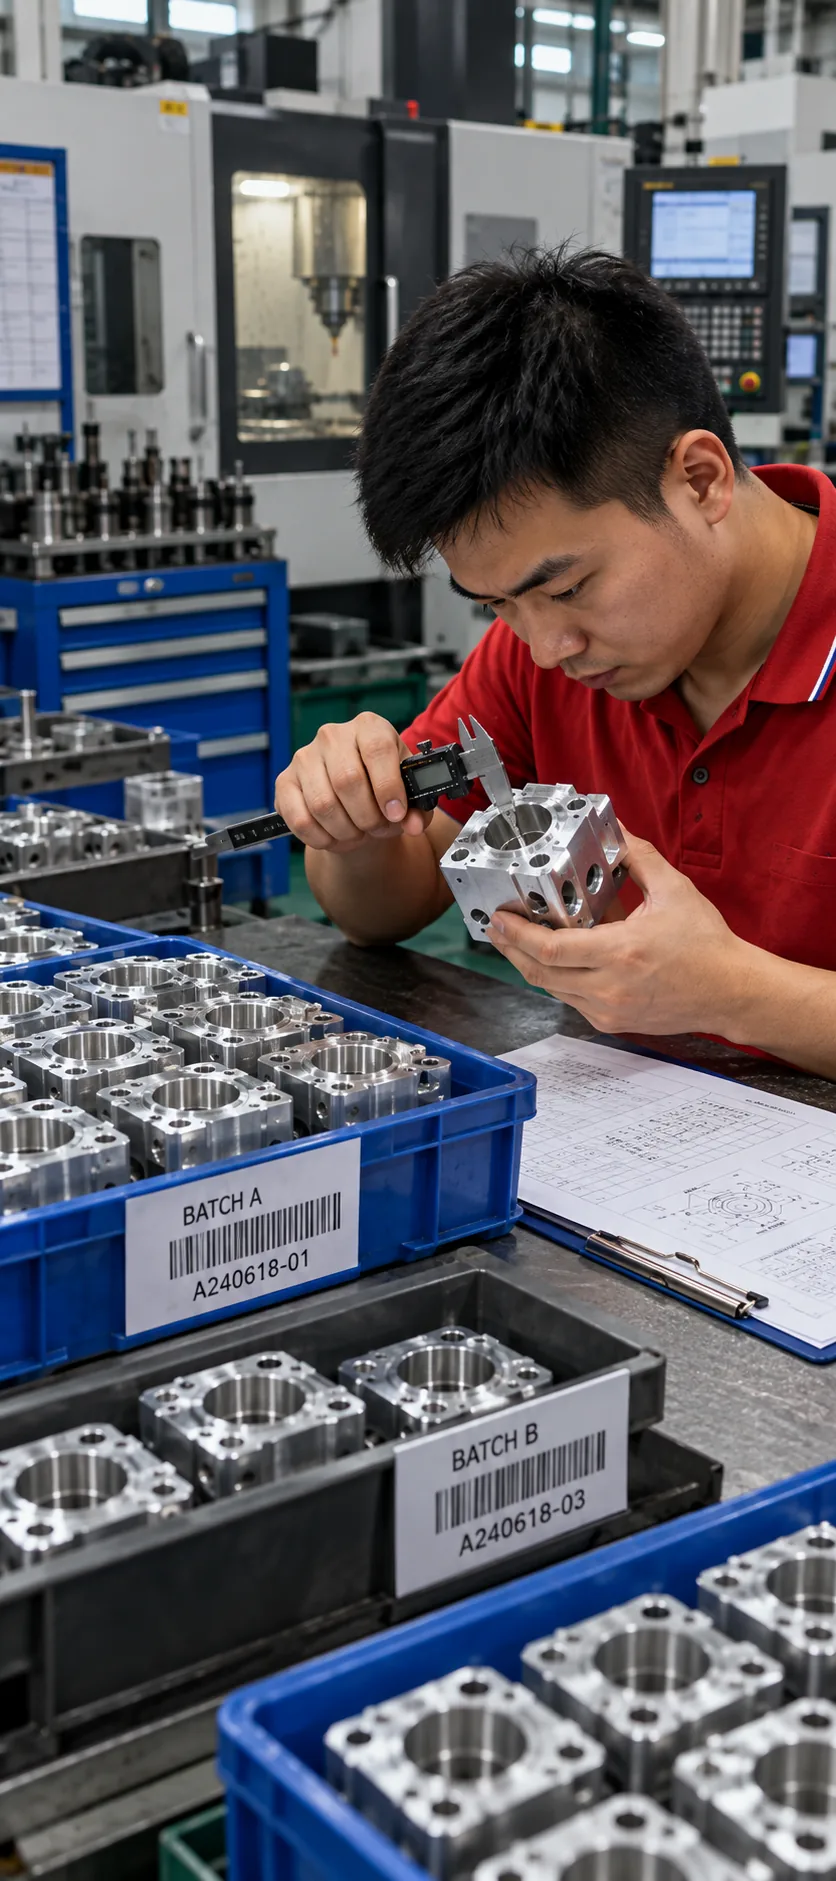
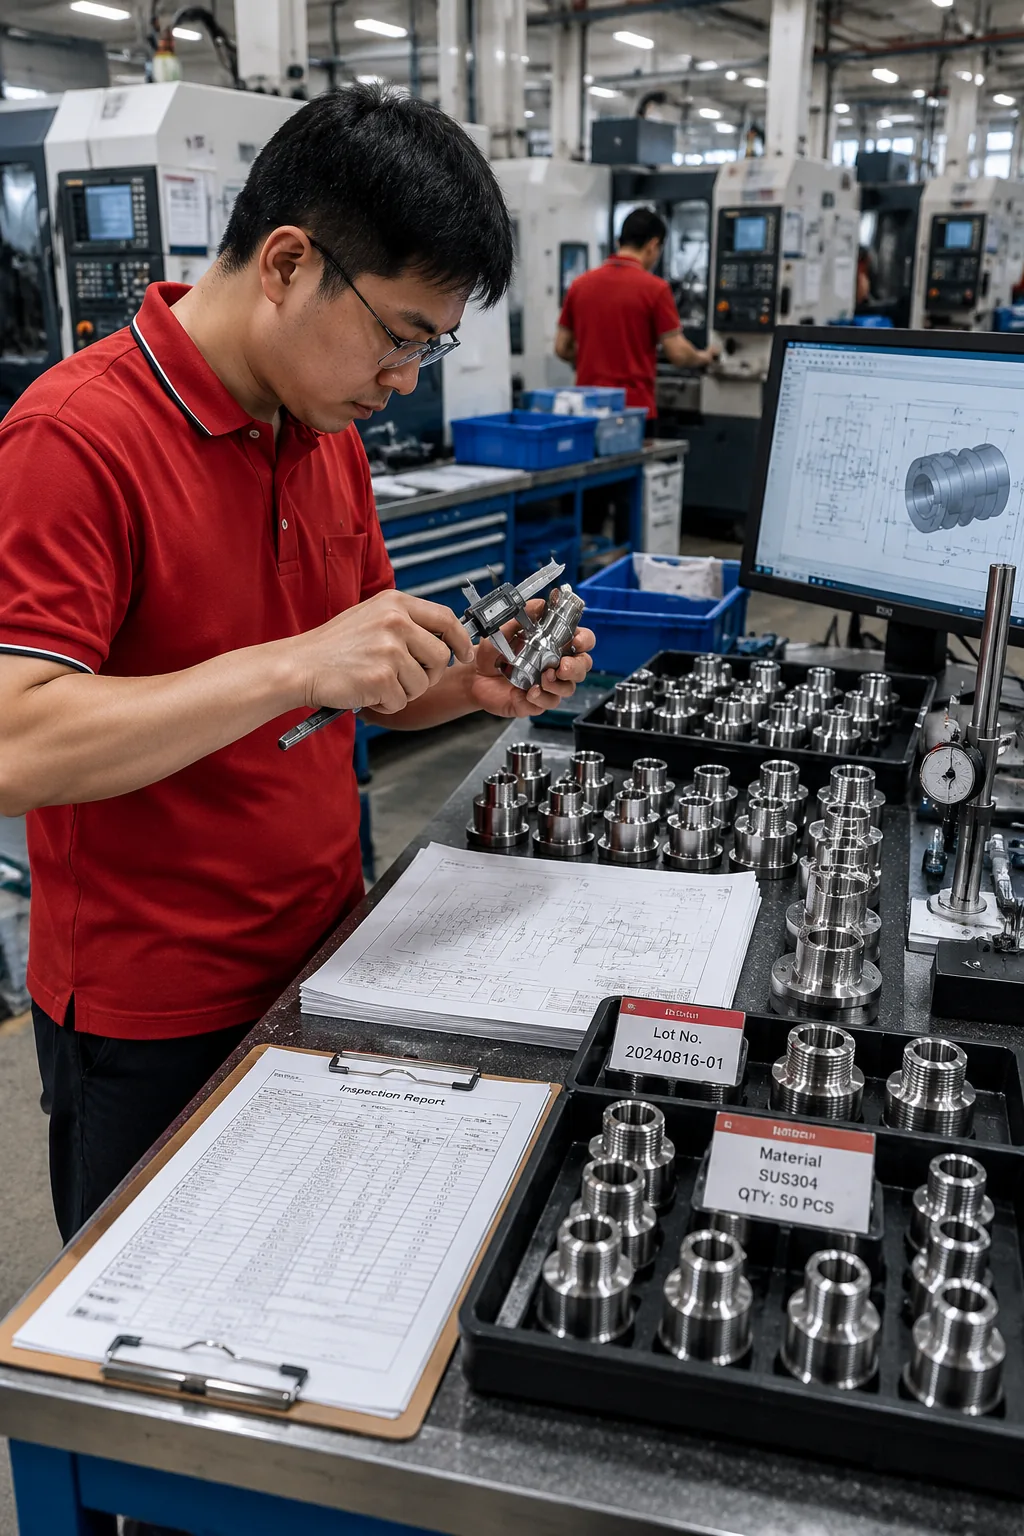
Inspector midiendo piezas mecanizadas por CNC con registros de inspección y trazabilidad de lotes
La evidencia de inspección y los registros de trazabilidad deben definirse durante el RFQ.

Aplicaciones para componentes CNC fabricados según plano

Evaluamos proyectos basándonos en las especificaciones de los planos y la viabilidad de fabricación en diversas industrias exigentes.

Maquinaria industrial Automatización y robótica Motores y sistemas de movimiento Equipos de automoción Electrónica e instrumentos Válvulas, bombas y control de fluidos Soporte de moldeo y utillaje

Vea cómo se fabrican sus piezas CNC personalizadas

Visibilidad de la fábrica y documentos disponibles para revisión

Comprador internacional inspeccionando piezas mecanizadas por CNC en la fábrica de LuckyHxs Discusión de ingeniería entre el cliente y el equipo de LuckyHxs Cliente revisando los procesos de control de calidad en la fábrica Cliente visualizando el almacenamiento de materia prima y el sistema de trazabilidad

Agradecemos la comunicación directa y las visitas programadas a la fábrica para la revisión de ingeniería y las auditorías de proveedores.

Soporte de fábrica y calidad

Acceso a la fábrica y documentos de calidad para su proyecto CNC

Para proyectos de mecanizado CNC personalizados, la evaluación de la fábrica y la documentación de calidad deben estar alineadas con la función de la pieza, las características críticas, los requisitos de material y la etapa de producción. Díganos qué requiere su proceso de aprobación de proveedores y confirmaremos los registros de inspección y documentos del proyecto aplicables durante la cotización.

Inspector de LuckyHxs revisando piezas mecanizadas por CNC personalizadas con respecto a los requisitos de ingeniería

Comunicación y visita a la fábrica

Comuníquese directamente con nuestro equipo de fabricación sobre la geometría de la pieza, los procesos de mecanizado, los requisitos de inspección y la planificación de la producción repetitiva. Las visitas programadas a la fábrica o las revisiones de proveedores pueden discutirse según las necesidades del proyecto.

Registros de inspección

Dependiendo del alcance de la inspección acordado, los registros del proyecto pueden incluir resultados de inspección dimensional, hallazgos del primer artículo, comprobaciones de calibres de roscas, mediciones de excentricidad o datos de acabado superficial.

Documentos de materiales y trazabilidad

Si su proyecto requiere documentación de materiales, identificación de lotes, registros de tratamiento u otra información de trazabilidad, especifique estos requisitos durante la etapa de RFQ para que se pueda confirmar su disponibilidad y alcance antes de la producción.

El tipo de documento, el formato de informe, el alcance de la inspección y la disponibilidad se confirman de acuerdo con el plano, la aplicación y los requisitos de cotización. Ningún certificado o documento debe presentarse como estándar a menos que se haya verificado para el proyecto específico.

Preguntas frecuentes sobre la fábrica de piezas mecanizadas por CNC personalizadas

¿Qué información necesitan para cotizar una pieza CNC personalizada?
Para proporcionar una cotización precisa, requerimos planos 2D detallados (PDF) que especifiquen dimensiones, tolerancias y acabados superficiales, junto con archivos CAD 3D (STEP, IGES) para la programación. Además, especifique la calidad del material, las cantidades requeridas (prototipo y producción), el tratamiento superficial y cualquier requisito específico de inspección o embalaje. La falta de información puede retrasar el proceso de cotización.
¿Pueden mecanizar a partir de planos 2D y archivos CAD 3D?
Sí, utilizamos ambos. Los modelos CAD 3D son esenciales para la programación CAM y la comprensión de geometrías complejas, mientras que los planos 2D actúan como el documento legal que define las tolerancias críticas, GD&T, roscas y requisitos de acabado superficial que no se pueden capturar completamente en un modelo 3D estándar. Ambos son altamente recomendables para una fabricación precisa.
¿Qué tipos de piezas CNC personalizadas pueden fabricar?
Fabricamos una amplia variedad de componentes según plano, incluyendo ejes de precisión, bujes, manguitos, pasadores, espaciadores, insertos roscados, fijaciones personalizadas, carcasas de equipos, envolventes y soportes estructurales. Nuestras capacidades soportan diversas geometrías dependiendo del proceso de mecanizado seleccionado.
¿Cómo eligen entre torneado y fresado CNC?
La elección depende de la geometría de la pieza. El torneado CNC es ideal para piezas cilíndricas y simétricas, como ejes y bujes, donde la pieza de trabajo gira. El fresado CNC se utiliza para piezas prismáticas, superficies planas, cavidades complejas y agujeros descentrados donde la herramienta de corte gira. Las piezas complejas a menudo requieren mecanizado de torno-fresa o múltiples configuraciones utilizando ambos procesos.
¿Qué materiales están disponibles para el mecanizado CNC?
Procesamos una variedad de metales y plásticos de ingeniería, incluyendo aluminio (6061, 6063, 7075), acero inoxidable (303, 304, 316L), acero de fácil mecanizado (1214, 1215), latón (H59, C3604) y plásticos como POM y PTFE. La disponibilidad final de la calidad del material se confirma durante la fase de revisión de ingeniería y cotización.
¿Cuánto cuesta una pieza mecanizada por CNC personalizada?
El costo está determinado por el precio de la materia prima, el tiempo de mecanizado, la complejidad de la configuración, el utillaje requerido, las tolerancias, los requisitos de inspección y el volumen del pedido. La creación de prototipos incurre en costos unitarios más altos debido a la configuración y programación no amortizadas, mientras que la producción en volumen reduce significativamente el precio unitario. Proporcionamos cotizaciones detalladas basadas en sus planos específicos.
¿Pueden soportar prototipos y producción repetitiva?
Sí, apoyamos todo el ciclo de vida del producto. Podemos fabricar prototipos de lotes pequeños para pruebas funcionales y validación de diseño. Una vez aprobados, podemos hacer la transición del proyecto a una producción en volumen repetitiva, asegurando la estabilidad del proceso y la consistencia dimensional en lotes más grandes, sujeto a la revisión del proyecto.
RFQ DE PIEZAS CNC PERSONALIZADAS

Solicite una cotización para sus piezas de mecanizado CNC personalizadas

Envíenos su plano y los requisitos del proyecto para una revisión de fabricación. Evaluaremos la geometría de la pieza, el material, las cantidades, las características críticas, los requisitos de superficie y las necesidades de inspección antes de confirmar la ruta de mecanizado aplicable y la cotización.

Información a incluir

  • Último plano 2D o archivo CAD 3D
  • Material y grado
  • Cantidades de prototipo y producción
  • Dimensiones críticas o GD&T, roscas y ajustes
  • Requisitos de acabado superficial y cronograma objetivo

Confidencialidad de planos y proyectos

Sus planos, archivos CAD e información del proyecto se utilizarán únicamente para la cotización, la revisión de viabilidad de fabricación y la comunicación del proyecto. Si su proyecto requiere un acuerdo de confidencialidad (NDA) o un procedimiento específico de manejo de documentos, infórmenos antes de enviar archivos confidenciales.

  • Archivos del proyecto utilizados para la cotización y revisión de ingeniería
  • Los requisitos del NDA pueden discutirse antes de la presentación
  • Revisión de planos y alcance de documentos confirmados por proyecto

Contacto directo

RFQ de piezas de mecanizado CNC OEM

Los campos marcados con * son obligatorios. Si el proceso de mecanizado o el material aún no están confirmados, seleccione "No estoy seguro" y proporcione su plano para la revisión de ingeniería.

Altamente recomendado

Formatos compatibles: PDF, JPG, PNG, STEP, IGES, STL, DWG (Máx. 20MB)

Cargar un archivo o arrastrar y soltar

Formatos compatibles: PDF, JPG, PNG, STEP, IGES, STL, DWG (Máx. 20MB)