
Fabricante de piezas torneadas por CNC para componentes de precisión personalizados
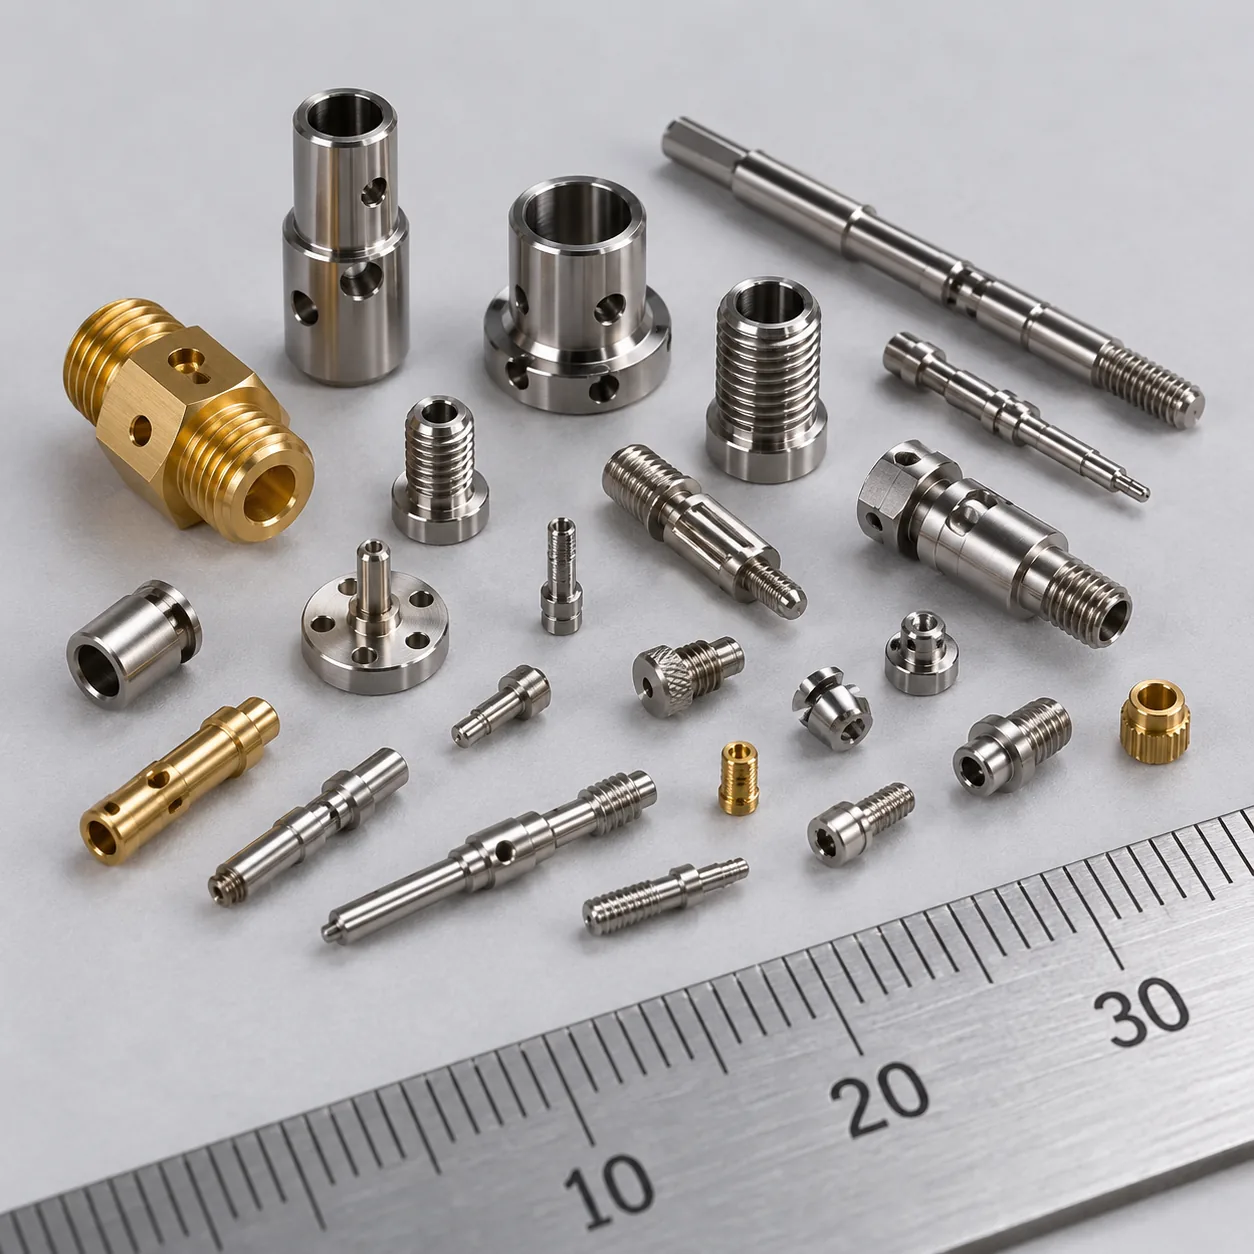
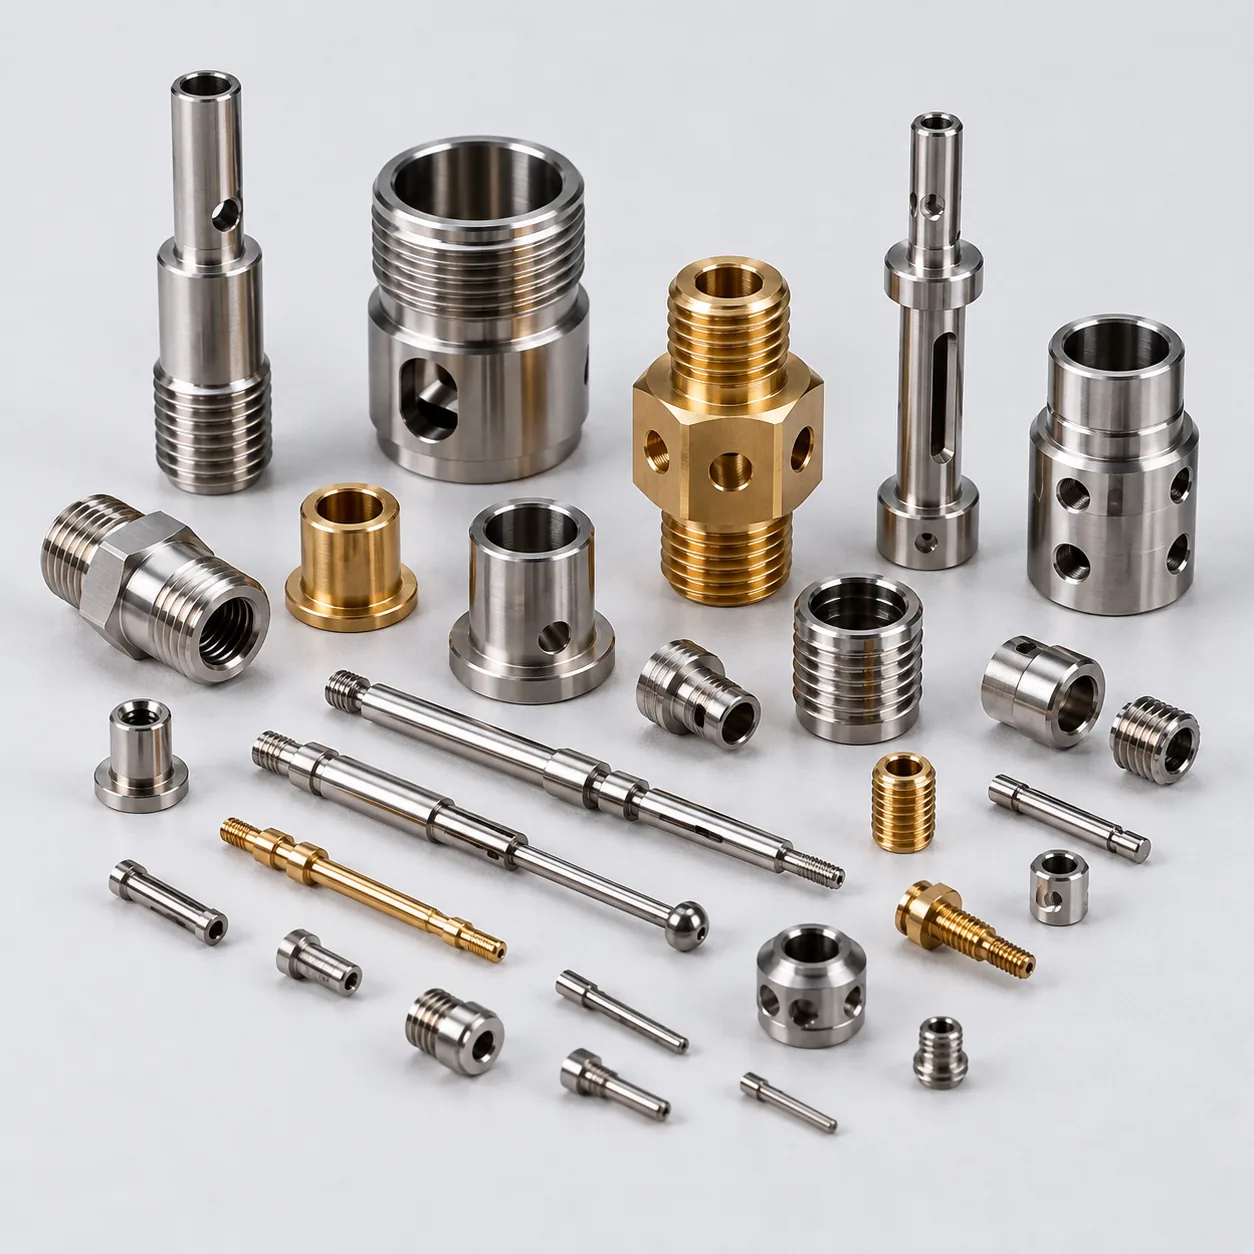
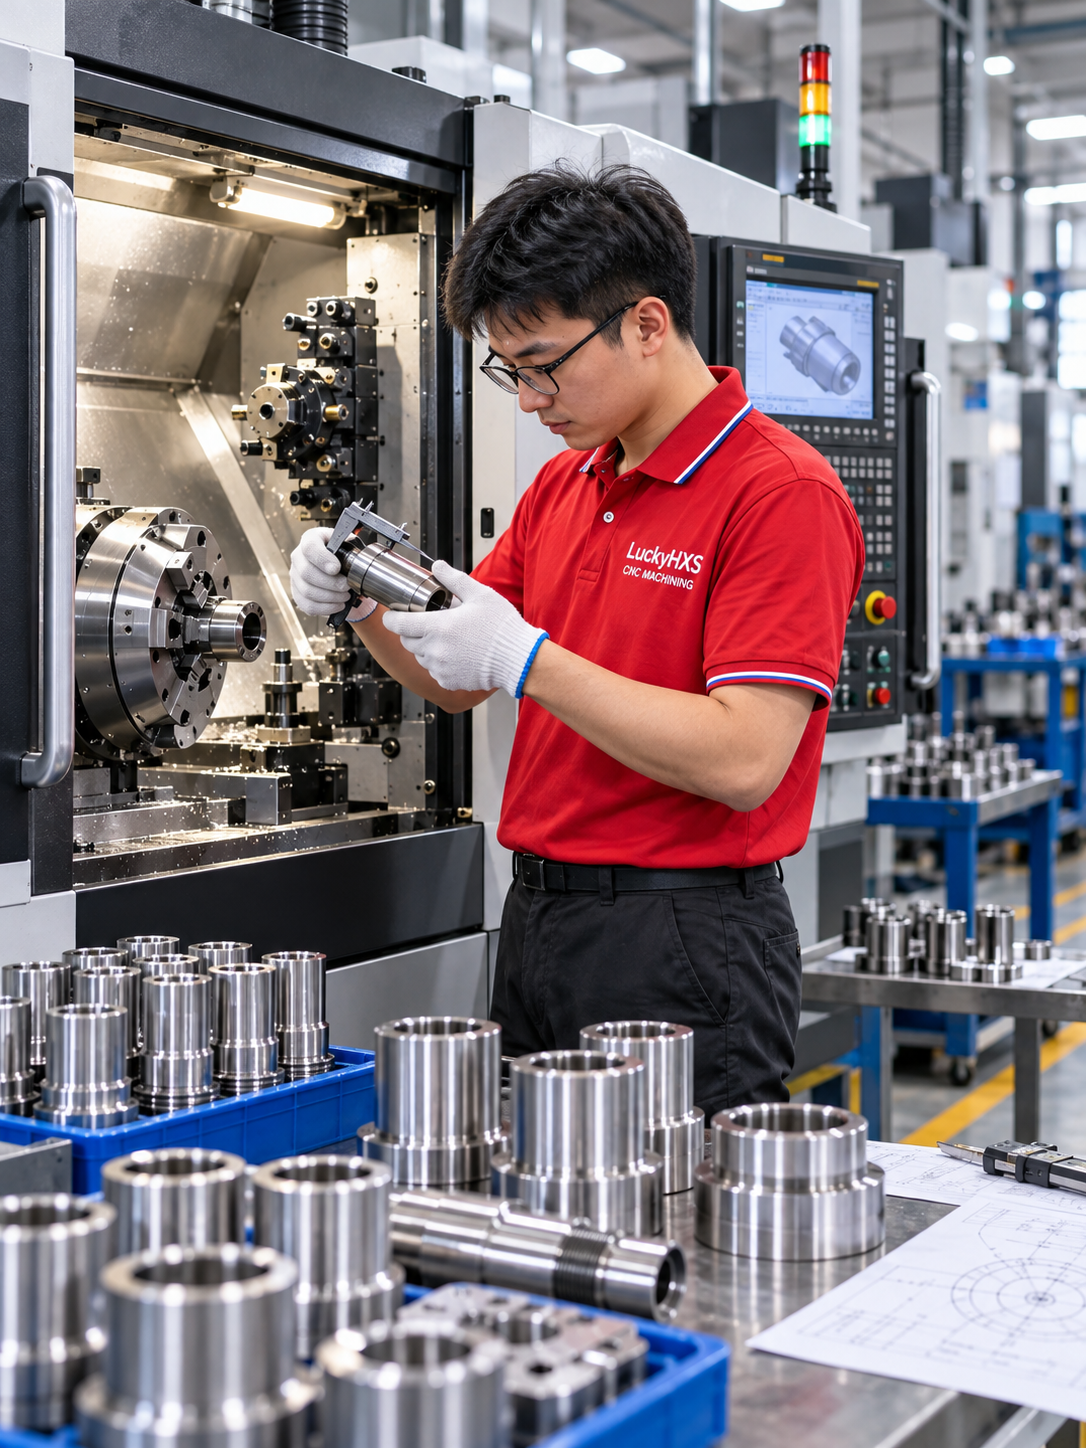
LuckyHXS fabrica ejes, pasadores, manguitos, casquillos, insertos roscados, conectores, accesorios y componentes torneados complejos personalizados a partir de los planos del cliente. Revisamos los requisitos de diámetro, longitud, ajuste, excentricidad, roscas, ranuras, material, acabado e inspección antes de seleccionar la ruta de mecanizado.
Piezas torneadas de metal y plástico de ingeniería para la validación de prototipos y producción en serie.
Los archivos PDF, STEP, STP, IGES, DWG y DXF pueden ser revisados junto con sus requisitos de material, cantidad y características críticas.
Piezas torneadas por CNC personalizadas fabricadas según el plano
Un componente torneado se define por algo más que su diámetro exterior. Los ajustes de acoplamiento, orificios internos, resaltes, roscas, ranuras, agujeros transversales y las relaciones con el eje de rotación determinan cómo debe mecanizarse e inspeccionarse la pieza.
Tipo de suministro
Componentes torneados personalizados fabricados según plano
Productos comunes
Ejes, pasadores, manguitos, casquillos, espaciadores, insertos roscados, conectores y accesorios
Procesos
Torneado CNC, mecanizado tipo suizo, mecanizado en torno automático y coordinación de torneado-fresado
Materiales
Aluminio, acero inoxidable, latón, cobre, acero de fácil mecanizado, POM y PTFE
Fase del proyecto
Muestras de prototipos, cantidades de validación y pedidos recurrentes
Formatos de planos
Planos 2D, modelos CAD 3D o muestras físicas aprobadas
Enfoque de ingeniería
Ajuste, concentricidad, excentricidad, calidad de rosca, control de rebabas y repetibilidad
"La ruta de fabricación se selecciona en función de la geometría del componente, las relaciones funcionales, el material y la cantidad, en lugar de una etiqueta de máquina genérica."
¿Qué son las piezas torneadas por CNC?
Las piezas torneadas por CNC son componentes producidos al girar una barra u otra pieza de trabajo redonda mientras herramientas de corte controladas eliminan material. El proceso es muy adecuado para geometrías cilíndricas, diámetros controlados, orificios, resaltes, conos, ranuras, chaflanes y roscas internas o externas.
Un fabricante de piezas torneadas por CNC debe comprender cómo interactúan estas características. Un diámetro correcto no demuestra automáticamente que dos muñones compartan un eje común, que una rosca esté correctamente colocada respecto a un resalte o que un manguito proporcione el ajuste de holgura o interferencia requerido.
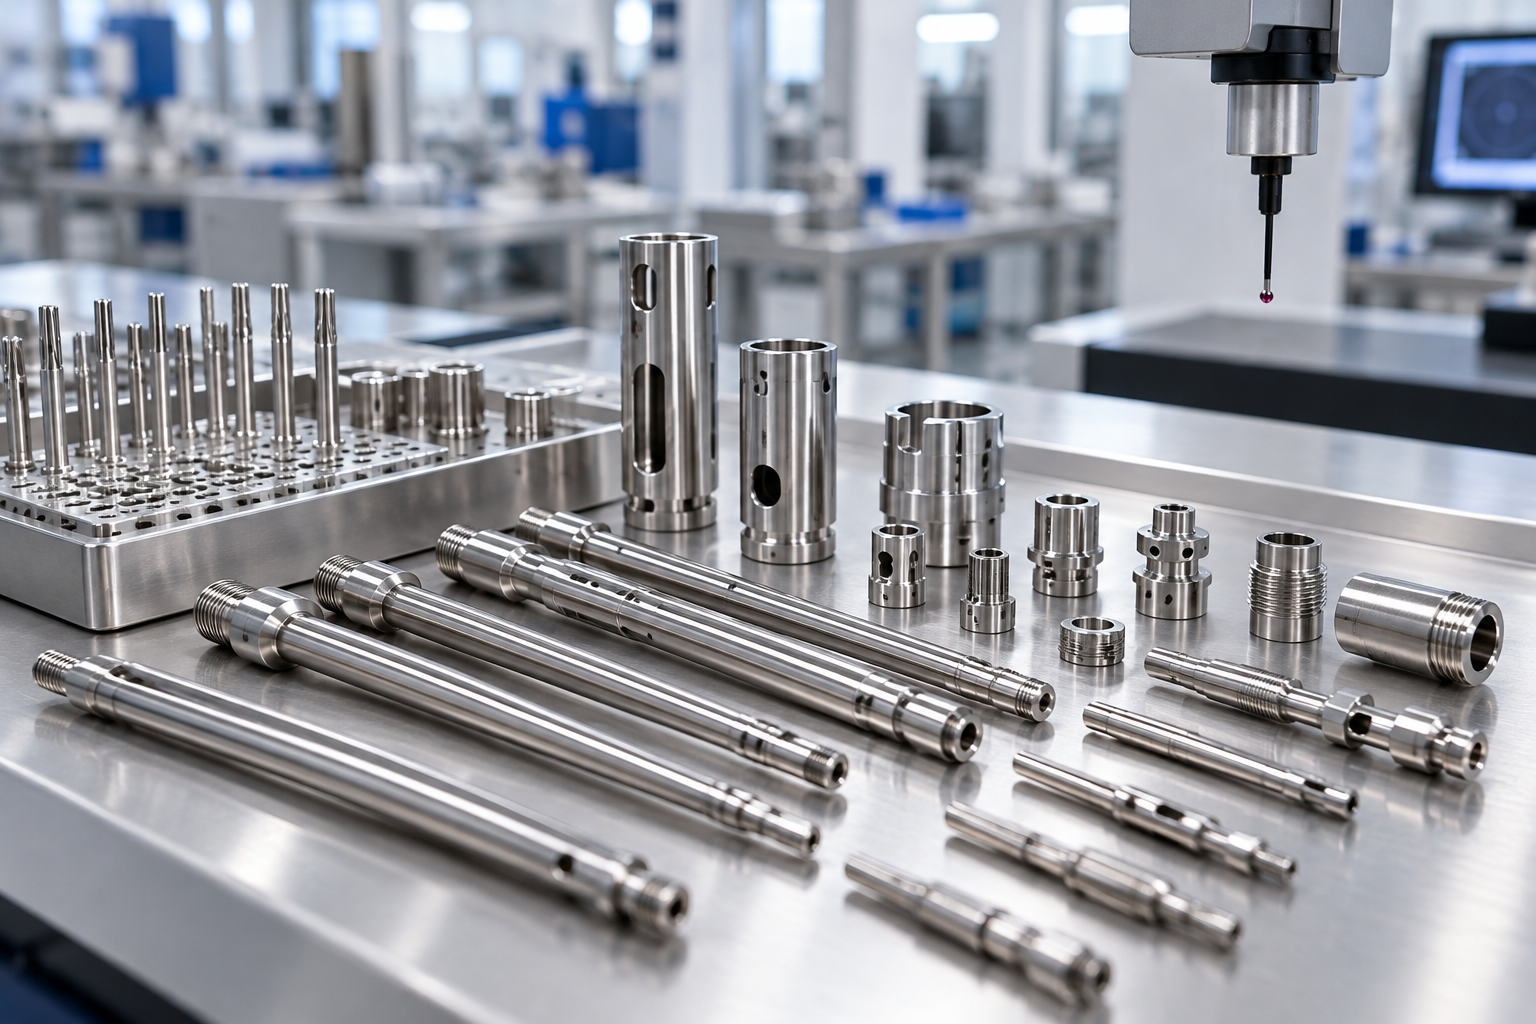
Las piezas torneadas por CNC típicas incluyen:
- Ejes de motor y rotor
- Pasadores de posicionamiento y guía
- Manguitos, casquillos y espaciadores
- Insertos roscados, tuercas y espárragos
- Conectores, accesorios y acoplamientos
- Componentes de válvulas, boquillas y control de fluidos
- Bridas, tapas de extremo y carcasas giratorias
- Componentes largos y esbeltos torneados tipo suizo
- Piezas de múltiples características de torneado-fresado
- Piezas torneadas de plástico de ingeniería
Esta página cubre componentes fabricados según los planos del cliente, no piezas de repuesto para tornos CNC.
Piezas torneadas por CNC personalizadas que fabricamos
Cada familia de productos se fabrica según planos, materiales, dimensiones, ajustes, acabados superficiales y requisitos de producción específicos del proyecto.
Ejes de precisión y ejes de motor
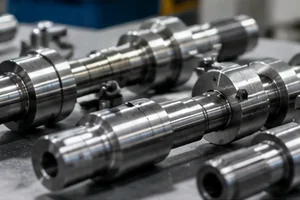
Ejes escalonados, ejes de motor, ejes de rotor, ejes de guía y ejes ranurados para conjuntos giratorios o de movimiento.
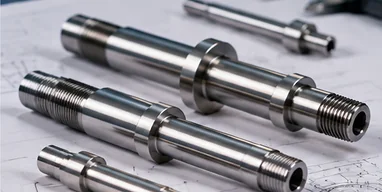
Pasadores y componentes de posicionamiento
Pasadores de posicionamiento, pasadores de guía, pasadores de conector, pasadores de pivote y pasadores de precisión personalizados para ensamblajes, fijaciones y sistemas de movimiento.
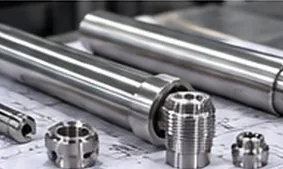
Manguitos, casquillos y espaciadores
Manguitos de eje, casquillos de cojinete, manguitos espaciadores y componentes cilíndricos de pared delgada para soporte, control de desgaste, alineación o espaciado.
Insertos roscados, tuercas y espárragos
Insertos moleteados, insertos para moldeo por inyección, tuercas de rosca ciega o pasante, espárragos y componentes roscados personalizados.
Conectores, accesorios y acoplamientos
Conectores de potencia, accesorios de tubería, adaptadores, acoplamientos y componentes de conexión roscada.
Componentes de válvulas, boquillas y control de fluidos
Vástagos de válvula, componentes de válvulas rotativas, boquillas, piezas neumáticas y conexiones de fluidos.
Bridas, tapas de extremo y carcasas giratorias
Bridas, tapas de extremo de motor, carcasas de sensores y carcasas cilíndricas con orificios, resaltes o interfaces de montaje.
Piezas largas y esbeltas torneadas tipo suizo
Microejes, pasadores esbeltos, sondas y componentes de conectores de pequeño diámetro cuya relación longitud-diámetro requiere soporte adicional.
Piezas de múltiples características de torneado-fresado
Componentes redondos que también contienen planos, ranuras, agujeros transversales, agujeros desplazados o características en posiciones angulares controladas.
Piezas torneadas de plástico de ingeniería
Casquillos, manguitos, espaciadores y componentes aislantes de POM, PTFE y otros plásticos de ingeniería adecuados.
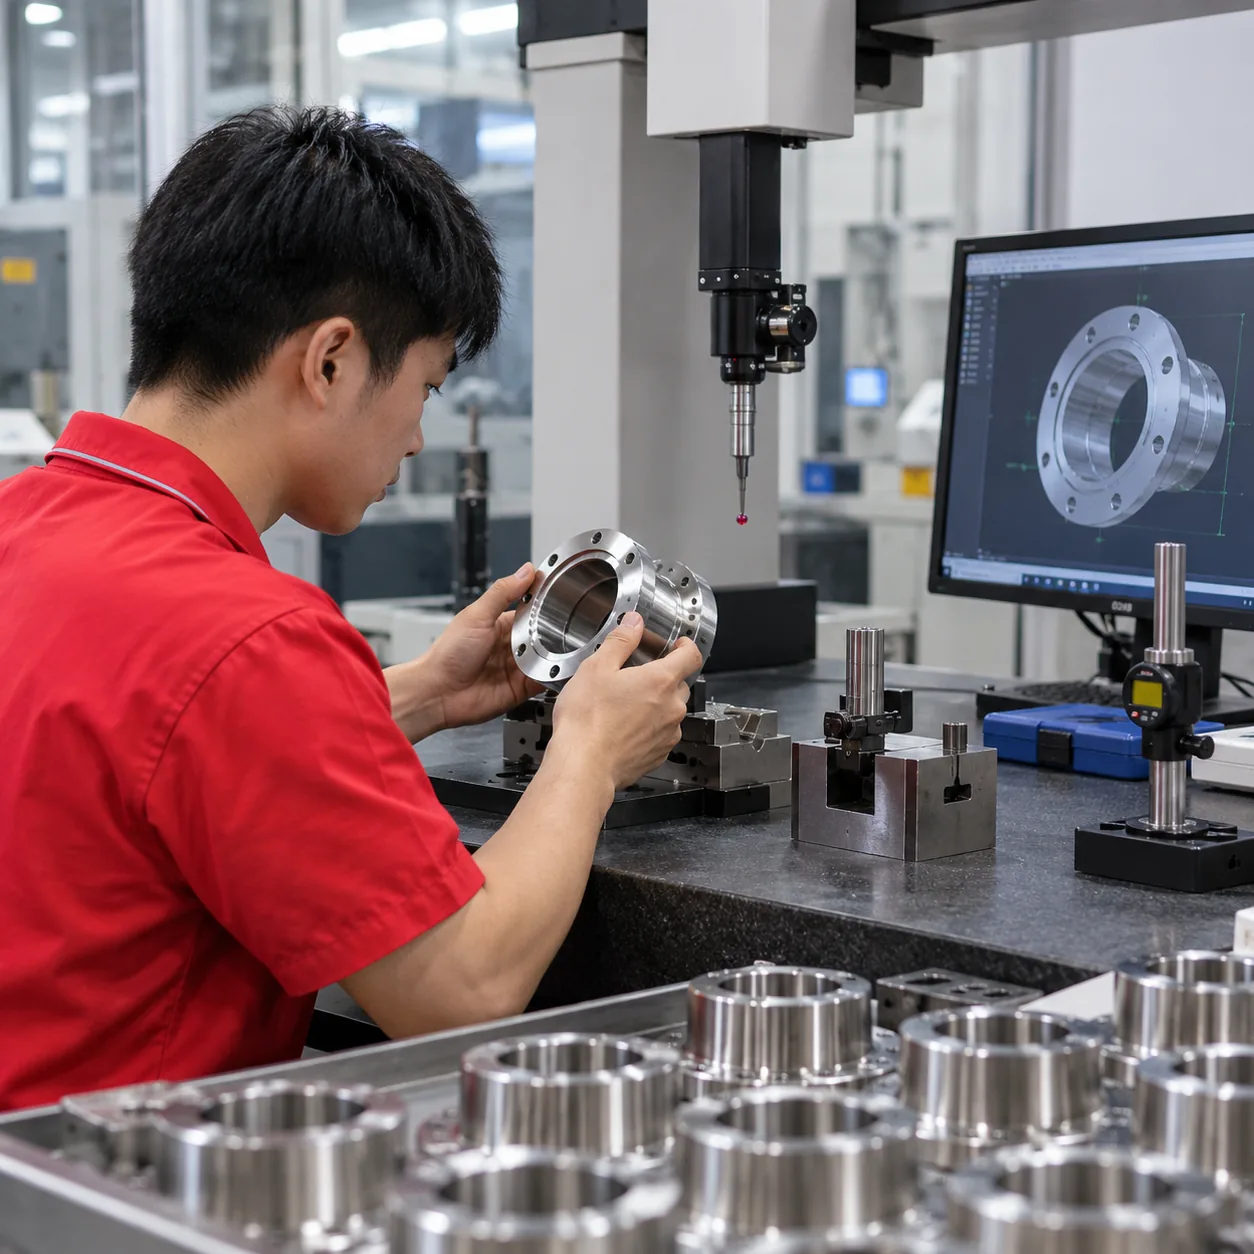
Una pieza torneada funciona como un sistema de características relacionadas
La función de un componente torneado a menudo depende de las relaciones entre varias características. Comprobar cada diámetro por separado puede no verificar la condición de ensamblaje final.
Asiento de rodamiento
Controla el ajuste y el soporte rotacional de un rodamiento, casquillo o componente de acoplamiento.
Cara del resalte
Proporciona posicionamiento axial y puede necesitar permanecer perpendicular a la referencia rotacional.
Orificio interno
Controla la guía, la holgura, el flujo o el ajuste en relación con el diámetro exterior.
Rosca y desahogo de rosca
Asegura el ensamblaje y debe permanecer correctamente posicionado en relación con los resaltes y las superficies de acoplamiento.
Ranura
Posiciona anillos de retención, sellos u otros componentes a lo largo del eje.
Agujero transversal o plano
Introduce una relación fuera del eje que puede requerir procesamiento de torneado-fresado o una configuración secundaria controlada.
Identifique qué característica establece la referencia y qué relaciones controlan la función antes de decidir cómo se inspeccionará el componente.
Problemas comunes al abastecerse de piezas torneadas por CNC
Problema 1: La desviación del diámetro causa un mal ajuste
Un diámetro exterior o interior puede variar durante la producción debido al desgaste de la herramienta, el calor de corte o cambios en la configuración. El resultado puede ser un ensamblaje flojo, interferencia excesiva o rechazo en la inspección de entrada.
Problema 2: Los muñones relacionados pierden un eje común
Varios diámetros pueden pasar las comprobaciones de tamaño individuales mientras que la excentricidad o concentricidad entre los muñones permanece fuera del requisito funcional.
Problema 3: Las roscas pasan las pruebas de tamaño pero fallan en el ensamblaje
La entrada de la rosca, la profundidad efectiva, la posición del resalte, el desahogo y la condición de las rebabas pueden evitar que un sujetador de acoplamiento asiente correctamente.
Problema 4: El moleteado poco profundo reduce la retención del inserto
Un inserto roscado puede tener la rosca correcta pero aun así girar o salirse cuando el patrón de moleteado no se adapta al método de instalación.
Problema 5: Las piezas de pared delgada se deforman
Los manguitos, casquillos, conectores y piezas de plástico pueden ovalarse, mostrar un grosor de pared desigual o moverse después de soltarlos.
Problema 6: La muestra aprobada no se repite
La condición de la herramienta, la barra, las compensaciones, los accesorios y el desbarbado pueden cambiar entre un prototipo y la producción posterior.
Un plan de producción útil conecta cada riesgo a una respuesta específica de mecanizado, desbarbado o inspección.
Las decisiones de fabricación comienzan antes de que la barra comience a girar
Definir el ajuste funcional
Confirme si el componente requiere holgura, transición o interferencia con su pieza de acoplamiento.
Identificar la referencia rotacional
Determine qué diámetro, orificio o eje central controla los muñones, resaltes y características fuera del eje relacionados.
Seleccionar la ruta de mecanizado
Adapte el torneado estándar, el mecanizado tipo suizo, la producción en torno automático o el procesamiento de torneado-fresado a la geometría y la cantidad.
Planificar el control de rebabas y acabados
Revise las salidas de rosca, ranuras, agujeros transversales, bordes delgados, revestimientos y dimensiones posteriores al acabado antes de la producción.
Adaptar la inspección a la función
Utilice el método adecuado para el diámetro, ajuste de rosca, excentricidad, concentricidad, grosor de pared y condición de la superficie.
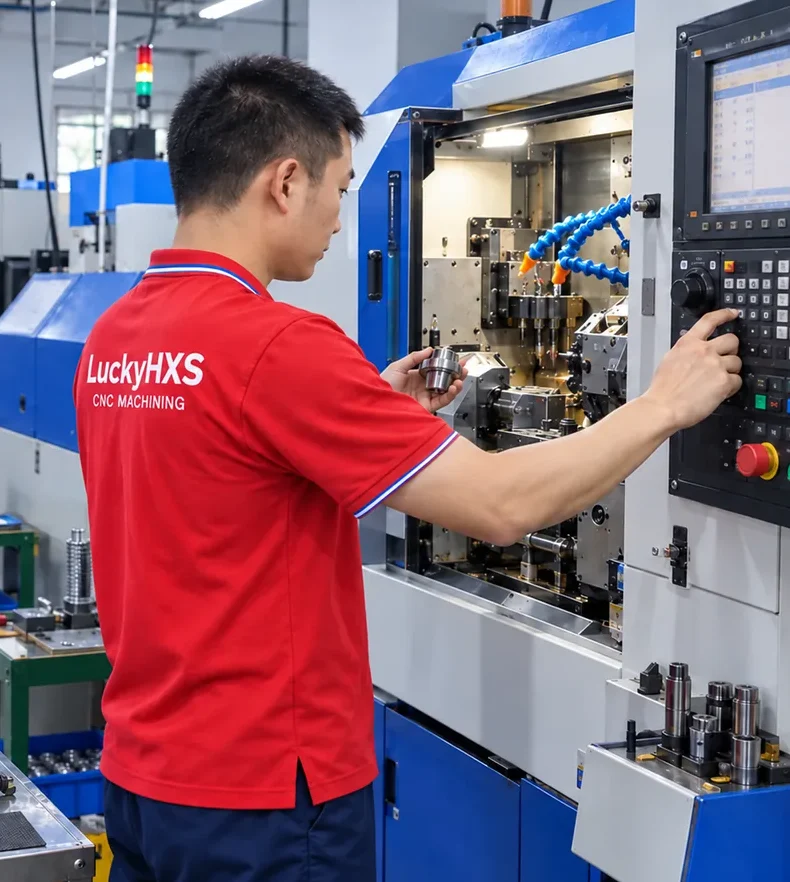
Elija el proceso de torneado según la geometría y la cantidad
El proceso correcto depende del diámetro, la relación longitud-diámetro, las características fuera del eje, las relaciones de tolerancia, la cantidad y los requisitos de configuración.
| Ruta del proceso | Mejor geometría de ajuste | Razón principal de selección | Piezas típicas |
|---|---|---|---|
| Torneado CNC | Piezas cilíndricas generales con diámetros, orificios, resaltes, ranuras y roscas | Flexible para prototipos, geometría variada y componentes basados en planos | Ejes, manguitos, casquillos, accesorios y bridas |
| Mecanizado tipo suizo | Componentes de pequeño diámetro, largos o esbeltos | Soporta la pieza de trabajo cerca de la zona de corte y puede reducir la deflexión en piezas adecuadas | Microejes, pasadores esbeltos, sondas y componentes de conectores |
| Mecanizado en torno automático | Piezas pequeñas torneadas, mecánicamente repetitivas y adecuadas para el procesamiento por lotes estables | Puede ser eficiente donde la geometría de la pieza, el material y la cantidad justifican una configuración dedicada | Casquillos, insertos, tuercas, pasadores y tornillería sencilla |
| Mecanizado de torneado-fresado | Componentes cilíndricos con planos, ranuras, agujeros transversales o características angulares controladas | Combina características rotacionales y fuera del eje mientras reduce transferencias innecesarias | Accesorios con puertos, ejes complejos y conectores de múltiples características |
| Fresado o taladrado secundario | Piezas torneadas que requieren agujeros, planos o ranuras seleccionadas después de la operación principal de torneado | Se utiliza cuando no se requiere un procesamiento combinado o cuando el plan de características favorece una configuración separada | Piezas con bridas, manguitos con perforación transversal y accesorios seleccionados |
La ruta final se confirma después de revisar el plano, el material, la cantidad, las relaciones críticas y los requisitos de inspección.
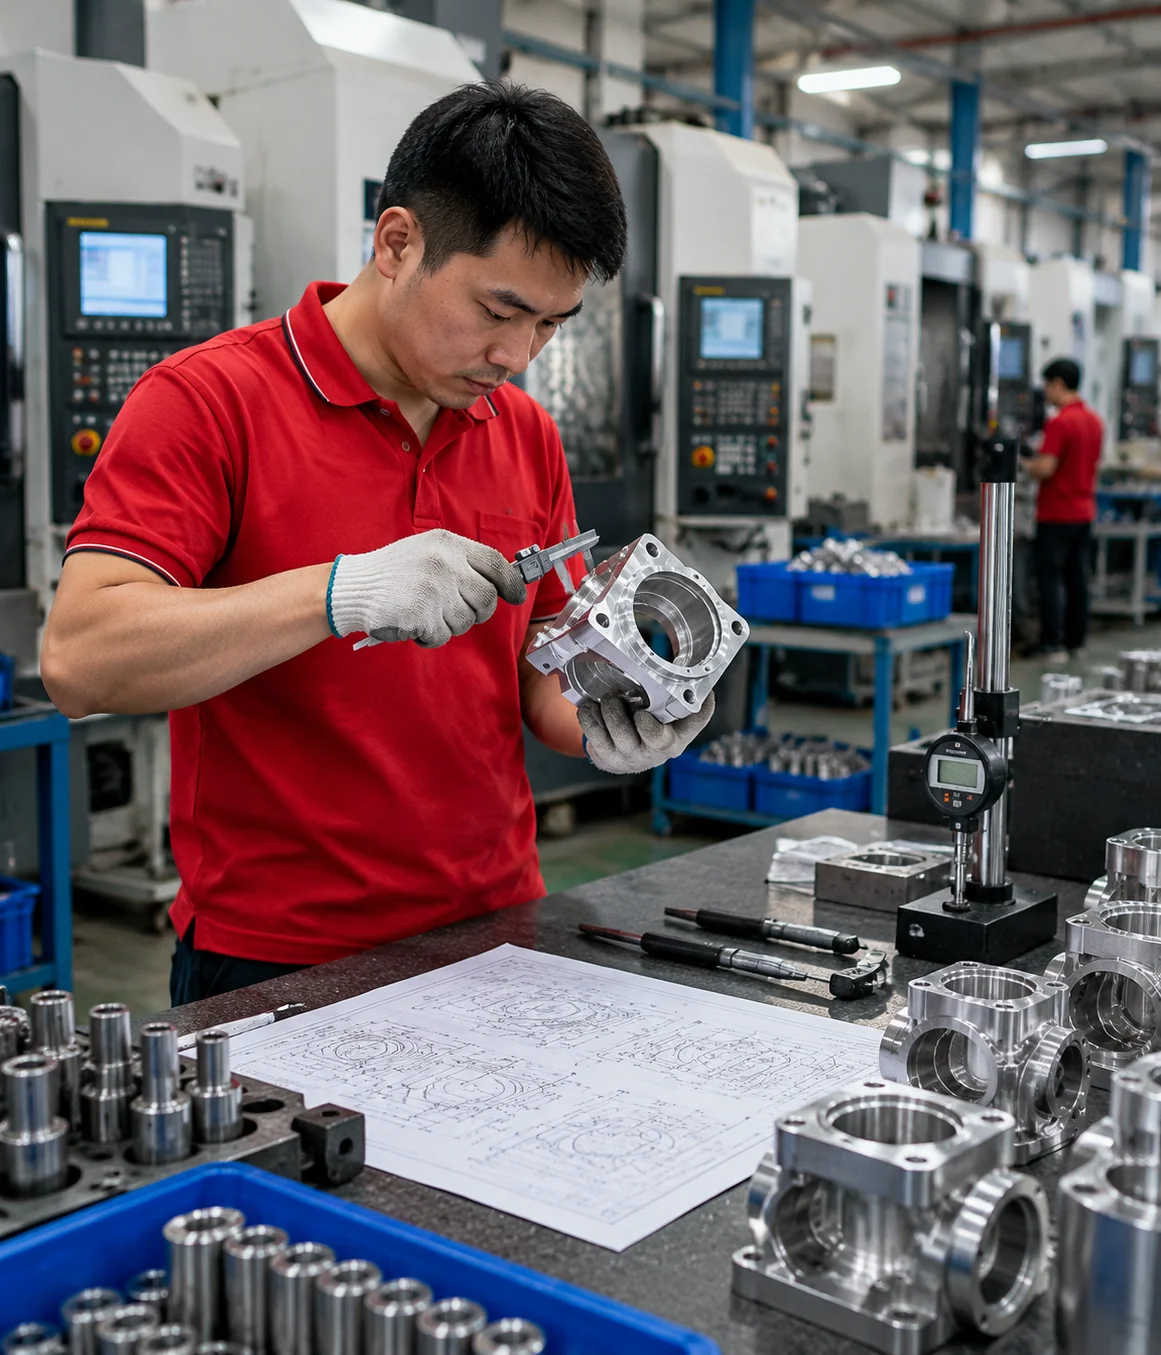
El diámetro por sí solo no define la calidad del torneado
Diámetro exterior y diámetro interior
Estas dimensiones establecen el tamaño y el ajuste básicos, pero no prueban que las dos superficies compartan el eje requerido.
Ajuste de holgura e interferencia
La dirección correcta de la tolerancia depende de cómo deba ensamblarse y funcionar el eje, pasador, manguito o casquillo.
Excentricidad
La excentricidad comprueba la consistencia con la que una superficie gira alrededor del eje de referencia definido.
Concentricidad y relaciones de eje común
Es posible que los muñones u orificios relacionados deban mantener una relación rotacional controlada a lo largo de la pieza.
Redondez
Un diámetro puede promediar dentro de la tolerancia mientras que la forma local sigue siendo ligeramente ovalada.
Rectitud
Los ejes largos y los componentes de guía pueden requerir control sobre toda su longitud funcional.
Posición y perpendicularidad del resalte
Los resaltes posicionan rodamientos, engranajes, sellos y otros componentes a lo largo del eje.
Nota sobre la tolerancia: Se puede revisar una tolerancia de mecanizado estándar de alrededor de ±0,01 mm para las características adecuadas. La capacidad real depende del material, la geometría, el tamaño de la característica, el grosor de la pared, el proceso, el acabado y el método de inspección.
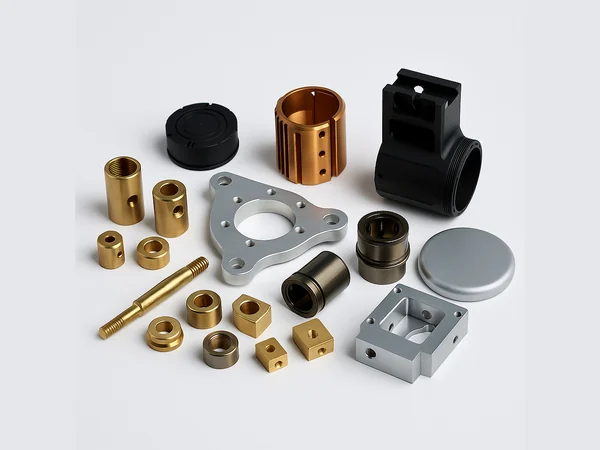
Materiales para piezas torneadas por CNC personalizadas
La selección del material afecta la maquinabilidad, la estabilidad de las tolerancias, la calidad de la rosca, la resistencia a la corrosión, la conductividad, el desgaste, el peso y el acabado.
| Material | Grados o tipos disponibles | Piezas torneadas típicas | Puntos de atención para el comprador |
|---|---|---|---|
| Aluminio | 6061, 6063, 7075, 2024 y 5052 cuando proceda | Ejes ligeros, manguitos, carcasas, espaciadores y conectores | Marcado superficial, estabilidad en paredes delgadas, requisitos de resistencia y tolerancia para el anodizado |
| Acero inoxidable | 303, 304, 316L y 316F cuando proceda | Ejes, manguitos, componentes roscados, accesorios y piezas de instrumentos | Dificultad de mecanizado, desgaste de la herramienta, calor, rebabas internas y calidad de rosca |
| Latón y cobre | H57, H59, H62, H65, C3602, C3604 y cobre específico del proyecto | Insertos roscados, conectores, pasadores conductores, accesorios y casquillos | Condición de la rosca, moleteado, suavidad, revestimiento, conductividad y apariencia |
| Acero de fácil mecanizado | 1214 y 1215 | Pasadores, espaciadores, espárragos, manguitos y tornillería torneada recurrente | Protección contra la corrosión, tolerancia para el revestimiento y entorno de aplicación |
| Plásticos de ingeniería | POM, PTFE y plásticos seleccionados específicos del proyecto | Casquillos, espaciadores, manguitos, guías y piezas aislantes | Deformación por sujeción, condición térmica, comportamiento ante la humedad, diseño de roscas y estabilidad dimensional |
Confirme el grado exacto del material y su condición relevante en lugar de especificar únicamente una familia general de materiales.
Planificar el acabado superficial en función del ajuste final
El acabado superficial puede alterar la apariencia, la resistencia a la corrosión, el comportamiento frente al desgaste y las dimensiones finales. Las roscas, los ajustes de rodamientos, los diámetros de los pasadores, las áreas de sellado y las superficies de contacto eléctrico deben revisarse antes del acabado.
Acabado de torneado
Conserva las marcas normales de mecanizado cuando la aplicación no requiere un tratamiento cosmético adicional.
Desbarbado y limpieza
Elimina las rebabas sueltas, los bordes afilados y los residuos de mecanizado de las roscas, ranuras, orificios y áreas internas.
Pulido
Mejora las superficies adecuadas donde se requiere un aspecto o una condición de contacto más suave.
Anodizado
Se utiliza en componentes de aluminio adecuados. Debe tenerse en cuenta la acumulación del recubrimiento alrededor de los diámetros ajustados y las roscas.
Pasivación
Se utiliza en componentes de acero inoxidable adecuados cuando el proceso especificado y la aplicación lo requieran.
Niquelado
Se utiliza en componentes de acero, latón o cobre adecuados para los requisitos de superficie específicos del proyecto.
Cincado
Una opción de protección contra la corrosión para componentes de acero adecuados.
Óxido negro (Pavonado)
Una directriz de acabado para piezas de acero adecuadas donde el entorno de funcionamiento lo permita.
Lista de verificación final: Confirme si las dimensiones del plano se aplican antes o después del acabado e identifique todas las superficies que requieran enmascaramiento o inspección posterior al acabado.
Las roscas, moleteados y rebabas deben coincidir con el método de ensamblaje
Ajuste de la rosca
Las roscas internas y externas deben verificarse con respecto al estándar de rosca especificado y al requisito de ajuste. Los chaflanes de entrada, la profundidad efectiva y la posición de alivio también afectan el ensamblaje.
Inspección Pasa/No Pasa
Un calibre de rosca o de orificio adecuado ayuda a verificar si el tamaño funcional se mantiene dentro de los límites permitidos.
Insertos moleteados
El patrón de moleteado, el diámetro exterior, el orificio de instalación y el método de inserción funcionan en conjunto. El tamaño correcto de la rosca por sí solo no garantiza que un inserto resista la rotación o la extracción.
Salidas de rosca y ranuras
Las rebabas en las salidas de rosca, ranuras de retención o bordes delgados pueden bloquear el ensamblaje o dañar las piezas de acoplamiento.
Agujeros transversales y residuos internos
Los fragmentos de viruta o rebabas dentro de conectores, accesorios y componentes relacionados con válvulas pueden interferir con el flujo, el sellado o el ensamblaje eléctrico.
Defina el estándar de la rosca, la profundidad de la rosca, el método de instalación, el componente de acoplamiento y las áreas sensibles a las rebabas en el plano o en la solicitud de cotización (RFQ).
Las piezas de pared delgada y esbeltas necesitan un plan de torneado diferente
Manguitos de pared delgada
Una alta fuerza de sujeción puede distorsionar la pieza durante el mecanizado, mientras que la liberación de tensión puede alterar la forma después del desamarre.
Espesor de pared irregular
Los diámetros exterior e interior pueden pasar verificaciones separadas, mientras que la desviación del orificio crea una pared irregular.
Ejes largos de diámetro pequeño
La deflexión aumenta a medida que crece la longitud sin soporte. El diámetro medido cerca del plato puede no representar el extremo más alejado.
Componentes de plástico torneados
El POM y el PTFE requieren una sujeción y un corte cuidadosos porque el comportamiento del material difiere del de los metales.
Orificios profundos
El alcance de la herramienta, la eliminación de virutas y el acceso para inspección se vuelven más difíciles a medida que aumenta la profundidad del orificio.
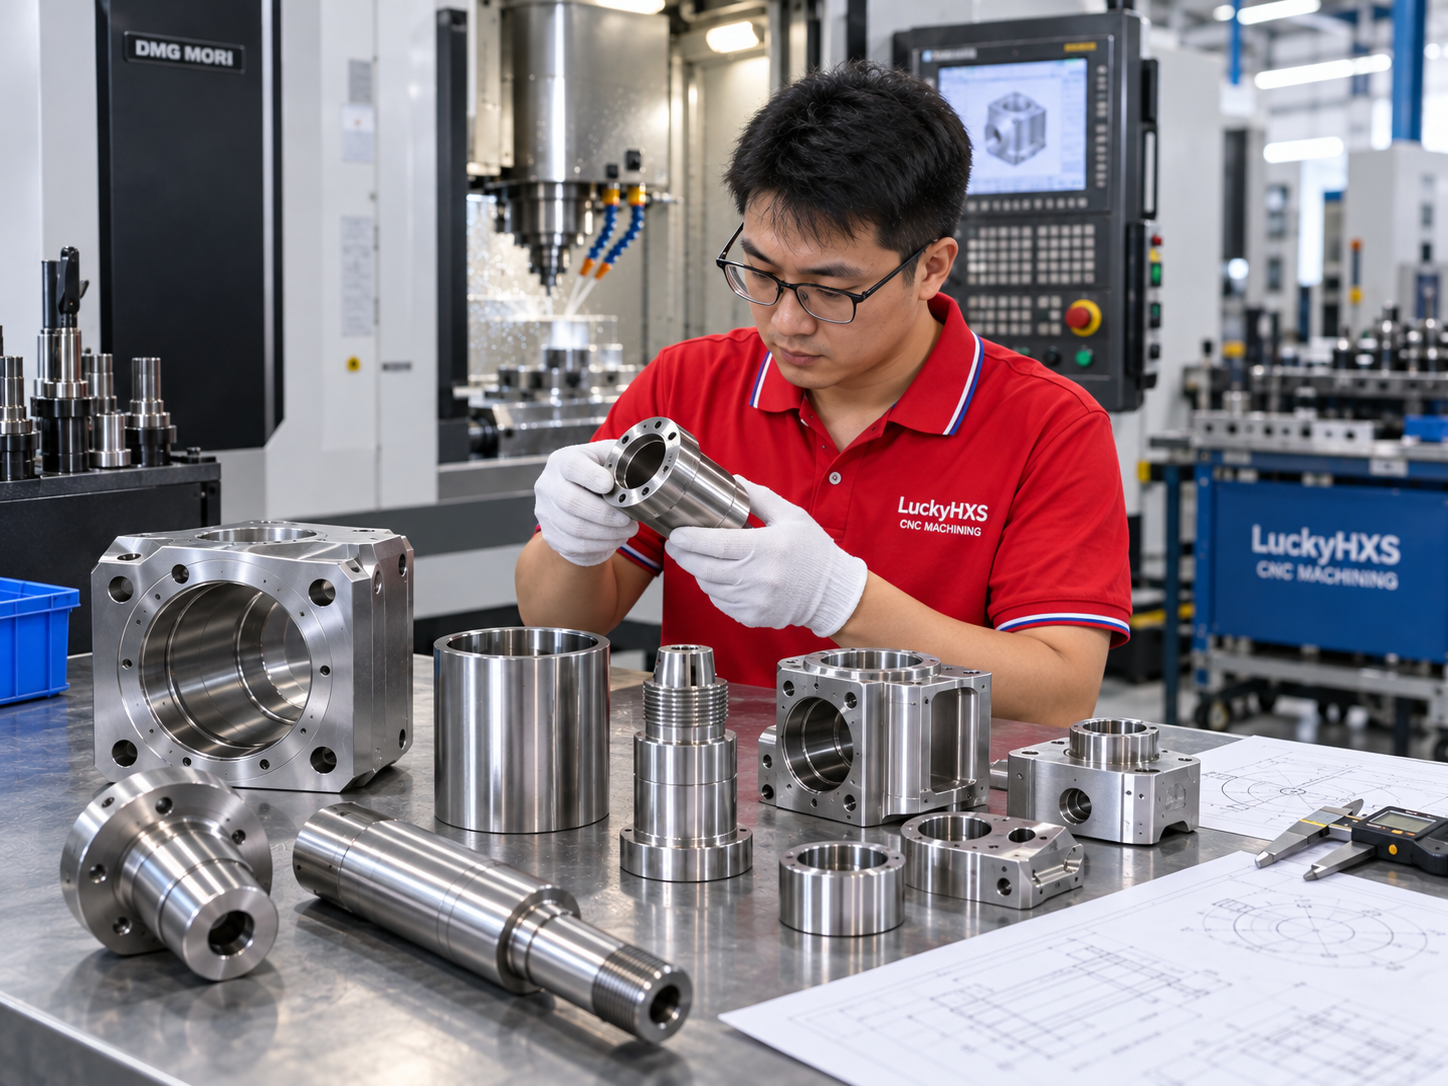
Puntos de revisión de DFM (Diseño para la Manufactura):
- Espesor de pared funcional
- Relación longitud-diámetro
- Rectitud requerida
- Relación entre diámetro interior y exterior (ID-OD)
- Superficies de sujeción
- Requisito de acabado superficial
- Acceso para inspección
Cualquier ajuste de diseño o tolerancia propuesto requiere la aprobación del cliente antes de la producción.
Los métodos de inspección deben seguir la funcionalidad de las características
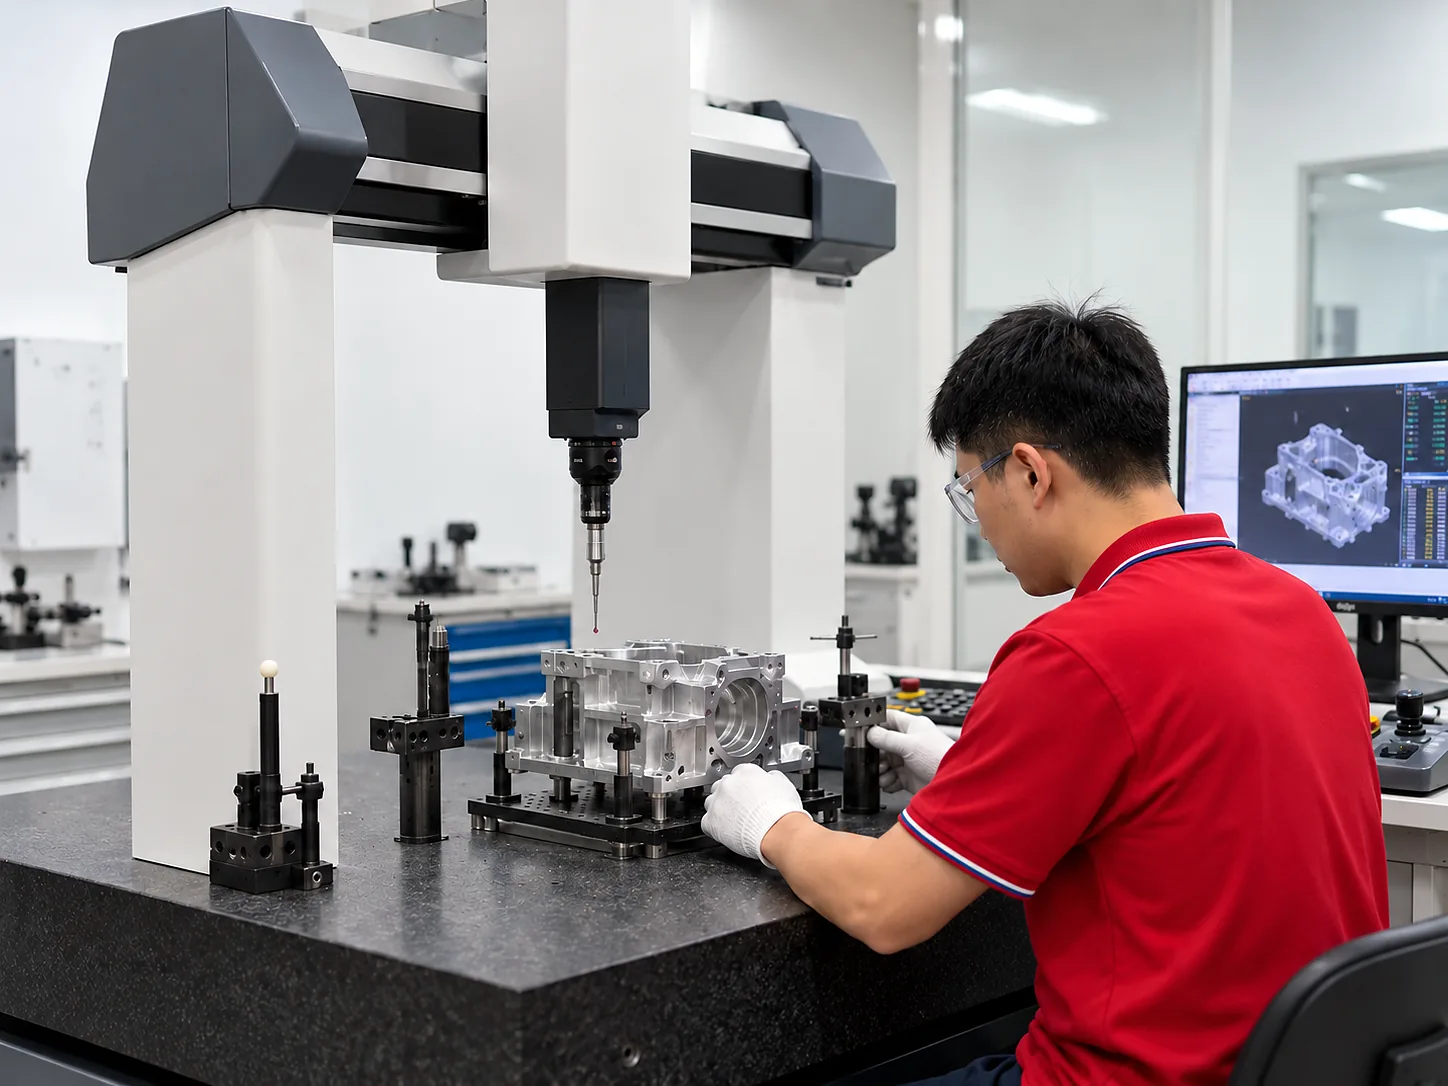
Las diferentes características requieren distintos métodos de inspección. Medir dos diámetros no verifica automáticamente el salto (runout), la concentricidad o la relación entre una rosca y un reborde.
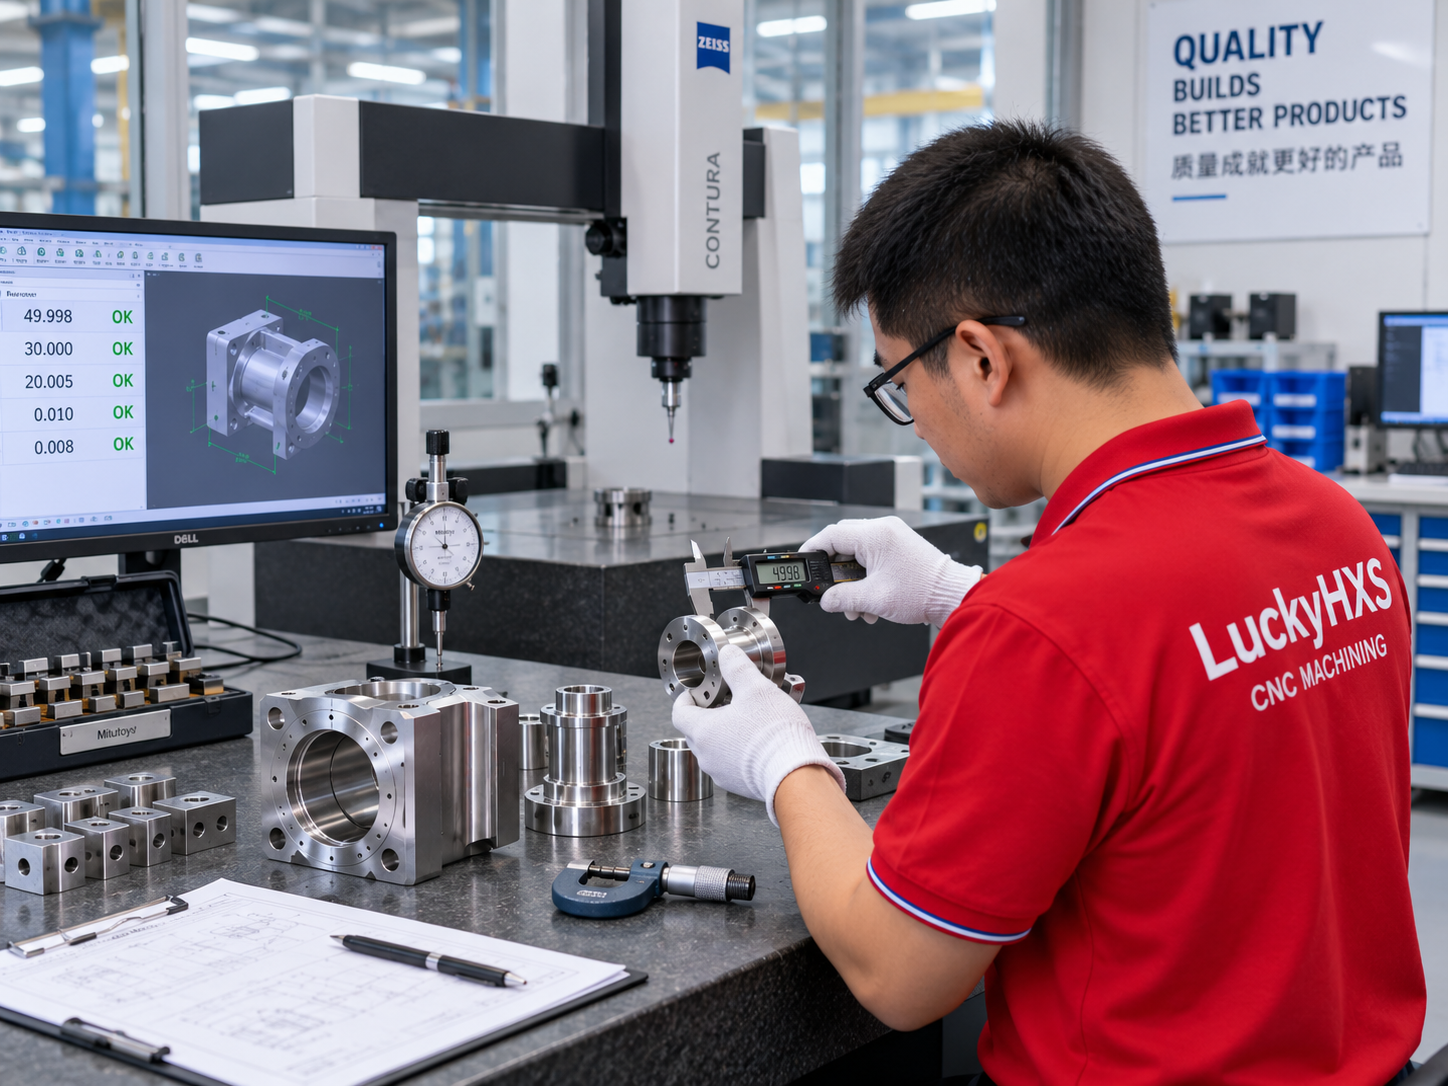
Diámetro exterior (OD), diámetro interior (ID) y longitud
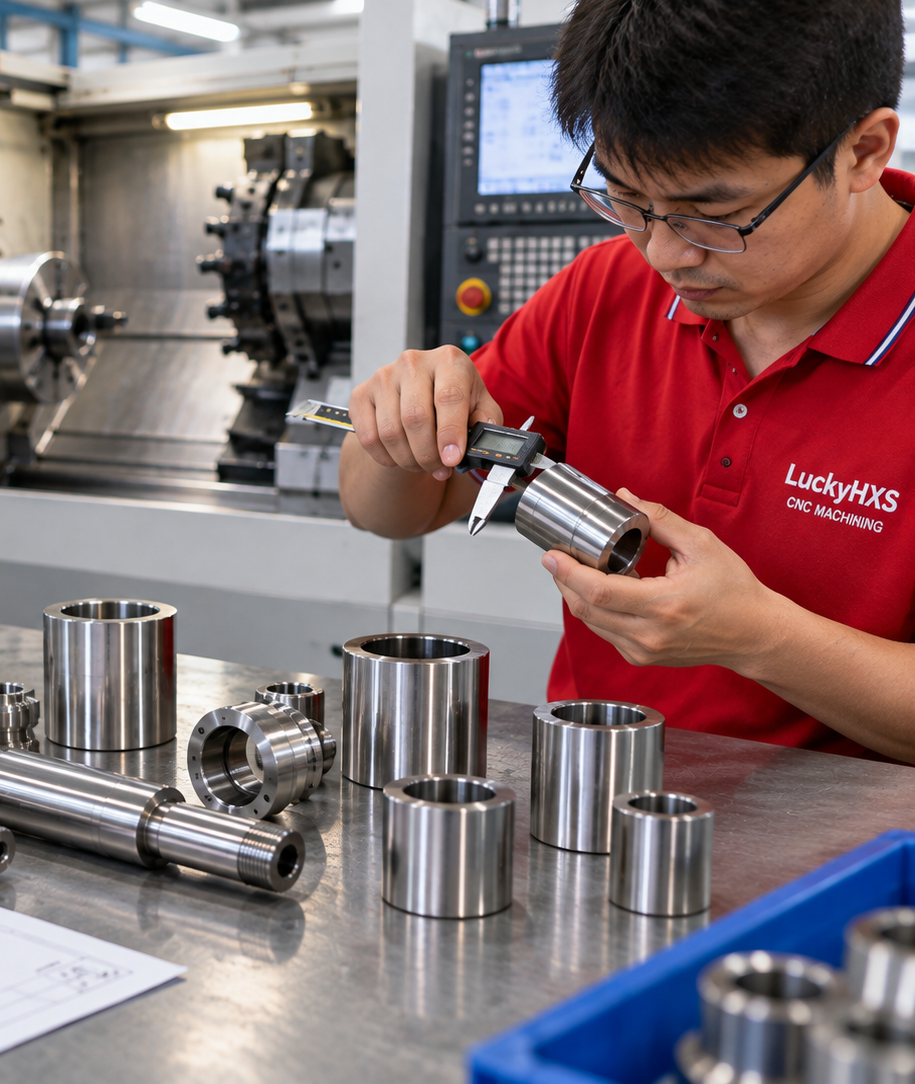
Utilice micrómetros, calibradores, medidores de orificios, calibres de pasador u otras herramientas dimensionales adecuadas.
Ajuste de la rosca
Utilice el calibre de tapón o anillo roscado especificado cuando corresponda.
Excentricidad
Utilice una configuración con indicador de cuadrante referenciada al dato acordado.
Relaciones de múltiples características
Utilice inspección por coordenadas u óptica donde sea adecuado para posiciones relacionadas y características fuera del eje.
Perfiles pequeños y rebabas
Utilice inspección óptica o con aumento para salidas de rosca, ranuras, orificios transversales y bordes pequeños.
Condición de la superficie
Inspeccione el estado de la superficie requerido antes y, cuando sea necesario, después del acabado.
La cotización y el plan de inspección deben identificar las características críticas para el ensamblaje, en lugar de tratar cada dimensión como igualmente importante.
Desde el primer artículo hasta la producción repetida de torneado CNC
Revisión de planos y revisiones
Confirme que la cotización, el modelo CAD y el requisito de producción hacen referencia a la misma revisión.
Confirmación de material
Verifique la familia de materiales especificada, el grado y los requisitos de acabado relevantes.
Planificación del proceso y de datos de referencia (datums)
Seleccione la ruta de torneado, la referencia de sujeción de la pieza y las relaciones de características críticas.
Programación y configuración
Prepare las herramientas, las compensaciones, la sujeción de la pieza y la secuencia del proceso en torno al plano aprobado.
Verificación del primer artículo
Inspeccione los diámetros críticos acordados, los ajustes, las roscas, el salto (runout) y las relaciones de características.
Controles durante el proceso
Monitoree las dimensiones y condiciones afectadas por el desgaste de la herramienta, el calor de corte, la formación de rebabas o la variación del material.
Acabado e inspección final
Revise las dimensiones posteriores al acabado, la condición de la superficie y las áreas funcionales protegidas.
Control de requisitos para pedidos repetidos
Utilice la revisión aprobada y los requisitos de características críticas conservados como referencia para la producción futura.
Una muestra atractiva no es suficiente. La producción repetida depende de trasladar los requisitos aprobados al proceso y al plan de inspección.
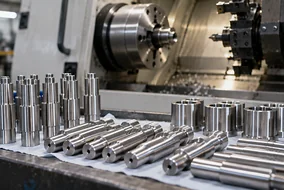
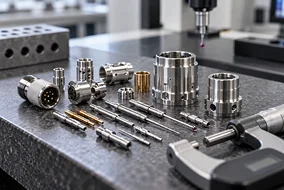
Torneado CNC basado en planos que puede revisar
Selección de procesos basada en la geometría
LuckyHXS evalúa el torneado estándar, el mecanizado tipo suizo, la producción en torno automático y el procesamiento de torneado-fresado según la geometría y la cantidad del componente.
Revisión del ajuste funcional
El diámetro, el orificio, el reborde, la rosca y los requisitos de acoplamiento se consideran en conjunto cuando controlan el ensamblaje.
Coordinación de materiales y acabados
Los metales y plásticos de ingeniería disponibles pueden revisarse junto con los requisitos adecuados de desbarbado y acabado.
Inspección basada en las características
Los métodos de inspección se seleccionan en función del tamaño, el ajuste, el salto (runout), el estado de la rosca, el espesor de la pared y los requisitos de la superficie.
Soporte para prototipos y pedidos repetidos
Las muestras basadas en planos y la fabricación repetida pueden seguir la revisión aprobada y los requisitos de características críticas.
Comunicación del proyecto
El material, la cantidad, el acabado, la revisión de planos y las expectativas de inspección permanecen visibles desde la cotización hasta la revisión de la producción.
La confianza en el proveedor comienza con una explicación clara de cómo se mecanizará y verificará el plano.
Un caso de cliente anonimizado y ejemplos de aplicación
Los ejemplos a continuación muestran por qué la dirección de ajuste, la condición de la rosca y las relaciones de rotación deben confirmarse antes de que una pieza torneada entre en producción.
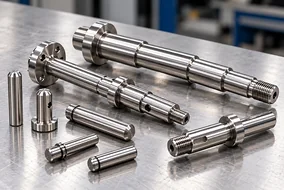
Una dimensión de acoplamiento con la dirección de tolerancia incorrecta
Un proyecto microelectromecánico mostraba inicialmente una dimensión de acoplamiento con un requisito de +0.05 mm. El cliente confirmó más tarde que el requisito funcional era -0.05 mm. La diferencia total de 0.10 mm habría impedido que los componentes se ensamblaran correctamente.
Un valor de tolerancia debe revisarse junto con su dirección, componente de acoplamiento y el ajuste previsto. Producir con precisión el plano original habría creado, de todos modos, un ensamblaje inutilizable.
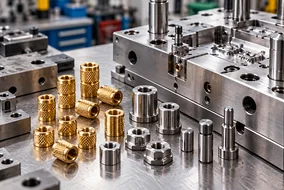
Inserto de latón moleteado para moldeo por inyección
Un inserto de latón roscado debe combinar el ajuste de la rosca con el diámetro exterior, el patrón de moleteado y el método de instalación correctos. La inspección de la rosca por sí sola no confirma la resistencia a la rotación o a la extracción después del moldeo.
Condición del calibre de la rosca, geometría del moleteado, eliminación de rebabas y relación con el orificio de instalación.
Ajuste del manguito y el eje del motor
Un manguito de motor puede requerir un orificio controlado, un diámetro exterior y una relación entre los dos ejes. Las mediciones separadas de ID (diámetro interior) y OD (diámetro exterior) no confirman un espesor de pared uniforme o un ensamblaje concéntrico.
Requisito de ajuste, relación de ID a OD, estabilidad de la pared y una inspección adecuada del orificio.
Componentes torneados a medida para ensamblajes industriales
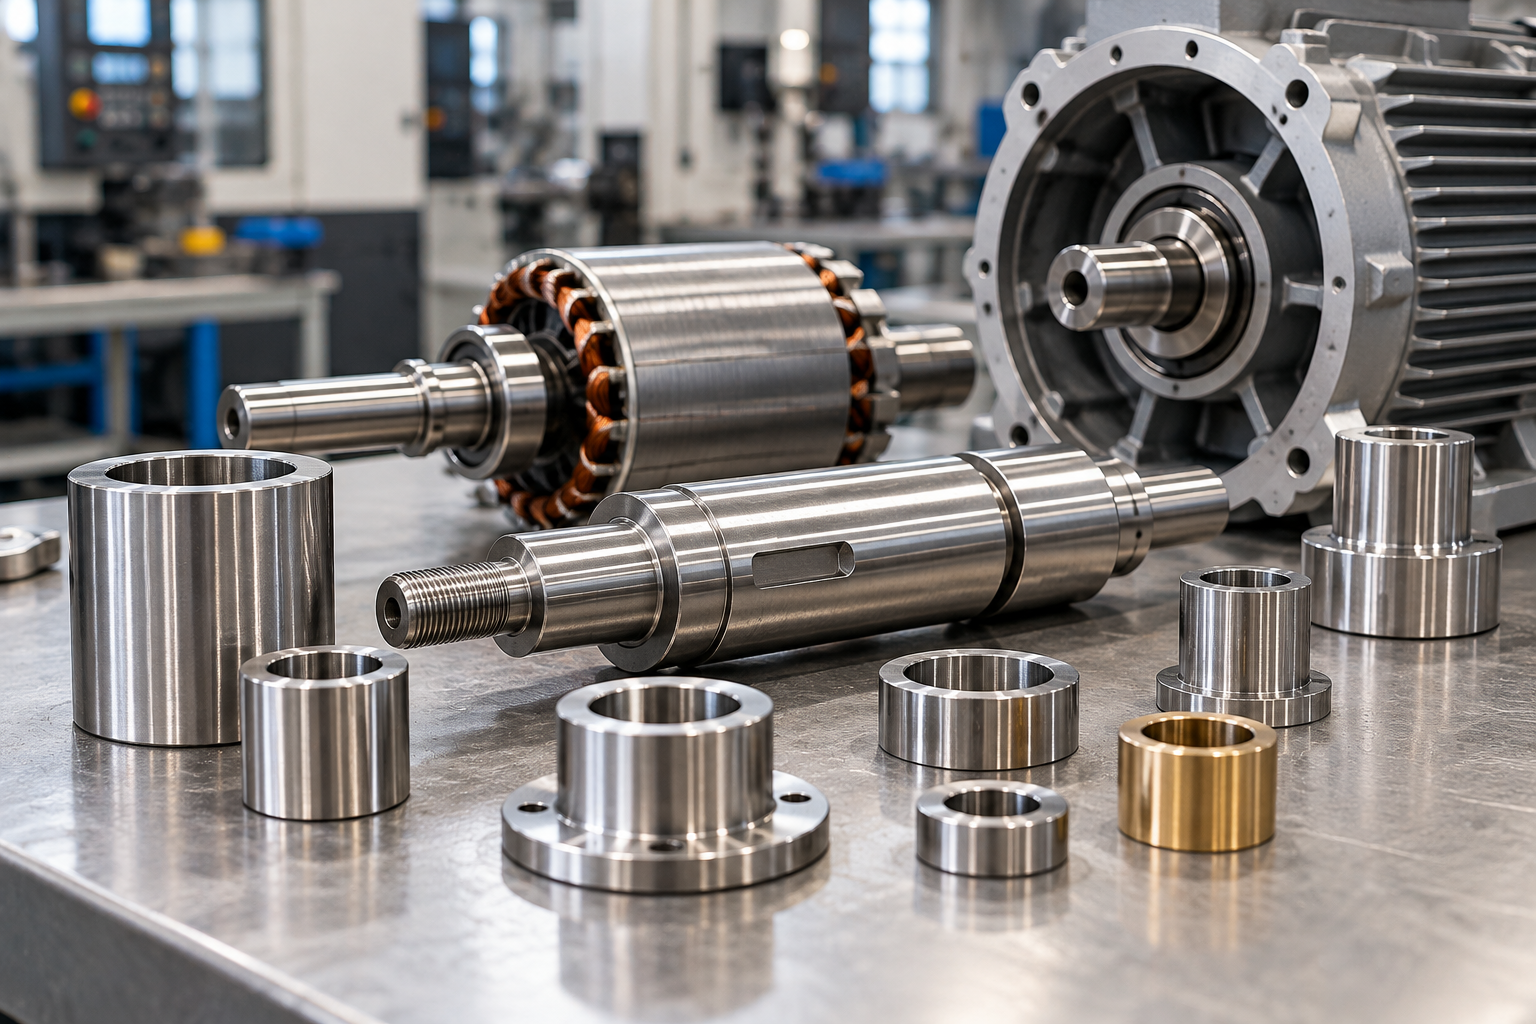
Motores y sistemas de movimiento
Piezas típicas: ejes de motor, ejes de rotor, manguitos, casquillos y espaciadores.
Preocupaciones clave: ajuste de rodamientos, salto (runout), rectitud y relaciones de eje común.
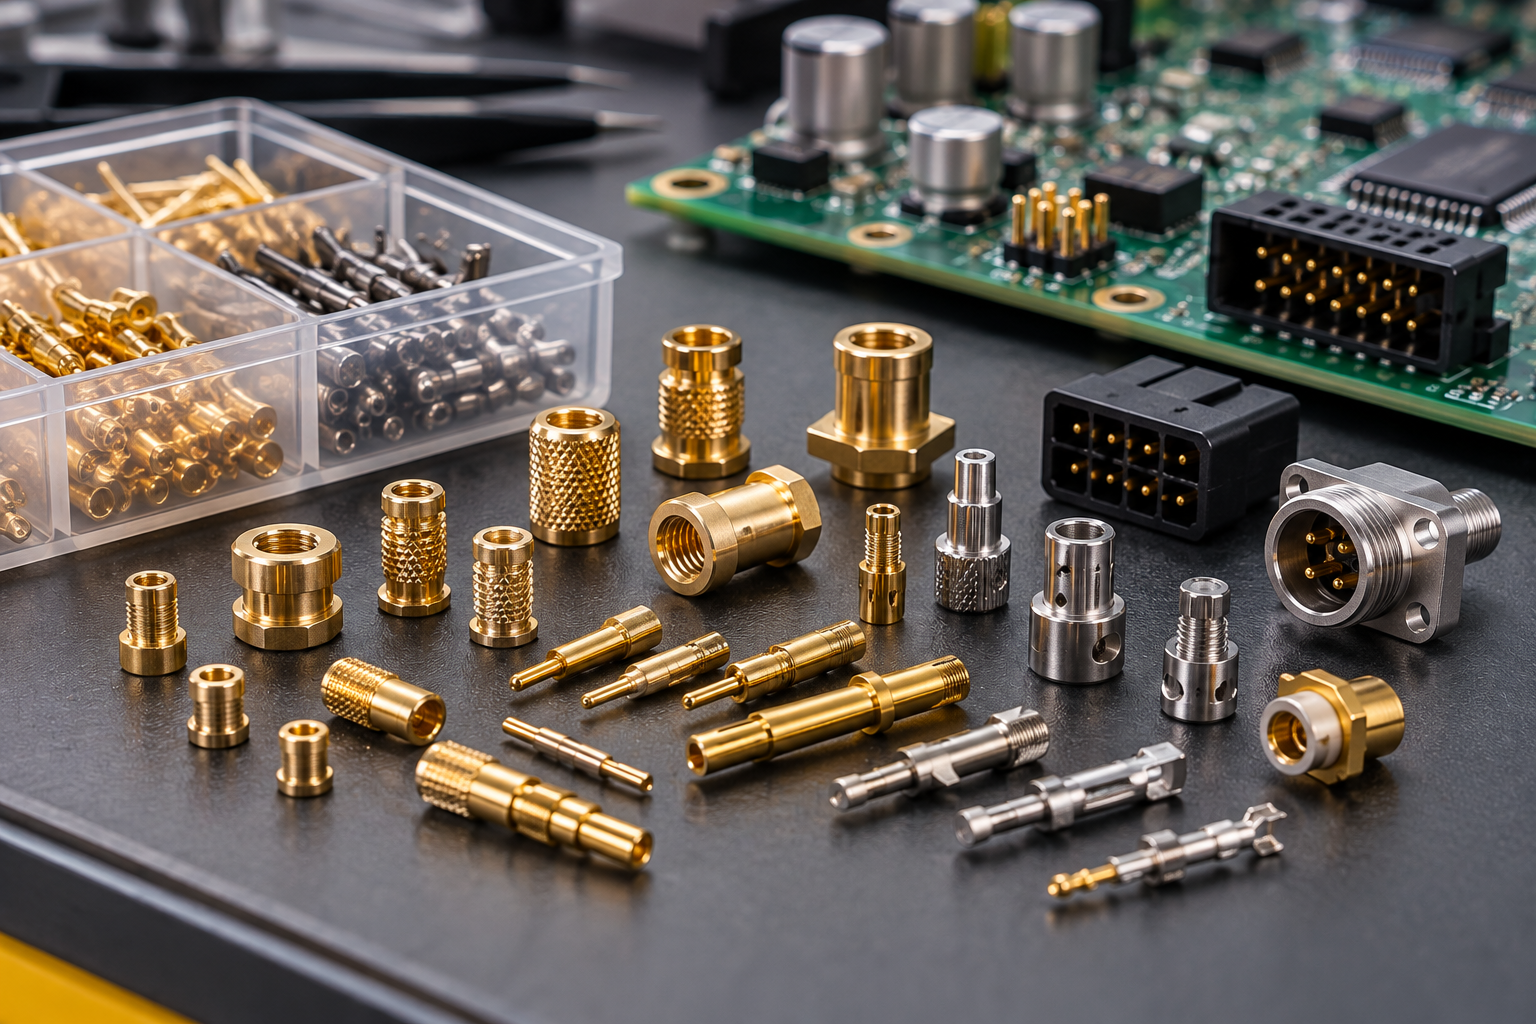
Electrónica y hardware eléctrico
Piezas típicas: insertos de latón, pines conductores, conectores y pequeño hardware de precisión.
Preocupaciones clave: conductividad, recubrimiento (chapado), condición de la rosca, rebabas y alineación de los conectores.
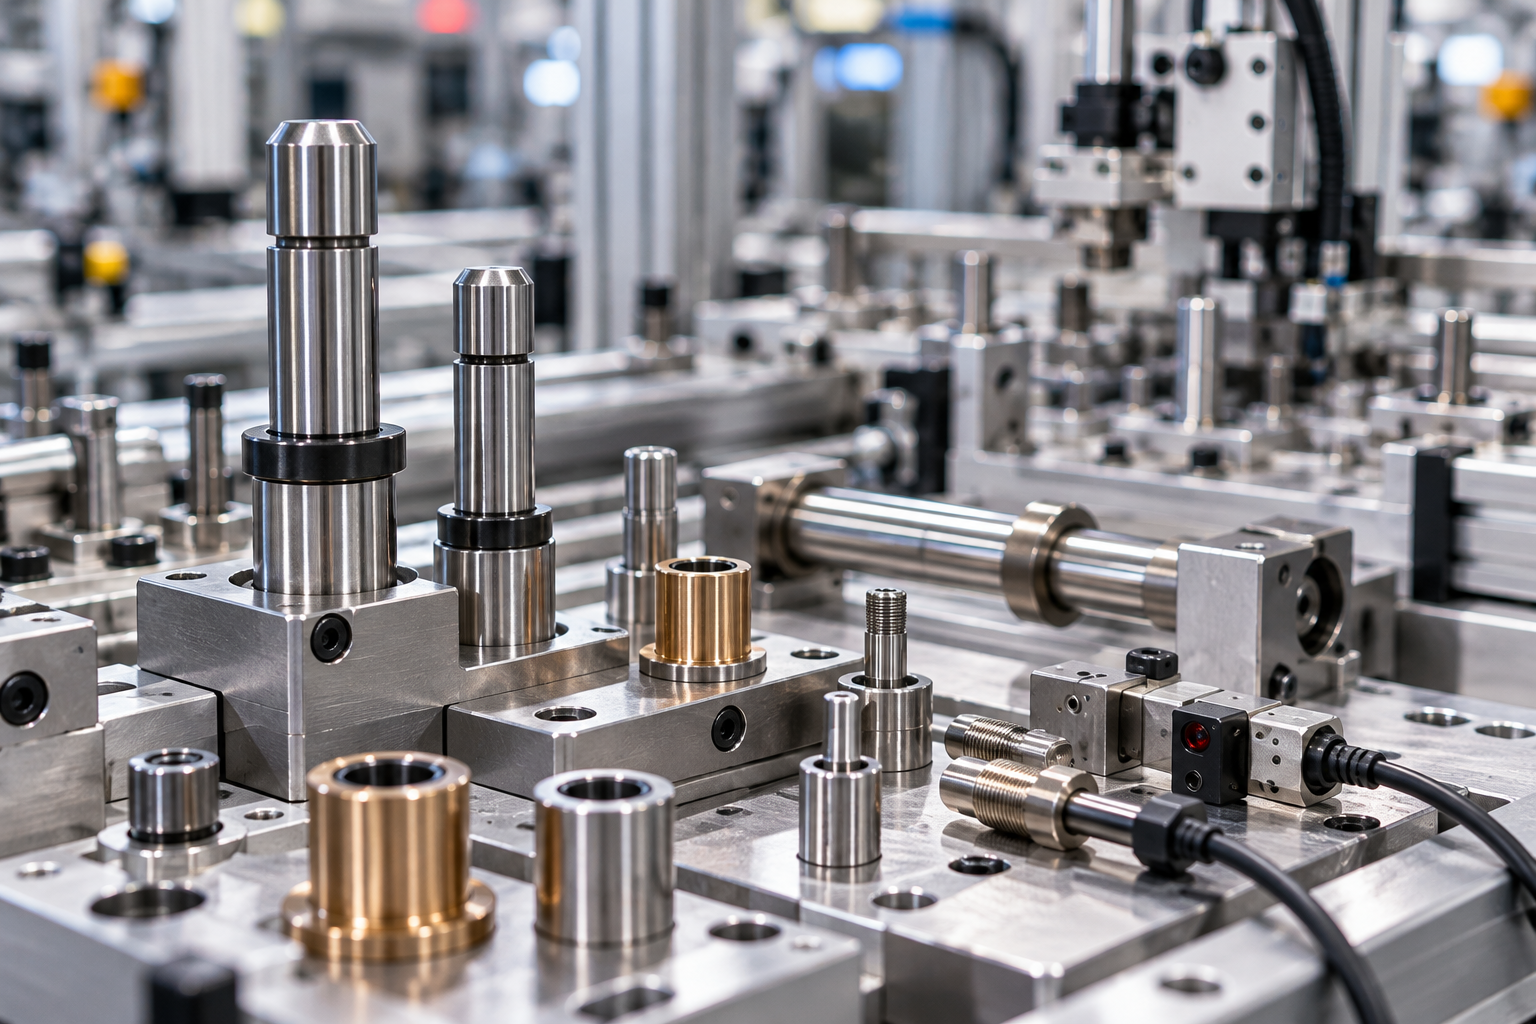
Automatización industrial
Piezas típicas: pines de posicionamiento, ejes guía, casquillos, fijaciones y componentes de sensores.
Preocupaciones clave: ajuste repetible, alineación, desgaste y acceso para el ensamblaje.
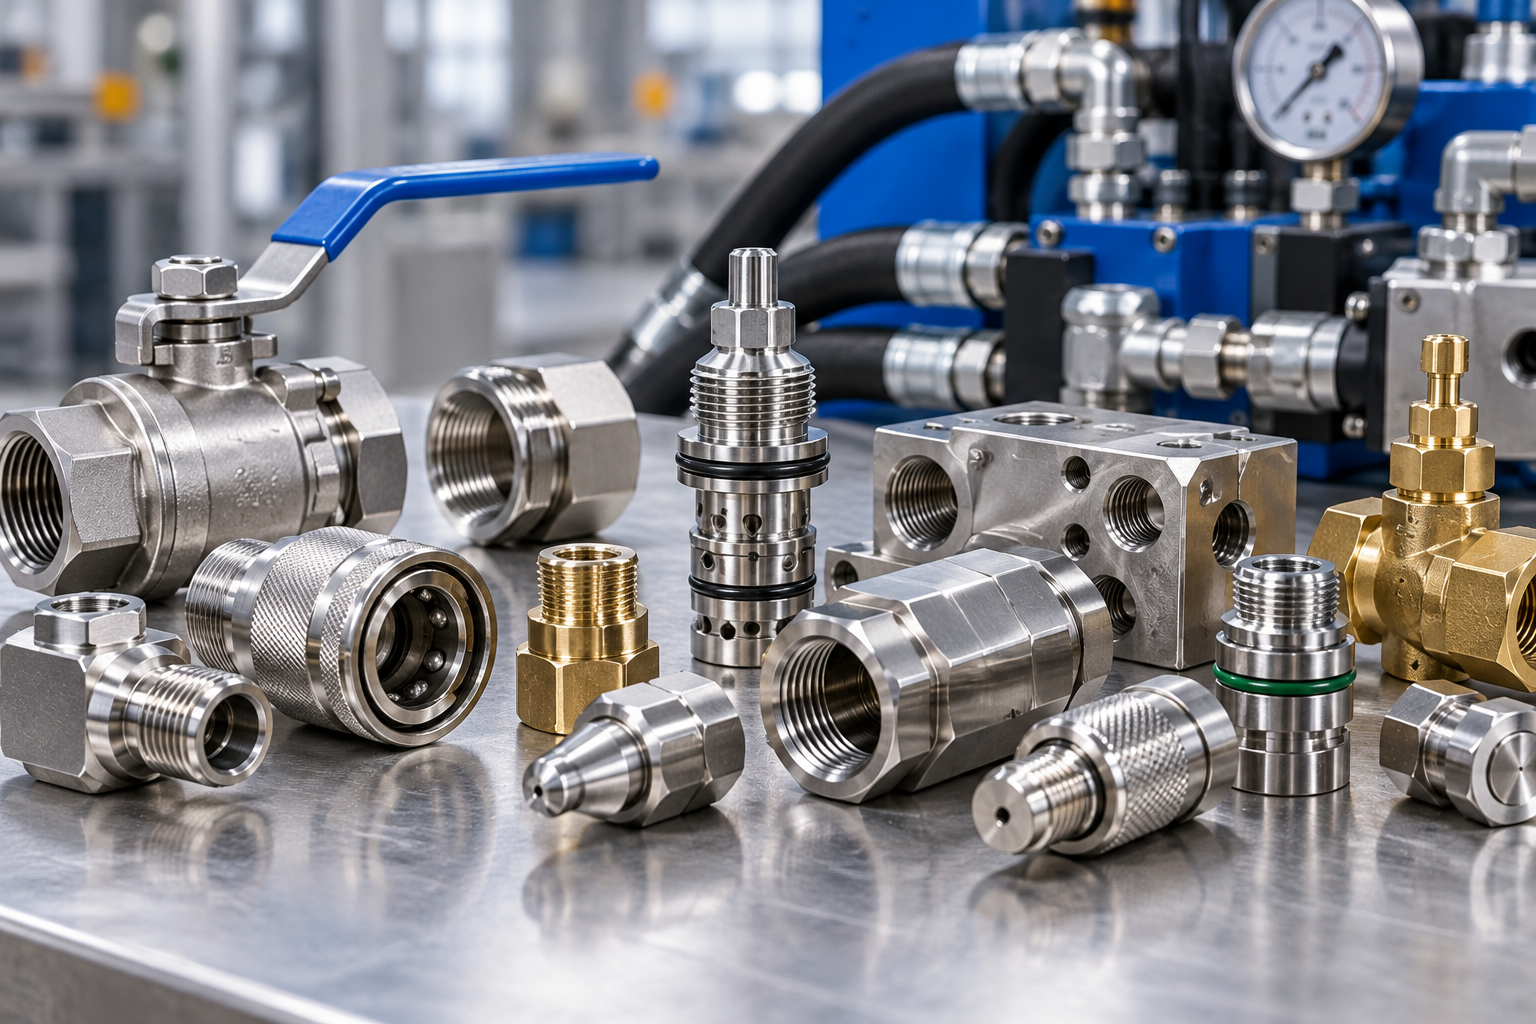
Equipos de control de fluidos
Piezas típicas: accesorios, acoplamientos, vástagos de válvulas, boquillas y componentes con puertos.
Preocupaciones clave: ajuste de la rosca, caras de sellado, rebabas internas y limpieza.
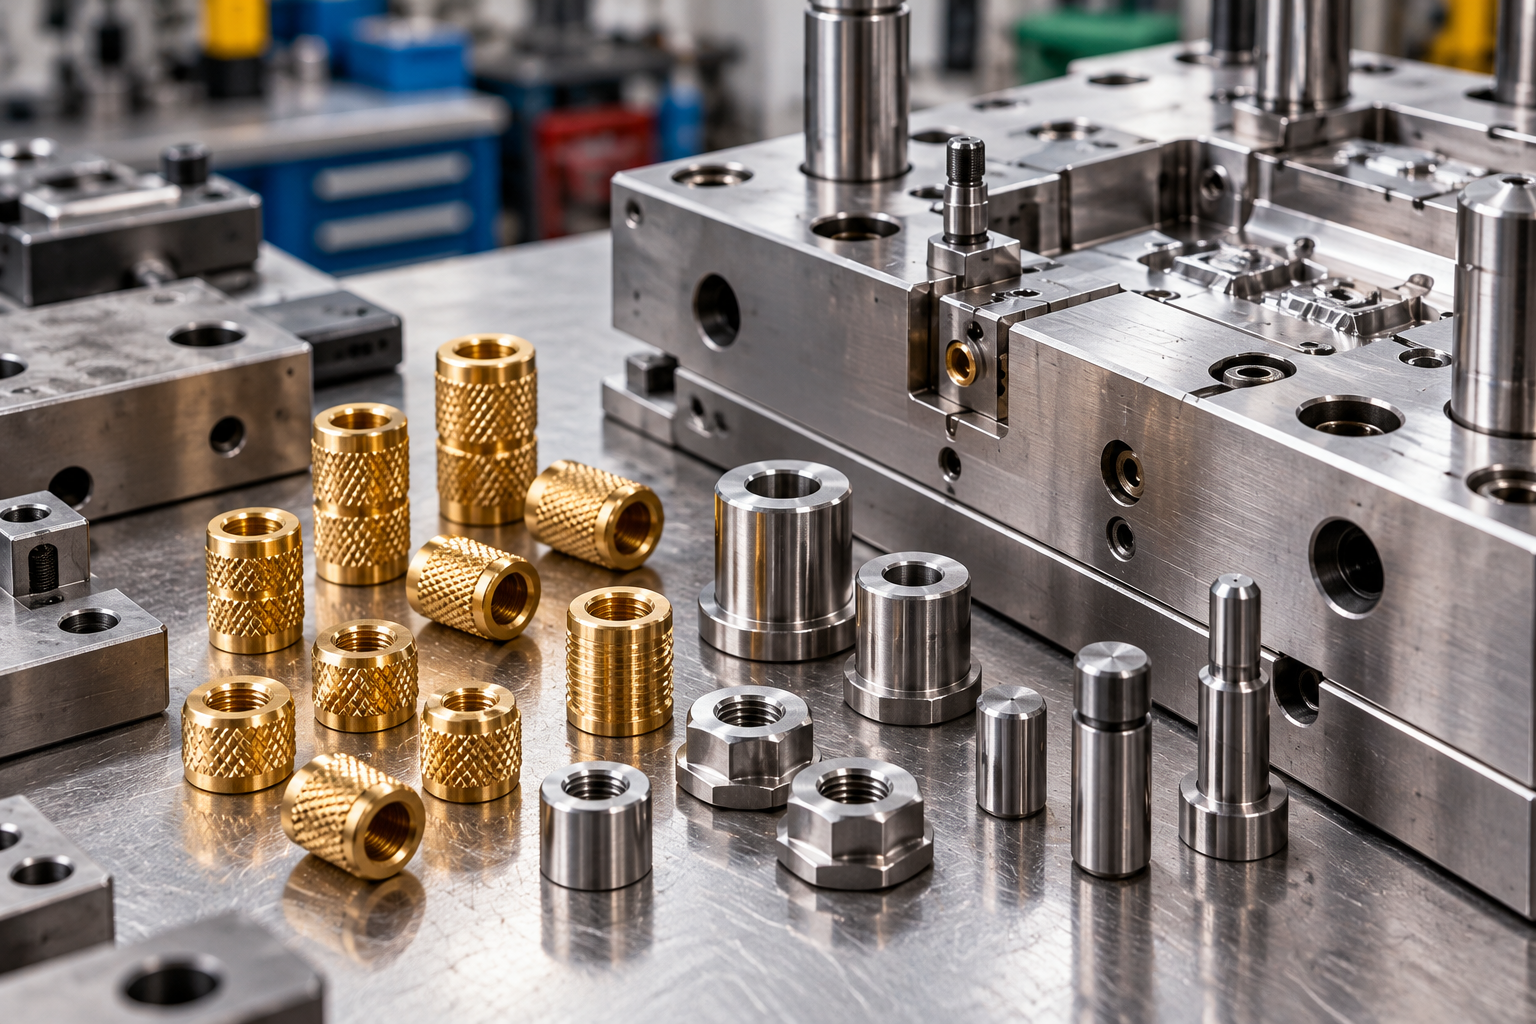
Moldeo por inyección y herramientas
Piezas típicas: insertos de latón moleteados, tuercas roscadas, manguitos y componentes de posicionamiento.
Preocupaciones clave: retención del inserto, geometría del moleteado, calidad de la rosca e interfaz de moldeo.
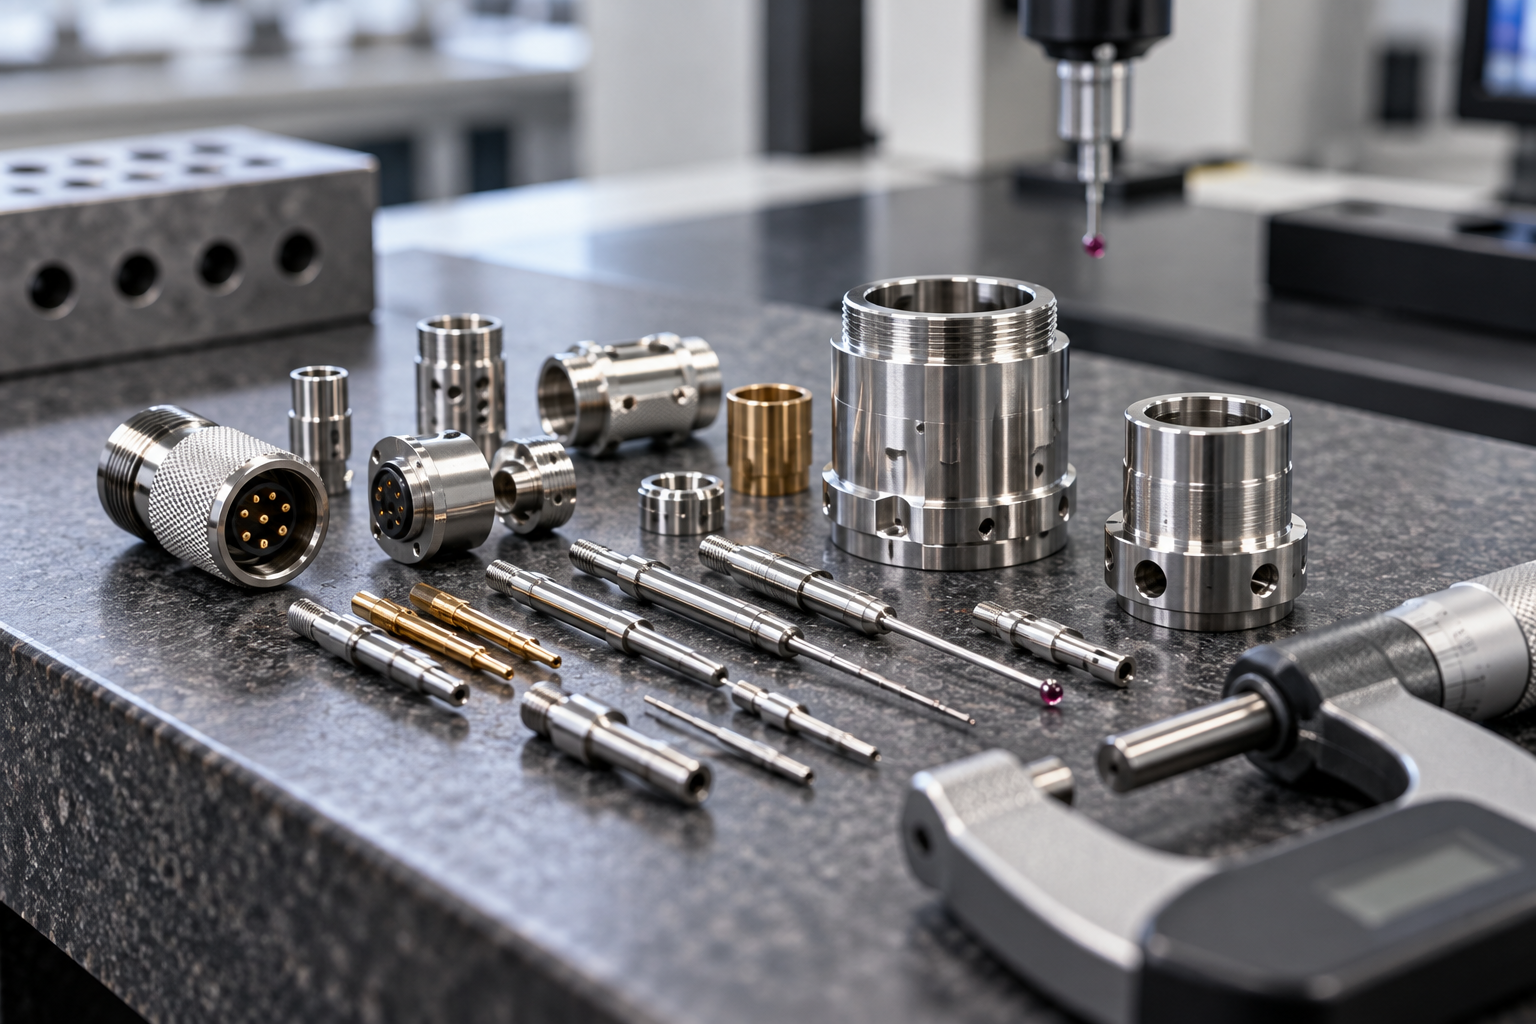
Instrumentos de precisión
Piezas típicas: ejes pequeños, sondas, cuerpos de conectores, espaciadores y carcasas cilíndricas.
Preocupaciones clave: alineación, estado de la superficie, inspección de características pequeñas y selección de materiales.
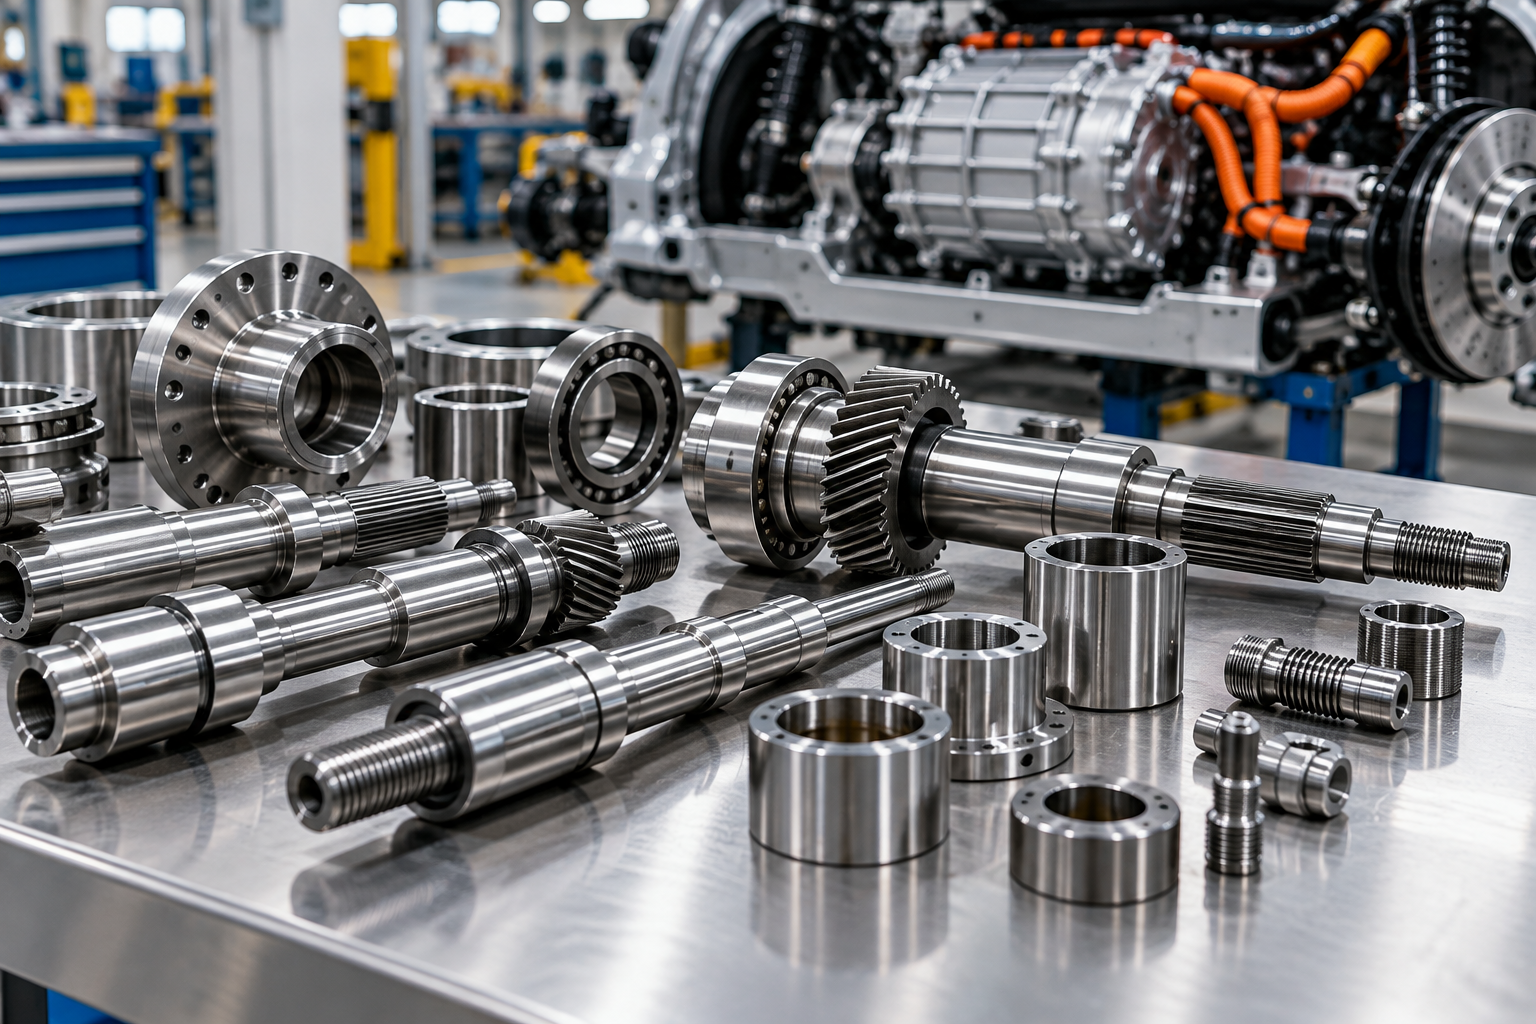
Equipos automotrices y eléctricos
Piezas típicas: ejes, manguitos, componentes roscados, accesorios y hardware rotacional.
Preocupaciones clave: repetibilidad del ensamblaje, material, acabado y consistencia de producción.
Componentes para equipos médicos
Piezas típicas: ejes de instrumentos, manguitos, pines e interfaces de equipos.
Preocupaciones clave: dimensiones definidas en planos, control de rebabas, requisitos de materiales y documentos de inspección solicitados. La idoneidad regulatoria final sigue siendo responsabilidad del cliente.
¿Qué impulsa el costo de una pieza torneada por CNC?
No hay un precio universal para un componente torneado fabricado según plano. Una cotización refleja el trabajo requerido para mecanizar, acabar y verificar la pieza específica.
Material
El costo de la materia prima, el grado, el tamaño de la barra, la condición y la maquinabilidad afectan el costo inicial.
Diámetro y longitud de la pieza
El tamaño del material, la longitud sin soporte y la eliminación de material influyen en la selección de la máquina y el tiempo de ciclo.
Geometría
Los orificios profundos, las paredes delgadas, varios rebordes, ranuras, conicidades y características pequeñas aumentan la dificultad de fabricación.
Roscas y moleteados
Las roscas internas, las roscas externas, las formas de rosca especiales y el moleteado requieren herramientas e inspecciones adicionales.
Características fuera del eje
Los orificios transversales, los planos y las ranuras pueden requerir un procesamiento de torneado-fresado o una configuración adicional.
Tolerancia y salto (runout)
Un ajuste más estricto, el salto (runout), la rectitud o los requisitos de eje común pueden aumentar el esfuerzo del proceso y de la inspección.
Cantidad
Los costos de programación y configuración se distribuyen de manera diferente entre los prototipos y la producción repetida.
Acabado e inspección
El recubrimiento, el anodizado, la pasivación, los informes detallados, los calibres especiales y el embalaje protegido afectan el alcance final.
La reducción de costos debe eliminar el esfuerzo de mecanizado innecesario sin debilitar las características que controlan la función.
Cómo comparar a los fabricantes de piezas torneadas CNC
Una comparación de proveedores debe examinar cómo cada fabricante convierte el plano en un proceso repetible y en un plan de inspección. Las listas de máquinas y los precios unitarios bajos no ofrecen la respuesta completa.
-
1
Revisión de planos
¿Puede el fabricante identificar ajustes funcionales, datos de referencia, roscas y características relacionadas antes de cotizar?
-
2
Selección de procesos
¿Puede el proveedor explicar cuándo es apropiado el torneado estándar, el mecanizado tipo suizo, la producción en torno automático o el procesamiento de torneado-fresado?
-
3
Conocimiento de materiales
¿Confirma el proveedor el grado exacto, el comportamiento del material y los requisitos de acabado adecuados?
-
4
Control de geometría rotacional
¿Puede el plan de inspección abordar el diámetro, el salto (runout), la concentricidad, la redondez y la rectitud por separado?
-
5
Control de roscas y rebabas
¿Revisa el proveedor la entrada de la rosca, la profundidad efectiva, el alivio, las ranuras, los orificios transversales y la limpieza interna?
-
6
Primer artículo y producción repetida
¿Pueden trasladarse la revisión del plano aprobado y las características críticas a la producción posterior?
-
7
Capacidad de inspección
¿Son las herramientas y los métodos propuestos adecuados para la característica real que se está verificando?
-
8
Riesgo total del proyecto
Considere las fallas de ensamblaje, la clasificación, el retrabajo, los daños en el acabado y la validación retrasada, además del precio unitario.
El fabricante adecuado debe hacer comprensible la lógica de mecanizado e inspección antes de que comience la producción.
Qué incluir en una solicitud de cotización (RFQ) de torneado CNC
Una RFQ completa reduce las suposiciones y ayuda al fabricante a evaluar con precisión los requisitos del proceso, el costo y la inspección.
Plano y modelo
- Último plano en 2D con revisión
- Modelo CAD en 3D, si está disponible
- Unidades, tolerancias generales y GD&T
- Diámetros críticos, orificios y rebordes
Roscas y características
- Estándar de rosca, clase y profundidad efectiva
- Ranuras, moleteados, conicidades y chaflanes
- Orificios transversales, zonas planas y características fresadas
- Áreas sensibles a las rebabas o críticas para la limpieza
Material y acabado
- Material y grado exactos
- Condición del material requerida, cuando sea relevante
- Requisitos de acabado superficial y recubrimiento (chapado)
- Dimensiones que se aplican después del acabado
Cantidad y etapa de producción
- Cantidad de prototipos o muestras
- Cantidad esperada para pedidos repetidos
- Cambios de volumen planificados
- Cronograma del proyecto requerido
Ajuste e inspección
- Pieza de acoplamiento o ajuste previsto
- Referencia funcional
- Requisito de excentricidad o concentricidad
- Registros de inspección requeridos
- Necesidades de embalaje para superficies protegidas
Si aún no se ha decidido un requisito, identifíquelo claramente para que pueda ser revisado antes de la cotización en lugar de asumirlo durante la producción.
Guía del comprador de piezas torneadas por CNC
¿Qué piezas puede producir un fabricante de piezas torneadas por CNC?
¿Cuál es la diferencia entre el torneado CNC y el fresado CNC?
¿Cuándo se debe considerar el mecanizado suizo?
¿Qué tolerancias se pueden lograr en las piezas torneadas por CNC?
¿Cómo se inspeccionan las roscas?
¿Cómo se controla la excentricidad y la concentricidad?
¿Puede LuckyHXS respaldar prototipos y pedidos recurrentes?
¿Qué información se necesita para una cotización?
Solicitar una revisión de piezas torneadas por CNC
Envíe su plano más reciente, material, cantidades, requisitos de acabado y características críticas. La información se utilizará para analizar la ruta de torneado adecuada, el enfoque de inspección y el alcance de la cotización de su componente personalizado.
Cuéntenos sobre su pieza torneada