
Servicios de mecanizado CNC de acero inoxidable para piezas de precisión personalizadas
LuckyHXS fabrica componentes de acero inoxidable bajo plano utilizando procesos de torneado CNC, fresado, mecanizado tipo suizo y torno-fresa. Revisamos el grado especificado, las referencias funcionales, las dimensiones críticas, las roscas, los requisitos de rebabas, la condición de la superficie y la cantidad de producción antes de definir la ruta de mecanizado e inspección.
- Fabricado a partir de su plano o muestra aprobada
- 303 / 304 / 316F, con otros grados revisados por solicitud de cotización (RFQ)
- Validación de prototipos y muestras para producción repetitiva
Resumen de piezas CNC de acero inoxidable personalizadas
Esta página cubre componentes personalizados terminados y mecanizados según los planos del cliente. El proceso final, la tolerancia, la condición del material, los requisitos de superficie, el plan de inspección, la cantidad mínima de pedido (MOQ) y el tiempo de entrega se confirman después de revisar el archivo de la pieza y la cantidad.
Tipo de suministro
Componentes de acero inoxidable bajo plano; no es tornillería estándar de venta al por menor.
Rutas de mecanizado
Torneado CNC, fresado, tipo suizo, torno automático y mecanizado de torno-fresa.
Enfoque de materiales confirmados
303, 304 y 316F; otros grados solicitados requieren confirmación de suministro y proceso.
Componentes típicos
Ejes, pasadores, manguitos, casquillos, accesorios, conectores, piezas roscadas, piezas de válvulas, carcasas, soportes y bridas.
Características críticas
Diámetro interior (DI), diámetro exterior (DE), rosca, descentramiento (runout), concentricidad, posición de orificios, cara de sellado, rebabas y condición de la superficie.
Archivos útiles para RFQ
Plano 2D más modelo STEP/STP/IGES, cantidad anual, requisitos de inspección y especificaciones de acabado.
Componentes CNC terminados, no materia prima de acero inoxidable
No es nuestro suministro principal
LuckyHXS no se posiciona como un distribuidor de láminas, bobinas, placas, tubos o barras de acero inoxidable, y no vende elementos de fijación estándar de consumo desde su inventario.
Nuestro enfoque de fabricación
Transformamos la materia prima de acero inoxidable especificada en piezas funcionales terminadas de acuerdo con su plano, muestra, especificación de material, estructura de referencias y requisitos de inspección.
- Piezas rotacionales personalizadas
- Componentes pequeños y esbeltos
- Piezas roscadas y de control de fluidos
- Carcasas y soportes fresados
- Lotes desde prototipos hasta producción repetitiva
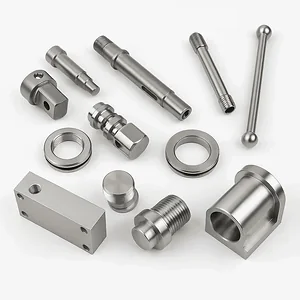
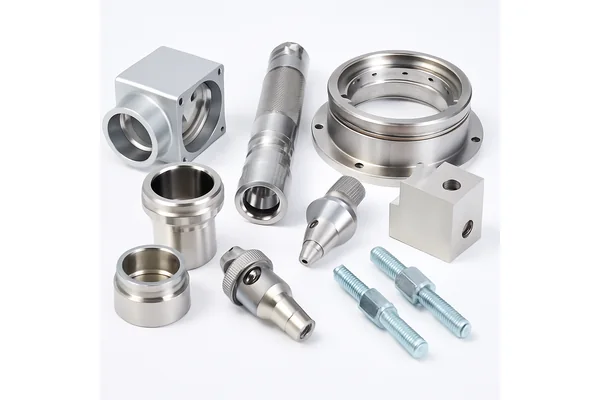
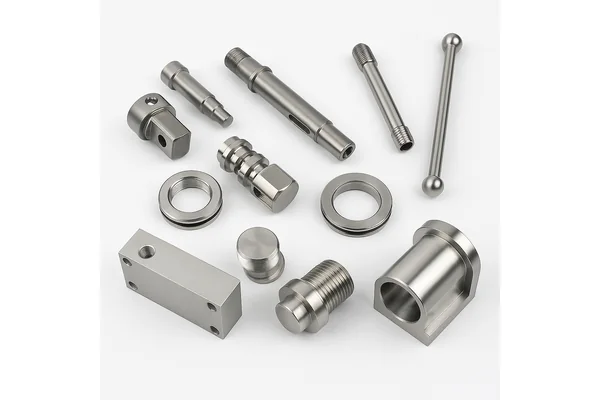
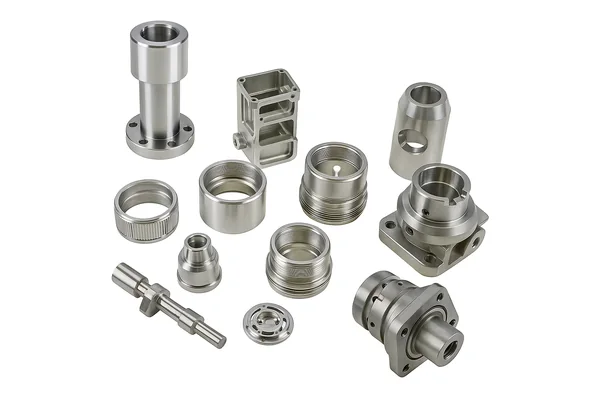
Piezas de acero inoxidable que mecanizamos según sus planos
Elija la familia de piezas más cercana para mostrar la geometría y los riesgos funcionales que deben revisarse primero. Cada artículo sigue siendo una ruta de fabricación personalizada en lugar de una línea de productos en stock.
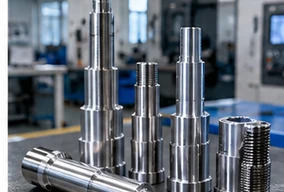
Ejes y pasadores de acero inoxidable
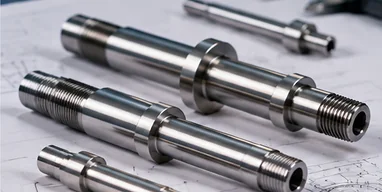
Ejes de motor personalizados, ejes escalonados, ejes de guía, pasadores de posicionamiento y piezas de precisión torneadas. Revise los ajustes de los rodamientos, la geometría de eje común, el descentramiento, la rectitud, los rebajes, las ranuras, las roscas y los orificios transversales.
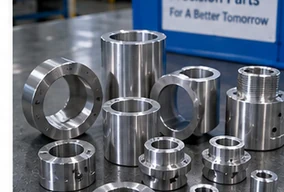
Casquillos, manguitos y espaciadores de acero inoxidable
Componentes cilíndricos de pared delgada y pared estándar donde el tamaño del diámetro interior, el diámetro exterior, la redondez, el grosor de la pared, las caras de los extremos y la geometría en estado libre influyen en el ensamblaje final.
Manguitos personalizados →
Accesorios, adaptadores y conectores de acero inoxidable
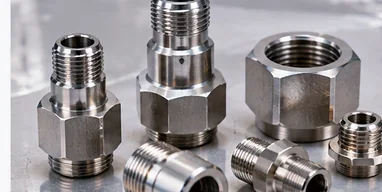
Accesorios basados en planos y cuerpos de conectores con roscas internas o externas, características hexagonales, rebajes, orificios y caras de sellado. Enfoque en el ajuste de la rosca, la alineación de los orificios, la eliminación de rebabas y la limpieza.
Solicitar este tipo de pieza →
Cuerpos de válvulas, boquillas y piezas de control de fluidos de acero inoxidable
Componentes personalizados de válvulas y flujo con orificios de precisión, orificios pequeños, orificios transversales, roscas internas y características de sellado. Los requisitos de presión o fugas deben definirse y revisarse por proyecto.
Solicitar este tipo de pieza →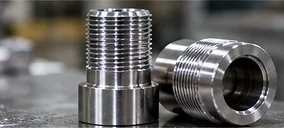
Elementos de fijación, insertos y piezas roscadas personalizadas de acero inoxidable
Tornillos, espárragos, tuercas, insertos y componentes roscados no estándar fabricados según planos. Revise el estándar de la rosca, la clase o el ajuste, el chaflán de entrada, el alivio, la alineación de la rosca con la referencia y el riesgo de excoriación (galling).
Insertos roscados personalizados →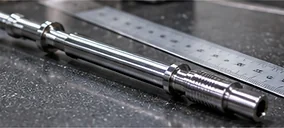
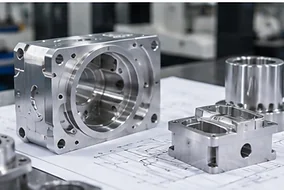
Carcasas, recintos y cuerpos de sensores de acero inoxidable
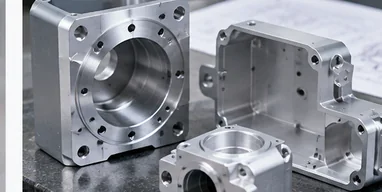
Cuerpos y recintos fresados con cavidades, avellanados, patrones de montaje, paredes delgadas y relaciones de múltiples caras. Enfoque en la posición de los orificios, la planitud, la distorsión, las rebabas y la limpieza de la superficie.
Piezas de fresado CNC →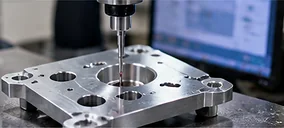
Soportes, montajes y componentes estructurales de acero inoxidable
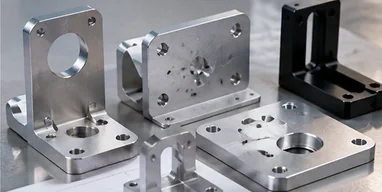
Bloques de montaje y soportes personalizados para ensamblajes industriales. Revise las relaciones de referencia, el paralelismo, la perpendicularidad, la posición de los orificios de montaje, los orificios roscados y las trayectorias accesibles de las herramientas.
Piezas de fresado CNC →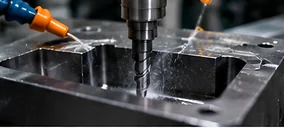
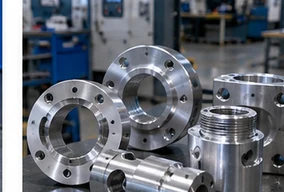
Bridas, colectores y piezas fresadas personalizadas de acero inoxidable
Bridas y bloques de distribución que combinan fresado frontal, patrones de orificios, puertos, orificios transversales y conexiones roscadas. Las caras funcionales y las características relacionadas deben controlarse a partir de un esquema de referencias claro.
Piezas de torneado y fresado CNC →Piezas de acero inoxidable mecanizadas por CNC para ensamblajes personalizados
Eje escalonado — relación entre descentramiento y rebaje
Pasador de posicionamiento — ajuste de diámetro exterior y geometría de los extremos
Manguito de pared delgada — redondez después de soltar la sujeción
Accesorio roscado — entrada de rosca y cara de sellado
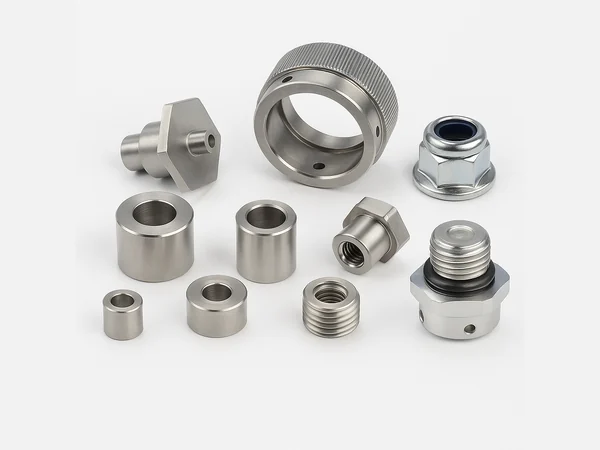
Componente de válvula — rebabas en orificios transversales y limpieza
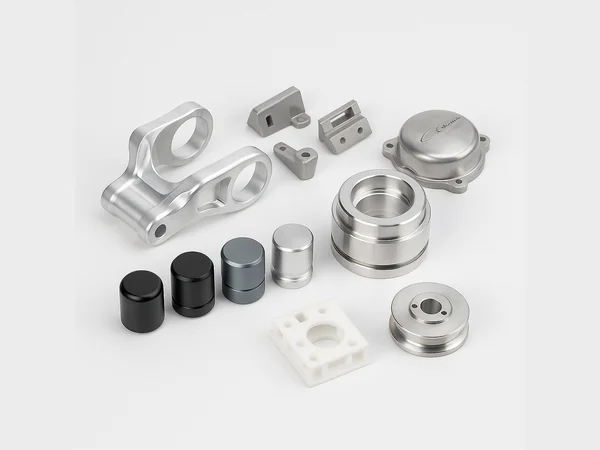
Inserto personalizado — calibre de rosca y concentricidad
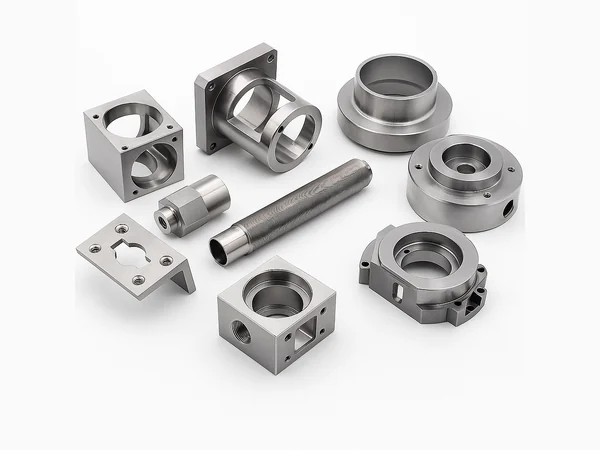
Carcasa del sensor — posición de orificios y control de paredes delgadas
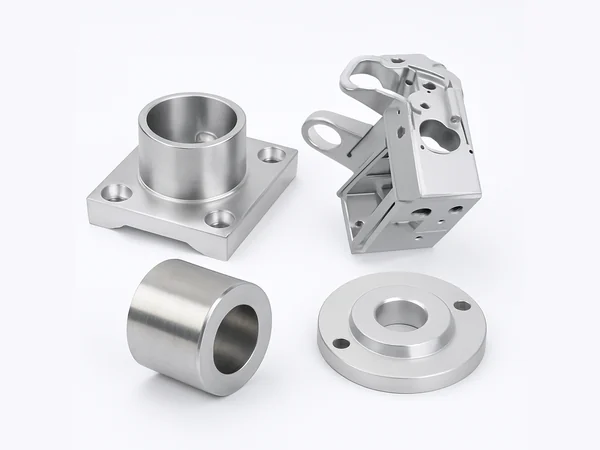
Brida de montaje — planitud y patrón de pernos
Las imágenes demuestran solo geometría representativa. La fabricación y la inspección siguen el plano aprobado por el cliente.
Elija el grado de acero inoxidable de acuerdo con la aplicación real
El mejor acero inoxidable para una pieza CNC depende de la exposición a la corrosión, la maquinabilidad, la resistencia, el comportamiento de la rosca, los requisitos de superficie, el estándar del material, la cantidad y el costo total de fabricación. No deje el plano indicando solo “acero inoxidable” cuando la aleación exacta sea importante.
| Grado | Por qué los compradores lo consideran | Punto de atención en el mecanizado | Tipos de piezas típicas | Estado de la RFQ |
|---|---|---|---|---|
| 303 | Opción enfocada en la maquinabilidad para entornos adecuados | El requisito de corrosión aún necesita revisión | Ejes, pasadores, accesorios, piezas torneadas roscadas | Evidencia de material de la empresa disponible |
| 304 | Opción común resistente a la corrosión de uso general | Endurecimiento por deformación, calor de corte, virutas largas y desgaste de herramientas | Manguitos, carcasas, soportes, componentes industriales | Evidencia de material de la empresa disponible |
| 316F | Opción de fácil mecanizado de la familia 316 para aplicaciones especificadas adecuadas | Confirmar estándar, condición, necesidad de corrosión y acabado | Piezas torneadas de precisión, accesorios y componentes relacionados con fluidos | Evidencia de material de la empresa disponible |
| 316 / 316L | Frecuentemente considerado cuando el entorno de servicio exige un rendimiento superior frente a la corrosión | La dificultad de mecanizado, la condición del material y el abastecimiento pueden afectar el costo y los tiempos | Válvulas, equipos y piezas expuestas a la corrosión | Confirmar disponibilidad exacta y certificación según RFQ |
| Otros grados de acero inoxidable | Seleccionado para necesidades específicas del proyecto de resistencia, dureza, calor o corrosión | No sustituir sin aprobación por escrito | Depende de la aplicación | Se requiere revisión de ingeniería y abastecimiento |
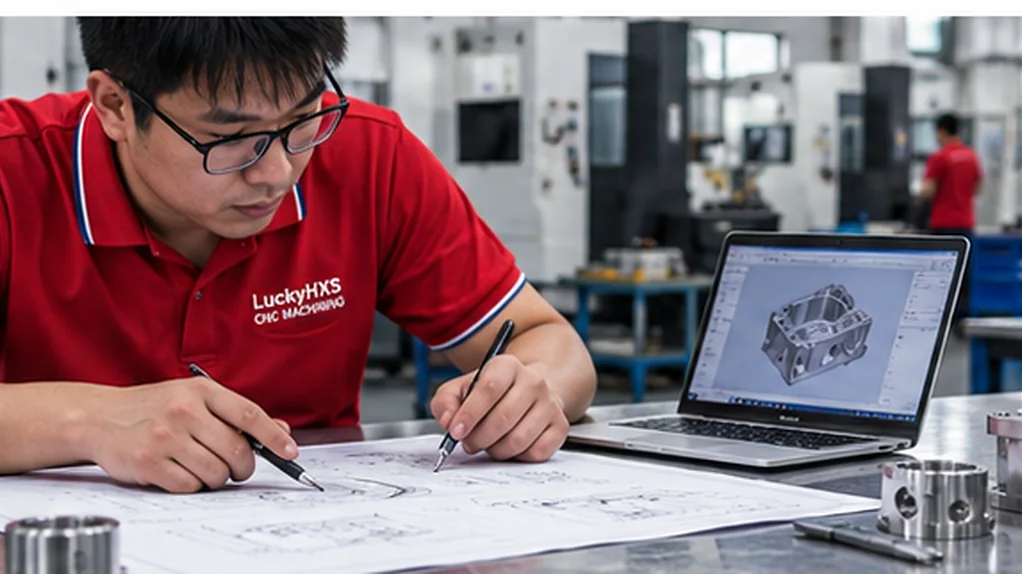
Validación de material por proyecto
Revisamos su grado especificado frente a nuestra disponibilidad de abastecimiento y procesos de mecanizado para garantizar que sus requisitos se cumplan de manera confiable.
Especifique el requisito que impulsa la selección del material
Maquinabilidad y volumen de repetición
La formación de virutas limpias, la estabilidad del ciclo y la vida útil de la herramienta pueden afectar materialmente el costo de los pedidos repetitivos.
Exposición industrial general
Equilibre el rendimiento frente a la corrosión, la función, el acabado y el costo de fabricación.
Exposición a cloruros o químicos
Especifique el fluido real, la concentración, la temperatura y el método de limpieza; nunca seleccione solo por el nombre del grado.
Roscas y ajustes deslizantes
Revise el riesgo de excoriación (galling), el material de acoplamiento, la lubricación y la condición de la superficie.
Geometría de pared delgada
Tenga en cuenta la tensión de sujeción, el calor, la variación de la pared y la medición en estado libre.
Facilidad de limpieza y condición de la superficie
Defina los requisitos de desbarbado, limpieza, rugosidad, pulido, cepillado o pasivación en el plano.
Si se desconoce el entorno operativo, proporcione los materiales de acoplamiento, la exposición a fluidos, el rango de temperatura y las condiciones de servicio esperadas con la RFQ.
¿Por qué es difícil mecanizar por CNC el acero inoxidable?
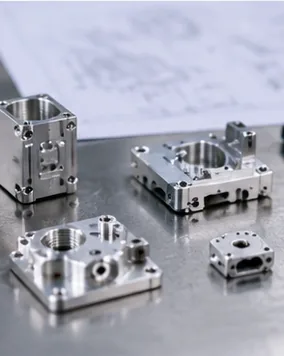
Muchos grados de acero inoxidable concentran el calor cerca del borde de corte, se endurecen por deformación cuando una herramienta roza, forman virutas largas y aceleran el desgaste de la herramienta. El resultado práctico puede ser una desviación dimensional, orificios ásperos, roscas dañadas, rebabas y superficies inconsistentes, a menos que el herramental, la estrategia de corte, la evacuación de virutas y la inspección se planifiquen en torno al grado y la geometría exactos.
Endurecimiento por deformación
El material se endurece rápidamente si la herramienta roza en lugar de cortar.
Concentración de calor
La mala conductividad térmica mantiene el calor atrapado en el borde de corte.
Desgaste de la herramienta
La alta resistencia y el calor aceleran la degradación del inserto.
Virutas largas y enredadas
Las virutas largas pueden enrollarse alrededor de las herramientas, causando daños en la superficie.
Filo recrecido
El material se suelda a la herramienta, alterando el acabado y las dimensiones.
Formación de rebabas
La tenacidad provoca fuertes rebabas en las salidas de las roscas y en los orificios transversales.
Un grado de acero inoxidable incorrecto puede comprometer el rendimiento y el costo
El riesgo de ambigüedad
Un plano que solo indica “acero inoxidable” deja sujeto a interpretación el comportamiento frente a la corrosión, la maquinabilidad, la resistencia, la condición del material y la documentación. Una sustitución no aprobada puede cambiar el rendimiento, la apariencia de la superficie, el costo de producción y la consistencia de los pedidos repetitivos.
El enfoque de control de LuckyHXS
- Confirmar el grado exacto y el estándar de material aplicable.
- Revisar la exposición operativa y la función crítica de la pieza.
- Registrar la revisión del plano y la especificación de material aprobada.
- No sustituir grados sin la aprobación del cliente.
- Confirmar cualquier requisito de documentación de material antes de la cotización.
La muestra puede ser aprobada mientras el lote de producción sufre variaciones
La aprobación del prototipo no garantiza automáticamente la estabilidad en lotes repetitivos. El desgaste de la herramienta, la variación de la barra, el calor de corte, las compensaciones, la sujeción, el desbarbado, la limpieza y las revisiones de los planos pueden cambiar el diámetro exterior, el diámetro interior, las roscas, el descentramiento, la condición de las rebabas y la apariencia durante la producción.
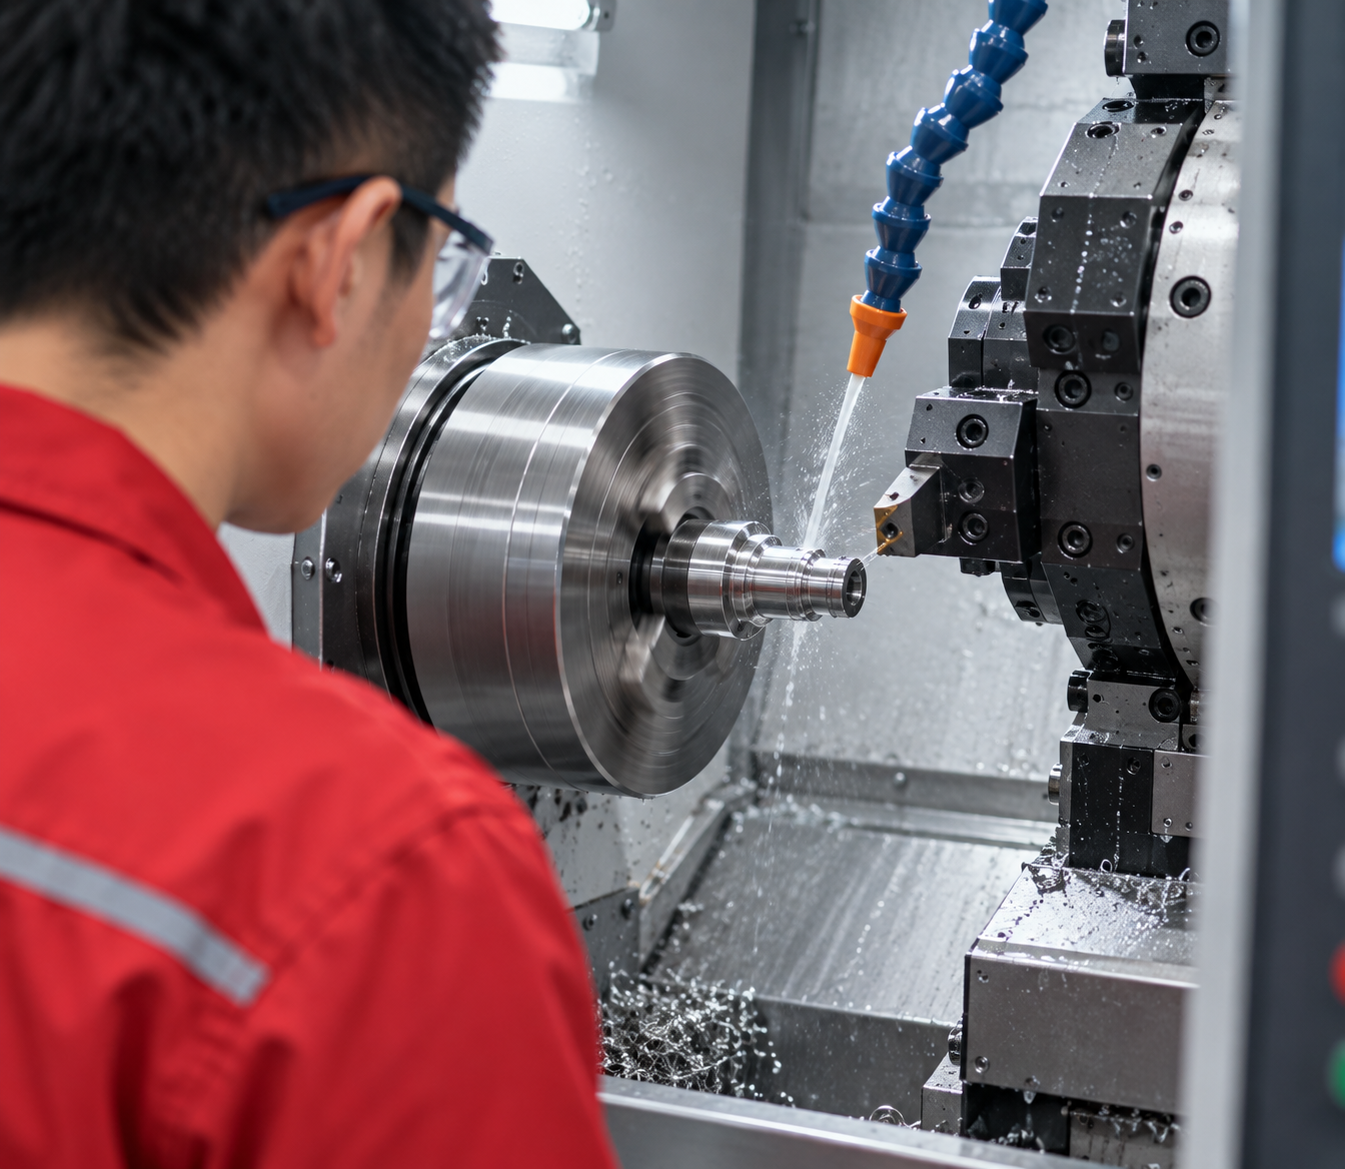
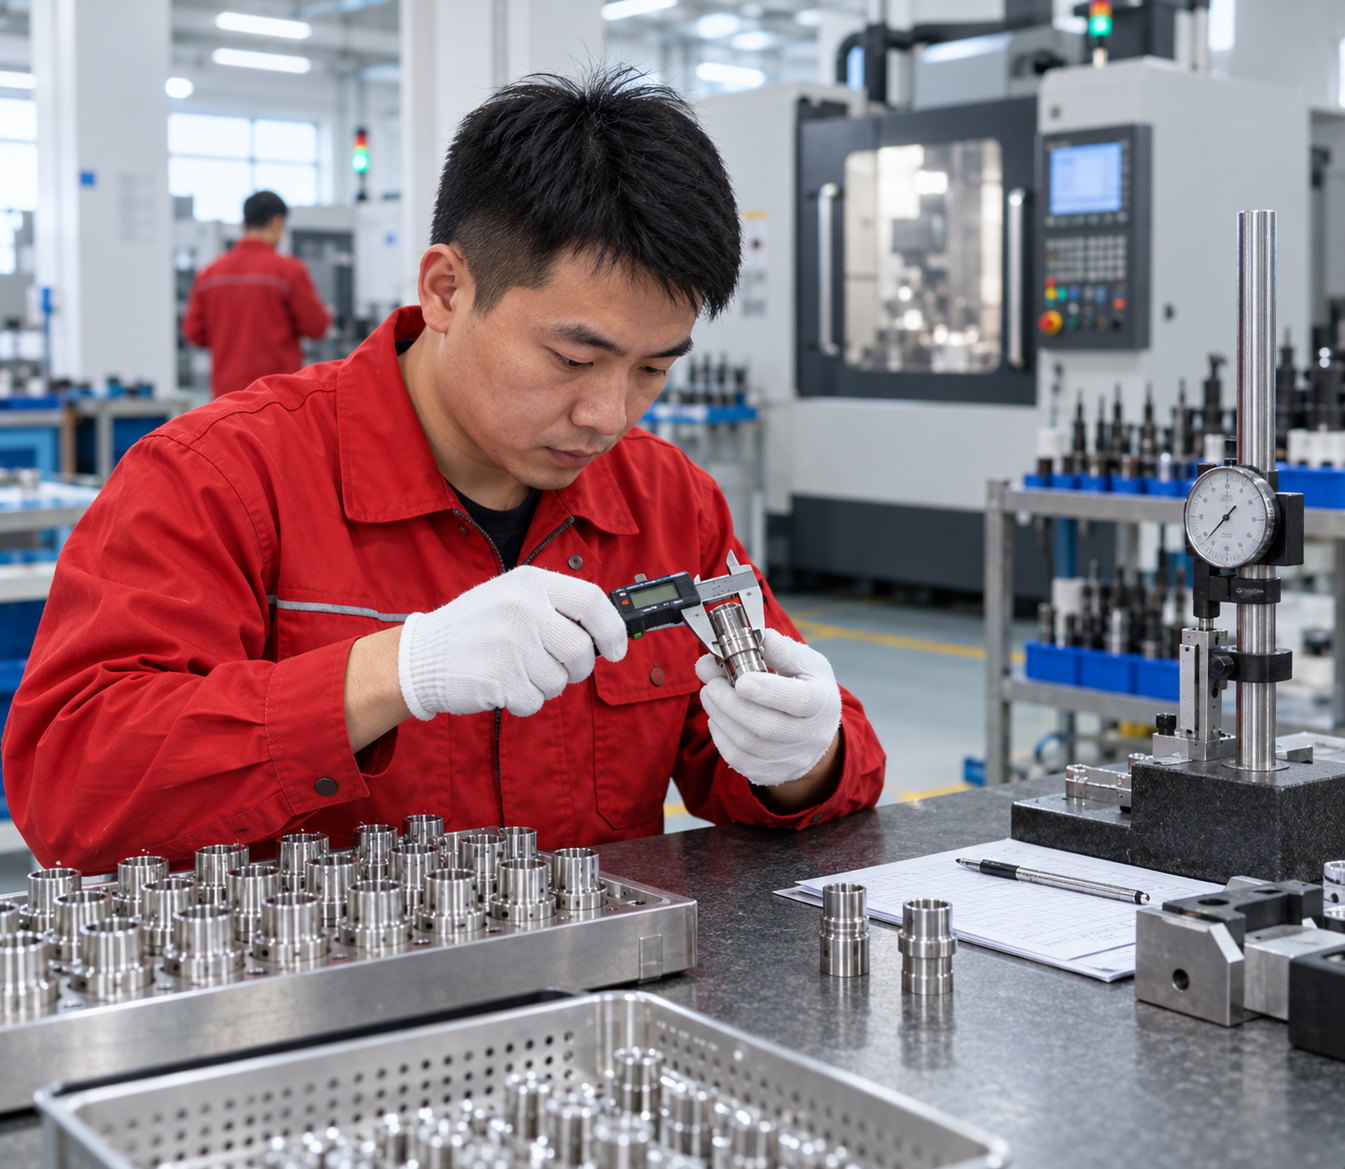
Nuestra banda de control de producción repetitiva
Identificar características críticas para la función
Verificar el primer artículo contra la revisión actual
Monitorear las dimensiones seleccionadas y el estado de la herramienta en proceso
Revisar roscas, rebabas, limpieza y condición de la superficie
Conservar los requisitos aprobados para pedidos repetitivos
Las dimensiones individuales pueden ser aprobadas mientras el ensamblaje aún falla
DE APROBADO + DI APROBADO + ROSCA APROBADA no equivale necesariamente al ensamblaje APROBADO. Un eje, manguito o accesorio puede cumplir con los límites de tamaño aislados y aun así fallar porque las características relacionadas no comparten la referencia, el eje, la cara o la posición requeridos.
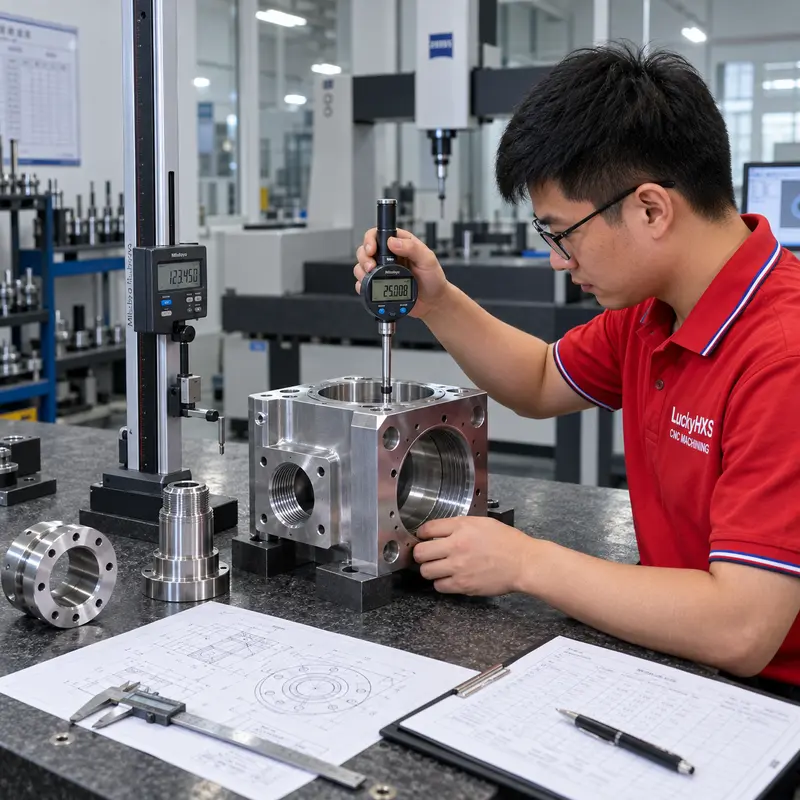
Descentramiento
Si una superficie gira de manera consistente alrededor del eje de referencia definido.
Concentricidad / Relación de eje común
Si los diámetros y orificios relacionados se alinean como requiere el ensamblaje.
Relación de rebaje y cara
Si se mantienen la ubicación axial y el asiento perpendicular.
Posición del orificio o rosca
Si las características secundarias se alinean con la geometría funcional en lugar de solo con el contorno de la pieza en bruto.
Roscas, orificios pequeños y rebabas pueden decidir el ensamblaje final
Rosca interna
Comprobar el ajuste, la entrada y la relación con el orificio.
Rosca externa
Proteger la primera rosca y controlar el chaflán de entrada.
Orificio ciego
Evitar que las virutas atrapadas bloqueen la profundidad de ensamblaje.
Orificio transversal
Eliminar las rebabas de intersección que pueden obstruir el flujo.
Orificio pequeño
Gestionar la evacuación de virutas y la condición de la superficie.
Ranura
Confirmar el ancho, la profundidad y la geometría de las esquinas para sellos o clips.
Salida de rosca
Definir el alivio donde las roscas incompletas podrían causar que se toque fondo.
Borde desbarbado
Especificar si un borde debe romperse, protegerse o estar intencionalmente afilado.
Las piezas de acero inoxidable de pared delgada necesitan una sujeción controlada
La medición bajo sujeción no es lo mismo que la geometría en estado libre.
Los manguitos delgados, las carcasas de conectores, las bridas pequeñas y las carcasas fresadas pueden distorsionarse bajo la presión del mandril o la fijación y luego rebotar después de soltarse. El calor y la eliminación desigual del material pueden agregar ovalidad, conicidad, variación de la pared o error de planitud.
- Revisar el grosor de la pared y la rigidez antes de cotizar.
- Planificar una sujeción estable y reducir la resujeción innecesaria.
- Secuenciar el desbaste y el acabado en torno al riesgo de distorsión.
- Medir la geometría crítica después de soltar la pieza.
- Definir los requisitos de redondez, planitud, concentricidad o pared solo donde la función los necesite.
La condición de la superficie importa incluso en el acero inoxidable
El rendimiento del acero inoxidable frente a la corrosión depende de la aleación seleccionada y del entorno real, pero el mecanizado, la manipulación, el hierro libre incrustado, el aceite residual, las rebabas y el acabado inconsistente también pueden afectar la apariencia, la limpieza y el comportamiento en servicio.
Acabado mecanizado
Ruta de herramienta visible y condición de borde definida en el plano.
Pulido
Se debe especificar el requisito de apariencia o rugosidad.
Cepillado
La dirección y la aceptación estética necesitan confirmación.
Pasivación
Usar solo cuando se especifique y confirme para el proyecto.
Otro acabado solicitado
Evaluar la compatibilidad del material, el enmascarado, el efecto dimensional y la inspección después del acabado.
Seleccione el proceso CNC según la geometría de la pieza
Torneado CNC
Para ejes rotativos, pasadores, manguitos, accesorios y cuerpos roscados.
Piezas torneadas por CNC →
Mecanizado tipo suizo
Evaluar para piezas de barra de diámetro pequeño, esbeltas o con múltiples características que requieran soporte cerca del corte.
Piezas mecanizadas tipo suizo →
Fresado CNC
Para carcasas, soportes, colectores, bridas, cavidades y características de múltiples caras.
Piezas fresadas por CNC →
Mecanizado de torno-fresa
Para piezas redondas que también requieren partes planas, ranuras, orificios transversales, puertos o características fuera del eje.
Piezas torneadas y fresadas por CNC →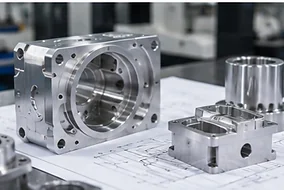
Torno automático / Operaciones secundarias
Para componentes torneados en serie adecuados, con selección de taladrado, roscado, taladrado transversal, desbarbado y limpieza según sea necesario.
Servicios de mecanizado CNC →La ruta final depende de la calidad, geometría, relaciones críticas, cantidad, acabado e inspección, no solo del nombre del servicio.
Diseñar piezas de acero inoxidable para su función y viabilidad de fabricación
Identificar cotas funcionales
Distinguir las características críticas de montaje de las cotas generales.
Utilizar un esquema de referencia (datum) claro
Relacionar la excentricidad, posición, perpendicularidad y características relacionadas con su función.
Evitar la acumulación de tolerancias innecesarias
Los requisitos estrictos solo deben aplicarse donde sean necesarios y con un método de inspección realista.
Revisar orificios profundos y herramientas pequeñas
La relación profundidad-diámetro, la evacuación de virutas y el acceso de la herramienta afectan el riesgo y el costo.
Proporcionar radios de esquinas internas y accesibilidad
Las esquinas internas mecanizadas requieren el radio de la herramienta y una geometría accesible.
Tener en cuenta el acabado y la inspección
Definir zonas de superficie, enmascarado, dimensiones posteriores al acabado, limpieza y los informes requeridos.
Una solicitud de cotización (RFQ) completa suele ser más rápida de evaluar que un plano sin especificar calidad, cantidad o requisitos funcionales.
Inspeccionar las características que controlan el ajuste, el movimiento y el sellado
La inspección debe seguir el plano y la función de la pieza. El método utilizado para un diámetro exterior simple no es automáticamente adecuado para la excentricidad, una perforación profunda, una rosca, un patrón de orificios o una superficie estética.
- Diámetro interior / exterior (ID / OD) y longitud
- Excentricidad y diámetros relacionados
- Tamaño de rosca y ajuste funcional
- Tamaño y posición de los orificios
- Planitud y relación entre caras
- Desbarbado, limpieza y estado de la superficie
- Revisión del primer artículo y lote final
Los registros de inspección, documentos de materiales e informes específicos del proyecto deben acordarse durante la cotización.
Desde la revisión del plano hasta la producción en serie de acero inoxidable
El flujo de trabajo debe seguir siendo trazable hasta la revisión aprobada del plano. Si cambian el material, el acabado, la tolerancia, el método de inspección o la cantidad, es posible que sea necesario volver a revisar el plan de fabricación.
Revisión de planos y modificaciones
Confirmación de requisitos de grado y material
Identificación de características críticas
Plan de procesos, utillaje y sujeción
Mecanizado de muestra o primer artículo
Verificación del primer artículo
Supervisión en proceso y producción por lotes
Inspección de roscas, desbarbado, limpieza e inspección final
Embalaje y retención de requisitos para pedidos recurrentes
Dónde se utilizan las piezas CNC de acero inoxidable personalizadas
Automatización industrial
Ejes de guía, pasadores de posicionamiento y manguitos; enfoque en el ajuste, excentricidad y repetibilidad.
Robótica y maquinaria
Pasadores de precisión, ejes, conectores y soportes; enfoque en relaciones de referencia y superficies de desgaste.
Automoción y equipos para vehículos eléctricos (EV)
Fijaciones personalizadas, cuerpos de sensores y accesorios; enfoque en roscas, ajuste y exposición ambiental.
Equipos de control de fluidos
Accesorios, piezas de válvulas, boquillas y colectores; enfoque en rebabas internas, características de sellado y limpieza.
Electrónica e instrumentos
Carcasas pequeñas, cuerpos de conectores y montajes; enfoque en geometría de paredes delgadas, posición de orificios y apariencia.
Sensores y equipos de medición
Cuerpos de sensores, adaptadores y carcasas protectoras; enfoque en perforaciones, roscas y orificios pequeños.
Energía y equipos industriales
Bridas, accesorios, ejes y componentes de montaje; enfoque en la especificación del material y caras funcionales.
Componentes de equipos médicos
Piezas mecánicas no implantables solo cuando se especifique; enfoque en el control de planos, estado de la superficie y requisitos de documentación.
Elija un socio de mecanizado de acero inoxidable que pueda verificar
Un proveedor confiable debe estar dispuesto a revisar el plano, explicar el proceso propuesto, identificar características de alto riesgo, confirmar los requisitos de material y acabado, y mostrar cómo se inspeccionarán las dimensiones críticas. La confianza debe basarse en pruebas verificables en lugar de cifras de marketing sin respaldo.
Cualquier certificado o documento de cumplimiento debe verificarse con el titular original, alcance, validez y aplicabilidad antes de la aprobación del pedido.
Qué incluir para obtener una cotización precisa de CNC de acero inoxidable
1. Plano 2D
Cotas, tolerancias, referencias (datums), roscas, superficies y notas.
2. Modelo 3D
STEP, STP o IGES para la revisión de la geometría.
3. Grado y estándar exactos
Incluir condición o restricción equivalente si es importante.
4. Cantidad
Cantidad de muestra, primer lote y volumen recurrente esperado.
5. Características críticas
Identificar zonas de ajuste, movimiento, sellado, excentricidad o zonas estéticas.
6. Requisito de superficie
Acabado mecanizado, rugosidad, pulido, cepillado, pasivación u otro proceso especificado.
7. Inspección y documentos
Definir informes, calibres, documentos de materiales y método de aceptación.
8. Entorno de aplicación
Fluidos, temperatura, exposición a cloruros, material de acoplamiento y requisitos de limpieza donde sea pertinente.
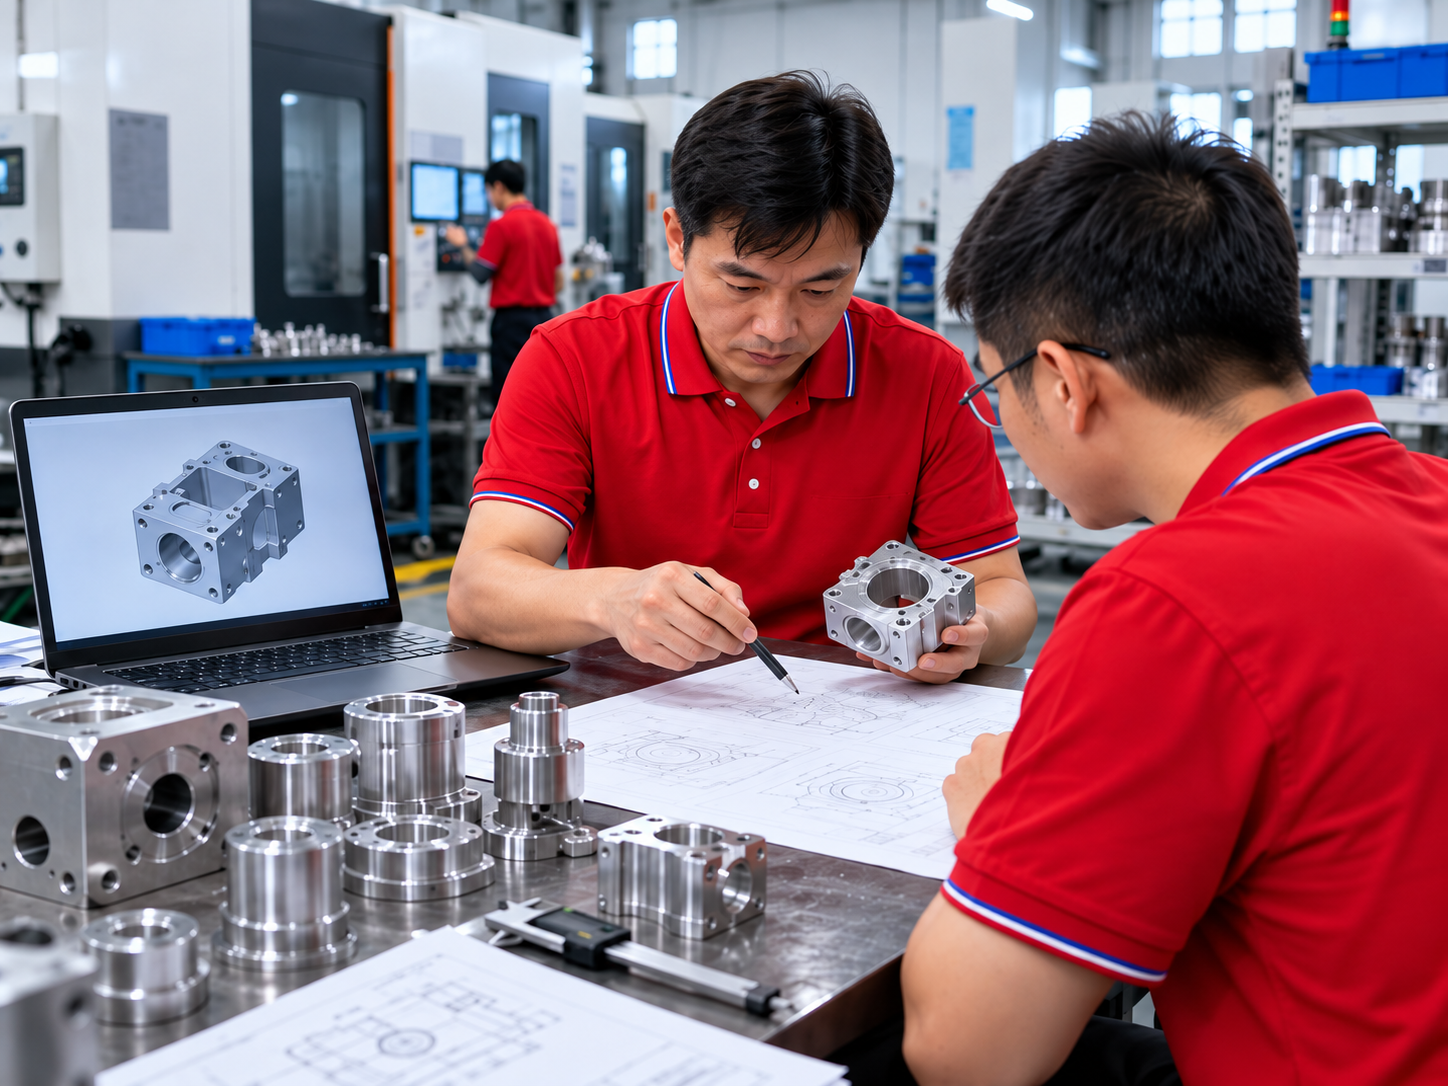
Si solo se dispone de una muestra física, proporcione información clara sobre la aplicación y la cantidad para que el equipo de ingeniería pueda evaluar si el soporte de ingeniería inversa es viable.
Preguntas frecuentes sobre los servicios de mecanizado CNC de acero inoxidable
¿Qué grados de acero inoxidable puede mecanizar por CNC LuckyHXS?
¿Cuál es la diferencia entre 303 y 304 para el mecanizado CNC?
¿Cuándo deben los compradores considerar el 316 o 316L?
¿Por qué el acero inoxidable es más difícil de mecanizar que el latón o el aluminio?
¿Puede LuckyHXS producir piezas de acero inoxidable tanto torneadas como fresadas?
¿Qué tolerancia se puede lograr en piezas de acero inoxidable?
¿Las piezas de acero inoxidable se pueden pulir, cepillar o pasivar?
¿Cómo se controlan las rebabas en orificios pequeños y transversales?
¿Puede un proveedor ofrecer muestras y producción en serie?
¿Qué información se necesita para cotizar una pieza de acero inoxidable personalizada?
¿Necesita piezas de acero inoxidable que encajen perfectamente en la producción en serie?
Envíe su plano, requerimiento de material, cantidad y características críticas para una revisión de ingeniería. LuckyHXS evaluará el proceso CNC adecuado, confirmará las dudas técnicas y preparará una cotización específica para su proyecto.
Qué sucede a continuación:
- Revisión de ingeniería del plano y del material
- Selección del proceso por geometría y cantidad
- Cotización formal específica para el proyecto