
Mecanizado CNC de aluminio Fabricante de piezas personalizadas
LuckyHxs fabrica componentes de aluminio mecanizados por CNC a medida a partir de planos del cliente para ensamblajes industriales, electrónicos, de automatización, gestión térmica y de equipos. Ofrecemos servicios de fresado CNC, torneado, mecanizado tipo suizo y fresado-torneado desde prototipos hasta producción en serie.
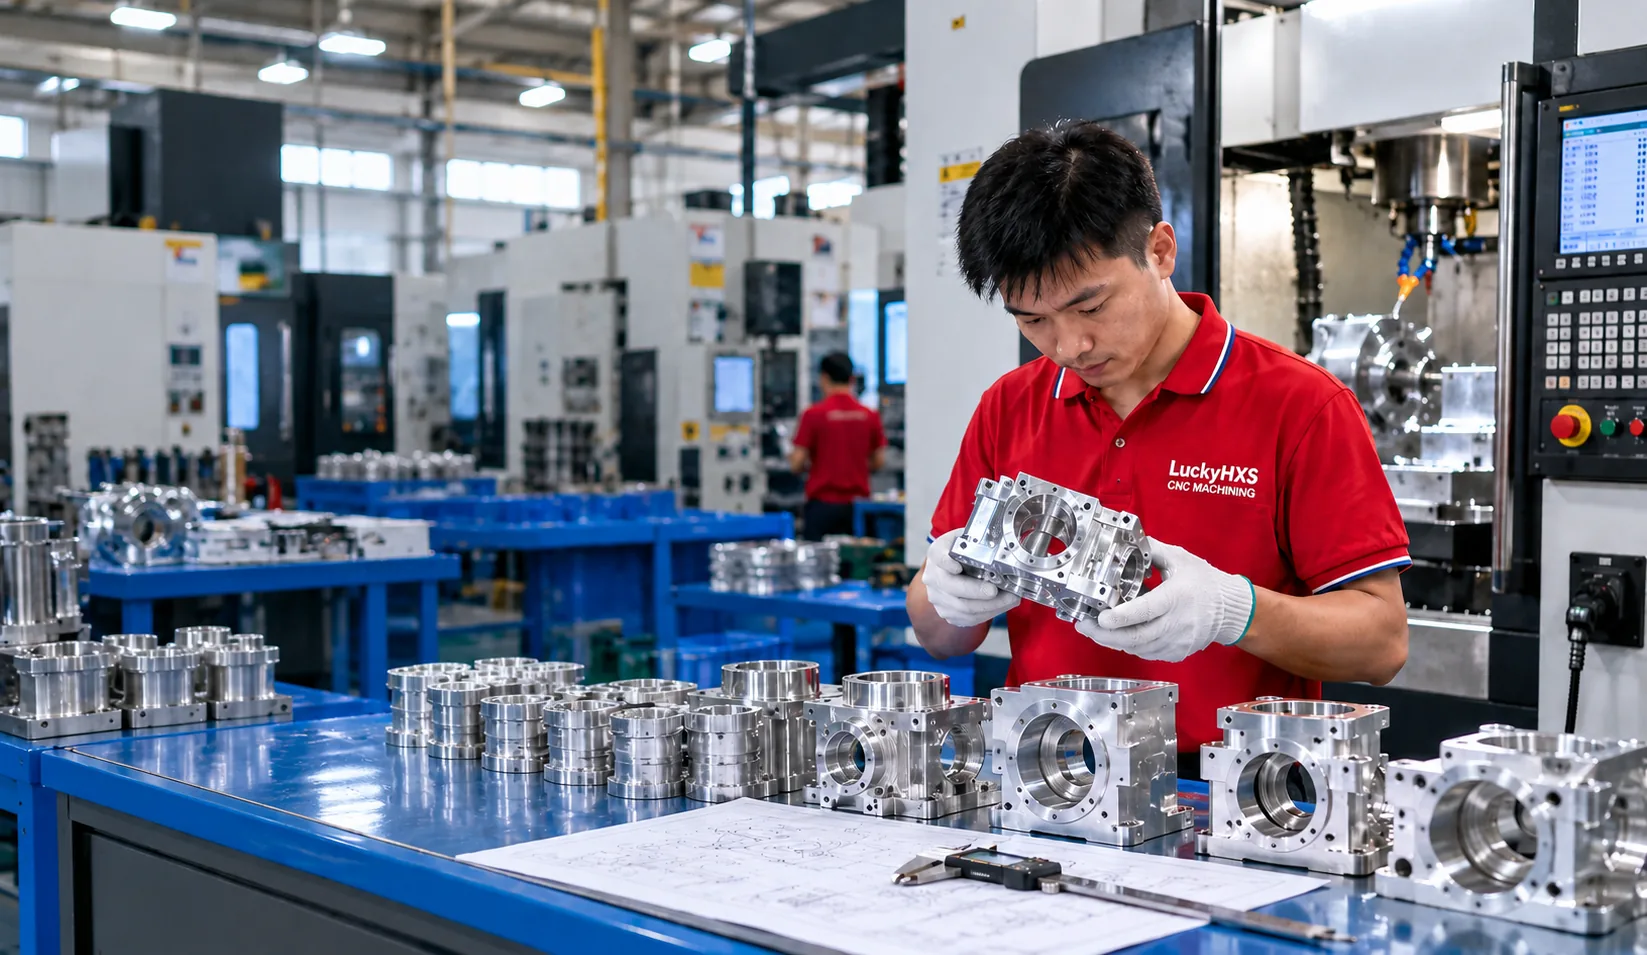
Mecanizado CNC de aluminio a medida de un vistazo
Especificaciones de ingeniería y capacidades de fabricación para proyectos B2B personalizados.
Tipo de suministro
Piezas de aluminio a medida según plano
Procesos
Fresado CNC, torneado, mecanizado tipo suizo, fresado-torneado
Grados comunes
6061, 6063, 6082, 7075
Tolerancia
Referencia estándar ±0,01 mm
Piezas típicas
Carcasas, soportes, disipadores de calor, ejes, manguitos, bridas, colectores, utillajes
Revisión crítica
Aleación, temple, pared delgada, referencia, rosca, rebaba, anodizado, superficie cosmética
Formatos de plano
PDF, STEP, STP, IGES, DWG, DXF
La capacidad para características específicas depende de la geometría de la pieza, la aleación, la tolerancia, el acabado y los requisitos de inspección.
¿Busca piezas de aluminio acabadas y mecanizadas por CNC?
LuckyHxs fabrica componentes según sus planos. No vendemos máquinas CNC de aluminio ni enrutadores de escritorio.
¿Qué es el mecanizado CNC de aluminio?
El mecanizado CNC de aluminio utiliza fresado, torneado y procesos relacionados controlados por ordenador para eliminar material de un bloque de aluminio, produciendo componentes acabados según modelos CAD y planos de ingeniería.
Fresado CNC
Adecuado para piezas no rotacionales que requieren la eliminación de material en múltiples ejes. Los componentes típicos incluyen carcasas, soportes, disipadores de calor, colectores y utillajes.
Torneado CNC y tipo suizo
Óptimo para geometrías cilíndricas que requieren una concentricidad y roscado precisos. Los componentes típicos incluyen ejes, pasadores, manguitos, espaciadores y adaptadores.
Mecanizado de fresado-torneado
Combina torneado y fresado en una sola configuración para piezas redondas con orificios transversales, caras planas, ranuras o características complejas descentradas, reduciendo los errores por sujeción múltiple.
Seleccione el proceso en función de la geometría, no de una lista genérica de máquinas.
Piezas de aluminio a medida que mecanizamos según sus planos
Clasificadas por geometría funcional y requisitos del proceso de fabricación.
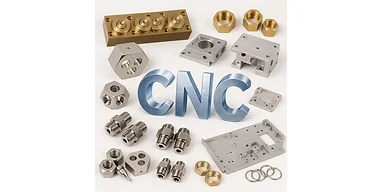
Carcasas y envolventes de aluminio
Carcasas mecanizadas de precisión para electrónica, sensores e instrumentos que requieren fresado de múltiples caras.
Aplicaciones: Carcasas electrónicas, envolventes para sensores
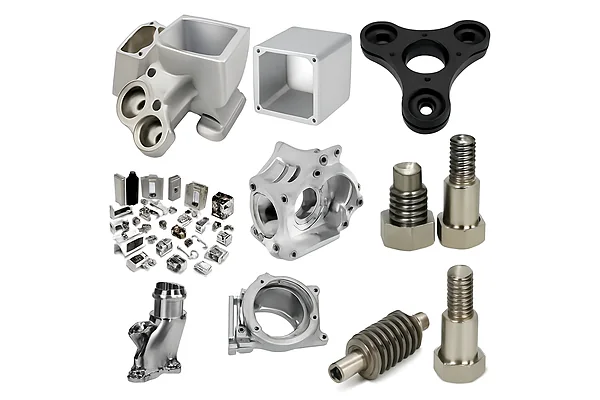
Soportes y monturas de aluminio
Componentes estructurales que requieren posiciones de orificios controladas, paralelismo y superficies de referencia planas.
Aplicaciones: Soportes de motor, bloques de soporte estructural
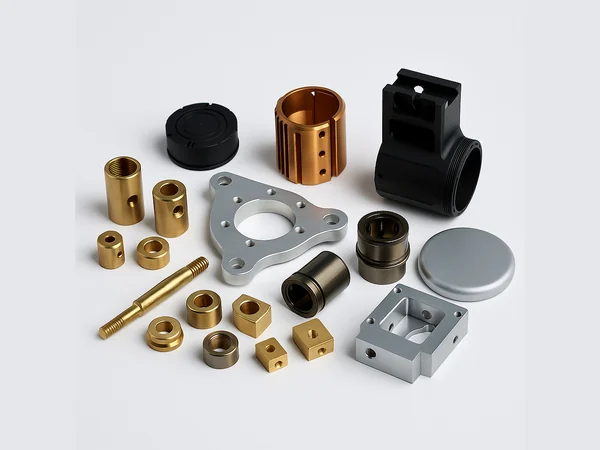
Disipadores de calor y componentes térmicos de aluminio
Componentes de gestión térmica que requieren interfaces planas y una integridad controlada de las aletas sin distorsión.
Aplicaciones: Placas de refrigeración, bloques de refrigeración electrónica
Ejes de aluminio y pasadores de precisión
Componentes torneados por CNC enfocados en el diámetro exterior (OD), la concentricidad y el control de excentricidad de precisión.
Aplicaciones: Pasadores de posicionamiento, pasadores guía, piezas pequeñas torneadas
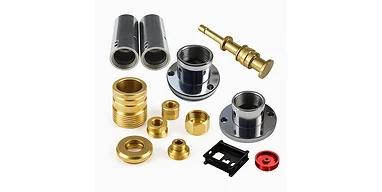
Casquillos y manguitos de aluminio
Espaciadores cilíndricos y manguitos que requieren una estricta concentricidad entre el diámetro interior/exterior y margen para el ajuste tras el anodizado.
Aplicaciones: Manguitos guía, manguitos espaciadores, con brida
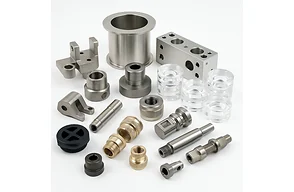
Bridas y adaptadores de aluminio
Componentes de interfaz mecanizados mediante fresado-torneado, enfocados en la calidad de la rosca y el posicionamiento de los orificios para tornillos.
Aplicaciones: Cuerpos de conector, acoplamientos, interfaz
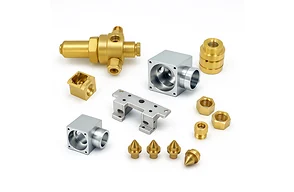
Colectores y válvulas de aluminio
Bloques de control de fluidos que requieren perforación de orificios profundos, gestión de intersecciones de orificios transversales y eliminación de rebabas.
Aplicaciones: Bloques de flujo, bloques de distribución, bombas
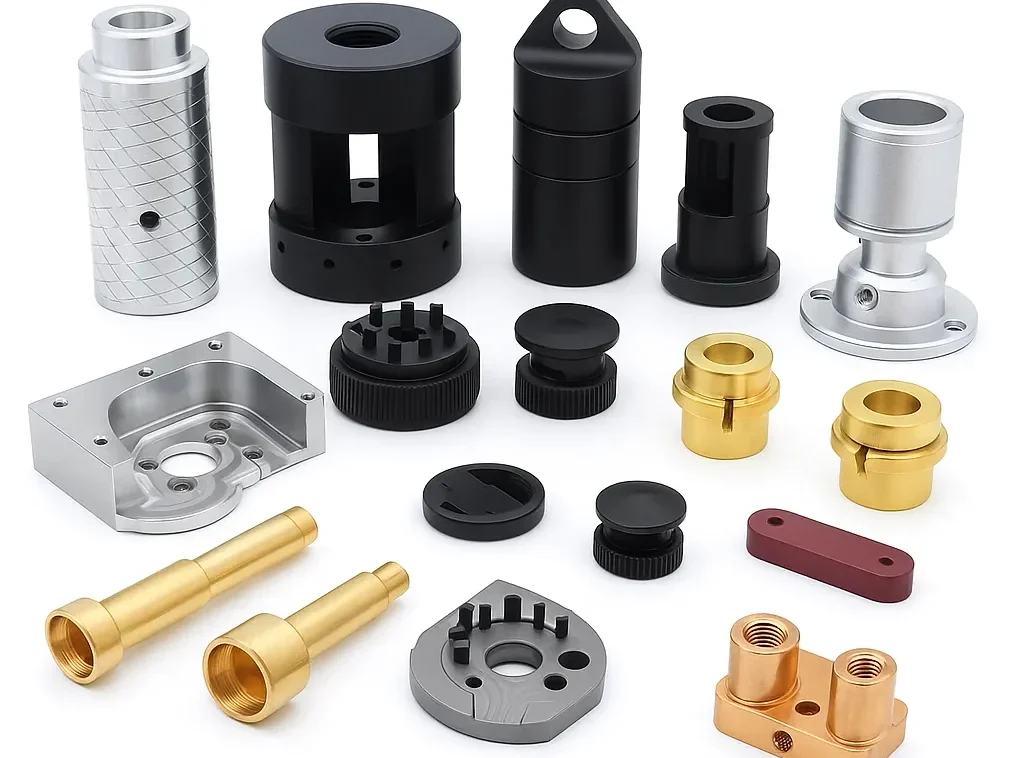
Utillajes y placas de aluminio
Grandes bloques fresados y placas base que exigen planitud general y geometrías de características de posicionamiento precisas.
Aplicaciones: Utillajes de ensamblaje, placas de herramientas, bases
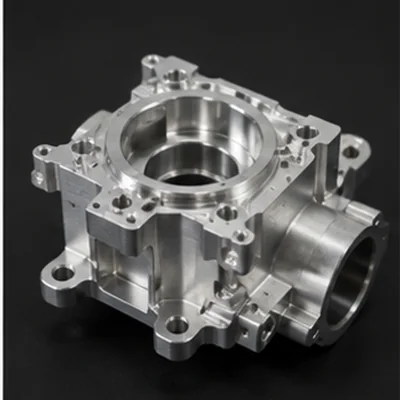
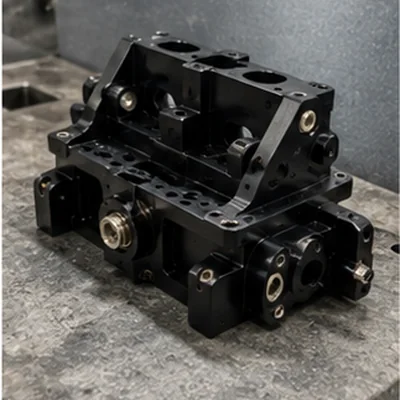
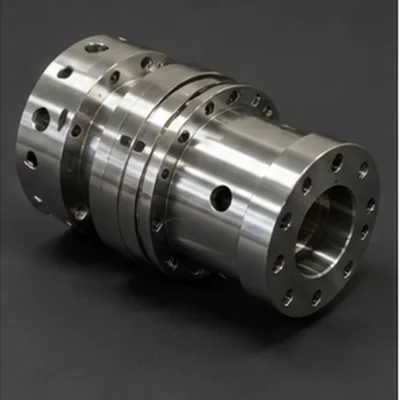
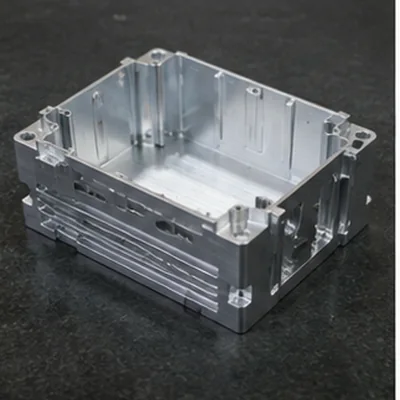
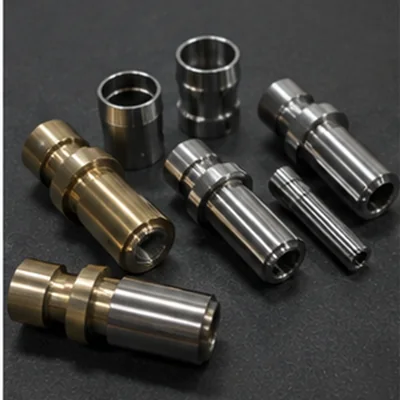
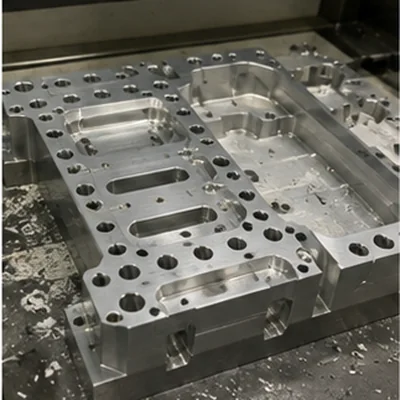
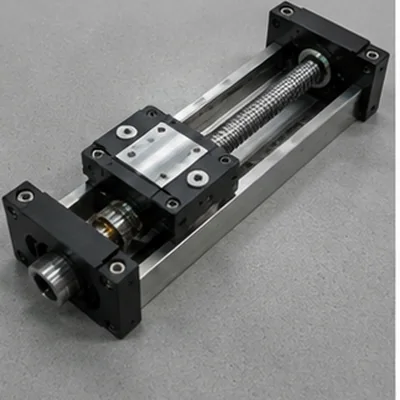
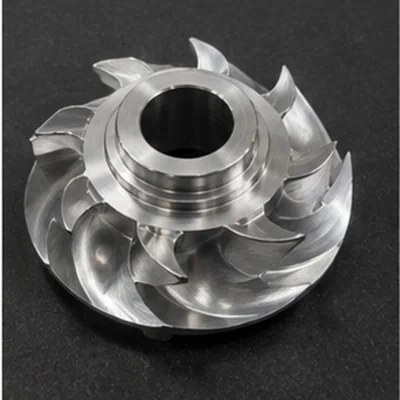
Piezas de aluminio mecanizadas por CNC para ensamblajes a medida
Una mezcla de componentes fresados, torneados y de fresado-torneado fabricados según requisitos de ingeniería específicos.
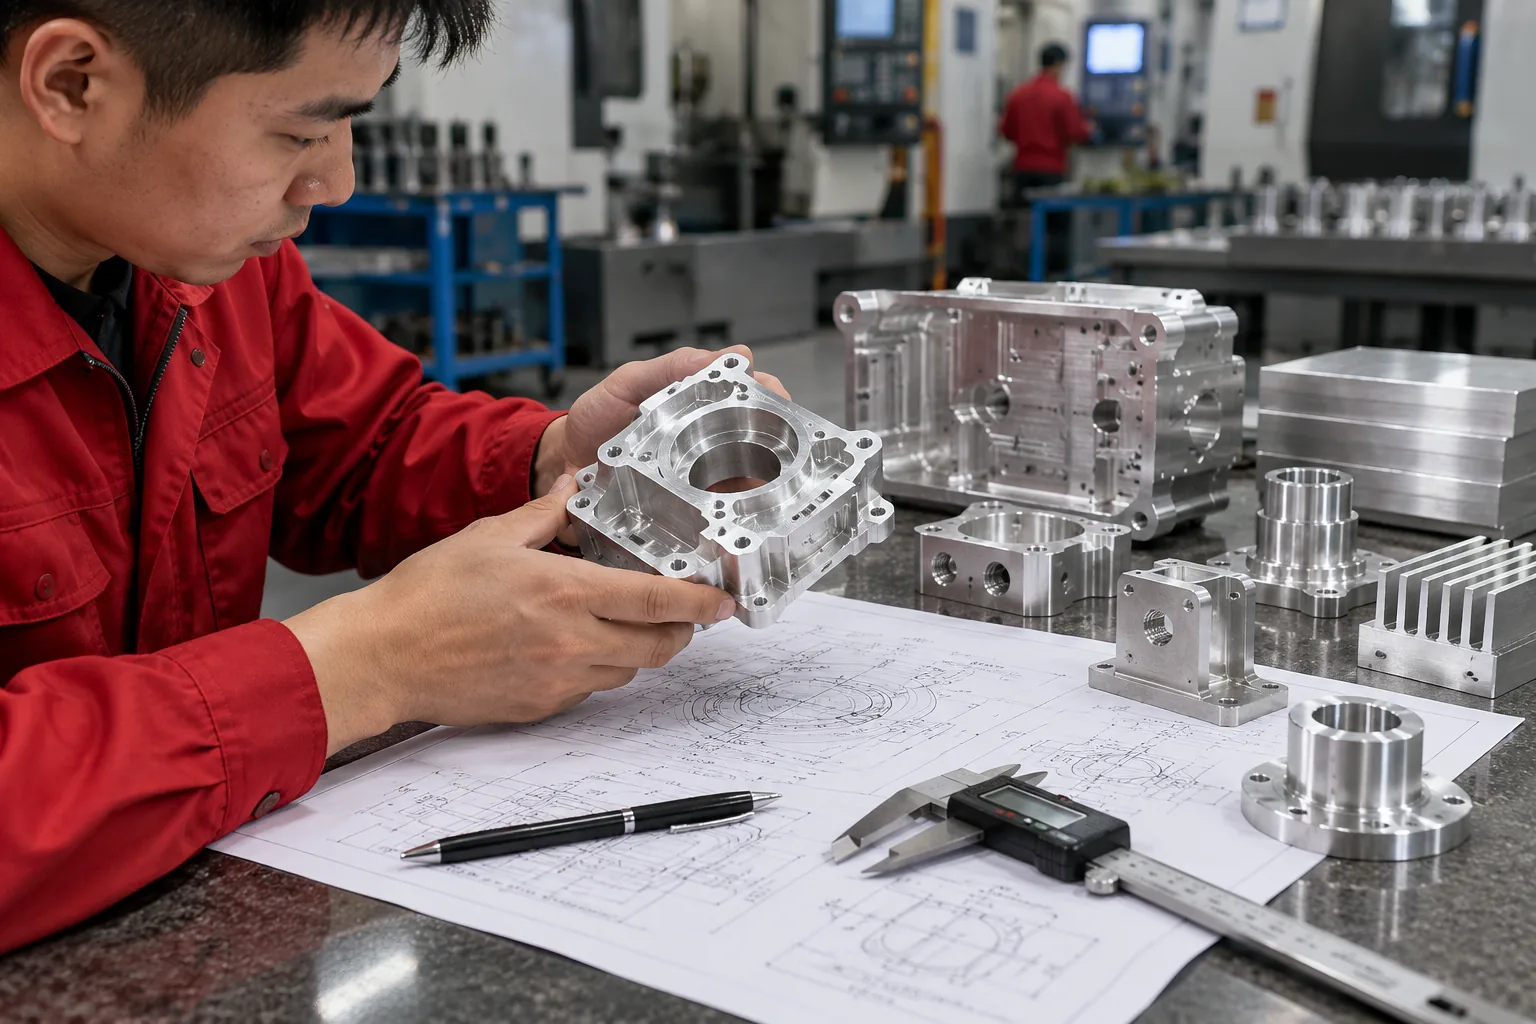
Comience por la aleación de aluminio, no solo por el «aluminio»
No existe una única mejor aleación de aluminio para todas las piezas CNC. Seleccione en función de la resistencia, la maquinabilidad y las necesidades de acabado.
Propósito general equilibrado
- Por qué considerarlo: Buena maquinabilidad, versatilidad y respuesta estándar al anodizado.
- Piezas típicas: Carcasas, soportes, utillajes, piezas mecánicas en general.
- Punto de atención: El temple exacto (ej., T6/T651) aún debe confirmarse según el plano.
Orientado a la superficie y apariencia
- Por qué considerarlo: Excelente para componentes visibles que requieren un aspecto anodizado de alta calidad.
- Piezas típicas: Envolventes visibles, herrajes de estilo arquitectónico.
- Punto de atención: Menor resistencia que el 6061; no lo sustituya automáticamente en piezas estructurales.
Estructural de mayor resistencia
- Por qué considerarlo: Buenas características estructurales para aplicaciones de carga.
- Piezas típicas: Soportes estructurales, componentes de maquinaria industrial.
- Punto de atención: El anodizado decorativo crítico para la apariencia debe revisarse cuidadosamente.
Opción de alta resistencia
- Por qué considerarlo: Alta relación resistencia-peso para entornos mecánicos exigentes.
- Piezas típicas: Componentes mecánicos de alta carga, ejes de precisión.
- Punto de atención: Más difícil de mecanizar y menos resistente a la corrosión que la serie 6000 sin recubrimiento.
Elija la aleación y el temple en función de la aplicación real
La aleación más fácil de mecanizar no es automáticamente la mejor para el producto terminado. La selección del material dicta la estrategia de mecanizado, la elección de herramientas y el acabado superficial final.
Mecanizado CNC general
El 6061 estándar proporciona un equilibrio predecible entre velocidad de mecanizado y estabilidad dimensional para carcasas no críticas.
Mayor resistencia estructural
El 6082 ofrece una integridad estructural mejorada para soportes de carga donde el 6061 puede quedarse corto.
Superficie anodizada visible
Se prioriza el 6063 cuando la consistencia cosmética y el aspecto transparente del anodizado superan la resistencia a la tracción final.
Carcasa de pared delgada
El temple del material (ej., el T651 con alivio de tensiones) es fundamental para evitar deformaciones durante la eliminación de material pesado.
Alta relación resistencia-peso
El 7075 se selecciona para componentes mecánicos de precisión que requieren la máxima resistencia sin el inconveniente del peso del acero.
Producción cosmética repetitiva
Es necesario controlar el lote de material y el grado de aleación específicos para evitar cambios de color entre diferentes lotes de producción.
Por qué fallan las piezas de aluminio incluso cuando el plano parece sencillo
Identificación de riesgos de fabricación comunes antes de que se produzcan virutas.
Aleación y temple incorrectos
Sustituir los grados compromete la resistencia de la pieza o el acabado superficial.
Distorsión de pared delgada
La gran eliminación de material provoca deformaciones en estado libre y pérdida de planitud.
El anodizado cambia el ajuste
La acumulación de recubrimiento altera los ajustes críticos de roscas y los diámetros de asientos de rodamientos.
4. Filo recrecido
Causa daños en la superficie y deriva dimensional.
5. Rebabas y virutas
Quedan alrededor de orificios pequeños y características transversales.
6. Variación de color
El tono del anodizado cambia entre lotes.
7. Arañazos visibles
Las marcas de sujeción siguen siendo visibles después del anodizado.
8. Espesor del recubrimiento
Altera las características funcionales críticas si no se enmascara.
9. Corrosión galvánica
Riesgo cuando metales disímiles entran en contacto con aluminio sin recubrimiento.
10. Deriva del prototipo a la producción
Los procesos cambian entre la muestra y el lote, alterando el ajuste.
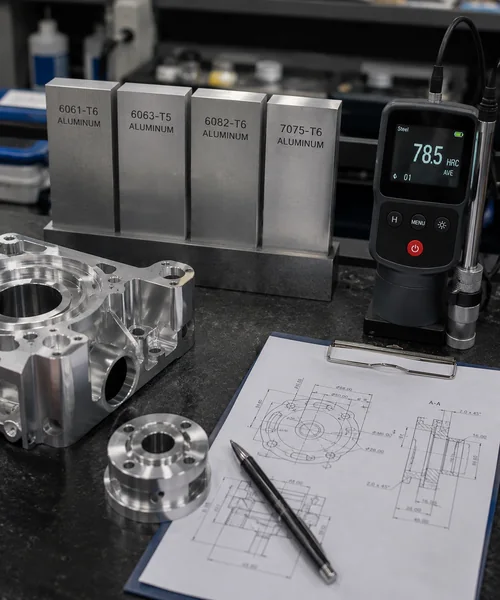
La aleación y el temple incorrectos comprometen el rendimiento
El desafío
Las consultas a menudo especifican solo «aluminio» o «6061». Sin embargo, los requisitos de ingeniería dictan la aleación, el temple, la resistencia y la resistencia a la corrosión exactos. El 6061, 6063, 6082 y 7075 no pueden intercambiarse simplemente porque su color natural sea similar. Diferentes temples de la misma aleación (p. ej., T6 vs T651) reaccionan de manera diferente al mecanizado.
Consecuencias para el cliente
- Resistencia estructural incorrecta
- Distorsión inesperada
- Documentación de material incorrecta
- Desajuste entre prototipo y producción
Lo que comprobamos
- Especificación del material y temple
- Revisión del plano
- Requisitos mecánicos
- Necesidades de superficie y acabado
El enfoque de LuckyHxs
Confirmamos la aleación de aluminio y el temple específicos cuando se indican. Revisamos la aplicación final y los requisitos de anodizado, y no sustituimos el material sin la aprobación explícita del equipo de ingeniería. Las revisiones de los planos se mantienen para pedidos repetitivos.
Las paredes delgadas y características críticas pierden precisión
El desafío
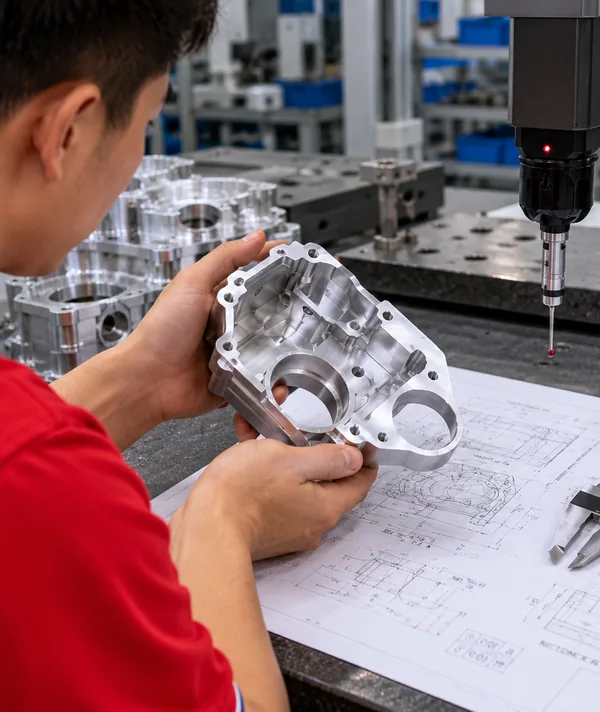
Las carcasas, soportes y componentes de cajeras profundas requieren una gran eliminación de material. La geometría delgada combinada con la tensión residual, la fuerza de sujeción y el calor del mecanizado provoca la deflexión de la pared, la pérdida de planitud y la ovalidad de los orificios después de soltar la pieza.
Consecuencias para el cliente
La pieza puede superar las comprobaciones dimensionales mientras está sujeta, pero deformarse en estado libre. Las dimensiones individuales PASAN, pero el ensamblaje final FALLA.
Lo que comprobamos
- Planitud en estado libre
- Redondez (DI/DE)
- Posición del orificio
- Relaciones de referencia
El enfoque de LuckyHxs
Identificamos pronto la geometría sensible a la deformación. Controlamos la sujeción de la pieza, reducimos los reajustes innecesarios, supervisamos el estado de la herramienta y medimos la geometría crítica en estado libre. Se realizan comprobaciones durante el proceso para las dimensiones CTQ (críticas para la calidad).
El anodizado cambia el ajuste, el color y la consistencia del lote
El desafío
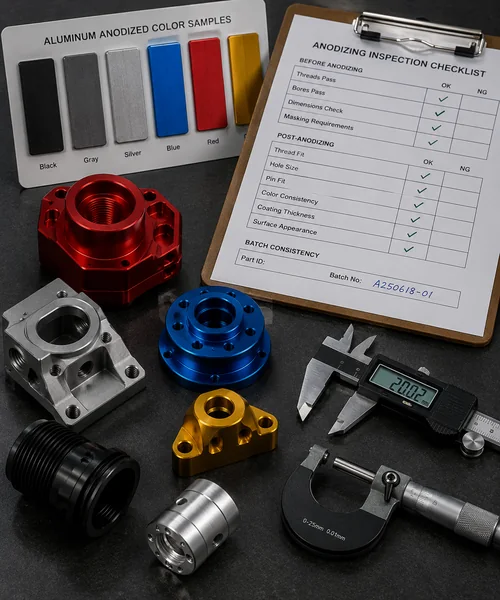
Antes del anodizado: las roscas pasan, los orificios pasan. Después del anodizado: las roscas quedan apretadas, los orificios se hacen más pequeños y los pasadores no encajan. Además, los tonos negros pueden variar y los arañazos del mecanizado pueden seguir siendo visibles a través del recubrimiento.
Consecuencias para el cliente
Las dimensiones pasan antes del acabado, pero el ensamblaje final falla debido a la acumulación de recubrimiento. La ingeniería pasa, pero la inspección cosmética falla.
Lo que comprobamos
- Orificios y roscas críticos
- Requisitos de anodizado
- Dimensiones posteriores al acabado
- Apariencia del lote
El enfoque de LuckyHxs
Revisamos si las dimensiones se aplican antes o después del acabado. Identificamos los orificios críticos y confirmamos los requisitos de enmascaramiento. Las superficies cosméticas se protegen antes del acabado, y las dimensiones críticas se inspeccionan después del anodizado.
Las piezas de aluminio de pared delgada requieren una sujeción controlada
El mecanizado de paredes delgadas, cajeras grandes, marcos largos o manguitos delgados introduce riesgos de distorsión por la fuerza de sujeción y recuperación elástica por tensión residual. Geometría sujeta ≠ Geometría final en estado libre.
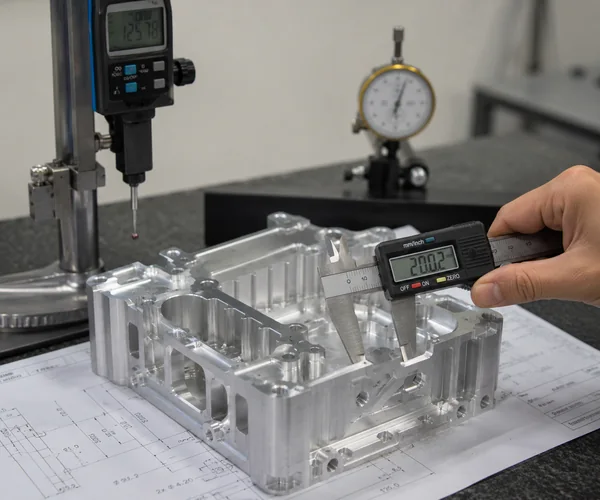
Los orificios pequeños, las roscas y las rebabas pueden decidir el ensamblaje final
Que el diámetro del orificio PASE no significa que la función del orificio PASE. El control de rebabas es fundamental para colectores y adaptadores.
Orificio pasante
Riesgo: Rebaba de salida
Enfoque: Eliminación de rebabas antes del ensamblaje.
Orificio ciego
Riesgo: Virutas atrapadas
Enfoque: Control de profundidad y limpieza.
Orificio transversal
Riesgo: Rebabas internas
Enfoque: Desbarbado de intersecciones.
Orificio de precisión
Riesgo: Acabado superficial
Enfoque: Ajuste del asiento del rodamiento.
Rosca interna
Riesgo: Ajuste de la rosca
Enfoque: Calibración después del acabado.
Rosca externa
Riesgo: Entrada de la rosca
Enfoque: Integridad del chaflán de entrada.
Ranura
Riesgo: Bordes afilados
Enfoque: Superficie de sellado de la junta tórica.
Chaflán de entrada
Riesgo: Atasco en el ensamblaje
Enfoque: Inserción suave del pasador.
Diseñe la pieza mecanizada en función de la condición final anodizada
Especifique si las dimensiones críticas se aplican antes o después del acabado. El anodizado no puede ocultar todas las marcas de mecanizado.
Control dimensional
Pregunta: ¿Antes del acabado o después del acabado?
- Orificios críticos y asientos de rodamientos
- Roscas internas y externas
- Orificios de posicionamiento y ajustes de ejes
- Superficies de deslizamiento y sellado
El enmascaramiento se revisa donde la acumulación de recubrimiento podría afectar una característica funcional.
Apariencia cosmética
Enfoque: Carcasas y envolventes visibles
- Marcas de herramientas y textura superficial
- Arañazos por manipulación y marcas de mordazas
- Variación de color y lote de material
- Muestra de referencia y aprobación del rango
La consistencia del color anodizado debe tratarse como un requisito de apariencia controlada.
Procesos CNC para piezas de aluminio personalizadas
La ruta de mecanizado se selecciona de acuerdo con la geometría de la pieza, el grado de aluminio, la tolerancia, la cantidad y los requisitos de acabado.
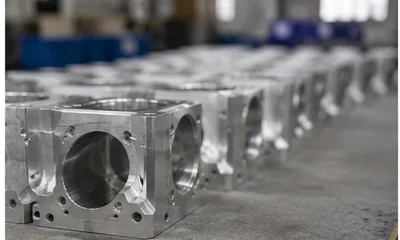
Desde la revisión de planos hasta la producción repetida de aluminio
Los métodos de inspección se seleccionan según los requisitos del plano y del proyecto para garantizar la consistencia del lote.
Flujo de fabricación y verificación
- Revisión de planos e identificación de características críticas
- Confirmación de aleación y temple
- DFM y planificación de procesos
- Verificación del primer artículo
- Inspección en proceso
- Revisión de rebabas / roscas / superficies
- Revisión de requisitos de anodizado
- Inspección posterior al acabado
- Verificación del lote final
- Retención de requisitos para pedidos repetidos
Enfoque clave de inspección
Dónde se utilizan las piezas CNC de aluminio personalizadas
Entrega de componentes mecanizados adaptados a las limitaciones específicas de la industria.
Automatización industrial
Pieza típica: Bloques de posicionamiento
Por qué el aluminio: Mecanizabilidad y estabilidad
Preocupación: Precisión de las características de posicionamiento.
Robótica y maquinaria
Pieza típica: Soportes de montaje
Por qué el aluminio: Bajo peso + resistencia
Preocupación: Posición de orificios y planitud.
Electrónica
Pieza típica: Carcasas de controladores
Por qué el aluminio: Blindaje y estética
Preocupación: Superficie cosmética y paredes delgadas.
Sensores e instrumentos
Pieza típica: Cajas de precisión
Por qué el aluminio: Estabilidad dimensional
Preocupación: Superficies de sellado y roscas finas.
Automoción y vehículos eléctricos
Pieza típica: Conectores de equipos
Por qué el aluminio: Ligero y conductor
Preocupación: Tolerancia y consistencia del lote.
Gestión térmica
Pieza típica: Bases de disipadores de calor
Por qué el aluminio: Conductividad térmica
Preocupación: Planitud y distorsión de las aletas.
Control de fluidos
Pieza típica: Colectores de válvulas
Por qué el aluminio: Enrutamiento interno complejo
Preocupación: Rebabas internas y orificios transversales.
Herramientas industriales
Pieza típica: Placas base
Por qué el aluminio: Mecanizado rápido
Preocupación: Planitud general y puntos de referencia (datums).
Un socio de fabricación CNC que puede verificar
Certificaciones, operaciones reales de fábrica y reseñas de clientes.
Certificaciones y documentos de cumplimiento
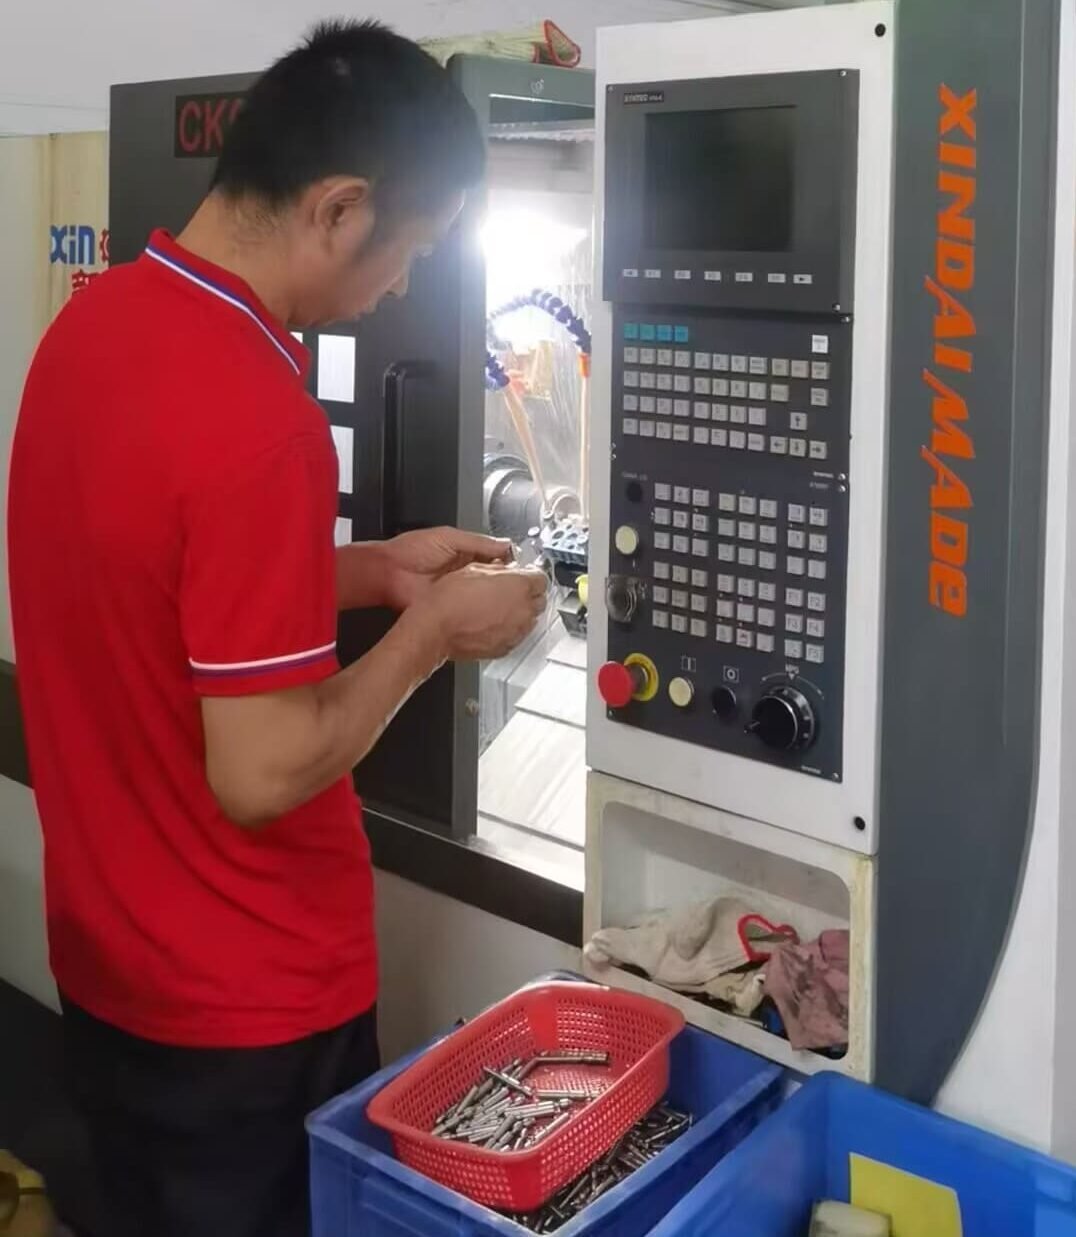
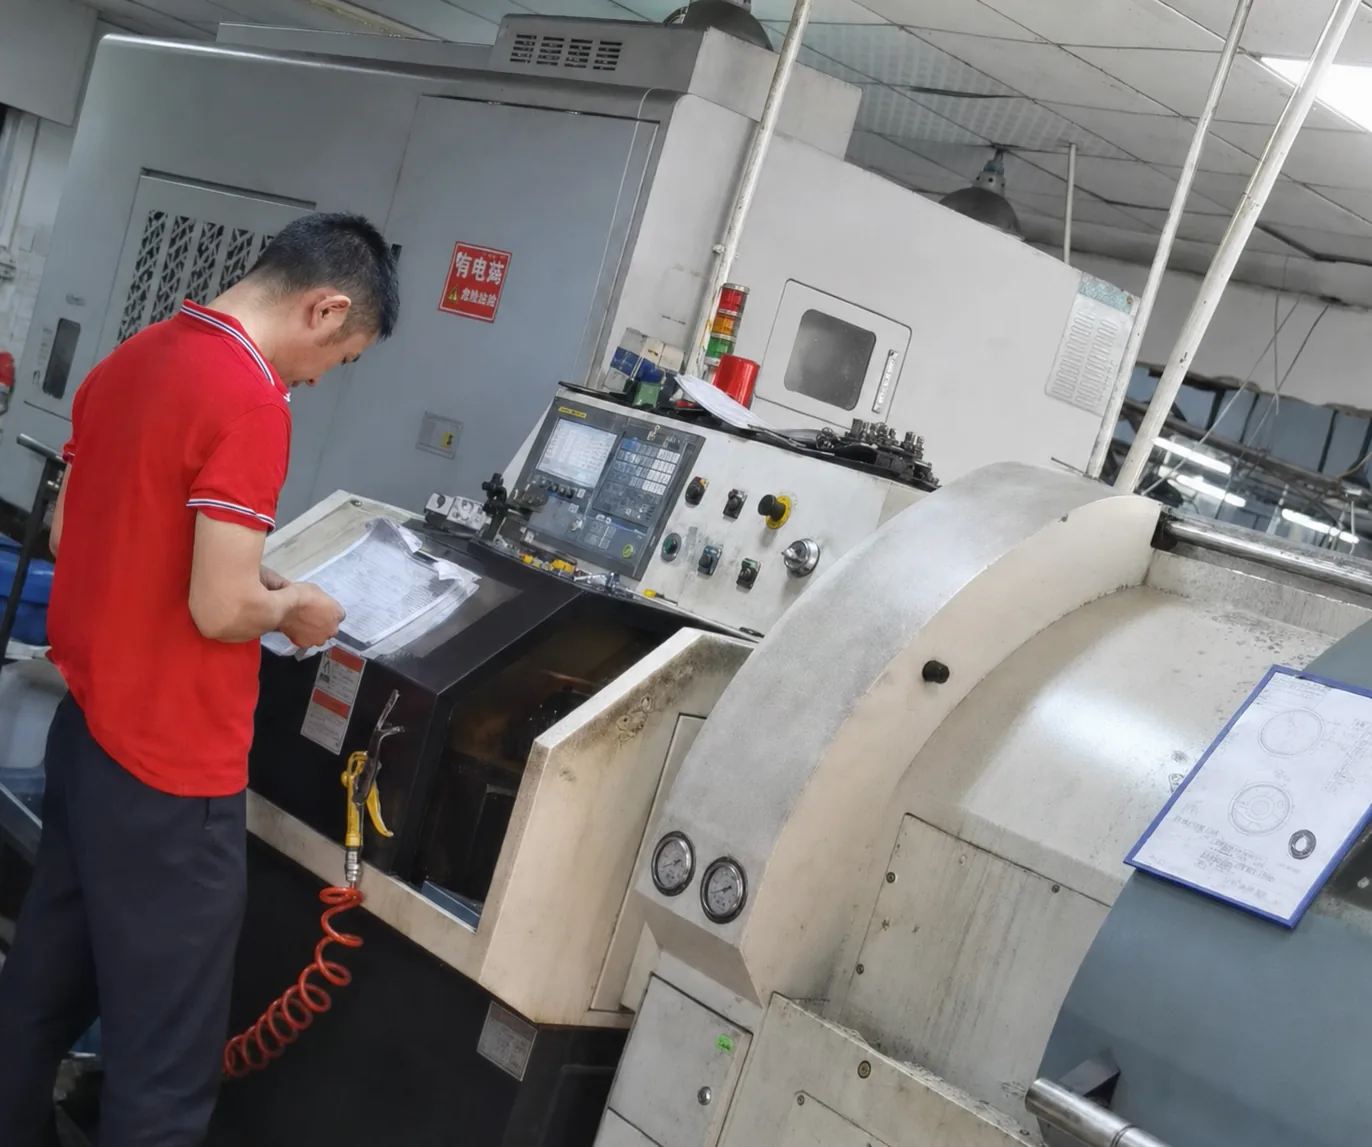
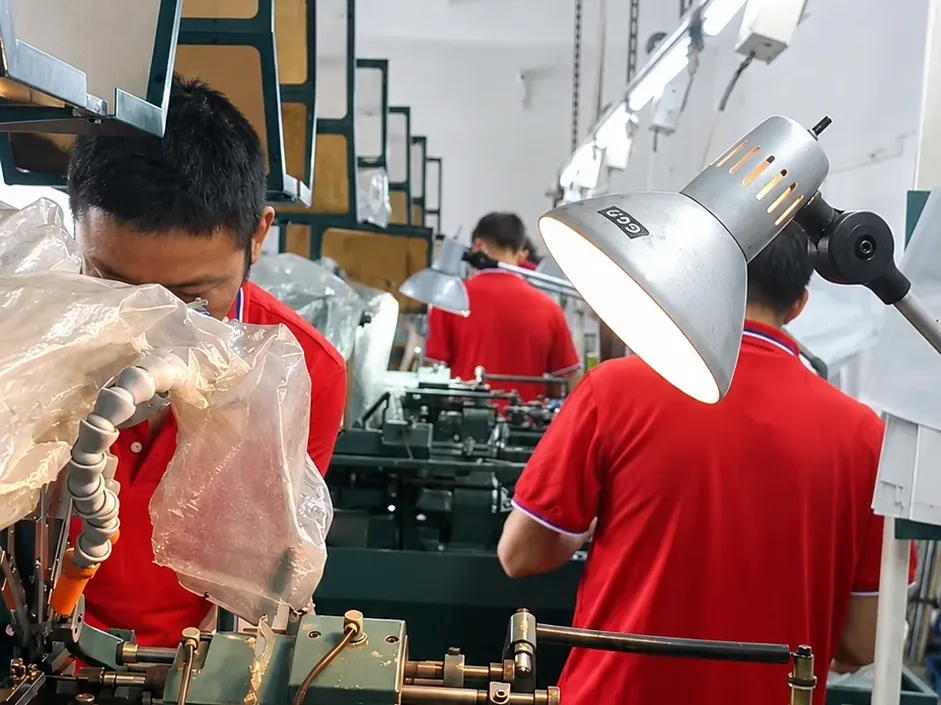
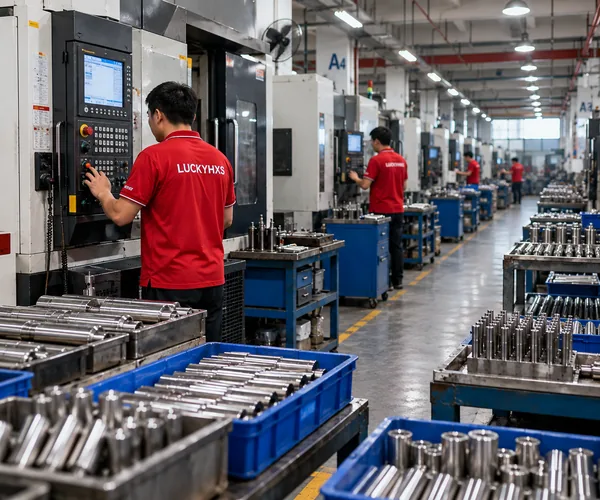
Operaciones reales
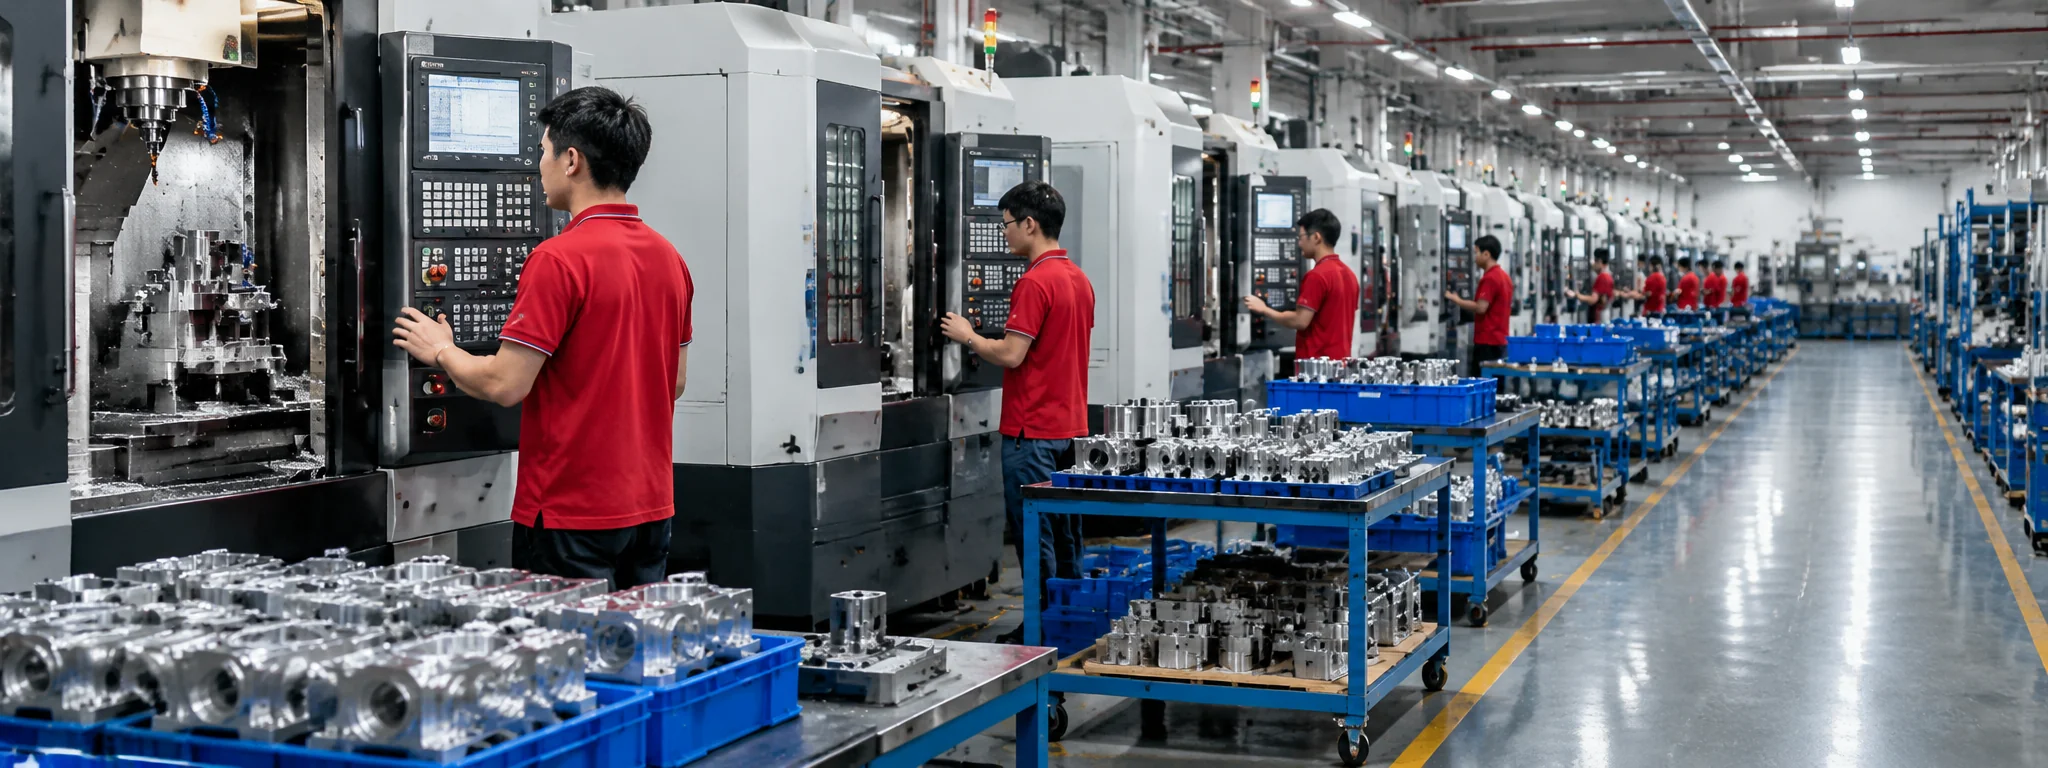
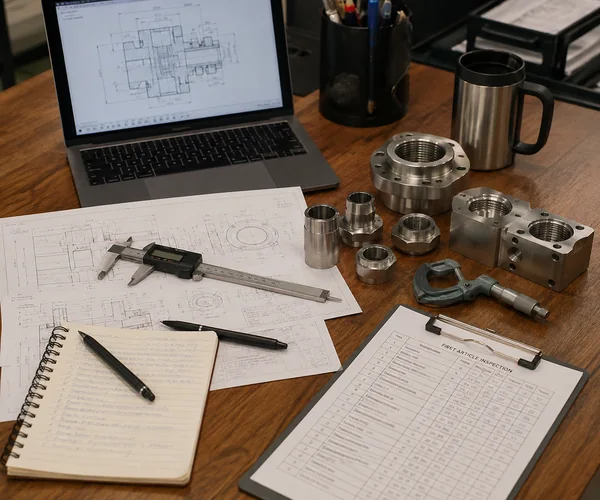
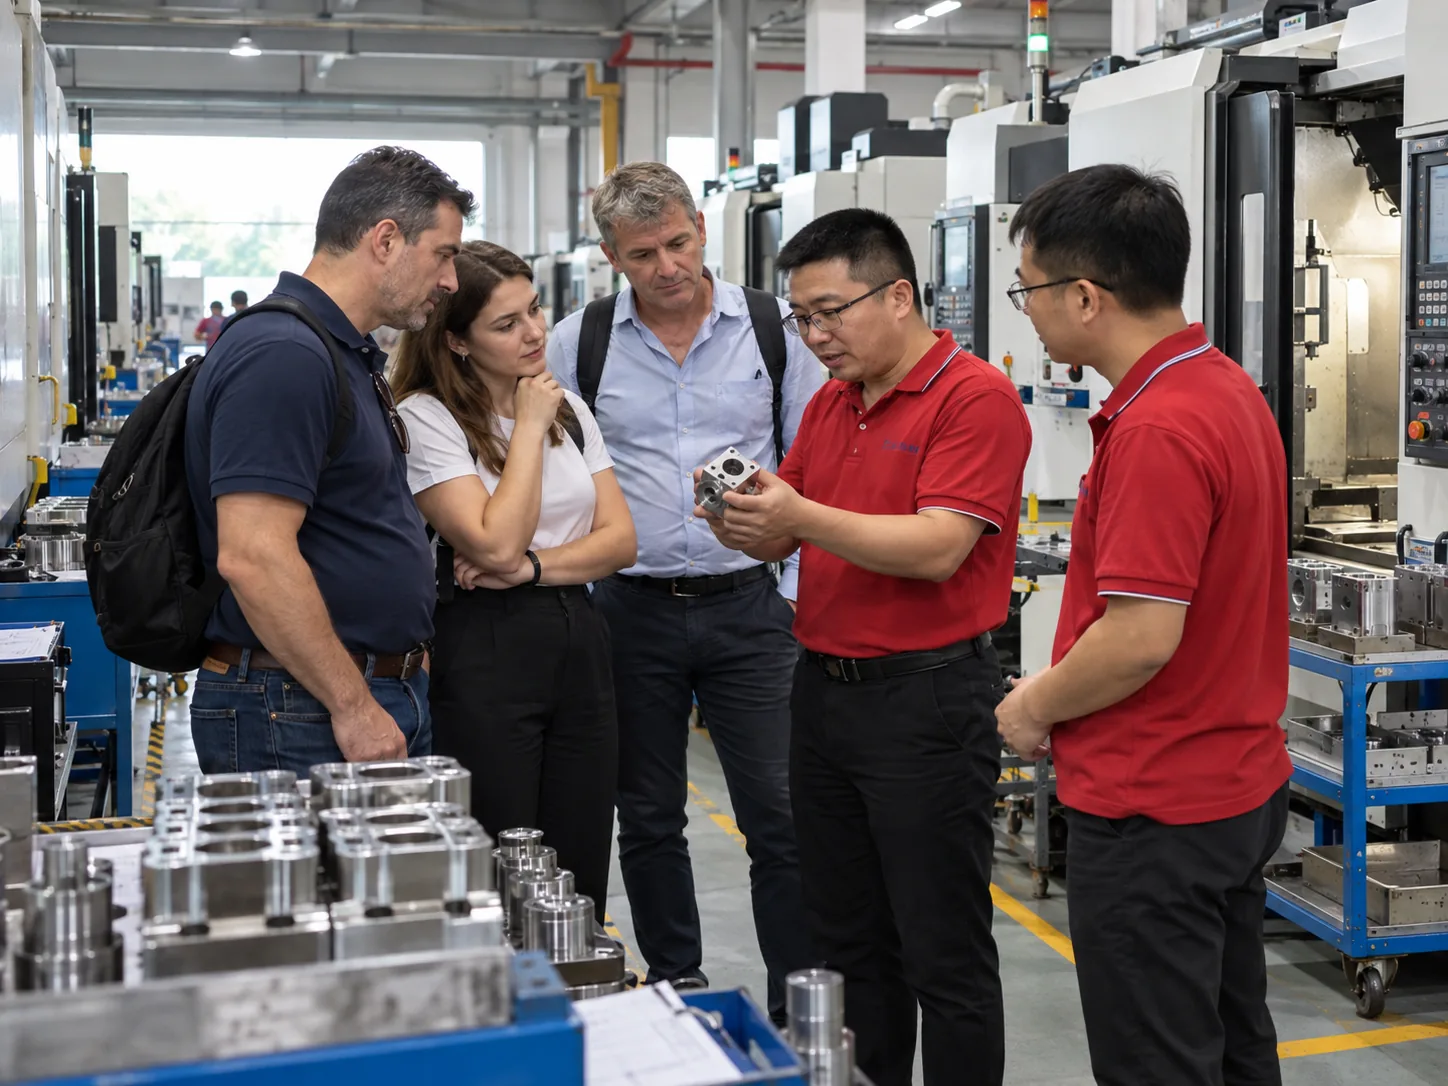
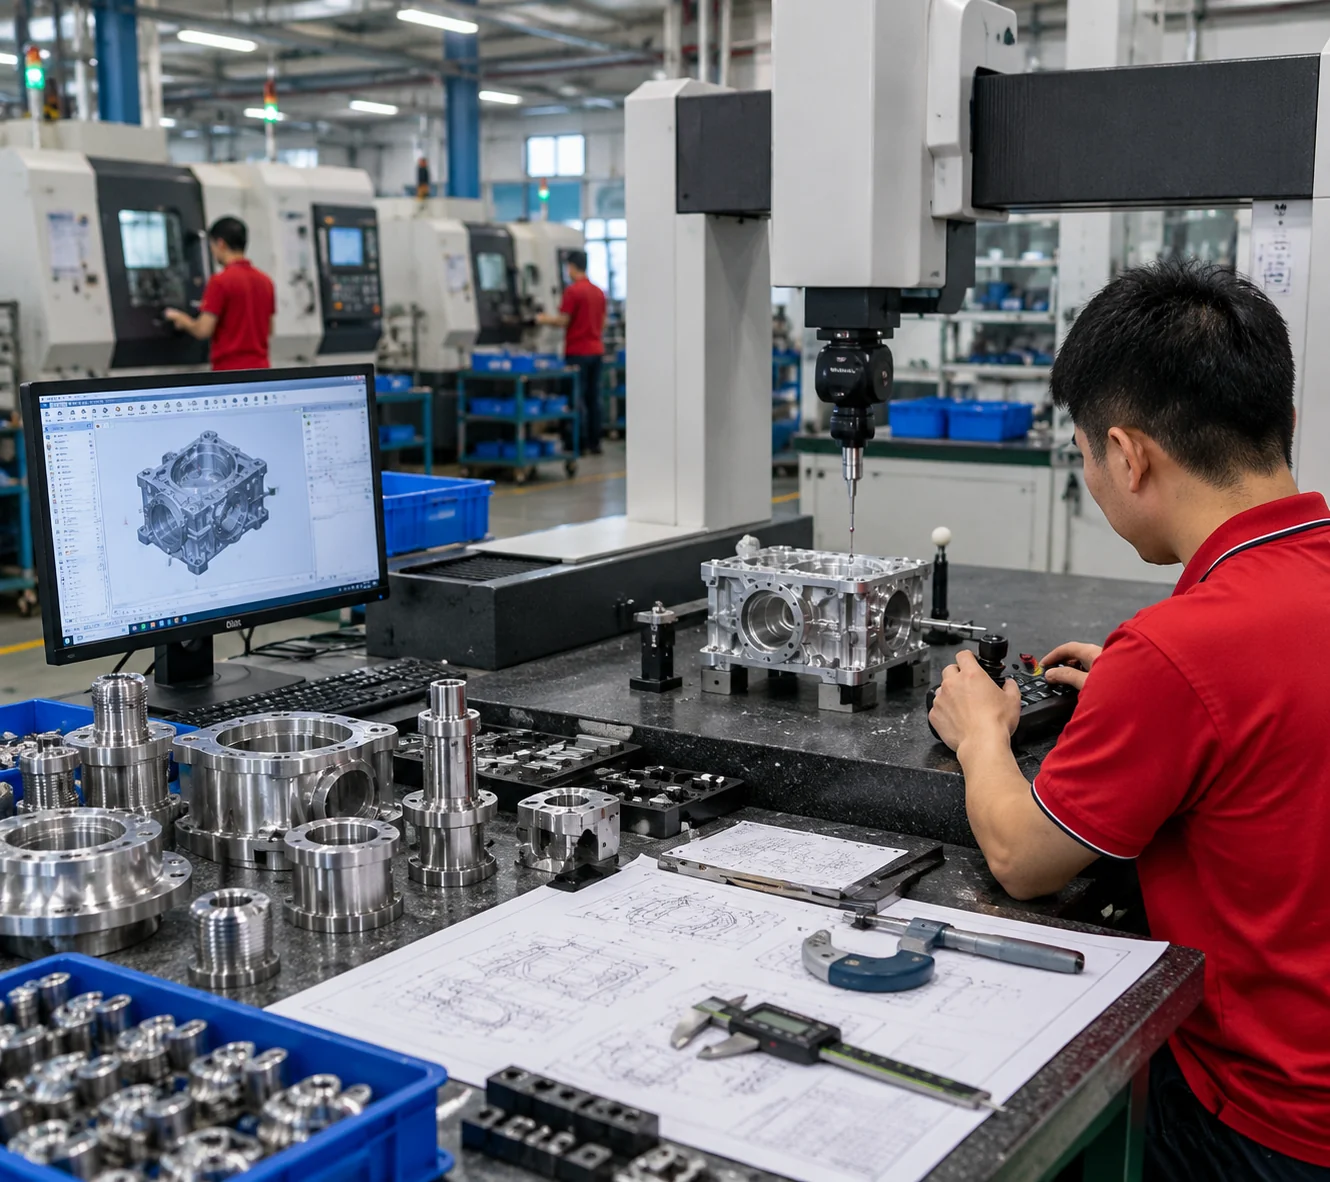
Vea el mecanizado CNC de aluminio en LuckyHxs
Observe mecanizado CNC real, operadores, piezas y actividad de producción dentro de nuestra fábrica.
PIEZAS DE PRECISIÓN | OPERADORES REALES | FÁBRICA REAL
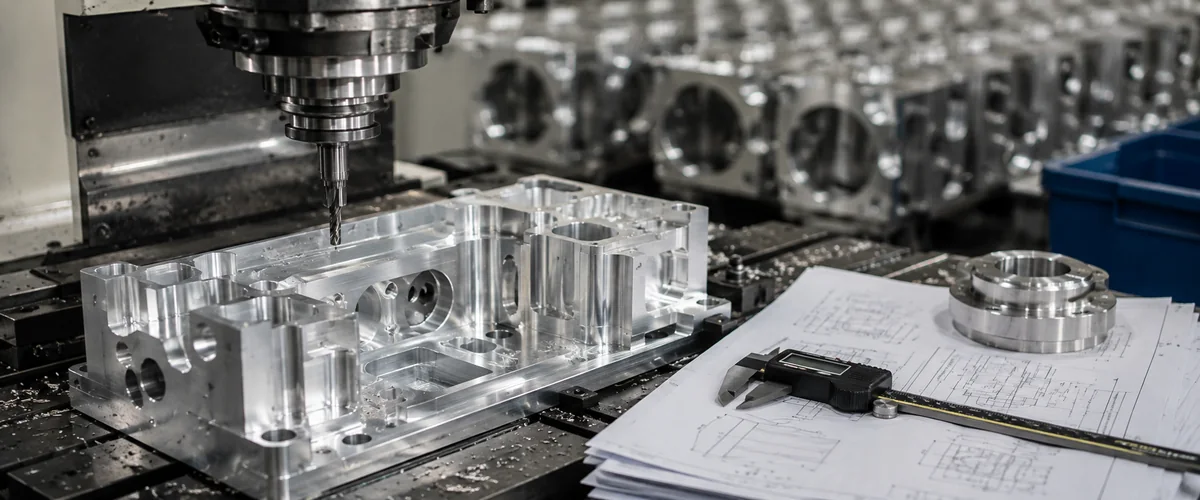
¿Qué puede fabricar un servicio de mecanizado CNC de aluminio?
El mecanizado CNC de aluminio utiliza fresado, torneado y procesos relacionados controlados por computadora para eliminar material de la materia prima de aluminio y producir componentes terminados de acuerdo con modelos CAD y planos de ingeniería.
Un servicio profesional de mecanizado CNC de aluminio utiliza procesos como Fresado CNC, torneado CNC, mecanizado tipo suizo, torneado-fresado, taladrado, mandrinado, roscado y ranurado.
Estos procesos se aplican para fabricar piezas personalizadas que incluyen: carcasas, soportes, disipadores de calor, ejes, pasadores, bujes, manguitos, espaciadores, bridas, adaptadores, conectores, colectores y accesorios.
Cuándo tiene sentido
Las piezas de aluminio mecanizadas por CNC son ideales para prototipos funcionales, validación de ingeniería, producción de bajo a medio volumen y producción repetida donde se requieren orificios de precisión, roscas, ajustes funcionales y características de fresado complejas.
Qué deben enviar los compradores
- Plano 2D y CAD 3D
- Grado y temple del aluminio (si se especifica)
- Cantidad y tolerancia
- Requisitos de acabado, ajuste crítico y apariencia
Aluminio 6061 vs. 7075: ¿Cuál es mejor para el mecanizado CNC?
Ninguna aleación es automáticamente "mejor". La elección correcta depende de la resistencia, el mecanizado, la corrosión, el acabado, el peso, el costo y los requisitos de servicio.
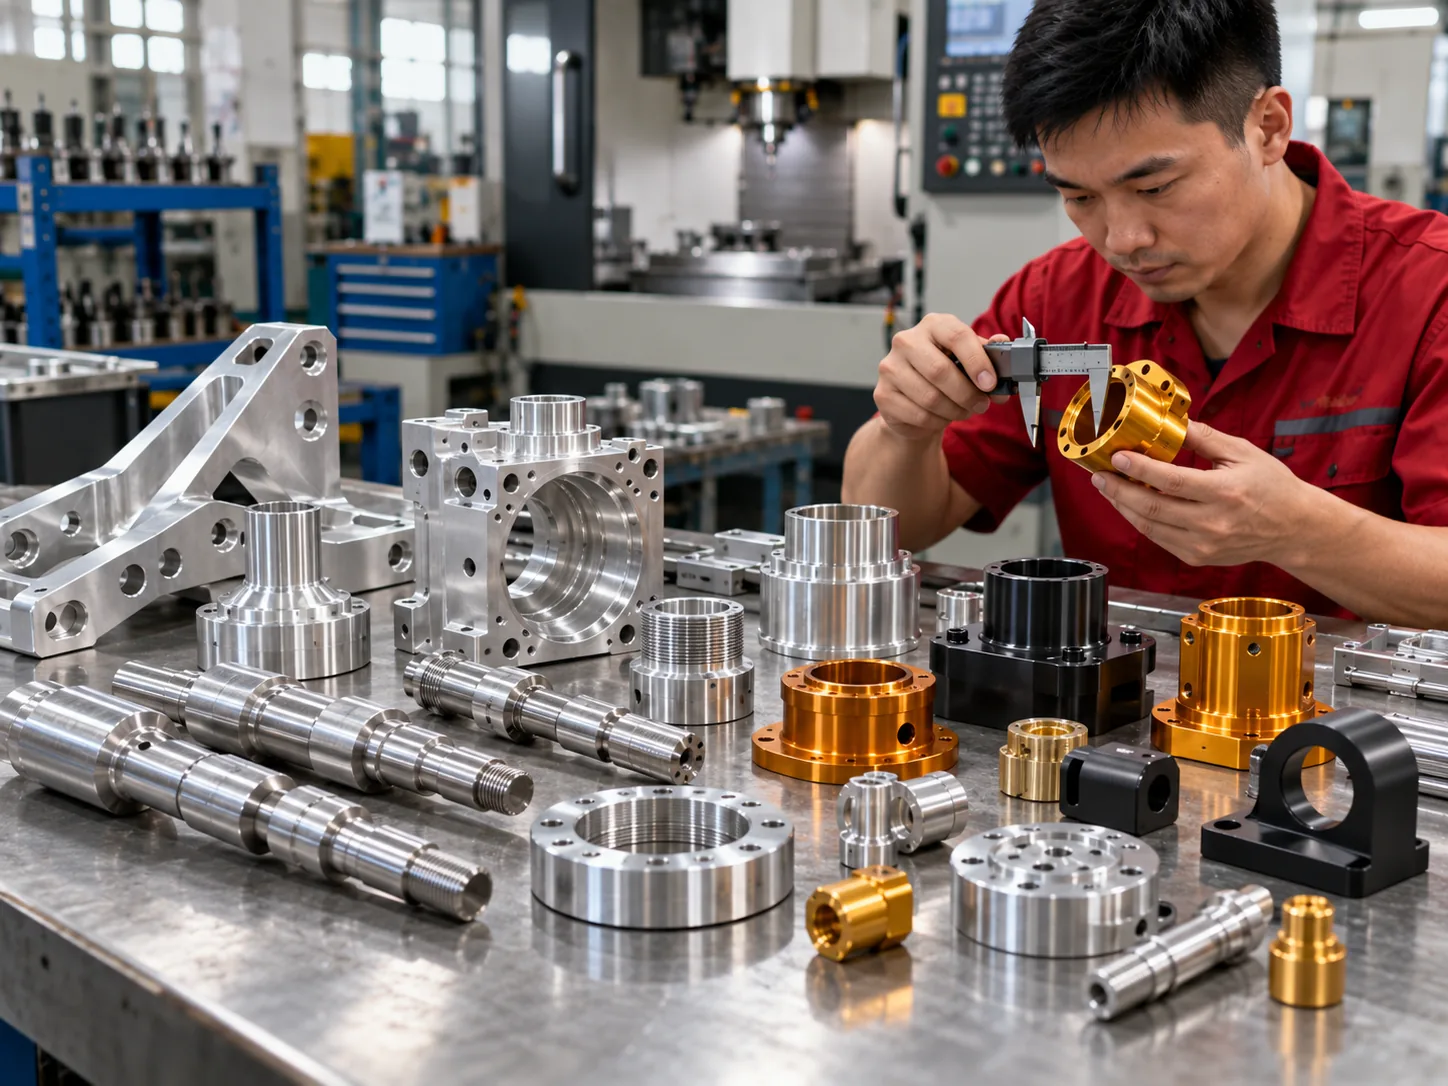
Aluminio 6061
Enfoque: Buena mecanizabilidad, uso industrial general, versatilidad, resistencia a la corrosión, anodizado.
Típico: Carcasa, soporte, accesorio, adaptador.
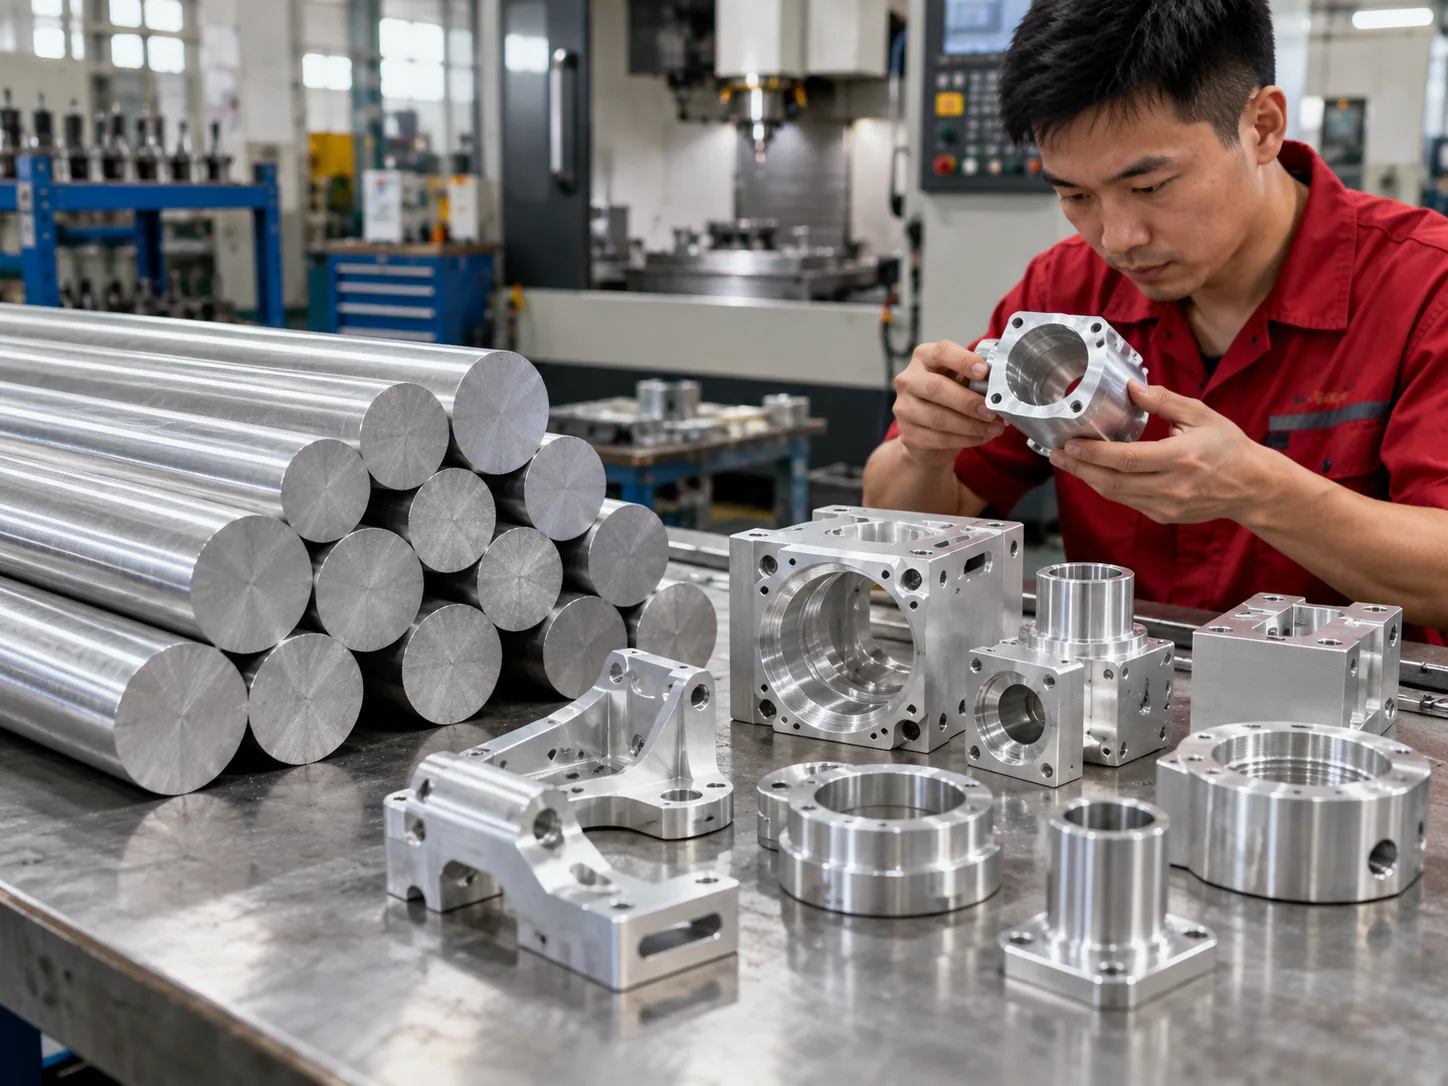
Aluminio 7075
Enfoque: Mayor resistencia, mayor dureza, requisitos de resistencia en relación al peso.
Típico: Soportes de alta resistencia, componentes mecánicos, ejes.
| Factor | 6061 | 7075 |
|---|---|---|
| Mecanizabilidad | Excelente, formación de viruta predecible | Buena, pero más exigente con las herramientas |
| Resistencia | Media a alta | Muy alta (comparable a algunos aceros) |
| Resistencia a la corrosión | Excelente | Promedio (a menudo requiere recubrimiento) |
| Anodizado | Excelente respuesta, colores claros | Aceptable, puede producir un tinte más oscuro/amarillento |
| Consideración de costos | Altamente rentable | Mayor costo de materia prima |
Elija la aleación de acuerdo con el plano y los requisitos de funcionamiento, no simplemente eligiendo el grado más fuerte.
¿Cómo elegir un fabricante de mecanizado CNC de aluminio?
Una lista de verificación para el comprador para evaluar la capacidad de mecanizado más allá de las afirmaciones genéricas.
- ¿Puede el proveedor confirmar la aleación y el temple exactos del aluminio?
- ¿Pueden soportar tanto el fresado como el torneado CNC?
- ¿Pueden mecanizar carcasas de paredes delgadas sin perder la geometría en estado libre?
- ¿Pueden controlar los puntos de referencia funcionales y las posiciones de los orificios?
- ¿Cómo inspeccionan las roscas y los orificios de precisión?
- ¿Cómo controlan las rebabas dentro de los orificios transversales y colectores?
- ¿Revisan la tolerancia de anodizado y el enmascaramiento?
- ¿Cómo se protegen las superficies cosméticas?
- ¿Cómo gestionan la consistencia del prototipo a la producción?
- ¿Qué documentos de inspección y de materiales pueden suministrar?
- ¿Pueden respaldar la producción repetida sin cambiar los requisitos aprobados?
- ¿Cómo se protegen los planos del cliente?
Un fabricante adecuado de mecanizado de aluminio debe ser evaluado según sus requisitos específicos de planos, aleación, tolerancia, acabado e inspección, no por afirmaciones genéricas de "alta precisión". LuckyHxs respalda la revisión de planos, la confirmación de materiales, el fresado, el torneado, la inspección y la producción repetida de acuerdo con los requisitos del proyecto.
Preguntas frecuentes sobre el mecanizado CNC de aluminio
¿Qué aleaciones de aluminio se pueden mecanizar por CNC?
¿Cuál es la mejor aleación de aluminio para el mecanizado CNC?
¿Cuál es la diferencia entre el aluminio 6061 y 7075?
¿Se pueden anodizar las piezas de aluminio CNC?
¿El anodizado cambia las dimensiones de las piezas de aluminio?
¿Por qué el anodizado negro a veces muestra variaciones de color?
¿Pueden mecanizar carcasas de aluminio de pared delgada?
¿Cuánto cuesta el mecanizado CNC de aluminio?
¿Pueden fabricar piezas de aluminio tanto fresadas como torneadas por CNC?
¿Qué información necesitan para un presupuesto de mecanizado CNC de aluminio?
¿Necesita piezas de aluminio que encajen perfectamente después del mecanizado y el anodizado?
Envíe su plano y requisitos de ajuste antes de la cotización. Aseguramos el margen de mecanizado, el espesor del anodizado y las dimensiones de acoplamiento para que las piezas de aluminio se ensamblen perfectamente después del tratamiento.
Qué incluir para una revisión más rápida
Plano 2D / 3D
Archivos PDF, STEP, IGES o DWG
Grado de aluminio
6061, 6063, 6082, 7075 o aleación especificada
Dimensiones críticas
Ajustes, agujeros, roscas, planitud y características de acoplamiento
Cantidad
Cantidad de prototipos y volumen de producción esperado
Acabado superficial
Anodizado, arenado, pulido u otro acabado
Requisitos cosméticos
Color, áreas de enmascarado y superficies críticas para la apariencia
Qué sucede después de enviar su plano
Revisión de planos y ajustes
Comprobamos las dimensiones críticas, las características de acoplamiento y las relaciones de tolerancia funcional.
Margen de mecanizado y acabado
Revisamos la remoción de material, el espesor del anodizado, las áreas de enmascarado y los riesgos de ajuste posteriores al acabado.
Comentarios de DFM y cotización
Recibirá comentarios sobre el mecanizado y una cotización basada en el material, el acabado y la cantidad confirmados.