Fabricante de piezas de fresado CNC para componentes personalizados
LuckyHXS fabrica carcasas, soportes, placas de montaje, placas adaptadoras, bloques colectores, disipadores de calor, utillajes y componentes complejos de fresado CNC personalizados a partir de los planos del cliente. Revisamos las referencias funcionales, el material, la tolerancia, el acabado superficial y los requisitos de inspección antes de seleccionar la ruta de mecanizado.
Piezas de metal y plásticos de ingeniería para prototipos, validación de muestras y producción en serie.
Podemos revisar archivos PDF, STEP, DWG e IGES junto con sus requisitos de material, cantidad y características críticas.
Piezas de fresado CNC personalizadas fabricadas en torno a la geometría funcional
Una pieza fresada por CNC no se define solo por sus dimensiones exteriores. Las cajeras, las caras de montaje, las superficies de sellado, los patrones de agujeros, las roscas internas y las relaciones entre múltiples referencias determinan cómo debe sujetarse, mecanizarse e inspeccionarse la pieza.
Tipo de suministro
Componentes fresados por CNC según plano
Geometría típica
Cajeras, ranuras, escalones, agujeros roscados, orificios, caras de sellado y características de múltiples lados
Alcance de materiales
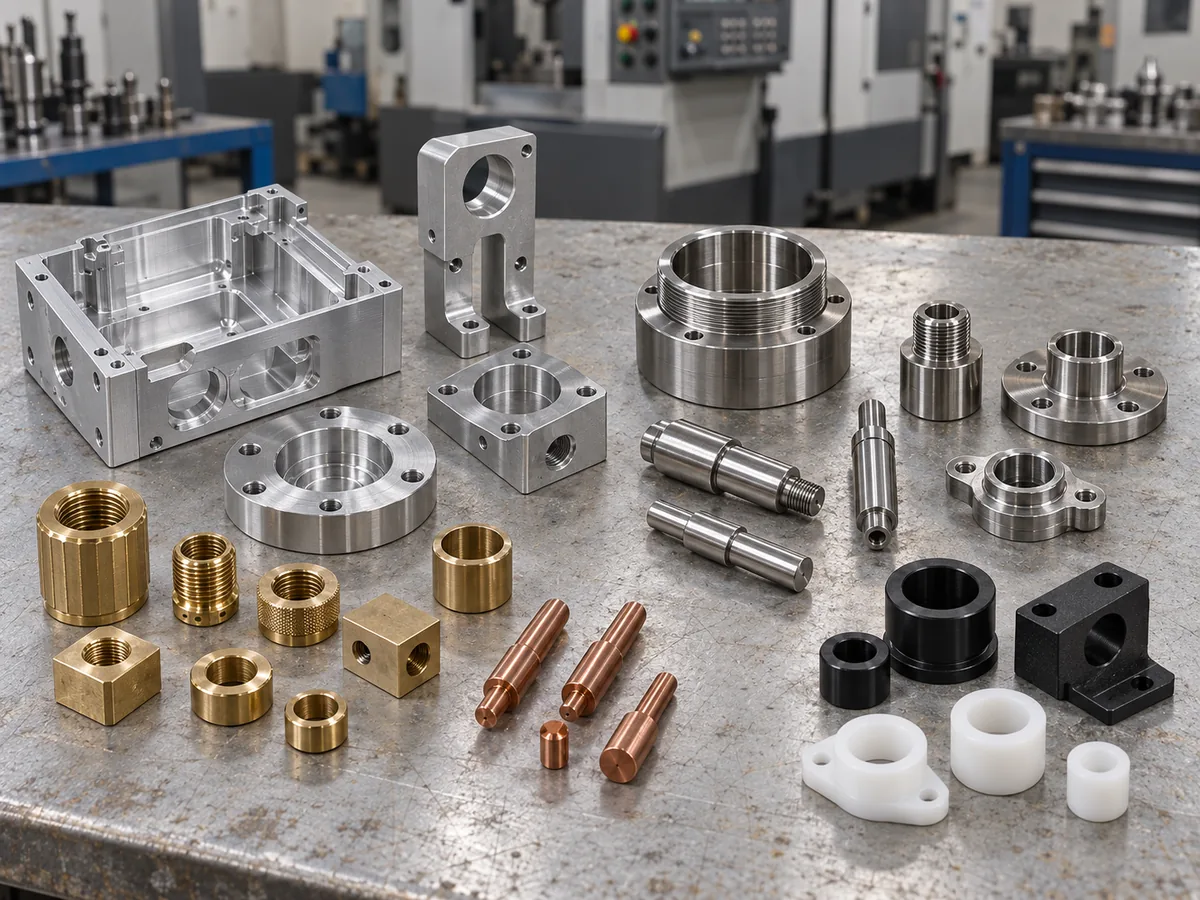
Aluminio, acero inoxidable, latón, cobre, acero de fácil mecanizado y plásticos de ingeniería seleccionados
Etapa del proyecto
Piezas prototipo, validación de muestras, requisitos de bajo volumen y pedidos recurrentes
Entradas de diseño
Planos 2D y modelos CAD 3D
Enfoque de ingeniería
Referencias funcionales, interfaces de acoplamiento, dimensiones tras el acabado y acceso de inspección
El plan de fabricación se desarrolla en torno a la función de la pieza y los requisitos del plano, en lugar de un tamaño de catálogo estándar.
¿Qué son las piezas de fresado CNC personalizadas?
Las piezas de fresado CNC personalizadas son componentes que se producen eliminando material de una pieza de trabajo de metal o plástico con herramientas de corte giratorias. El fresado se selecciona comúnmente para piezas prismáticas con caras planas, cajeras, ranuras, patrones de agujeros, elementos roscados y superficies que deben relacionarse con precisión entre sí.
Un fabricante de piezas de fresado CNC debe hacer algo más que reproducir dimensiones por separado. El proveedor debe entender qué superficies posicionan la pieza, qué agujeros controlan el ensamblaje, qué características se verán afectadas por el acabado y cómo se verificarán las relaciones críticas.
Las piezas típicas incluyen:
- Carcasas de equipos y envolventes electrónicos
- Soportes, monturas y componentes estructurales
- Placas de montaje, placas adaptadoras y bases de precisión
- Bloques de válvulas y colectores de control de fluidos
- Disipadores de calor y componentes de gestión térmica
- Plantillas, utillajes y componentes de herramientas
- Soportes para sensores, cámaras y ópticas
- Piezas personalizadas complejas y de múltiples lados
Esta página cubre los componentes fabricados a partir de planos de clientes, no piezas de repuesto para fresadoras CNC.
Piezas de fresado CNC personalizadas que fabricamos
Cada familia de productos se fabrica según planos, materiales, dimensiones y requisitos funcionales específicos del proyecto.
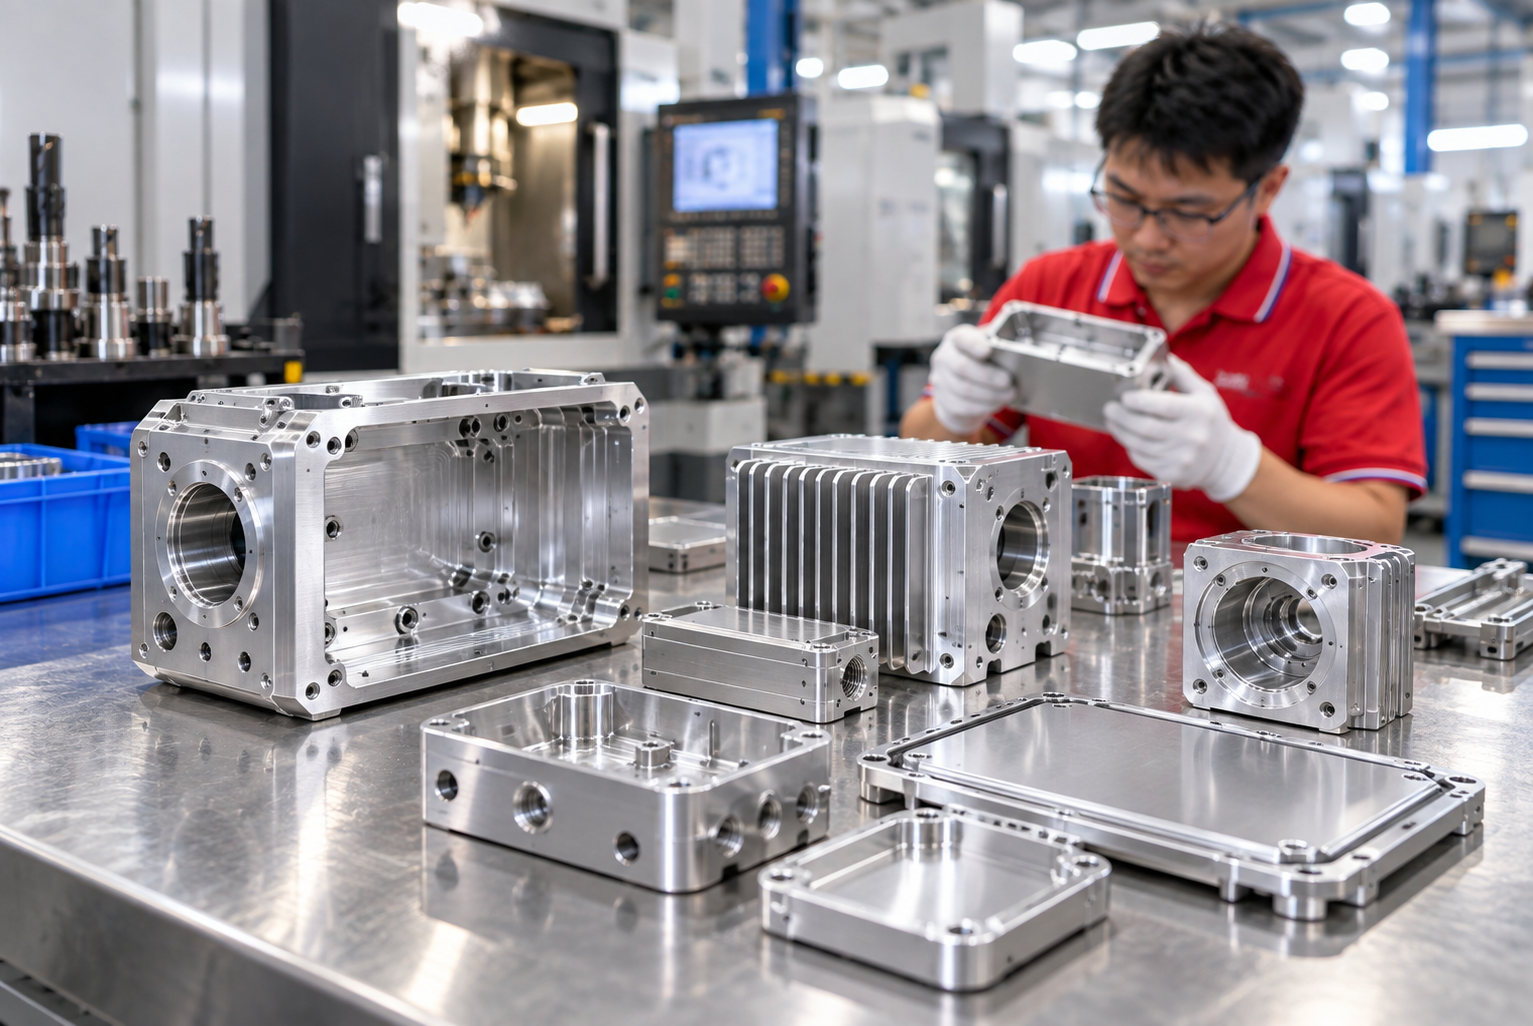
Carcasas y envolventes mecanizados por CNC
Para equipos de sensores, motores, electrónicos y de control que requieren cavidades internas, aberturas para conectores, puntos de montaje y superficies de ensamblaje o sellado estables.
Enfoque de selección: profundidad de la cavidad, grosor de la pared, posición de la interfaz y ajuste tras el acabado.
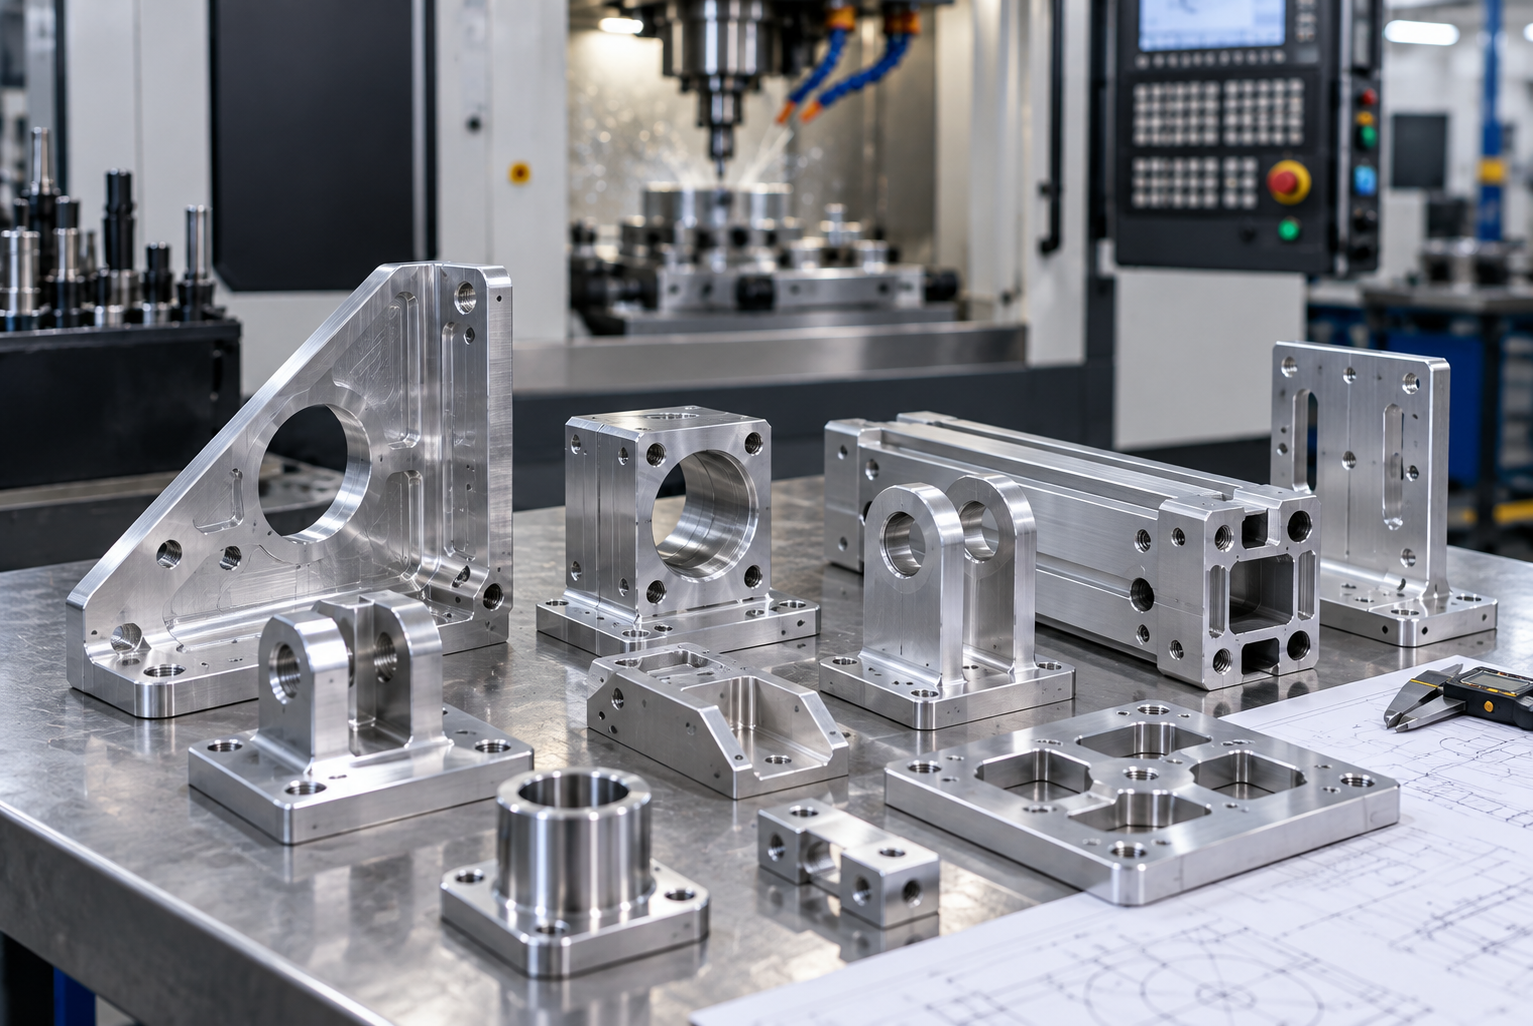
Soportes, monturas y piezas estructurales CNC
Para ensamblajes industriales, ópticos, automotrices, de robótica y automatización que requieren superficies de montaje rígidas y relaciones controladas entre los patrones de agujeros.
Enfoque de selección: estructura de referencia, posición de los agujeros, paralelismo y perpendicularidad.
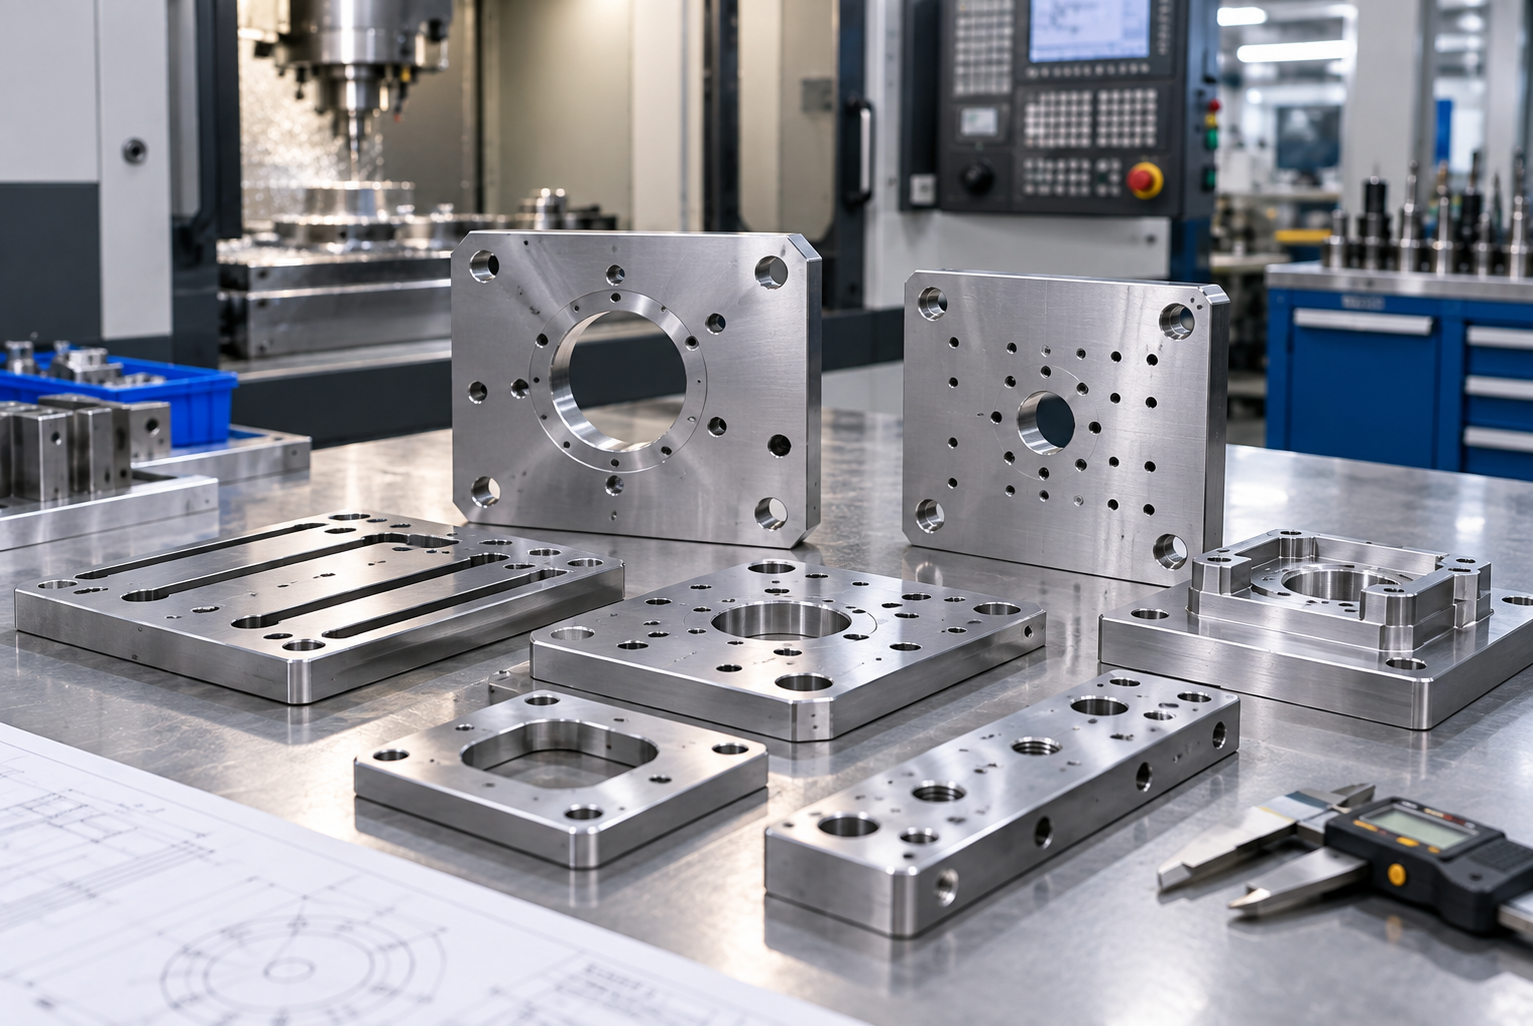
Placas de montaje, placas adaptadoras y bases de precisión
Para conectar equipos, motores, sensores y sistemas de movimiento con diferentes patrones de montaje o posiciones centrales.
Enfoque de selección: planitud, grosor de la placa, ubicaciones de pasadores, alineación de la interfaz y acabado superficial.
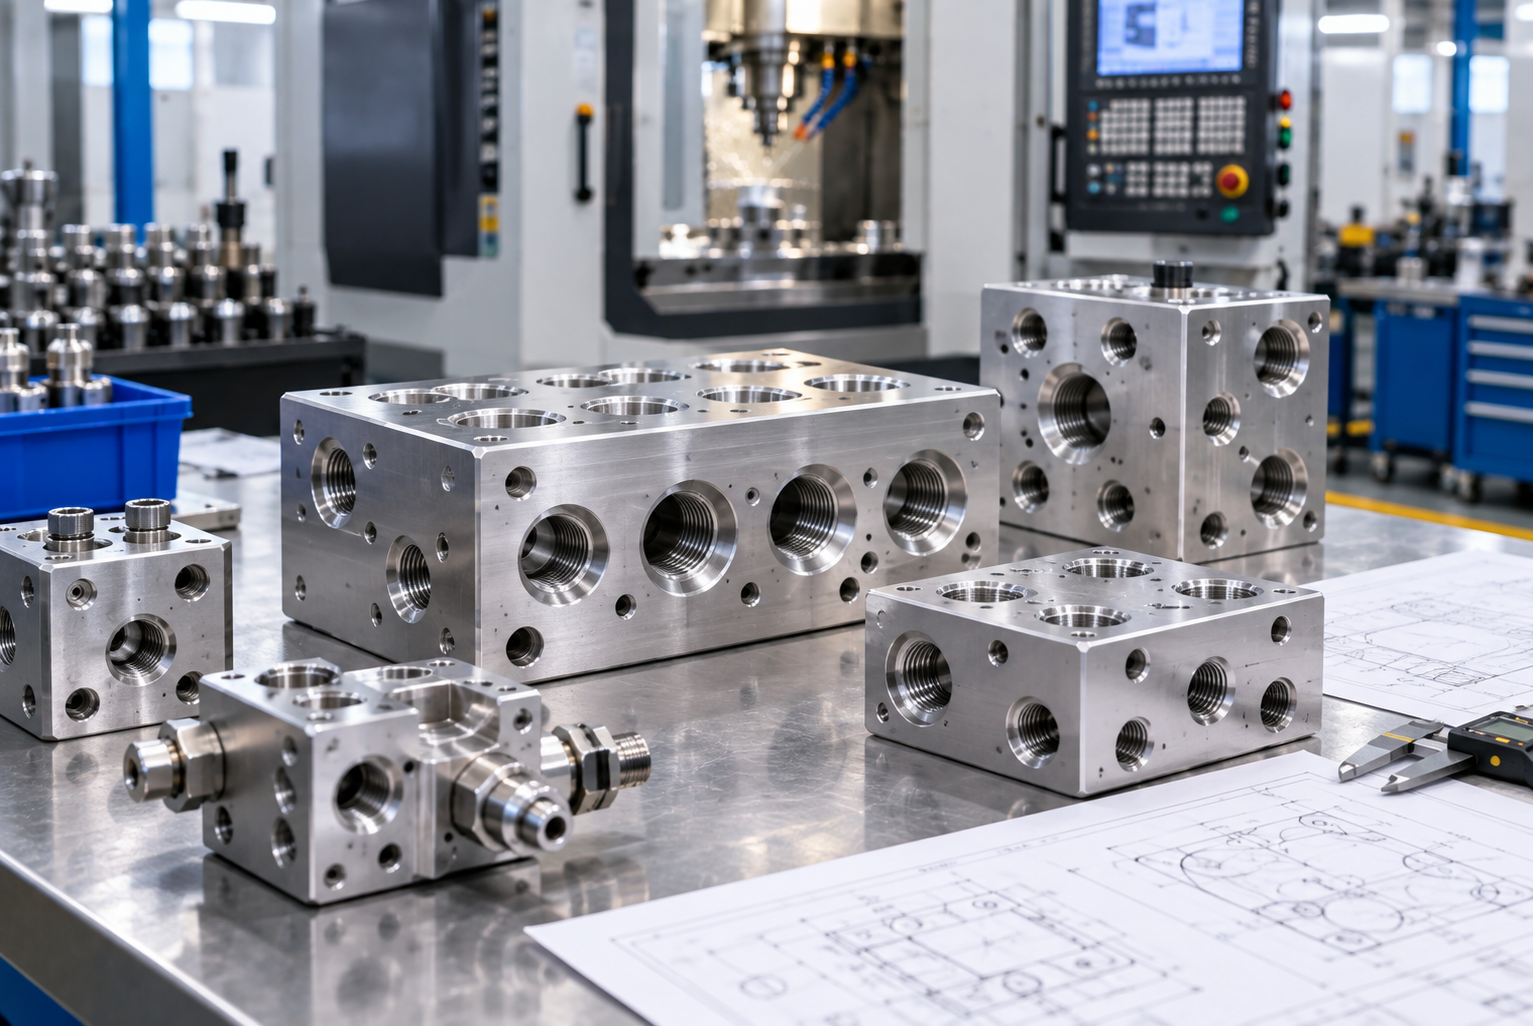
Bloques colectores y de control de fluidos
Para sistemas hidráulicos, neumáticos, de gas y de refrigeración que contienen conductos transversales, puertos roscados y caras de sellado.
Enfoque de selección: tipo de puerto, intersección de conductos, desbarbado interno, limpieza y superficies de sellado.
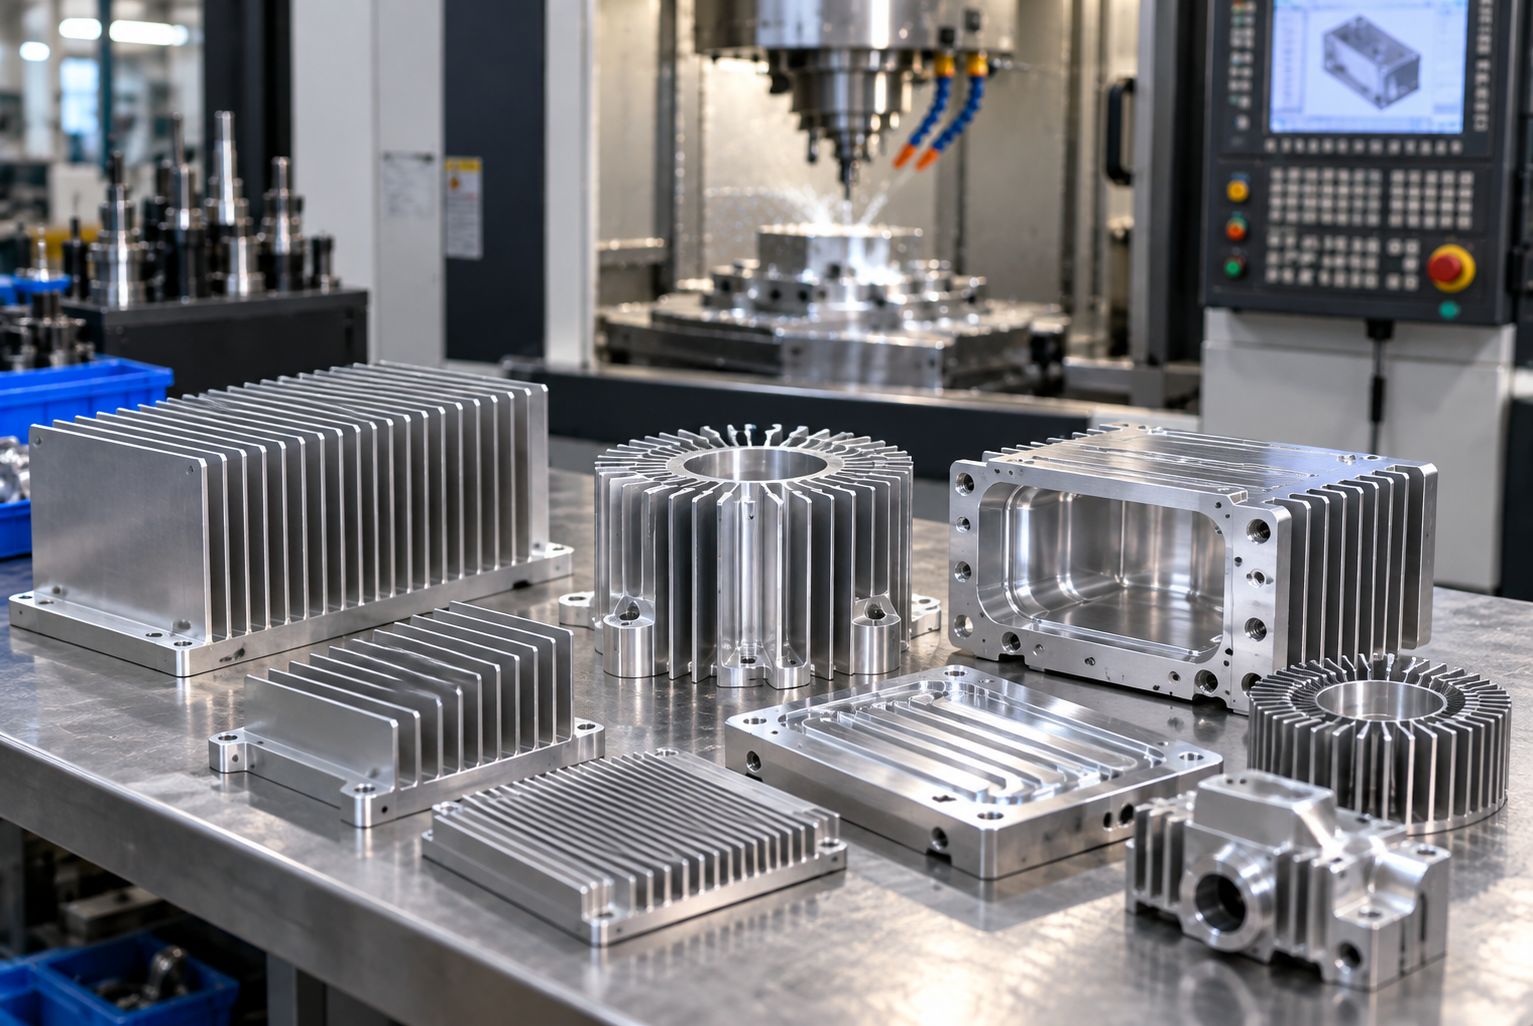
Disipadores de calor CNC y piezas de gestión térmica
Para electrónica de potencia, sistemas LED, controladores y equipos de comunicación que requieren caras de montaje mecanizadas y características de disipación de calor.
Enfoque de selección: planitud de la base, geometría de las aletas, interfaz de montaje y tratamiento superficial.
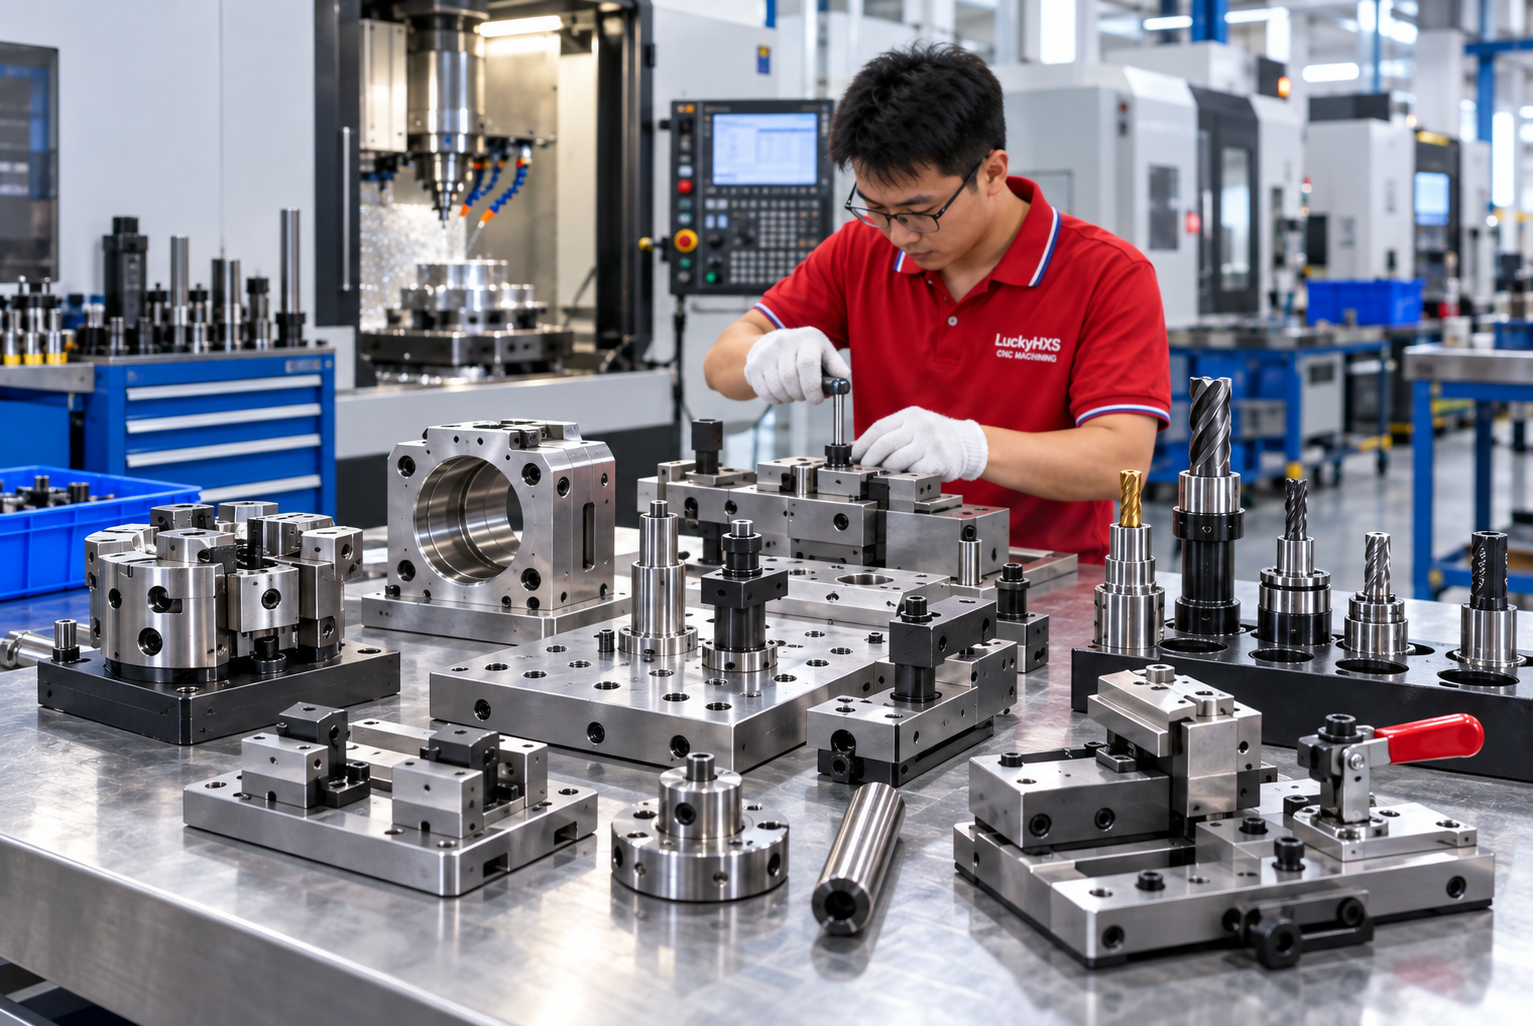
Plantillas, utillajes y componentes de herramientas CNC
Para procesos de automatización, inspección y ensamblaje que requieren puntos de posicionamiento repetibles, características de sujeción y componentes de desgaste reemplazables.
Enfoque de selección: referencia de posicionamiento, repetibilidad, acceso de sujeción y componentes reparables.
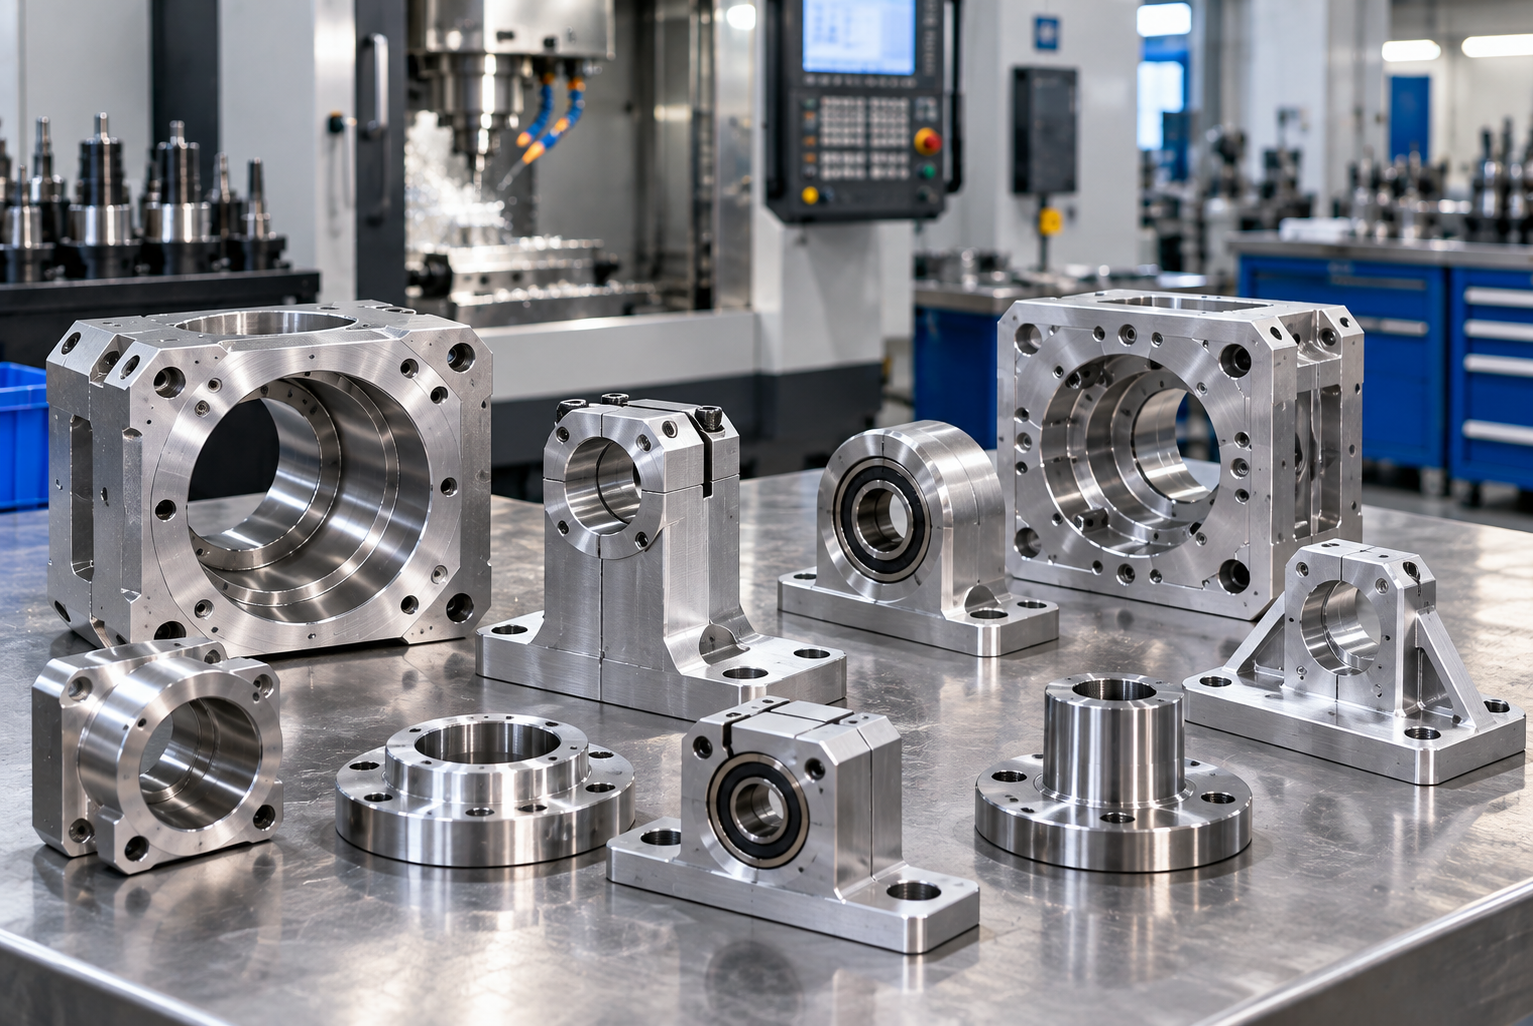
Soportes de motores, rodamientos y transmisiones
Para servomotores, accionamientos eléctricos y equipos giratorios que requieren orificios alineados, ajustes de rodamientos y caras de montaje controladas.
Enfoque de selección: ajuste del orificio, eje común, relación entre caras y posición de los agujeros de montaje.
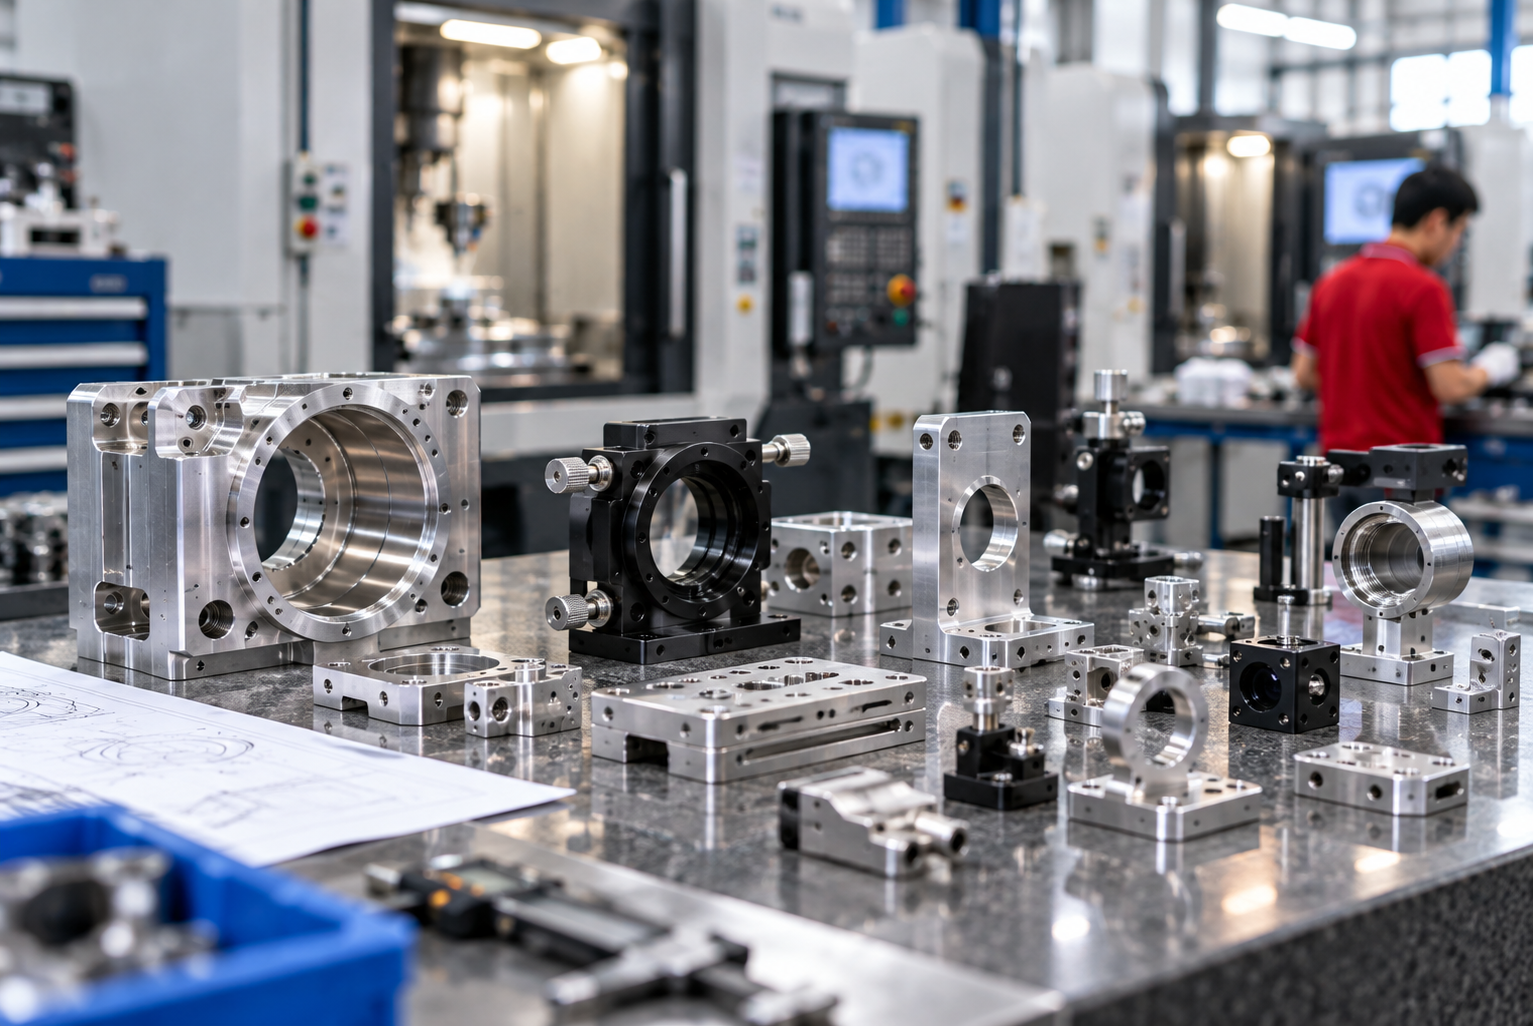
Soportes para sensores, cámaras y ópticas
Para ensamblajes ópticos, de automatización, medición y visión artificial que requieren un posicionamiento estable y relaciones angulares controladas.
Enfoque de selección: eje óptico, posición del sensor, precisión angular y características de ajuste.
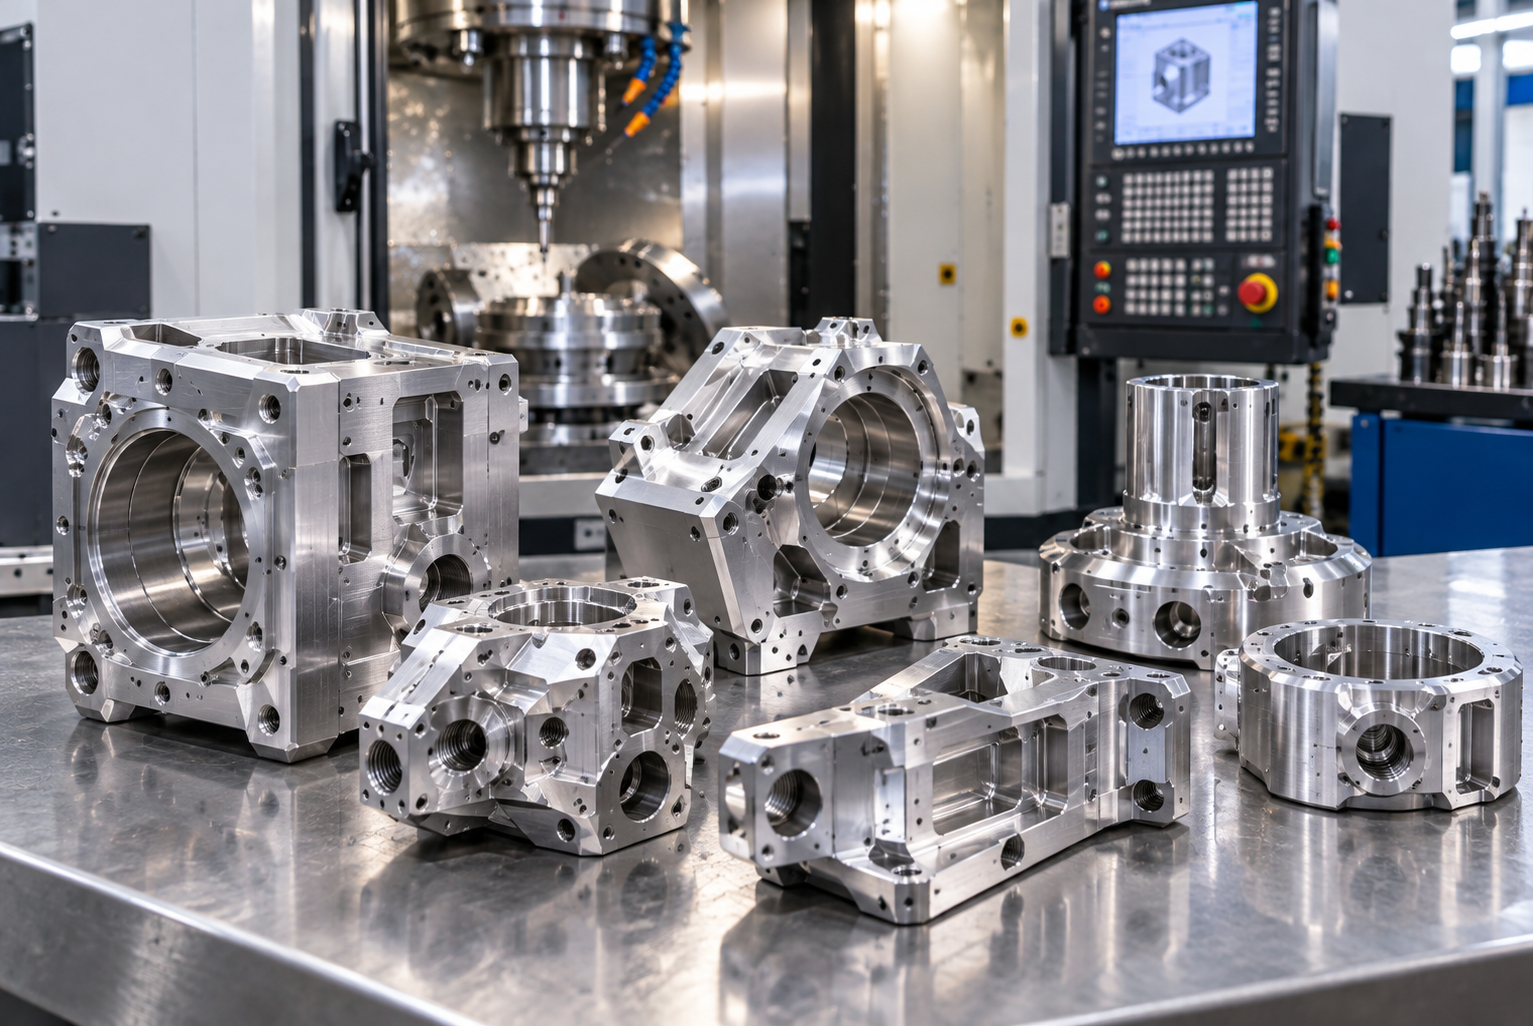
Piezas fresadas por CNC complejas de múltiples lados
Para componentes no estándar que contienen cajeras, ángulos compuestos, ranuras, agujeros roscados y características relacionadas en múltiples caras.
Enfoque de selección: acceso de la herramienta, número de configuraciones (setups), transferencia de referencias y viabilidad multieje.
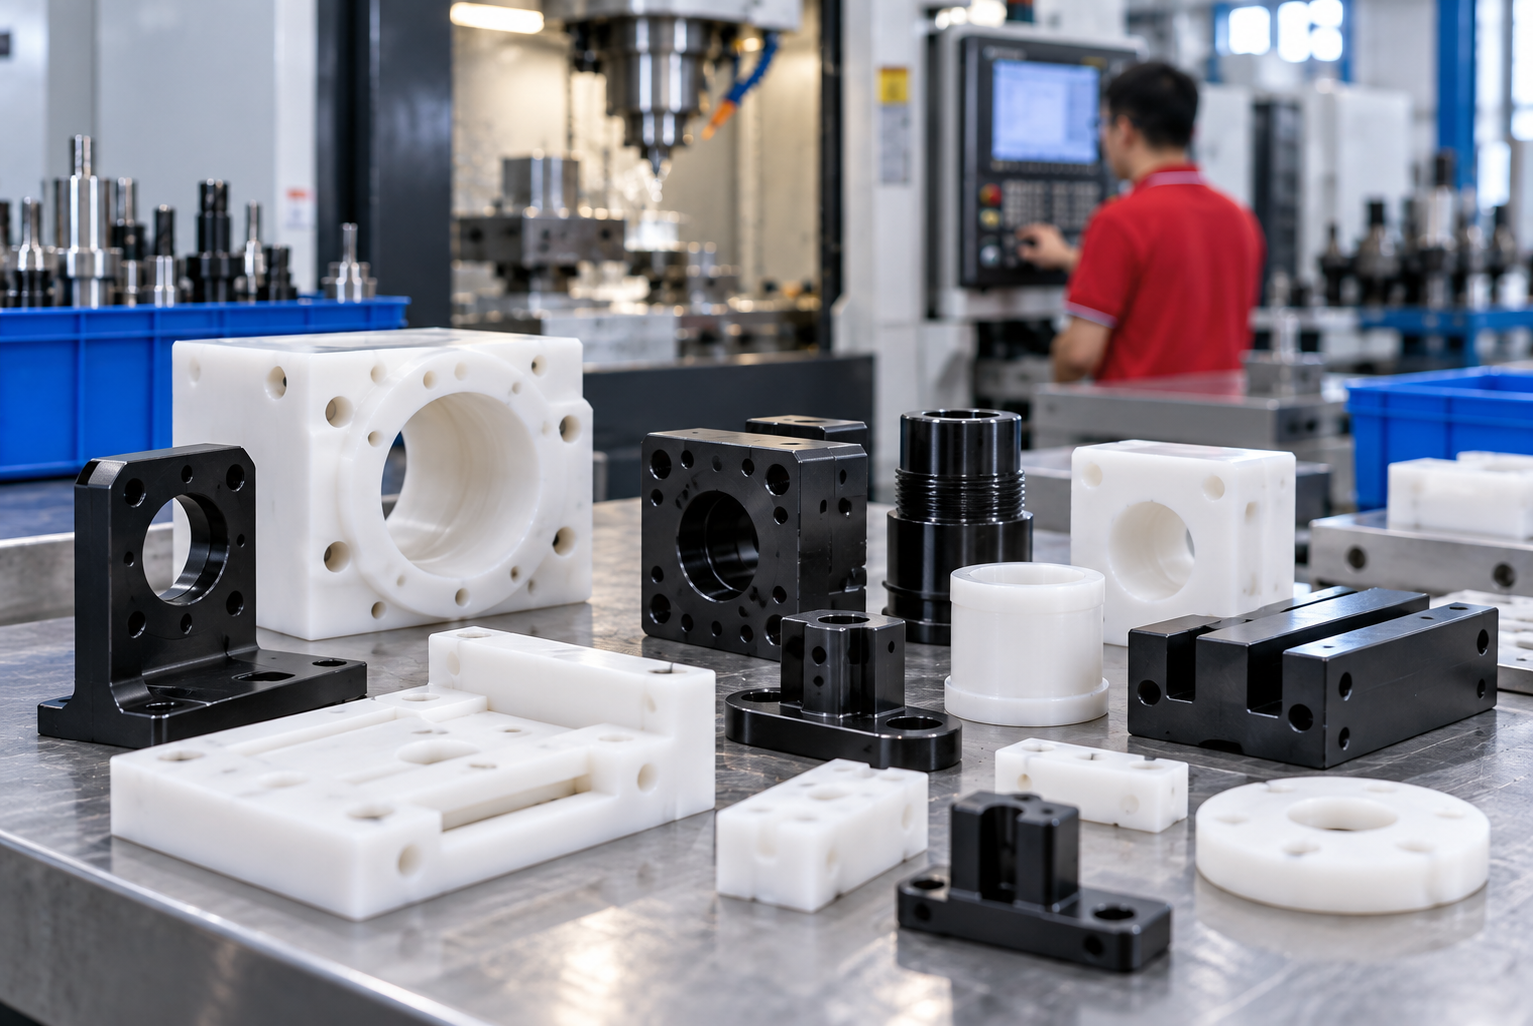
Piezas fresadas por CNC de plástico de ingeniería
Para componentes de POM, PTFE, nailon y otros plásticos de ingeniería seleccionados que se utilizan para aislamiento, baja fricción, control de desgaste o reducción de peso.
Enfoque de selección: estabilidad del material, grosor de la pared, diseño de roscas y entorno de funcionamiento.
Problemas de fresado que suelen aparecer durante el ensamblaje
Una pieza puede cumplir con varias dimensiones aisladas y aun así fallar en el ensamblaje final. El plan de fabricación e inspección debe proteger las relaciones que hacen que el componente funcione.
Las dimensiones pasan, pero el ensamblaje no
Las características separadas pueden estar dentro de la tolerancia de tamaño, mientras que la relación completa de agujero a cajera, de orificio a cara o de patrón a referencia puede ser incorrecta.
Las paredes delgadas se mueven después de aflojar la sujeción
Eliminar una gran cantidad de material puede reducir la rigidez y liberar tensiones internas, lo que afecta la planitud y el ajuste final.
Los agujeros de montaje no se alinean
Un diámetro de agujero correcto no garantiza que el patrón completo coincida con el marco, soporte o dispositivo de acoplamiento.
Quedan rebabas dentro de los agujeros transversales
Las rebabas ocultas en las intersecciones de los conductos pueden obstruir el flujo, dañar los sellos o contaminar un ensamblaje.
El acabado superficial cambia los ajustes críticos
El anodizado, el recubrimiento y otros tratamientos pueden afectar los agujeros roscados, los ajustes de rodamientos, los agujeros para pasadores y las interfaces de sellado.
La muestra aprobada no se repite
El desgaste de la herramienta, los cambios en los utillajes, la variación del material y las revisiones de planos no controladas pueden crear diferencias entre una muestra y la producción posterior.
LuckyHXS revisa las referencias funcionales, las interfaces críticas, los márgenes de acabado y el acceso de inspección antes de la planificación de la producción.
Las decisiones de fabricación comienzan con el plano
Identificar la referencia funcional
La superficie de posicionamiento principal y las interfaces relacionadas deben entenderse antes de seleccionar las referencias de mecanizado e inspección.
Agrupar características críticas relacionadas
Los agujeros de acoplamiento, orificios, caras de sellado y características de alineación deben controlarse como relaciones funcionales, no como dimensiones no relacionadas.
Planificar la sujeción de la pieza y el acceso de la herramienta
La configuración debe proporcionar suficiente rigidez y acceso, limitando al mismo tiempo las transferencias de referencias innecesarias entre operaciones.
Tener en cuenta el acabado secundario
El enmascaramiento, el grosor del recubrimiento y la inspección posterior al acabado deben considerarse siempre que el ajuste final pueda cambiar.
Adaptar la inspección a la función
El método de medición debe verificar la relación de características que importa para el ensamblaje, como la posición de los agujeros, la planitud, la alineación de orificios o la limpieza de agujeros transversales.
Elegir la ruta de mecanizado a partir de la geometría de la pieza
Tener más ejes no hace automáticamente que un proceso sea mejor. La ruta adecuada depende del acceso de la herramienta, las relaciones de las características, el número de configuraciones, el material, la tolerancia y los requisitos de inspección.
| Ruta del proceso | Geometría adecuada | Razón principal de selección | Piezas típicas |
|---|---|---|---|
| Fresado CNC de 3 ejes | Placas, cajeras, ranuras, agujeros y características superiores accesibles | Eficiente cuando las características requeridas se pueden alcanzar desde direcciones estándar | Placas de montaje, soportes simples y bases |
| Posicionamiento de 4 ejes o rotativo | Agujeros laterales, características alrededor de un cuerpo y posiciones angulares repetidas | Puede reducir el reposicionamiento manual para geometrías de múltiples caras adecuadas | Soportes de motor, componentes indexados y piezas con puertos |
| Evaluación de 5 ejes | Ángulos compuestos, superficies complejas y características relacionadas en varias caras | Puede reducir las configuraciones y proteger las relaciones de múltiples caras cuando la geometría lo justifica | Carcasas complejas, soportes ópticos y piezas estructurales |
| Taladrado, roscado y mandrinado | Agujeros roscados, ubicaciones de pasadores, puertos y orificios controlados | Completa la conexión y las características de posicionamiento requeridas por el ensamblaje | Bloques colectores, placas y soportes de rodamientos |
| Coordinación de torneado y fresado | Geometría cilíndrica combinada con caras planas, ranuras, agujeros transversales o caras de montaje | Mantiene las características rotativas y fresadas dentro de un plan de proceso coordinado | Componentes de transmisión y piezas personalizadas híbridas |
| Soporte de electroerosión por hilo (EDM) | Perfiles internos afilados o características a las que es difícil acceder con una fresa giratoria | Se considera solo cuando la geometría requiere un proceso alternativo | Utillajes seleccionados y perfiles especiales |
La ruta final se confirma después de revisar el plano, el material, la cantidad y las relaciones de características críticas.
Detalles de diseño que cambian la dificultad del fresado CNC
Cajeras profundas y estrechas
El largo alcance de la herramienta puede aumentar la deflexión, la vibración y el tiempo de mecanizado. Un radio de esquina más grande o una profundidad reducida pueden mejorar el acceso donde el diseño lo permita.
Paredes altas o delgadas
La baja rigidez puede causar movimiento durante el corte y distorsión después de aflojar la sujeción. El grosor de la pared, la secuencia de eliminación de material y la sujeción de la pieza deben revisarse en conjunto.
Esquinas internas afiladas
Las herramientas de corte giratorias dejan un radio interno. Puede ser necesario un radio de esquina realista, una característica de alivio o un proceso alternativo.
Características en múltiples caras
Cada nueva configuración puede introducir riesgos adicionales de manipulación y transferencia de referencias. Las características relacionadas deben agruparse siempre que la geometría lo permita.
Tolerancias estrictas en todas partes
Aplicar la misma tolerancia estricta a dimensiones no funcionales aumenta el esfuerzo de mecanizado e inspección sin mejorar necesariamente el ensamblaje.
Nota de precaución: Cualquier cambio de diseño o tolerancia requiere la aprobación del cliente antes de la producción.
Materiales para piezas de fresado CNC personalizadas
La selección del material afecta el comportamiento de corte, la estabilidad de la pared, la resistencia a la corrosión, el peso, el acabado superficial y el costo final del componente. Confirme el grado y la condición en lugar de especificar solo una familia de materiales general.
| Material | Grados o tipos disponibles | Usos comunes | Puntos de atención en la fabricación |
|---|---|---|---|
| Aluminio | 6061, 6063, 7075, 2024 y 5052 donde sean adecuados | Carcasas, soportes, placas, disipadores de calor y componentes estructurales | Distorsión de paredes delgadas, superficies cosméticas y margen de anodizado |
| Acero inoxidable | 303, 304, 316L y 316F donde sean adecuados | Piezas de instrumentos, componentes de control de fluidos, soportes y carcasas resistentes a la corrosión | Desgaste de herramientas, calor, rebabas internas y calidad de la rosca |
| Latón y cobre | H59, H62, H65, C3602, C3604 y cobre específico del proyecto | Conectores, componentes conductores, insertos y piezas seleccionadas de control de fluidos | Grado del material, marcado de superficie, control de rebabas y requisitos de recubrimiento |
| Acero de fácil mecanizado | 1214 y 1215 | Bases, utillajes y componentes mecanizados recurrentes donde sean adecuados | Protección contra la corrosión, margen de recubrimiento y entorno de aplicación final |
| Plásticos de ingeniería | POM, PTFE, nailon y materiales seleccionados específicos del proyecto | Componentes aislantes, de baja fricción, resistentes al desgaste y ligeros | Estabilidad dimensional, presión de sujeción, diseño de roscas y condiciones de temperatura |
La disponibilidad del material y la idoneidad del grado se confirman con el plano y la aplicación antes de la cotización.
Planificar el ajuste final antes del acabado superficial
La finalización del mecanizado no siempre significa que la pieza funcional esté completa. El anodizado, el recubrimiento, el pavonado, el arenado y el pulido pueden cambiar las dimensiones, la textura de la superficie o el estado de las interfaces críticas.
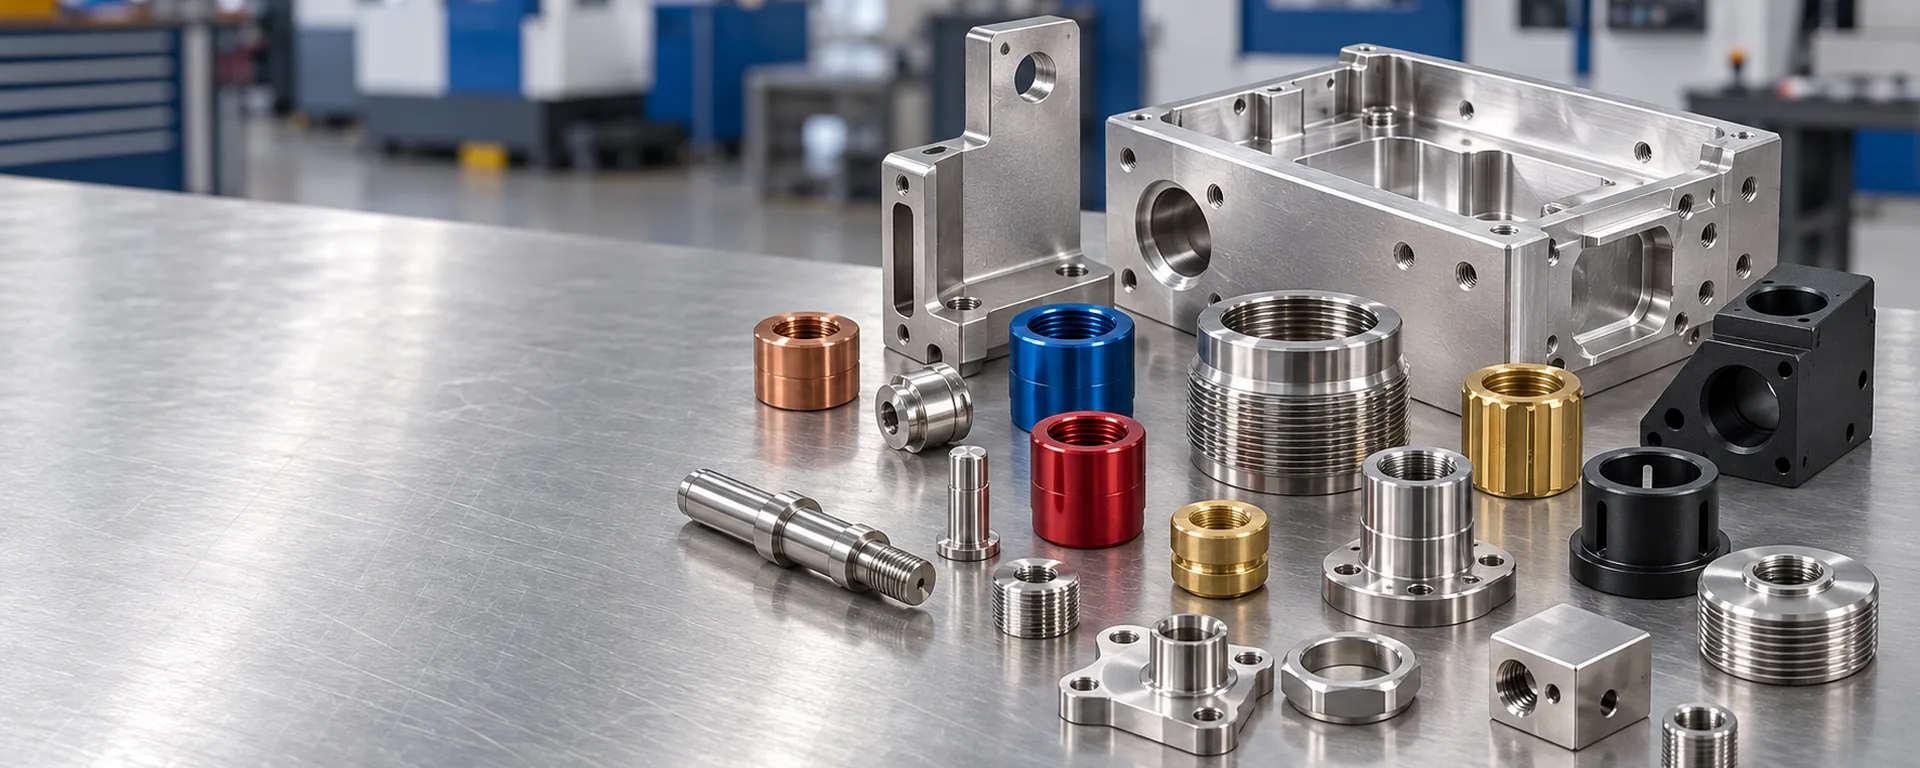
Anodizado
Utilizado en piezas de aluminio adecuadas para la protección y apariencia de la superficie. Los ajustes críticos, las roscas y las áreas conductoras pueden requerir margen o enmascaramiento.
Arenado
Crea una apariencia mate más uniforme, pero debe revisarse alrededor de las caras de sellado y las superficies dimensionalmente sensibles.
Niquelado
Tenga en cuenta el grosor del recubrimiento en orificios, roscas y características de acoplamiento antes de definir la dimensión final.
Cincado
Se utiliza en componentes de acero adecuados donde se requiere protección contra la corrosión.
Pavonado
Una opción de acabado para piezas de acero adecuadas donde la aplicación y los requisitos de corrosión lo permitan.
Pulido
Se utiliza donde se necesitan superficies más suaves o requisitos de apariencia específicos.
Confirme si las dimensiones del plano se aplican antes o después del acabado, especialmente para orificios, roscas, agujeros para pasadores, caras de montaje y superficies de sellado.
La tolerancia es útil solo cuando protege la función
Se puede revisar una tolerancia de mecanizado estándar de ±0.01 mm para características adecuadas, pero el resultado alcanzable depende de la geometría de la pieza, el material, el grosor de la pared, la configuración, el acabado y el método de inspección. Los requisitos más estrictos deben identificarse solo en las características que controlan la función.
El plan de inspección debe acordarse en torno a las características críticas para la calidad del plano en lugar de aplicar el mismo método a cada dimensión.
Desde el primer artículo hasta la producción CNC repetitiva
Una muestra aprobada es valiosa solo cuando la revisión de su plano, programa, configuración, herramientas y requisitos de inspección pueden transferirse a la producción repetitiva.
Revisión de solicitud de cotización (RFQ) y planos
Confirme la última revisión del plano, el modelo CAD, el material, la cantidad, el acabado y los requisitos funcionales.
Planificación de procesos y referencias
Seleccione la ruta de mecanizado, las referencias de sujeción y las relaciones de las características críticas.
Confirmación de material
Confirme el grado requerido y la condición relevante del material antes del mecanizado.
Programación y configuración
Prepare las trayectorias de las herramientas y la sujeción considerando el acceso, la rigidez y las características relacionadas.
Verificación del primer artículo
Mida las dimensiones críticas acordadas y las relaciones funcionales antes de continuar.
Control durante el proceso
Supervise las características afectadas por el desgaste de la herramienta, el estado de la configuración, la formación de rebabas o el comportamiento del material.
Acabado y verificación final
Revise las dimensiones posteriores al acabado, la apariencia y las interfaces protegidas cuando sea necesario.
Control de pedidos repetitivos
Utilice la revisión aprobada y los requisitos de producción conservados como referencia para pedidos futuros.
La aprobación de un prototipo no crea repetibilidad automáticamente. La ruta de producción y el método de inspección deben preservar el requisito aprobado.
¿Por qué adquirir piezas de fresado CNC personalizadas de LuckyHXS?
Selección de procesos guiada por la geometría
La ruta de mecanizado se evalúa a partir de la geometría real de la pieza, el acceso de la herramienta y las relaciones críticas en lugar de forzar cada plano en la misma configuración.
Revisión de referencias funcionales
Los orificios, perforaciones, cavidades, caras e interfaces relacionados se consideran en conjunto cuando controlan el ensamblaje.
Opciones de metales y plásticos de ingeniería
Las opciones de materiales disponibles incluyen aluminio, acero inoxidable, latón, cobre, acero de fácil mecanizado y plásticos de ingeniería seleccionados.
Coordinación de acabados
Las dimensiones de mecanizado se pueden revisar junto con el anodizado, el enchapado, el arenado, el pulido y otros requisitos de acabado adecuados.
Inspección basada en características
Los métodos de medición se seleccionan en torno a la característica que se verifica, incluyendo tamaño, posición, planitud, ajuste de rosca, excentricidad y control de rebabas internas.
Soporte desde el prototipo hasta el pedido repetitivo
LuckyHXS apoya el desarrollo de muestras basadas en planos y la fabricación repetitiva, manteniendo visibles los requisitos de revisión y características críticas en el plan de producción.
Una cotización útil debe reflejar cómo se fabricará y verificará la pieza, no solo una tarifa de máquina.
Ejemplos seleccionados de proyectos de fresado CNC
Estos ejemplos anónimos muestran cómo los requisitos de material, geometría y ensamblaje pueden cambiar el plan de fabricación. No se revelan las identidades de los clientes ni los detalles confidenciales de los planos.
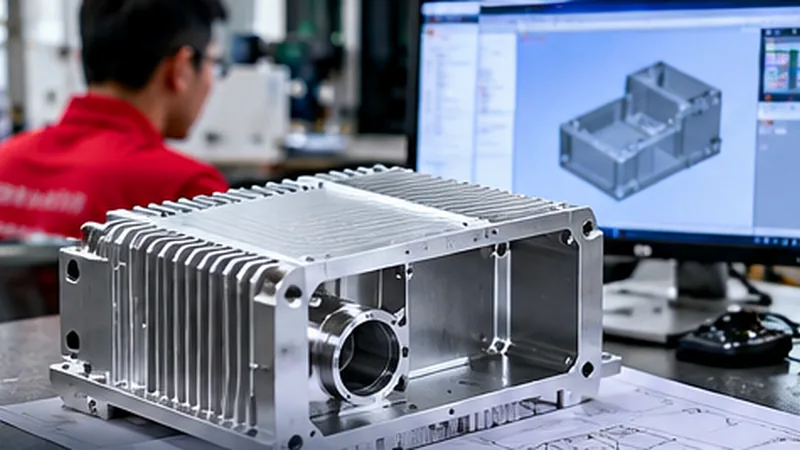
Carcasa de sensor de aluminio 7075
Enfoque del proyecto: cavidad interna, características de montaje en múltiples caras y relaciones controladas entre la referencia de la carcasa y la interfaz del sensor.
Respuesta de fabricación: revisar el acceso de las herramientas, la secuencia de sujeción y las características relacionadas antes de seleccionar la ruta de mecanizado en múltiples caras.
Valor para el comprador: el plan de proceso se construye en torno a la alineación final en lugar de tratar cada superficie como una dimensión aislada.
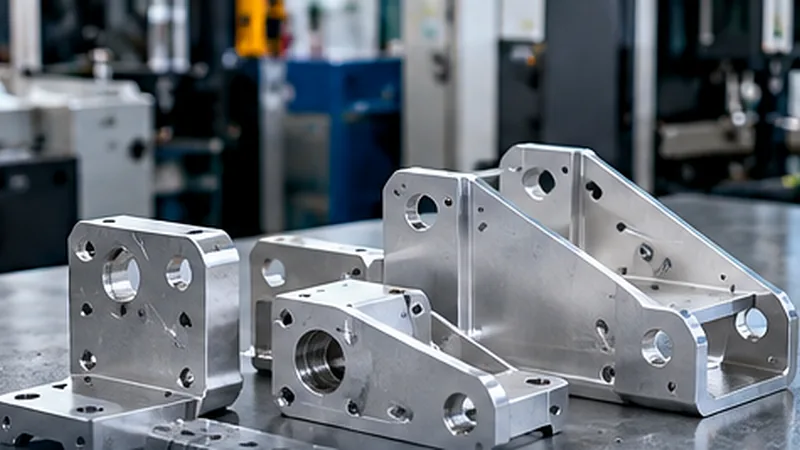
Soporte de control de EV de aluminio 6061
Enfoque del proyecto: patrón de orificios de montaje, rigidez estructural y ajuste final después del tratamiento de la superficie.
Respuesta de fabricación: utilizar la referencia de instalación principal para controlar los orificios relacionados y revisar la tolerancia de acabado en las características de acoplamiento.
Valor para el comprador: la posición de los orificios, las superficies de montaje y las condiciones de ensamblaje posteriores al acabado se evalúan en conjunto.
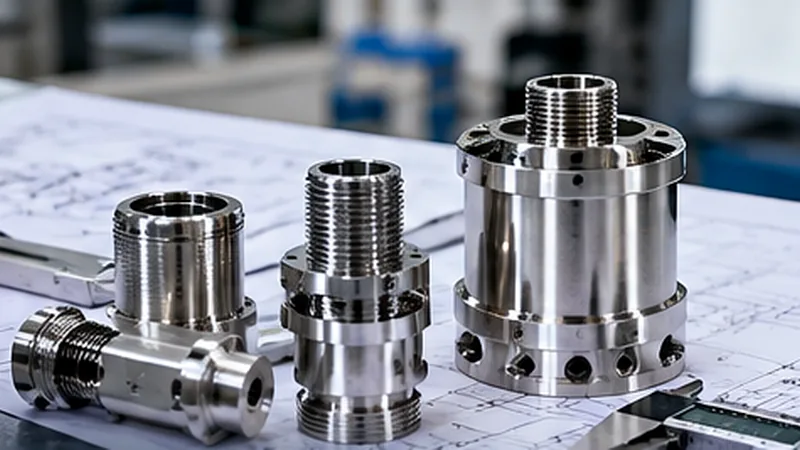
Carcasa de sensor de acero inoxidable 316L
Enfoque del proyecto: características internas, calidad de la rosca, material resistente a la corrosión y superficies funcionales limpias.
Respuesta de fabricación: coordinar el acceso de las herramientas, el control de rebabas, la inspección de roscas y los requisitos finales de la aplicación.
Valor para el comprador: la elección del material y la planificación de la inspección permanecen conectadas a las interfaces funcionales de la carcasa.
Componentes fresados por CNC para ensamblajes de precisión
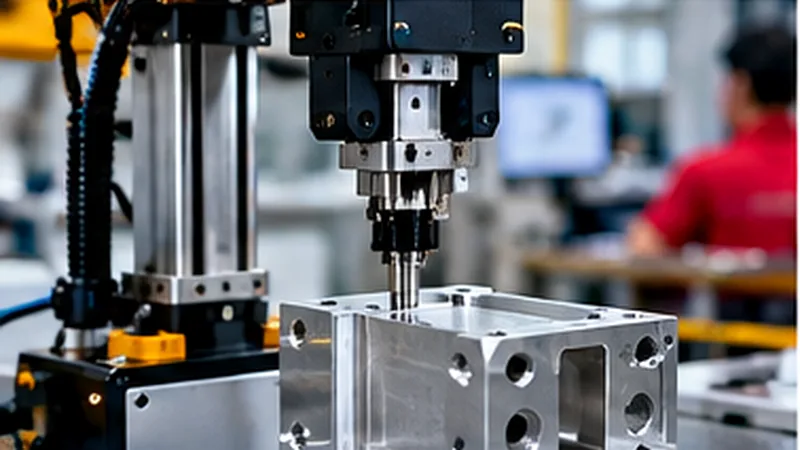
Robótica y automatización
Piezas típicas: soportes, bloques de pinzas, montajes de sensores, fijaciones y componentes estructurales.
Preocupaciones principales: repetibilidad de referencias, posición de orificios y acceso de ensamblaje.
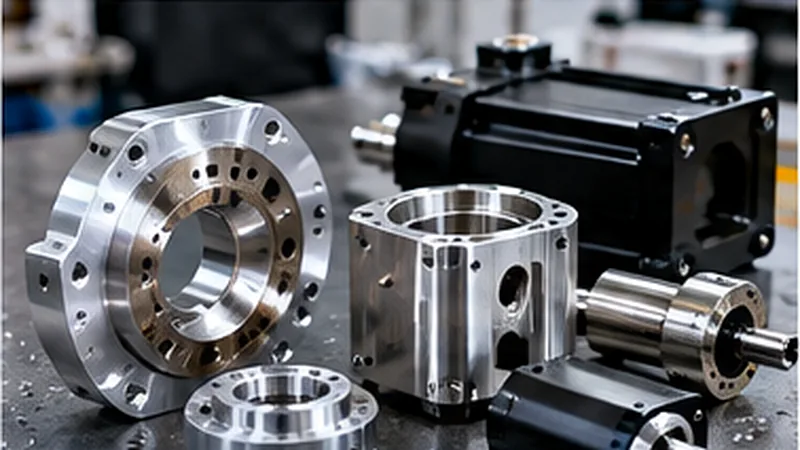
Motores y sistemas de movimiento
Piezas típicas: soportes de motor, soportes de rodamientos, placas adaptadoras y bases de precisión.
Preocupaciones principales: alineación de perforaciones, relación de caras de montaje y ajuste sensible a las vibraciones.
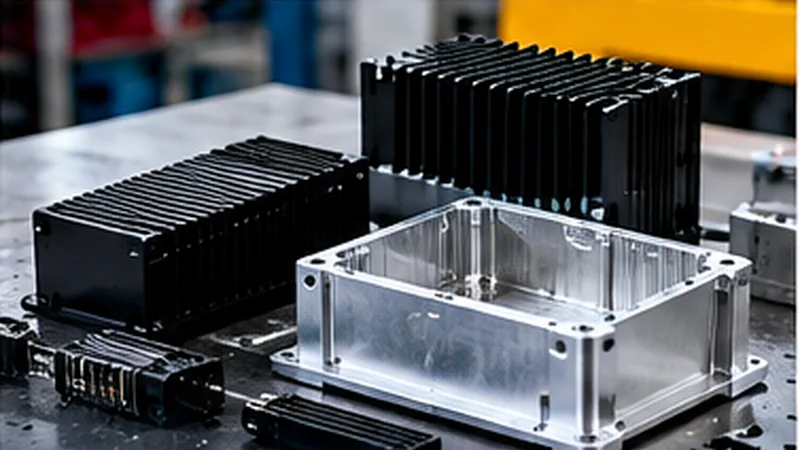
Equipos de electrónica y comunicación
Piezas típicas: carcasas, disipadores de calor, carcasas de control y paneles de conectores.
Preocupaciones principales: geometría de cavidades, posición de conectores, contacto térmico y acabado.
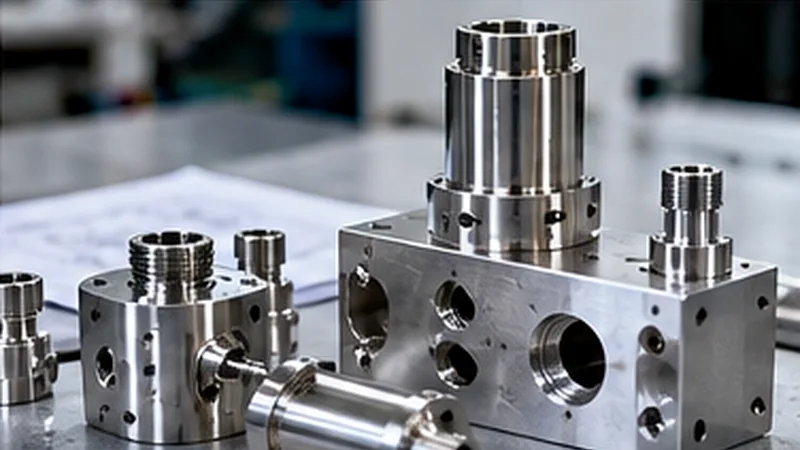
Equipos de control de fluidos
Piezas típicas: colectores, bloques de válvulas, placas con puertos y componentes de refrigeración.
Preocupaciones principales: caras de sellado, intersecciones de puertos, roscas, rebabas y limpieza.
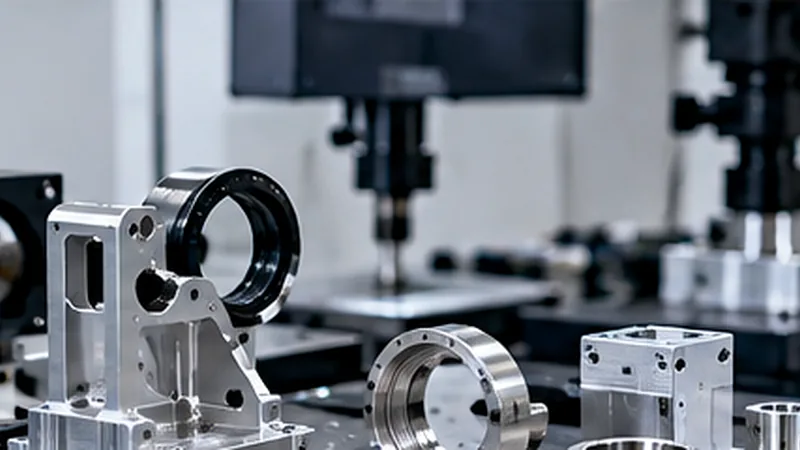
Sensores e instrumentos de precisión
Piezas típicas: carcasas de sensores, montajes de cámaras, soportes ópticos y soportes de instrumentos.
Preocupaciones principales: alineación, relación angular e interfaces de montaje estables.
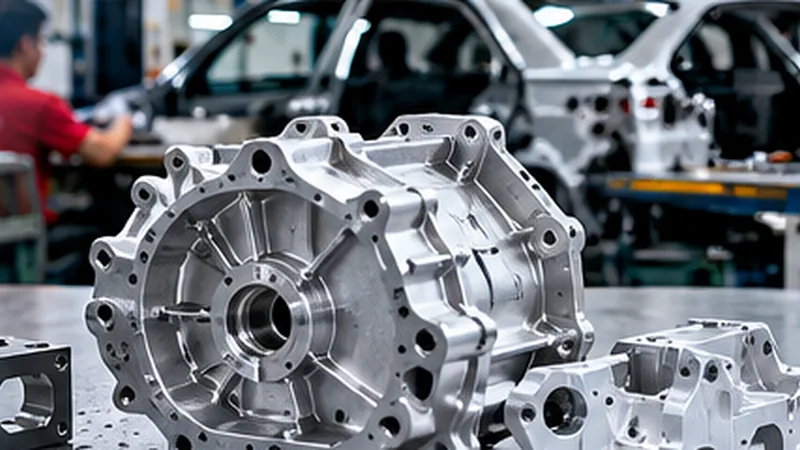
Equipos para automóviles y vehículos eléctricos
Piezas típicas: soportes de control, placas de montaje, piezas térmicas y carcasas de equipos.
Preocupaciones principales: repetibilidad de ensamblaje, acabado y consistencia de producción.
Componentes de equipos médicos
Piezas típicas: carcasas de instrumentos, montajes de sensores e interfaces de equipos.
Preocupaciones principales: características definidas en el plano, requisitos de material, condición de la superficie y necesidades de documentación. La idoneidad regulatoria final sigue siendo responsabilidad del cliente.
Maquinaria industrial
Piezas típicas: bases, fijaciones, componentes de herramientas, cubiertas y montajes estructurales.
Preocupaciones principales: rigidez, acceso de servicio, patrones de orificios y superficies de acoplamiento.
¿Qué determina el costo de una pieza fresada por CNC?
No hay un precio universal para un componente fabricado según plano. Una cotización refleja el esfuerzo de fabricación y verificación requerido para la pieza específica.
Material
El costo de la materia prima, el grado, la condición, la disponibilidad y la maquinabilidad afectan el costo inicial.
Geometría
Cavidades profundas, paredes delgadas, radios internos pequeños y superficies complejas pueden aumentar el alcance de la herramienta y el tiempo de mecanizado.
Cantidad de configuraciones
Las características en varias caras pueden requerir sujeción, programación y transferencia de referencias adicionales.
Tolerancia
Los requisitos más estrictos pueden requerir un mecanizado más lento, entornos controlados o una inspección más detallada.
Cantidad
Los costos de programación y fijación se distribuyen de manera diferente entre los prototipos y la producción repetitiva.
Acabado superficial
El anodizado, el enchapado, el arenado, el pulido, el enmascarado y la inspección posterior al acabado añaden requisitos de procesos separados.
Inspección y embalaje
Estructuras de referencias complejas, programas de MMC, calibres dedicados, documentación detallada y preparación para el envío afectan el plan final del proyecto.
La reducción de costos debe eliminar el esfuerzo de fabricación innecesario sin debilitar las características que controlan la función.
Cómo comparar fabricantes de piezas de fresado CNC
Una comparación útil de proveedores debe examinar cómo cada fabricante convierte el plano en un plan de mecanizado e inspección repetible. Las listas de máquinas y las tarifas por hora bajas no proporcionan la respuesta completa.
-
1
Pregunte cómo el proveedor interpreta las referencias funcionales El proveedor debe ser capaz de explicar qué superficies ubican la pieza y cómo se controlarán las características relacionadas.
-
2
Revise la ruta de mecanizado propuesta Compruebe si el plan de configuración se ajusta a la geometría, el acceso de las herramientas y las relaciones críticas en lugar de depender de una etiqueta de proceso genérica.
-
3
Confirme la coordinación de materiales y acabados El grado del material, la condición, la tolerancia de recubrimiento, el enmascarado y el estado de inspección final deben estar claros.
-
4
Haga coincidir la inspección con la característica Pregunte cómo se verificarán la posición de los orificios, la planitud, el ajuste de la rosca, la excentricidad, las caras de sellado y las rebabas internas.
-
5
Verifique el control de revisión de planos La cotización, el modelo CAD, los criterios de inspección y el programa de producción deben hacer referencia a la misma revisión aprobada.
-
6
Evalúe la planificación de producción repetitiva Un proveedor debe explicar cómo el requisito de la muestra aprobada se transferirá a lotes posteriores.
-
7
Compare el riesgo total del proyecto, no solo el precio unitario Las configuraciones adicionales, los ensamblajes rechazados, el reproceso, los daños en el acabado y el retraso en la validación pueden costar más que una pequeña diferencia en el precio de mecanizado.
El fabricante adecuado debe hacer que la lógica de producción sea comprensible antes de que el pedido avance.
Qué incluir en una RFQ de fresado CNC
Una RFQ completa reduce las suposiciones y ayuda al fabricante a evaluar los requisitos de proceso, costo e inspección con mayor precisión.
Plano y modelo
- Último plano 2D con revisión
- Modelo CAD 3D cuando esté disponible
- Unidades, tolerancias generales y GD&T
- Roscas, ajustes y características críticas para la calidad
Material y acabado
- Familia de materiales y grado exacto
- Condición del material requerida cuando sea relevante
- Acabado superficial, color y requisitos de enmascarado
- Dimensiones que se aplican después del acabado
Cantidad y etapa de producción
- Cantidad de prototipo o muestra
- Cantidad de pedido repetitivo esperado
- Cualquier cambio de volumen planificado
- Cronograma objetivo para la revisión
Inspección y aplicación
- Referencias funcionales y características de acoplamiento
- Registros de inspección requeridos
- Condiciones de ensamblaje o funcionamiento que afectan a la pieza
- Requisitos de embalaje para superficies protegidas
Si un requisito aún no está decidido, identifíquelo claramente para que pueda ser revisado antes de la cotización en lugar de asumirlo durante la producción.
Guía del comprador de piezas de fresado CNC
¿Qué tipos de piezas de fresado CNC puede fabricar LuckyHXS?
LuckyHXS fabrica carcasas, envolventes, soportes, placas de montaje, placas adaptadoras, bases de precisión, bloques de colectores, disipadores de calor, fijaciones, soportes de motor, montajes de sensores y componentes complejos de múltiples lados a medida según planos. El proceso final depende de la geometría, el material, la tolerancia, la cantidad y los requisitos de inspección.
¿Cuál es la diferencia entre el fresado de 3, 4 y 5 ejes?
El fresado de 3 ejes es adecuado cuando se puede acceder a las características principales desde direcciones estándar. El posicionamiento rotativo o de cuatro ejes puede ayudar con las características alrededor de una pieza. El mecanizado de cinco ejes se puede evaluar para ángulos compuestos y características relacionadas en varias caras. Más ejes son útiles solo cuando reducen el riesgo de configuración o mejoran el acceso para la geometría específica.
¿Qué tolerancias se pueden lograr en las piezas fresadas por CNC?
Se puede revisar una tolerancia de mecanizado estándar de alrededor de ±0.01 mm para las características adecuadas. La capacidad real depende del material, la geometría, el grosor de la pared, el tamaño de la característica, la configuración, el acabado y el método de inspección. Las características críticas más estrictas requieren la revisión del plano antes de ser aceptadas.
¿Qué materiales son adecuados para el fresado CNC?
Las opciones comunes incluyen aluminio, acero inoxidable, latón, cobre, acero de fácil mecanizado y plásticos de ingeniería como POM, PTFE y Nylon. Seleccione el material según la resistencia, el peso, la resistencia a la corrosión, el comportamiento térmico, las propiedades eléctricas, las condiciones de desgaste y el acabado superficial requeridos.
¿Cómo se manejan las piezas de paredes delgadas y las cavidades profundas?
Las paredes delgadas requieren una sujeción cuidadosa, secuencia de corte y planificación de eliminación de material. Las cavidades profundas requieren un alcance de herramienta y radios de esquinas internas realistas. Donde el diseño lo permita, aumentar el grosor de la pared, reducir la profundidad de la cavidad o agregar un radio interno más grande puede reducir el riesgo de fabricación.
¿Cómo deben especificarse los patrones de orificios críticos?
Identifique la referencia funcional, el componente de acoplamiento y la relación de posición en lugar de especificar solo los diámetros de los orificios individuales. Los orificios de pasador, los orificios de montaje y los patrones de caras cruzadas pueden requerir inspección por coordenadas o funcional.
¿Puede un proveedor respaldar tanto los prototipos como la producción repetitiva?
Sí, cuando la revisión del plano aprobada, la ruta del proceso, la configuración, las herramientas y los criterios de inspección se transfieren al plan de producción. Un prototipo exitoso por sí solo no garantiza que los lotes posteriores repitan el mismo requisito funcional.
¿Qué información se necesita para una cotización de fresado CNC?
Proporcione el último plano, el modelo 3D cuando esté disponible, el material y el grado, las cantidades, las tolerancias críticas, las roscas y los ajustes, el acabado superficial, los requisitos de inspección y el cronograma esperado. Resalte cualquier característica de acoplamiento o dimensión posterior al acabado que controle el ensamblaje.
Calidad y fabricación que puede revisar
LuckyHXS fabrica componentes personalizados a partir de los planos de los clientes en Shenzhen. La confianza en el proveedor comienza con una conexión clara entre el plano aprobado, el material, la ruta de mecanizado, las características críticas y el método de inspección.
Revisión de fabricación
La geometría de la pieza, la sujeción, el acceso de las herramientas y las relaciones críticas se consideran antes de confirmar la ruta de producción.
Atención durante el proceso
Las características afectadas por el desgaste de la herramienta, la distorsión, la formación de rebabas o el estado de la configuración se pueden verificar durante la fabricación en lugar de solo después del acabado.
Inspección funcional
El método de medición se selecciona de acuerdo con la característica que se está verificando, incluyendo tamaño, posición, planitud, ajuste de rosca, excentricidad y limpieza interna.
Comunicación del proyecto
La revisión del plano, los requisitos de acabado, la cantidad y las expectativas de inspección deben permanecer visibles desde la cotización hasta la producción.
Solicite una discusión sobre producción e inspección basada en su plano real en lugar de depender de declaraciones de capacidad genéricas.
Capacidades de mecanizado CNC relacionadas
Explore los servicios de fresado CNC
Revise los procesos de fresado, las consideraciones de ingeniería y el alcance del servicio para piezas basadas en planos.
Compare los servicios de mecanizado CNC personalizados
Compare las rutas de fresado, torneado, mecanizado tipo suizo y fresado-torneado para diferentes geometrías de componentes.
Ver piezas de torneado CNC
Para ejes, bujes, pasadores y otros componentes dominados por la geometría rotacional.
Explore las piezas CNC de acero inoxidable
Revise las opciones de materiales de acero inoxidable y las consideraciones de mecanizado para componentes personalizados.
Explore las piezas mecanizadas por CNC de plástico
Revise las opciones de mecanizado de POM, PTFE, Nylon y otros plásticos de ingeniería seleccionados.
Acerca de LuckyHXS
Obtenga más información sobre la empresa, el enfoque de fabricación y el soporte de proyectos disponible.
Solicite una revisión de piezas de fresado CNC
Envíe su último plano, material, cantidades, requisitos de acabado y características críticas. Utilizaremos la información para discutir la ruta de mecanizado adecuada, el enfoque de inspección y el alcance de la cotización para su componente personalizado.
Cuéntenos sobre su pieza