
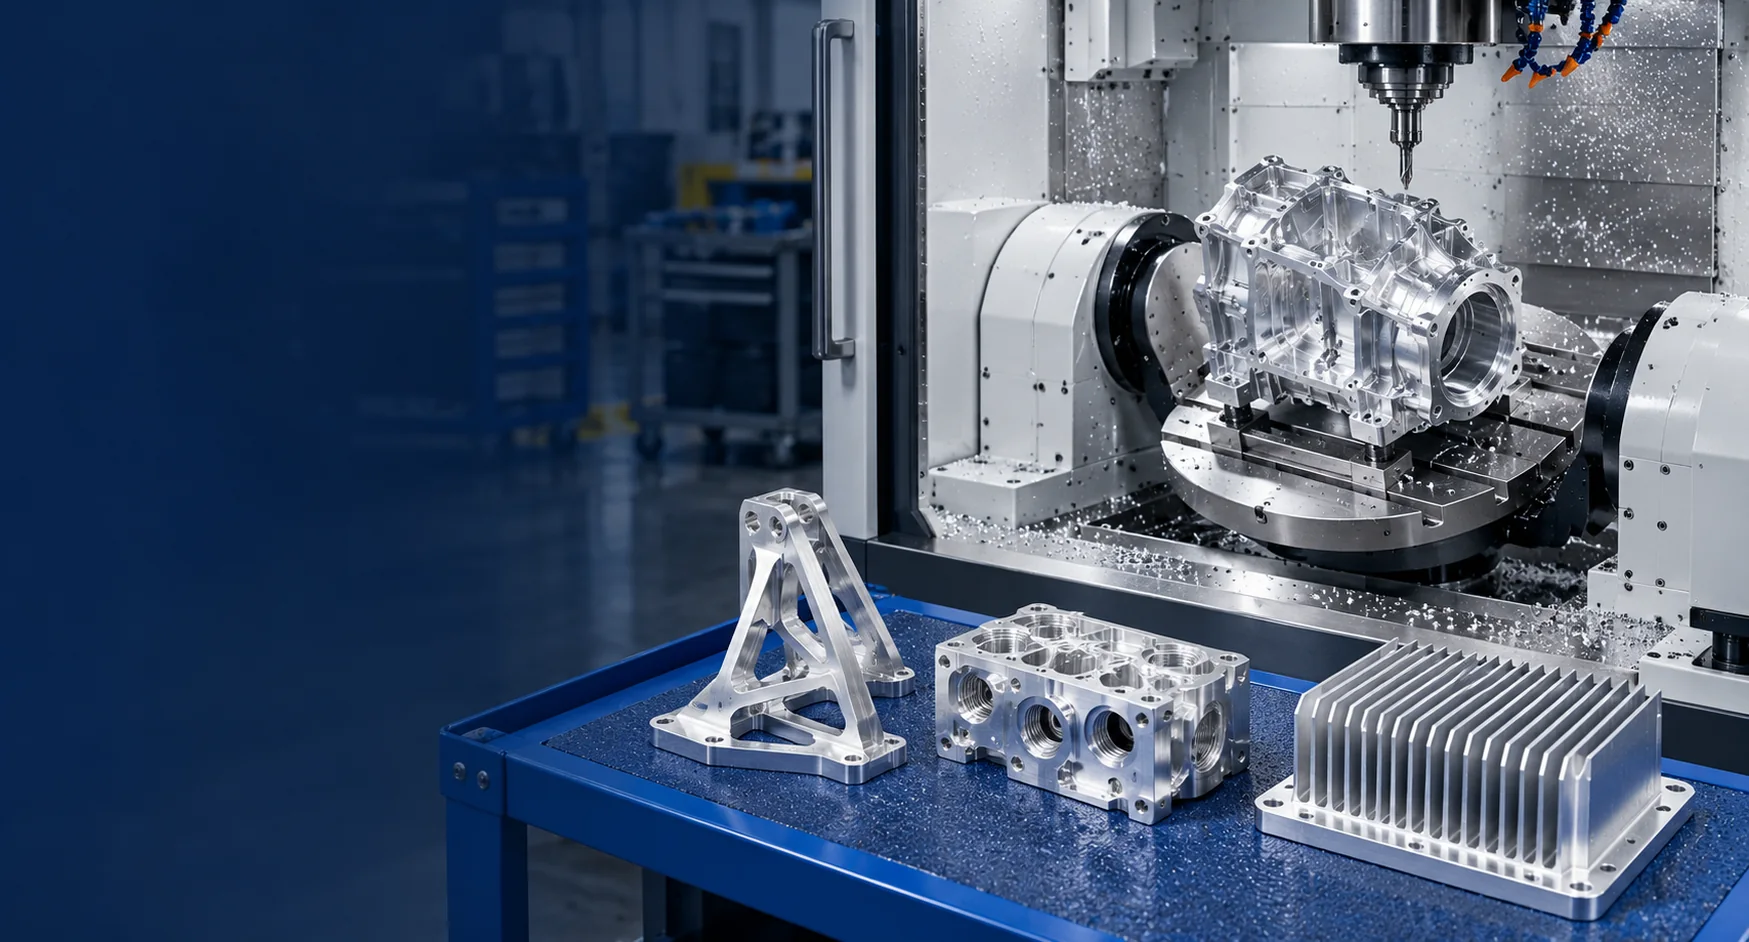
Servicio de fresado CNC de aluminio Fabricante de piezas de precisión personalizadas
LuckyHXS fabrica piezas fresadas por CNC de aluminio personalizadas a partir de planos del cliente, archivos CAD 3D y muestras aprobadas. Producimos carcasas, soportes, disipadores de calor, colectores, envolventes, fijaciones y otros componentes de precisión para prototipos, programas de bajo volumen y producción en serie.
- Mecanizado de aluminio 6061, 6063, 6082 y 7075
- Fresado de 3, 4 y 5 ejes seleccionados, taladrado, roscado y mandrinado
- Revisión de ingeniería para paredes delgadas, referencias (datums), posiciones de orificios, planitud y ajuste de anodizado
Fresado CNC de aluminio desde prototipos hasta producción en serie
Más de 20 años de experiencia en CNC
Experiencia en mecanizado basado en planos para componentes de aluminio personalizados.
153 máquinas de precisión
Recursos de mecanizado para diferentes geometrías, materiales y cantidades de producción.

Referencia estándar de ±0.01 mm
La capacidad final depende del tamaño de la pieza, la geometría, el grado de aluminio, la accesibilidad de las características y el método de inspección.
De prototipos a producción por lotes
Los proyectos adecuados pueden pasar de muestras de una sola pieza a la producción en serie tras su aprobación.
El tiempo típico de un prototipo es de 3 a 7 días para proyectos adecuados, una vez confirmados los detalles técnicos.
¿Qué es un servicio de fresado CNC de aluminio?
El fresado CNC de aluminio elimina material de una pieza de trabajo de aluminio utilizando herramientas de corte giratorias controladas por un programa CNC. El proceso es adecuado para piezas con caras planas, cavidades, ranuras, orificios de montaje, orificios roscados, superficies de sellado, aletas y características estructurales de múltiples lados.
Un proyecto de fresado CNC de aluminio útil se define por algo más que el material y las dimensiones exteriores. La aleación, el temple, la estructura de referencia (datum), el grosor de la pared, la sujeción de la pieza, la secuencia de mecanizado, la dirección de la tolerancia, el margen de anodizado y el método de inspección deben considerarse en conjunto.
Indicaciones visuales comunes:
- Superficies planas
- Cavidades internas
- Orificios roscados
- Patrones de orificios
- Paredes delgadas
- Caras de sellado
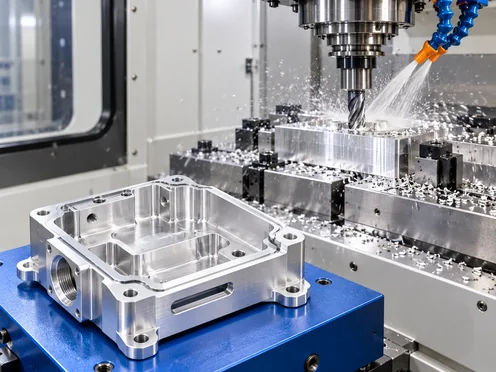
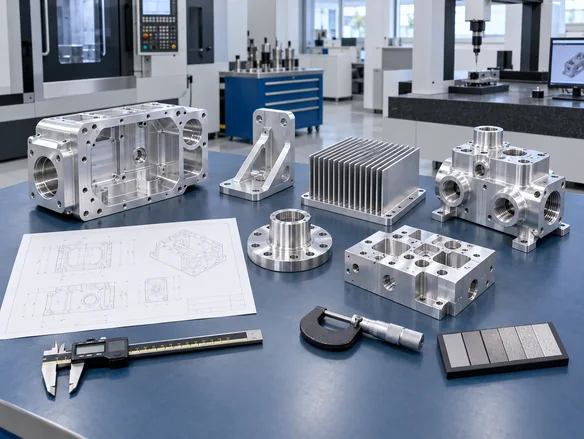
Piezas fresadas por CNC de aluminio personalizadas que fabricamos
Cada familia de piezas se produce según un plano o muestra aprobada. Seleccione la geometría que más se acerque a su proyecto o envíe el diseño completo para revisión de ingeniería.
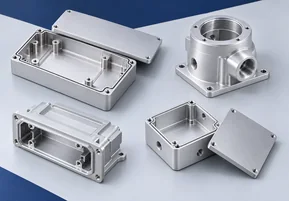
Carcasas y envolventes de aluminio
Cavidades internas, aberturas para conectores, caras de sellado y puntos de montaje para electrónica, sensores e instrumentos.

Soportes y monturas de aluminio
Patrones de orificios, ranuras, caras de referencia y superficies de montaje rígidas para automatización, robótica y maquinaria.
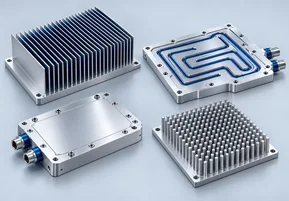
Disipadores de calor y placas de refrigeración de aluminio
Aletas, ranuras e interfaces térmicas planas para ensamblajes electrónicos y de gestión térmica.
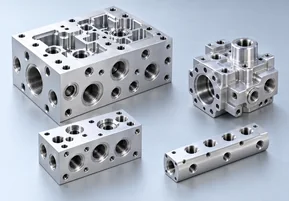
Colectores y cuerpos de válvulas de aluminio
Orificios profundos, canales transversales, caras de sellado y control de rebabas internas para sistemas de control de fluidos.
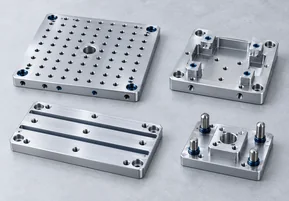
Fijaciones y placas base de aluminio
Grandes cavidades, características de posicionamiento y superficies de referencia planas para herramientas y fijaciones de ensamblaje.
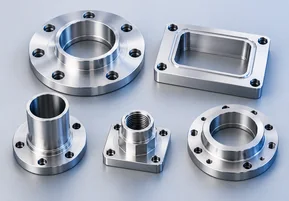
Bridas y adaptadores de aluminio
Patrones de pernos, roscas internas o externas y dimensiones de interfaz para conectores y acoplamientos.
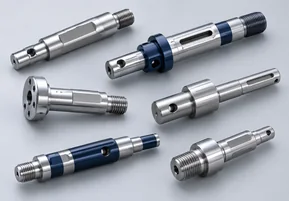
Pasadores y ejes de precisión de aluminio
Componentes torneados o fresados que requieren diámetro controlado, excentricidad, orificios transversales o características escalonadas.
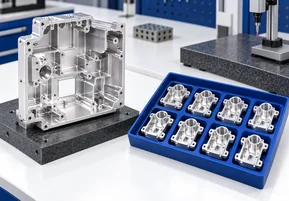
Prototipos de aluminio y piezas de lotes pequeños
Componentes basados en planos para validación funcional, producción piloto y fabricación en serie.
Seleccione la ruta de fresado de aluminio en función de la geometría
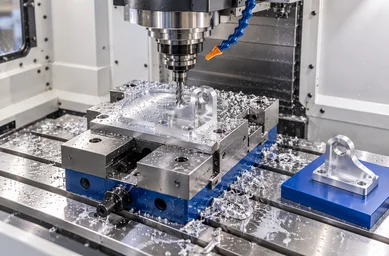
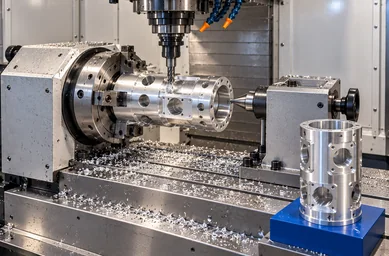
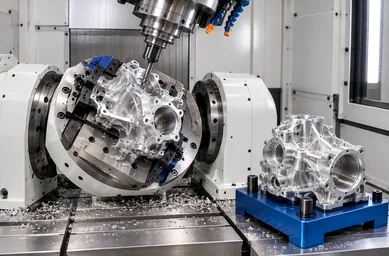
| Ruta del proceso | Características adecuadas | Consideración principal de selección |
|---|---|---|
| Fresado CNC de 3 ejes | Placas, soportes, bloques, cavidades y carcasas estándar | Acceso sencillo desde tres direcciones principales |
| Fresado CNC de 4 ejes | Piezas que requieren características laterales indexadas o múltiples caras | Reducción de re-sujeciones para indexación rotacional |
| Fresado de 5 ejes seleccionado | Superficies complejas, caras anguladas y características de múltiples lados | Menos configuraciones y mejor acceso a geometrías difíciles |
| Taladrado, roscado y mandrinado | Orificios de montaje, orificios roscados y mandrinados de precisión | Posición del orificio, profundidad, ajuste de la rosca y acceso de la herramienta |
| Soporte de torneado y fresado | Piezas redondas de aluminio con partes planas fresadas, ranuras u orificios transversales | Torneado y fresado combinados donde sea adecuado |
El proceso correcto depende de la geometría de la pieza, el grado de aluminio, la tolerancia, la cantidad y los requisitos de acabado. La ruta de la máquina se confirma durante la revisión de ingeniería en lugar de seleccionarse de una lista de máquinas genérica.
Elija la aleación de aluminio antes de que comience el mecanizado
No existe un único mejor grado de aluminio para cada pieza fresada por CNC. La elección correcta depende de la resistencia, maquinabilidad, resistencia a la corrosión, apariencia, respuesta al anodizado, peso y costo.
Aluminio 6061
Opción equilibrada de uso general para carcasas, soportes, fijaciones y adaptadores. Buena maquinabilidad y amplia flexibilidad de aplicación.
Aluminio 6063
Adecuado cuando la apariencia de la superficie y el acabado anodizado son más importantes que la resistencia estructural máxima. Confirme los requisitos de resistencia antes de realizar sustituciones.
Aluminio 6082
Una opción estructural de mayor resistencia para soportes de carga y componentes de maquinaria industrial.
Aluminio 7075
Una opción de alta resistencia para componentes mecánicos exigentes, ejes de precisión y altos requisitos de relación resistencia-peso. El recubrimiento o la protección contra la corrosión pueden requerir una revisión adicional.
Nota: Confirme la aleación y el temple exactos, como T6 o T651, en el plano o en la especificación de compra. No sustituya un grado de aluminio por otro sin aprobación.
Aluminio 6061 vs. 7075 para fresado CNC
| Factor de selección | 6061 | 7075 |
|---|---|---|
| Uso general | Carcasas, soportes, fijaciones y adaptadores | Soportes de alta resistencia, ejes y piezas mecánicas |
| Maquinabilidad | Predecible y generalmente fácil de mecanizar | Buena, pero más dura para las herramientas |
| Resistencia | Media a alta para uso industrial general | Mayor rendimiento de relación resistencia-peso |
| Resistencia a la corrosión | Mayor resistencia natural a la corrosión | A menudo requiere recubrimiento o protección adicional |
| Respuesta al anodizado | Generalmente favorable | Puede producir una apariencia más oscura o menos uniforme |
| Consideración de costo | Normalmente más económico | Mayor costo de materia prima |
Seleccione el grado de acuerdo con la aplicación final y los requisitos del plano, no simplemente eligiendo el material más resistente.
Especificaciones a confirmar para el fresado CNC de aluminio
- • Material: 6061, 6063, 6082, 7075 o grado de aluminio especificado
- • Temple: T6, T651 u otra condición especificada cuando sea necesario
- • Tolerancia: Referencia estándar de hasta ±0.01 mm para características adecuadas
- • Características críticas: Posición de orificios, planitud, paralelismo, perpendicularidad, profundidad de cavidades, ajuste de roscas y superficies de sellado
- • Acabado superficial: Según mecanizado, anodizado, arenado, pulido, pasivación u otro tratamiento acordado
- • Formatos de plano: PDF, STEP, STP, IGES, IGS, DWG y DXF
- • Tipo de producción: Prototipo, bajo volumen, lote piloto y producción en serie
- • Inspección: Medición dimensional, proyector, medición 2D/3D, CMM e inspección visual según el proyecto
- • MOQ: Desde 1 pieza para muchos proyectos personalizados; la cantidad final depende de la geometría, el proceso y el plan de producción
Precaución: La capacidad de tolerancia real depende del tamaño de la pieza, el grosor de la pared, la geometría, el temple del material, el acceso de la herramienta, el acabado y el método de inspección.
Las piezas de aluminio de pared delgada necesitan una sujeción controlada
Las paredes delgadas, las cavidades profundas y la gran eliminación de material pueden crear distorsión después de soltar la pieza. Una pieza puede medir correctamente mientras está sujeta, pero perder planitud o posición de la pared en su estado libre.
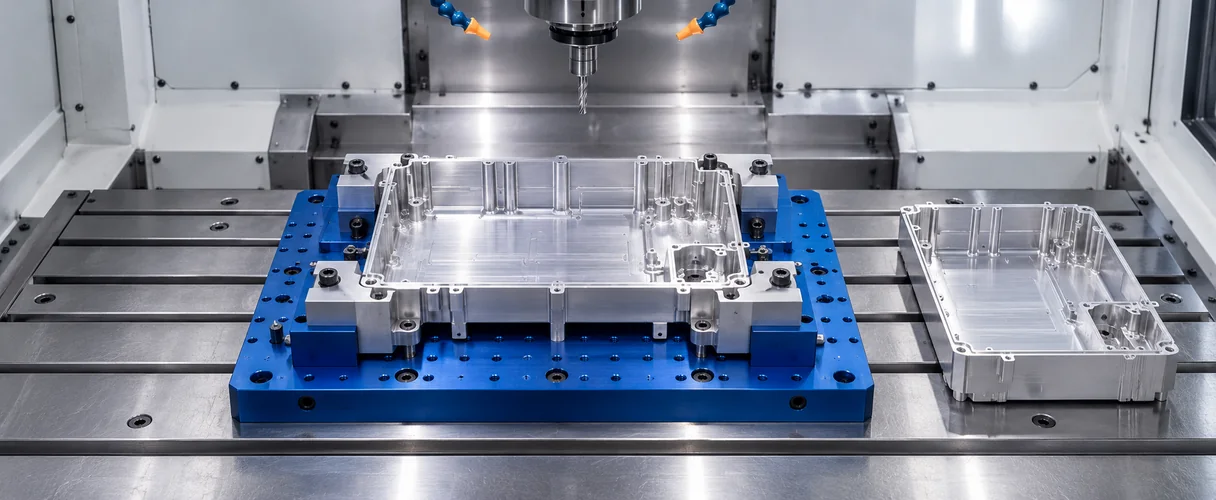
Revisión de la sujeción
Reduzca la fuerza de sujeción innecesaria en características frágiles.
Secuencia de mecanizado equilibrada
Gestione la eliminación de material, el calor y el estrés residual.
Inspección en estado libre
Compruebe la planitud y la geometría crítica después de soltar la pieza.
Control de referencias
Mantenga las posiciones de los orificios y las superficies de contacto vinculadas al sistema de referencia funcional.
Riesgos comunes del fresado CNC de aluminio y respuestas prácticas
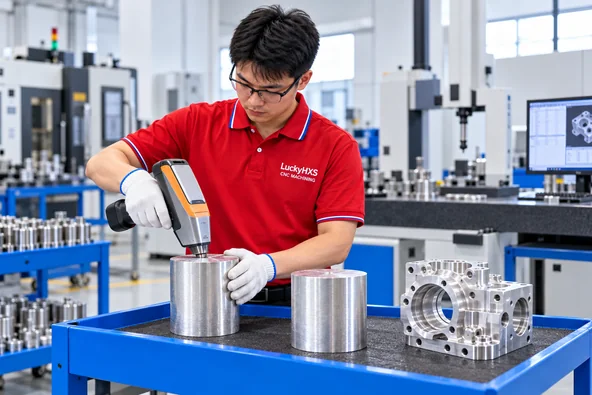
Aleación o temple incorrectos
Riesgo: Los grados de aluminio de aspecto similar pueden tener diferente resistencia, comportamiento de mecanizado y respuesta de acabado.
Respuesta: Confirme la aleación, el temple, el requisito de aplicación y la documentación del material antes de la producción.
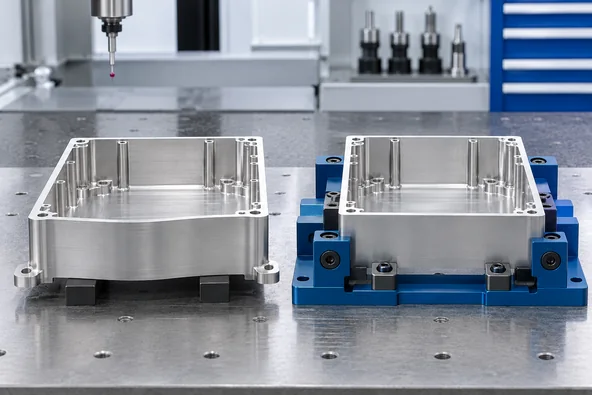
Distorsión de paredes delgadas
Riesgo: La presión de sujeción, el calor y el estrés residual pueden afectar la planitud en estado libre o el grosor de la pared.
Respuesta: Revise la sujeción, la secuencia de mecanizado, la estrategia de referencias y la inspección posterior a la liberación de la pieza.
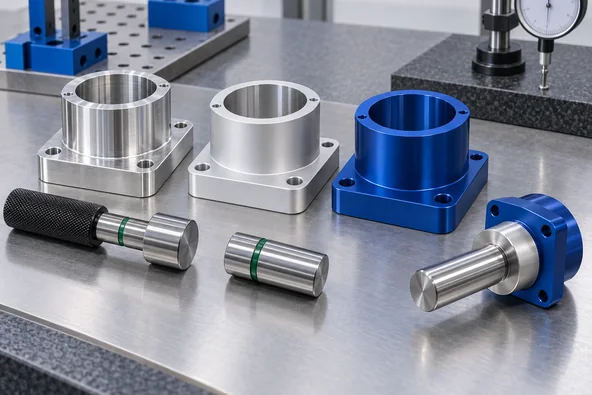
El anodizado cambia el ajuste
Riesgo: La acumulación de recubrimiento puede afectar roscas, mandrinados, asientos de rodamientos y dimensiones de contacto.
Respuesta: Defina si las dimensiones críticas se aplican antes o después del acabado, luego confirme el enmascaramiento y la inspección posterior al acabado.
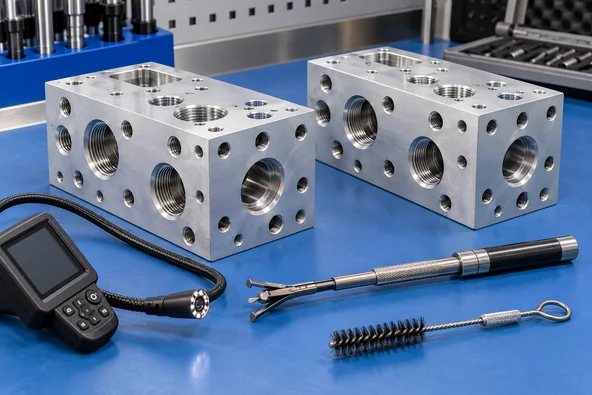
Rebabas en orificios y canales transversales
Riesgo: Las rebabas internas y las virutas atrapadas pueden afectar el ensamblaje, el sellado y el flujo de fluidos.
Respuesta: Revise las intersecciones de los orificios, el acceso para desbarbado, la limpieza y la inspección funcional.
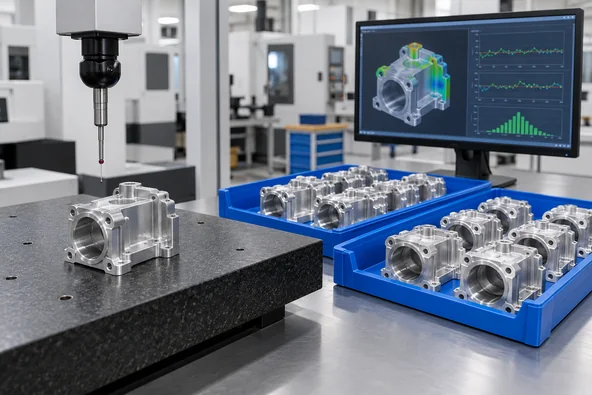
Desviación de prototipo a producción
Riesgo: Un proceso de prototipo puede no transferirse directamente a una producción en serie estable.
Respuesta: Conserve la revisión del plano aprobada, la ruta del proceso, la referencia de la fijación y los requisitos de inspección.
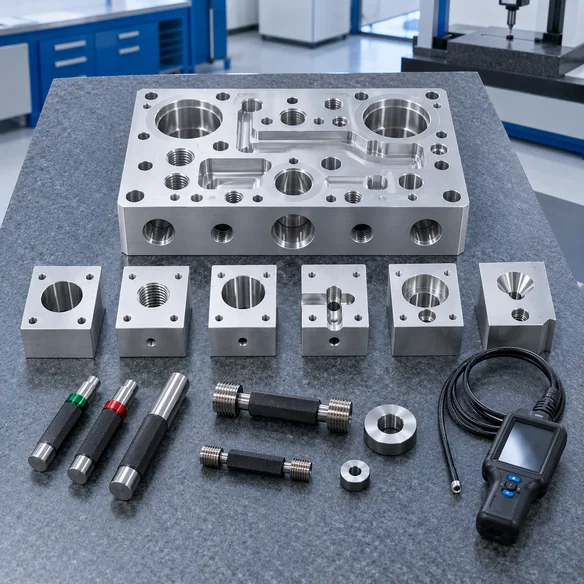
La función del orificio importa más que solo su diámetro
Un plan de inspección completo de fresado CNC de aluminio debe evaluar la función de la característica, no solo su dimensión nominal.
- Orificio pasante — Controle la rebaba de salida y la condición del borde.
- Orificio ciego — Controle la profundidad y las virutas atrapadas.
- Orificio transversal — Controle las rebabas de intersección internas.
- Mandrinado de precisión — Controle la redondez, el acabado superficial y el ajuste de contacto.
- Rosca interna — Verifique la forma de la rosca y el calibre después del acabado.
- Rosca externa — Mantenga el chaflán de entrada y la condición de contacto.
- Ranura — Proteja el sellado o la interfaz de la junta tórica.
- Abocardado o avellanado — Mantenga el asiento y la profundidad del sujetador.
Fresado CNC de aluminio con anodizado y revisión de acabado superficial
El anodizado puede mejorar la apariencia y la protección de la superficie, pero también afecta las dimensiones y la consistencia estética. Los mandrinados críticos, las roscas, los asientos de rodamientos y las superficies de contacto deben revisarse antes del acabado.
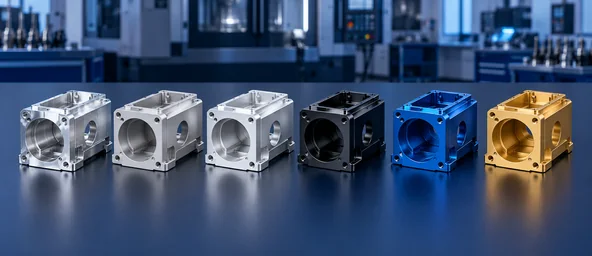
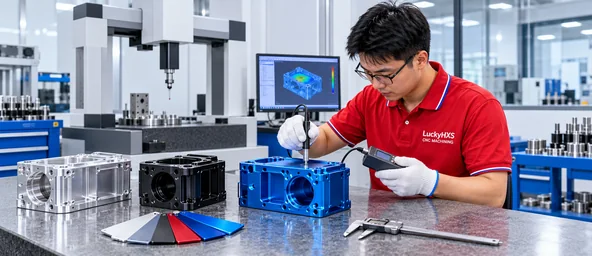
Acabados disponibles
Lista de verificación de acabado superficial
- Confirmar aleación y temple
- Definir el color o el rango de apariencia aprobado
- Identificar las áreas de enmascaramiento
- Separar superficies estéticas de superficies ocultas
- Confirmar dimensiones antes del acabado o después del acabado
- Inspeccionar el ajuste crítico después del anodizado
- Proteger las piezas acabadas durante el embalaje
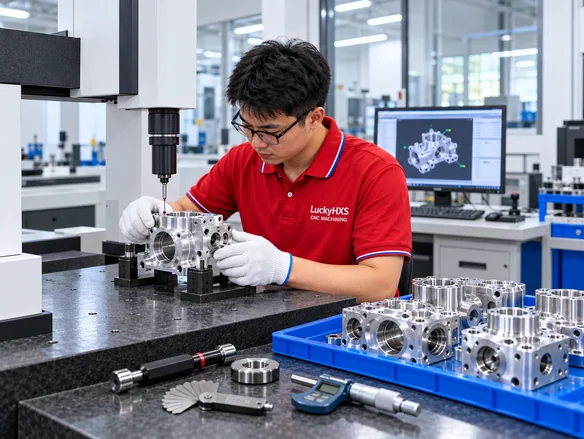
Inspección basada en la función de la pieza
LuckyHXS selecciona los métodos de inspección de acuerdo con los requisitos del plano, la accesibilidad de las características y la función de la pieza fresada por CNC de aluminio.
Revisión de requisitos del plano
Identificar material, temple, referencias (datums), dimensiones críticas, acabado y requisitos de ensamblaje.
Verificación de material entrante
Confirmar el grado de aluminio especificado y el estado del material.
Verificación del primer artículo
Medir la primera pieza terminada antes de continuar con el lote de producción.
Inspección en proceso
Supervisar las dimensiones críticas y las características sensibles al desgaste de la herramienta.
Inspección posterior al acabado
Vuelva a comprobar los ajustes críticos, las superficies estéticas, las áreas de enmascaramiento y las dimensiones relacionadas con el recubrimiento.
Verificación del embalaje
Confirme la cantidad, las etiquetas, la protección y los documentos solicitados.
Enfoque de la inspección visual:
De la revisión del plano de aluminio a la producción repetitiva
Una ruta de proceso clara conecta el plano, el método de mecanizado, el estándar de inspección y las condiciones de acabado antes de que comience la producción.

1. Enviar plano 2D o CAD 3D

2. Confirmar aleación y temple

3. Revisar el DFM y las características críticas

4. Confirmar las suposiciones de la cotización

5. Mecanizar el prototipo o el primer artículo

6. Realizar inspección en proceso

7. Aplicar anodizado o acabado superficial

8. Completar la inspección final

9. Proteger y embalar las piezas

10. Conservar los requisitos aprobados para pedidos repetitivos
Dónde se utilizan las piezas personalizadas de aluminio fresadas por CNC
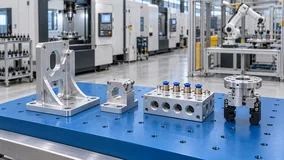
Automatización industrial
Bloques de posicionamiento, soportes, placas base y útiles.
Preocupación principal: precisión de las características de posicionamiento.
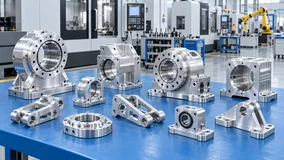
Robótica y maquinaria
Soportes de montaje, brazos, carcasas y componentes de soporte.
Preocupación principal: posición de los orificios y planitud.
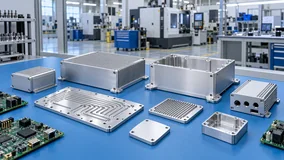
Electrónica
Carcasas de controladores, envolventes y piezas de disipación de calor.
Preocupación principal: paredes delgadas y acabado estético.
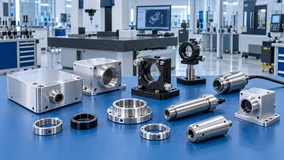
Sensores e instrumentos
Envolventes de precisión, cubiertas y componentes de montaje.
Preocupación principal: superficies de sellado y roscas finas.
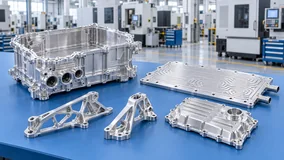
Automoción y vehículos eléctricos (EV)
Conectores de equipos, soportes y piezas estructurales ligeras.
Preocupación principal: repetibilidad y ajuste de ensamblaje.
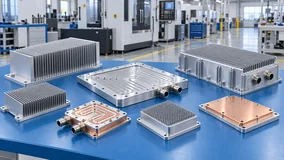
Gestión térmica
Bases de disipadores de calor, placas de refrigeración y estructuras de aletas.
Preocupación principal: planitud e integridad de las aletas.
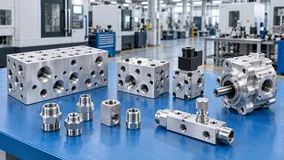
Control de fluidos
Colectores de aluminio, adaptadores y cuerpos de válvulas.
Preocupación principal: rebabas en orificios transversales y limpieza interna.
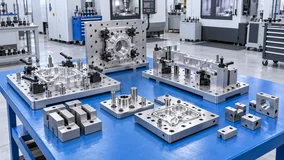
Herramientas industriales
Placas de fijación, bloques de herramientas y bases de ensamblaje.
Preocupación principal: planitud general y relaciones de referencia (datums).
Casos publicados de fresado CNC de aluminio
Envolvente de sensor aeroespacial
- Material: Aluminio 7075
- Proceso: Fresado CNC de 5 ejes
- Inspección: CMM e inspección visual al 100%
- Enfoque de ingeniería: Control de peso, control de rebabas y características críticas seleccionadas
Resultado publicado: Características críticas seleccionadas controladas a ±0.004 mm para el alcance documentado del proyecto.
Soporte de control de carga de vehículos eléctricos
- Material: Aluminio 6061
- Proceso: Mecanizado CNC de 4 ejes
- Inspección: Calibrador de patrón de orificios dedicado
- Enfoque de ingeniería: Alineación de los orificios de montaje en lotes repetitivos
- Aplicación: Equipo de control de carga de vehículos eléctricos
Carcasa de aluminio de pared delgada
- Tipo de pieza: Envolvente de pared delgada
- Enfoque de ingeniería: Planitud en estado libre, estabilidad de la pared, relaciones de referencia y ajuste posterior al acabado
- Respuesta de fabricación: Sujeción controlada de la pieza, eliminación equilibrada de material e inspección tras el desamarre
Una fábrica de fresado CNC que puede revisar
LuckyHXS CNC es la división de mecanizado de precisión de Shenzhen Hongxiangsheng Technology Co., Ltd. Nuestro equipo apoya la revisión de planos, fresado CNC de aluminio, torneado CNC, mecanizado tipo suizo, mecanizado de torno-fresa, inspección y embalaje de exportación para proyectos personalizados.
¿Qué afecta el costo y el tiempo de entrega del fresado CNC de aluminio?
El costo de una pieza de aluminio fresada por CNC depende de la ruta de fabricación completa, no solo del precio del material.
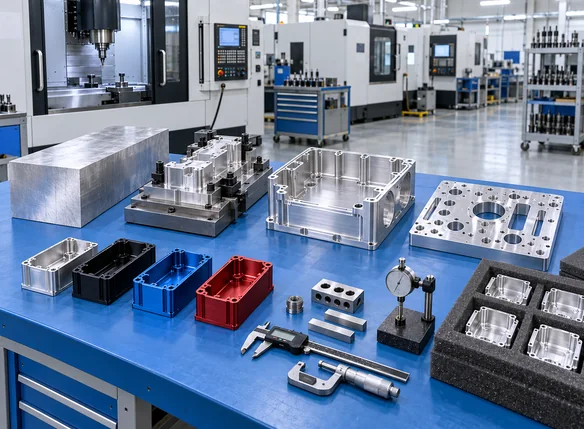
- Tamaño del material en bruto y grado de aluminio
- Número de configuraciones y caras de mecanizado
- Profundidad de la cavidad y dificultad de acceso a la herramienta
- Paredes delgadas y requisitos de control de distorsión
- Complejidad de orificios, roscas, perforaciones y tolerancias
- Requisitos de anodizado, enmascaramiento y estética
- Cantidad, embalaje y documentación de inspección
Un plano completo y requisitos de acabado claros permiten que la cotización refleje supuestos de mecanizado reales en lugar de una estimación de precio unitario genérico.
Cómo elegir un fabricante de fresado CNC de aluminio
- ¿Puede el proveedor confirmar la aleación y el temple exactos?
- ¿Puede el proveedor mecanizar carcasas de paredes delgadas y cavidades profundas?
- ¿Puede el proveedor controlar los datums funcionales y las posiciones de los orificios?
- ¿Puede el proveedor inspeccionar la planitud, el paralelismo y la perpendicularidad?
- ¿Puede el proveedor revisar el margen para el anodizado y el enmascaramiento?
- ¿Puede el proveedor controlar las rebabas en orificios transversales y colectores?
- ¿Puede el proveedor respaldar tanto la producción de prototipos como la producción repetitiva?
- ¿Puede el proveedor proporcionar documentos de inspección y de materiales?
- ¿Puede el proveedor proteger las superficies estéticas durante el embalaje?
- ¿Puede el proveedor conservar las revisiones de planos aprobadas para pedidos repetitivos?
- ¿Puede el proveedor revisar la aplicación completa en lugar de solo el nombre del material?
- ¿Puede el proveedor proteger archivos CAD y planos confidenciales?
Un fabricante adecuado debe ser evaluado en función del plano real, el grado de aluminio, la tolerancia, el acabado, la cantidad y los requisitos de inspección.
Explore las capacidades relacionadas de LuckyHXS CNC
Preguntas frecuentes sobre el servicio de fresado CNC de aluminio
¿Qué aleaciones de aluminio se pueden fresar por CNC?
¿Qué aleación de aluminio es mejor para el fresado CNC?
¿Pueden mecanizar carcasas de aluminio de pared delgada?
¿Se pueden anodizar las piezas de aluminio fresadas por CNC?
¿El anodizado cambia las dimensiones de las piezas de aluminio?
¿Qué tolerancia puede lograr el fresado CNC de aluminio?
¿Pueden mecanizar piezas de aluminio tanto fresadas como torneadas?
¿Qué archivos se necesitan para una cotización?
¿Cómo se calcula el costo del fresado CNC de aluminio?
Qué enviar para una cotización de fresado CNC de aluminio
- ✓ Plano 2D y archivo CAD 3D
- ✓ Grado y temple del aluminio
- ✓ Cantidad de prototipos o producción
- ✓ Dimensiones críticas y tolerancias
- ✓ Requisitos de orificios, roscas y cavidades
- ✓ Requisitos de planitud, paralelismo o perpendicularidad
- ✓ Color de anodizado y requisitos de recubrimiento
- ✓ Áreas de enmascaramiento
- ✓ Superficies estéticas
- ✓ Requisitos de embalaje y etiquetado
- ✓ Requisitos de informes de inspección o documentos de materiales
- ✓ Ubicación de entrega objetivo
Si algunos detalles aún no están disponibles, envíe el plano actual y explique la aplicación de la pieza. La revisión de ingeniería puede identificar la información faltante antes de la cotización.

¿Listo para comenzar su proyecto de fresado CNC de aluminio?
Envíe su plano de aluminio, archivo CAD o muestra a LuckyHXS. Nuestro equipo revisará la aleación, la ruta de mecanizado, las características críticas, la tolerancia, los requisitos de anodizado, el alcance de la inspección y la cantidad de producción antes de preparar una cotización.
- • Fresado CNC de aluminio personalizado a partir de planos o archivos CAD
- • Opciones de aluminio 6061, 6063, 6082 y 7075
- • Carcasas, soportes, disipadores de calor, colectores, placas y útiles
- • Prototipos, bajo volumen y producción repetitiva
- • Revisión de DFM para paredes delgadas, orificios, datums y ajuste de anodizado
- • Documentación de inspección y soporte de NDA disponibles según los requisitos del proyecto