Piezas de torneado y fresado CNC para Múltiples Características Complejas Componentes
LuckyHxs es un fabricante de piezas de torneado y fresado CNC centrado en componentes rotacionales personalizados basados en planos que combinan diámetros torneados con caras planas, ranuras, orificios transversales, roscas radiales y otras características fresadas. Cada plano se revisa en torno a los puntos de referencia funcionales, la secuencia de mecanizado y los requisitos de producción repetitiva.
Torneado y fresado CNC de un vistazo
| Tipo de suministro | Piezas de torneado-fresado personalizadas hechas según plano |
|---|---|
| Geometría de la pieza | Componentes rotacionales con características fresadas / radiales / descentradas |
| Procesos | Torneado CNC / Fresado / Torneado-Fresado / Taladrado / Roscado / Ranurado / Taladrado transversal |
| Piezas típicas | Ejes / Accesorios / Bridas / Cuerpos de válvulas / Pasadores / Manguitos / Cuerpos de sensores |
| Características críticas | Descentramiento / Concéntricidad / Posición de orificios / Posición de caras planas / Ranura / Rosca / Relación de referencia |
| Materiales | Aluminio / Acero inoxidable / Latón / Cobre / Acero / Plásticos seleccionados |
| Tolerancia |
Referencia estándar ±0.01 mm
La capacidad de tolerancia específica de la característica depende de la geometría, el material, las relaciones de referencia, la ruta de mecanizado y los requisitos de inspección. |
¿Busca piezas terminadas de torneado y fresado CNC?
LuckyHxs fabrica piezas personalizadas según sus planos. Nos centramos en controlar la relación entre las características torneadas y fresadas. No vendemos máquinas de torneado-fresado.
¿Qué hace diferente a una pieza de torneado y fresado CNC?
El valor de ingeniería no consiste solo en hacer los cortes, sino en controlar ambos grupos de características en torno a la referencia funcional correcta. No todas las piezas torneadas requieren fresado, y no todas las piezas fresadas deben pasar a torneado-fresado.
TORNEADO
- DE / DI
- Hombro / Cara
- Rosca / Ranura
FRESADO / CARACTERÍSTICAS MOTORIZADAS
- Cara plana / Ranura
- Orificio transversal / Puerto radial
- Patrón de pernos / Rosca lateral
PIEZA DE MÚLTIPLES CARACTERÍSTICAS
Un solo componente donde las características no rotacionales deben mantener una estricta tolerancia posicional en relación con el eje de rotación principal.
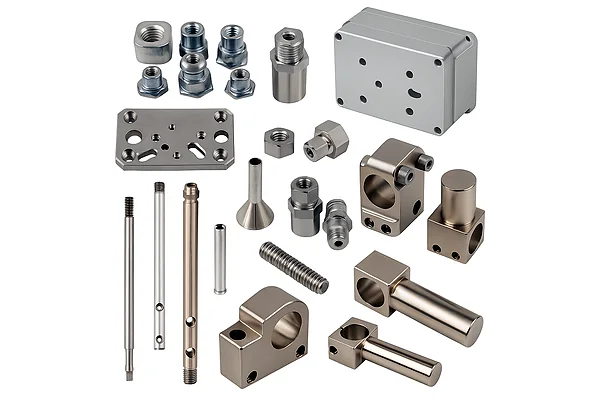
Piezas de torneado y fresado CNC que fabricamos según sus planos
Clasificadas por geometría base rotacional, integración de características fresadas y aplicación funcional.
Ejes y husillos de torneado-fresado
Un eje torneado puede cumplir con todos los requisitos de diámetro y aun así fallar en el ensamblaje si una cara plana fresada, un orificio transversal o una ranura se posicionan incorrectamente en relación con el eje de rotación.
Torneado: DE, Hombro, Rosca
Fresado: Cara plana, Chavetero, Orificio transversal
Atención: Posición de cara plana respecto al eje
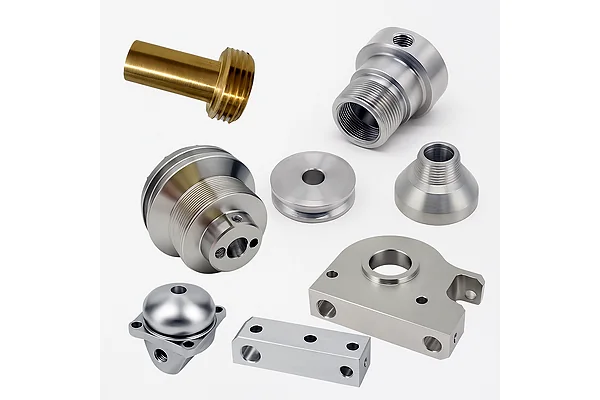
Accesorios y adaptadores de torneado-fresado
Un accesorio puede pasar su calibre de rosca y aun así fallar si la orientación del puerto radial o del hexágono es incorrecta con respecto al orificio principal.
Torneado: Orificio, Rosca interna/externa
Fresado: Hexágono, Puerto lateral, Rosca radial
Atención: Relación entre hexágono y rosca
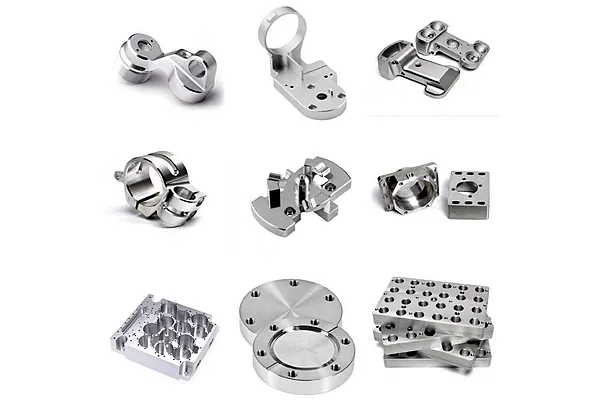
Bridas y cubos de torneado-fresado
El diámetro de guía y el patrón de pernos deben funcionar como un solo sistema de referencia, no como dos conjuntos independientes de dimensiones.
Torneado: DE, Diámetro de guía, Cara
Fresado: Patrón de pernos, Chavetero
Atención: Patrón de guía respecto a pernos
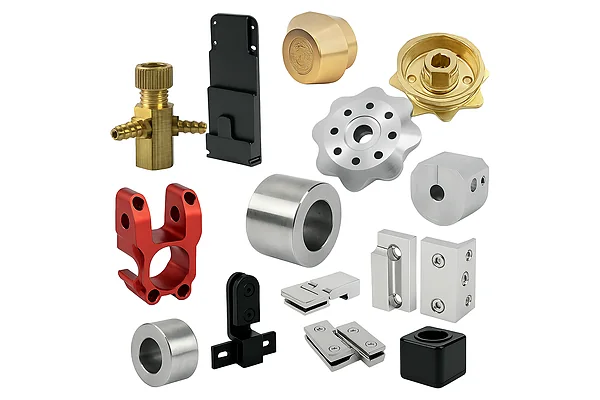
Cuerpos de válvulas y boquillas de torneado-fresado
Un cuerpo de válvula puede pasar su inspección de DE y rosca y aun así fallar si el puerto radial no intersecta correctamente el orificio principal.
Torneado: Orificio de precisión, Cara de sellado
Fresado: Puerto radial, Rosca lateral
Atención: Intersección de orificio transversal
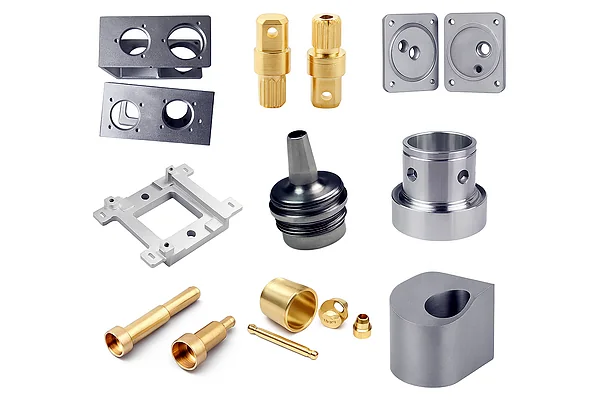
Pasadores y espárragos de torneado-fresado
Componentes de posicionamiento de precisión que requieren geometrías complejas como orificios transversales, caras planas o ranuras junto con diámetros de tolerancia estrecha.
Torneado: Diámetro de pasador, Rosca
Fresado: Orificio transversal, Cara plana fresada, Ranura
Atención: Relación entre rosca y eje del pasador
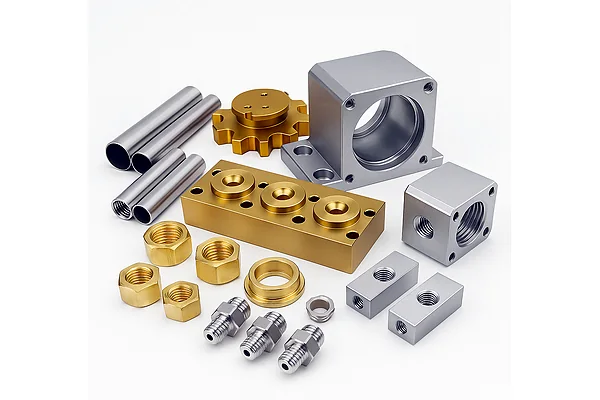
Bujes y manguitos de torneado-fresado
DI APROBADO + DE APROBADO + Orificio APROBADO todavía pueden resultar en una FALLA de función si el puerto radial no coincide con la ubicación de la ranura interna o el orificio.
Torneado: DI, DE, Ranura interna
Fresado: Orificio lateral, Puerto radial
Atención: Relación entre puerto y orificio
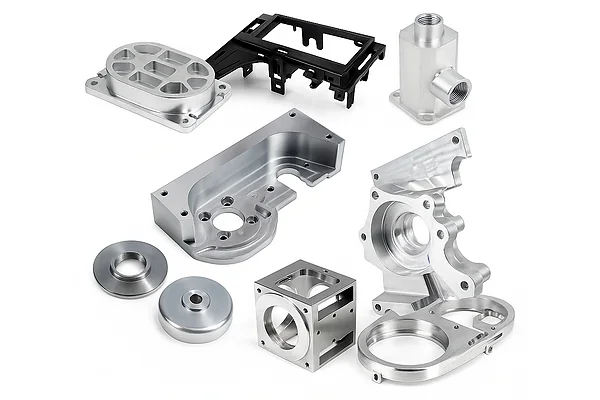
Cuerpos de sensores, motores e instrumentos
Carcasas de base cilíndrica que requieren características laterales fresadas, aberturas de conectores y relaciones precisas de orificios de montaje.
Torneado: DE, DI, Rosca
Fresado: Abertura de conector, Orificio de montaje
Atención: Distorsión de pared delgada
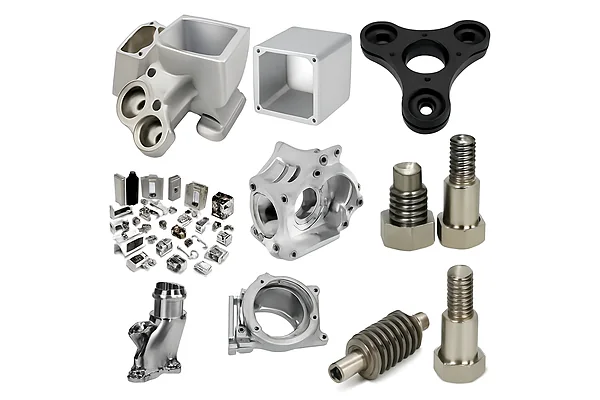
Componentes complejos de múltiples características
El objetivo no es simplemente realizar más operaciones, sino mantener las características relacionadas bajo menos transferencias de referencia cuando la geometría lo permite.
Torneado: Multidiámetro, Orificios
Fresado: Orificios descentrados, Características de la parte posterior
Atención: Riesgo de configuración secundaria
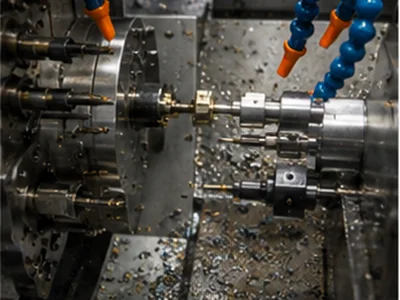
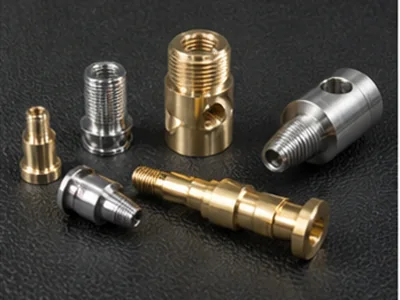
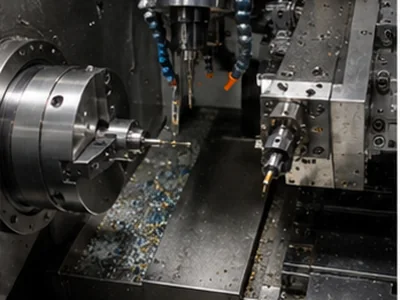
Componentes de torneado-fresado CNC de múltiples características
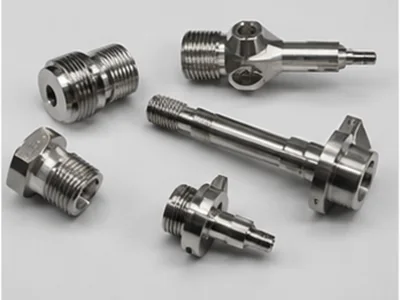
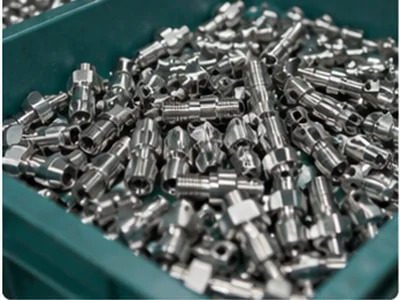
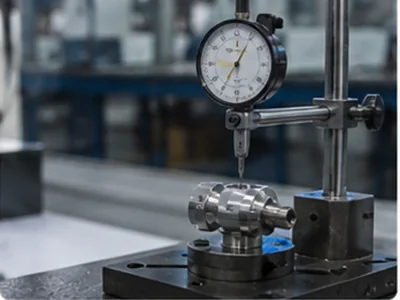
¿Qué piezas realmente necesitan torneado y fresado CNC?
Elija el proceso en función de la geometría y las relaciones de referencia, no de una etiqueta de marketing.
DE + Rosca
Torneado CNC
Bloque + Cavidades + Patrón de orificios
Fresado CNC
Eje de diámetro pequeño
Evaluación tipo suizo
DE + Cara plana + Orificio transversal + Rosca radial
Evaluación de torneado-fresado
Brida + Guía + Patrón de pernos
Revisión de proceso combinado
Materiales para piezas de torneado y fresado CNC
Aluminio
6061 / 6063 / 6082 / 7075 donde se especifique
Típico: Cubos, Adaptadores, Cuerpos de sensores, Ejes ligeros
Atención del comprador: Pared delgada, Rebabas, Anodizado
Acero inoxidable
303 / 304 / 316 / 316L
Típico: Accesorios, Componentes de válvulas, Conectores
Atención del comprador: Endurecimiento por trabajo, Desgaste de herramientas, Rosca
Latón
H57 / H59 / H62 / C3604 donde aplique
Típico: Conectores, Adaptadores, Componentes roscados
Atención del comprador: Rosca, Rebabas, Superficie
Cobre
Cobre puro, Cobre berilio
Típico: Cuerpos de conectores eléctricos, Contactos
Atención del comprador: Superficie blanda, Filo recrecido, Manipulación
Acero de fácil mecanización
1214 / 1215
Típico: Pasadores, Ejes, Espárragos, Cubos
Atención del comprador: Protección de superficies, Prevención de óxido
Plásticos de ingeniería
POM, Nylon, PTFE, ABS donde la geometría sea adecuada
Típico: Aislantes, Cuerpos de fluidos ligeros
Atención del comprador: Deformación, Fuerza de sujeción
Por qué fallan las piezas de múltiples características incluso cuando las dimensiones individuales se aprueban
Comprendiendo los riesgos de ingeniería de combinar torneado y fresado.
Las características de torneado y fresado pierden su relación de referencia funcional
El DE se aprueba y el ancho de la cara plana se aprueba, pero la cara plana está desalineada con el eje de rotación, provocando fallas en el ensamblaje.
Las configuraciones secundarias crean errores de transferencia de referencia
Trasladar una pieza de un torno a una fresadora introduce variaciones por la nueva sujeción, desplazando los patrones de orificios críticos lejos del diámetro de guía.
El prototipo se aprueba, pero la producción de múltiples características se desvía
El primer artículo es perfecto, pero el desgaste de la herramienta a través de diferentes operaciones hace que las posiciones de los orificios transversales se desvíen durante las series de producción.
Las intersecciones de los orificios transversales retienen rebabas y virutas
Las caras planas, ranuras y características clave están desalineadas respecto al eje
Las características frontales y posteriores pierden alineación durante la transferencia
Las piezas de pared delgada se distorsionan después del mecanizado combinado
Las roscas axiales y radiales pasan la calibración pero fallan en el ensamblaje
Las características que se intersectan crean rebabas difíciles de controlar
Demasiadas operaciones separadas aumentan el costo, el tiempo de entrega y el riesgo del proceso
Las características de torneado y fresado se aprueban individualmente pero pierden alineación funcional
El desafío
A menudo, los clientes reciben piezas donde el DE, el DI, la rosca y el ancho de la cara plana son APROBADOS. Sin embargo, el ensamblaje FALLA. ¿Por qué? Porque la cara plana, el orificio transversal o la ranura están posicionados incorrectamente en relación con la referencia funcional (como el diámetro de guía o el orificio principal).
Consecuencia para el cliente
El orificio transversal no alcanza su objetivo, la orientación de la cara plana es incorrecta, el puerto radial no coincide con el orificio de flujo principal o el patrón de pernos se desvía de la guía. Inspeccionar dimensiones de forma aislada no es suficiente.
El enfoque de LuckyHxs
- Identificar la referencia funcional durante la revisión del plano
- Planificar el orden de mecanizado en torno a las relaciones Críticas Para la Calidad (CTQ)
- Verificar la geometría crítica del ensamblaje final (Concéntricidad, Descentramiento, Orientación angular)
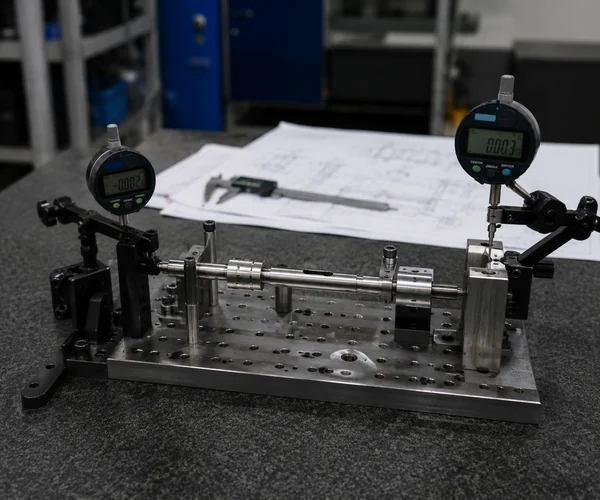
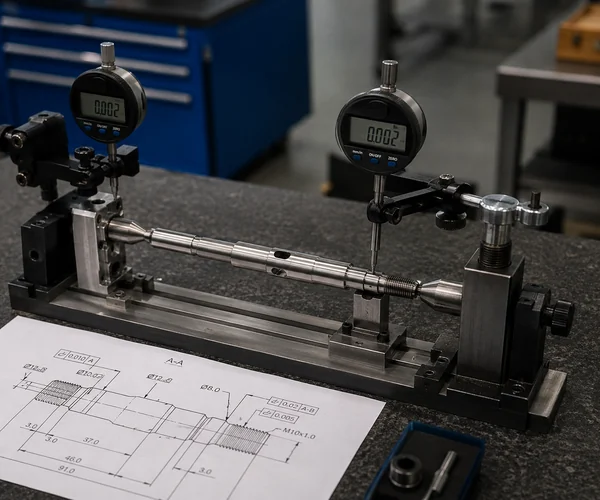
Las configuraciones secundarias y las transferencias de piezas desplazan las referencias críticas
El desafío
La ruta tradicional (Tornear → Retirar → Volver a sujetar → Volver a referenciar → Fresar) aumenta los errores de transferencia de referencia. Cada nueva sujeción introduce error angular, variación en el mandril y acumulación de posición.
Consecuencia para el cliente
Las caras planas se desplazan, los orificios radiales rotan, las ranuras pierden su relación paralela con el eje y las características traseras pierden alineación con las características frontales.
El enfoque de LuckyHxs
Menos configuraciones pueden significar menos transferencias de referencia. Evaluamos si las características relacionadas pueden mantenerse en menos configuraciones sin prometer falsamente que "Una sola configuración garantiza automáticamente la precisión".
- Definir la referencia rotacional primaria
- Reducir la sujeción innecesaria
- Inspeccionar las relaciones de referencia A/B/C donde se especifique
El prototipo se aprueba, pero la producción de múltiples características se desvía
El desafío
El primer artículo se aprueba perfectamente. Pero durante el lote de producción, el DE permanece estable mientras que las posiciones de los orificios transversales cambian, los anchos de ranura varían, las posiciones de las roscas radiales se desplazan y las rebabas aumentan.
Por qué sucede
Desgaste de la herramienta de torneado, desgaste de la broca, condiciones de la herramienta motorizada, cambios térmicos y variaciones de desbarbado a través de operaciones combinadas. La aprobación del prototipo no demuestra automáticamente la estabilidad a largo plazo de múltiples características.
El enfoque de LuckyHxs
- Monitoreo del estado de las herramientas
- Inspección de relaciones de características en proceso
- Retención de requisitos para pedidos repetidos
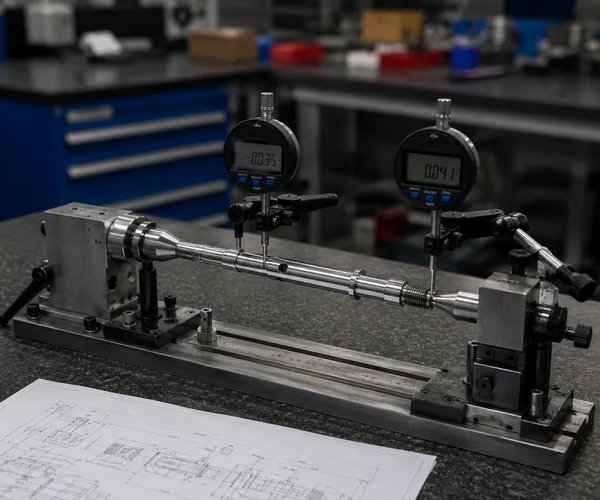
Una pieza de múltiples características debe inspeccionarse como una sola geometría funcional
La tolerancia más importante suele ser la relación entre dos características, no ninguna de las características por sí sola.
EJEMPLO 1: Eje
Referencia rotacional: DE principal
Característica relacionada: Cara plana fresada
Riesgo: Orientación angular incorrecta
EJEMPLO 2: Brida
Referencia rotacional: Diámetro de guía
Característica relacionada: Patrón de pernos
Riesgo: Los orificios de ensamblaje no se alinean
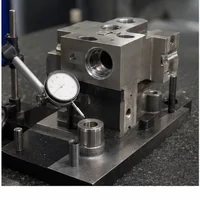
EJEMPLO 3: Cuerpo de válvula
Referencia rotacional: Orificio principal
Característica relacionada: Puerto radial
Riesgo: El puerto no coincide con el pasaje de flujo
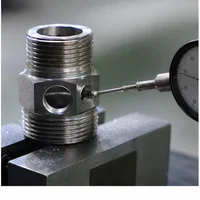
EJEMPLO 4: Adaptador
Referencia rotacional: Eje de rosca / orificio
Característica relacionada: Hexágono / Orificio lateral
Riesgo: Orientación de instalación incorrecta
Los orificios transversales y las características radiales necesitan más que una verificación de diámetro
Diámetro de orificio APROBADO ≠ Intersección de orificio APROBADA. Nos enfocamos en la posición, la orientación y la intersección.
Orificio transversal
Enfoque: Distancia a la referencia
Puerto radial
Enfoque: Orientación angular
Rosca lateral
Enfoque: Profundidad de rosca y rebabas
Agujero descentrado
Enfoque: Posición real
Agujero a diámetro interior
Enfoque: Limpieza de intersección
Agujero a ranura
Enfoque: Alineación
Cara plana fresada
Enfoque: Planitud y posición
Ranura lateral
Enfoque: Paralelismo respecto al eje
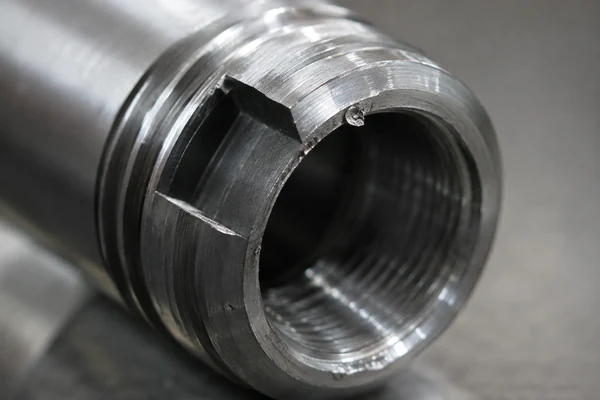
Las características en intersección crean rebabas que el desbarbado de bordes estándar puede omitir
Cuando un puerto radial se encuentra con un diámetro interior principal, o una parte plana se encuentra con una rosca, el desbarbado estándar es insuficiente. Un desbarbado deficiente deja virutas; un desbarbado excesivo altera los bordes de sellado críticos.
Desbarbado específico de la característica
- Agujero transversal a diámetro interior principal
- Puerto radial a ranura
- Parte plana a rosca
- Borde de corte
Las características frontales y posteriores deben seguir compartiendo la misma referencia de la pieza
APROBACIÓN frontal + APROBACIÓN posterior no significa automáticamente que la relación frente a dorso sea APROBADA.
Riesgos típicos de transferencia
- • Desplazamiento de la característica posterior
- • Concentricidad del diámetro interior posterior
- • Variación de la longitud total
- • Marcas de sujeción en la superficie
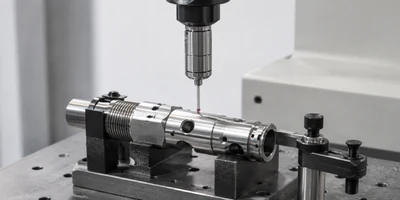
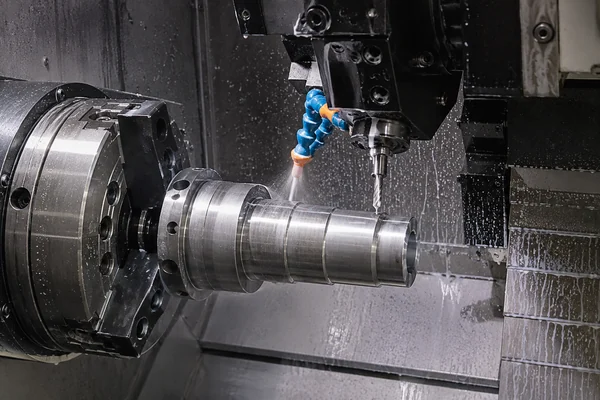
Las piezas cilíndricas delgadas pueden distorsionarse al combinar torneado y fresado lateral
La secuencia de mecanizado es importante cuando una pared cilíndrica se vuelve delgada. Antes del mecanizado lateral, la redondez es correcta. Después de fresar una parte plana o una ranura, el diámetro interior puede volverse ovalado o la pared se desvía.
Piezas afectadas
Manguitos delgados, carcasas de conectores, cuerpos de sensores, cubos delgados, cuerpos de válvulas ligeros.
LuckyHxs revisa el grosor de la pared, planifica las secuencias de torneado/fresado para minimizar la fuerza radial e inspecciona la redondez en la geometría de estado libre.
Capacidades de fresado y torneado CNC para piezas rotativas de múltiples características
La configuración de la máquina se selecciona de acuerdo con los requisitos del plano. Utilice la ruta de mecanizado estable más sencilla que mantenga las relaciones.
*Donde la geometría y la configuración de la máquina lo permitan.
Inspección de piezas de torno-fresadora más allá de las dimensiones individuales
- Revisión de planos
- Confirmación de material
- Identificación de referencias funcionales
- Clasificación de características de torneado / fresado
- Planificación de procesos y configuración
- Verificación del primer artículo
- Inspección de características de torneado
- Inspección de características de fresado
- Inspección de la relación de características
- Revisión de rebabas / intersecciones
- Verificación del lote final
- Retención de requisitos para pedidos repetidos
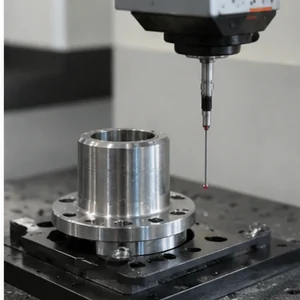
El método de inspección (CMM, óptico, calibrador) se selecciona de acuerdo con el plano, la geometría de la característica y los requisitos de tolerancia.
Dónde se utilizan las piezas de torneado y fresado CNC
Automatización industrial
Ejes con partes planas, pasadores de posicionamiento.
Robótica y movimiento
Cubos de precisión, componentes de acoplamiento.
Motores y accionamientos
Ejes de motor, carcasas de los extremos.
Control de fluidos
Cuerpos de válvulas, manguitos con puertos.
Sensores e instrumentos
Cuerpos de sensores cilíndricos.
Electrónica
Cuerpos de conectores, adaptadores.
Un socio de fabricación CNC que puede verificar
Certificados y documentos de cumplimiento
Documentos disponibles según los requisitos del proyecto.
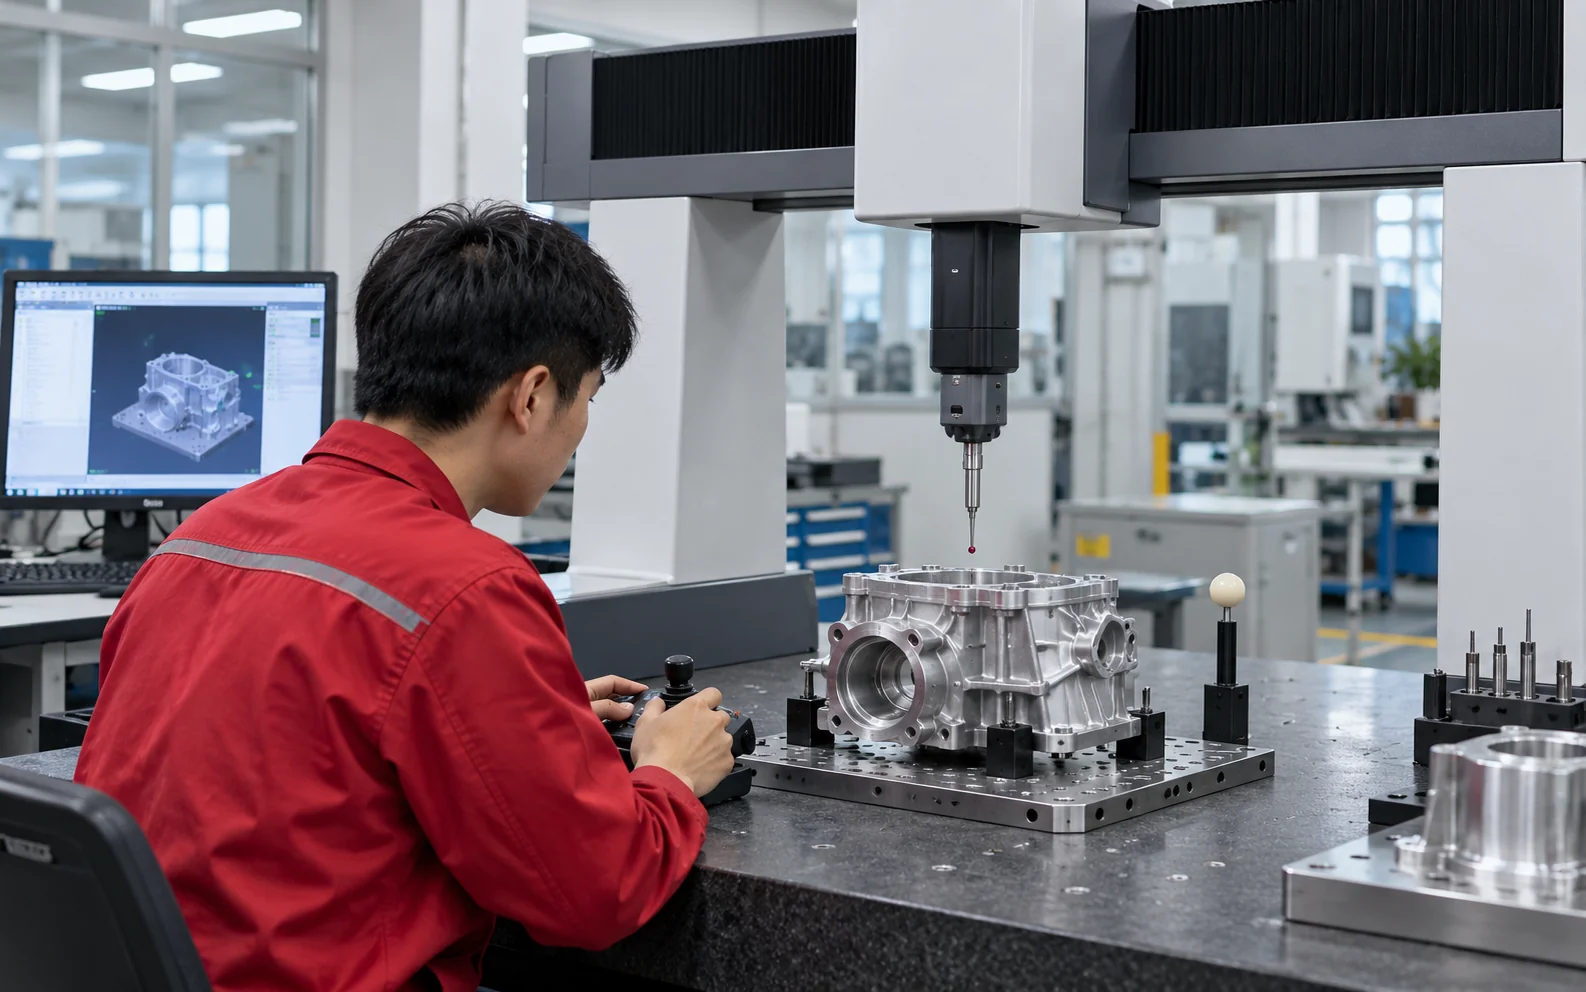
¿Qué son las piezas de torneado y fresado CNC?
Las piezas de torneado y fresado CNC son componentes personalizados que combinan características de base rotacional (normalmente producidas por torneado) con características no rotacionales o descentradas (producidas mediante fresado, taladrado u operaciones con herramientas motorizadas).
Características típicas de torneado
- DE / DI
- Cara / Resalte
- Rosca / Ranura
Características típicas de fresado
- Cara plana / Ranura
- Agujero transversal / Agujero radial
- Patrón de pernos / Rosca lateral
¿Por qué combinar los procesos?
El objetivo no es simplemente mecanizar más rápido. El valor de ingeniería reside en controlar las relaciones entre características. Al combinar procesos o gestionar cuidadosamente la secuencia de mecanizado, los fabricantes reducen las transferencias de referencia. Esta consolidación mejora la precisión posicional entre el eje de rotación y las características fresadas, lo cual es crítico para geometrías complejas como cuerpos de válvulas con puertos o ejes con taladrado transversal.
Qué deben enviar los compradores para obtener una cotización:
Plano 2D, CAD 3D, material, cantidad, referencias críticas, roscas, posiciones de agujeros, acabado superficial y requisitos de inspección.
¿Qué piezas de precisión se benefician del torneado y fresado CNC combinados?
No todas las piezas de precisión necesitan torno-fresadora. Este proceso es valioso cuando las características rotacionales y descentradas tienen relaciones posicionales importantes. Aquí hay 5 criterios para evaluar su plano:
- ¿La pieza tiene una geometría base rotacional (diámetro exterior, diámetro interior, mandrinado)?
- ¿También tiene características descentradas (parte plana, ranura, agujero transversal)?
- ¿Las características de torneado y fresado comparten una referencia crítica?
- ¿Las múltiples configuraciones crearían errores de acumulación de posición?
- ¿La producción repetida es lo suficientemente importante como para justificar la consolidación del proceso?
¿Cómo elegir un fabricante de piezas de torneado y fresado CNC?
La lista de verificación del comprador
- 1. ¿Pueden leer las características de torneado y fresado como un solo sistema de referencias?
- 2. ¿Pueden identificar qué características necesitan la misma configuración?
- 3. ¿Pueden controlar la desviación y la concentricidad?
- 4. ¿Cómo se inspeccionan los agujeros transversales y las características radiales?
- 5. ¿Cómo se posicionan las partes planas, las ranuras y las características angulares?
- 6. ¿Cómo se controlan las características frontales y posteriores?
- 7. ¿Cómo se inspeccionan las roscas radiales y axiales?
- 8. ¿Cómo se eliminan las rebabas de los agujeros transversales internos?
- 9. ¿Cómo se protegen de la distorsión las piezas cilíndricas de pared delgada?
- 10. ¿Cómo controlan el desgaste de las herramientas en operaciones combinadas?
- 11. ¿Cómo pasan del primer artículo a la producción repetida?
- 12. ¿Pueden recomendar Torneado, Fresado, Tipo Suizo o Torno-fresadora según el plano?
LuckyHxs apoya la revisión de planos, torneado CNC, fresado, evaluación de torno-fresadora, confirmación de materiales, verificación del primer artículo y producción repetida según los requisitos del proyecto.
Preguntas frecuentes sobre las piezas de torneado y fresado CNC
¿Qué son las piezas de torneado y fresado CNC?
¿Cuál es la diferencia entre el torneado CNC, el fresado CNC y el mecanizado en torno-fresadora?
¿Qué piezas son las más adecuadas para el torneado y fresado CNC?
¿Se pueden mecanizar agujeros transversales, partes planas y ranuras en piezas torneadas?
¿Cómo controlan la posición entre las características torneadas y fresadas?
¿Pueden mecanizar características frontales y posteriores?
¿Cómo eliminan las rebabas de las intersecciones de agujeros transversales?
¿Qué materiales se pueden utilizar para las piezas de torneado y fresado CNC?
¿Cuánto cuestan las piezas de torneado y fresado CNC?
¿Qué información necesitan para una cotización?
¿Necesita que las características de torneado y fresado funcionen como una sola geometría?
Envíe su plano 2D/3D, material, cantidad, referencias críticas, diámetros torneados, agujeros transversales, ranuras, partes planas, roscas, características frontales/posteriores, acabado superficial y requisitos de inspección. Nuestro equipo revisará si el torneado CNC, el fresado, el mecanizado tipo suizo o el torno-fresadora es la ruta más adecuada antes de la cotización.
QUÉ REVISAMOS ANTES DE COTIZAR
Para piezas con características torneadas y fresadas, evaluamos diámetros críticos, características transversales, referencias y geometría de acoplamiento para determinar el proceso de mecanizado.
1. Referencias de torneado
Diámetro exterior, diámetro interior, resaltes y superficies de referencia axial críticos.
2. Características transversales
Agujeros transversales, partes planas, ranuras, roscas laterales y cavidades fresadas.
3. Concentricidad y desviación
Relaciones entre los diámetros torneados y las características de rotación.
4. Posición de la característica
Ubicación de agujeros, ranuras y características fresadas a partir de referencias funcionales.
5. Estrategia de configuración
Si el torneado y el fresado se pueden completar en una configuración o si requieren operaciones secundarias.
6. Plan de inspección
Cómo se verificarán los diámetros críticos, la posición, la desviación y las características de acoplamiento.