Precisión Pasadores mecanizados por CNC Fabricados según sus planos
LuckyHxs fabrica pasadores mecánicos macizos a medida basándose en sus planos 2D/3D específicos o muestras físicas. Ya sea que su aplicación requiera posicionamiento, alineación, ajuste a presión, retención, pivotamiento, guiado o conexiones de movimiento complejas, evaluamos materiales metálicos y plásticos de ingeniería para satisfacer sus necesidades funcionales exactas. Apoyamos proyectos desde prototipos iniciales y series de prueba hasta la producción en serie completa. Suba su plano para iniciar la evaluación de ingeniería.
Envíe su plano, la función del pasador, las dimensiones del orificio de acoplamiento, el material, las cantidades, las tolerancias críticas y los requisitos de inspección para la revisión del proyecto.
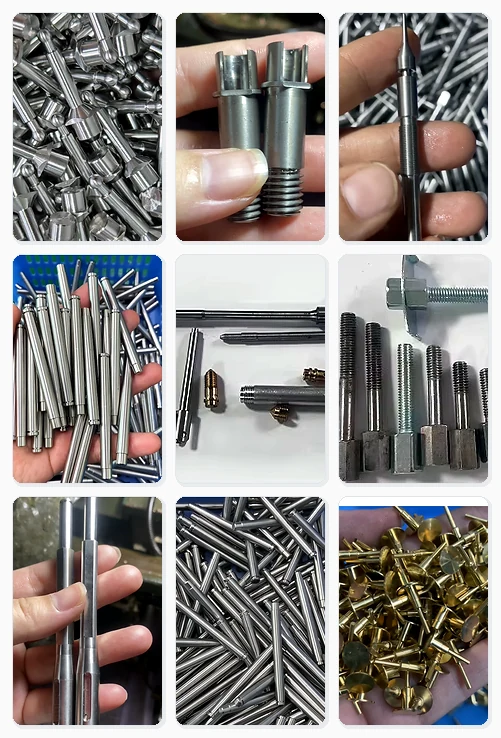
Pasadores de mecanizado CNC de precisión de un vistazo
Alcance de fabricación
- Tipo de suministro: Fabricación a medida según plano
- Procesos principales: Torneado CNC, mecanizado tipo suizo, torneado-fresado
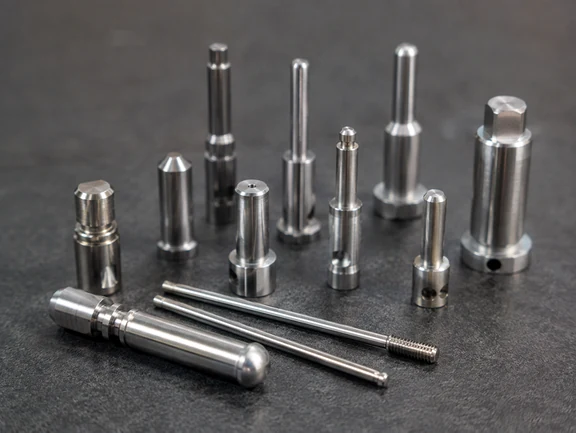
- Tipos habituales: Pasadores cilíndricos, de posicionamiento, roscados, ranurados
- Materiales: Aluminio, acero inoxidable, acero, latón, plásticos
- Soporte de producción: Desde la creación de prototipos hasta la producción en serie
- Datos requeridos: CAD 2D/3D, material, cantidad, tolerancias
Parámetros del proyecto
- Tolerancia: Hasta ±0.01 mm
- Rango de tamaños: Diámetros y longitudes a medida — Basados en planos
- MOQ: Desde 1 pieza (dependiendo del proyecto)
- Plazo de entrega de muestras: Generalmente de 3 a 7 días laborables
- Plazo de entrega de producción: Confirmado tras la revisión del plano
Revisión rápida del proyecto
Suba los detalles iniciales para una evaluación rápida de ingeniería.
¿Qué son los pasadores mecanizados por CNC?
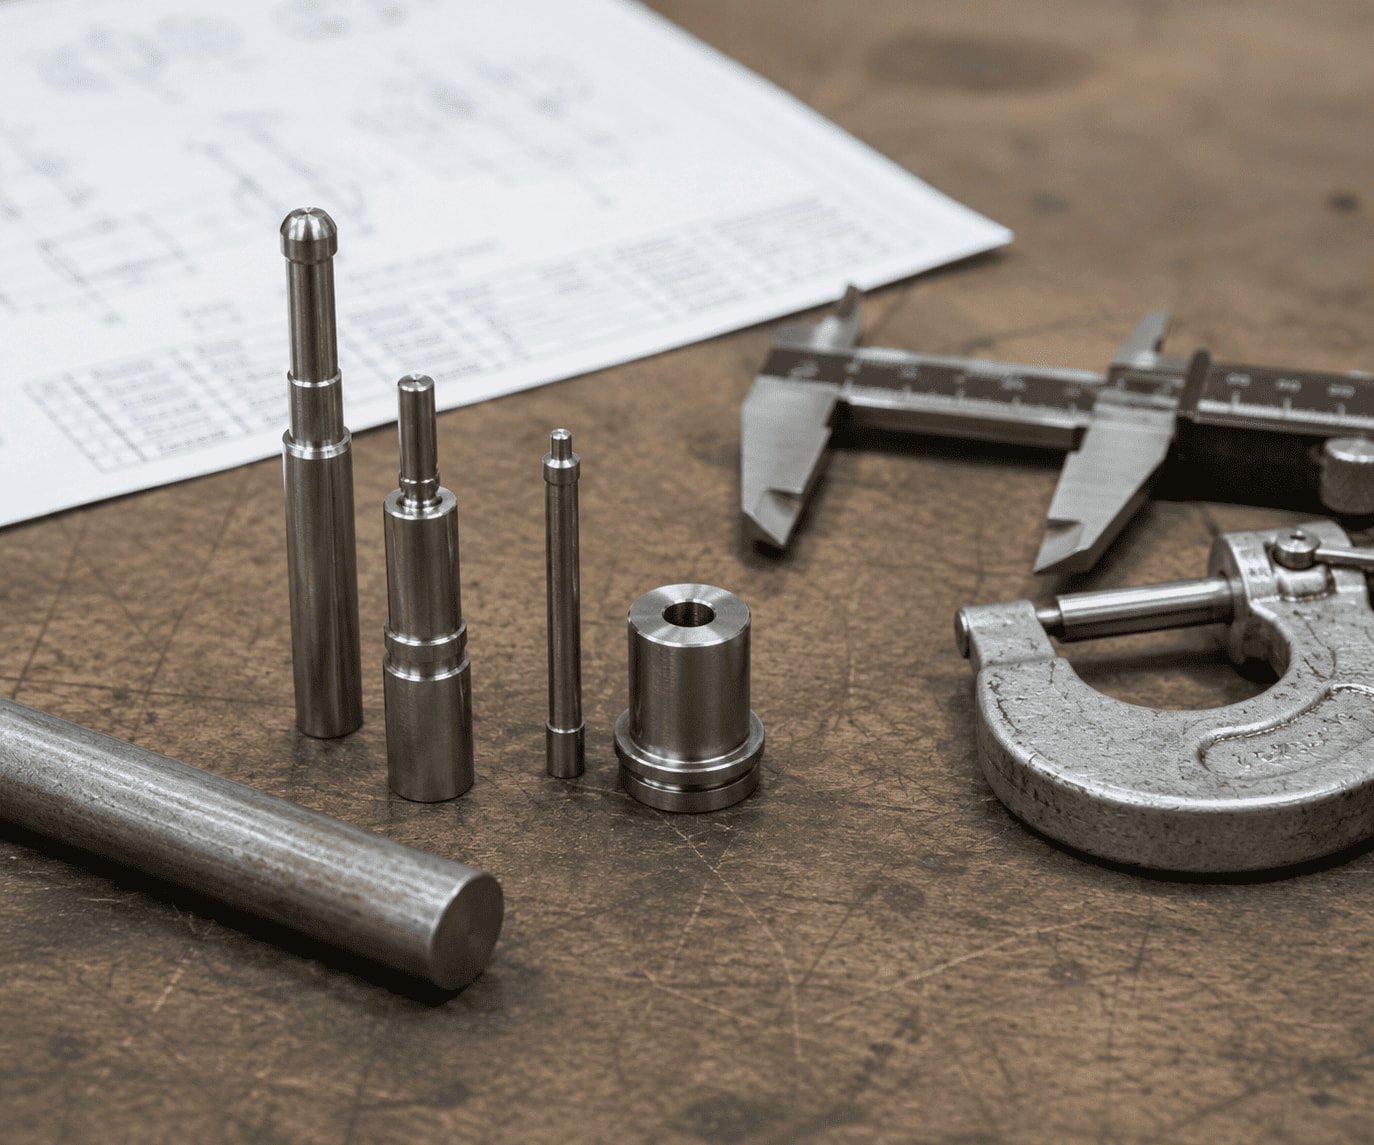
En la fabricación industrial, los pasadores mecanizados por CNC son componentes mecánicos macizos y personalizados que se crean eliminando material de barras u otros desbastes mediante operaciones de corte precisas. A diferencia de las fijaciones conformadas estándar, estos pasadores se fabrican específicamente para cumplir con los requisitos geométricos y funcionales únicos detallados en el plano de ingeniería de un cliente.
Los ingenieros diseñan pasadores mecanizados a medida para realizar funciones críticas dentro de un ensamblaje. Estas incluyen principalmente el posicionamiento de componentes con alta precisión, la alineación de piezas de acoplamiento durante el ensamblaje, la unión de elementos, la retención axial de conjuntos, actuar como ejes de giro, guiar el movimiento y transferir cargas mecánicas. Dado que están mecanizados en lugar de forjados en frío o estampados, ofrecen un control excepcional sobre la precisión dimensional y el acabado superficial.
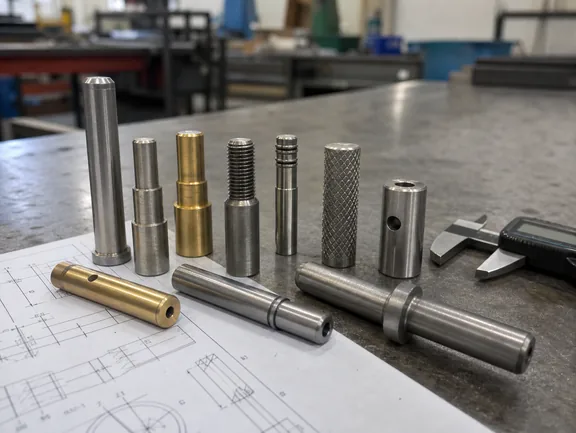
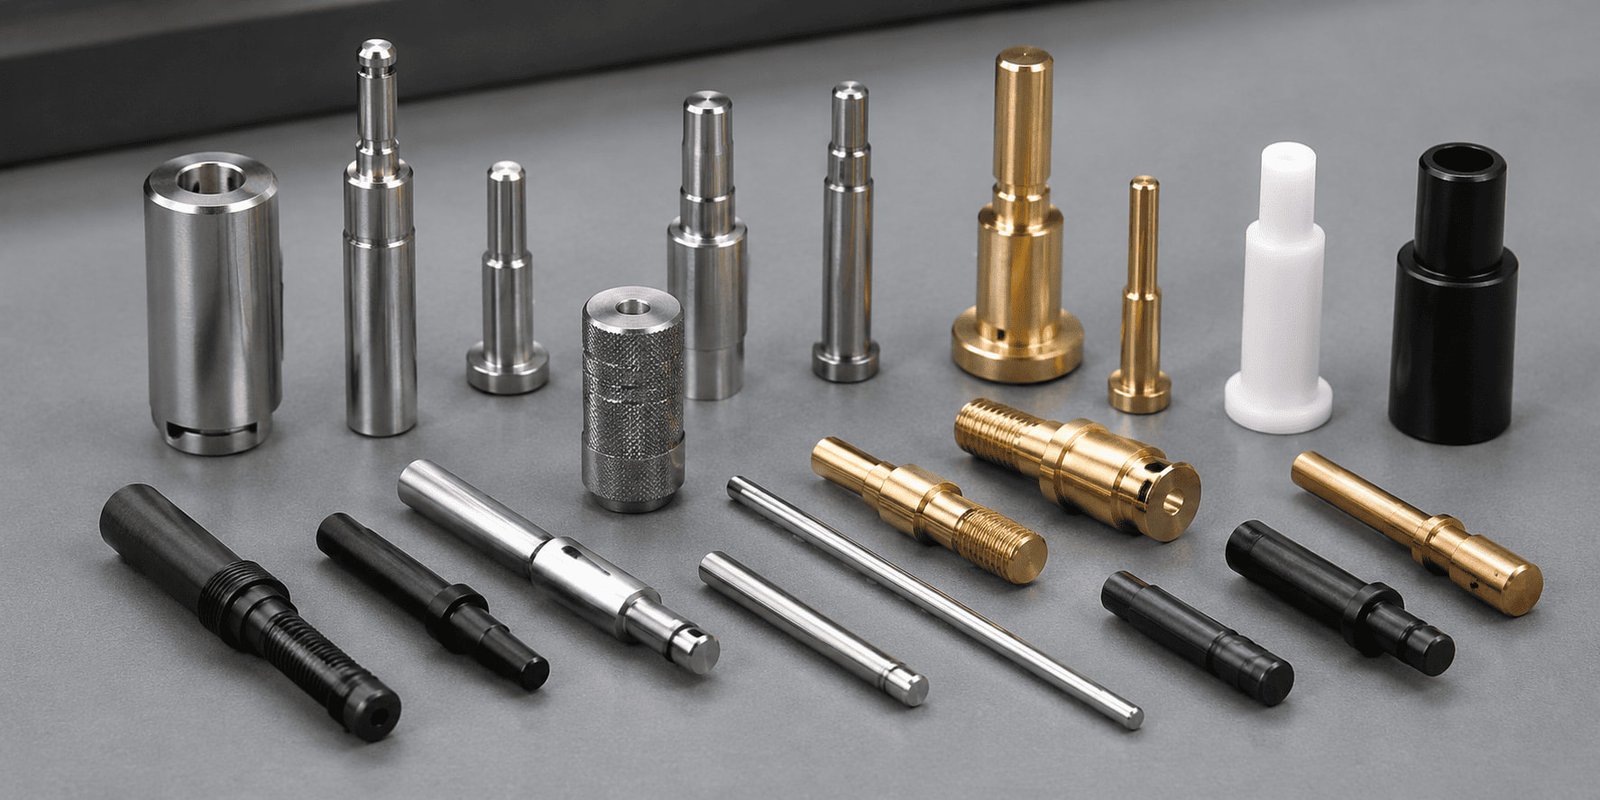
Una ventaja clave de mecanizar pasadores a medida es la capacidad de incorporar geometrías complejas y multifuncionales en una sola pieza maciza. Dependiendo de la aplicación, un pasador mecanizado puede presentar múltiples diámetros, resaltes de precisión, geometrías de cabeza específicas, roscas internas o externas, moleteados rectos o en diamante, ranuras de retención, conicidades, caras planas, orificios transversales, chaflanes y geometrías en los extremos muy específicas para la aplicación. Este nivel de personalización garantiza que el pasador funcione exactamente como se espera en entornos mecánicos, de automatización o estructurales exigentes.
Aclaración de su intención de compra
Pasadores mecánicos mecanizados
Ejemplos: Pasadores cilíndricos, de posicionamiento, roscados, moleteados, ranurados y de pivote.
Pasadores conformados estándar
Ejemplos: Pasadores elásticos, pasadores de aletas, pasadores en espiral, pasadores de chaveta estándar.
Significados de "Pin" no relacionados
Ejemplos: Pines esmaltados, pines de solapa, pines de botón, códigos PIN.
Tipos de pasadores OEM mecanizados por CNC que fabricamos
Explore las categorías de pasadores macizos a medida que evaluamos y mecanizamos en función de sus planos de ingeniería.
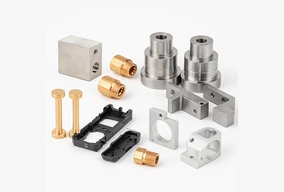
Pasadores cilíndricos mecanizados por CNC
Incluye pasadores cilíndricos de precisión, rectos, de ajuste a presión, de ajuste deslizante y achaflanados. Se utilizan principalmente para la alineación precisa entre piezas de acoplamiento. Fabricados mediante torneado CNC o rectificado sin centros según la tolerancia.
Información para RFQ: Diámetro del pasador, holgura/interferencia requerida, redondez, rectitud, detalles del chaflán.
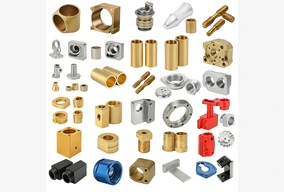
Pasadores de posicionamiento y alineación CNC
Incluye pasadores de posicionamiento redondos, pasadores de punta cónica, pasadores de fijación y pasadores tipo diamante específicos según plano. Esenciales para plantillas, fijaciones y posicionamiento de ensamblajes automatizados.
Información para RFQ: Diámetro de posicionamiento, relación con la referencia, precisión de posicionamiento, geometría de la cabeza, espiga de montaje.
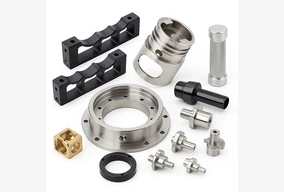
Pasadores escalonados y con resalte CNC
Incluye pasadores escalonados, con resalte, con cabeza, de tope, de múltiples diámetros y con brida. Se utilizan para proporcionar un tope positivo o actuar como eje para componentes giratorios. El torneado CNC destaca en esto.
Información para RFQ: Múltiples diámetros, posición del resalte, longitud efectiva, perpendicularidad, coaxialidad, radio de empalme.
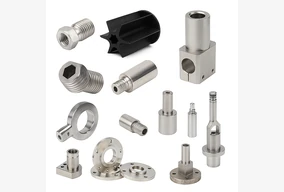
Pasadores de horquilla roscados CNC
Incluye pasadores de posicionamiento roscados macho, hembra, de doble extremo, parcialmente roscados y roscados en general. Combina la función de alineación de un pasador con la fijación segura de un tornillo.
Información para RFQ: Estándar de rosca, paso, clase, longitud efectiva de la rosca, concentricidad entre la rosca y el pasador, chaflán de entrada.
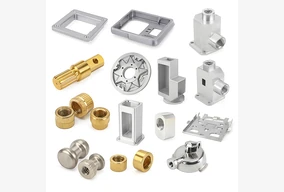
Pasadores moleteados CNC
Incluye pasadores moleteados rectos, en diamante, parciales y de ajuste a presión. El moleteado desplaza el material para crear un ajuste de interferencia, ideal para un ensamblaje permanente en materiales anfitriones más blandos como plástico o aluminio.
Información para RFQ: Tipo de moleteado, diámetro del moleteado, longitud moleteada, material de acoplamiento, condición de instalación.
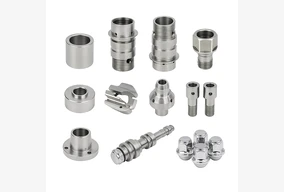
Pasadores ranurados y de retención CNC
Incluye pasadores con ranura circunferencial, pasadores con ranura para anillo elástico, pasadores con ranura de lubricación y diseños multiranura. Se utilizan para alojar anillos de retención o clips en E para el bloqueo axial.
Información para RFQ: Posición de la ranura, ancho, profundidad, radio del fondo, compatibilidad con el anillo de retención, control de rebabas.
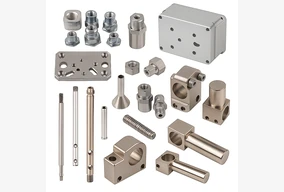
Pasadores de horquilla y con orificio transversal CNC
Incluye pasadores perforados transversalmente a medida, pasadores de horquilla a medida, pasadores de bloqueo y pasadores de articulación. Mecanizados mediante centros de torneado-fresado. Nota: Estos son pasadores de precisión fabricados según plano, no pasadores de chaveta de inventario estándar.
Información para RFQ: Diámetro del orificio transversal, posición, relación entre el orificio y el eje, distancia al borde, rebabas del orificio.
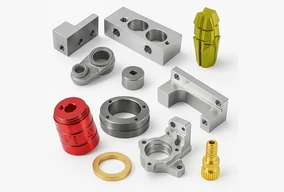
Pasadores de pivote y bisagra CNC
Incluye pasadores de pivote, pasadores de bisagra, pasadores de articulación, pasadores de cojinete y pasadores de movimiento. Diseñados para permitir la rotación mientras soportan cargas de cizallamiento y flexión en ensamblajes dinámicos.
Información para RFQ: Especificaciones de la superficie de desgaste, rectitud, rugosidad superficial, holgura, ranura de lubricación, carga de flexión.
Problemas comunes que enfrentan los compradores con los pasadores mecanizados
Abordar los defectos de fabricación antes de que causen fallos de ensamblaje o interrupciones en la línea de producción.
1. Inconsistencia en diámetro y ajuste
Impacto en el ensamblaje: Ajuste holgado que causa el desplazamiento del pasador, o interferencia excesiva que dificulta la inserción y daña los orificios de acoplamiento.
Especificar: Banda de tolerancia exacta (ej. +0.005/-0.000).
Revisar: Capacidad de la máquina frente a tolerancia.
Evidencia: Informe de inspección del diámetro crítico.
2. Poca precisión de posicionamiento
Impacto en el ensamblaje: Desalineación de las piezas de acoplamiento, atascamientos durante el ensamblaje o fallos en los mecanismos de retención.
Especificar: Posición real de las características críticas.
Revisar: Estructura de referencia y método de configuración.
Evidencia: Datos de medición óptica o por CMM.
3. Problemas de rectitud y desviación
Impacto en el ensamblaje: Los pasadores largos se atascan durante la inserción; los pasadores escalonados presentan un desgaste desigual o excentricidad en la rotación.
Especificar: Rectitud por unidad de longitud; Tolerancia de desviación (runout).
Revisar: Relación longitud-diámetro.
Evidencia: Comprobaciones de desviación con indicador de cuadrante.
4. Fallos de inserción/retención
Impacto en el ensamblaje: Una fuerza de ensamblaje excesiva daña los equipos automatizados; una retención baja hace que los pasadores se aflojen por vibración.
Especificar: Especificaciones del moleteado, material anfitrión, tipo de ajuste.
Revisar: Desplazamiento del moleteado y chaflán de entrada.
Evidencia: Prueba de ajuste del primer artículo (FAI).
5. Rebabas y daños en la instalación
Impacto en el ensamblaje: Los bordes afilados rayan los orificios de acoplamiento, las rebabas de los orificios transversales cortan cables o los operarios sufren lesiones.
Especificar: Tamaño máximo de la rebaba, requisitos de rotura de bordes.
Revisar: Proceso de desbarbado (manual frente a automatizado).
Evidencia: Inspección visual o microscópica.
6. Brechas entre el prototipo y la producción
Impacto en el ensamblaje: Los prototipos funcionan a la perfección, pero los lotes de producción fallan debido a cambios en el proceso o pérdida de trazabilidad.
Especificar: Certificados de materiales, ruta de proceso bloqueada.
Revisar: Escalabilidad del método de prototipado.
Evidencia: Registros de lotes de materiales y FAI.
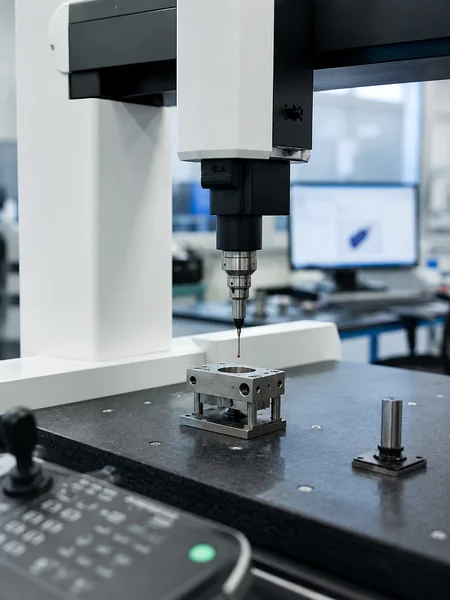
¿Cuáles son los diferentes tipos de pasadores mecánicos?
Cuando los compradores preguntan por los tipos de pasadores, la clasificación se basa en la estructura (macizo o elástico), el modelo de suministro (estándar o a medida), el proceso de fabricación (forjado en frío o mecanizado) o la aplicación funcional, para satisfacer las necesidades de diseño.
Esta página destaca los pasadores macizos mecanizados a medida, detallando sus funciones y aplicaciones en el ensamblaje.
- Posicionamiento y alineación: Garantizar que dos piezas encajen en una posición exacta (ej. pasadores cilíndricos, pasadores de posicionamiento).
- Retención por ajuste a presión: Crear una unión permanente o semipermanente mediante fricción (ej. pasadores moleteados, pasadores rectos sobredimensionados).
- Fijación roscada: Combinar la alineación con la fuerza de sujeción de un tornillo (ej. pasadores roscados).
- Retención axial: Sujetar componentes en un eje utilizando hardware externo (ej. pasadores ranurados para anillos elásticos).
- Movimiento de pivote y bisagra: Actuar como eje para piezas móviles (ej. pasadores de pivote, pasadores de bisagra).
- Bloqueo por orificio transversal: Asegurar una unión con un pasador o alambre secundario (ej. pasadores de horquilla, pasadores perforados transversalmente).
- Guiado: Dirigir el movimiento de un componente deslizante.
- Pasadores personalizados con múltiples características: Combinar varias de las funciones anteriores en una sola pieza mecanizada.
Guía de decisión: De la función al tipo de pasador
| Función | Tipo de pasador inicial recomendado | Principal riesgo para el comprador | Información necesaria para RFQ |
|---|---|---|---|
| Alineación precisa | Pasador cilíndrico / Pasador de posicionamiento | Desajuste de tolerancia con el orificio de acoplamiento | Tolerancia de diámetro, tipo de ajuste requerido |
| Unión permanente en plástico/aluminio | Pasador moleteado | Agrietamiento del material anfitrión o ajuste holgado | Especificaciones del moleteado, detalles del material anfitrión |
| Bloqueo axial con anillo | Pasador ranurado / de retención | Rebabas que impiden la instalación del anillo | Dimensiones de la ranura, límites de rebabas |
| Eje de rotación | Pasador de pivote / Pasador de bisagra | Desgaste prematuro debido a una superficie rugosa | Acabado superficial, rectitud, carga |
| Alineación + Fijación | Pasador roscado | Problemas de concentricidad de la rosca | Estándar de rosca, GD&T de concentricidad |
Pasadores mecanizados por CNC frente a pasadores forjados en frío: ¿Qué proceso se adapta mejor al proyecto?
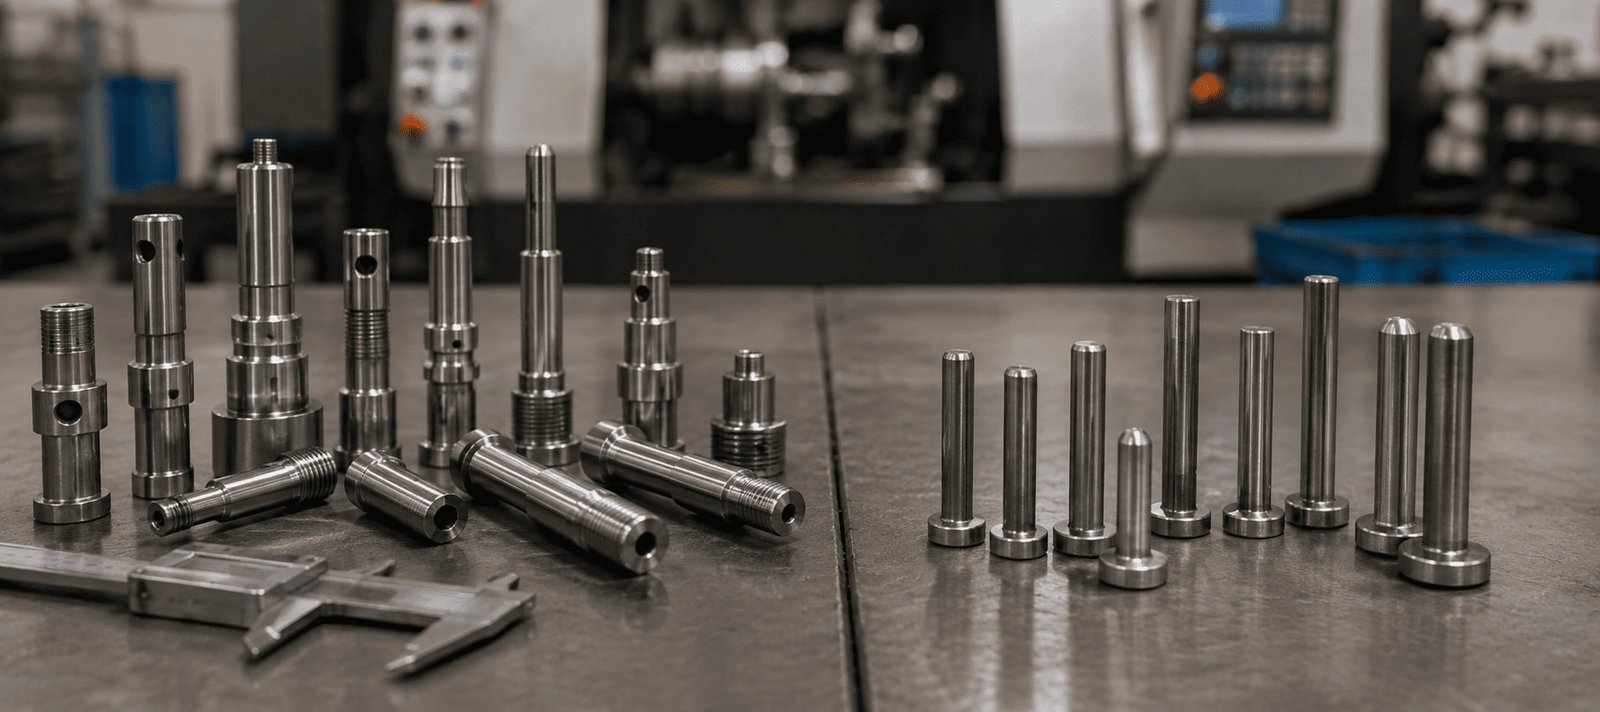
La elección del proceso de fabricación adecuado para los pasadores a medida tiene un gran impacto en el coste unitario, el plazo de entrega y la flexibilidad de diseño. Los dos métodos principales para pasadores macizos son El mecanizado CNC (sustractivo) y El forjado en frío / conformado (formativo).
El mecanizado CNC hace girar la barra en un torno, utilizando herramientas de corte para dar forma a los materiales con flexibilidad para diversas geometrías como diámetros, resaltes, chaflanes, roscas, ranuras, caras planas y orificios. Sus cortos tiempos de preparación lo hacen ideal para prototipos, cantidades bajas a medias y diseños sujetos a revisiones. Las desventajas incluyen el desperdicio de material y tiempos de ciclo más largos por pieza en comparación con el conformado.
El forjado en frío da forma a alambres o desbastes golpeándolos en una matriz, ofreciendo alta velocidad y mínimo desperdicio de material, ideal para grandes series repetitivas. Sin embargo, exige una inversión sustancial en herramientas, limita las geometrías complejas y encarece los cambios de diseño.
| Requisito | Consideración para el pasador mecanizado | Consideración para el pasador forjado en frío |
|---|---|---|
| Flexibilidad de geometría | Alta. Maneja perfiles complejos, roscas y orificios transversales con facilidad. | Limitada. Ideal para cabezas simples y vástagos rectos. |
| Herramientas y configuración | Baja a moderada. Utiliza herramientas de corte y programación estándar. | Alta. Requiere matrices y punzones a medida. |
| Rango de cantidad ideal | Prototipos a lotes de tamaño medio (de decenas a decenas de miles). | Producción en masa de muy alto volumen (100.000+). |
| Formato del material | Material en barra. Amplia variedad de aleaciones y plásticos disponibles. | Bobina de alambre. Limitado a metales altamente formables. |
| Revisiones de diseño | Fáciles. Solo se actualiza el programa CNC. | Difíciles y costosas. Requieren nuevo herramental. |
| Operaciones secundarias | A menudo se completan en una sola configuración en centros de torneado y fresado (Turn-Mill). | A menudo requeridas para ranuras, roscas o tolerancias estrictas. |
Pregunta antes de solicitar cotización (RFQ):
¿Busca unos pocos miles de pasadores de alta precisión con características personalizadas (elija mecanizado), o millones de sujetadores simples y estandarizados (elija forja en frío)? LuckyHxs se enfoca en lo primero.
Lo que revisamos antes de cotizar un pasador mecanizado
Un plano de ingeniería completo garantiza una cotización precisa y evita fallas de ensamblaje posteriores.
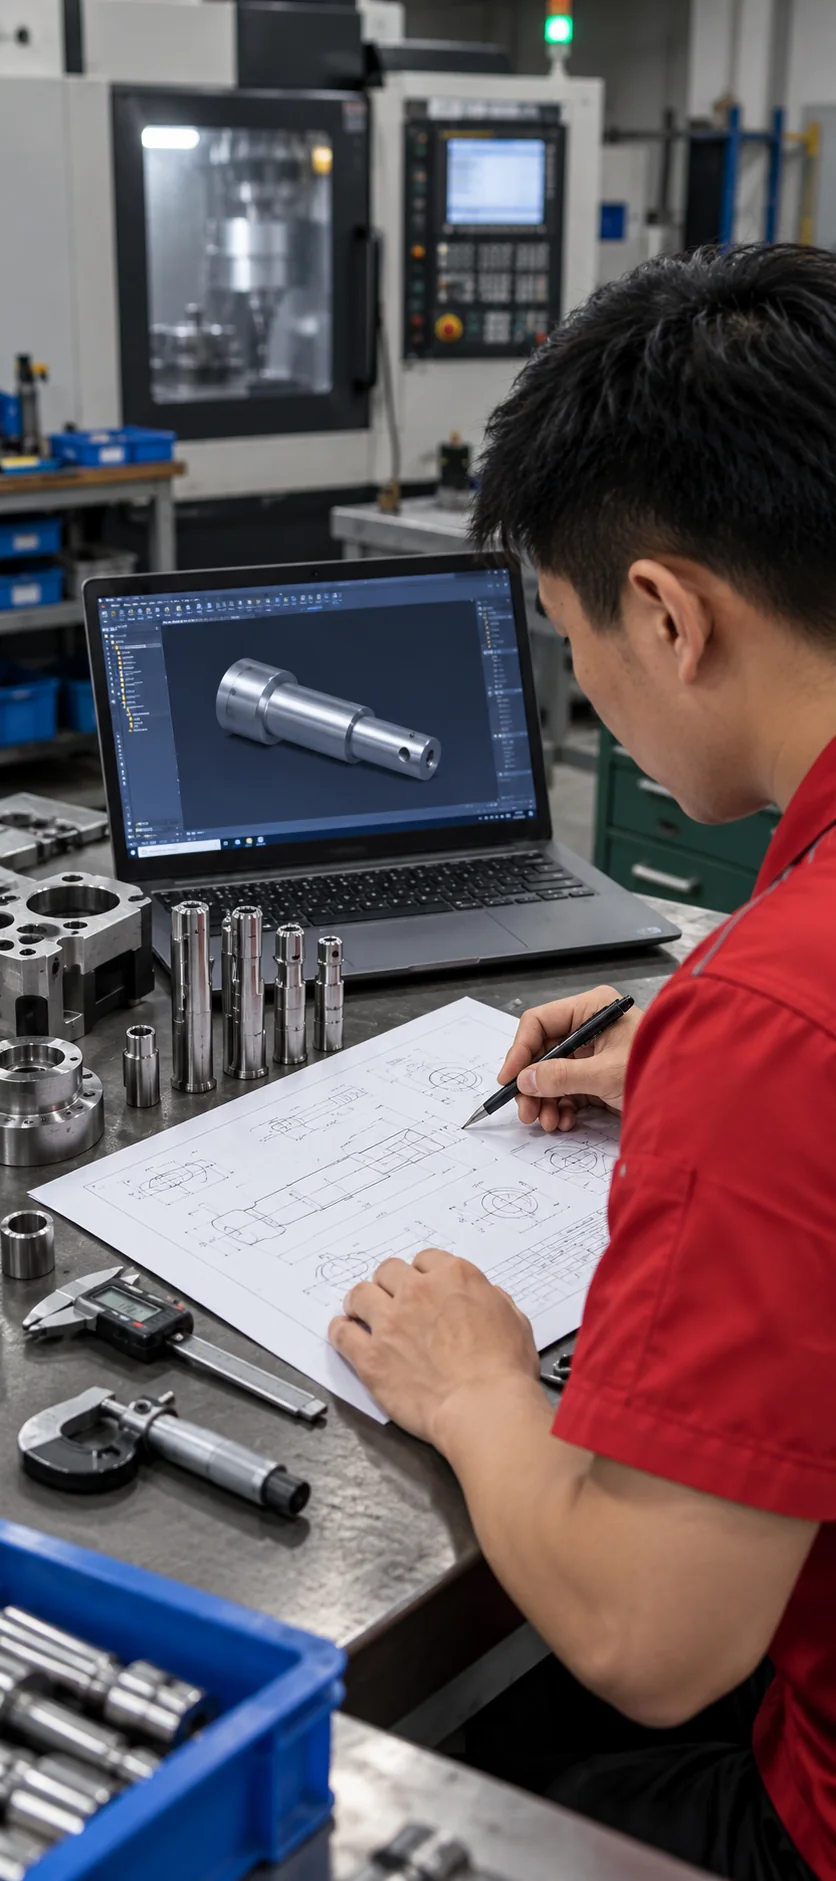
Antes de cotizar, verificamos más que solo el precio
Los planos, el material, las tolerancias, el ajuste, el acabado superficial y los requisitos de inspección se revisan antes del mecanizado.
| Elemento de revisión | Qué proporcionar | Por qué es importante |
|---|---|---|
| Archivos de diseño | Plano 2D (PDF) con revisión y modelo CAD 3D. | El 2D define tolerancias y GD&T; el 3D ayuda en la programación CNC y la velocidad de cotización. |
| Especificaciones del material | Grado específico, condición y tratamiento térmico/dureza requeridos. | Determina la maquinabilidad, el desgaste de la herramienta y la resistencia final de la pieza. |
| Cantidades | Cantidad de prototipos y tamaño de lote de producción esperado. | Determina la estrategia de mecanizado óptima y la amortización de la configuración. |
| Ajuste y acoplamiento | Función del pasador, dimensiones del orificio de acoplamiento y tipo de ajuste requerido. | Nos permite verificar si las tolerancias especificadas lograrán realmente la condición de ensamblaje deseada. |
| Dimensiones críticas | Diámetros críticos, longitud total, longitud de acoplamiento efectiva, posiciones de hombros/ranuras. | Identifica qué características requieren un control de proceso estricto o rectificado secundario. |
| GD&T | Rectitud, excentricidad (runout), concentricidad, posición verdadera. | Crucial para pasadores largos o de múltiples diámetros para evitar atascos durante el ensamblaje. |
| Características secundarias | Especificaciones de roscas, detalles de moleteado, posiciones de orificios transversales. | Pueden requerir centros de torneado y fresado (Turn-Mill) o configuraciones secundarias, lo que impacta el costo. |
| Superficie y acabado | Rugosidad superficial (Ra), tratamiento superficial (por ejemplo, anodizado), requisitos de desbarbado. | Afecta la resistencia al desgaste, la protección contra la corrosión y la manipulación segura. |
| Calidad y logística | Documentos de inspección necesarios, trazabilidad del material, embalaje, fecha objetivo. | Garantiza el cumplimiento de los estándares de su industria y un tránsito seguro. |
Procesos CNC para geometrías de pasadores simples y complejas
Seleccionamos la ruta de mecanizado óptima basándonos en la complejidad, tolerancia y volumen de su plano.
Torneado CNC y mecanizado tipo suizo
Adecuado para: Pasadores de múltiples diámetros, pasadores escalonados y relaciones altas de longitud-diámetro (tipo suizo).
Valor: Alta precisión en características concéntricas; los tornos tipo suizo manejan pasadores largos y delgados sin deflexión.
Riesgo: Deflexión de la pieza si no tiene soporte. Información del plano: Longitud total, diámetros críticos, concentricidad.
Mecanizado de torneado y fresado (Turn-Mill)
Adecuado para: Pasadores con partes planas, orificios transversales, características descentradas o ranuras complejas.
Valor: Completa pasadores complejos en una sola configuración, eliminando errores de manipulación en operaciones secundarias.
Riesgo: Mayor tarifa por hora de máquina. Información del plano: Posiciones de orificios transversales, dimensiones planas, relaciones angulares.
Roscado, ranurado y moleteado
Adecuado para: Pasadores de fijación, pasadores de retención y pasadores de ensamblaje a presión.
Valor: Integra mecanismos de retención directamente en el cuerpo sólido del pasador.
Riesgo: Rebabas dejadas en los bordes de roscas o ranuras. Información del plano: Clase de rosca, paso del moleteado, perfil de ranura, límites de rebabas.
Desbarbado y limpieza
Adecuado para: Todos los pasadores de precisión, especialmente aquellos con orificios transversales o ranuras.
Valor: Garantiza una inserción suave y evita el agarrotamiento (galling) o daños a las piezas de acoplamiento.
Riesgo: Exceso de pulido en tambor (tumbling) que altera las dimensiones críticas. Información del plano: Especificaciones de rotura de bordes, requisitos de limpieza.
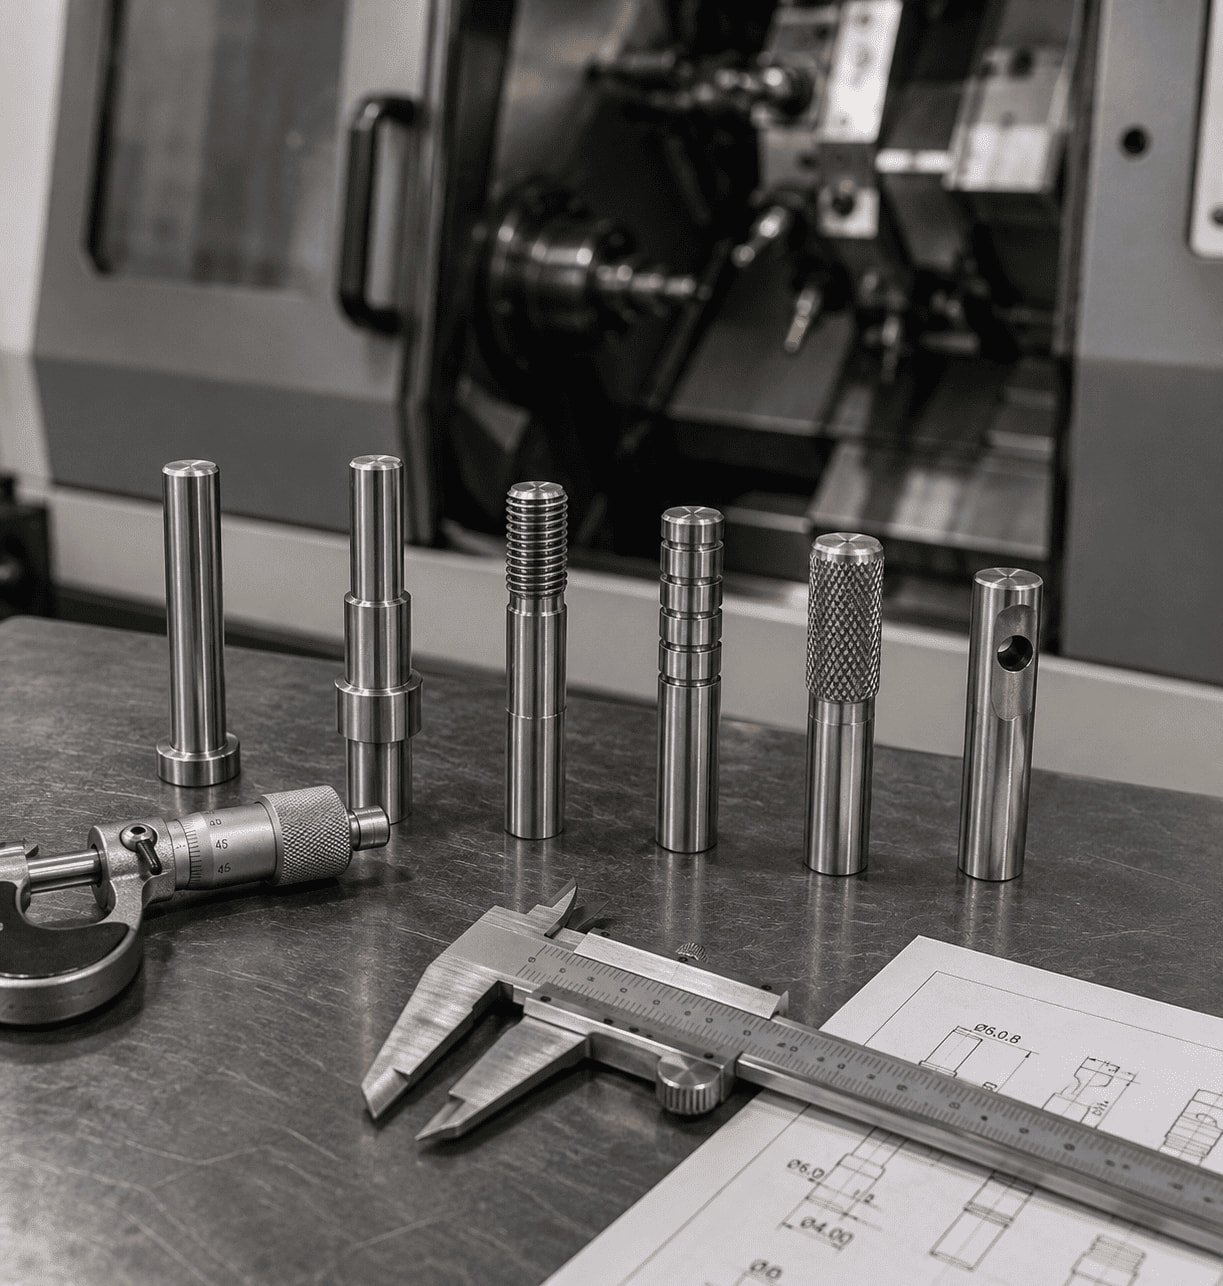
Consejo de diseño: Los pasadores con partes planas, orificios transversales, características descentradas o ranuras complejas pueden requerir mecanizado de torneado y fresado u operaciones secundarias. Minimizar estas características donde no sean funcionalmente necesarias puede reducir costos.
Materiales y acabados para pasadores mecanizados a medida
| Categoría de material | Grados registrados | Razón funcional | Punto de atención para el comprador |
|---|---|---|---|
| Aluminio | 6061, 6063, 7075, 2024, 5052 | Ligero, resistente a la corrosión, fácil de mecanizar. | Menor resistencia al corte; el anodizado altera el diámetro final. |
| Acero inoxidable | 303, 304, 316, 316L | Alta resistencia, excelente resistencia a la corrosión, sanitario. | El 304/316 son más difíciles de mecanizar; cuidado con el agarrotamiento (galling) en ajustes apretados. |
| Acero de fácil mecanización | 1214, 1215 | Excelente maquinabilidad para pasadores de alto volumen y bajo costo. | Requiere revestimiento o lubricación para evitar la oxidación rápida. |
| Latón y cobre | H57/C3602, H59/C3604, H62 | Baja fricción, no produce chispas, conductividad eléctrica. | Material blando; susceptible al desgaste bajo cargas de corte pesadas. |
| Plásticos de ingeniería | POM (Delrin), PTFE (Teflón) | Autolubricantes, no dejan marcas, aislamiento eléctrico. | Alta expansión térmica; difícil de mantener tolerancias extremadamente estrictas. |
Acabados superficiales
Disponibles según el material y los requisitos del proyecto. Ejemplos incluyen anodizado, revestimiento, óxido negro, arenado y pulido.
Cómo el ajuste, la alineación y la ubicación de las características del pasador afectan el ensamblaje
La función principal de la mayoría de los pasadores mecanizados es interactuar con un orificio de acoplamiento. El éxito de esta interacción depende completamente del ajuste especificado y el control de las características geométricas. Si las tolerancias no coinciden, el ensamblaje quedará demasiado flojo para funcionar o será imposible de armar.
Tipos de ajuste:
• Ajuste con holgura: El pasador siempre es más pequeño que el orificio. Se utiliza para pasadores de pivote, pasadores de bisagra o pasadores de ajuste deslizante donde se requiere movimiento libre o un ensamblaje manual fácil.
• Ajuste de transición: Las tolerancias se superponen, lo que significa que el pasador podría ser ligeramente más pequeño o más grande que el orificio. Se utiliza para una ubicación precisa donde podría necesitarse un ligero golpe para el ensamblaje.
• Ajuste de interferencia (a presión): El pasador siempre es más grande que el orificio. Se utiliza para retención permanente o semipermanente, requiriendo fuerza mecánica para el ensamblaje.
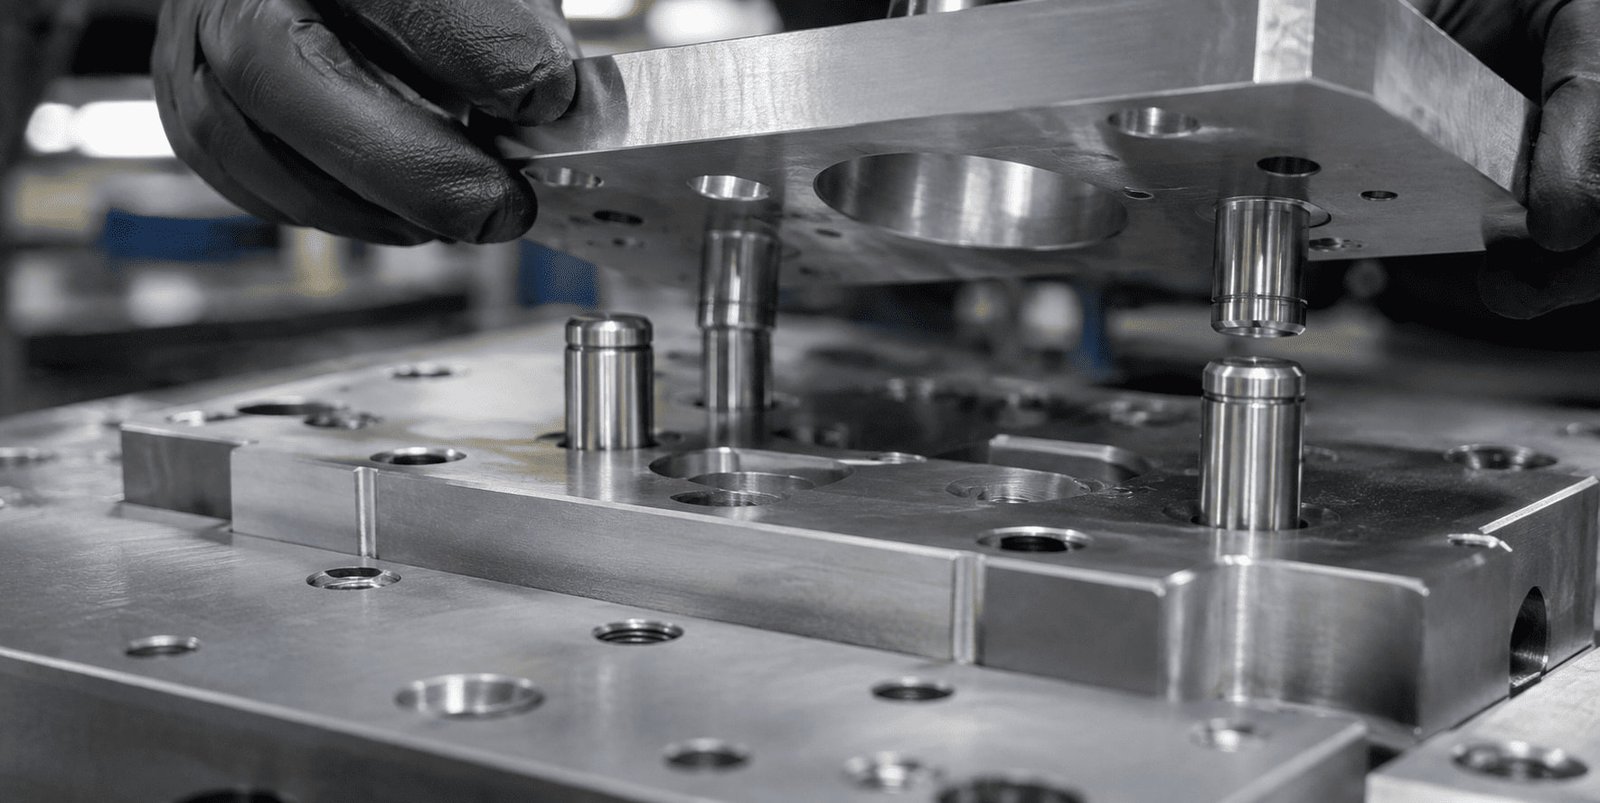
Más allá del simple diámetro, el Dimensionamiento y Tolerancia Geométrica (GD&T) es crítico. Cuando se utilizan múltiples pasadores para alinear dos placas, la posición verdadera de los orificios y pasadores dicta si se acoplarán. Un pasador con el tamaño perfecto pero mal ubicado causará atascos.
Además, la rectitud es vital para pasadores largos y delgados; un pasador arqueado actuará como si fuera más grande que su diámetro medido durante la inserción. Para pasadores escalonados o con hombro, la excentricidad (runout) o coaxialidad garantiza que los diferentes diámetros compartan la misma línea central, evitando la rotación excéntrica o un asiento irregular contra el hombro. Una selección clara de los datos de referencia (datums) en su plano le indica al maquinista qué característica es el punto de referencia más crítico.
| Requisito funcional | Anotación en el plano a discutir | Fallo si no está claro |
|---|---|---|
| Ensamblaje manual fácil | Tolerancias de ajuste con holgura | El pasador se atasca durante la inserción |
| Retención permanente | Tolerancias de ajuste de interferencia | El pasador se sale por la vibración |
| Alineación de múltiples pasadores | Posición verdadera y espaciado de orificios | Las placas se atascan, el ensamblaje es imposible |
| Inserción en orificio profundo | Rectitud por unidad de longitud | El pasador se atasca a mitad del orificio |
| Eje escalonado giratorio | Excentricidad (Runout) / Coaxialidad | Oscilación excéntrica, desgaste irregular |
Lista de verificación de RFQ para problemas de ajuste
- Material anfitrión: ¿En qué se insertará el pasador?
- Proceso de creación del orificio: ¿Taladrado, escariado o moldeado?
- Tipo de ajuste: Holgura o interferencia esperada.
- Método de instalación: ¿Prensa manual, automatizada o contracción térmica?
- Longitud de acoplamiento: ¿Qué tan profundo se asienta?
- Requisito de remoción: ¿Permanente o reparable?
- Evidencia de retención requerida: ¿Se necesitan pruebas de fuerza de expulsión?
¿Por qué la fuerza de inserción del pasador es demasiado alta o la retención demasiado baja?
Dos de las quejas más comunes en el ensamblaje de pasadores son: "No podemos presionarlo sin doblarlo" y "Los pasadores se caen durante la operación". Ambos problemas se derivan de un desajuste entre la geometría del pasador y el entorno anfitrión.
Cuando la fuerza de inserción es demasiado alta: Esto ocurre cuando la tolerancia combinada del diámetro del pasador y el diámetro del orificio crea demasiada interferencia. Sin embargo, no se trata solo del diámetro. La falta de un chaflán de entrada adecuado en el pasador obliga al borde afilado a raspar material de la pared del orificio. Una alta rugosidad superficial en el pasador aumenta la fricción. Si el pasador está enchapado o anodizado, el grosor del revestimiento (a menudo ignorado en el plano de mecanizado en bruto) podría empujar la dimensión final fuera de especificación. Finalmente, si el orificio es profundo y está desalineado, el pasador se atascará. Una fuerza de ensamblaje excesivamente alta puede dañar el pasador, rayar las paredes del orificio, agrietar materiales anfitriones frágiles (como ciertos plásticos o aluminio fundido) o detener el equipo de ensamblaje automatizado.
Cuando la retención es demasiado baja: Esto sucede cuando la interferencia es insuficiente, o la longitud de acoplamiento es demasiado corta para proporcionar suficiente área de sujeción por fricción. En los pasadores moleteados, si la geometría del moleteado (paso y profundidad) no es lo suficientemente agresiva para el material anfitrión específico, no desplazará suficiente material para encajar en su lugar. Una retención deficiente provoca que los pasadores se salgan bajo vibración, que los componentes se aflojen, pérdida de alineación o fallas catastróficas en las uniones.
Resolver estos problemas requiere revisar el material anfitrión, el proceso de creación del orificio (los orificios taladrados actúan de manera diferente a los escariados), el método de instalación y las características específicas de retención diseñadas en el pasador.
¿Cuánto cuesta fabricar pasadores de precisión?
Los compradores preguntan con frecuencia: "¿Cuánto cuesta fabricar pasadores?" o "¿Por qué los pasadores personalizados son caros en comparación con las piezas de catálogo?". El costo de los pasadores mecanizados por CNC a medida está determinado por una combinación de material, tiempo de mecanizado, complejidad y volumen.
Material y volumen: El grado de la materia prima y el tamaño de la barra establecen el costo base. Más importante aún, el tiempo de configuración y programación debe asignarse a lo largo de la cantidad del pedido. Una serie de prototipos de 50 pasadores conlleva un alto costo de configuración por unidad. A medida que los tamaños de lote aumentan a miles, el costo de configuración se amortiza, reduciendo el precio unitario. Sin embargo, a diferencia de la forja en frío, el precio unitario no bajará indefinidamente; eventualmente toca fondo en el tiempo de ciclo base requerido para mecanizar la pieza.
Complejidad y características: Un pasador cilíndrico recto simple es rápido de tornear. Agregar requisitos de ajuste estrictos (GD&T) ralentiza el proceso y aumenta el tiempo de inspección. Agregar roscas, moleteados, ranuras u orificios transversales aumenta el tiempo de ciclo. Si un orificio transversal está descentrado, podría requerir un centro de torneado y fresado más costoso o una configuración secundaria, añadiendo costos de manipulación.
Requisitos secundarios: El tratamiento térmico, los tratamientos superficiales (enchapado, anodizado), el desbarbado exhaustivo, el embalaje especializado y la documentación completa del material se suman al costo final de entrega.
Estructura de costos de pasadores personalizados
¿Dónde puede fabricar pasadores mecánicos a medida?
Dependiendo de la madurez de su proyecto, el volumen y el nivel de personalización, tiene varias opciones para abastecerse de pasadores mecánicos.
1. Catálogos/Distribuidores de pasadores estándar: Mejor para pasadores de resorte listos para usar, pasadores cilíndricos estándar o pasadores de chaveta. Ideal cuando su diseño puede adaptarse a tamaños estándar y necesita piezas de inmediato. No admiten planos personalizados ni características modificadas.
2. Proveedores de forja en frío / conformado: Mejor para volúmenes masivos (cientos de miles) de pasadores relativamente simples. Ofrecen el precio por pieza más bajo a escala, pero requieren altas inversiones en herramental y largos tiempos de entrega para los primeros artículos. No son adecuados para características complejas o diseños iterativos.
3. Especialistas en pasadores de conectores: Enfocados exclusivamente en micropasadores para conectores eléctricos (estampados o mecanizados con tornillo). Por lo general, no son adecuados para pasadores estructurales, de ubicación o mecánicos de servicio pesado más grandes.
4. Fábricas directas de mecanizado CNC (como LuckyHxs): Mejor cuando tiene un plano CAD específico, requiere ajustes especiales, múltiples diámetros, roscas, moleteados, ranuras u orificios transversales. Proporcionamos comunicación directa de ingeniería, manejamos revisiones de diseño fácilmente, ofrecemos amplias opciones de materiales y gestionamos documentos de inspección desde prototipos hasta lotes de producción repetidos.
¿Qué hace que un pasador sea lo suficientemente fuerte para su aplicación?
Los ingenieros a menudo preguntan: "¿Cuáles son los pasadores más fuertes?" o "¿Cuáles son los mejores pasadores para usar?". La realidad es que no existe un "mejor" pasador universal. La resistencia y el material óptimos dependen completamente de las condiciones de servicio específicas de su ensamblaje.
La selección del pasador depende de la evaluación de múltiples fuerzas:
• Carga de corte (cizallamiento): Fuerzas que actúan perpendicularmente al eje del pasador, intentando cortarlo.
• Carga de flexión: Fuerzas que actúan sobre una holgura sin soporte a lo largo del pasador.
• Fatiga e impacto: Cargas dinámicas repetidas o impactos repentinos.
Un error común es creer que los pasadores más duros o rígidos siempre son mejores. Un pasador más duro y rígido podría sobrevivir a una carga alta, pero podría transferir esa tensión directamente a un material anfitrión más blando, haciendo que el orificio de acoplamiento se alargue o que la carcasa se agriete. Por el contrario, un pasador demasiado blando podría doblarse o sufrir fallos por fatiga bajo cargas dinámicas.
Otros factores críticos incluyen la longitud de acoplamiento, los requisitos de inserción repetida, la exposición a la corrosión o temperaturas extremas, y las consecuencias aceptables de un fallo (por ejemplo, ¿el pasador debe cortarse limpiamente para proteger un componente más costoso?). Las especificaciones finales de material, dureza, tratamiento térmico y dimensiones deben confirmarse en función de sus requisitos de ingeniería.
Pautas DFM para pasadores personalizados más fáciles de fabricar
El Diseño para la Manufacturabilidad (DFM) reduce el tiempo de mecanizado, disminuye los costos y mejora la consistencia de las piezas.
1. Aplique tolerancias estrictas solo a los diámetros funcionales.
Impacto: Reduce el tiempo de rectificado/inspección. Decisión: Relaje las tolerancias en las secciones sin acoplamiento.
2. Defina el orificio de acoplamiento y el ajuste requerido.
Impacto: Aclara el objetivo funcional real. Decisión: Proporcione los detalles de la pieza de acoplamiento en la solicitud de cotización (RFQ).
3. Utilice referencias (datums) y GD&T claros.
Impacto: Guía la configuración de mecanizado y la inspección. Decisión: Aplique descentramiento/posición solo a las características críticas.
4. Evite la esbeltez innecesaria.
Impacto: Los pasadores largos y delgados se desvían durante el torneado. Decisión: Aumente el diámetro o acepte los costos del mecanizado tipo suizo.
5. Utilice radios de resalte prácticos.
Impacto: Las esquinas interiores perfectamente afiladas causan tensión y desgaste de la herramienta. Decisión: Permita un pequeño radio de empalme o un rebaje.
6. Defina el chaflán de entrada.
Impacto: Evita daños en el ensamblaje. Decisión: Especifique el ángulo y la longitud del chaflán.
7. Utilice formas de rosca estándar cuando sea práctico.
Impacto: Las roscas personalizadas requieren herramientas especiales. Decisión: Limítese a los perfiles estándar UN/métricos.
8. Utilice perfiles de ranura fabricables.
Impacto: Las ranuras profundas y estrechas son difíciles de cortar limpiamente. Decisión: Haga coincidir la ranura con los anillos de retención estándar.
9. Revise la distancia al borde del orificio transversal.
Impacto: Los orificios demasiado cerca del extremo causan roturas. Decisión: Asegúrese de que haya suficiente material alrededor del orificio.
10. Separe las superficies cosméticas de las funcionales.
Impacto: Los acabados de alta calidad en todas partes aumentan el costo. Decisión: Especifique Ra solo donde importe para el desgaste/ajuste.
11. Defina las dimensiones después del acabado.
Impacto: El revestimiento añade grosor. Decisión: Indique claramente si las tolerancias se aplican antes o después del revestimiento.
12. Aclare los requisitos de rebabas y limpieza.
Impacto: Dicta el método de desbarbado. Decisión: Especifique el tamaño máximo de la rebaba y la rotura de bordes.
13. Revise si se pueden reducir las configuraciones secundarias.
Impacto: Las configuraciones múltiples aumentan el costo de manipulación y el riesgo de errores. Decisión: Alinee las características para que se mecanicen desde una sola dirección si es posible.
Desde la revisión del plano del pasador hasta la producción en serie
Revisión de RFQ y planos
Entrada: CAD, Cantidad, Material.
Revisar: Integridad.
Confirmación de ajuste y DFM
Revisar: Tolerancias vs. Capacidad.
Riesgo reducido: Fallo de ensamblaje.
Cotización y plan de muestras
Revisar: Costo y tiempo de entrega.
Decisión: Aprobación de la orden de compra (PO).
Producción del primer artículo
Revisar: Configuración inicial e inspección del primer artículo (FAI).
Riesgo reducido: Errores de proceso.
Aprobación de ensamblaje
Entrada: Prueba de ajuste del cliente.
Decisión: Liberación de lote.
Producción y embalaje
Revisar: Inspección de lote.
Riesgo reducido: Daños en tránsito.
Evidencia de inspección para pasadores mecanizados repetibles
Abordar los principales puntos débiles a través del control de calidad documentado y la verificación de dimensiones.
- Control de revisión de planos: Garantizar que se mecanice la versión correcta.
- Registros de materiales y lotes: Trazabilidad hasta la barra de materia prima.
- Inspección del primer artículo: Verificar la configuración antes de las series de lotes.
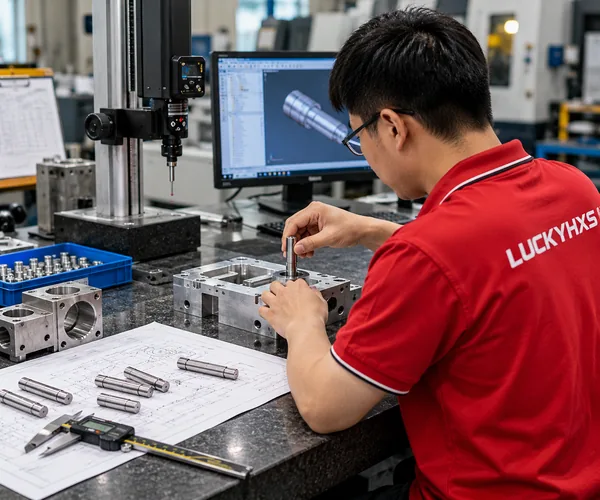
- Comprobaciones de diámetros críticos: Uso de micrómetros o comparadores ópticos.
- Comprobaciones de longitud y resaltes: Asegurar la profundidad de asiento adecuada.
- Rectitud y descentramiento: Crítico para pasadores largos y ejes escalonados.
- Características coaxiales: Verificar la alineación de múltiples diámetros.
- Inspección de roscas y moleteados: Calibres pasa/no pasa y comprobaciones visuales.
- Perfil de ranura y posición del orificio transversal: Prevención de fallos de retención.
- Rebabas y limpieza: Verificación microscópica o visual.
- Revisión del acabado superficial: Comprobaciones con perfilómetro para superficies de desgaste.
- Identificación de lotes: Etiquetado para control de inventario.
- Embalaje: Métodos para proteger las dimensiones críticas en tránsito.
- Comunicación de no conformidades: Manejo transparente de las desviaciones.

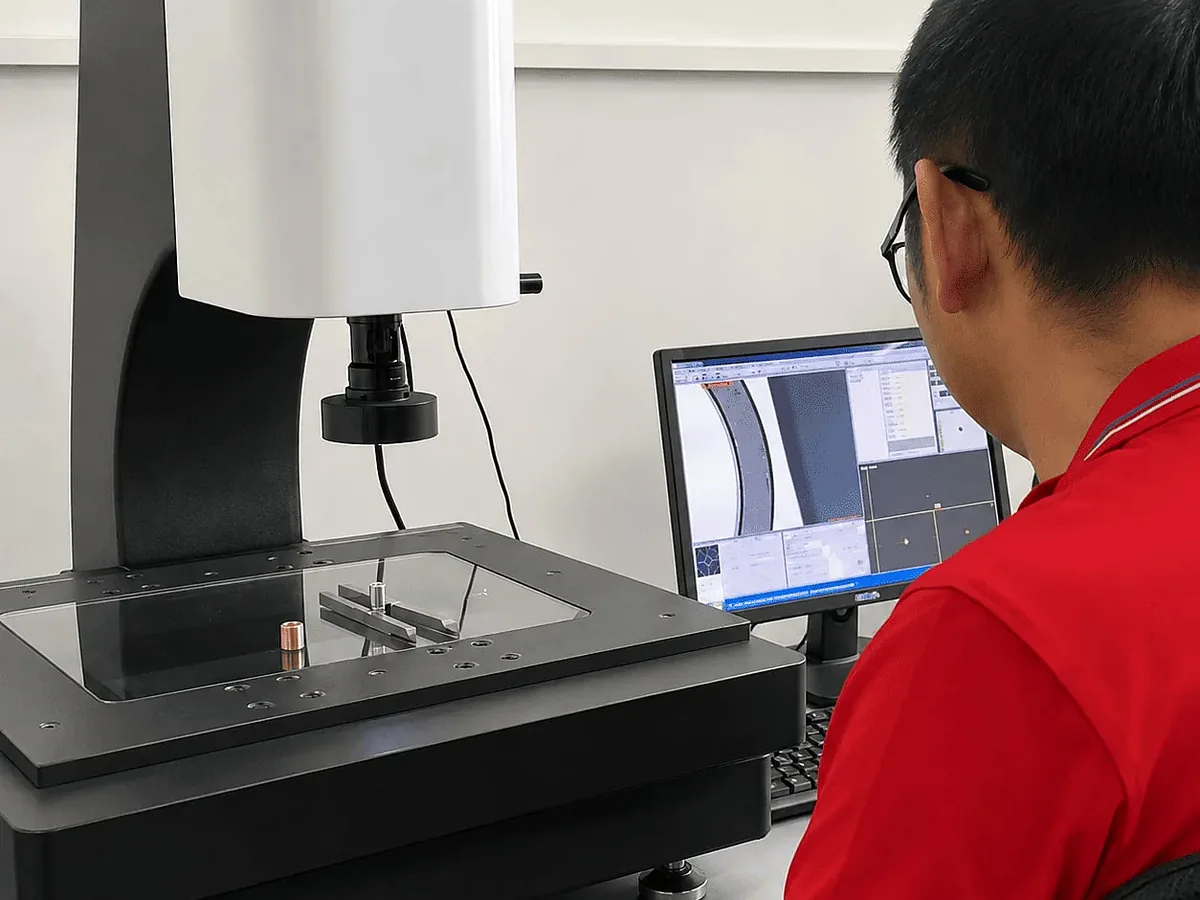
Nota sobre la documentación: Los informes de inspección y los documentos de materiales no se incluyen automáticamente en todos los pedidos. Especifique sus requisitos durante la etapa de RFQ para que puedan cotizarse con precisión.
El equipo de inspección se selecciona de acuerdo con la característica, la tolerancia y el requisito de información.
Aplicaciones de pasadores mecanizados bajo plano
1. Plantillas y fijaciones
Tipos: Posicionamiento, espiga, punta cónica (bullet-nose).
Función: Posicionamiento preciso de las piezas de trabajo.
Riesgo: Desgaste rápido que degrada la precisión de la referencia.
Información para RFQ: Dureza, tolerancia del diámetro de posicionamiento.
2. Automatización industrial
Tipos: Escalonados, con orificio transversal, ranurados.
Función: Enlaces de actuadores y articulaciones robóticas.
Riesgo: Atascamiento debido a mala rectitud.
Información para RFQ: Especificaciones de ajuste con holgura, acabado superficial.
3. Maquinaria y equipo
Tipos: Roscados, moleteados, espigas pesadas.
Función: Alineación estructural y transferencia de carga de corte.
Riesgo: Corte del pasador bajo carga pesada.
Información para RFQ: Selección de aleaciones de alta resistencia.
4. Motores y sistemas de movimiento
Tipos: Pasadores escalonados de precisión, coaxiales.
Función: Alineación del rotor, posicionamiento de engranajes.
Riesgo: Excentricidad que causa vibración.
Información para RFQ: GD&T de descentramiento y concentricidad.
5. Articulaciones y bisagras
Tipos: Pivote, horquilla, ranurados.
Función: Eje de rotación para brazos móviles.
Riesgo: Desgaste adhesivo (galling) o desgaste prematuro del orificio de acoplamiento.
Información para RFQ: Ranuras de lubricación, Ra de superficie de desgaste.
6. Electrónica y conectores
Tipos: Pasadores pequeños de latón/cobre, moleteados.
Función: Contactos de alta corriente, alineación de la carcasa.
Riesgo: Mala conductividad o agrietamiento de la carcasa de plástico.
Información para RFQ: Especificaciones de revestimiento, desplazamiento del moleteado.
7. Soporte de moldeo y herramientas
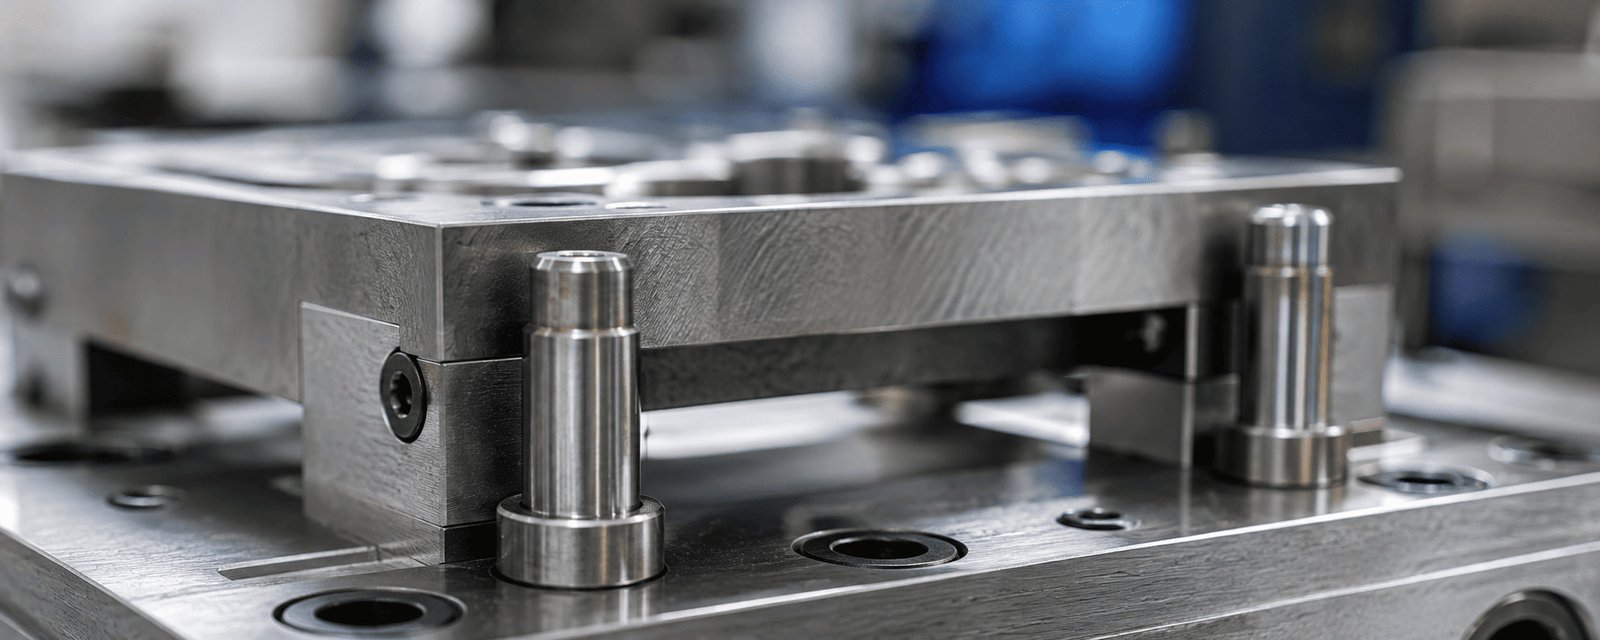
Tipos: Pasadores expulsores (personalizados), pasadores de núcleo.
Función: Alineación del molde, expulsión de la pieza.
Riesgo: Rebabas por ajuste holgado o agarrotamiento por calor.
Información para RFQ: Consideración de expansión térmica, ajuste exacto.
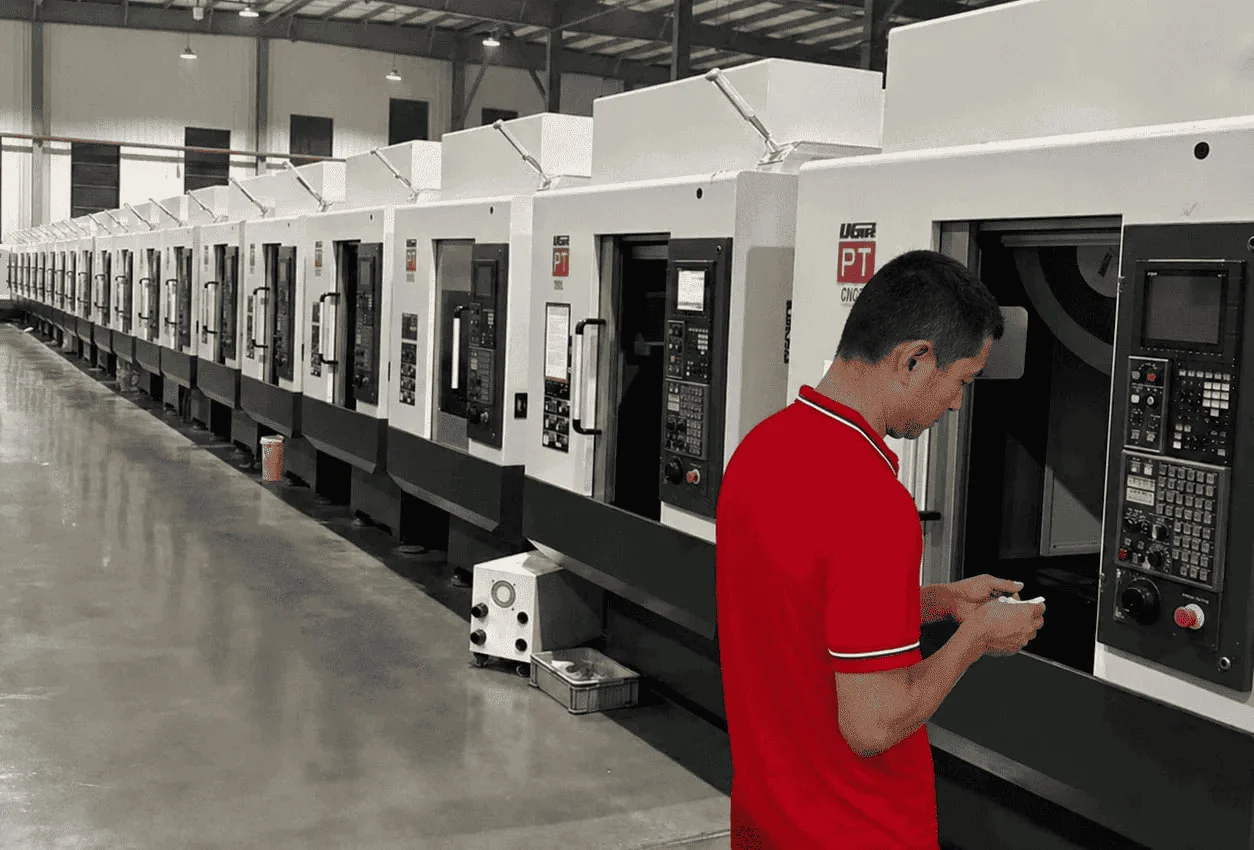
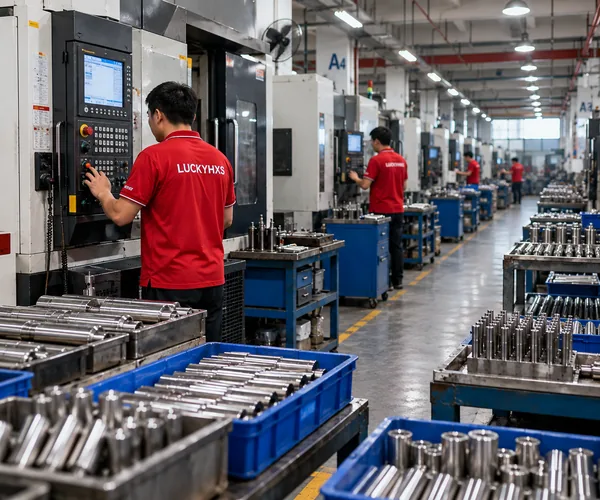
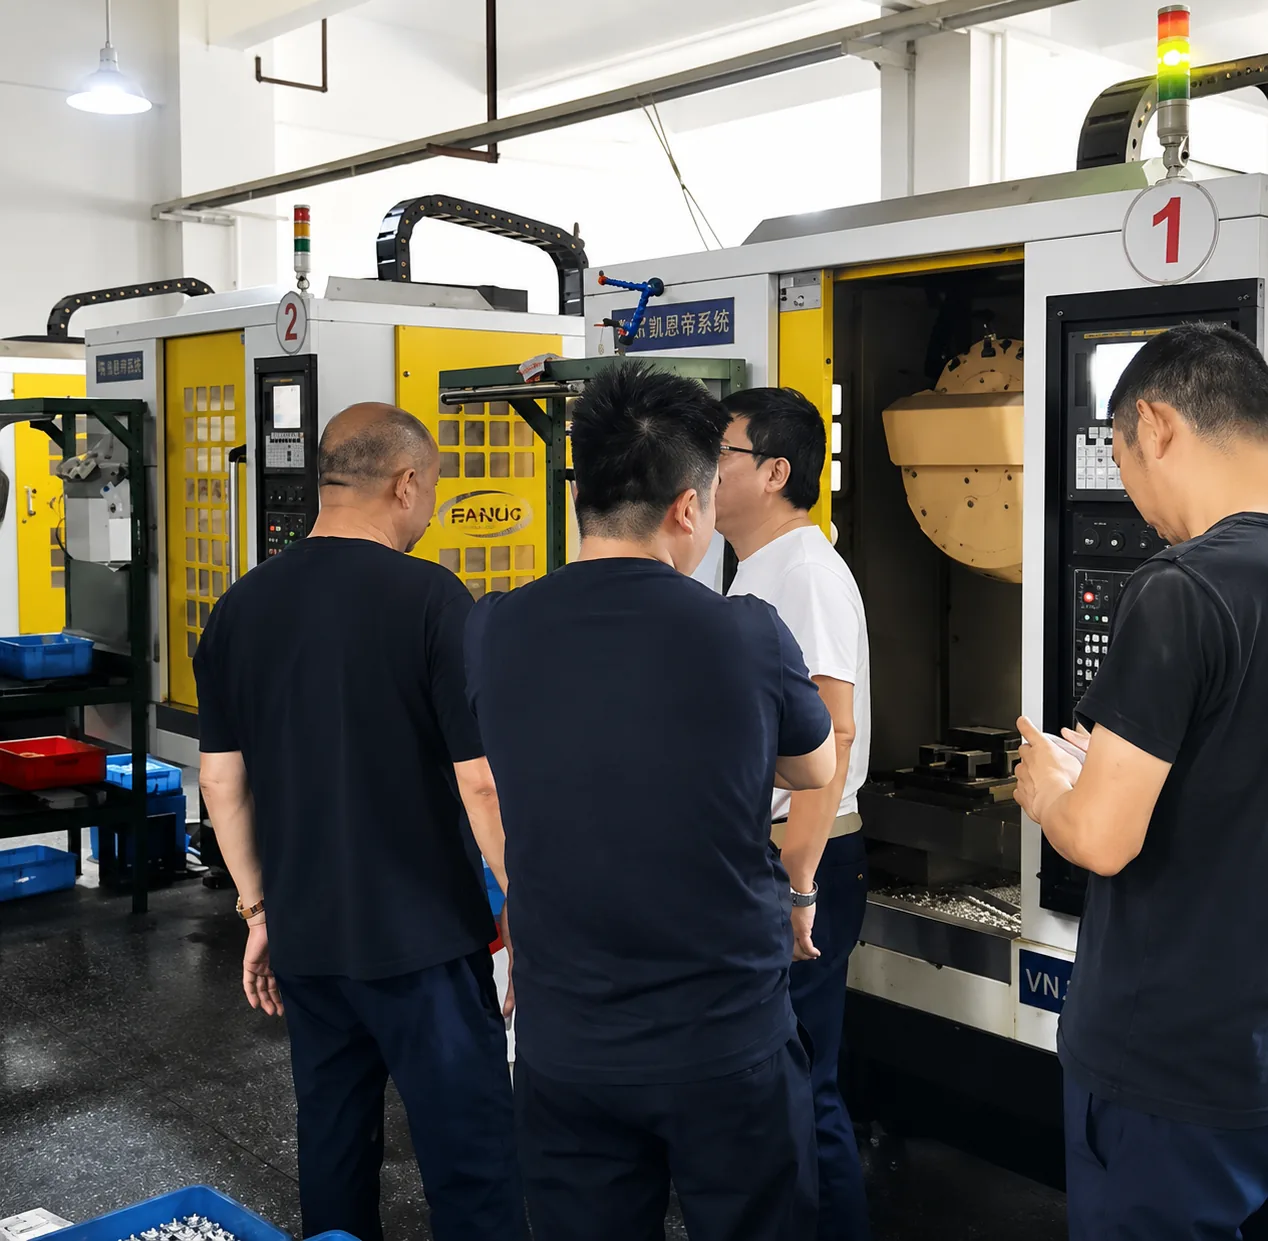
Conozca la fábrica detrás de sus pasadores mecanizados
Eche un vistazo a nuestro entorno de producción, capacidades de mecanizado y certificaciones de calidad.
Certificados y documentos de prueba disponibles para revisión
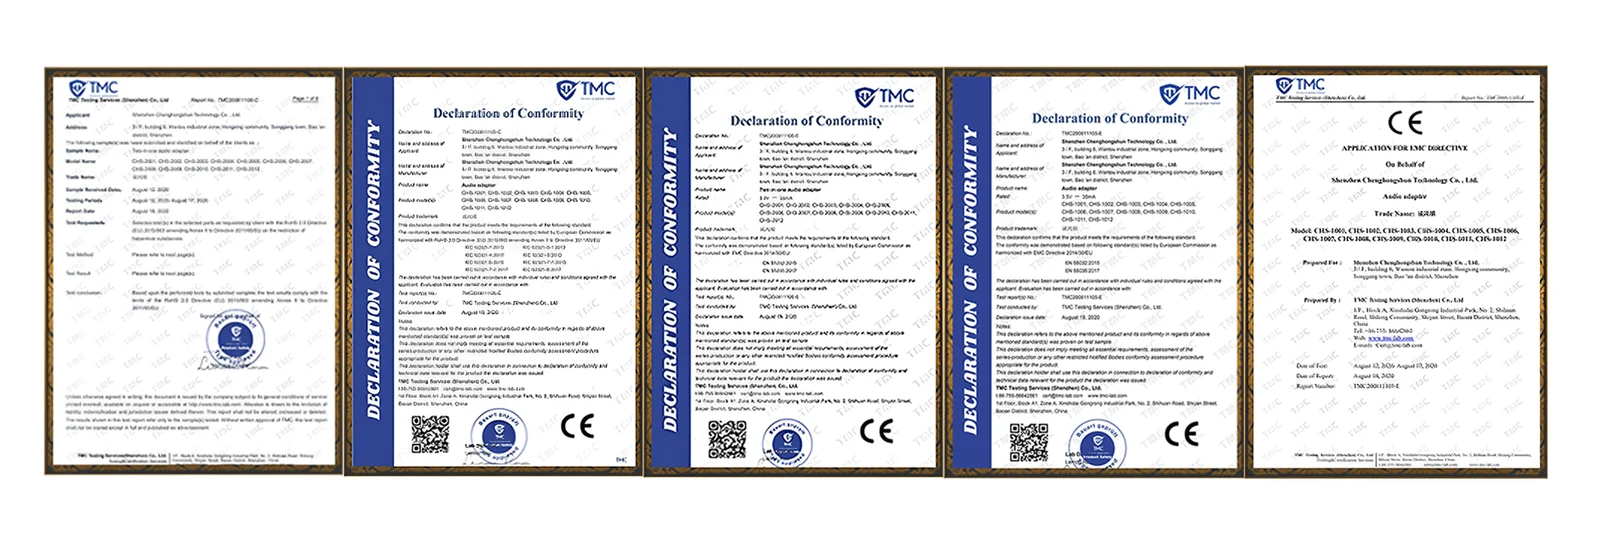
El titular del certificado, el alcance, el número y la validez deben comprobarse con los documentos originales antes de su publicación. [CONFIRM CERTIFICATE DETAILS]
Preguntas frecuentes sobre pasadores mecanizados por CNC de precisión
¿Qué son los pasadores mecanizados por CNC?
¿Qué tipos de pasadores mecánicos se pueden mecanizar por CNC?
¿Venden pasadores elásticos o pasadores de rollo estándar?
¿Qué información se necesita para cotizar un pasador personalizado?
¿Cómo determina el ajuste correcto del pasador y el orificio de acoplamiento?
¿Pueden mecanizar pasadores guía, de posicionamiento, roscados, moleteados y con orificio transversal?
¿Qué materiales están disponibles para pasadores personalizados?
¿Qué tolerancias pueden mantener?
¿Pueden controlar la rectitud, el descentramiento y la concentricidad?
¿Cómo controlan las rebabas alrededor de las ranuras y los orificios transversales?
¿Pueden respaldar prototipos y producción repetitiva?
¿Cuánto cuestan los pasadores mecanizados personalizados?
¿Cuándo debe mecanizarse un pasador en lugar de forjarse en frío?
¿Se pueden proporcionar documentos de inspección y materiales?
¿Cómo deben empacarse los pasadores de precisión?
Solicitar una cotización de pasadores mecanizados por CNC de precisión
Para garantizar una revisión de fabricación y una cotización precisas, proporcione tantos detalles como sea posible sobre su proyecto de pasador personalizado. Sus planos e información del proyecto se utilizarán únicamente para cotización y revisión de ingeniería.
Información a incluir:
- Plano 2D/3D y revisión
- Tipo de pasador y función
- Material y estado del material
- Cantidad de prototipos y cantidad de producción
- Diámetros críticos y longitud total/efectiva
- Dimensiones del orificio de acoplamiento y ajuste requerido
- GD&T (Rectitud o descentramiento)
- Roscas, moleteado, ranuras, orificios transversales
- Rugosidad superficial y tratamiento superficial
- Requisitos de desbarbado y limpieza
- Documentos de inspección y trazabilidad de materiales
- Embalaje y fecha de entrega objetivo
Confidencialidad de planos y proyectos
- Archivos del proyecto utilizados para cotización y revisión de ingeniería
- Los requisitos de NDA (Acuerdo de confidencialidad) se pueden discutir antes del envío
- Revisión de planos y alcance del documento confirmados por proyecto
Contacto directo
admin1@lucky-hxs.com
+86 13342931453
Shenzhen Bao'an Songgang